
5 Критические факторы для выбора индукционной закалочной машины
выбор индукционный закалочный станок не про выбор максимальной мощности или самой низкой цены. речь идёт о подборе оборудования под вашу заготовку — его материал, геометрия, целевой твердостью, и производительности. Хорошо настроенная машина превращает отпуск из узкого места партии в быстрый, повторяемый встроенный этап. Плохо подобранная машина дает неравномерную твердость, тратит энергию, и никогда полностью не успевает за остальной линией.
Отпуск превращает закалённую, но хрупкую деталь в прочный, готовый к эксплуатации компонент. Индукционный нагрев делает это быстрее и с большим контролем, чем печь — но только при правильной спецификации машины. Пять факторов ниже являются точками принятия решений, которые определяют, на какой стороне этой линии вы окажетесь.
Содержание
1. Понимание требований к заготовке
Первый и самый важный шаг — точно определить, что именно вам нужно закалить. Индукционная установка для отпуска, которая идеально подходит для кулачковых валов автомобилей, может совершенно не подходить для гидравлических штоков большого диаметра. Геометрия заготовки, Материал, и целевые показатели свойств после отпуска определяют все, что происходит в дальнейшем — конструкция катушки, уровень мощности, частота, и нужен ли вам однократный или сканирующий отпуск.
Начните с ответа на эти вопросы для каждого семейства деталей, которое вы планируете использовать.:
— Марка материала: Это среднеуглеродистая сталь?, легированной стали, или инструментальная сталь? Разные сплавы закаливаются при разных диапазонах температур, чтобы достичь одинаковой твердости.
— Размеры и масса: Твёрдый 80 вал диаметром мм поглощает тепло иначе, чем тонкостенная труба, даже на одной и той же частоте.
— Зона отпуска: Нужен ли отпуск по всему объему после сквозной закалки, или локализованное закалывание определённой износной поверхности после индукционная закалка?
— целевая твёрдость и механические свойства: закалка при 200°C даёт иной баланс ввязчивости и твёрдости по сравнению с темперированием при 550°C. Знайте свои спецификации до того, как оформлять спецификацию машины.
— Годовой объём и размер партии: Станок, выполненный для 5,000 детали в год выглядит совсем иначе, чем предназначенные 500,000.
Вывод простой: и индукционный закалочный станок нужно указывать на вашу самую требовательную деталь, а не обычную. Если станок может выдержать самый большой диаметр, самый жесткий допуск, и самая высокая пропускная способность в вашей смеси, он справляется со всем остальным.
2. Выбор правильной мощности и частоты
Мощность и частота — это два электрических параметра, которые напрямую контролируют, насколько быстро и насколько глубоко деталь нагревается во время отпуска. Правильная настройка этих параметров обеспечивает равномерный прогрев за минимальное время цикла. Неправильная настройка означает перегрев поверхности, недостаточную температуру сердцевины, или счета за электроэнергию, которые съедают вашу маржу.
В качестве практической отправной точки:
— Среднечастотные системы (1–10 кГц) являются рабочей лошадкой для отпуска. Они обеспечивают более глубокое проникновение тепла и подходят для валов, Зубчатые колеса, подшипниковых колец, и других компонентов среднего и большого сечения.
— Системы с более высокой частотой (10–30 кГц) хорошо работают для деталей малого диаметра и локализованных зон отпуска, где глубина нагрева должна быть плотно ограничена поверхностным слоем.
— Уровень мощности должно соответствовать требуемому времени цикла и массе детали. — не просто установить максимально доступный. Превышение габаритов приводит к расточительству капитала и энергии.; занижение размера создает узкое место. Обратитесь к Требования к мощности для индукционного нагрева при расчете базовой точки.
Опытный поставщик будет моделировать геометрию вашей детали по частоте и мощности, а не указывать самую высокую спецификацию машины в своём каталоге. Попросите показать симуляцию профиля нагрева для вашей конкретной заготовки перед началом.
3. Оценка точности контроля температуры
Успешная темперовка в первую очередь зависит от точности температуры. В отличие от упрочнения, где нагревается значительно выше точки превращения, темперирование происходит в более узком окне — обычно от 150°C до 650°C в зависимости от сплава и целевой жесткости. Превышение температуры на 20 градусов может снизить твердость ниже спецификации. Недогрев оставляет остаточные напряжения в детали.
Современные индукционного отпуска системы используют замкнутый контур управления для поддержания температуры в узком диапазоне. Ключевые характеристики, на которые следует обратить внимание:
— Обратная связь от инфракрасного пирометра или тепловой камеры — бесконтактное измерение температуры в нагреваемой зоне, передача данных в реальном времени обратно в источник питания.
— Регулировка мощности по замкнутому контуру — система автоматически увеличивает или уменьшает выходную мощность для поддержания заданного значения, компенсируя изменения массы детали, входящая температура, или скорость линии.
— Хранение рецептов для нескольких артикулов — как только профиль закалки настроен для конкретной детали, его должно быть возможно вызвать одной кнопкой. Это необходимо для цехов, работающих с более чем несколькими SKU.
— Ведение журнала данных и отслеживаемость — запись кривых температуры для каждой партии поддерживает аудиты качества и помогает выявлять отклонения процесса до того, как они приведут к браку.
Без точного контроля температуры, преимущество по скорости индукционный нагрев становится несущественным — потому что вы потратите столько же времени на переделки и инспекцию, сколько сэкономили на нагреве.
4. Учёт автоматизации & Производственная мощность
Ваше закалочное оборудование должно поддерживать как текущий объем производства, так и прогнозируемый рост на ближайшие три–пять лет. Недостаточный размер оборудования вынуждает вас снова выходить на рынок за второй машиной раньше, чем ожидалось. Переизбыточная мощность без автоматизации означает, что вы платите за мощность, которую не можете полностью использовать.
Ключевые соображения сводятся к производительности и интеграции:
— Время цикла против. тактовое время: Может ли машина выполнить один цикл отпуска в пределах требуемой скорости вашей линии?? Включите в этот расчет время частичной загрузки/разгрузки., не только время нагрева.
— Ручное, полуавтоматический, или полностью автоматический: Система ручной загрузки может работать для 50 части в день. При 500 деталей за смену, автоматическая подача с помощью конвейера или интеграция робота становится жестким требованием для обеспечения постоянства.
— Быстрая смена: Если вы закаляете несколько семейств деталей, ищите возможность замены катушки без инструментов, переключение параметров на основе рецептов, и регулируемое крепление деталей. Каждая минута переключения — это минута, когда машина не производит.
— Линейный против. пакетная конфигурация: Поточная закалка (деталь перемещается непосредственно от закалочной станции к закалочному змеевику) минимизирует манипуляции и занимаемую площадь. Периодический отпуск с использованием магазина деталей подходит для небольших объемов или смешанных производственных графиков..
Эти решения отражают многие из тех же компромиссов, с которыми приходится сталкиваться, когда выборе системы индукционной закалки. Две машины часто располагаются рядом на одной линии., и их стратегии автоматизации должны разрабатываться вместе — а не независимо.
5. Выбор надёжного поставщика оборудования
Сама машина — это только половина инвестиций. Инженерные возможности поставщика, опыт применения, и послепродажная поддержка определяют, будет ли эта машина работать прибыльно в течение десяти лет или станет головной болью при обслуживании через два года..
При оценке поставщиков индукционные закалочные машины, смотреть за пределы спецификации:
— Отраслевой опыт: Поставщик, создавший системы закалки деталей автомобильной трансмиссии, понимает требования этой отрасли к продолжительности цикла и повторяемости.. Общий опыт промышленного отопления — это не то же самое.
— Индивидуальный дизайн катушек и светильников: Катушка — это место, где действительно происходит теплопередача. Поставщик, рассматривающий проектирование катушек как задачу прикладной инженерии — а не стандартный предмет из каталога — обеспечит лучшую однородность отопления и более длительный срок службы катушки.
— Ввод в эксплуатацию и обучение на месте: Один системы индукционного нагрева не является plug-and-play. Поставщик должен направить инженера на ваш этаж, проверить параметры процесса на ваших реальных деталях, и обучить операторов.
— Наличие запасных частей и сроки поставки: Силовые модули, конденсаторы, и катушки в сборе должны быть на складе и готовы к отправке в течение нескольких дней., не недели. Запросите список рекомендуемых запасных частей как часть коммерческого предложения..
— Гарантийные условия и долгосрочные договоры на сервисное обслуживание.: Поймите, что покрыто, как долго, и какое время ответа обязуется предоставить поставщику после окончания гарантийного срока.
Поставщик, с которым стоит работать, прежде чем назвать номинальную мощность, спрашивает о ваших заготовках.. Мы оцениваем каждый запрос с учетом тех же пяти факторов, изложенных выше. — геометрию детали, Материал, требования к контролю температуры, потребности в автоматизации, и ожидания долгосрочного обслуживания — и предоставить рекомендацию по конфигурации на основе вашего процесса, а не стандартный каталог.
Индукционный против. Закалка в обычной печи
Для цехов, которые в настоящее время используют пакетные печи для отпуска, вопрос не в том, может ли индукция выполнить работу — а в том, имеет ли переход экономический смысл для вашего конкретного производственного профиля. В таблице ниже изложены практические различия.
| Индукционный отпуск | Закалка в обычной печи |
|---|---|
| Быстрый нагрев — секунды до минут | Длительные циклы нагрева — обычно 1–4 часы |
| Локализованный нагрев — отпускается только указанная зона | Весь элемент нагрет — энергия, затрачиваемая на массу, которая не требует обработки |
| Снижение энергопотребления на деталь | Более высокие эксплуатационные расходы — Простоя печи, Потеря тепла в окружающую среду |
| Снижение деформации — Кратковременное нагревание, Минимальное тепловое напряжение | Больший риск деформации — Длительное выдерживание при температуре |
| Легкая автоматизация — Интегрируется напрямую в конвейерное производство | Ограниченная гибкость автоматизации — Пакетная загрузка, Длительная зависимость цикла |
| Отличная повторяемость процесса — Замкнутый контур управления на деталь | Более сложное обеспечение равномерности температуры — горячие и холодные зоны внутри печи |
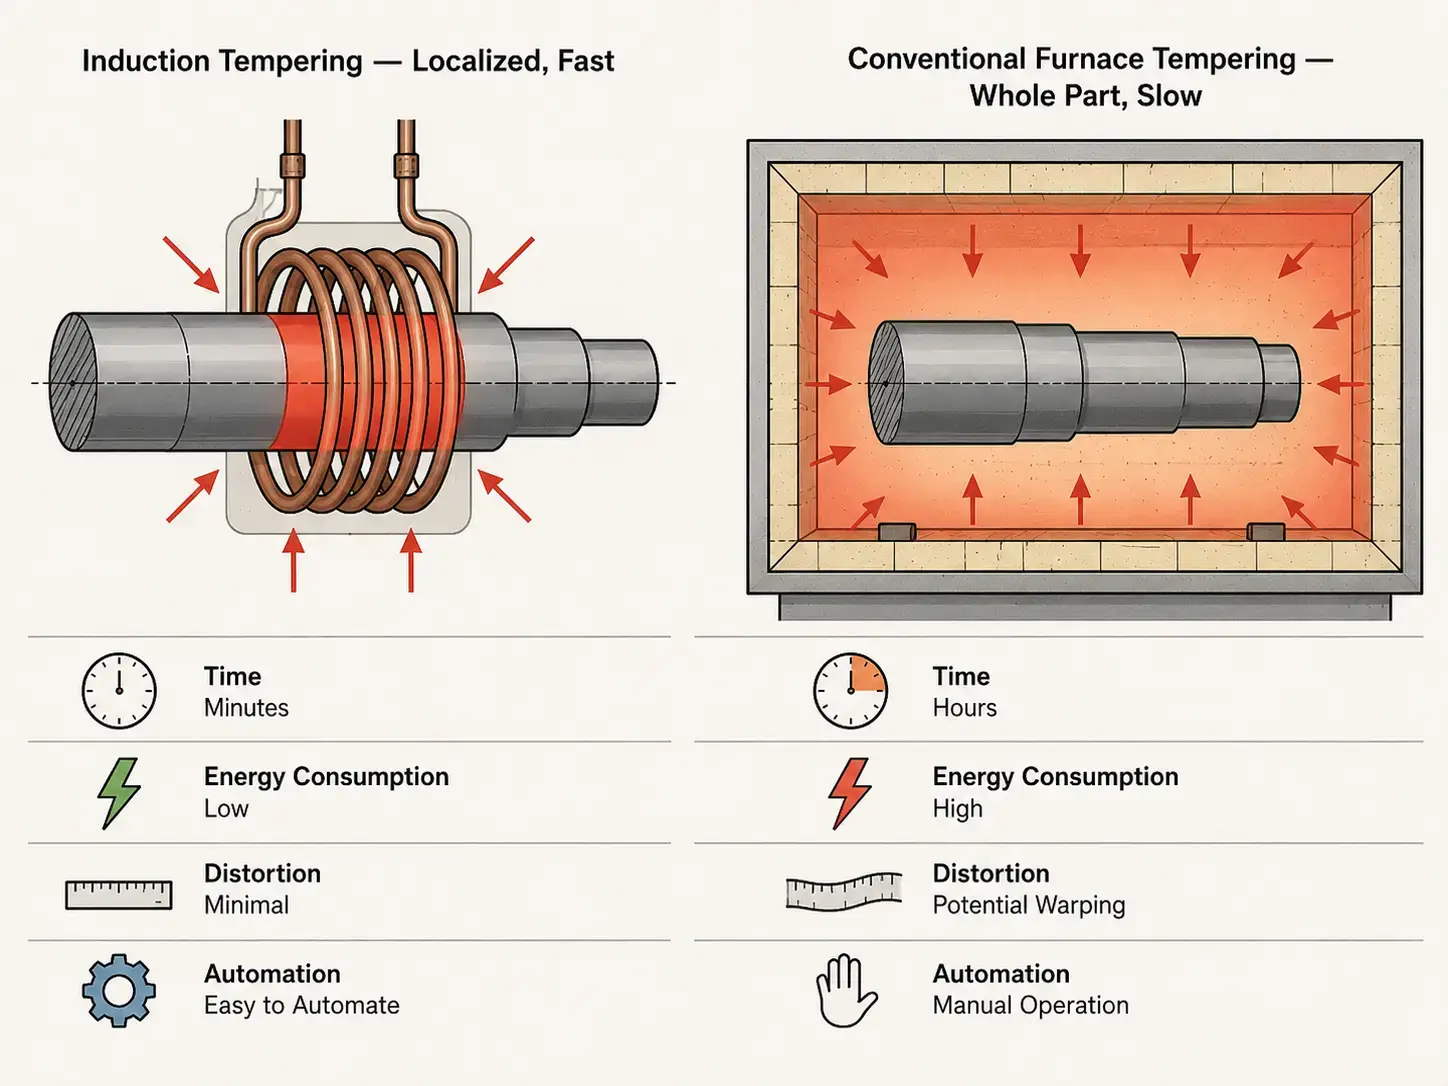
Индукционная закалка не является универсальной заменой печей.. Для высокой смеси, небольшие цеха, обрабатывающие десятки деталей различной геометрии небольшими партиями, а традиционная печь может быть более гибким вариантом — просто загрузите пакет, установить таймер, и уйти. Но для производственных линий, на которых используются одинаковые семейства деталей в средних и больших объемах., индукционная закалка выигрывает по времени цикла, стоимость энергии на деталь, и контроль процесса. Точка перехода обычно находится где-то между «мы обрабатываем те же 3 валки каждый день» и «мы закаливаем 200 разные номера деталей в месяц.»
Ключевой вывод
Выбор индукционный закалочный станок сводится к пяти решениям, и каждое из них влияет на следующее. Сначала определите требования к заготовке — Материал, геометрия, целевой твердостью, и объем. Это определяет выбор мощности и частоты. Мощность и частота, в свою очередь, задают базовый уровень точности контроля температуры и уровень необходимой автоматизации. И выбранный вами поставщик определяет, будут ли первые четыре решения валидированы на реальных деталях с реальными данными процесса, или оставлены предположениями, которые возникают как проблемы после установки. правильная машина, правильно указана, превращает темперирование из узкого места в партии в бесшовный встроенный шаг. неправильная делает обратное.
Часто задаваемые вопросы
вопрос: в чём разница между индукционным темперированием и индукционным закалкой?
А: индукционное упрочнение нагревает деталь выше температуры преобразования (обычно 800–950°C) и быстро закаливает его, создавая твердый мартенситный поверхностный слой.. Индукционная закалка является следующим этапом: повторно нагревает закаленную деталь до более низкой температуры (150–650°C) снять внутреннее напряжение, уменьшить хрупкость, и достичь целевого баланса твёрдости и ввязливости. Оба используют индукцию, но при очень разных температурах и для разных металлургических целей.
вопрос: В каком температурном диапазоне обычно работает индукционное закалывание?
А: Температурный диапазон зависит от сплава и целевых механических свойств. Закалка при низкой температуре (150–250°C) обычна для цементированных деталей, подверженных износу, таких как подшипники и шестерни, где необходимо сохранить высокую твердость поверхности. Закалка при средней температуре (350–500°C) подходит для пружинных сталей и компонентов, требующих баланса прочности и пластичности. Закалка при высокой температуре (500–650°C) используется для конструкционных сталей и деталей, которым необходима максимальная вязкость, таких как автомобильные шасси и компоненты трансмиссии.
вопрос: Может ли индукционная закалка полностью заменить обычную закалочную печь?
А: Это зависит от вашего производственного профиля. Для высокопроизводительных линий с одинаковой геометрией деталей, да — индукционная закалка может полностью заменить печь, обеспечивая более короткие циклы, меньшую стоимость энергии, и обеспечить лучший контроль процесса. Для мастерских с очень разнообразными деталями и небольшими партиями, печь часто остается более практичным выбором, потому что для каждого номера детали требуется меньше специализированного оборудования. Многие производители используют гибридный подход: индукция для массовых семейств, печь для остальных.
Нужна помощь в выборе системы индукционной закалки?
Расскажите нам о размерах вашего изделия, Материал, целевой твердостью, и объемом производства. Мы рекомендуем конфигурацию станка, соответствующую вашему применению.










