5 Kluczowe czynniki przy wyborze maszyny do odpuszczania indukcyjnego
Wyboru maszyna do odpuszczania indukcyjnego nie chodzi o wybór najwyższej mocy ani najniższej ceny. chodzi o dopasowanie sprzętu do obrabianego elementu — jego materiału, geometrii, docelową twardością, i wydajności. dobrze zaprojektowana maszyna zamienia odpuszczanie z wąskiego gardła partii w szybki, powtarzalny krok liniowy. źle dopasowany element powoduje nierówną twardość, marnuje energię, i nigdy nie nadąża za resztą linii.
odpalanie to to, co zamienia twardą, ale kruchą część hartowaną w twardy, gotowy do użytku komponent. indukcja robi to szybciej i z większą kontrolą niż piec — ale tylko wtedy, gdy maszyna jest poprawnie określona. Pięć poniższych czynników to punkty decyzyjne decydujące o tym, po której stronie tej linii się znajdziesz.
Spis treści
1. Zrozum wymagania dotyczące obrabianego elementu
Pierwszym i najważniejszym krokiem jest dokładne określenie, co musisz odpuszczać. Maszyna do odpuszczania indukcyjnego, która działa idealnie dla wałków rozrządu w samochodach, może być całkowicie niewłaściwa dla hydraulicznych prętów o dużej średnicy. geometrię elementu, materiał, a docelowe właściwości po odpuszczaniu determinują wszystko w dalszym procesie — projekt cewki, poziomu mocy, częstotliwość, i czy potrzebujesz odpuszczania jednorazowego, czy skaningowego.
Zacznij od odpowiedzi na te pytania dla każdej grupy części, które planujesz produkować:
— Gatunek materiału: Czy to stal średniowęglowa, stal stopowa, czy stal narzędziowa? Różne stopy hartują się w różnych zakresach temperatur, aby osiągnąć tę samą twardość.
— Wymiary i masa: Element pełny 80 wał o średnicy mm pochłania ciepło inaczej niż rura cienkościenna, nawet przy tej samej częstotliwości.
— strefa odpuszczania: Czy potrzebujesz odpuszczenia całego korpusu po hartowaniu przez przelot, lub lokalnego odpuszczania konkretnej powierzchni zużycia po hartowanie indukcyjne?
— Docelowa twardość i właściwości mechaniczne: Odpuszczanie przy 200°C daje inną równowagę między twardością a twardością niż odpuszczanie przy 550°C. Znaj specyfikację przed specyfikacją maszyny.
— Roczna objętość i wielkość partii: Maszyna dostosowana do 5,000 części na rok wyglądają zupełnie inaczej niż ta przeznaczona do 500,000.
Jedzenie na wynos jest proste: na maszyna do odpuszczania indukcyjnego należy określić wokół najbardziej wymagającej części, Nie przeciętna. Jeśli maszyna poradzi sobie z największą średnicą, najściślejsza tolerancja, i część o najwyższej przepustowości w Twoim miksie, poradzi sobie ze wszystkim innym.
2. Wybierz odpowiednią moc i częstotliwość
Moc i częstotliwość to dwa parametry elektryczne, które bezpośrednio kontrolują szybkość i głębokość nagrzewania się części podczas odpuszczania. Właściwe ich wykonanie oznacza równomierne nagrzewanie w najkrótszym czasie cyklu. Błędne ich podanie oznacza przegrzanie powierzchni, niewystarczająca temperatura rdzenia, lub rachunki za energię, które pochłaniają Twoją marżę.
Jako praktyczny punkt wyjścia:
— Systemy średniej częstotliwości (1–10 kHz) są koniem pociągowym do hartowania. Zapewniają głębszą penetrację ciepła i nadają się do wałów, koła zębate, pierścieni łożyskowych, oraz inne elementy o średnim i dużym przekroju.
— Systemy o wyższej częstotliwości (10–30 kHz) dobrze sprawdzają się w przypadku części o małej średnicy i zlokalizowanych stref odpuszczania, gdzie głębokość nagrzewania musi być ściśle ograniczona do warstwy powierzchniowej.
— Poziom mocy należy dopasować do wymaganego czasu cyklu i masy części — nie jest po prostu ustawione na maksimum dostępne. Przewymiarowanie marnuje kapitał i energię; niedowymiarowanie tworzy wąskie gardło. Odniesienie do wymagań dotyczących mocy dla nagrzewania indukcyjnego podczas obliczania punktu odniesienia.
Doświadczony dostawca będzie modelował geometrię Twojej części względem opcji częstotliwości i mocy, zamiast podawać cenę maszyny o najwyższych parametrach w swoim katalogu. Poproś o zobaczenie symulacji profilu nagrzewania dla Twojego konkretnego przedmiotu przed podjęciem zobowiązania.
3. Ocenij dokładność kontroli temperatury
Skuteczne odpuszczanie zasadniczo dotyczy precyzji temperatury. W przeciwieństwie do hartowania, gdzie nagrzewasz się znacznie powyżej punktu transformacji, hartowanie działa w węższym oknie — zazwyczaj 150°C do 650°C w zależności od stopu i docelowej twardości. Przekroczenie przez 20 stopnie mogą obniżyć twardość poniżej specyfikacji. Niedoszacowanie pozostawia naprężenia szczątkowe w części.
Nowoczesny hartowanie indukcyjne systemy wykorzystują sterowanie w pętli zamkniętej do utrzymywania temperatury w wąskich zakresach. Najważniejsze funkcje, których należy szukać:
— Opinia zwrotna z pirometru na podczerwień lub kamery termowizyjnej — bezdotykowy odczyt temperatury w strefie podgrzewanej, dostarczanie danych w czasie rzeczywistym z powrotem do zasilacza.
— Regulowanie mocy w zamkniętej pętli — system automatycznie zwiększa lub zmniejsza moc, aby utrzymać wartość nastawioną, kompensując zmiany masy części, temperatury wejściowej, lub prędkości linii.
— przechowywania przepisów dla wielu numerów części — gdy profil odpuszczania zostanie dostrojony dla danego elementu, powinien być odwołalny jednym przyciskiem. to niezbędne dla warsztatów obsługujących więcej niż kilka SKU.
— Rejestrowanie danych i śledzenie — rejestrowanie krzywych temperatur na partię wspiera audyty jakości i pomaga wychwycić odchylenia w procesie, zanim wytworzy się złom.
Bez dokładnej kontroli temperatury, przewaga szybkości indukcja staje się nieistotne — ponieważ spędzisz tyle samo czasu na przeróbkach i inspekcjach, ile zaoszczędziłeś na ogrzewaniu.
4. Rozważ automatyzację & Wydajność produkcji
Twój sprzęt do hartowania powinien wspierać zarówno bieżącą wielkość produkcji, jak i przewidywany wzrost w ciągu najbliższych trzech do pięciu lat. Niedowymiarowanie zmusza Cię do powrotu na rynek w celu zakupu drugiej maszyny wcześniej, niż oczekiwano. Przewymiarowanie bez automatyzacji oznacza, że płacisz za wydajność, której nie możesz w pełni wykorzystać.
Kluczowe kwestie dzielą się na przepustowość i integrację:
— Czas cyklu vs. takt godzina: Czy maszyna może wykonać jeden cykl odpuszczania w wymaganym tempie linii? W obliczeniach uwzględnij czas częściowego załadunku/rozładunku, nie tylko czas nagrzewania.
— Podręcznik, półautomatyczna, lub w pełni automatyczny: Ręczny system ładowania może działać 50 części dziennie. W 500 części na zmianę, automatyczne podawanie za pomocą przenośnika lub integracja z robotem staje się trudnym wymogiem dotyczącym konsystencji.
— Szybka zmiana: Jeśli hartujesz wiele rodzin części, szukaj wymiany cewki bez użycia narzędzi, przełączania parametrów według receptury, i regulowanego mocowania części. Każda minuta zmiany to minuta, gdy maszyna nie produkuje.
— Konfiguracja liniowa vs. konfiguracja wsadowa: Hartowanie w linii (część przechodzi bezpośrednio ze stacji hartowania do cewki do odpuszczania) minimalizuje obsługę i zajęte miejsce na podłodze. Hartowanie wsadowe z magazynkiem części nadaje się do niższych ilości lub mieszanych harmonogramów produkcji.
Te decyzje odzwierciedlają wiele tych samych kompromisów spotykanych przy wybór systemu hartowania indukcyjnego. Obie maszyny często znajdują się obok siebie na tej samej linii, a ich strategie automatyzacji powinny być projektowane wspólnie — nie niezależnie.
5. Wybierz niezawodnego dostawcę sprzętu
Sama maszyna to tylko połowa inwestycji. Możliwości inżynieryjne dostawcy, doświadczenie aplikacyjne, i wsparcie posprzedażowe określają, czy maszyna będzie działać z zyskiem przez dziesięć lat, czy też po dwóch latach stanie się problemem związanym z konserwacją.
Podczas oceny dostawców maszyny do hartowania indukcyjnego, spójrz poza arkusz specyfikacji:
— Doświadczenie specyficzne dla branży: Dostawca, który zbudował systemy odpalania części układu napędowego samochodów, rozumie wymagania dotyczące czasu cyklu i powtarzalności tej branży. Ogólne doświadczenie w ogrzewaniu przemysłowym to nie to samo.
— Projektowanie cewek i opraw na zamówienie: Cewka to miejsce, gdzie faktycznie zachodzi transfer ciepła. Dostawca, który traktuje projektowanie cewek jako problem inżynierii zastosowań — a nie produkt katalogowy — zapewni lepszą jednolitość ogrzewania i dłuższą żywotność cewki.
— Uruchomienie i szkolenie na miejscu: A systemu nagrzewania indukcyjnego nie jest plug-and-play. Dostawca powinien wysłać inżyniera na wasze piętro, zweryfikować parametry procesowe na waszych rzeczywistych częściach, i przeszkolić waszych operatorów.
— Dostępność części zamiennych i czasy realizacji: Moduły zasilania, kondensatorów, i zespoły cewek powinny być składowane i wysyłane w ciągu dni, a nie tygodni. Poproś o zalecaną listę części zamiennych jako część oferty.
— Warunki gwarancji i długoterminowe umowy serwisowe: Zrozum, co jest objęte, na jak długo, i jaki czas reakcji dostawca zobowiązuje się zapewnić po zakończeniu okresu gwarancyjnego.
Dostawca, z którym warto współpracować, pyta o twoje elementy robocze przed podaniem mocy znamionowej. Oceniamy każde zapytanie w oparciu o te same pięć czynników wymienionych powyżej — geometria części, materiał, wymagania dotyczące kontroli temperatury, potrzeby automatyzacji, oraz oczekiwania dotyczące długoterminowej obsługi — i dostarczamy zalecenie konfiguracji w oparciu o twój proces, nie jest ustawieniem katalogowym.
Indukcja vs. Konwencjonalne odpułanie pieca
Dla zakładów, które obecnie używają pieców wsadowych do odpuszczania, pytanie nie brzmi, czy indukcja może wykonać pracę — lecz czy przejście ma sens ekonomiczny dla twojego konkretnego profilu produkcji. Poniższa tabela przedstawia praktyczne różnice.
| Odpuszczanie indukcyjne | Konwencjonalne odpułanie pieca |
|---|---|
| Szybkie nagrzewanie — od sekund do minut | długie cykle grzewcze — zazwyczaj 1–4 godzin |
| ogrzewanie lokalne — tylko określona strefa jest hartowana | cała część podgrzewana — energia zużywana na masę niewymagającą obróbki |
| niższe zużycie energii na część | wyższe koszty eksploatacji — piec na biegu jałowym, straty ciepła do otoczenia |
| zmniejszone zniekształcenia — krótkie narażenie na ciepło, minimalne naprężenia termiczne | większe ryzyko odkształcenia — długotrwałe moczenie w temperaturze |
| łatwa automatyzacja — integracja bezpośrednio z produkcją liniową | Ograniczona elastyczność automatyzacji — ładowanie partiami, zależność od dłuższego cyklu |
| Doskonała powtarzalność procesu — sterowanie w pętli zamkniętej dla każdej części | Trudniejsza jednolitość temperatury — gorące i zimne strefy wewnątrz pieca |
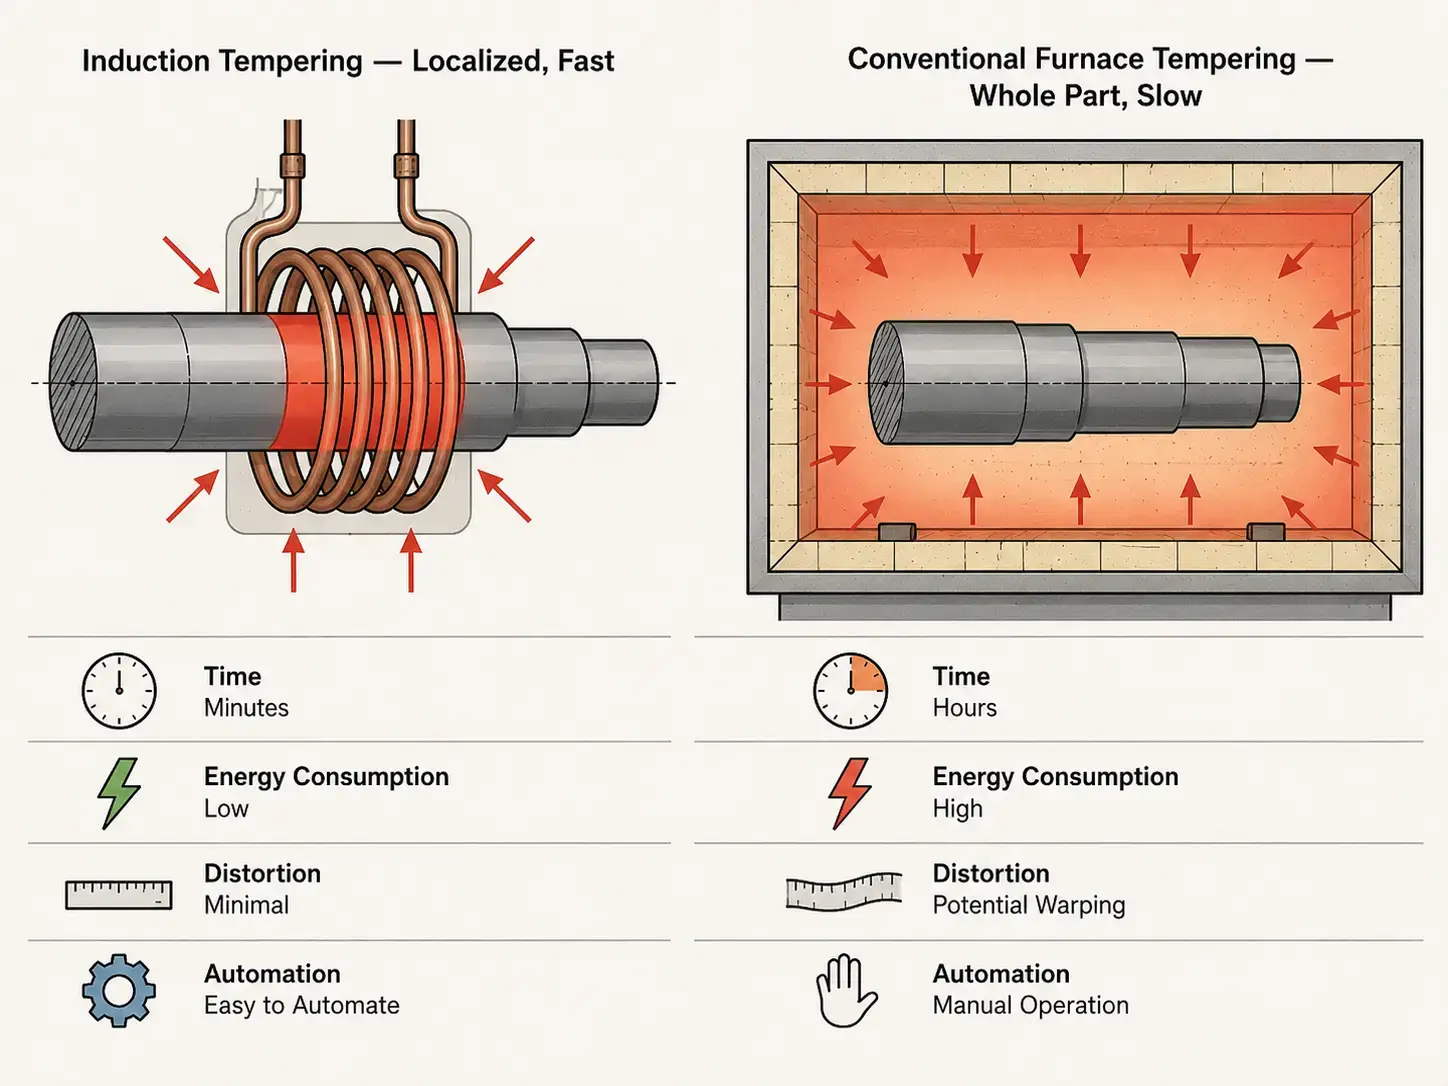
Hartowanie indukcyjne nie jest uniwersalnym zamiennikiem pieców. Dla warsztatów o dużej różnorodności wyrobów, małej produkcji, które przetwarzają dziesiątki różnych geometrii części w małych partiach, A tradycyjny piec może nadal być bardziej elastyczną opcją — po prostu załaduj partię, ustaw minutnik, i odejść. Ale w przypadku linii produkcyjnych obsługujących spójne rodziny części w średnich i dużych ilościach, Odpuszczanie indukcyjne wygrywa pod względem czasu cyklu, koszt energii na część, i kontroli procesu. Punkt przecięcia zwykle znajduje się gdzieś pomiędzy “biegamy tak samo 3 wały codziennie” i “temperujemy 200 różne numery części miesięcznie.”
Klucz na wynos
Wybór maszyna do odpuszczania indukcyjnego sprowadza się do pięciu decyzji, i każdy z nich przechodzi kaskadą w następny. Najpierw zdefiniuj wymagania dotyczące przedmiotu obrabianego — materiał, geometrii, docelową twardością, i głośność. To wpływa na wybór mocy i częstotliwości. Moc i częstotliwość, z kolei, ustal podstawowy poziom dokładności kontroli temperatury i poziom automatyzacji, którego potrzebujesz. A dostawca, którego wybierzesz, decyduje o tym, czy pierwsze cztery decyzje zostaną zweryfikowane na rzeczywistych częściach z rzeczywistymi danymi procesu, czy pozostawione są domysłom, które ujawniają się jako problemy po instalacji. Właściwa maszyna, prawidłowo określona, zamienia hartowanie wąskotorowe na zbiorniku w płynny krok w linii produkcyjnej. Zła robi odwrotnie.
FAQ
Q: Jaka jest różnica między hartowaniem indukcyjnym a odpuszczaniem indukcyjnym?
A: Hartowanie indukcyjne nagrzewa część powyżej jej temperatury przemiany (zwykle 800–950°C) i szybko ją hartuje, aby utworzyć twardą warstwę powierzchniową martenzytyczną. Odpowiednim krokiem jest starzenie indukcyjne: podgrzewa ono utwardzoną część do niższej temperatury (150–650°C) aby złagodzić naprężenia wewnętrzne, zmniejszyć kruchość, i osiągnąć docelową równowagę twardości i wytrzymałości. Obydwa procesy wykorzystują indukcję, ale w bardzo różnych temperaturach i dla różnych celów metalurgicznych.
Q: W jakim zakresie temperatur zazwyczaj przebiega starzenie indukcyjne?
A: Zakres temperatur zależy od stopu i docelowych właściwości mechanicznych. Wyżarzanie niskotemperaturowe (150–250°C) jest powszechne w przypadku utwardzanych powierzchniowo części narażonych na ścieranie, takich jak łożyska i koła zębate, gdzie należy zachować wysoką twardość powierzchni. Wyżarzanie średniotemperaturowe (350–500°C) odpowiada stali sprężynowej i elementom wymagającym równowagi między wytrzymałością a ciągliwością. Wyżarzanie wysokotemperaturowe (500–650°C) stosuje się w stali konstrukcyjnej i częściach, które wymagają maksymalnej udarności, takich jak podwozia samochodowe i elementy układu napędowego.
Q: Czy odpuszczanie indukcyjne może całkowicie zastąpić konwencjonalny piec odpuszczający?
A: To zależy od profilu produkcyjnego. Dla linii dużych produkcji o spójnych geometriach części, Tak — odpuszczanie indukcyjne może całkowicie zastąpić piec, zapewniając krótsze czasy cyklu, niższe koszty energii, oraz lepszą kontrolę procesową. Dla warsztatów o dużej różnorodności części i małych partiach, piec często pozostaje bardziej praktycznym wyborem, ponieważ wymaga mniej dedykowanego narzędzia na numer części. Wielu producentów stosuje podejście hybrydowe: Indukcja dla rodzin o dużej objętości, Piec dla reszty.
Potrzebna pomoc w określeniu systemu odpuszczania indukcyjnego?
Opowiedz o wymiarach obrabianego elementu, materiał, docelową twardością, oraz wolumen produkcji. Polecimy konfigurację maszyny dopasowaną do Twojego zastosowania.