
5 Factores críticos para seleccionar una máquina de temple por inducción
Seleccionando una máquina de revenido por inducción No se trata de elegir la potencia más alta o el precio más bajo.. Se trata de adaptar el equipo a su pieza de trabajo. — su material, geometría requerida, dureza objetivo, y rendimiento. Una máquina bien especificada convierte el revenido de un cuello de botella por lotes en un paso rápido, repetible en línea. Una máquina mal combinada produce dureza desigual, desperdicia energía, y nunca termina de ponerse al día con el resto de la línea.
El revenido es lo que convierte una pieza templada pero quebradiza en un componente resistente, listo para el servicio. La inducción lo hace más rápido y con más control que un horno — pero solo cuando la máquina está especificada correctamente. Los cinco factores siguientes son los puntos de decisión que determinan de qué lado de esa línea te encuentras.
Índice de contenidos
1. Comprenda los requerimientos de su pieza de trabajo
El primer y más importante paso es definir exactamente lo que necesita templar. Una máquina de temple por inducción que funcione perfectamente para árboles de levas automotrices puede ser completamente incorrecta para barras hidráulicas de gran diámetro. Geometría de la pieza de trabajo, material, y los objetivos de propiedades posteriores al temple determinan todo lo que sigue — diseño de bobinas, nivel de potencia, frecuencia, y si necesita templado de una sola vez o templado por escaneo.
Comience respondiendo estas preguntas para cada familia de piezas que planea fabricar:
— Grado del material: ¿Es acero de medio carbono, acero aleado, o acero para herramientas? Diferentes aleaciones se templar a diferentes rangos de temperatura para alcanzar la misma dureza.
— Dimensiones y masa: Un sólido 80 un eje de diámetro en mm absorbe el calor de manera diferente que un tubo de pared delgada, incluso a la misma frecuencia.
— Zona de templado: ¿Necesita templado de todo el cuerpo después del endurecimiento completo, o templado localizado de una superficie específica de desgaste después temple por inducción?
— Dureza objetivo y propiedades mecánicas: Revenido a 200 °C°C produce un equilibrio de tenacidad-dureza diferente al revenido a 550 °C°C. Conozca su especificación antes de especificar la máquina.
— Volumen anual y tamaño de lote: Una máquina dimensionada para 5,000 piezas por año se ve muy diferente a una construida para 500,000.
La conclusión es simple: un máquina de revenido por inducción debería especificarse en torno a su pieza más exigente, no a la promedio. Si la máquina puede manejar el mayor diámetro, la tolerancia más ajustada, y la pieza de mayor producción en su mezcla, puede manejar todo lo demás.
2. Seleccione la potencia y frecuencia adecuadas
La potencia y la frecuencia son los dos parámetros eléctricos que controlan directamente qué tan rápido y qué tan profundo se calienta la pieza durante el temple. Ajustarlos correctamente significa un calentamiento uniforme a través de la pieza en el menor tiempo de ciclo. Ajustarlos incorrectamente significa sobrecalentamiento superficial, temperatura central insuficiente, o facturas de energía que reducen su margen.
Como punto de partida práctico:
— Los sistemas de frecuencia media (1–10 kHz) son el caballo de batalla para el temple. Proporcionan una penetración de calor más profunda y son adecuados para ejes, engranajes, anillos de rodamientos, y otros componentes de sección transversal mediana a grande.
— Sistemas de alta frecuencia (10–30 kHz) funcionan bien para piezas de pequeño diámetro y zonas de temple localizadas, donde la profundidad de calentamiento debe estar estrictamente confinada a la capa superficial.
— Nivel de potencia deberían coincidir con el tiempo de ciclo requerido y la masa de la pieza — no simplemente configurarse al máximo disponible. Sobredimensionar desperdicia capital y energía; subdimensionar crea un cuello de botella. Consulte requisitos de potencia para el calentamiento por inducción al calcular su línea base.
Un proveedor experimentado modelará la geometría de su pieza en función de las opciones de frecuencia y potencia en lugar de cotizar la máquina de mayor especificación en su catálogo. Pida ver la simulación del perfil de calentamiento para su pieza específica antes de comprometerse.
3. Evalúe la precisión del control de temperatura
El temple exitoso se basa fundamentalmente en la precisión de la temperatura. A diferencia del endurecimiento, donde se calienta muy por encima del punto de transformación, el temple opera en una ventana más estrecha — típicamente de 150°°C a 650°°C dependiendo de la aleación y la dureza objetivo. Exceder la temperatura por 20 los grados pueden reducir la dureza por debajo de la especificación. Reducir la velocidad deja tensión residual en la pieza.
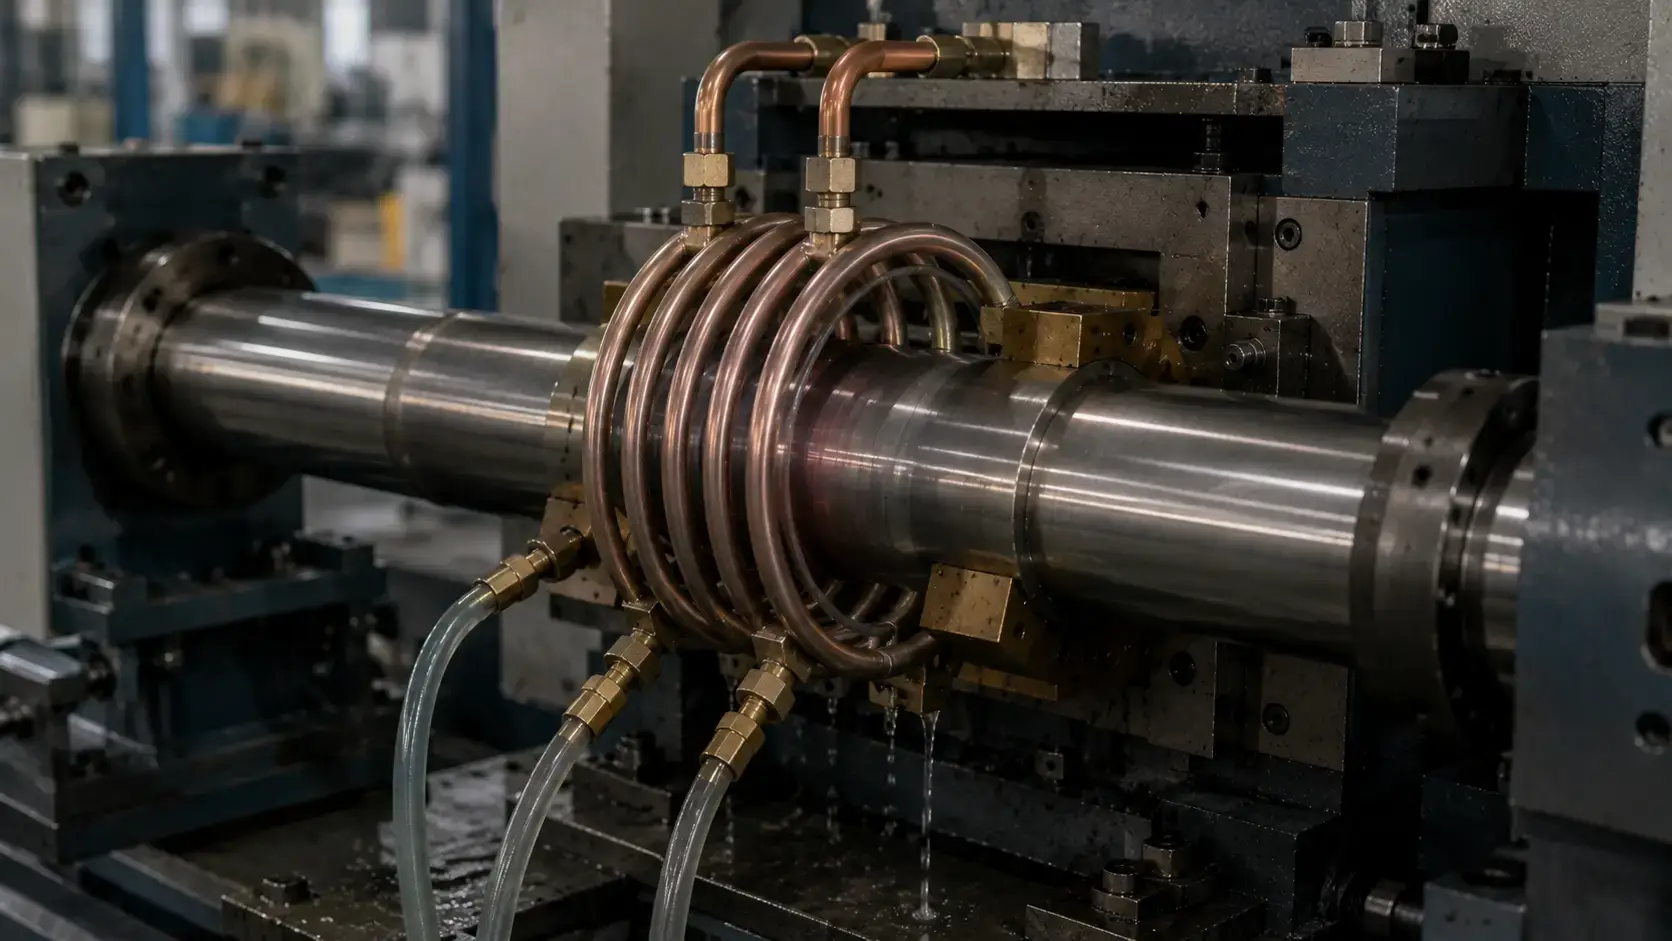
Modernos sistema de revenido por inducción los sistemas usan control en lazo cerrado para mantener la temperatura dentro de bandas cerradas. Características clave a observar:
— Retroalimentación de pirómetro infrarrojo o cámara térmica — lectura de temperatura sin contacto en la zona calentada, enviando datos en tiempo real a la fuente de alimentación.
— Ajuste de potencia en lazo cerrado — el sistema aumenta o disminuye automáticamente la salida para mantener el punto de consigna, compensando variaciones en la masa de la pieza, temperatura entrante, o velocidad de línea.
— Almacenamiento de recetas para múltiples números de pieza — una vez que se configura un perfil de temple para una pieza determinada, debería ser recuperable con un solo botón. Esto es esencial para talleres que manejan más de un puñado de SKUs.
— Registro de datos y trazabilidad — registrar curvas de temperatura por lote respalda auditorías de calidad y ayuda a detectar desviaciones del proceso antes de que generen desperdicio.
Sin un control preciso de la temperatura, la ventaja de velocidad de calentamiento por inducción se vuelve irrelevante — porque pasarás tanto tiempo en retrabajo e inspección como el que ahorraste en calefacción.
4. Considere la automatización & Capacidad de Producción
Tu equipo de temple debería soportar tanto tu volumen de producción actual como tu crecimiento proyectado en los próximos tres a cinco años. El tamaño insuficiente te obliga a volver al mercado por una segunda máquina antes de lo esperado. Sobredimensionar sin automatización significa que pagas por una capacidad que no puedes utilizar completamente.
Las consideraciones clave se dividen en rendimiento e integración:
— Tiempo de ciclo vs. tiempo takt: ¿Puede la máquina completar un ciclo de templado dentro del ritmo requerido por su línea?? Incluya el tiempo de carga/descarga parcial en este cálculo., no solo el tiempo de calentamiento.
— Manual, semi-automático, o completamente automático: Un sistema de carga manual podría funcionar para 50 partes al día. A 500 piezas por turno, La alimentación automática con cinta transportadora o integración robótica se convierte en un requisito difícil para mantener la coherencia..
— Cambio rápido: Si modera varias familias de piezas, busque cambio de bobina sin herramientas, conmutación de parámetros basada en recetas, y fijación de piezas ajustables. Cada minuto de cambio es un minuto en que la máquina no está produciendo.
— Configuración en línea vs. Configuración por lotes: Templado en línea (la pieza se mueve directamente de la estación de endurecimiento a la bobina de templado) minimiza la manipulación y el espacio en el piso. El templado por lotes con un magazín de piezas es adecuado para volúmenes más bajos o programas de producción mixtos.
Estas decisiones reflejan muchos de los mismos compromisos encontrados cuando selección de un sistema de endurecimiento por inducción. Las dos máquinas a menudo se colocan una al lado de la otra en la misma línea, y sus estrategias de automatización deben diseñarse juntas — no de manera independiente.
5. Elija un proveedor de equipos confiable
La máquina en sí misma es solo la mitad de la inversión. La capacidad de ingeniería del proveedor’s, experiencia en aplicaciones, y el soporte postventa determinan si esa máquina es rentable durante diez años o se convierte en un dolor de cabeza de mantenimiento después de dos.
Al evaluar proveedores de máquinas de temple por inducción, mire más allá de la hoja de especificaciones:
— Experiencia específica de la industria: Un proveedor que ha construido sistemas de temple para piezas de tren motriz automotriz comprende los requisitos de tiempo de ciclo y repetibilidad de esa industria. La experiencia general en calefacción industrial no es lo mismo.
— Diseño personalizado de bobinas y accesorios: La bobina es donde realmente ocurre la transferencia de calor.. Un proveedor que trata el diseño de bobinas como un problema de ingeniería de aplicaciones — no es un artículo de catálogo disponible en el mercado — Ofrecerá una mejor uniformidad de calentamiento y una vida útil más larga de la bobina..
— Puesta en marcha y formación in situ: Una sistema de calentamiento por inducción no es plug-and-play. El proveedor debe enviar un ingeniero a su piso., validar los parámetros del proceso en sus piezas reales, y capacita a tus operadores.
— Disponibilidad de repuestos y tiempos de entrega: Módulos de potencia, condensadores, y los ensamblajes de bobinas deben ser almacenables y enviables en pocos días, no semanas. Solicitar una lista recomendada de repuestos como parte de la cotización.
— Términos de garantía y contratos de servicio a largo plazo: Entender qué está cubierto, por cuánto tiempo, y qué tiempo de respuesta se compromete el proveedor después de que finaliza el período de garantía.
Un proveedor con el que vale la pena trabajar pregunta sobre sus piezas de trabajo antes de cotizar una potencia. Evaluamos cada consulta según los mismos cinco factores descritos anteriormente — geometría de la pieza, material, requisitos de control de temperatura, necesidades de automatización, y expectativas de servicio a largo plazo — y entregar una recomendación de configuración basada en su proceso, no es un preajuste de catálogo.
Inducción vs. Temple en horno convencional
Para talleres que actualmente utilizan hornos por lotes para el temple, la cuestión no es si la inducción puede hacer el trabajo — es si el cambio tiene sentido económico para su perfil de producción específico. La tabla a continuación muestra las diferencias prácticas.
| Templado por inducción | Temple en horno convencional |
|---|---|
| Calentamiento rápido — de segundos a minutos | Ciclos de calentamiento largos — típicamente 1–4 horas |
| Calefacción localizada — solo se templa la zona especificada | Parte completa calefaccionada — energía gastada en masa que no requiere tratamiento |
| Menor consumo energético por parte | Mayores costes operativos — Reposo del horno, pérdida de calor al entorno |
| Reducción de distorsión — Exposición corta al calor, Estrés térmico mínimo | Mayor riesgo de deformación — Remojo prolongado a temperatura |
| Automatización fácil — Integración directa en la producción en línea | Flexibilidad limitada en la automatización — Carga por lotes, Dependencia de ciclos más largos |
| Excelente repetibilidad del proceso — Control en circuito cerrado por pieza | Uniformidad de temperatura más difícil — zonas calientes y frías dentro del horno |
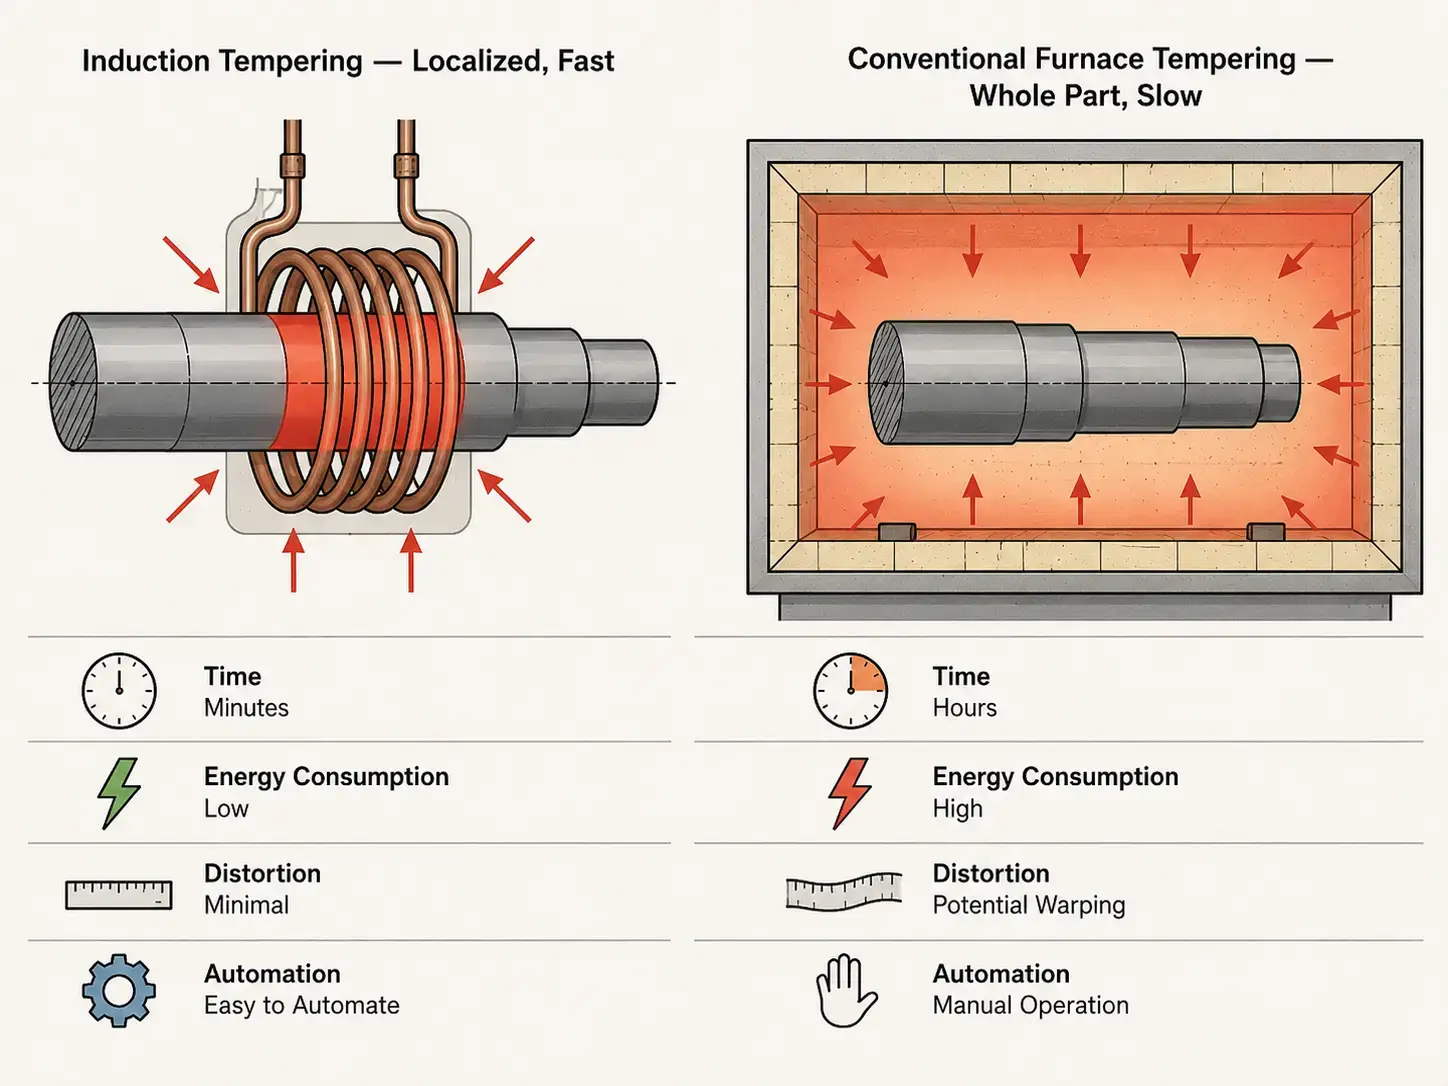
El temple por inducción no es un reemplazo universal para los hornos. Para talleres de alta mezcla, bajo volumen que procesan docenas de diferentes geometrías de piezas en pequeños lotes, una el horno convencional todavía puede ser la opción más flexible — simplemente carga el lote, ajusta el temporizador, y aléjate. Pero para líneas de producción que manejan familias de piezas consistentes a volumen medio o alto, el temple por inducción gana en tiempo de ciclo, costo de energía por pieza, y control de proceso. El punto de cruce suele estar entre «corremos lo mismo 3 árboles cada día» y «hacemos temple 200 diferentes números de parte al mes.»
Conclusión clave
Elegir un máquina de revenido por inducción se reduce a cinco decisiones, y cada uno se transmite al siguiente. Define primero los requisitos de tu pieza — material, geometría requerida, dureza objetivo, y volumen. Esto impulsa la selección de potencia y frecuencia. Potencia y frecuencia, a su vez, establece la línea base para la precisión del control de temperatura y el nivel de automatización que necesitas. Y el proveedor que elijas determina si las primeras cuatro decisiones se validan con piezas reales usando datos reales del proceso, o se dejan a suposiciones que surgen como problemas después de la instalación. La máquina correcta, especificada correctamente, convierte el revenido de un cuello de botella por lotes en un paso continuo y sin interrupciones. La incorrecta hace lo contrario.
Preguntas frecuentes
q: ¿Cuál es la diferencia entre revenido por inducción y endurecimiento por inducción??
A: El endurecimiento por inducción calienta la pieza por encima de su temperatura de transformación (típicamente 800–950°C) y lo apaga rápidamente para crear una capa superficial martensítica dura.. El templado por inducción es el siguiente paso: recalienta la parte endurecida a una temperatura más baja (150–650°C) para aliviar el estrés interno, reducir la fragilidad, y lograr el equilibrio objetivo de dureza y tenacidad. Ambos usan inducción., pero a temperaturas muy diferentes y para diferentes objetivos metalúrgicos.
q: ¿En qué rango de temperatura suele funcionar el templado por inducción??
A: El rango de temperatura depende de la aleación y de las propiedades mecánicas objetivo.. Templeado de baja temperatura (150–250°C) es común para partes de desgaste endurecidas por caso como rodamientos y engranajes, donde se debe conservar la dureza superficial alta. Templeado de temperatura media (350–500°C) se adapta a aceros de resorte y componentes que requieren un equilibrio entre resistencia y ductilidad. Templeado de alta temperatura (500–650°C) se usa para aceros estructurales y partes que necesitan máxima tenacidad, como chasis automotriz y componentes de tren motriz.
q: ¿Puede el templeado por inducción reemplazar completamente un horno de templeado convencional??
A: Depende de su perfil de producción. Para líneas de alto volumen que usan geometrías de piezas consistentes, sí — el temple por inducción puede reemplazar completamente el horno, ofreciendo tiempos de ciclo más rápidos, menor costo de energía, y mejor control de proceso. Para talleres con gran variedad de piezas y pequeños tamaños de lote, un horno suele seguir siendo la opción más práctica porque requiere menos herramientas dedicadas por número de pieza. Muchos fabricantes aplican un enfoque híbrido: inducción para familias de alto volumen, horno para el resto.
Necesito ayuda para especificar un sistema de temple por inducción?
Cuéntanos sobre las dimensiones de tu pieza de trabajo, material, dureza objetivo, y volumen de producción. Recomendaremos una configuración de máquina adaptada a tu aplicación.










