
5 ปัจจัยสำคัญในการเลือกเครื่องชุบแข็งด้วยเหนี่ยวนำ
การเลือก เครื่องชุบแข็งด้วยเหนี่ยวนำ ไม่ใช่แค่การเลือกกำลังสูงสุดหรือราคาต่ำสุด. เป็นเรื่องเกี่ยวกับการจับคู่อุปกรณ์กับชิ้นงานของคุณ — วัสดุของมัน, รูปทรงเรขาคณิต, ความแข็งเป้าหมาย, และอัตราการผลิต. เครื่องจักรที่มีการระบุอย่างดีจะเปลี่ยนการอบคืนตัวจากปัญหาคอขวดแบบแบตช์เป็นแบบรวดเร็ว, ขั้นตอนในบรรทัดที่ทำซ้ำได้. การจับคู่ที่ไม่ดีจะทำให้เกิดความแข็งที่ไม่สม่ำเสมอ, สิ้นเปลืองพลังงาน, และไม่เคยทันกับส่วนที่เหลือของบรรทัดเลย.
การแบ่งเบาบรรเทาคือสิ่งที่เปลี่ยนชิ้นส่วนที่แข็งแต่เปราะให้กลายเป็นชิ้นส่วนที่แข็ง, ส่วนประกอบที่พร้อมให้บริการ. การเหนี่ยวนำทำได้เร็วกว่าและควบคุมได้มากกว่าเตาเผา — แต่เฉพาะเมื่อมีการระบุเครื่องอย่างถูกต้องเท่านั้น. ปัจจัยห้าอย่างด้านล่างนี้คือจุดตัดสินใจที่กำหนดว่าคุณจะอยู่ฝั่งใดของเส้นนั้น.
สารบัญ
1. เข้าใจความต้องการของชิ้นงานของคุณ
ขั้นตอนแรกและสำคัญที่สุดคือการกำหนดอย่างชัดเจนว่าคุณต้องการอบชุบอะไร. เครื่องอบคืนตัวแบบเหนี่ยวนำที่ทำงานอย่างสมบูรณ์แบบกับเพลาลูกเบี้ยวรถยนต์อาจผิดอย่างสิ้นเชิงกับแท่งไฮดรอลิกที่มีเส้นผ่านศูนย์กลางขนาดใหญ่. รูปทรงชิ้นงาน, วัสดุ, และเป้าหมายทรัพย์สินหลังอารมณ์จะกำหนดทุกสิ่งที่ปลายน้ำ — การออกแบบขดลวด, ระดับกำลังไฟ, ความถี่, และไม่ว่าคุณจะต้องการการแบ่งเบาบรรเทาแบบนัดเดียวหรือแบบสแกนก็ตาม.
เริ่มต้นด้วยการตอบคำถามเหล่านี้สำหรับแต่ละตระกูลชิ้นส่วนที่คุณวางแผนจะดำเนิน:
— เกรดวัสดุ: เป็นเหล็กกล้าคาร์บอนปานกลาง, เหล็กอัลลอย, หรือเหล็กกล้าเครื่องมือ? โลหะผสมที่แตกต่างกันจะควบคุมอุณหภูมิในช่วงอุณหภูมิที่แตกต่างกันเพื่อให้ได้ความแข็งเท่ากัน.
— ขนาดและมวล: ที่เป็นของแข็ง 80 เพลาขนาดเส้นผ่านศูนย์กลางมม. ดูดซับความร้อนแตกต่างจากท่อผนังบาง, แม้จะอยู่ในความถี่เดียวกันก็ตาม.
— โซนแบ่งเบาบรรเทา: คุณต้องการการแบ่งเบาบรรเทาทั้งร่างกายหลังจากผ่านการชุบแข็งแล้วหรือไม่, หรือการแบ่งเบาบรรเทาเฉพาะจุดของพื้นผิวการสึกหรอเฉพาะหลังจากนั้น การชุบแข็งด้วยเหนี่ยวนำ?
— ความแข็งเป้าหมายและคุณสมบัติทางกล: แบ่งเบาบรรเทาที่ 200°C สร้างความสมดุลระหว่างความเหนียว-ความแข็งที่แตกต่างจากการอบคืนตัวที่ 550°C. ทราบข้อกำหนดของคุณก่อนที่จะระบุเครื่อง.
— ปริมาณประจำปีและขนาดชุด: ขนาดเครื่องสำหรับ 5,000 ชิ้นส่วนต่อปีดูแตกต่างอย่างมากจากชิ้นส่วนที่สร้างขึ้นมาเพื่อ 500,000.
การซื้อกลับบ้านเป็นเรื่องง่าย: หนึ่ง เครื่องชุบแข็งด้วยเหนี่ยวนำ ควรระบุไว้ในส่วนที่มีความต้องการมากที่สุดของคุณ, ไม่ใช่ชิ้นส่วนเฉลี่ยของคุณ. หากเครื่องสามารถรองรับเส้นผ่านศูนย์กลางใหญ่ที่สุดได้, ความอดทนที่แคบที่สุด, และส่วนที่ให้ปริมาณงานสูงสุดในการมิกซ์ของคุณ, มันสามารถจัดการทุกสิ่งทุกอย่างได้.
2. เลือกกำลังและความถี่ที่ถูกต้อง
กำลังและความถี่เป็นพารามิเตอร์ทางไฟฟ้าสองตัวที่ควบคุมความเร็วและความลึกของชิ้นส่วนโดยตรงในระหว่างการอบคืนตัว. การทำให้ถูกต้องหมายถึงการให้ความร้อนสม่ำเสมอในรอบระยะเวลาที่สั้นที่สุด. การทำผิดหมายถึงพื้นผิวมีความร้อนสูงเกินไป, อุณหภูมิแกนกลางไม่เพียงพอ, หรือค่าไฟฟ้าที่กินกำไรของคุณ.
ในฐานะจุดเริ่มต้นที่ใช้งานได้จริง:
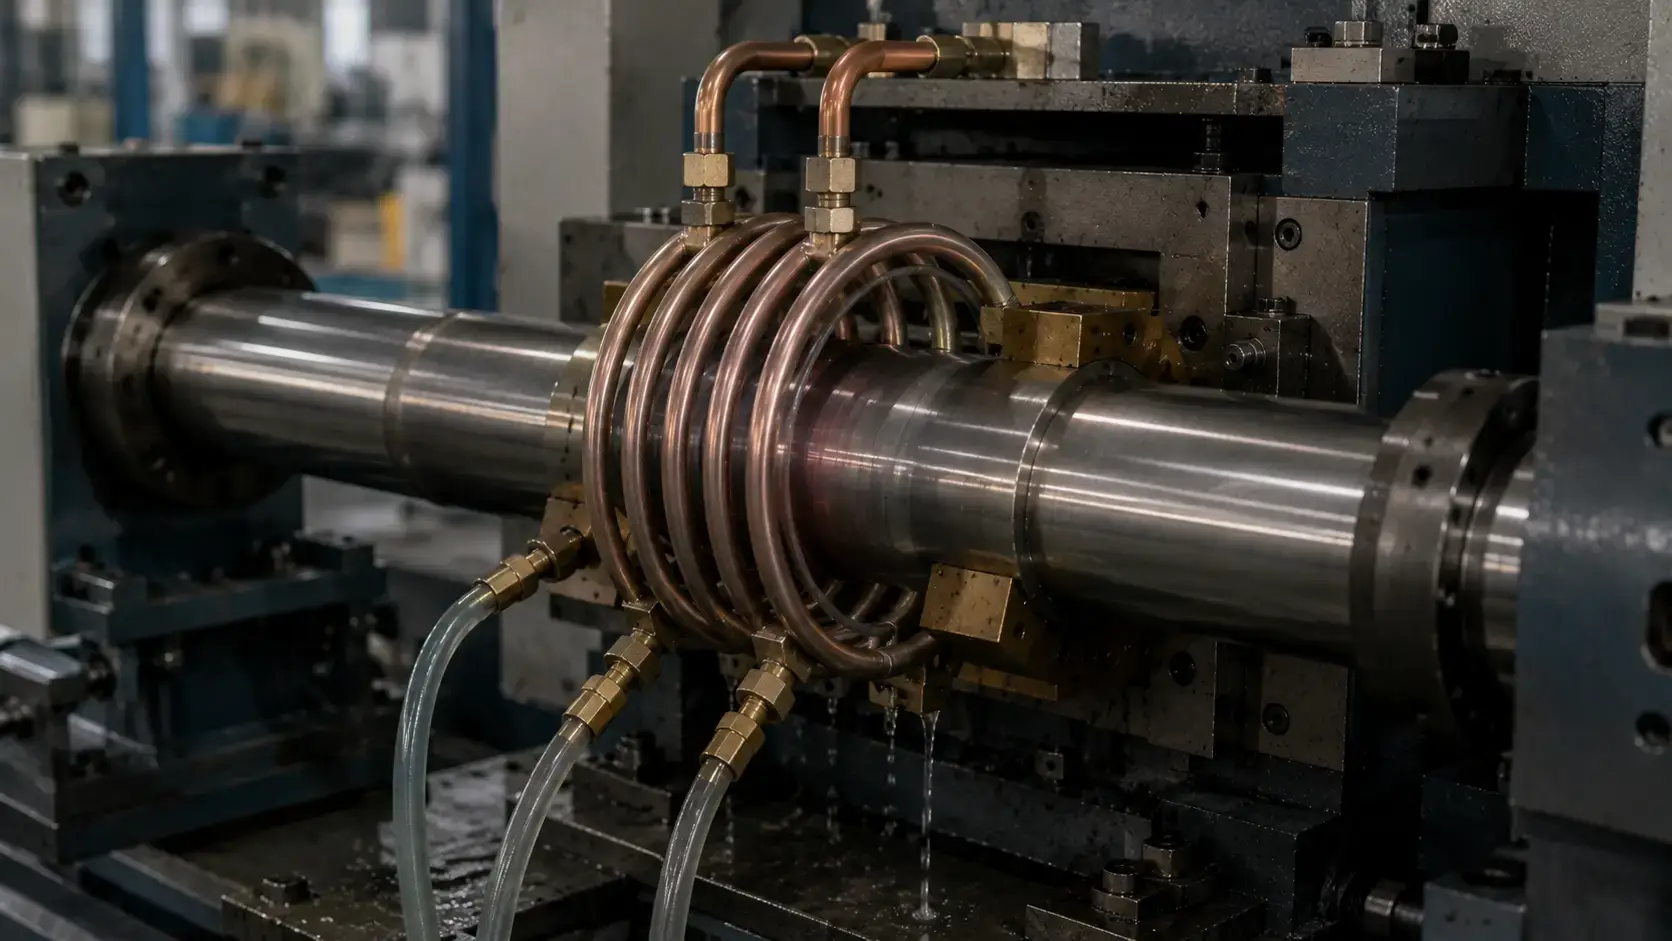
— ระบบความถี่กลาง (1–10 กิโลเฮิรตซ์) เป็นแรงงานหลักสำหรับการทำเทมเปอร์. พวกมันให้การซึมลึกของความร้อนมากขึ้นและเหมาะสำหรับเพลา, เฟือง, วงแหวนแบริ่ง, และชิ้นส่วนที่มีหน้าตัดขนาดกลางถึงใหญ่.
— ระบบความถี่สูง (10–30 กิโลเฮิรตซ์) ทำงานได้ดีกับชิ้นส่วนขนาดเส้นผ่านศูนย์กลางเล็กและพื้นที่การทำเทมเปอร์เฉพาะ, ซึ่งความลึกของความร้อนต้องถูกจำกัดอย่างเข้มงวดอยู่ที่ชั้นผิว.
— ระดับพลังงาน ควรจับคู่กับเวลาวงจรที่คุณต้องการและมวลของชิ้นส่วน — ไม่ใช่เพียงตั้งค่าเป็นค่ามากที่สุดที่มีให้. การใช้ขนาดเกินไปทำให้เสียเงินลงทุนและพลังงาน; การใช้ขนาดเล็กเกินไปสร้างคอขวด. อ้างอิงถึง ความต้องการพลังงานสำหรับการเหนี่ยวนำความร้อน เมื่อคำนวณเส้นฐานของคุณ.
ผู้จัดหาที่มีประสบการณ์จะจำลองรูปทรงชิ้นส่วนของคุณตามความถี่และตัวเลือกพลังงาน แทนที่จะเสนอเครื่องจักรสเปครายการสูงสุดในแคตตาล็อกของพวกเขา. ขอดูการจำลองโปรไฟล์การให้ความร้อนสำหรับชิ้นงานเฉพาะของคุณก่อนตัดสินใจ.
3. ประเมินความแม่นยำของการควบคุมอุณหภูมิ
การเทมเปอร์ที่ประสบความสำเร็จขึ้นอยู่กับความแม่นยำของอุณหภูมิเป็นหลัก. ไม่เหมือนการชุบแข็ง, ในกรณีที่คุณให้ความร้อนสูงกว่าจุดแปลง, การอบชุบจะทํางานในช่วงเวลาที่แคบลง — โดยทั่วไป 150°เซลเซียสถึง 650°เซลเซียส ขึ้นอยู่กับโลหะผสมและความแข็งเป้าหมาย. การเกินความแข็งโดย 20 องศาอาจทําให้ความแข็งต่ํากว่าข้อกําหนด. การต่ํากว่ามาตรฐานจะทิ้งความเครียดตกค้างในชิ้นส่วน.
สมัยใหม่ การอบชุบด้วยไฟฟ้าเหนี่ยวนำ ระบบใช้การควบคุมแบบวงจรปิดเพื่อควบคุมอุณหภูมิให้อยู่ในช่วงที่แคบ. คุณสมบัติสําคัญที่ควรสังเกต:
— ฟีดแบ็กด้วยเครื่องวัดอุณหภูมิอินฟราเรดหรือกล้องความร้อน — การอ่านอุณหภูมิแบบไม่สัมผัสที่โซนความร้อน, การส่งข้อมูลแบบเรียลไทม์กลับไปยังแหล่งจ่ายไฟ.
— การปรับกำลังแบบวงปิด — ระบบจะปรับเพิ่มหรือลดเอาต์พุตโดยอัตโนมัติเพื่อรักษาจุดตั้งค่า, ชดเชยการเปลี่ยนแปลงของมวลชิ้นส่วน, อุณหภูมิขาเข้า, หรือความเร็วของสายการผลิต.
— การเก็บสูตรสำหรับหมายเลขชิ้นส่วนหลายหมายเลข — เมื่อโปรไฟล์การอบชุบถูกตั้งค่าสำหรับชิ้นส่วนหนึ่ง, ควรสามารถเรียกใช้อีกครั้งด้วยปุ่มเดียว. สิ่งนี้มีความสำคัญสำหรับร้านที่มี SKU มากกว่าสองสามรายการ.
— การบันทึกข้อมูลและการตรวจสอบย้อนกลับ — กราฟอุณหภูมิการบันทึกต่อชุดรองรับการตรวจสอบคุณภาพและช่วยตรวจจับการเคลื่อนตัวของกระบวนการก่อนที่จะสร้างเศษเหล็ก.
ไม่มีการควบคุมอุณหภูมิที่แม่นยำ, ข้อได้เปรียบด้านความเร็วของ การให้ความร้อนแบบเหนี่ยวนำ กลายเป็นเรื่องที่ไม่เกี่ยวข้อง — เพราะคุณจะใช้เวลาในการทำงานซ้ำและการตรวจสอบพอๆ กับการประหยัดค่าความร้อน.
4. พิจารณาอัตโนมัติ & ความสามารถในการผลิต
อุปกรณ์แบ่งเบาบรรเทาของคุณควรรองรับทั้งปริมาณการผลิตปัจจุบันและการเติบโตที่คาดการณ์ไว้ในอีกสามถึงห้าปีข้างหน้า. การลดขนาดจะทำให้คุณกลับเข้าสู่ตลาดเพื่อซื้อเครื่องจักรเครื่องที่สองเร็วกว่าที่คาดไว้. การเพิ่มขนาดโดยไม่มีระบบอัตโนมัติหมายความว่าคุณต้องจ่ายค่าความจุที่คุณไม่สามารถใช้ประโยชน์ได้เต็มที่.
ข้อควรพิจารณาที่สำคัญแบ่งออกเป็นปริมาณงานและการบูรณาการ:
— รอบเวลาเทียบกับ. ชั่วโมงแทค: เครื่องสามารถทำรอบการอบคืนตัวหนึ่งรอบภายในความเร็วที่ต้องการของสายการผลิตได้หรือไม่? รวมเวลาในการโหลด/ขนถ่ายชิ้นส่วนในการคำนวณนี้, ไม่ใช่แค่เวลาทำความร้อนเท่านั้น.
— คู่มือ, กึ่งอัตโนมัติ, หรืออัตโนมัติเต็มรูปแบบ: ระบบโหลดแบบแมนนวลอาจใช้งานได้ 50 ส่วนต่อวัน. ที่ 500 ชิ้นส่วนต่อกะ, การให้อาหารอัตโนมัติด้วยระบบสายพานลำเลียงหรือการรวมหุ่นยนต์กลายเป็นข้อกำหนดที่จำเป็นสำหรับความสม่ำเสมอ.
— การเปลี่ยนตั้งค่าอย่างรวดเร็ว: หากคุณทำการชุบหลายกลุ่มชิ้นส่วน, มองหาการเปลี่ยนขดลวดโดยไม่ใช้เครื่องมือ, การสลับพารามิเตอร์ตามสูตร, และการปรับตั้งชิ้นส่วนได้. ทุกนาทีที่เปลี่ยนตั้งค่าคือหนึ่งนาทีที่เครื่องจักรไม่ได้ผลิต.
— การตั้งค่าแบบต่อเนื่อง vs. การตั้งค่าแบบชุด: การชุบต่อเนื่องในสายผลิต (ชิ้นส่วนเคลื่อนจากสถานีชุบแข็งไปยังขดลวดชุบต่อเนื่องโดยตรง) ลดการจัดการและพื้นที่บนพื้น. การแบ่งเบาบรรเทาเป็นชุดด้วยแม็กกาซีนชิ้นส่วนเหมาะกับปริมาณที่น้อยกว่าหรือตารางการผลิตแบบผสม.
การตัดสินใจเหล่านี้สะท้อนถึงข้อดีข้อเสียหลายอย่างที่พบเจอเมื่อครั้งนั้น การเลือกระบบชุบแข็งเหนี่ยวนํา. ทั้งสองเครื่องมักจะนั่งเรียงกันเป็นแถวเดียวกัน, และกลยุทธ์ระบบอัตโนมัติควรได้รับการออกแบบร่วมกัน — ไม่ใช่ออกแบบแยกกัน.
5. เลือกผู้จัดจำหน่ายอุปกรณ์ที่เชื่อถือได้
ตัวเครื่องจักรเองก็ลงทุนเพียงครึ่งเดียวเท่านั้น. ความสามารถทางวิศวกรรมของซัพพลายเออร์, ประสบการณ์การใช้งาน, และการสนับสนุนหลังการขายจะเป็นตัวกำหนดว่าเครื่องนั้นจะทำกำไรได้เป็นเวลา 10 ปีหรือกลายเป็นปัญหาการบำรุงรักษาหลังจากสองปี.
เมื่อประเมินผู้จำหน่าย เครื่องทำความร้อนแบบเหนี่ยวนำสำหรับการชุบแข็ง, มองข้ามเพียงแผ่นสเปค:
— ประสบการณ์เฉพาะอุตสาหกรรม: ผู้จำหน่ายที่สร้างระบบชุบแข็งสำหรับชิ้นส่วนระบบส่งกำลังยานยนต์เข้าใจความต้องการเรื่องเวลาในรอบการทำงานและความสามารถในการทำซ้ำของอุตสาหกรรมนั้นๆ. ประสบการณ์การให้ความร้อนในอุตสาหกรรมทั่วไปไม่ใช่สิ่งเดียวกัน.
— การออกแบบขดลวดและอุปกรณ์ติดตั้งแบบกำหนดเอง: คอยล์เป็นส่วนที่เกิดการถ่ายเทความร้อนจริงๆ. ผู้จำหน่ายที่มองการออกแบบคอยล์เป็นปัญหาทางวิศวกรรมประยุกต์ — ไม่ใช่สินค้าพร้อมขายตามแคตตาล็อก — จะทำให้การให้ความร้อนสม่ำเสมอดีขึ้นและยืดอายุคอยล์.
— การว่าจ้างและฝึกอบรมที่ไซต์: อันหนึ่ง ระบบให้ความร้อนด้วยการเหนี่ยวนำ ไม่ใช่แค่เสียบปลั๊กแล้วใช้ได้เลย. ผู้จำหน่ายควรส่งวิศวกรมายังพื้นที่ของคุณ, ตรวจสอบพารามิเตอร์กระบวนการกับชิ้นงานจริงของคุณ, และฝึกอบรมผู้ปฏิบัติงานของคุณ.
— ความพร้อมของอะไหล่และระยะเวลาการจัดส่ง: โมดูลพลังงาน, ตัวเก็บประจุ, และชุดคอยล์ควรสามารถสต็อกและจัดส่งได้ภายในไม่กี่วัน, ไม่ใช่สัปดาห์. ขอรายชื่ออะไหล่ที่แนะนําเป็นส่วนหนึ่งของใบเสนอราคา.
— เงื่อนไขการรับประกันและสัญญาบริการระยะยาว: เข้าใจว่าครอบคลุมอะไรบ้าง, ระยะเวลาที่เท่าไหร่, และระยะเวลาตอบสนองที่ผู้จัดหาต้องรับผิดชอบหลังหมดระยะเวลาการรับประกัน.
ผู้จัดหาที่ควรทํางานด้วยจะสอบถามเกี่ยวกับชิ้นงานของคุณก่อนเสนอค่ากําลังไฟฟ้า. เราประเมินทุกคําถามตามปัจจัยห้าข้อเดียวกันที่กล่าวมา — รูปทรงชิ้นส่วน, วัสดุ, ข้อกําหนดการควบคุมอุณหภูมิ, ความต้องการด้านระบบอัตโนมัติ, และความคาดหวังในการให้บริการระยะยาว — และให้คำแนะนำการกำหนดค่าตามกระบวนการของคุณ, ไม่ใช่ค่าในแคตาล็อกที่ตั้งไว้ล่วงหน้า.
การเหนี่ยวนำเทียบกับ. การอบชุบแบบเตาแบบดั้งเดิม
สำหรับร้านค้าที่ปัจจุบันใช้เตาหลอมแบบแบทช์ในการอบคืนตัว, คำถามไม่ใช่ว่าการเหนี่ยวนำสามารถทำงานได้หรือไม่ — สวิตช์นั้นสมเหตุสมผลหรือไม่สำหรับโปรไฟล์การผลิตเฉพาะของคุณ. ตารางด้านล่างแสดงความแตกต่างในทางปฏิบัติ.
| การเหนี่ยวนำการแบ่งเบาบรรเทา | การอบชุบแบบเตาแบบดั้งเดิม |
|---|---|
| ทำให้ร้อนเร็ว — วินาทีเป็นนาที | รอบการทำความร้อนที่ยาวนาน — โดยทั่วไปแล้ว 1–4 ชั่วโมง |
| การให้ความร้อนเฉพาะจุด — เฉพาะโซนที่ระบุเท่านั้นที่ได้รับการปรับอุณหภูมิ | ได้รับความร้อนทั้งส่วน — พลังงานที่ใช้ไปกับมวลที่ไม่ต้องการการบำบัด |
| การใช้พลังงานต่อชิ้นต่ำลง | ต้นทุนการดำเนินงานสูงขึ้น — เตาอบว่างเปล่า, การสูญเสียความร้อนไปยังสภาพแวดล้อมรอบ ๆ |
| การบิดเบี้ยวน้อยลง — การสัมผัสความร้อนสั้น, ความเค้นจากความร้อนน้อยที่สุด | ความเสี่ยงต่อการบิดเบี้ยวสูงขึ้น — การแช่ในอุณหภูมิเป็นเวลานาน |
| การทำงานอัตโนมัติง่าย — รวมเข้ากับสายการผลิตแบบต่อเนื่องได้โดยตรง | ความยืดหยุ่นในการทำงานอัตโนมัติมีจำกัด — การโหลดแบบเป็นชุด, การพึ่งพารอบเวลาที่ยาวขึ้น |
| ความสามารถในการทำซ้ำกระบวนการได้ยอดเยี่ยม — การควบคุมแบบปิดต่อชิ้น | ความยากในการทำให้เกิดความสม่ำเสมอของอุณหภูมิมากขึ้น — โซนร้อนและเย็นภายในเตา |
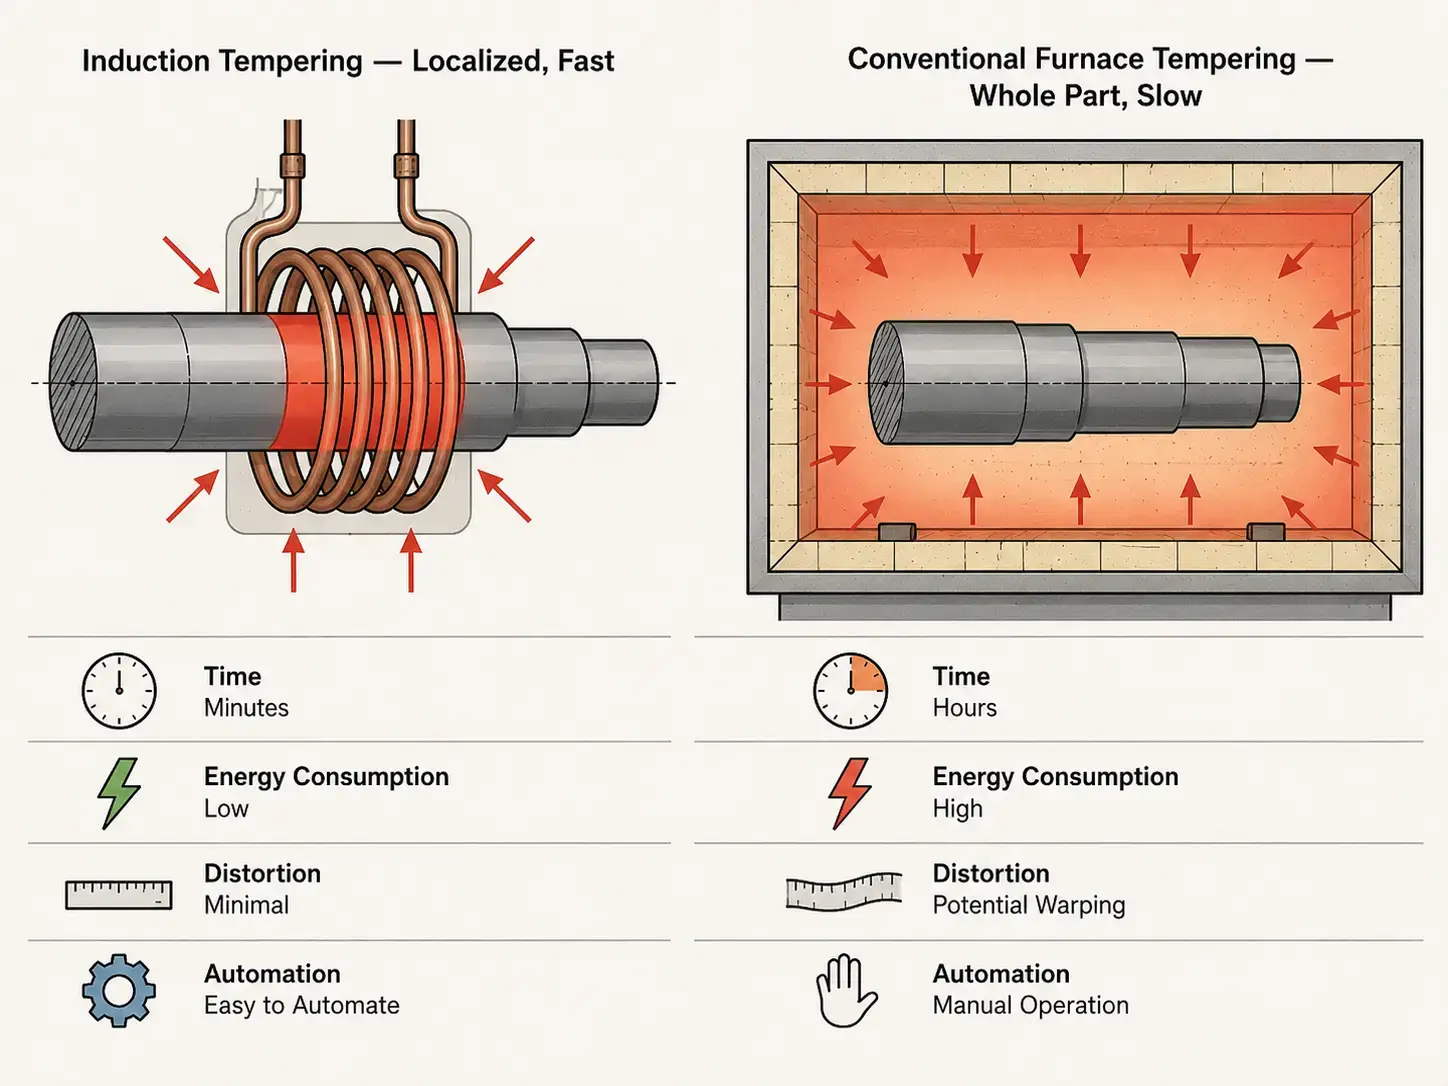
การชุบแข็งด้วยการเหนี่ยวนำไม่ได้เป็นทางเลือกทดแทนเตาหลอมแบบสากล. สำหรับร้านที่มีการผลิตหลายแบบแต่ปริมาณน้อย, ที่ต้องประมวลผลชิ้นส่วนรูปทรงต่าง ๆ หลายสิบแบบเป็นชุดเล็ก ๆ, ก เตาอบแบบเดิม อาจยังคงเป็นตัวเลือกที่ยืดหยุ่นกว่า — เพียงแค่โหลดชุดชิ้นส่วน, ตั้งเวลานับถอยหลัง, แล้วเดินออกไป. แต่สำหรับสายการผลิตที่ทำงานกับกลุ่มชิ้นส่วนที่เหมือนกันในปริมาณปานกลางถึงสูง, การชุบแข็งด้วยการเหนี่ยวนำจะได้เปรียบในเรื่องเวลาของรอบการผลิต, ค่าใช้จ่ายพลังงานต่อชิ้น, และการควบคุมกระบวนการ. จุดตัดมักอยู่ในช่วงระหว่าง “เราก็วิ่งเหมือนกัน 3 เพลาทุกวัน” และ “เราอารมณ์ 200 หมายเลขชิ้นส่วนที่แตกต่างกันต่อเดือน”
คีย์ Takeaway
การเลือก เครื่องชุบแข็งด้วยเหนี่ยวนำ ขึ้นอยู่กับห้าการตัดสินใจ, และแต่ละอันก็ไหลลงมาสู่ที่ถัดไป. กำหนดความต้องการชิ้นงานของคุณก่อน — วัสดุ, รูปทรงเรขาคณิต, ความแข็งเป้าหมาย, และปริมาตร. ที่ขับเคลื่อนการเลือกกำลังและความถี่. กำลังและความถี่, ในทางกลับกัน, กำหนดพื้นฐานสำหรับความแม่นยำในการควบคุมอุณหภูมิและระดับของระบบอัตโนมัติที่คุณต้องการ. และซัพพลายเออร์ที่คุณเลือกจะเป็นผู้กำหนดว่าการตัดสินใจสี่รายการแรกจะได้รับการตรวจสอบชิ้นส่วนจริงด้วยข้อมูลกระบวนการจริงหรือไม่, หรือปล่อยให้สันนิษฐานว่าเกิดปัญหาหลังการติดตั้ง. เครื่องจักรที่ถูกต้อง, ระบุอย่างถูกต้อง, เปลี่ยนการอบชุบจากคอขวดของการผลิตเป็นขั้นตอนต่อเนื่องที่ราบรื่น. เครื่องจักรที่ผิดทำตรงกันข้าม.
คำถามที่พบบ่อย
Q: ความแตกต่างระหว่างการอบชุบด้วยเหนี่ยวนำและการชุบแข็งด้วยเหนี่ยวนำคืออะไร?
ก: การชุบแข็งด้วยเหนี่ยวนำทำให้ชิ้นงานร้อนเกินอุณหภูมิการเปลี่ยนแปลงของมัน (ปกติประมาณ 800–950°C) และรวดเร็วในการชุบด้วยของเหลวเพื่อสร้างชั้นผิวแข็งแบบมาร์เทนไซต์. การอบชุบด้วยเหนี่ยวนำเป็นขั้นตอนต่อเนื่อง: มันทำให้ชิ้นงานที่แข็งแล้วร้อนอีกครั้งที่อุณหภูมิต่ำกว่า (150–650°C) เพื่อลดความเครียดภายใน, ลดความเปราะ, และบรรลุสมดุลเป้าหมายของความแข็งและความเหนียว. ทั้งสองใช้การเหนี่ยวนำ, แต่ที่อุณหภูมิต่างกันมากและมีเป้าหมายทางโลหวิทยาที่แตกต่างกัน.
Q: ช่วงอุณหภูมิที่ใช้สำหรับการอบชุบด้วยการเหนี่ยวนำมักอยู่ที่เท่าไร?
ก: ช่วงอุณหภูมิขึ้นอยู่กับโลหะผสมและคุณสมบัติเชิงกลที่ต้องการ. การอบชุบที่อุณหภูมิต่ำ (150–250°C) พบได้ทั่วไปสำหรับชิ้นส่วนน้ำหนักที่ชุบแข็งเช่นตลับลูกปืนและเฟือง, ซึ่งต้องคงความแข็งสูงของผิวไว้. การอบชุบที่อุณหภูมิปานกลาง (350–500°C) เหมาะสำหรับเหล็กฤดูใบไม้ผลิและชิ้นส่วนที่ต้องการความสมดุลระหว่างความแข็งแรงและความเหนียว. การอบชุบด้วยความร้อนที่อุณหภูมิสูง (500–650°C) ใช้กับเหล็กรูปแบบโครงสร้างและชิ้นส่วนที่ต้องการความเหนียวสูงสุด, เช่น โครงรถยนต์และชิ้นส่วนระบบส่งกำลัง.
Q: การอบชุบด้วยการเหนี่ยวนำสามารถแทนเตาอบชุบแบบดั้งเดิมได้ทั้งหมดหรือไม่?
ก: ขึ้นอยู่กับรูปแบบการผลิตของคุณ. สำหรับสายการผลิตปริมาณสูงที่ชิ้นส่วนมีรูปทรงคงที่, ใช่ — การอบชุบด้วยการเหนี่ยวนำสามารถแทนเตาอบได้โดยสมบูรณ์, มอบรอบเวลาเร็วกว่าการทำงาน, ต้นทุนพลังงานต่ำกว่า, และควบคุมกระบวนการได้ดียิ่งขึ้น. สําหรับโรงงานงานที่มีความหลากหลายของชิ้นส่วนอย่างมากและขนาดล็อตเล็ก, เตาเผามักยังคงเป็นตัวเลือกที่เหมาะสมกว่า เพราะต้องใช้เครื่องมือเฉพาะต่อจํานวนชิ้นส่วนน้อยกว่า. ผู้ผลิตหลายรายใช้แนวทางไฮบริด: การอัดอากาศสําหรับกลุ่มผลิตจํานวนมาก, เตาเผาสำหรับที่เหลือ.
ต้องการความช่วยเหลือในการกำหนดระบบชุบแข็งด้วยเหนี่ยวนำ?
บอกเราถึงขนาดชิ้นงานของคุณ, วัสดุ, ความแข็งเป้าหมาย, และปริมาณการผลิต. เราจะแนะนำการจัดเครื่องจักรที่เหมาะสมกับการใช้งานของคุณ.










