
5 العوامل الحاسمة لاختيار ماكينة التلدين بالحث
اختيار آلة المعالجة الحرارية بالمحث ليس مسألة اختيار أعلى تصنيف للطاقة أو أقل سعر. إنه يتعلق بمطابقة المعدات مع قطعة العمل الخاصة بك — مادتها, الشكل الهندسي, الصلابة المستهدفة, وقدر الإنتاجية. الماكينة المحددة بشكل جيد تحول التلدين من عنق زجاجة في الدُفعات إلى خطوة سريعة, قابلة للتكرار في الخط الإنتاجي. الماكينة غير المطابقة بشكل جيد تنتج صلابة غير متساوية, تهدر الطاقة, ولا يلحق أبدًا ببقية الصف.
التلدين هو ما يحول الجزء المقسى الصلب ولكنه هش إلى جزء متين, مكون جاهز للاستخدام. الاستحثاث يفعل ذلك بشكل أسرع ومع مزيد من التحكم مقارنة بالفرن — ولكن فقط عندما تكون الآلة محددة بشكل صحيح. العوامل الخمسة أدناه هي نقاط القرار التي تحدد أي جانب من هذا الخط ستقف عليه.
جدول المحتويات
1. فهم متطلبات قطعة العمل الخاصة بك
أول وأهم خطوة هي تحديد بالضبط ما تحتاج إلى تلطيفه. آلة التلدين بالحث التي تعمل بشكل مثالي على أعمدة الكامات للسيارات قد تكون خاطئة تمامًا للأعمدة الهيدروليكية ذات القطر الكبير. جغرافيا قطعة العمل, المادة, وأهداف الخصائص بعد التلدين تحدد كل شيء لاحقًا — تصميم الملف, مستوى الطاقة, التردد, وهل تحتاج إلى تلدين دفعة واحدة أو مسح.
ابدأ بالإجابة على هذه الأسئلة لكل فئة أجزاء تخطط لتشغيلها:
— درجة المادة: هل هو فولاذ متوسط الكربون, صلب السبائك, أم فولاذ الأدوات? يتم تلطيف السبائك المختلفة عند درجات حرارة مختلفة للوصول إلى نفس الصلابة.
— الأبعاد والكتلة: صلبة 80 يمتص العمود الذي يبلغ قطره مم الحرارة بشكل مختلف عن الأنبوب ذي الجدران الرقيقة, حتى على نفس التردد.
— منطقة هدأ: هل تحتاج إلى تقسية الجسم بالكامل بعد التصلب؟, أو تقسية موضعية لسطح تآكل محدد بعد ذلك التقسية بالتحريض?
— صلابة الهدف والخواص الميكانيكية: تصلب في 200°ينتج C توازن صلابة وصلابة مختلفًا عن التقسية عند 550°C. اعرف مواصفاتك قبل تحديد مواصفات الجهاز.
— الحجم السنوي وحجم الدفعة: آلة مصممة لإنتاج 5,000 أجزاء في السنة يبدو مختلفًا تمامًا عن آلة مصممة لـ 500,000.
الاستنتاج بسيط: نظام آلة المعالجة الحرارية بالمحث يجب تحديده حول الجزء الأكثر تطلبًا لديك, ليس الجزء العادي. إذا كان الجهاز يمكنه التعامل مع أكبر قُطر, أدق تحمل للقياس, وأعلى إنتاجية جزء في مجموعتك, فيمكنه التعامل مع كل شيء آخر.
2. اختر الطاقة والتردد المناسبين
الطاقة والتردد هما المعلمان الكهربائيان اللذان يتحكمان مباشرة في سرعة وعمق تسخين الجزء أثناء التلدين. تحديدهما بشكل صحيح يعني تسخين موحد عبر الجزء في أقصر وقت للدورة. تحديدهما بشكل خاطئ يعني ارتفاع حرارة السطح, درجة حرارة جوهر غير كافية, أو فواتير الطاقة التي تؤكل في هامشك.
كنقطة بداية عملية:
— أنظمة التردد المتوسط (1–10 كيلوهرتز) هي العمل الرئيسي للتلدين. توفر اختراق حراري أعمق ومناسبة للمحاور, التروس, حلقات التحمل, ومكونات أخرى ذات مقاطع متوسطة إلى كبيرة.
— أنظمة التردد الأعلى (10–30 كيلوهرتز) تعمل جيداً للأجزاء ذات الأقطار الصغيرة ومناطق التلدين المحلية, حيث يجب أن يكون عمق التسخين مقيداً بإحكام بالطبقة السطحية.
— مستوى الطاقة يجب أن يتماشى مع وقت الدورة المطلوب وكتلة الجزء — ليس ببساطة ضبطه على الحد الأقصى المتاح. زيادة الحجم تهدر رأس المال والطاقة; تصغير الحجم يخلق عنق زجاجة. ارجع إلى متطلبات الطاقة للتسخين بالحث عند حساب خط الأساس الخاص بك.
سوف يقوم المورد ذو الخبرة بنمذجة هندسة الجزء الخاص بك مقابل خيارات التردد والطاقة بدلاً من اقتباس أعلى آلة مواصفات في كتالوجهم. اطلب رؤية محاكاة ملف التسخين لقطعة العمل الخاصة بك قبل الالتزام.
3. تقييم دقة التحكم في درجة الحرارة
الشدادة الناجحة تعتمد أساسًا على دقة درجة الحرارة. على عكس التقسية, حيث تقوم بالتسخين بدرجة تتجاوز نقطة التحول, يعمل التلطيف في نطاق أضيق — عادة من 150°°م إلى 650°°م اعتمادًا على السبيكة والصلابة المستهدفة. التجاوز بمقدار 20 درجات يمكن أن يخفض الصلابة تحت المواصفة. التقليل يترك إجهاد متبقي في الجزء.
الأنظمة الحديثة التلطيف بالحث تستخدم التحكم ذو الحلقة المغلقة للحفاظ على درجة الحرارة ضمن نطاقات ضيقة. الميزات الرئيسية التي يجب البحث عنها:
— مقياس حرارة بالأشعة تحت الحمراء أو كاميرا حرارية — قراءة درجة الحرارة بدون تلامس في المنطقة المسخنة, تغذية البيانات في الوقت الحقيقي مرة أخرى إلى مصدر الطاقة.
— تعديل الطاقة في حلقة مغلقة — يقوم النظام تلقائيًا بزيادة أو خفض الإنتاج للحفاظ على نقطة الضبط, التعويض عن تغيرات في كتلة الجزء, درجة الحرارة الواردة, أو سرعة الخط.
— تخزين الوصفات لأرقام أجزاء متعددة — بمجرد ضبط ملف معالجة حرارية لجزء معين, يجب أن يكون قابلًا للاسترجاع بزر واحد. هذا أمر أساسي للورش التي تدير أكثر من عدد قليل من رموز المنتجات.
— تسجيل البيانات وإمكانية تتبعها — تسجيل منحنيات الحرارة لكل دفعة يدعم تدقيق الجودة ويساعد في كشف انحراف العملية قبل أن ينتج عيوبًا.
بدون التحكم الدقيق في درجة الحرارة, فميزة السرعة لـ التسخين بالحث تصبح غير ذات صلة — لأنك ستقضي نفس القدر من الوقت في إعادة العمل والتفتيش كما وفرت في التسخين.
4. النظر في الأتمتة & قدرة الإنتاج
يجب أن تدعم معدات التقسية حجم إنتاجك الحالي ونموك المتوقع خلال السنوات الثلاث إلى الخمس القادمة. إن تقليص الحجم يجبرك على العودة إلى السوق لشراء جهاز ثانٍ في وقت أقرب مما كان متوقعًا. إن زيادة الحجم بدون أتمتة يعني أنك تدفع مقابل السعة التي لا يمكنك الاستفادة منها بالكامل.
تنقسم الاعتبارات الرئيسية إلى الإنتاجية والتكامل:
— وقت الدورة مقابل. ساعة المهارة: هل يمكن للآلة إكمال دورة تقسية واحدة ضمن الوتيرة المطلوبة لخطك? قم بتضمين وقت تحميل/تفريغ الأجزاء في هذا الحساب, ليس فقط وقت التسخين.
— يدوي, نصف أوتوماتيكي, أو أوتوماتيكي بالكامل: قد يعمل نظام التحميل اليدوي لـ 50 الأجزاء في اليوم. عند 500 الأجزاء لكل وردية, التغذية التلقائية بواسطة الناقل أو التكامل الروبوتي تصبح مطلبًا أساسيًا لتحقيق الاتساق.
— التغيير السريع: إذا كنت قد تُمزن مجموعات أجزاء متعددة, ابحث عن تغيير لفائف بدون أدوات, تبديل المعلمات بناءً على الوصفة, وتثبيت الأجزاء القابل للتعديل. كل دقيقة من التغيير تعني دقيقة لا تنتج فيها الآلة.
— التكوين المتتابع مقابل. التكوين على دفعات: المعالجة المتتابعة (الجزء ينتقل مباشرة من محطة التصلب إلى لفافة المعالجة) يقلل من مناولة الأجزاء ومساحة الأرضية. ملاءمة المعالجة المجمعة باستخدام مجلة الأجزاء للأحجام الأقل أو جداول الإنتاج المختلطة.
تعكس هذه القرارات العديد من المقايضات نفسها التي تمت مواجهتها عند اختيار نظام التصلب بالحث الكهربائي. غالبًا ما تجلس الماكينتان جنبًا إلى جنب على نفس الخط, ويجب تصميم استراتيجيات التشغيل الآلي لهما معًا — وليس بشكل مستقل.
5. اختر مورد معدات موثوق
الماكينة نفسها هي نصف الاستثمار فقط. القدرة الهندسية للمورد, تجربة التطبيق, ودعم ما بعد البيع يحدد ما إذا كانت تلك الآلة تعمل بربحية لمدة عشر سنوات أو تتحول إلى صداع صيانة بعد عامين.
عند تقييم موردي آلات التثبيت بالحث, انظر بما وراء ورقة المواصفات:
— الخبرة المتخصصة في الصناعة: المورد الذي قام ببناء أنظمة التبريد لأجزاء نظم نقل الحركة السياراتية يفهم متطلبات زمن الدورة والتكرارية في تلك الصناعة. الخبرة العامة في التسخين الصناعي ليست هي نفسها.
— تصميم ملفات وتركيبات مخصصة: الملف هو المكان الذي يحدث فيه نقل الحرارة بالفعل. مورد يتعامل مع تصميم الملف باعتباره مشكلة في هندسة التطبيقات — ليس عنصر كتالوج جاهز للاستخدام — سيوفر توحيدًا أفضل للتدفئة وعمرًا أطول للملف.
— التكليف والتدريب في الموقع: أ نظام التسخين بالمحث ليس التوصيل والتشغيل. يجب على المورد إرسال مهندس إلى طابقك, التحقق من صحة معلمات العملية على الأجزاء الفعلية الخاصة بك, وتدريب المشغلين لديك.
— توفر قطع الغيار والمدة الزمنية: وحدات الطاقة, المكثفات, ويجب أن تكون مجموعات الملفات قابلة للتخزين وقابلة للشحن خلال أيام, ليس أسابيع. اطلب قائمة قطع الغيار الموصى بها كجزء من عرض الأسعار.
— شروط الضمان وعقود الخدمة طويلة الأجل: فهم ما يتم تغطيته, إلى متى, ومدة الاستجابة التي يلتزم بها المورد بعد انتهاء فترة الضمان.
يسأل المورد الذي يستحق العمل معه عن قطع العمل الخاصة بك قبل عرض تصنيف الطاقة. نقوم بتقييم كل استفسار وفقًا لنفس العوامل الخمسة الموضحة أعلاه — وشكل القطعة, المادة, متطلبات التحكم في درجة الحرارة, احتياجات الأتمتة, وتوقعات الخدمة طويلة الأجل — وتقديم توصية للتكوين بناءً على عمليتك, ليس إعدادًا مسبقًا من الكتالوج.
الحث مقابل. تلطيف الفرن التقليدي
للمحلات التي تستخدم حاليًا أفران الدفعات للترسيخ, السؤال ليس ما إذا كانت الحثية قادرة على القيام بالمهمة — بل ما إذا كان التحول منطقيًا اقتصاديًا لملف إنتاجك المحدد. يوضح الجدول أدناه الفروقات العملية.
| الترسيخ الحثي | تلطيف الفرن التقليدي |
|---|---|
| تسخين سريع — ثوانٍ إلى دقائق | دورات تسخين طويلة — عادة 1–4 ساعات |
| تسخين موضعي — يتم ترسيخ المنطقة المحددة فقط | تسخين الجزء بالكامل — الطاقة المستهلكة على الكتلة التي لا تحتاج إلى علاج |
| انخفاض استهلاك الطاقة لكل جزء | ارتفاع تكاليف التشغيل — تسكع الفرن, فقدان الحرارة إلى المناطق المحيطة |
| تقليل التشويه — التعرض للحرارة القصيرة, الحد الأدنى من الإجهاد الحراري | خطر أكبر للتشوه — تمرغ لفترة طويلة في درجة الحرارة |
| أتمتة سهلة — يتكامل مباشرة في الإنتاج في الخط | مرونة أتمتة محدودة — تحميل الدفعة, تبعية دورة أطول |
| تكرار عملية ممتازة — التحكم في حلقة مغلقة لكل جزء | أكثر صعوبة توحيد درجة الحرارة — المناطق الساخنة والباردة داخل الفرن |
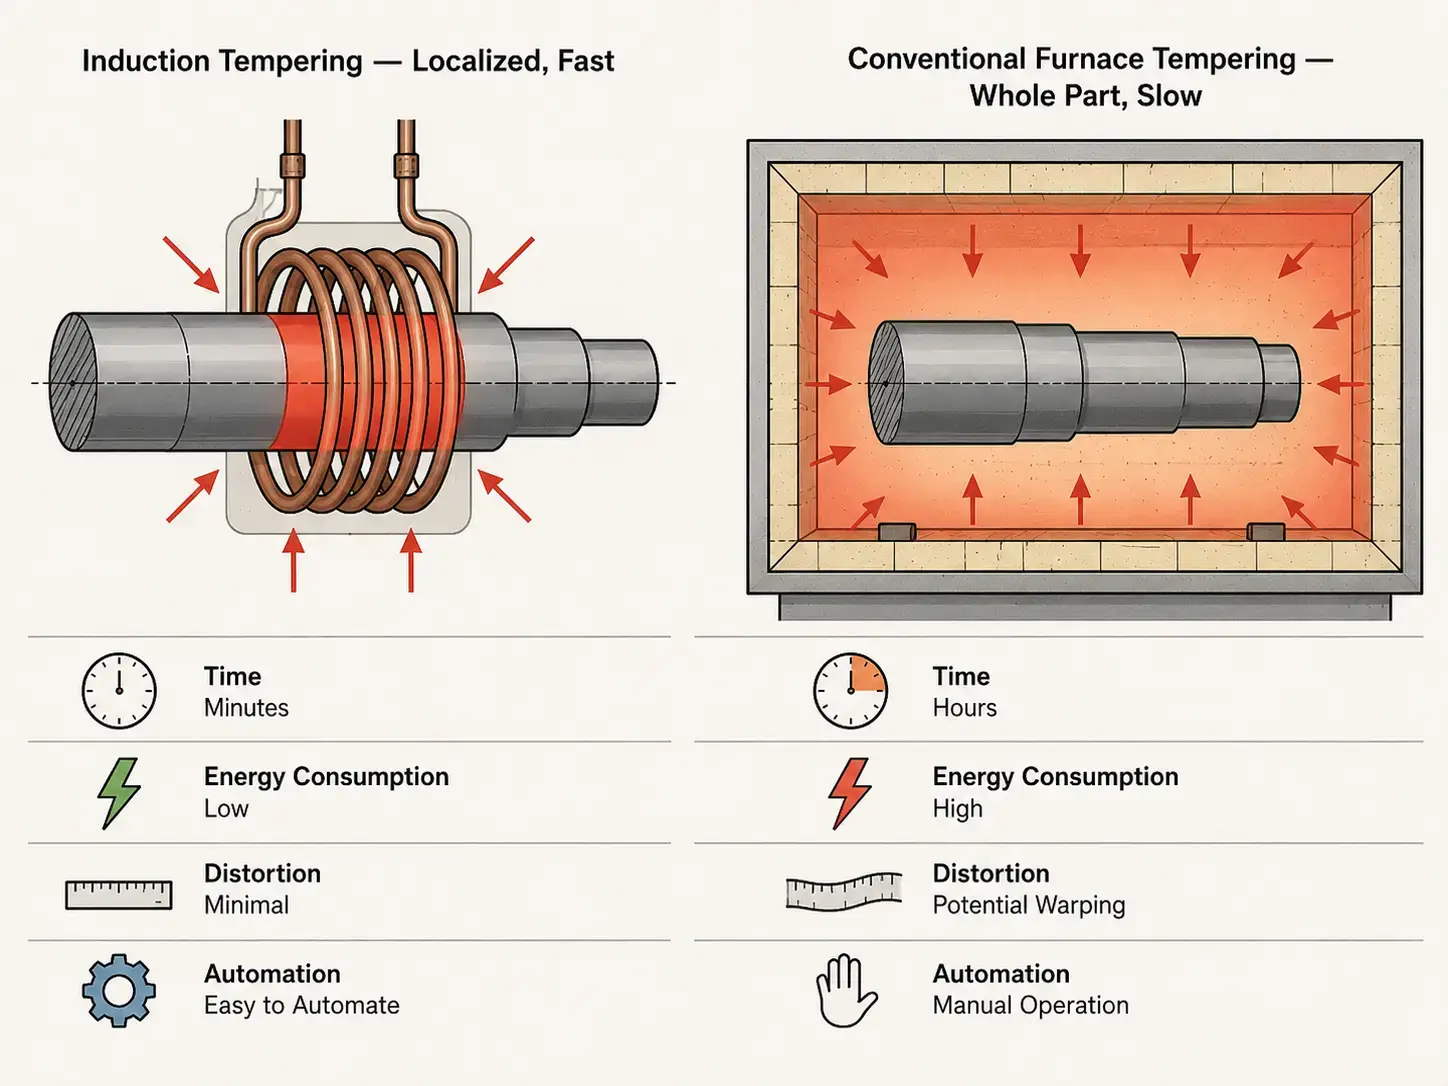
التقسية التعريفي ليست بديلاً عالميًا للأفران. للمزيج العالي, المتاجر ذات الحجم المنخفض التي تعالج العشرات من الأشكال الهندسية المختلفة على دفعات صغيرة, أ الفرن التقليدي ربما لا يزال الخيار الأكثر مرونة — ببساطة قم بتحميل الدفعة, ضبط الموقت, وابتعد. ولكن بالنسبة لخطوط الإنتاج التي تعمل بعائلات أجزاء متسقة بكميات متوسطة إلى عالية, التقسية التعريفي يفوز في وقت الدورة, تكلفة الطاقة لكل جزء, ومراقبة العملية. عادة ما يكون نقطة التحول في مكان ما بين “نقوم بتشغيل نفس 3 المحاور كل يوم” و “نقوم بتقسية 200 أرقام أجزاء مختلفة في الشهر.”
الوجبات الجاهزة الرئيسية
اختيار آلة المعالجة الحرارية بالمحث يعتمد على خمسة قرارات, وكل واحد منها يتسلسل إلى القرار التالي. حدد متطلبات قطعة العمل الخاصة بك أولاً — المادة, الشكل الهندسي, الصلابة المستهدفة, والحجم. هذا يحدد اختيار الطاقة والتردد. الطاقة والتردد, بدورهم, يضبطون الأساس لدقة التحكم في درجة الحرارة ومستوى الأتمتة الذي تحتاجه. والمورد الذي تختاره يحدد ما إذا كانت القرارات الأربعة الأولى ستتم الموافقة عليها على قطع حقيقية ببيانات عملية حقيقية, أو تُترك للافتراضات التي تظهر كمشاكل بعد التركيب. الآلة الصحيحة, المحددة بشكل صحيح, تحول التخفيف من عنق الزجاجة في الدفعة إلى خطوة سلسة على الخط. والآلة الخاطئة تقوم بالعكس.
الأسئلة المتكررة
س: ما الفرق بين التلدين بالحث والتصلب بالحث?
أ: التصلب بالحث يسخن القطعة فوق درجة التحول الخاصة بها (عادةً 800–950°C) ويبرّدها بسرعة لإنشاء طبقة سطحية صلبة من المارتنسيت. التقسية بالتسخين الحثي هي الخطوة التالية: تُعيد تسخين الجزء المقسى إلى درجة حرارة أقل (150–650°C) لتخفيف الإجهاد الداخلي, تقليل الهشاشة, وتحقيق التوازن المطلوب بين الصلابة والمتانة. كلاهما يستخدم الحث الكهربائي, ولكن عند درجات حرارة مختلفة جدًا ولأهداف معدنية مختلفة.
س: ما نطاق درجات الحرارة الذي تعمل عنده عادةً التقسية بالتسخين الحثي؟?
أ: يعتمد نطاق درجة الحرارة على السبيكة والخصائص الميكانيكية المستهدفة. تلطيف درجات الحرارة المنخفضة (150–250°C) شائع للأجزاء المقاومة للتآكل المعالجة سطحياً مثل المحامل والتروس, حيث يجب الاحتفاظ بصلابة السطح العالية. تلطيف درجات الحرارة المتوسطة (350–500°C) يناسب فولاذ النوابض والمكونات التي تتطلب مزيجاً من القوة والمطاوعة. تلطيف درجات الحرارة العالية (500–650°C) يستخدم للصلب الهيكلي والأجزاء التي تحتاج إلى أقصى متانة, مثل هياكل السيارات ومكونات نظام النقل.
س: هل يمكن أن يحل التلطيف بالحث محل فرن التلطيف التقليدي تماماً؟?
أ: يعتمد ذلك على ملف إنتاجك. لخطوط الإنتاج عالية الحجم التي تعمل بأشكال أجزاء متناسقة, نعم — يمكن أن تحل المعالجة بالتحفيز محل الفرن تمامًا, موفرًا أوقات دورة أسرع, خفض تكاليف الطاقة, وتحكم أفضل في العملية. بالنسبة لورش العمل التي تحتوي على تنوع كبير في الأجزاء وحجوم دفعات صغيرة, غالبًا ما يظل الفرن الخيار الأكثر عملية لأنه يتطلب عددًا أقل من الأدوات المخصصة لكل رقم جزء. يقوم العديد من المصنعين باتباع نهج هجين: التحفيز للعائلات عالية الحجم, الفرن للباقي.
تحتاج إلى مساعدة في تحديد نظام المعالجة بالتحفيز?
أخبرنا بأبعاد قطعة العمل الخاصة بك, المادة, الصلابة المستهدفة, وحجم الإنتاج. سنوصي بتكوين آلة مناسب لتطبيقك.










