
5 Fatores Críticos para a Seleção de uma Máquina de Revenimento por Indução
Selecionar uma máquina de revenimento por indução não se trata de escolher a potência mais alta ou o preço mais baixo. Trata-se de combinar o equipamento com a sua peça de trabalho — o seu material, geometria, dureza alvo, e produtividade. Uma máquina bem especificada transforma a têmpera de um ponto de estrangulamento em lote numa etapa rápida, repetível em linha. Uma máquina mal ajustada produz dureza desigual, desperdiça energia, e nunca consegue acompanhar o resto da linha.
A têmpera é o que transforma uma peça temperada dura, mas quebradiça, num componente resistente, pronto para serviço. A indução faz-no mais rapidamente e com mais controlo que um forno — mas apenas quando a máquina está especificada corretamente. Os cinco fatores abaixo são os pontos de decisão que determinam de que lado dessa linha você vai cair.
Índice
1. Compreender os Requisitos da Peça de Trabalho
O primeiro e mais importante passo é definir exatamente o que precisa temperar. Uma máquina de têmpera por indução que funciona perfeitamente para cames automotivos pode estar completamente errada para hastes hidráulicas de grande diâmetro. Geometria da peça, material, e os alvos de propriedade pós-temperamento determinam tudo a jusante — design da bobina, nível de potência, frequência, e se você precisa de têmpera de disparo único ou de digitalização.
Comece respondendo a estas perguntas para cada família parcial que você planeja administrar:
— Grau de qualidade do material: É aço de médio carbono, Aço de liga, ou aço ferramenta? Diferentes ligas são temperadas em diferentes faixas de temperatura para atingir a mesma dureza.
— Dimensões e massa: Um sólido 80 O eixo com diâmetro de mm absorve o calor de maneira diferente de um tubo de parede fina, mesmo na mesma frequência.
— Zona de têmpera: Você precisa de têmpera de corpo inteiro após o endurecimento completo, ou revenimento localizado de uma superfície de desgaste específica após Endurecimento por indução?
— Dureza alvo e propriedades mecânicas: Têmpera a 200°C produz um equilíbrio tenacidade-dureza diferente do revenido a 550°C. Conheça suas especificações antes de especificar a máquina.
— Volume anual e tamanho do lote: Uma máquina dimensionada para 5,000 peças por ano parece muito diferente daquela construída para 500,000.
A conclusão é simples: um máquina de revenimento por indução deve ser especificado em torno de sua parte mais exigente, não para a sua peça média. Se a máquina puder lidar com o maior diâmetro, a tolerância mais rigorosa, e a parte de maior rendimento em seu mix, ele pode lidar com todo o resto.
2. Selecionar a Potência e Frequência Corretas
Potência e frequência são os dois parâmetros elétricos que controlam diretamente a rapidez e a profundidade com que a peça aquece durante o revenido. Acertá-los significa aquecimento uniforme no menor tempo de ciclo. Errá-los significa superaquecimento da superfície, temperatura central insuficiente, ou contas de energia que prejudicam sua margem.
Como ponto de partida prático:
— Sistemas de média frequência (1–10 kHz) são o cavalo de batalha para a têmpera. Eles proporcionam penetração de calor mais profunda e são adequados para eixos, engrenagens, aneles de rolamento, e outros componentes com secção média a grande.
— Sistemas de alta frequência (10–30 kHz) funcionam bem para peças de pequeno diâmetro e zonas de têmpera localizadas, onde a profundidade de aquecimento deve ser rigidamente confinada à camada superficial.
— Nível de potência devem ser ajustados ao tempo de ciclo e massa da peça necessários — não simplesmente definidos para o máximo disponível. O sobredimensionamento desperdiça capital e energia; o subdimensionamento cria um gargalo. Consulte requisitos de potência para aquecimento por indução ao calcular a sua linha base.
um fornecedor experiente irá modelar a geometria da sua peça com frequência e opções de potência, em vez de citar a máquina de maior especificação no seu catálogo. Peça para ver a simulação do perfil de aquecimento da sua peça específica antes de se comprometer.
3. Avaliar a Precisão do Controlo de Temperatura
A retenuda bem-sucedida depende fundamentalmente da precisão da temperatura. Ao contrário do endurecimento, onde aquece bem acima do ponto de transformação, a têmpera opera numa janela mais estreita — tipicamente entre 150°C a 650°C dependendo da liga e da dureza do alvo. Ultrapassar por 20 graus pode reduzir a dureza abaixo da especificação. A sublimitação deixa tensão residual na peça.
Modernos sistema de têmpera por indução sistemas usam controlo em malha fechada para manter a temperatura dentro de bandas apertadas. Principais características a observar:
— Feedback de pirometro infravermelho ou câmara térmica — leitura de temperatura sem contacto na zona aquecida, envio de dados em tempo real para a fonte de alimentação.
— ajuste de potência em malha fechada — o sistema aumenta ou diminui automaticamente a saída para manter o ponto de ajuste, compensar variações na massa da peça, temperatura de entrada, ou velocidade da linha.
— Armazenamento de receitas para múltiplos números de peça — uma vez que um perfil de têmpera é ajustado para uma determinada peça, deve ser recuperável com um único botão. Isto é essencial para oficinas que operam com mais do que alguns SKUs.
— Registo de dados e rastreabilidade — registar curvas de temperatura por lote apoia auditorias de qualidade e ajuda a detetar desvios de processo antes que produza desperdício.
Sem controlo preciso da temperatura, a vantagem de velocidade de aquecimento por indução torna-se irrelevante — porque vai gastar tanto tempo em retrabalho e inspeção como poupou no aquecimento.
4. Considerar a Automação & Capacidade de Produção
O seu equipamento de têmpera deve suportar tanto o volume atual de produção como o crescimento projetado para os próximos três a cinco anos. Subdimensionar obriga-o a voltar ao mercado para uma segunda máquina mais cedo do que o esperado. Sobredimensionar sem automação significa pagar por uma capacidade que não pode utilizar totalmente.
As principais considerações dividem-se em throughput e integração:
— Tempo de ciclo vs. tempo de takt: A máquina pode completar um ciclo de têmpera dentro do ritmo exigido pela sua linha?? Incluir o tempo de carga/descarga parcial neste cálculo, não apenas tempo de aquecimento.
— Manual, semiautomático, ou totalmente automático: Um sistema de carregamento manual pode funcionar para 50 partes por dia. Em 500 peças por turno, alimentação automática com transportador ou integração robótica torna-se um requisito difícil para consistência.
— Mudança rápida: Se você temperar famílias com múltiplas partes, procure por troca de bobina sem ferramentas, comutação de parâmetros baseada em receita, e fixação de peças ajustáveis. Cada minuto de troca é um minuto que a máquina não está a produzir.
— Em linha vs. Configuração em lote: Temperamento em linha (a peça move-se diretamente da estação de endurecimento para a bobina de temperamento) minimiza o manuseamento e o espaço no chão. O temperamento em lote com um carregador de peças adequa-se a volumes mais baixos ou calendários de produção mistos.
Estas decisões refletem muitos dos mesmos compromissos encontrados quando seleção de um sistema de têmpera por indução. As duas máquinas frequentemente ficam lado a lado na mesma linha, e as suas estratégias de automação devem ser desenhadas em conjunto — não independentemente.
5. Escolher um Fornecedor de Equipamento Fiável
A máquina em si representa apenas metade do investimento. A capacidade de engenharia do fornecedor, experiência de aplicação, e o suporte pós-venda determinam se aquela máquina funciona lucrativamente por dez anos ou se se torna uma dor de cabeça de manutenção após dois.
Ao avaliar fornecedores de máquinas de têmpera por indução, olhe além da folha de especificações:
— Experiência específica do setor: Um fornecedor que construiu sistemas de têmpera para peças de transmissão automotiva entende o tempo de ciclo e as demandas de repetibilidade dessa indústria. A experiência geral em aquecimento industrial não é a mesma coisa.
— Design personalizado de bobinas e suportes: A bobina é onde ocorre realmente a transferência de calor. Um fornecedor que trata o design da bobina como um problema de engenharia de aplicação — não como um item padrão de catálogo — irá proporcionar melhor uniformidade de aquecimento e maior durabilidade da bobina.
— A colocação em funcionamento e o treino no local: Uma sistema de aquecimento por indução não é plug-and-play. O fornecedor deve enviar um engenheiro para a sua unidade, validar os parâmetros do processo nas suas peças reais, e treinar os seus operadores.
— A disponibilidade de peças sobressalentes e prazos de entrega: Módulos de energia, capacitores, e conjuntos de bobinas devem ser armazenáveis e expedíveis em poucos dias, não semanas. Peça uma lista de sobressalentes recomendada como parte da cotação.
— Termos de garantia e contratos de serviço a longo prazo: Compreenda o que está coberto, por quanto tempo, e qual o tempo de resposta que o fornecedor se compromete após o fim do período de garantia.
Um fornecedor que vale a pena trabalhar pergunta sobre as suas peças antes de apresentar uma potência nominal. Avaliamo cada pedido de cotação com base nos mesmos cinco fatores descritos acima — geometria da peça, material, requisitos de controlo de temperatura, necessidades de automação, e expectativas de serviço a longo prazo — e fornecer uma recomendação de configuração com base no seu processo, não é um predefinição de catálogo.
Indução vs. Têmpera em Forno Convencional
Para oficinas que atualmente utilizam fornos em batelada para têmpera, a questão não é se a indução consegue fazer o trabalho — é se a mudança faz sentido económico para o seu perfil de produção específico. A tabela abaixo apresenta as diferenças práticas.
| Têmpera por indução | Têmpera em Forno Convencional |
|---|---|
| Aquecimento rápido — segundos a minutos | Ciclos de aquecimento longos — tipicamente 1–4 horas |
| Aquecimento localizado — apenas a zona especificada é temperada | Peça inteira aquecida — energia gasta em massa que não requer tratamento |
| Menor consumo de energia por peça | Custos operacionais mais elevados — forno em espera, Perda de calor para o ambiente |
| Distorção reduzida — exposição ao calor curta, stress térmico mínimo | Maior risco de deformação — soaking prolongado à temperatura |
| Fácil automação — integra-se diretamente na produção em linha | Flexibilidade limitada de automação — carga em lote, dependência de ciclos mais longos |
| Excelente repetibilidade do processo — controlo em malha fechada por peça | Uniformidade de temperatura mais difícil — zonas quentes e frias dentro do forno |
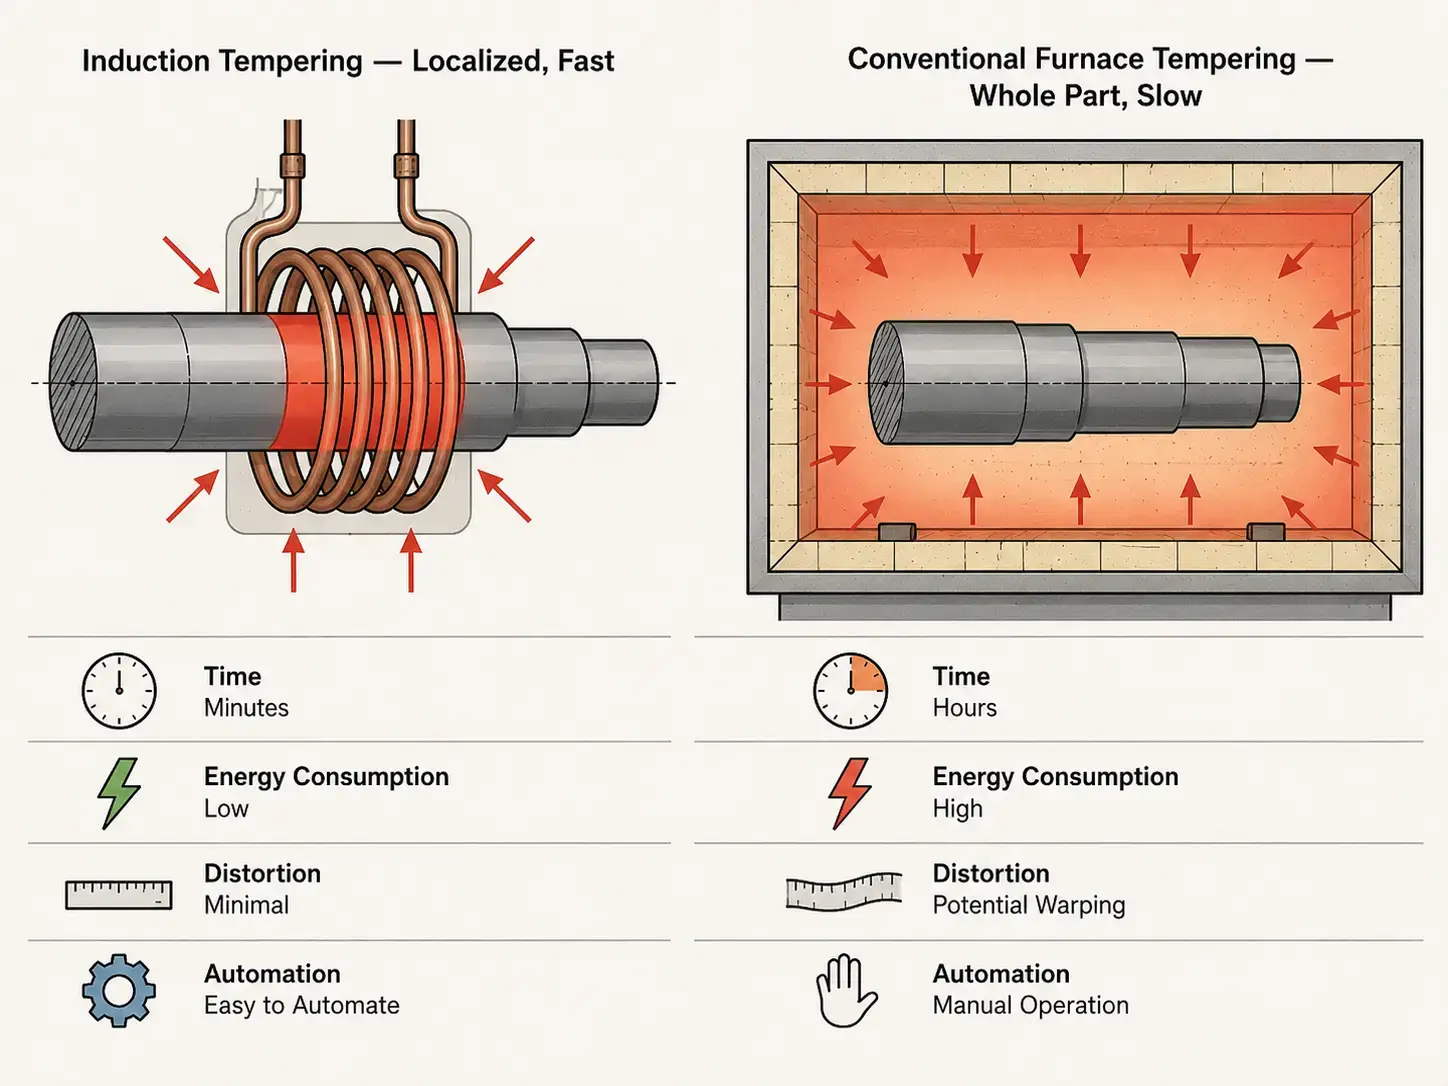
O revenido por indução não é um substituto universal para fornos. Para mistura alta, oficinas de baixo volume que processam dezenas de geometrias de peças diferentes em pequenos lotes, um forno convencional ainda pode ser a opção mais flexível — basta carregar o lote, definir o temporizador, e ir embora. Mas para linhas de produção que executam famílias de peças consistentes em volumes médios a altos, o revenido por indução vence no tempo de ciclo, custo de energia por peça, e controlo de processo. O ponto de cruzamento geralmente está em algum lugar entre “executamos os mesmos 3 eixos todos os dias” e “temperamos 200 diferentes números de peças por mês.”
Principal vantagem
Escolher um máquina de revenimento por indução resume-se a cinco decisões, e cada um deles influencia o próximo. Defina primeiro os requisitos da sua peça — material, geometria, dureza alvo, e o volume. Isso determina a seleção de potência e frequência. Potência e frequência, por sua vez, definem a base para a precisão do controlo de temperatura e o nível de automação que necessita. E o fornecedor que escolher determina se as quatro primeiras decisões são validadas com peças reais e dados reais do processo, ou deixadas como pressupostos que surgem como problemas após a instalação. A máquina correta, especificada corretamente, transforma o revenimento de um gargalo de lote numa etapa contínua e sem interrupções. A máquina errada faz o oposto.
Perguntas Frequentes
P: Qual é a diferença entre revenimento por indução e têmpera por indução?
A: A têmpera por indução aquece a peça acima da sua temperatura de transformação (tipicamente 800–950°C) e têmpa rapidamente para criar uma camada superficial martensítica dura. A têmpera por indução é o passo seguinte: reaquece a parte endurecida para uma temperatura mais baixa (150–650°C) para aliviar a tensão interna, reduzir a fragilidade, e alcançar o equilíbrio alvo de dureza e tenacidade. Ambos usam indução, mas a temperaturas muito diferentes e para objetivos metalúrgicos distintos.
P: Em que intervalo de temperatura a têmpera por indução normalmente opera?
A: A gama de temperatura depende da liga e das propriedades mecânicas alvo. O revenimento a baixa temperatura (150–250°C) é comum para peças de desgaste cementadas como rolamentos e engrenagens, onde a dureza superficial elevada deve ser mantida. O revenimento a temperatura média (350–500°C) adequado para aços para molas e componentes que necessitam de um equilíbrio entre resistência e ductilidade. O revenimento a alta temperatura (500–650°C) é utilizado para aços estruturais e peças que necessitam de máxima tenacidade, como chassis automóveis e componentes da transmissão.
P: Pode o revenimento por indução substituir totalmente um forno de revenimento convencional?
A: Depende do seu perfil de produção. Para linhas de alto volume com geometrias consistentes de peças, sim — o temperamento por indução pode substituir completamente o forno, proporcionando tempos de ciclo mais rápidos, menor custo energético, e melhor controlo de processo. Para oficinas com grande variedade de peças e pequenos tamanhos de lote, um forno continua a ser a escolha mais prática porque requer menos ferramentas dedicadas por número de peça. Muitos fabricantes adotam uma abordagem híbrida: indução para famílias de alto volume, forno para o restante.
Preciso de ajuda para especificar um sistema de temperamento por indução?
Diga-nos as dimensões da sua peça, material, dureza alvo, e volume de produção. Iremos recomendar uma configuração de máquina adequada à sua aplicação.










