
5 选择感应回火机的关键因素
选择一个 感应回火机 不是选择最高的额定功率或最低的价格. 这是关于将设备与您的工件相匹配 — 它的材料, 几何形状, 目标硬度, 以及产量. 一台精心设计的机器将调质从批量瓶颈转变为快速, 可重复的在线步骤. 不匹配会导致硬度不均匀, 浪费能源, 并且总是跟不上生产线的其他部分.
回火是将硬而脆的淬火件变为坚韧的、可服役组件的过程, 可立即投入使用的部件. 感应加热比炉加热速度更快,控制更精确 — 但前提是机器规格正确. 下面的五个因素是决定你最终达到哪一端的关键点.
1. 了解你的工件要求
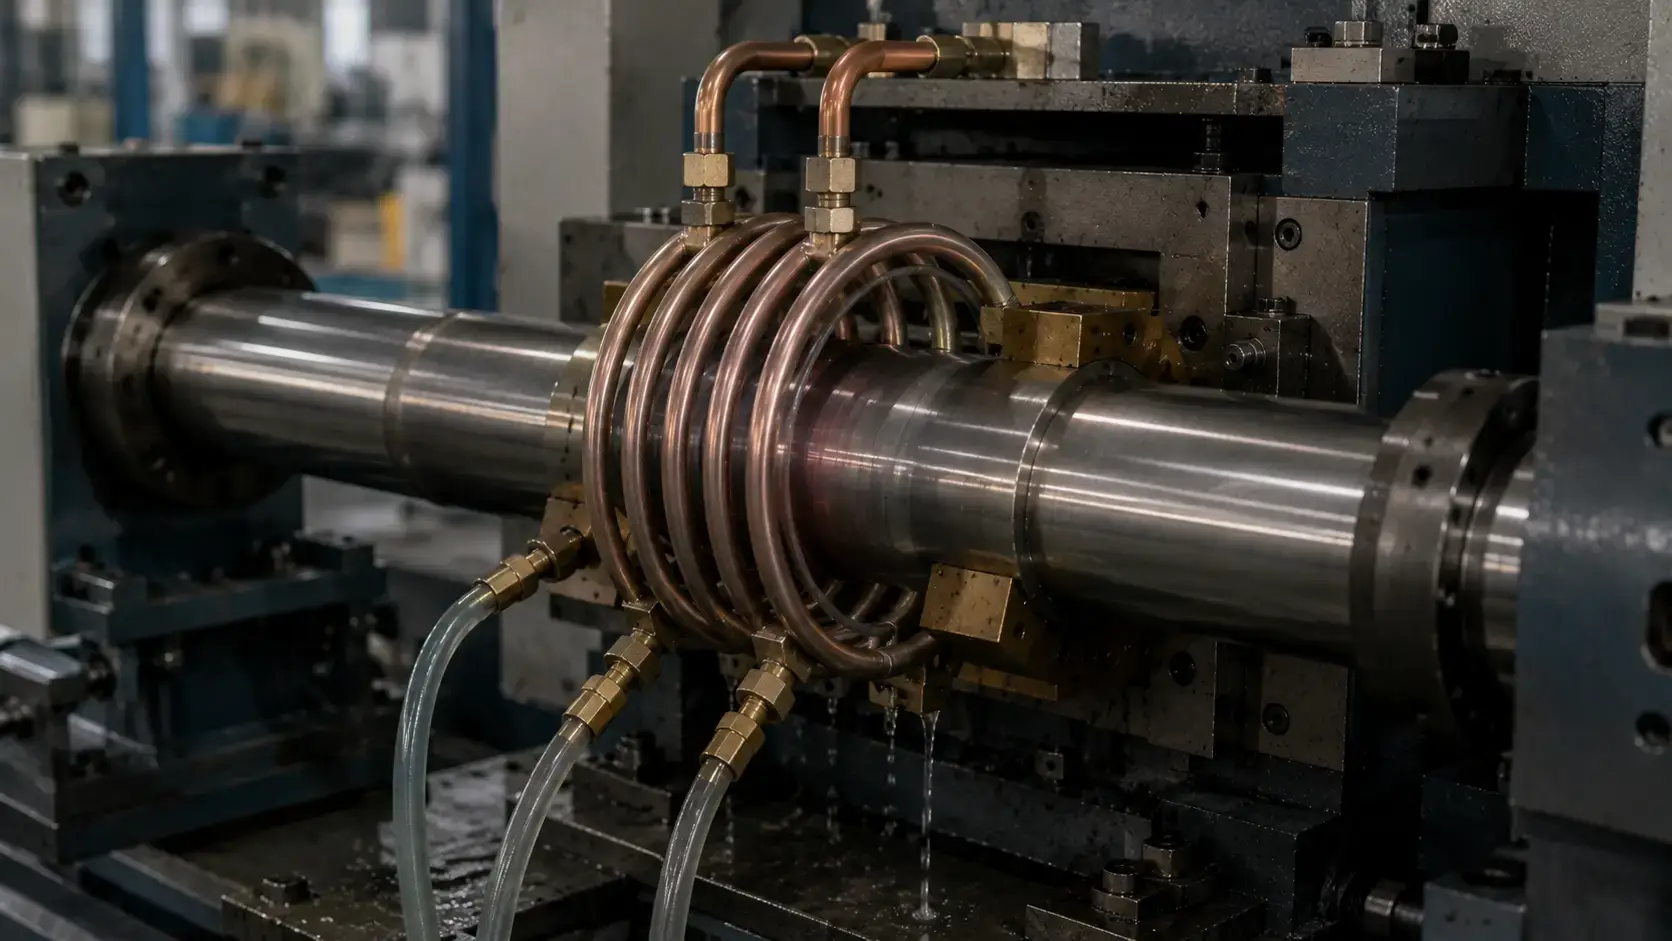
第一步也是最重要的一步是明确你具体需要什么样的回火. 一台非常适合汽车凸轮轴的感应回火机,可能完全不适合大直径液压杆. 工件几何形状, 材料, 以及回火后的性能目标决定了后续所有事情 — 线圈设计, 功率水平, 频率, 以及你是否需要单次回火或扫描回火.
首先为您计划运行的每个零件系列回答这些问题:
— 材质等级: 是中碳钢吗, 合金钢, 或工具钢? 不同的合金在不同的温度范围下回火以达到相同的硬度.
— 尺寸和质量: 固体 80 毫米直径轴的吸热方式与薄壁管不同, 即使在相同频率下.
— 回火区: 淬火后是否需要全身回火, 或特定磨损表面的局部回火后 感应淬火?
— 目标硬度和机械性能: 200℃回火°C 产生与 550 回火不同的韧性-硬度平衡°C. 在指定机器之前先了解您的规格.
— 年产量和批量大小: 机器尺寸为 5,000 每年的零件看起来与制造的零件有很大不同 500,000.
外卖很简单: 在 感应回火机 应围绕您最苛刻的部分进行指定, 不是一般人. 如果机器可以处理最大直径, 最严格的公差, 以及组合中吞吐量最高的部分, 它可以处理其他一切.
2. 选择合适的功率和频率
功率和频率是直接控制零件在回火过程中加热的速度和深度的两个电气参数. 正确实施意味着在最短的循环时间内实现均匀的全程加热. 弄错意味着表面过热, 核心温度不足, 或能源账单侵蚀您的利润.
作为实际的起点:
— 中频系统 (1–10 千赫) 是回火的主力. 它们提供更深的热渗透,适用于轴, 齿轮, 轴承环, 和其他中到大截面构件.
— 高频系统 (10–30 千赫) 适用于小直径零件和局部回火区, 加热深度必须严格限制在表层.
— 功率水平 应与您所需的周期时间和零件质量相匹配 — 不只是简单地设置为可用的最大值. 规模过大浪费资金和能源; 规模过小造成瓶颈. 参考 感应加热的功率要求 当计算你的基线时.
经验丰富的供应商将根据频率和功率选项对您的零件几何形状进行建模,而不是引用其目录中最高规格的机器. 在提交之前要求查看特定工件的加热曲线模拟.
3. 评估温度控制精度
成功的回火从根本上讲取决于温度精度. 与硬化不同, 加热到远高于转变点的地方, 回火在较窄的窗口内进行 — 通常为 150°摄氏度至650°C 取决于合金和目标硬度. 超调量 20 度可以将硬度降低到规格以下. 下冲会在零件中留下残余应力.
现代的 感应回火 系统使用闭环控制将温度保持在严格的范围内. 需要寻找的关键特征:
— 红外高温计或热像仪反馈 — 加热区非接触式温度读数, 将实时数据反馈至电源.
— 闭环功率调节 — 系统自动增加或减少输出以维持设定值, 补偿零件质量的变化, 输入温度, 或线速度.
— 多个部件号的配方存储 — 一旦为给定零件调入回火曲线, 应该可以通过一键调用. 这对于经营多个 SKU 的商店至关重要.
— 数据记录和可追溯性 — 记录每批次的温度曲线支持质量审核,并有助于在产生废品之前捕获工艺偏差.
没有精确的温度控制, 的速度优势 感应加热 变得无关紧要 — 因为您花在返工和检查上的时间与节省在加热上的时间一样多.
4. 考虑自动化 & 生产能力
您的回火设备应支持您当前的产量和未来三到五年的预计增长. 尺寸过小迫使您比预期更早地回到市场购买第二台机器. 没有自动化的超大规模意味着您要为无法充分利用的容量付费.
关键考虑因素分为吞吐量和集成度:
— 周期时间对比. 节拍时间: 机器能否在生产线要求的速度内完成一个回火周期? 在此计算中包括部分装载/卸载时间, 不仅仅是加热时间.
— 手动的, 半自动, 或全自动: 手动加载系统可能适用于 50 一天零件. 在 500 每班零件数, 与输送机或机器人集成的自动送料成为一致性的硬性要求.
— 快速转换: 如果你调和多个零件族, 寻求免工具线圈更换, 基于配方的参数切换, 和可调节零件夹具. 每一分钟的转换都是机器不生产的一分钟.
— 直列式与. 批量配置: 在线回火 (零件直接从淬火站移动到回火线圈) 最大限度地减少搬运和占地面积. 使用零件库进行批量回火适合小批量或混合生产计划.
这些决定反映了许多相同的权衡 选择感应淬火系统. 两台机器经常并排坐在同一条生产线上, 他们的自动化策略应该一起设计 — 不独立.
5. 选择可靠的设备供应商
机器本身仅为投资的一半. 供应商的工程能力, 应用经验, 售后支持决定了这台机器是否可以连续运行十年盈利,或者两年后就成为令人头痛的维护问题.
在评估供应商时 感应回火机, 超越规格表:
— 特定行业的经验: 一个为汽车传动系统零部件建造过回火系统的供应商,了解该行业对周期时间和重复性的要求. 普通工业加热经验不是同一回事.
— 定制线圈和夹具设计: 线圈是实际发生热传递的地方. 一个把线圈设计当作应用工程问题处理的供应商 — 而不是现成的目录商品 — 将提供更好的加热均匀性和更长的线圈寿命.
— 现场调试和培训: 一台 感应加热系统 不是即插即用的. 供应商应该派一名工程师到您的楼层, 验证实际零件上的工艺参数, 并培训您的操作员.
— 备件可用性和交货时间: 电源模块, 电容器, 线圈组件应可在几天内备货并发货, 不是几周. 索取推荐的备件清单作为报价的一部分.
— 保修条款和长期服务合同: 了解所涵盖的内容, 多长时间, 以及供应商承诺保修期结束后的响应时间.
一个值得合作的供应商在报价功率等级之前,会询问您的工件情况. 我们根据上面提到的五个因素评估每一个询价 — 零件几何形状, 材料, 温度控制要求, 自动化需求, 以及长期服务期望 — 并根据您的工艺提供配置建议, 而不是产品目录中的预设.
感应加热与. 传统炉回火
对于目前使用批量炉进行回火的作坊来说, 问题不在于感应加热是否能完成工作 — 这取决于该开关对于您的具体生产情况是否经济合理. 下表列出了实际差异.
| 感应回火 | 传统炉回火 |
|---|---|
| 快速加热 — 几秒到几分钟 | 长加热周期 — 通常为1–4 小时 |
| 局部加热 — 仅对指定区域进行回火 | 整个零件加热 — 能量耗费在不需要处理的部分 |
| 每个零件的能耗更低 | 操作成本更高 — 炉子空转, 向周围环境散失热量 |
| 变形减少 — 热暴露时间短, 热应力最小 | 变形风险更大 — 长时间浸泡在温度下 |
| 易于自动化 — 可直接集成到在线生产中 | 自动化灵活性有限 — 批量装载, 循环依赖时间较长 |
| 工艺重复性极好 — 每个部件的闭环控制 | 温度均匀性更困难 — 炉内存在冷热区 |
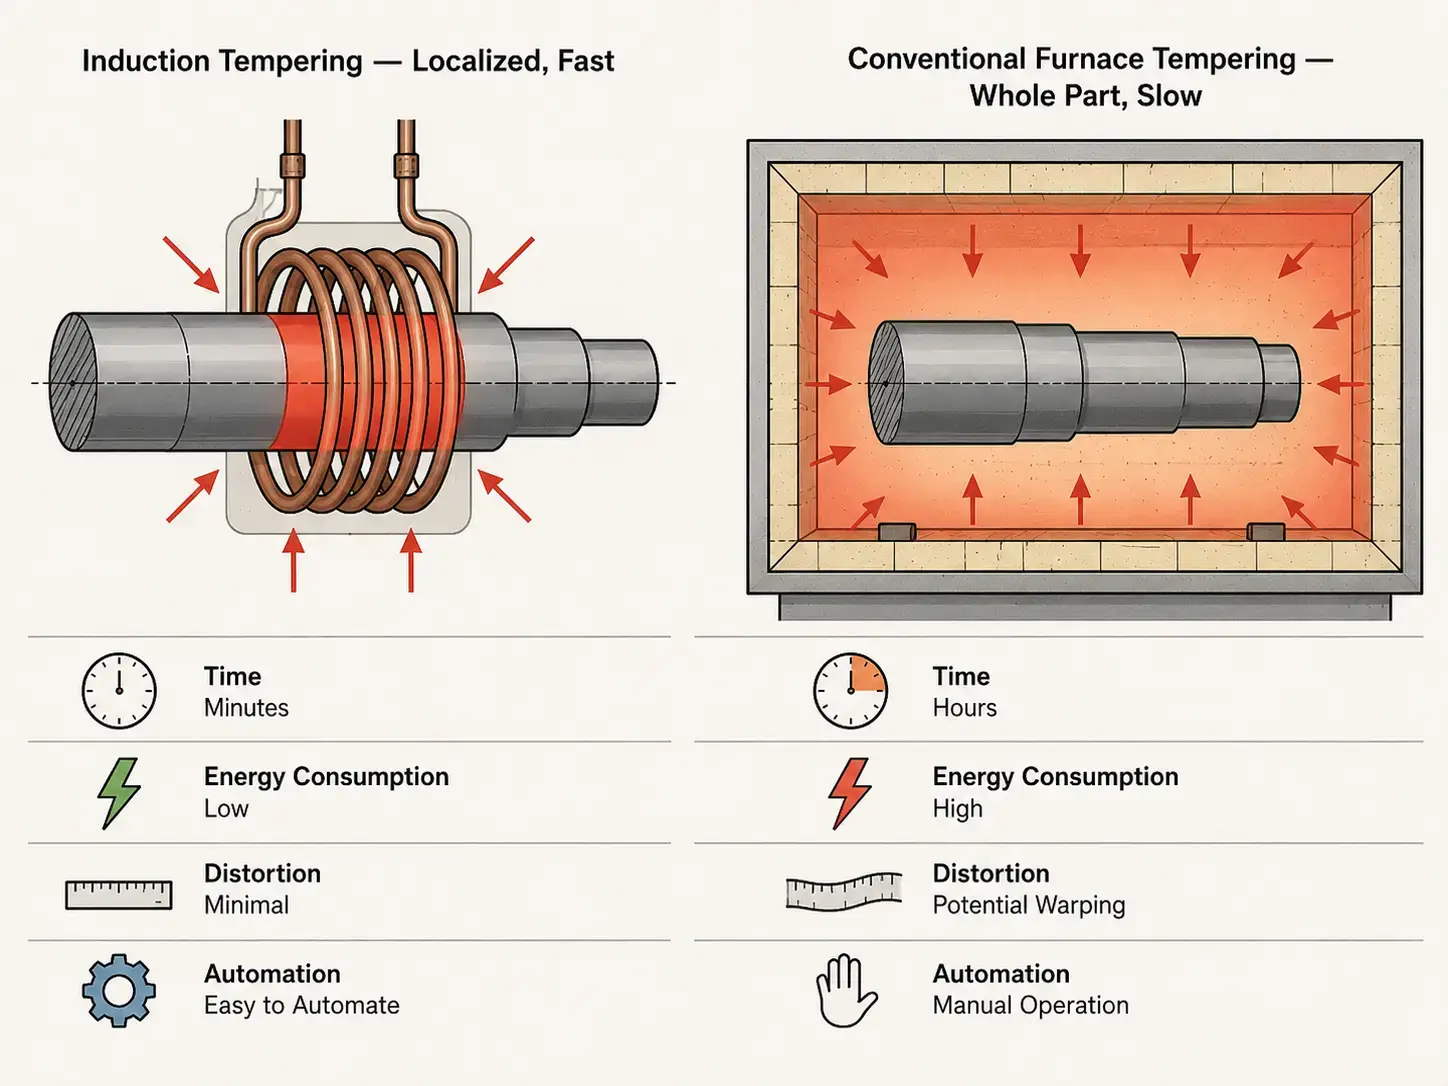
感应回火不能完全替代炉回火. 适用于多品种, 小批量加工数十种不同几何形状零件的小批量车间, 一个 传统熔炉 可能仍然是更灵活的选择 — 只需装载批次, 设置定时器, 然后离开. 但是对于以中到高产量稳定生产零件系列的生产线来说, 感应回火在周期时间, 每件零件的能源成本, 以及工艺控制方面占优. 交叉点通常在于 “我们每天都加工相同的 3 轴” 以及 “我们每月回火 200 不同的零件编号。”
要点
选择一个 感应回火机 取决于五个决策, 每个决策都影响下一个. 首先定义你的工件要求 — 材料, 几何形状, 目标硬度, 以及产量. 驱动功率和频率选择. 功率和频率, 反过来, 设置温度控制精度和所需自动化水平的基线. 您选择的供应商决定前四个决策是否在具有真实流程数据的真实零件上得到验证, 或留给安装后出现问题的假设. 合适的机器, 正确指定, 将回火从批量瓶颈转变为无缝在线步骤. 错误的做法会产生相反效果.
常见问题解答
问: 感应回火和感应淬火有什么区别?
一个: 感应淬火将零件加热至其相变温度以上 (通常为800–950°C) 并迅速淬火以形成硬化的马氏体表层. 感应回火是后续步骤: 它将已硬化的零件重新加热到较低温度 (150–650°C) 以缓解内部应力, 减少脆性, 并达到硬度和韧性的目标平衡. 两者都使用感应, 但是在非常不同的温度下,并且为了不同的冶金目标.
问: 感应回火通常的操作温度范围是多少?
一个: 温度范围取决于合金和目标机械性能. 低温回火 (150–250°C) 在像轴承和齿轮这样的表面硬化耐磨零件中很常见, 必须保持高表面硬度的情况下. 中温回火 (350–500°C) 适用于需要强度与延展性平衡的弹簧钢及零件. 高温回火 (500–650°C) 用于需要最大韧性的结构钢及零件, 例如汽车底盘和传动系部件.
问: 感应回火能完全替代传统回火炉吗?
一个: 这取决于您的生产情况. 对于运行一致零件几何形状的大批量生产线, 是的 — 感应回火可以完全替代回火炉, 提供更快的循环时间, 更低的能耗, 以及更好的工艺控制. 对于零件种类极多且批量很小的作业车间, 炉子通常仍然是更实用的选择,因为它对每个零件号所需的专用工具较少. 许多制造商采用混合方法: 对于高产量系列使用感应加热, 其余则使用炉子.










