
Cómo inspeccionar piezas endurecidas por inducción: Por qué la dureza de la superficie por sí sola no es suficiente
Por qué la dureza de la superficie por sí sola no es suficiente
A dureza superficial La lectura es a menudo el primer resultado comprobado después temple por inducción, pero no puede describir la condición completa de endurecimiento de una pieza..
Un componente puede alcanzar la dureza superficial especificada mientras la carcasa sea demasiado superficial, la zona endurecida está en la ubicación incorrecta, la transición al núcleo no es adecuada, o la pieza ha desarrollado grietas o cambios dimensionales inaceptables.
Por lo tanto, la inspección debe comenzar con el dibujo o la especificación del tratamiento térmico y responder a una pregunta práctica.:
¿El proceso produjo la región endurecida requerida?, a la profundidad y ubicación requeridas, sin defectos o distorsiones inaceptables?
Los métodos de inspección utilizados dependerán del componente y sus requisitos de aceptación.. No todas las piezas endurecidas por inducción necesitan todas las pruebas que se describen a continuación.
2. La dureza de la superficie es la primera comprobación, No es el veredicto final
3. Profundidad de capa: ¿Hasta dónde se extiende la condición endurecida??
4. El patrón de caso y la zona de transición son tan importantes como la profundidad
5. Cuando la metalografía agrega información útil
6. La dureza puede pasar mientras la pieza aún no pasa la inspección
7. Utilice los resultados de la inspección para diagnosticar el proceso
8. La supervisión del proceso no es lo mismo que la inspección de piezas
9. Un flujo de trabajo de inspección práctico
1. Comience con los criterios de dibujo y aceptación.
Antes de elegir una prueba de dureza o cortar una muestra metalúrgica, Establecer lo que la pieza realmente debe cumplir..
Dependiendo del componente, la especificación puede definir:
•Dureza superficial y ubicación de medición.
•Profundidad efectiva o total del caso
•Patrón de endurecimiento
•Áreas que deben permanecer sin endurecer
•Requisitos de la zona de transición
•Criterios de aceptación de grietas
•Tolerancias dimensionales críticas
•Requisitos de muestreo o inspección
Estos requisitos no pueden ser reemplazados por un objetivo genérico de endurecimiento por inducción..
Un diario de eje, diente de engranaje, La pista de rodadura del rodamiento y el orificio interno pueden endurecerse por inducción., sin embargo, sus zonas endurecidas requeridas pueden ser completamente diferentes. Por lo tanto, la inspección debe verificar el resultado especificado en lugar de simplemente confirmar que la superficie se volvió dura..
El mismo principio se aplica a la terminología especializada.. La práctica recomendada actual SAE J423 cubre el endurecimiento por inducción y distingue entre diferentes formas de determinar la profundidad de la carcasa.. Establece que ningún método de medición es apropiado para todos los propósitos y que la profundidad medida del caso puede informarse de manera diferente según el método y la condición de la muestra.. (SAE móvil)
Referencia externa: SAE J423_202607 — Métodos para medir la profundidad del caso
2. La dureza de la superficie es la primera comprobación, No es el veredicto final
La prueba de dureza de la superficie es una forma rápida de comprobar si el área medida ha alcanzado el rango de dureza especificado.
Las pruebas de Rockwell se utilizan ampliamente para materiales metálicos.. ASTM E18 también deja clara una limitación importante: Un resultado de dureza Rockwell tomado en un lugar particular puede no representar las características físicas de la pieza completa.. (Tienda ASTM)
Referencia externa: ASTM E18-25 — Dureza Rockwell de materiales metálicos
Esa limitación es importante en el endurecimiento por inducción porque el tratamiento suele ser localizado.. Una lectura satisfactoria en un momento dado no muestra:
•¿A qué profundidad se extiende la capa endurecida?
•Si se endureció toda el área requerida
•Cómo cambia la dureza hacia el núcleo
•Si otra posición es localmente blanda
•Si se produjeron grietas o distorsiones
Por lo tanto, el lugar de medición forma parte del plan de inspección.. Para una zona endurecida compleja, una lectura conveniente de la superficie no debe considerarse como prueba de que el patrón de endurecimiento completo es correcto.
3. Profundidad de capa: ¿Hasta dónde se extiende la condición endurecida??
La medición de la profundidad de la caja responde a una pregunta diferente a la de la dureza de la superficie.
La dureza de la superficie pregunta: ¿Qué tan difícil es esta ubicación??
La profundidad del caso pregunta: ¿A qué profundidad por debajo de la superficie se extiende la condición endurecida especificada??
SAE J423_202607 cubre sustancias químicas, Métodos mecánicos y visuales para determinar la profundidad del caso y permite que las muestras endurecidas se informen en términos de profundidad efectiva o total del caso., según corresponda. También advierte que los resultados obtenidos mediante diferentes métodos pueden variar sustancialmente y no deben tratarse automáticamente como intercambiables.. (SAE móvil)
Referencia externa: SAE J423_202607 — Métodos para medir la profundidad del caso
Para el endurecimiento localizado, una sección transversal preparada combinada con mediciones de dureza puede mostrar cómo cambia la dureza desde la superficie hacia el núcleo. La norma ASTM E384 está diseñada específicamente para evaluar variaciones de dureza en distancias pequeñas e identifica el endurecimiento por inducción como uno de los procesos que puede producir tales variaciones localizadas.. (Tienda ASTM)
Referencia externa: ASTM E384-22 — Dureza por microindentación de materiales
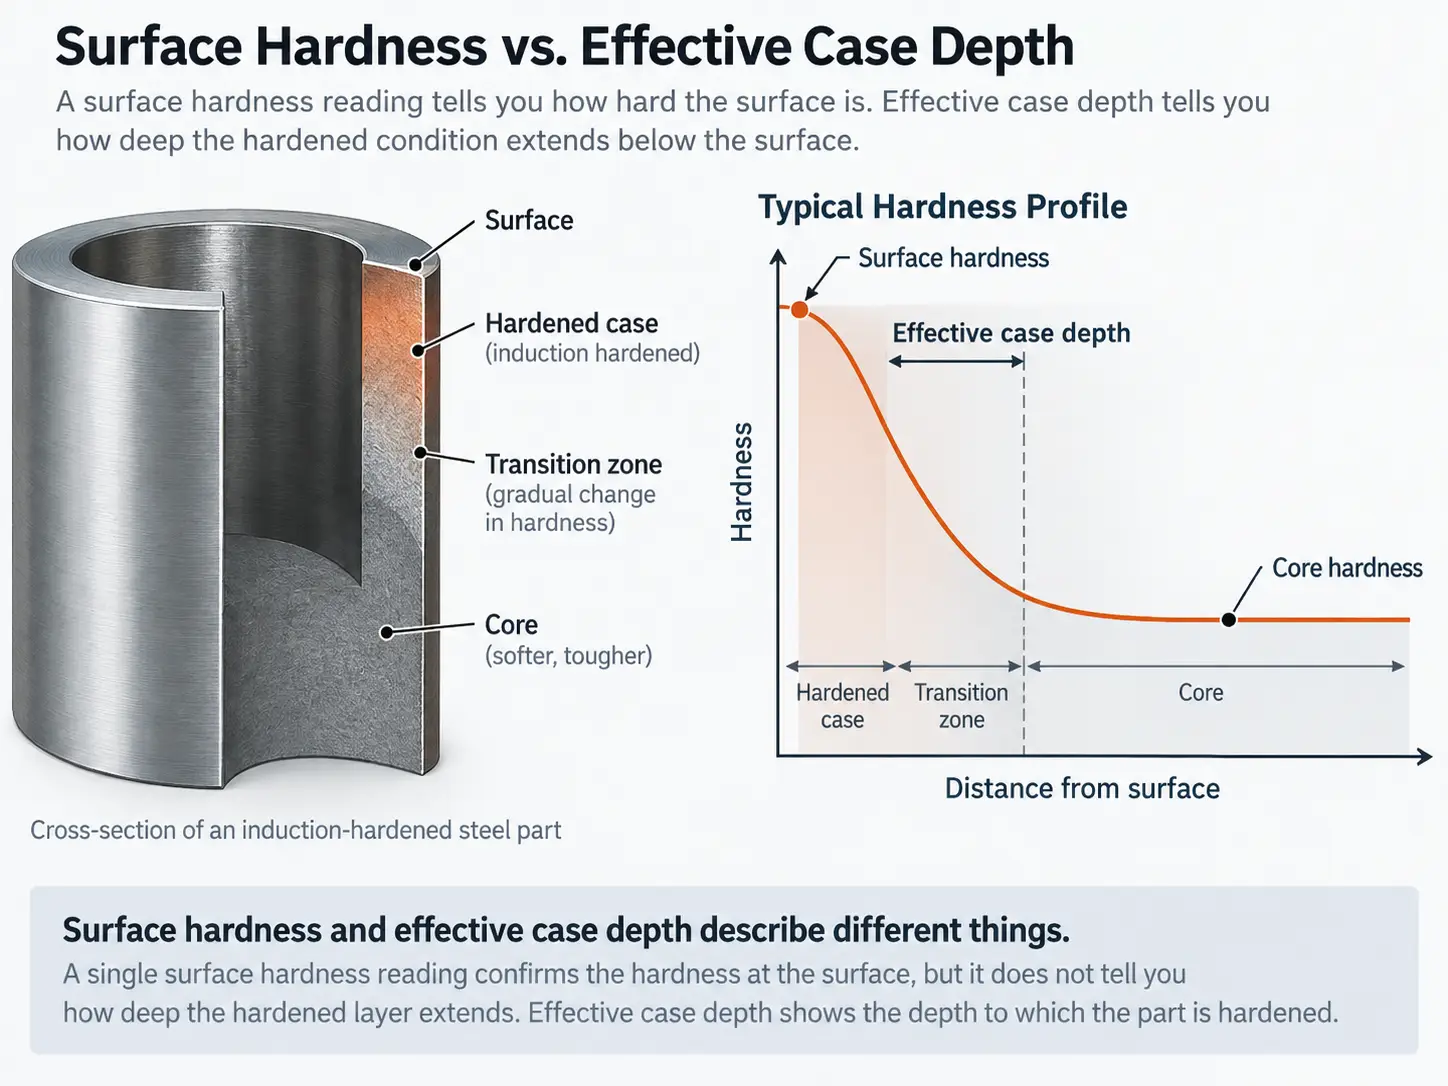
Dureza superficial vs.. profundidad efectiva de la carcasa
Por lo tanto, un recorrido de dureza puede proporcionar información que una sola lectura de superficie no puede proporcionar..
Una especificación como:
Profundidad del caso: 2 mm
está incompleto a menos que las partes también entiendan qué definición y método de medición se están utilizando. Profundidad efectiva del caso, La profundidad total del caso y la profundidad estimada visualmente son conceptos relacionados., pero no son automáticamente la misma medida.
4. El patrón de caso y la zona de transición son tan importantes como la profundidad
Una pieza puede tener la profundidad de revestimiento correcta en un punto y aún tener un patrón endurecido inaceptable..
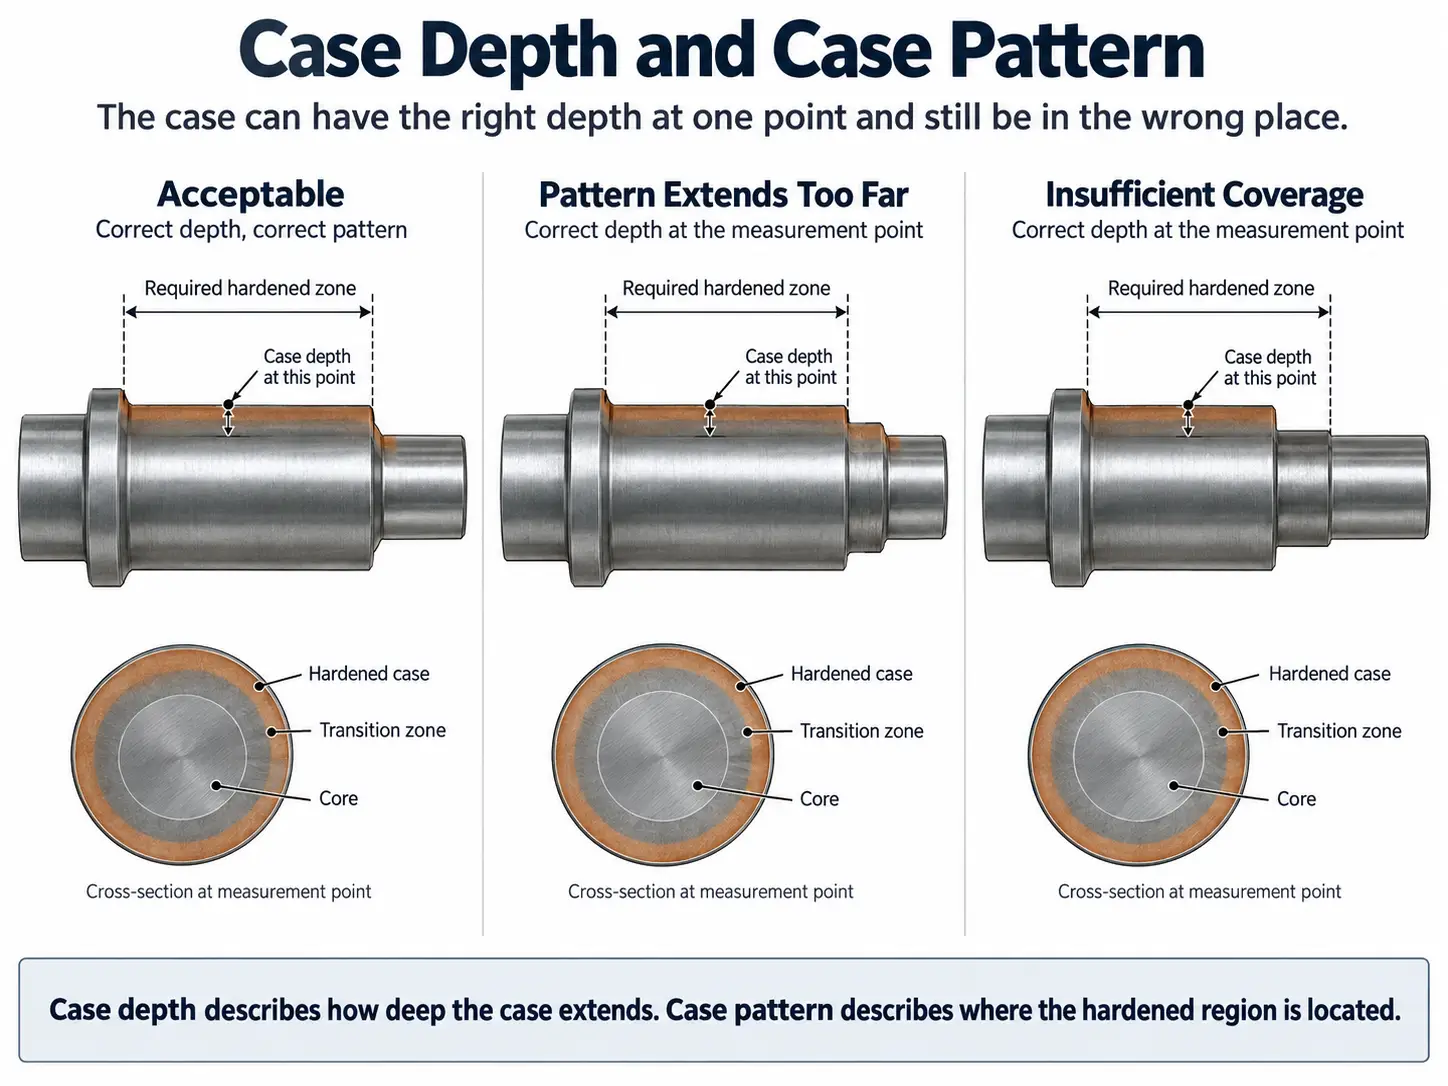
Profundidad del caso vs. patrón de endurecimiento
Esta distinción es especialmente importante en torno a cambios en la geometría, como los hombros., filetes, raíces de engranajes, puntas de los dientes, agujeros, bordes, cambios en el espesor de la sección y transiciones entre áreas endurecidas y no endurecidas.
Por lo tanto, la inspección debe responder a dos preguntas distintas.:
¿Qué profundidad tiene la región endurecida??
¿Sigue el área requerida de la pieza??
La guía metalúrgica de Inductoheat aborda el diseño del proceso de endurecimiento por inducción de manera similar, Definir el patrón de dureza requerido en términos que incluyan la dureza de la superficie., profundidad del caso y la zona de transición. También relaciona ese patrón con la distribución de la temperatura., frecuencia, Tiempo de calentamiento, potencia y la relación entre la pieza de trabajo y la bobina. (Grupo Inductotherm)
Referencia externa: Inductoheat - Perspectivas metalúrgicas: Temperaturas de endurecimiento por inducción
Para muchos componentes, Por lo tanto, el corte se utiliza no simplemente para obtener un valor de profundidad sino para examinar la forma y ubicación de la zona endurecida..
La terminología también debe quedar clara.:
| Término | Lo que describe |
|---|---|
| Dureza superficial | Dureza en una ubicación de superficie específica |
| Profundidad del caso | Profundidad de la condición endurecida debajo de la superficie. |
| Travesía/perfil de dureza | Cambio de dureza con la posición o la profundidad. |
| Patrón de endurecimiento o caso | Forma y ubicación de la región endurecida. |
| Zona de transición | Región entre la carcasa endurecida y el material subyacente. |
Estas medidas describen diferentes aspectos de la misma pieza tratada térmicamente..
5. Cuando la metalografía agrega información útil
Un recorrido de dureza proporciona información cuantitativa., pero hay situaciones en las que los números por sí solos no explican lo que sucedió durante el tratamiento térmico.
El examen metalográfico puede ser útil durante la calificación del proceso., solución de problemas o cuando la especificación del componente lo requiera específicamente. Una sección preparada permite al ingeniero comparar la región de la superficie., zona de transición y núcleo e investigar áreas donde la dureza o los resultados del patrón de caja no coinciden con las expectativas.
Esto es particularmente relevante en el endurecimiento por inducción porque el calentamiento rápido no se comporta exactamente como el calentamiento en horno de equilibrio lento.. Inductoheat señala que la microestructura inicial y las condiciones de austenitización rápida influyen en la respuesta metalúrgica del acero.. (Grupo Inductotherm)
Referencia externa: Inductoheat - Perspectivas metalúrgicas: Temperaturas de endurecimiento por inducción
Por lo tanto, la metalografía debería responder a una pregunta técnica específica en lugar de añadirse automáticamente a cada plan de inspección..
Para producción rutinaria, Si se necesita una inspección metalográfica (y con qué frecuencia) depende del dibujo., Especificaciones del cliente y plan de calidad establecido..
La documentación de aceptación de maquinaria de GH Induction proporciona un ejemplo industrial: Las pruebas de validación de tratamiento térmico aplicables se enumeran por separado como dureza de la superficie., medición de la profundidad de endurecimiento, examen microscópico y prueba de grietas en lugar de ser tratados como una prueba intercambiable. (Inducción de GH)
Referencia externa: GH Inducción — Reglamento de Fabricación de Maquinaria
6. La dureza puede pasar mientras la pieza aún no pasa la inspección
La aceptación metalúrgica no se limita a la dureza y la profundidad..
inspección de grietas
Una pieza puede alcanzar la dureza y la profundidad de caja requeridas y aún contener una información relacionada con el proceso. grieta. Donde se requiere inspección de grietas, por lo tanto, debe tratarse como un paso de verificación separado..
El método de prueba no destructivo apropiado depende del material del componente., Geometría y especificaciones que lo rigen.. Una medición de dureza no puede demostrar que una pieza esté libre de grietas..
Inspección dimensional
El calentamiento por inducción localizado reduce la cantidad de material expuesto al ciclo térmico en comparación con calentar el componente completo, pero no elimina cambio dimensional.
Dependiendo de la pieza, Es posible que sea necesario realizar una inspección posterior al endurecimiento.:
•Sin
•Rectitud
•Redondez
•Diámetro del agujero o del eje
•Geometría del engranaje
•Otras dimensiones críticas definidas por el dibujo
Lo importante no es que cada pieza endurecida requiera todas estas medidas.. El dibujo debe determinar qué dimensiones importan..
Por lo tanto, un componente puede satisfacer los requisitos de dureza y profundidad de la caja, pero aun así fallar porque su geometría funcional ya no cumple con las especificaciones..
7. Utilice los resultados de la inspección para diagnosticar el proceso
La inspección es más útil cuando los resultados se utilizan para identificar dónde se debe investigar un proceso., en lugar de simplemente producir un informe de aprobación/rechazo.
Un ejemplo de desarrollo de procesos del Grupo Inductotherm ilustra bien esto.. Después de cambiar la configuración de inducción, el equipo logró un calentamiento más uniforme pero aun así encontró dureza superficial desigual. El problema restante se debió a la extinción de la distribución.. Después de modificar la disposición de enfriamiento, Se utilizaron piezas seccionadas para evaluar qué tan profundamente se extendía el endurecimiento.. (Grupo Inductotherm)
Referencia externa: Grupo Inductotherm: ejemplo de desarrollo del proceso de endurecimiento por inducción
El ejemplo es útil porque muestra por qué un resultado de dureza anormal no debe atribuirse automáticamente a la potencia de inducción..
| Resultado de la inspección | Áreas que vale la pena investigar |
|---|---|
| Dureza superficial por debajo de la especificación | Condición de calefacción, condición material, respuesta austenitizante, temple |
| Caso demasiado superficial o demasiado profundo | Frecuencia, potencia, Tiempo de calentamiento, condiciones de escaneo, respuesta material |
| Patrón de endurecimiento en el lugar equivocado | La geometría de la bobina, la posición de la pieza de trabajo, espacio de acoplamiento, Movimiento |
| Variación circunferencial | Desviación de la pieza de trabajo, rotación, posición de la bobina, distribución de enfriamiento |
| Dureza aceptable pero se encuentran grietas. | Concentración de calefacción local, geometría requerida, condiciones de enfriamiento |
| Resultado metalúrgico aceptable pero las dimensiones fallan. | Simetría de calentamiento, las fijaciones, estrés previo, temple, geometría de la pieza |
Estas son instrucciones para solucionar problemas., no diagnósticos uno a uno. Varias condiciones de proceso diferentes pueden producir resultados de inspección similares.
8. La supervisión del proceso no es lo mismo que la inspección de piezas
El equipo de producción puede registrar la calefacción seleccionada., Parámetros de movimiento y enfriamiento para control y trazabilidad de procesos..
Esa información responde: ¿Se procesó esta pieza en las condiciones previstas para la máquina??
La inspección física responde a una pregunta diferente: ¿Qué resultado produjeron esas condiciones en la parte?
La distinción importa a la hora de establecer una nueva receta.
Un ciclo de calentamiento registrado no prueba por sí solo que la profundidad de la caja o el patrón de endurecimiento sean correctos.. Por el contrario, La inspección metalúrgica destructiva generalmente no es práctica en todas las piezas de producción..
Por lo tanto, el desarrollo del proceso establece una relación entre las condiciones controladas de la máquina y los resultados de las piezas verificadas.. Una vez calificada esa relación, El seguimiento de la producción y el plan de muestreo requerido se pueden utilizar para mantener el control..
Si la bobina, geometría de la pieza, condición material, disposición de enfriamiento u otros cambios significativos en los elementos del proceso, Es posible que sea necesario verificar nuevamente la relación establecida..
9. Un flujo de trabajo de inspección práctico
No existe un plan de inspección universal para todos los componentes endurecidos por inducción., pero la secuencia siguiente proporciona un marco útil.
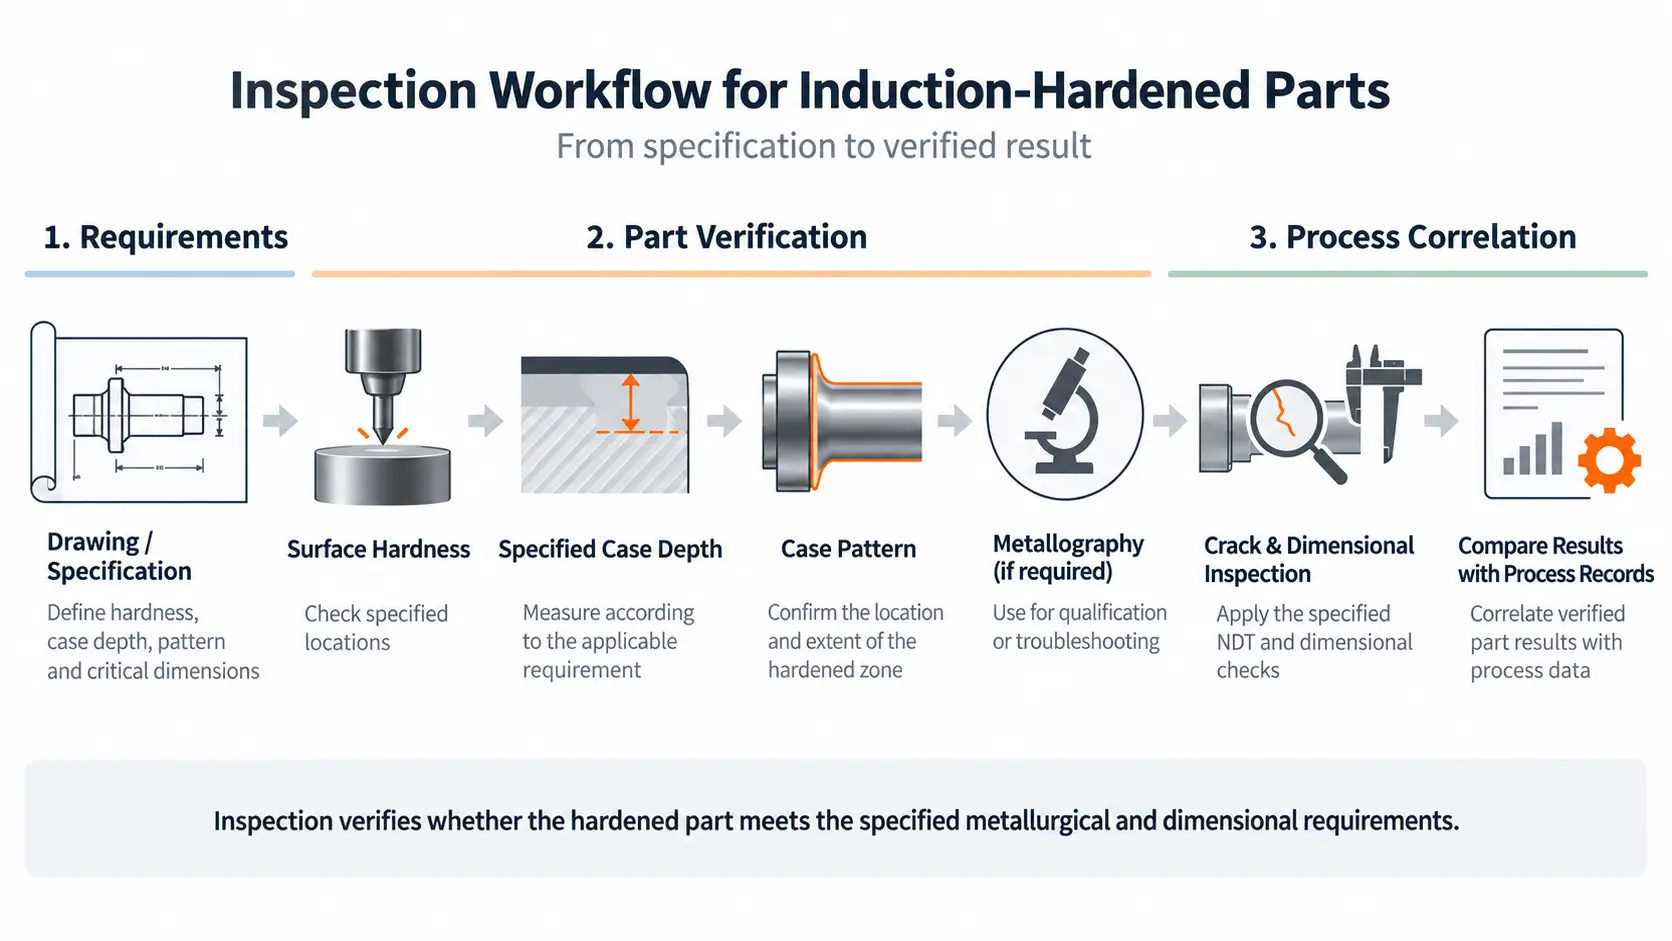
Un flujo de trabajo de inspección práctico
| Escenario | Pregunta principal | Verificación típica |
|---|---|---|
| 1. Revisar la especificación | ¿Qué debe lograr la pieza?? | Dibujo, requisito de dureza, definición de profundidad de caso, patrón de caso, requisitos dimensionales |
| 2. Dureza superficial | ¿La superficie especificada alcanzó la dureza requerida?? | Prueba de dureza adecuada en lugares definidos |
| 3. Verificación en profundidad del caso | ¿Hasta dónde se extiende la condición endurecida?? | Sección preparada y método de profundidad de caso especificado |
| 4. Revisión de patrones de casos | ¿Está la región endurecida en la ubicación y forma correctas?? | Sección transversal / evaluación de patrones |
| 5. Metalografía, si es necesario | ¿La microestructura ayuda a confirmar o explicar el resultado?? | Sección metalográfica preparada. |
| 6. inspección de grietas, si se especifica | ¿Están presentes grietas inaceptables?? | Método END aplicable |
| 7. Inspección dimensional | ¿El tratamiento térmico afectó la geometría crítica?? | Comprobaciones dimensionales definidas por el dibujo |
| 8. Correlación de procesos | ¿Qué condiciones de la máquina produjeron el resultado verificado?? | Comparar los resultados de la inspección con los registros de producción/proceso |
La cantidad de pruebas normalmente cambia a medida que madura el proceso..
Durante el desarrollo o la aceptación de la máquina, seccionamiento destructivo, Es posible que se necesiten recorridos de dureza y un examen metalográfico para establecer la ventana del proceso.. La producción rutinaria puede entonces depender de una combinación diferente de monitoreo de procesos., muestreo e inspección de componentes.
La frecuencia exacta debe provenir de los requisitos aplicables del cliente., plan de calidad o especificación rectora en lugar de una regla genérica de endurecimiento por inducción.
La inspección debe verificar el resultado endurecido, No sólo la configuración de la máquina
El endurecimiento por inducción se controla mediante parámetros del equipo., pero la aceptación se refiere en última instancia a la pieza de trabajo.
Es posible que sea necesario considerar una evaluación completa:
Dureza de la superficie → Profundidad del caso → Patrón del caso → Región de transición → Grietas → Dimensiones críticas
¿Cuáles de estos son necesarios?, y como se miden, Depende de la especificación de la pieza..
Un programa de máquina repetible es valioso sólo después de que se haya demostrado su relación con el resultado metalúrgico y dimensional requerido.. Por esa razón, La inspección no es simplemente una actividad realizada después del endurecimiento por inducción.; es parte del desarrollo y validación del proceso mismo.
Necesita un plan de inspección viable?
Envíe su dibujo y especificación de tratamiento térmico.. Podemos ayudarle a definir qué controles son importantes para sus piezas endurecidas por inducción..










