
Come ispezionare le parti temprate ad induzione: Perché la sola durezza superficiale non è sufficiente
Perché la sola durezza superficiale non è sufficiente
Un durezza superficiale la lettura è spesso il primo risultato controllato dopo tempra ad induzione, ma non può descrivere la completa condizione indurita di una parte.
Un componente potrebbe soddisfare la durezza superficiale specificata mentre la custodia è troppo superficiale, la zona indurita è nella posizione sbagliata, la transizione verso il nucleo non è adatta, oppure la parte ha sviluppato crepe o cambiamenti dimensionali inaccettabili.
L'ispezione dovrebbe quindi iniziare con il disegno o la specifica del trattamento termico e rispondere a una domanda pratica:
Il processo ha prodotto la regione indurita richiesta?, alla profondità e nella posizione richieste, senza difetti o distorsioni inaccettabili?
I metodi di ispezione utilizzati dipenderanno dal componente e dai suoi requisiti di accettazione. Non tutte le parti temprate a induzione necessitano di tutti i test discussi di seguito.
2. La durezza superficiale è il primo controllo, Non il verdetto finale
3. Profondità del caso: Fino a che punto si estende la condizione indurita?
4. Il modello della cassa e la zona di transizione contano tanto quanto la profondità
5. Quando la metallografia aggiunge informazioni utili
6. La durezza può passare mentre la parte non supera ancora l'ispezione
7. Utilizzare i risultati dell'ispezione per diagnosticare il processo
8. Il monitoraggio del processo non è la stessa cosa dell'ispezione delle parti
9. Un flusso di lavoro pratico di ispezione
1. Inizia con i criteri di prelievo e accettazione
Prima di scegliere una prova di durezza o di tagliare un campione metallurgico, stabilire ciò che la parte deve effettivamente soddisfare.
A seconda del componente, la specifica può definire:
•Durezza superficiale e luogo di misurazione
•Profondità effettiva o totale del caso
•Modello di indurimento
•Aree che devono rimanere non indurite
•Requisiti della zona di transizione
•Criteri di accettazione del crack
•Tolleranze dimensionali critiche
•Requisiti di campionamento o ispezione
Questi requisiti non possono essere sostituiti da un obiettivo generico di rafforzamento a induzione.
Un perno dell'albero, dente dell'ingranaggio, la pista del cuscinetto e il foro interno possono essere tutti temprati a induzione, tuttavia, le zone rinforzate richieste potrebbero essere completamente diverse. L'ispezione dovrebbe quindi verificare il risultato specificato piuttosto che semplicemente confermare che la superficie è diventata dura.
Lo stesso principio si applica alla terminologia approfondita dei casi. L'attuale pratica raccomandata SAE J423 copre la tempra a induzione e distingue tra diversi modi per determinare la profondità del caso. Si afferma che nessun singolo metodo di misurazione è appropriato per ogni scopo e che la profondità misurata della cassa può essere riportata in modo diverso a seconda del metodo e delle condizioni del campione. (SAE Mobile)
Riferimento esterno: SAE J423_202607 — Metodi di misurazione della profondità della custodia
2. La durezza superficiale è il primo controllo, Non il verdetto finale
Il test della durezza superficiale è un modo rapido per verificare se l'area misurata ha raggiunto l'intervallo di durezza specificato.
Il test Rockwell è ampiamente utilizzato per i materiali metallici. ASTM E18 chiarisce anche un'importante limitazione: un risultato di durezza Rockwell rilevato in una posizione particolare potrebbe non rappresentare le caratteristiche fisiche dell'intera parte. (Negozio ASTM)
Riferimento esterno: ASTM E18-25 — Durezza Rockwell dei materiali metallici
Questa limitazione è importante nell'indurimento ad induzione perché il trattamento è solitamente localizzato. Una lettura soddisfacente ad un certo punto non mostra:
•Quanto in profondità si estende lo strato indurito
•Se l'intera area richiesta è stata indurita
•Come cambia la durezza verso il nucleo
•Se un'altra posizione è localmente morbida
•Se si sono verificate crepe o distorsioni
Il luogo di misurazione rientra quindi nel piano di ispezione. Per un'area indurita complessa, una comoda lettura della superficie non deve essere considerata come una prova che il modello di indurimento completo sia corretto.
3. Profondità del caso: Fino a che punto si estende la condizione indurita?
La misurazione della profondità della cassa risponde a una domanda diversa dalla durezza superficiale.
La durezza superficiale chiede: Quanto è difficile questa posizione?
Chiede la profondità del caso: Quanto al di sotto della superficie si estende la condizione indurita specificata?
SAE J423_202607 riguarda i prodotti chimici, metodi meccanici e visivi per determinare la profondità della cassa e consente di riportare i campioni induriti in termini di profondità effettiva o totale della cassa, come applicabile. Avverte inoltre che i risultati ottenuti con metodi diversi possono variare sostanzialmente e non dovrebbero essere trattati automaticamente come intercambiabili. (SAE Mobile)
Riferimento esterno: SAE J423_202607 — Metodi di misurazione della profondità della custodia
Per l’indurimento localizzato, una sezione trasversale preparata combinata con misurazioni della durezza può mostrare come la durezza cambia dalla superficie verso il nucleo. ASTM E384 è specificamente destinato alla valutazione delle variazioni di durezza su piccole distanze e identifica la tempra ad induzione come uno dei processi che possono produrre tali variazioni localizzate. (Negozio ASTM)
Riferimento esterno: ASTM E384-22 — Durezza da microindentazione dei materiali
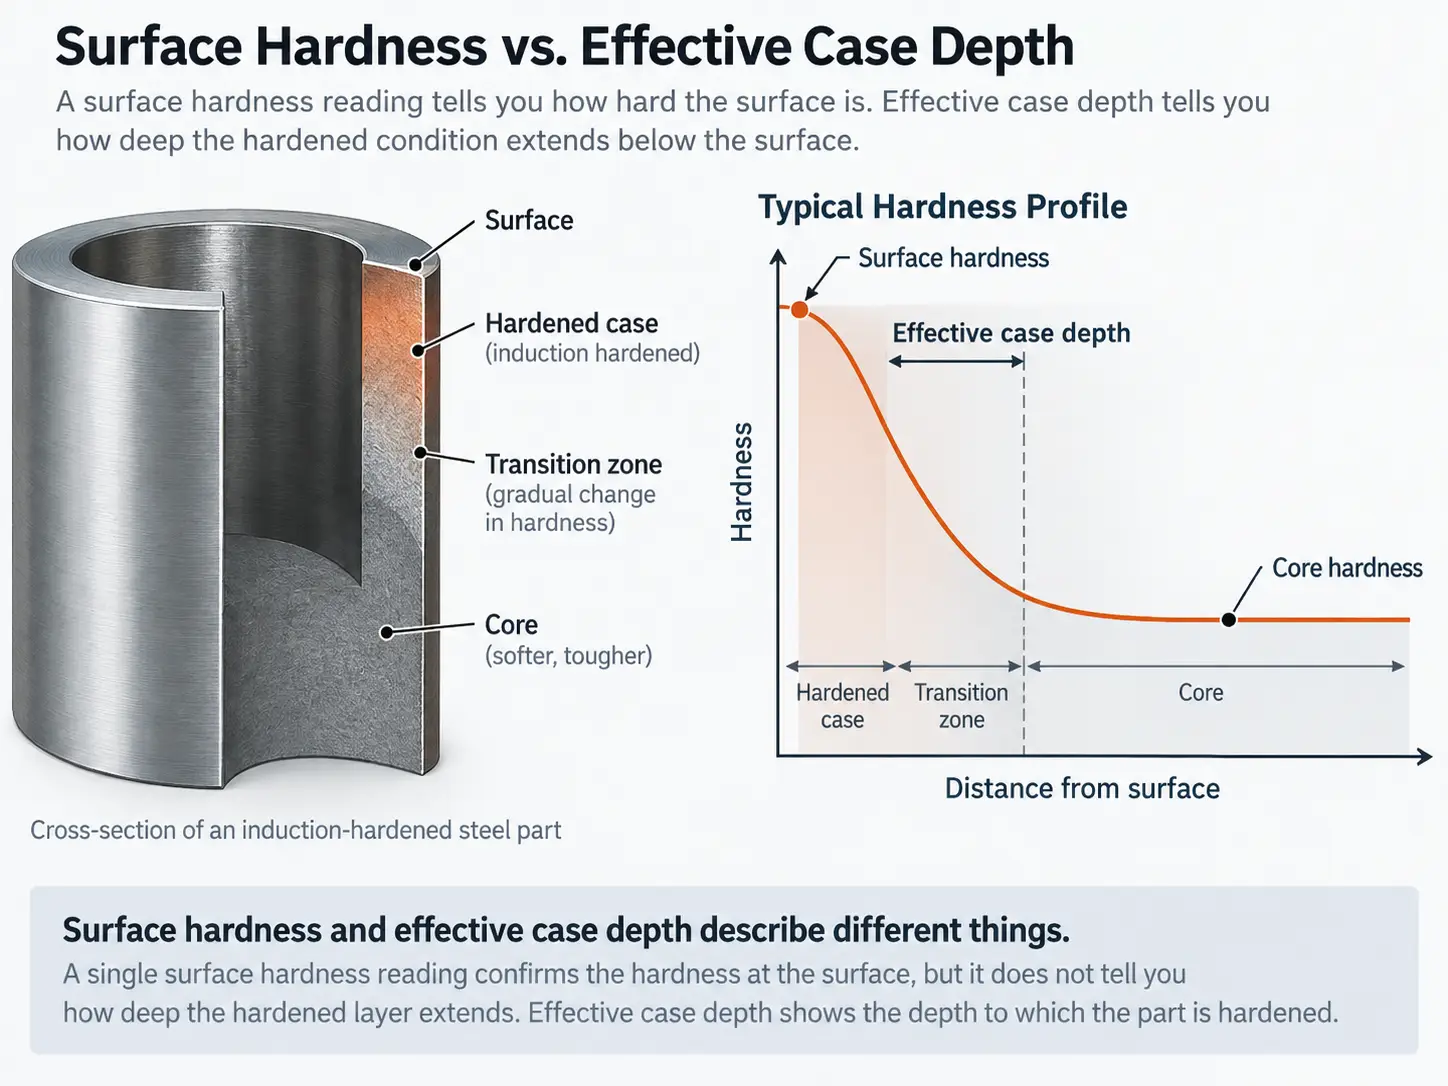
Durezza superficiale vs. profondità effettiva del cassino
Una croce di durezza può quindi fornire informazioni che una lettura di una singola superficie non può fornire.
Una specifica come:
Profondità della cassa: 2 mm
è incompleto a meno che le parti non comprendano anche quale definizione e metodo di misurazione vengono utilizzati. Profondità effettiva del caso, la profondità totale del caso e la profondità stimata visivamente sono concetti correlati, ma non sono automaticamente la stessa misura.
4. Il modello della cassa e la zona di transizione contano tanto quanto la profondità
Una parte può avere la profondità di rivestimento corretta in un punto e presentare comunque un modello indurito inaccettabile.
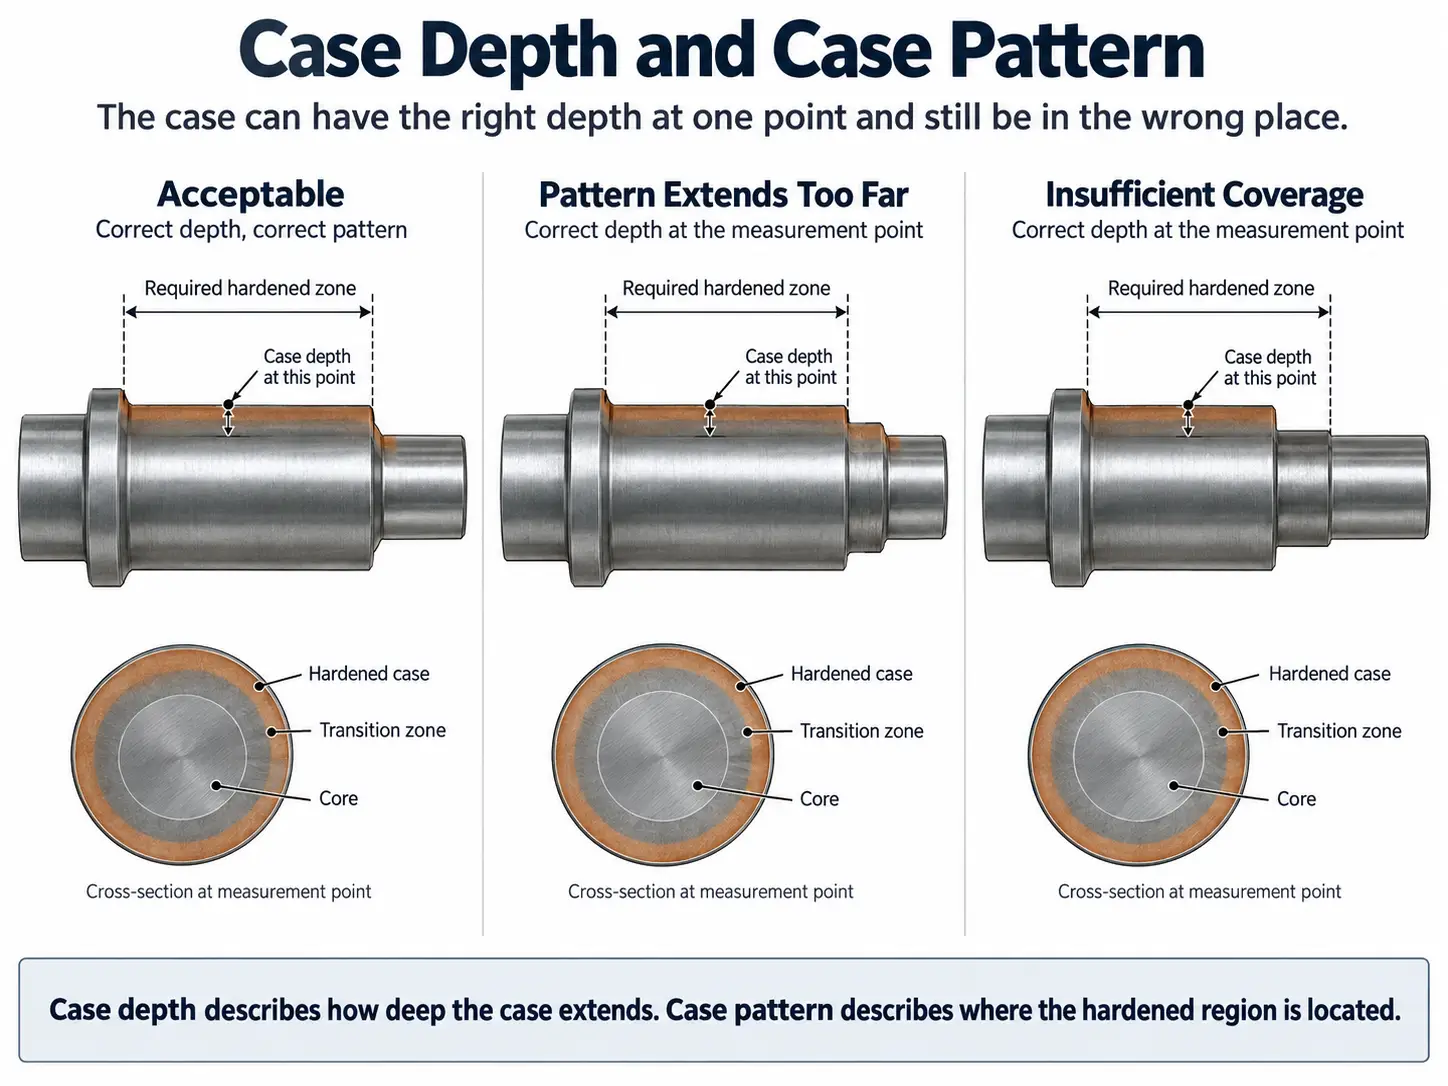
Profondità del caso vs. modello di indurimento
Questa distinzione è particolarmente importante in caso di cambiamenti nella geometria come le spalle, smussi, radici degli ingranaggi, punte dei denti, fori, bordi, cambiamenti nello spessore della sezione e transizioni tra aree indurite e non indurite.
L’ispezione deve quindi rispondere a due domande distinte:
Quanto è profonda la regione indurita?
Segue l'area richiesta della parte?
La guida metallurgica di Inductoheat si avvicina alla progettazione del processo di tempra a induzione in modo simile, definire il modello di durezza richiesto in termini che includono la durezza superficiale, profondità della cassa e zona di transizione. Collega anche questo modello alla distribuzione della temperatura, Frequenza, tempo di riscaldamento, potenza e il rapporto tra il pezzo e la bobina. (Gruppo Inductotherm)
Riferimento esterno: Inductoheat - Approfondimenti metallurgici: Temperature di tempra ad induzione
Per molti componenti, il sezionamento viene quindi utilizzato non semplicemente per ottenere un valore di profondità ma per esaminare la forma e la posizione della zona indurita.
Anche la terminologia dovrebbe rimanere chiara:
| Termine | Cosa descrive |
|---|---|
| Durezza superficiale | Durezza in una posizione superficiale specifica |
| Profondità della cassa | Profondità della condizione indurita sotto la superficie |
| Traversa/profilo di durezza | Cambiamento di durezza con la posizione o la profondità |
| Indurimento o modello di cassa | Forma e posizione della regione indurita |
| Zona di transizione | Regione tra la cassa temprata e il materiale sottostante |
Queste misurazioni descrivono aspetti diversi della stessa parte trattata termicamente.
5. Quando la metallografia aggiunge informazioni utili
Una traversa di durezza fornisce informazioni quantitative, ma ci sono situazioni in cui i numeri da soli non spiegano cosa è successo durante il trattamento termico.
L'esame metallografico può essere utile durante la qualificazione del processo, risoluzione dei problemi o laddove le specifiche del componente lo richiedano specificatamente. Una sezione preparata consente all'ingegnere di confrontare la regione della superficie, zona di transizione e nucleo e per indagare le aree in cui la durezza o i risultati del modello di rivestimento non corrispondono alle aspettative.
Ciò è particolarmente rilevante nella tempra a induzione perché il riscaldamento rapido non si comporta esattamente come il riscaldamento lento in un forno di equilibrio. Inductoheat rileva che la microstruttura iniziale e le condizioni di rapida austenitizzazione influenzano la risposta metallurgica dell'acciaio. (Gruppo Inductotherm)
Riferimento esterno: Inductoheat - Approfondimenti metallurgici: Temperature di tempra ad induzione
La metallografia dovrebbe quindi rispondere a una domanda tecnica specifica piuttosto che essere aggiunta automaticamente a ogni piano di ispezione.
Per la produzione di routine, se è necessaria l'ispezione metallografica e con quale frequenza dipende dal disegno, specifiche del cliente e piano di qualità stabilito.
La documentazione di accettazione dei macchinari di GH Induction fornisce un esempio industriale: i test di validazione del trattamento termico applicabili sono elencati separatamente come durezza superficiale, misurazione della profondità di indurimento, esame microscopico e test delle crepe anziché essere trattati come un test intercambiabile. (Induzione del GH)
Riferimento esterno: Induzione GH: regolamenti sulla produzione di macchinari
6. La durezza può passare mentre la parte non supera ancora l'ispezione
L'accettazione metallurgica non è limitata alla durezza e alla profondità.
Ispezione delle crepe
Una parte può raggiungere la durezza e la profondità della cassa richieste e contenere ancora un processo correlato crepa. Dove è richiesta l'ispezione delle crepe, dovrebbe pertanto essere trattata come una fase di verifica separata.
Il metodo di prova non distruttivo appropriato dipende dal materiale del componente, geometria e specifiche governative. Una misurazione della durezza non può dimostrare che una parte sia priva di crepe.
Controllo dimensionale
Il riscaldamento a induzione localizzato riduce la quantità di materiale esposto al ciclo termico rispetto al riscaldamento del componente completo, ma non elimina cambiamento dimensionale.
A seconda del pezzo, Potrebbe essere necessario effettuare un'ispezione post-indurimento:
•Esaurire
•Rettilineità
•Rotondità
•Diametro del foro o dell'albero
•Geometria degli ingranaggi
•Altre quote critiche definite dal disegno
Il punto importante non è che ogni parte temprata richieda tutte queste misurazioni. Il disegno dovrebbe determinare quali dimensioni contano.
Un componente può quindi soddisfare i requisiti di durezza e profondità dell'involucro ma fallire comunque perché la sua geometria funzionale non soddisfa più le specifiche.
7. Utilizzare i risultati dell'ispezione per diagnosticare il processo
L'ispezione è più utile quando i risultati vengono utilizzati per identificare dove un processo dovrebbe essere indagato, piuttosto che produrre semplicemente un rapporto superato/fallito.
Un esempio di sviluppo del processo del Gruppo Inductotherm lo illustra bene. Dopo aver modificato l'impostazione dell'induzione, la squadra ha ottenuto un riscaldamento più uniforme ma ha comunque trovato durezza superficiale irregolare. Il problema rimanente è stato ricondotto alla distribuzione del quench. Dopo aver modificato la disposizione del quench, sono state utilizzate parti sezionate per valutare la profondità di estensione dell'indurimento. (Gruppo Inductotherm)
Riferimento esterno: Gruppo Inductotherm – Esempio di sviluppo del processo di tempra a induzione
L'esempio è utile perché mostra perché un risultato anomalo di durezza non dovrebbe essere automaticamente attribuito alla potenza di induzione.
| Risultato dell'ispezione | Aree che vale la pena indagare |
|---|---|
| Durezza superficiale inferiore alle specifiche | Condizione di riscaldamento, condizione materiale, risposta austenitizzante, tempra |
| Caso troppo superficiale o troppo profondo | Frequenza, energia, tempo di riscaldamento, condizioni di scansione, risposta materiale |
| Modello di indurimento nella posizione sbagliata | Geometria della bobina, dalla posizione del pezzo, distanza di accoppiamento, movimento |
| Variazione circonferenziale | Eccentricità del pezzo, Rotazione, posizione della bobina, distribuzione dell'estinzione |
| Durezza accettabile ma si riscontrano crepe | Concentrazione del riscaldamento locale, Geometria, condizioni di spegnimento |
| Risultato metallurgico accettabile ma le dimensioni falliscono | Simmetria del riscaldamento, attrezzatura di fissaggio, stress precedente, tempra, geometria del pezzo |
Queste sono le indicazioni per la risoluzione dei problemi, non diagnosi individuali. Diverse condizioni di processo diverse possono produrre risultati di ispezione simili.
8. Il monitoraggio del processo non è la stessa cosa dell'ispezione delle parti
Le apparecchiature di produzione possono registrare il riscaldamento selezionato, parametri di movimento e di tempra per il controllo e la tracciabilità del processo.
Quelle informazioni rispondono: Questa parte è stata elaborata nelle condizioni della macchina previste?
L'ispezione fisica risponde a una domanda diversa: Quale risultato hanno prodotto quelle condizioni nella parte??
La distinzione è importante quando si stabilisce una nuova ricetta.
Un ciclo di riscaldamento registrato non dimostra di per sé che la profondità del rivestimento o il modello di indurimento siano corretti. Al contrario, l'ispezione metallurgica distruttiva di solito non è pratica su ogni parte della produzione.
Lo sviluppo del processo stabilisce quindi una relazione tra le condizioni controllate della macchina e i risultati verificati delle parti. Una volta che la relazione è stata qualificata, il monitoraggio della produzione e il piano di campionamento richiesto possono essere utilizzati per mantenere il controllo.
Se la bobina, geometria del pezzo, condizione materiale, modifica della disposizione di raffreddamento o di altri elementi significativi del processo, potrebbe essere necessario verificare nuovamente la relazione instaurata.
9. Un flusso di lavoro pratico di ispezione
Non esiste un piano di ispezione universale per ogni componente temprato a induzione, ma la sequenza seguente fornisce un quadro utile.
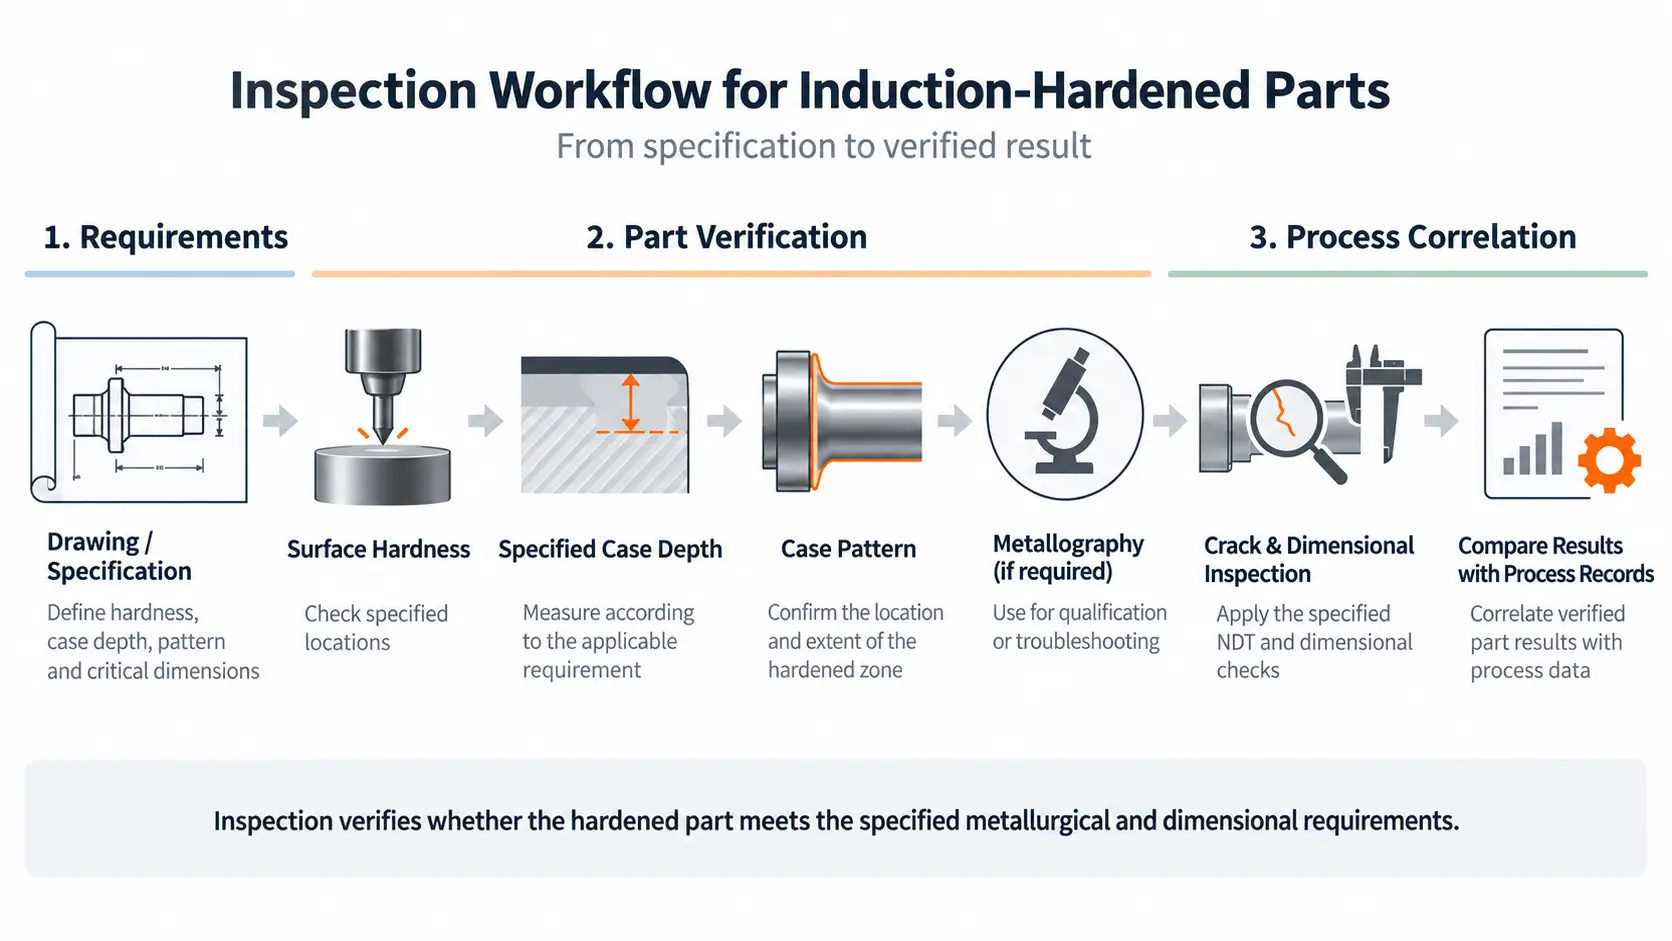
Un flusso di lavoro di ispezione pratico
| Palcoscenico | Domanda principale | Verifica tipica |
|---|---|---|
| 1. Esaminare le specifiche | Cosa deve raggiungere la parte? | Disegno, requisito di durezza, definizione approfondita del caso, modello del caso, requisiti dimensionali |
| 2. Durezza superficiale | La superficie specificata ha raggiunto la durezza richiesta? | Test di durezza appropriato in posizioni definite |
| 3. Verifica approfondita del caso | Quanto si estende la condizione indurita? | Sezione preparata e metodo di approfondimento del caso specificato |
| 4. Revisione del modello di caso | La regione indurita è nella posizione e nella forma corrette? | Sezione trasversale / valutazione del modello |
| 5. Metallografia, se richiesto | La microstruttura aiuta a confermare o spiegare il risultato? | Sezione metallografica preparata |
| 6. Ispezione delle crepe, se specificato | Sono presenti crepe inaccettabili? | Metodo NDT applicabile |
| 7. Controllo dimensionale | Il trattamento termico ha influito sulla geometria critica? | Verifiche dimensionali definite a disegno |
| 8. Correlazione dei processi | Quali condizioni della macchina hanno prodotto il risultato verificato? | Confrontare i risultati delle ispezioni con i registri di produzione/processo |
La quantità di test normalmente cambia man mano che il processo matura.
Durante lo sviluppo o l'accettazione della macchina, sezionamento distruttivo, potrebbero essere necessari valori di durezza ed esami metallografici per stabilire la finestra del processo. La produzione di routine può quindi basarsi su una diversa combinazione di monitoraggio del processo, campionamento e ispezione dei componenti.
La frequenza esatta dovrebbe derivare dai requisiti applicabili del cliente, piano di qualità o specifica disciplinante piuttosto che da una generica regola di indurimento per induzione.
L'ispezione dovrebbe verificare il risultato indurito, Non solo l'impostazione della macchina
La tempra ad induzione è controllata attraverso i parametri dell'apparecchiatura, ma l'accettazione riguarda in definitiva il pezzo.
Potrebbe essere necessario prendere in considerazione una valutazione completa:
Durezza superficiale → Profondità della cassa → Modello della cassa → Regione di transizione → Crepe → Dimensioni critiche
Quali di questi sono richiesti, e come vengono misurati, dipende dalle specifiche della parte.
Un programma macchina ripetibile ha valore solo dopo che è stata dimostrata la sua relazione con il risultato metallurgico e dimensionale richiesto. Per questo motivo, l'ispezione non è semplicemente un'attività eseguita dopo la tempra ad induzione; fa parte dello sviluppo e della convalida del processo stesso.
Hai bisogno di un piano di ispezione realizzabile?
Invia il tuo disegno e le specifiche del trattamento termico. Possiamo aiutarvi a definire quali controlli sono importanti per le vostre parti temprate a induzione.










