
Jak sprawdzać części hartowane indukcyjnie: Dlaczego sama twardość powierzchni nie wystarczy
Dlaczego sama twardość powierzchni nie wystarczy
A twardość powierzchni odczyt jest często pierwszym sprawdzanym wynikiem hartowanie indukcyjne, ale nie może opisać całkowitego stanu utwardzenia części.
Element może osiągnąć określoną twardość powierzchni, gdy obudowa jest zbyt płytka, strefa utwardzona znajduje się w niewłaściwym miejscu, przejście do rdzenia jest nieodpowiednie, lub na części pojawiły się pęknięcia lub niedopuszczalna zmiana wymiarów.
Kontrolę należy zatem rozpocząć od rysunku lub specyfikacji obróbki cieplnej i odpowiedzieć na pytanie praktyczne:
Czy w wyniku procesu uzyskano wymagany obszar utwardzony?, na wymaganej głębokości i miejscu, bez niedopuszczalnych wad i zniekształceń?
Zastosowane metody kontroli będą zależeć od komponentu i jego wymagań akceptacyjnych. Nie każda część hartowana indukcyjnie wymaga każdego testu opisanego poniżej.
2. Twardość powierzchni to pierwsza kontrola, Nie ostateczny werdykt
3. Głębokość hartowania: Jak daleko rozciąga się stan utwardzony?
4. Wzór obudowy i strefa przejściowa mają znaczenie tak samo jak głębokość
5. Kiedy metalografia dodaje przydatne informacje
6. Twardość może przejść, gdy część nadal nie przechodzi kontroli
7. Wykorzystaj wyniki kontroli do zdiagnozowania procesu
8. Monitorowanie procesu to nie to samo, co kontrola części
9. Praktyczny przebieg inspekcji
1. Zacznij od kryteriów rysowania i akceptacji
Przed wyborem testu twardości lub wycięcia próbki metalurgicznej, ustalić, co dana część ma faktycznie spełniać.
W zależności od elementu, specyfikacja może określić:
•Twardość powierzchni i miejsce pomiaru
•Efektywna lub całkowita głębokość obudowy
•Wzór hartowania
•Obszary, które muszą pozostać nieutwardzone
•Wymagania dotyczące strefy przejściowej
•Kryteria akceptacji pęknięć
•Krytyczne tolerancje wymiarowe
•Wymagania dotyczące pobierania próbek lub inspekcji
Wymogów tych nie można zastąpić ogólnym celem dotyczącym hartowania indukcyjnego.
Dziennik wału, ząb przekładni, Bieżnia łożyska i otwór wewnętrzny mogą być hartowane indukcyjnie, jednak wymagane strefy utwardzenia mogą być zupełnie inne. Kontrola powinna zatem zweryfikować określony wynik, a nie tylko potwierdzić, że powierzchnia stała się twarda.
Tę samą zasadę stosuje się do terminologii szczegółowej. Obecna zalecana praktyka SAE J423 obejmuje hartowanie indukcyjne i rozróżnia różne sposoby określania głębokości obudowy. Stwierdza, że żadna pojedyncza metoda pomiaru nie jest odpowiednia do każdego celu i że zmierzona głębokość obudowy może być podawana w różny sposób w zależności od metody i stanu próbki. (SAE Mobile)
Odniesienie zewnętrzne: SAE J423_202607 — Metody pomiaru głębokości obudowy
2. Twardość powierzchni to pierwsza kontrola, Nie ostateczny werdykt
Badanie twardości powierzchni to szybki sposób sprawdzenia, czy mierzony obszar osiągnął zadany zakres twardości.
Testy Rockwella są szeroko stosowane w przypadku materiałów metalicznych. ASTM E18 również wyjaśnia ważne ograniczenie: Wynik twardości Rockwella wykonany w określonym miejscu może nie odzwierciedlać właściwości fizycznych całej części. (Sklep ASTM)
Odniesienie zewnętrzne: ASTM E18-25 — Twardość Rockwella materiałów metalicznych
To ograniczenie ma znaczenie w przypadku hartowania indukcyjnego, ponieważ leczenie jest zwykle miejscowe. Nie widać zadowalającego odczytu w pewnym momencie:
•Jak głęboko sięga utwardzona warstwa
•Czy cały wymagany obszar został utwardzony
•Jak zmienia się twardość w kierunku rdzenia
•Czy inna pozycja jest lokalnie miękka
•Czy wystąpiło pęknięcie lub zniekształcenie
Miejsce pomiaru jest zatem częścią planu inspekcji. Do skomplikowanych, hartowanych powierzchni, jednego dogodnego odczytu powierzchni nie należy traktować jako dowodu na to, że cały wzór utwardzenia jest prawidłowy.
3. Głębokość hartowania: Jak daleko rozciąga się stan utwardzony?
Pomiar głębokości obudowy odpowiada na inne pytanie niż twardość powierzchni.
Twardość powierzchni pyta: Jak trudna jest ta lokalizacja?
Głębia sprawy pyta: Jak głęboko pod powierzchnią rozciąga się określony stan utwardzenia?
SAE J423_202607 obejmuje substancje chemiczne, mechanicznych i wizualnych metod określania głębokości obudowy oraz umożliwia raportowanie utwardzanych próbek pod względem efektywnej lub całkowitej głębokości obudowy, stosownie do przypadku. Ostrzega także, że wyniki uzyskane różnymi metodami mogą znacznie się od siebie różnić i nie należy ich automatycznie traktować jako wymienne. (SAE Mobile)
Odniesienie zewnętrzne: SAE J423_202607 — Metody pomiaru głębokości obudowy
Dla lokalizowanego hartowania, przygotowany przekrój poprzeczny w połączeniu z pomiarami twardości może pokazać, jak zmienia się twardość od powierzchni w kierunku rdzenia. ASTM E384 jest specjalnie przeznaczony do oceny zmian twardości na małych dystansach i identyfikuje hartowanie indukcyjne jako jeden z procesów, które mogą powodować takie lokalne zmiany. (Sklep ASTM)
Odniesienie zewnętrzne: ASTM E384-22 — Twardość materiałów przy mikrowcięciach
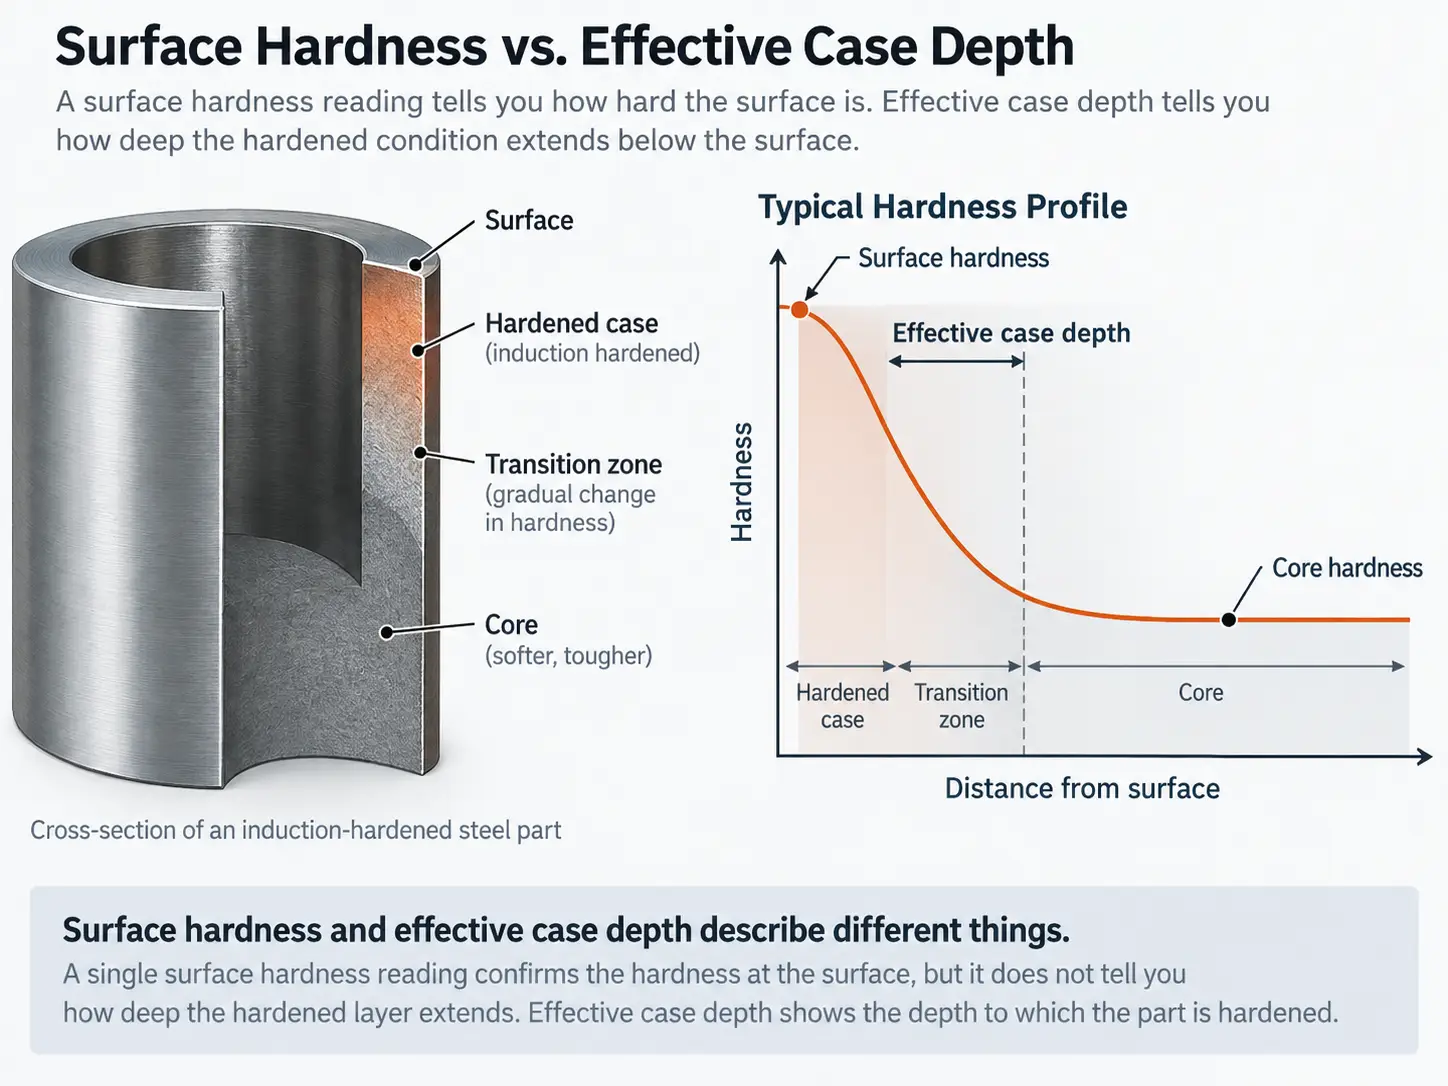
Twardość powierzchni vs. efektywna głębokość oskupy
Pomiar twardości może zatem dostarczyć informacji, których nie jest w stanie uzyskać odczyt z pojedynczej powierzchni.
Specyfikacja taka jak:
Głębokość obudowy: 2 mm
jest niekompletny, chyba że strony rozumieją również, jaka definicja i metoda pomiaru są stosowane. Efektywna głębokość obudowy, całkowita głębokość obudowy i wizualnie szacowana głębokość to pojęcia powiązane, ale nie są to automatycznie te same pomiary.
4. Wzór obudowy i strefa przejściowa mają znaczenie tak samo jak głębokość
Część może mieć w jednym punkcie prawidłową głębokość obudowy, a mimo to mieć niedopuszczalny wzór utwardzenia.
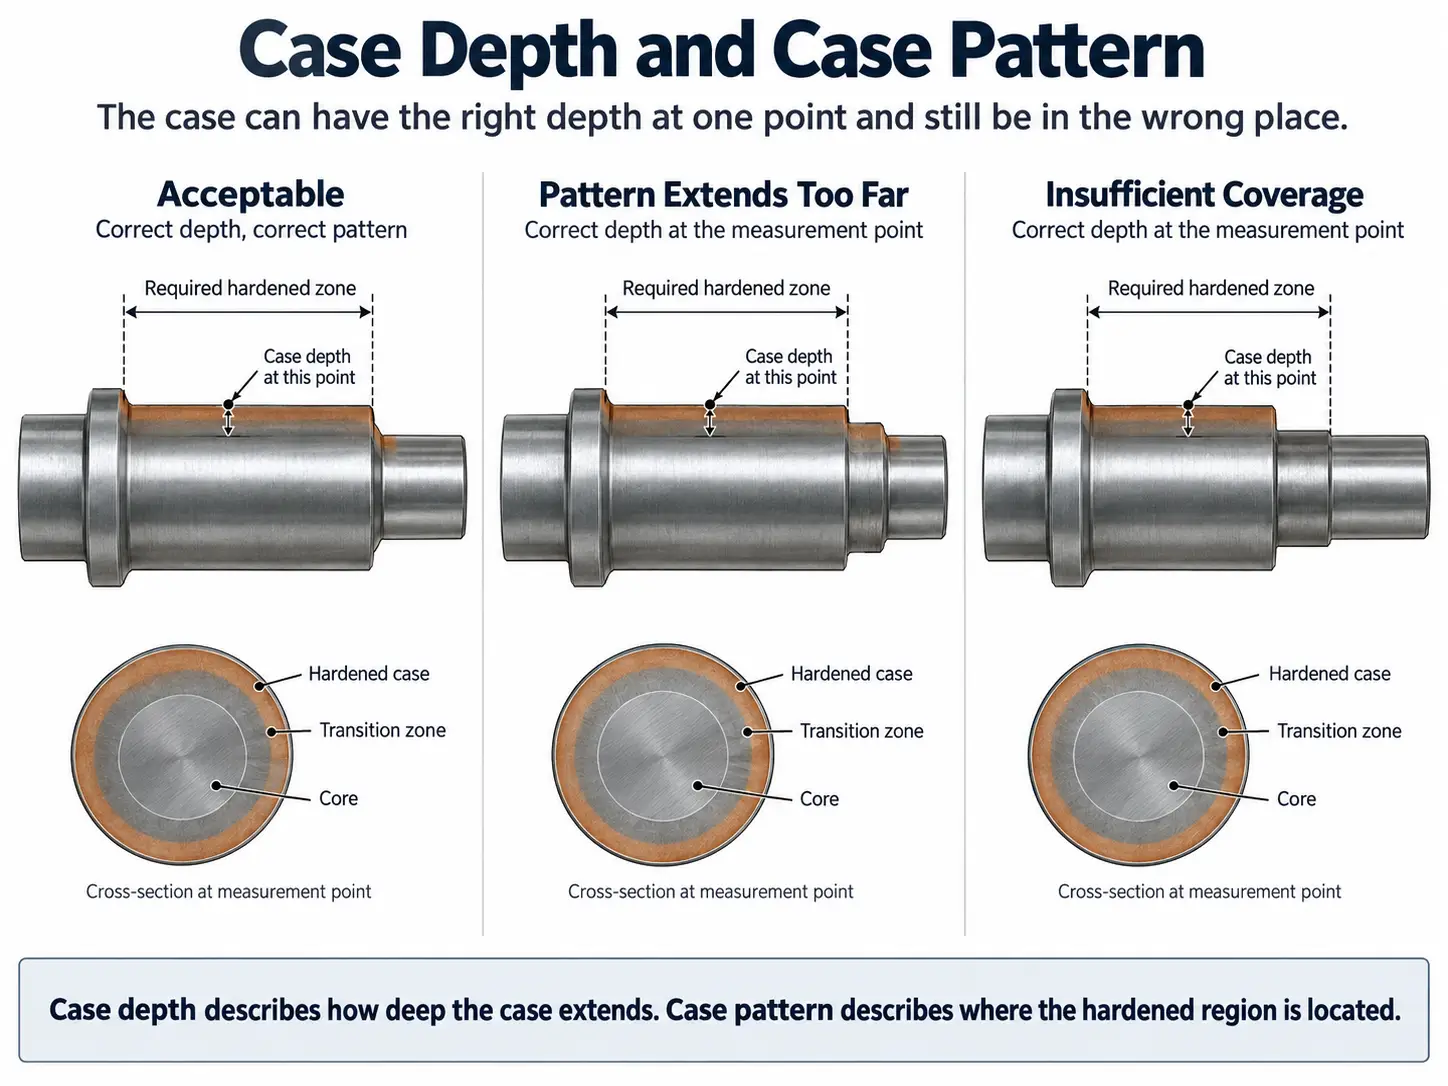
Głębokość sprawy vs. wzór utwardzania
To rozróżnienie jest szczególnie ważne w przypadku zmian geometrii, takich jak ramiona, zaokrąglenia, korzenie przekładni, końcówki zębów, otwory, krawędzie, zmiany grubości przekroju i przejścia pomiędzy obszarami zahartowanymi i nieutwardzonymi.
Inspekcja musi zatem odpowiedzieć na dwa odrębne pytania:
Jak głęboki jest utwardzony obszar?
Czy odpowiada wymaganemu obszarowi części?
Wytyczne metalurgiczne firmy Inductoheat w podobny sposób podchodzą do projektowania procesu hartowania indukcyjnego, zdefiniowanie wymaganego wzorca twardości w kategoriach obejmujących twardość powierzchni, głębokość obudowy i strefę przejściową. Odnosi się również ten wzór do rozkładu temperatury, częstotliwość, czas nagrzewania, moc i związek między przedmiotem obrabianym a cewką. (Grupa Inductotherm)
Odniesienie zewnętrzne: Ciepło indukcyjne — spostrzeżenia metalurgiczne: Temperatury hartowania indukcyjnego
Dla wielu komponentów, Dlatego cięcie służy nie tylko do uzyskania jednej wartości głębokości, ale także do zbadania kształtu i położenia strefy utwardzonej.
Terminologia również powinna pozostać jasna:
| Termin | Co opisuje |
|---|---|
| Twardość powierzchni | Twardość w określonym miejscu powierzchni |
| Głębokość obudowy | Głębokość stanu utwardzonego pod powierzchnią |
| Przebieg/profil twardości | Zmiana twardości w zależności od położenia lub głębokości |
| Wzór hartowania lub obudowy | Kształt i położenie obszaru utwardzonego |
| Strefa przejściowa | Obszar pomiędzy utwardzaną obudową a materiałem leżącym pod spodem |
Pomiary te opisują różne aspekty tej samej części poddanej obróbce cieplnej.
5. Kiedy metalografia dodaje przydatne informacje
Przebieg twardości dostarcza informacji ilościowych, ale zdarzają się sytuacje, w których same liczby nie wyjaśniają, co wydarzyło się podczas obróbki cieplnej.
Badania metalograficzne mogą być przydatne podczas kwalifikacji procesu, rozwiązywania problemów lub gdy specyfikacja komponentu wyraźnie tego wymaga. Przygotowany przekrój pozwala inżynierowi porównać obszar powierzchni, strefę przejściową i rdzeń oraz zbadać obszary, w których wyniki twardości lub wzoru obudowy nie odpowiadają oczekiwaniom.
Jest to szczególnie istotne w przypadku hartowania indukcyjnego, ponieważ szybkie nagrzewanie nie zachowuje się dokładnie tak, jak powolne nagrzewanie w piecu równowagowym. Inductoheat zauważa, że początkowa mikrostruktura i warunki szybkiego austenityzacji wpływają na reakcję metalurgiczną stali. (Grupa Inductotherm)
Odniesienie zewnętrzne: Ciepło indukcyjne — spostrzeżenia metalurgiczne: Temperatury hartowania indukcyjnego
Metalografia powinna zatem odpowiadać na konkretne pytanie techniczne, a nie być automatycznie dodawana do każdego planu kontroli.
Do rutynowej produkcji, to, czy konieczna jest kontrola metalograficzna – i jak często – zależy od rysunku, specyfikację klienta i ustalony plan jakości.
Dokumentacja odbiorcza maszyn firmy GH Induction zawiera jeden przykład przemysłowy: mające zastosowanie badania walidacyjne obróbki cieplnej są wymienione osobno jako twardość powierzchni, pomiar głębokości hartowania, badanie mikroskopowe i badanie pęknięć, a nie traktowanie ich jako jednego wymiennego badania. (Indukcja GH)
Odniesienie zewnętrzne: Indukcja GH — Przepisy dotyczące produkcji maszyn
6. Twardość może przejść, gdy część nadal nie przechodzi kontroli
Akceptacja metalurgiczna nie ogranicza się do twardości i głębokości.
Kontrola pęknięć
Część może osiągnąć wymaganą twardość i głębokość obudowy, a mimo to nadal zawierać elementy związane z procesem pękać. Tam, gdzie wymagana jest kontrola pęknięć, należy go zatem traktować jako odrębny etap weryfikacji.
Odpowiednia metoda badań nieniszczących zależy od materiału komponentu, geometria i specyfikacja rządząca. Pomiar twardości nie może wykazać, że dana część jest wolna od pęknięć.
Kontrola wymiarowa
Miejscowe nagrzewanie indukcyjne zmniejsza ilość materiału narażonego na cykl termiczny w porównaniu z ogrzewaniem całego elementu, ale to nie eliminuje zmiana wymiarowa.
W zależności od części, konieczne może być sprawdzenie kontroli po stwardnieniu:
•Wybicie
•Prostota
•Okrągłość
•Średnica otworu lub wału
•Geometria przekładni
•Inne wymiary krytyczne zdefiniowane na rysunku
Ważną kwestią nie jest to, że każda hartowana część wymaga wszystkich tych pomiarów. Rysunek powinien określić, które wymiary mają znaczenie.
Komponent może zatem spełniać wymagania dotyczące twardości i głębokości obudowy, ale nadal może zawieść, ponieważ jego funkcjonalna geometria nie spełnia już specyfikacji.
7. Wykorzystaj wyniki kontroli do zdiagnozowania procesu
Inspekcja jest bardziej użyteczna, gdy wyniki wykorzystuje się do określenia, gdzie proces powinien zostać zbadany, zamiast po prostu generować raport pozytywnego/negatywnego wyniku.
Dobrze to ilustruje przykład rozwoju procesu Grupy Inductotherm. Po zmianie konfiguracji indukcyjnej, zespół osiągnął bardziej równomierne ogrzewanie, ale nadal znalazł nierówna twardość powierzchni. Pozostały problem polegał na tłumieniu dystrybucji. Po modyfikacji układu chłodzenia, Do oceny głębokości rozszerzenia hartowania wykorzystano przekroje. (Grupa Inductotherm)
Odniesienie zewnętrzne: Grupa Inductotherm — Przykład opracowania procesu hartowania indukcyjnego
Przykład jest przydatny, ponieważ pokazuje, dlaczego nienormalny wynik twardości nie powinien być automatycznie zrzucany na moc indukcyjną.
| Wynik kontroli | Obszary warte zbadania |
|---|---|
| Twardość powierzchni poniżej specyfikacji | Stan ogrzewania, stan materialny, odpowiedź austenityzująca, hartowanie |
| Obudowa za płytka lub za głęboka | Częstotliwość, moc, czas nagrzewania, warunki skanowania, materialna reakcja |
| Wzór hartowania w złym miejscu | Geometria cewki, położenie obrabianego elementu, luka sprzężenia, ruch |
| Zmienność obwodowa | Bicie przedmiotu obrabianego, obrót, pozycja cewki, dystrybucja tłumiąca |
| Twardość akceptowalna, ale stwierdzono pęknięcia | Lokalne stężenie ogrzewania, geometrii, warunki hartowania |
| Wynik metalurgiczny akceptowalny, ale wymiary zawodzą | Symetria ogrzewania, mocowanie, wcześniejszy stres, hartowanie, geometria części |
To są wskazówki dotyczące rozwiązywania problemów, a nie indywidualne diagnozy. Kilka różnych warunków procesu może dawać podobne wyniki kontroli.
8. Monitorowanie procesu to nie to samo, co kontrola części
Urządzenia produkcyjne mogą rejestrować wybrane ogrzewanie, parametry ruchu i hartowania umożliwiające kontrolę procesu i identyfikowalność.
Ta informacja odpowiada: Czy ta część została przetworzona w zamierzonych warunkach maszyny?
Kontrola fizyczna odpowiada na inne pytanie: Jaki skutek przyniosły te warunki w tej części?
To rozróżnienie ma znaczenie przy ustalaniu nowej receptury.
Zarejestrowany cykl nagrzewania sam w sobie nie dowodzi, że głębokość obudowy lub wzór utwardzania są prawidłowe. Przeciwnie, Niszcząca kontrola metalurgiczna zwykle nie jest praktyczna w przypadku każdej części produkcyjnej.
Dlatego rozwój procesu ustanawia związek pomiędzy kontrolowanymi stanami maszyny a zweryfikowanymi wynikami części. Kiedy już ta relacja zostanie zakwalifikowana, Do utrzymania kontroli można wykorzystać monitorowanie produkcji i wymagany plan pobierania próbek.
Jeśli cewka, geometria części, stan materialny, układ hartowania lub inny istotny element procesu ulega zmianie, nawiązana relacja może wymagać ponownej weryfikacji.
9. Praktyczny przebieg inspekcji
Nie ma uniwersalnego planu kontroli każdego elementu hartowanego indukcyjnie, ale poniższa sekwencja zapewnia przydatne ramy.
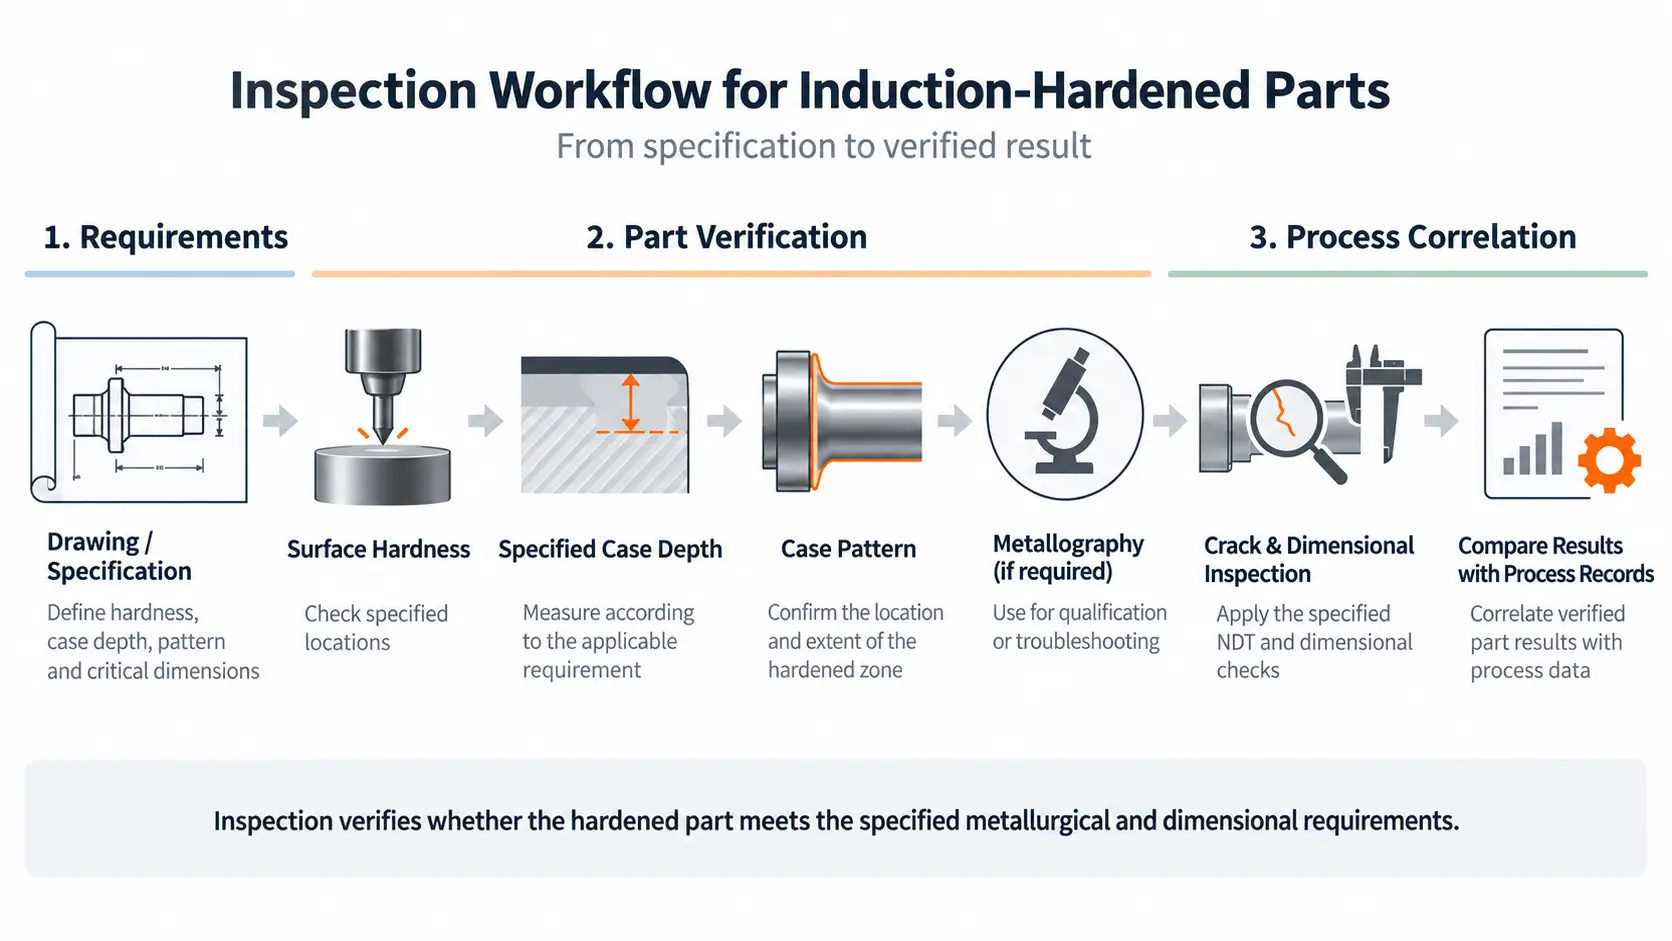
Praktyczny przebieg inspekcji
| Scena | Główne pytanie | Typowa weryfikacja |
|---|---|---|
| 1. Przejrzyj specyfikację | Co musi osiągnąć dana część? | Rysunek, wymagania dotyczące twardości, definicja głębokości przypadku, wzór obudowy, wymagania wymiarowe |
| 2. Twardość powierzchni | Czy określona powierzchnia osiągnęła wymaganą twardość? | Odpowiedni test twardości w określonych miejscach |
| 3. Weryfikacja szczegółowości sprawy | Jak daleko sięga stan utwardzony? | Przygotowana sekcja i określona metoda głębokości przypadku |
| 4. Przegląd wzorców przypadków | Czy utwardzony obszar ma prawidłowe położenie i kształt? | Przekrój / ocena wzorca |
| 5. Metalografia, jeśli jest to wymagane | Czy mikrostruktura pomaga potwierdzić lub wyjaśnić wynik? | Przygotowany przekrój metalograficzny |
| 6. Kontrola pęknięć, jeśli określono | Czy występują niedopuszczalne pęknięcia? | Stosowana metoda NDT |
| 7. Kontrola wymiarowa | Czy obróbka cieplna wpływa na geometrię krytyczną?? | Kontrole wymiarowe zdefiniowane na rysunku |
| 8. Korelacja procesu | Które warunki maszyny dały zweryfikowany wynik? | Porównaj wyniki kontroli z zapisami produkcji/procesu |
Ilość testów zwykle zmienia się w miarę dojrzewania procesu.
Podczas opracowywania lub akceptacji maszyny, destrukcyjne sekcje, W celu ustalenia okna procesu mogą być potrzebne pomiary twardości i badania metalograficzne. Rutynowa produkcja może wówczas opierać się na innej kombinacji monitorowania procesu, pobieranie próbek i kontrola komponentów.
Dokładna częstotliwość powinna wynikać z obowiązujących wymagań klienta, plan jakości lub obowiązująca specyfikacja, a nie ogólna zasada dotycząca hartowania indukcyjnego.
Kontrola powinna zweryfikować wynik utwardzenia, Nie tylko ustawienie maszyny
Hartowanie indukcyjne jest kontrolowane poprzez parametry sprzętu, ale akceptacja ostatecznie dotyczy przedmiotu obrabianego.
Konieczne może być rozważenie pełnej oceny:
Twardość powierzchni → Głębokość obudowy → Wzór obudowy → Obszar przejściowy → Pęknięcia → Wymiary krytyczne
Które z nich są wymagane, i jak są mierzone, zależy od specyfikacji części.
Powtarzalny program maszyny ma wartość dopiero po wykazaniu jego związku z wymaganym wynikiem metalurgicznym i wymiarowym. Z tego powodu, kontrola to nie tylko czynność wykonywana po hartowaniu indukcyjnym; jest to część opracowania i walidacji samego procesu.
Potrzebujesz wykonalnego planu inspekcji?
Prześlij swój rysunek i specyfikację obróbki cieplnej. Pomożemy Ci określić, które kontrole mają znaczenie w przypadku części hartowanych indukcyjnie.










