
Как проверить детали, подвергнутые индукционной закалке: Почему одной твердости поверхности недостаточно
Почему одной твердости поверхности недостаточно
А твердость поверхности чтение часто является первым результатом, проверяемым после индукционная закалка, но оно не может описать полное затвердевшее состояние детали.
Компонент может соответствовать заданной твердости поверхности, но корпус слишком мелкий., закаленная зона находится в неправильном месте, переход в ядро неудобен, или в детали появились трещины или неприемлемое изменение размеров..
Поэтому проверку следует начинать с чертежа или спецификации термообработки и отвечать на практический вопрос.:
Создал ли процесс необходимую закаленную область?, на необходимой глубине и в нужном месте, без недопустимых дефектов и искажений?
Используемые методы контроля будут зависеть от компонента и требований к его приемке.. Не каждая деталь, подвергнутая индукционной закалке, нуждается в каждом испытании, описанном ниже..
2. Твердость поверхности — первая проверка, Не окончательный вердикт
3. Глубина поверхностного упрочнения: Насколько далеко распространяется закаленное состояние?
4. Модель случая и переходная зона имеют такое же значение, как и глубина
5. Когда металлография добавляет полезную информацию
6. Твердость может пройти, хотя деталь все еще не проходит проверку
7. Используйте результаты проверки для диагностики процесса
8. Мониторинг процесса — это не то же самое, что проверка деталей
9. Практический рабочий процесс проверки
1. Начните с чертежа и критериев приемки
Перед выбором теста на твердость или резкой металлургического образца, установить, чему на самом деле должна соответствовать деталь.
В зависимости от компонента, спецификация может определять:
•Твердость поверхности и место измерения
•Эффективная или общая глубина корпуса
•Схема закалки
•Области, которые должны оставаться незакаленными
•Требования переходной зоны
•Критерии приемлемости трещин
•Критические допуски размеров
•Требования к отбору проб или проверке
Эти требования не могут быть заменены типовой мишенью для индукционной закалки..
Журнал вала, зуб шестерни, дорожка качения подшипника и внутреннее отверстие могут быть подвергнуты индукционной закалке, однако требуемые закаленные зоны у них могут быть совершенно разными. Поэтому проверка должна подтвердить указанный результат, а не просто подтвердить, что поверхность стала твердой..
Тот же принцип применим и к терминологии глубины регистра.. Текущая рекомендуемая практика SAE J423 охватывает индукционную закалку и различает различные способы определения глубины гильзы.. В нем говорится, что ни один метод измерения не подходит для всех целей и что измеренная глубина корпуса может сообщаться по-разному в зависимости от метода и состояния образца.. (SAE Мобильная версия)
Внешняя ссылка: SAE J423_202607 — Методы измерения глубины корпуса
2. Твердость поверхности — первая проверка, Не окончательный вердикт
Испытание твердости поверхности — это быстрый способ проверить, достигла ли измеренная область заданного диапазона твердости..
Испытание Роквелла широко используется для металлических материалов.. ASTM E18 также проясняет важное ограничение.: результат твердости по Роквеллу, полученный в определенном месте, может не отражать физические характеристики всей детали.. (Магазин ASTM)
Внешняя ссылка: ASTM E18-25 — Твердость металлических материалов по Роквеллу
Это ограничение имеет значение при индукционной закалке, поскольку обработка обычно локализована.. Удовлетворительное чтение в какой-то момент не показывает:
•Насколько глубоко простирается затвердевший слой
•Была ли закалена вся необходимая площадь
•Как меняется твердость по направлению к сердцевине
•Является ли другая позиция локально мягкой
•Возникло ли растрескивание или деформация
Таким образом, место измерения является частью плана проверки.. Для сложных закаленных участков, одно удобное показание поверхности не следует рассматривать как доказательство того, что вся схема закалки правильная..
3. Глубина поверхностного упрочнения: Насколько далеко распространяется закаленное состояние?
Измерение глубины корпуса отвечает на другой вопрос, чем твердость поверхности..
Твердость поверхности спрашивает: Насколько сложно это место?
Глубина корпуса спрашивает: Как далеко под поверхностью распространяется указанное затвердевшее состояние??
SAE J423_202607 охватывает химические вещества., механические и визуальные методы определения глубины гильзы и позволяют определять закаленные образцы с точки зрения эффективной или общей глубины гильзы., в зависимости от обстоятельств. Он также предупреждает, что результаты, полученные разными методами, могут существенно различаться и не должны автоматически рассматриваться как взаимозаменяемые.. (SAE Мобильная версия)
Внешняя ссылка: SAE J423_202607 — Методы измерения глубины корпуса
Для локального упрочнения, подготовленное поперечное сечение в сочетании с измерениями твердости может показать, как изменяется твердость от поверхности к ядру.. ASTM E384 специально предназначен для оценки изменений твердости на небольших расстояниях и определяет индукционную закалку как один из процессов, которые могут вызывать такие локализованные изменения.. (Магазин ASTM)
Внешняя ссылка: ASTM E384-22 — Твердость материалов при микроиндентировании
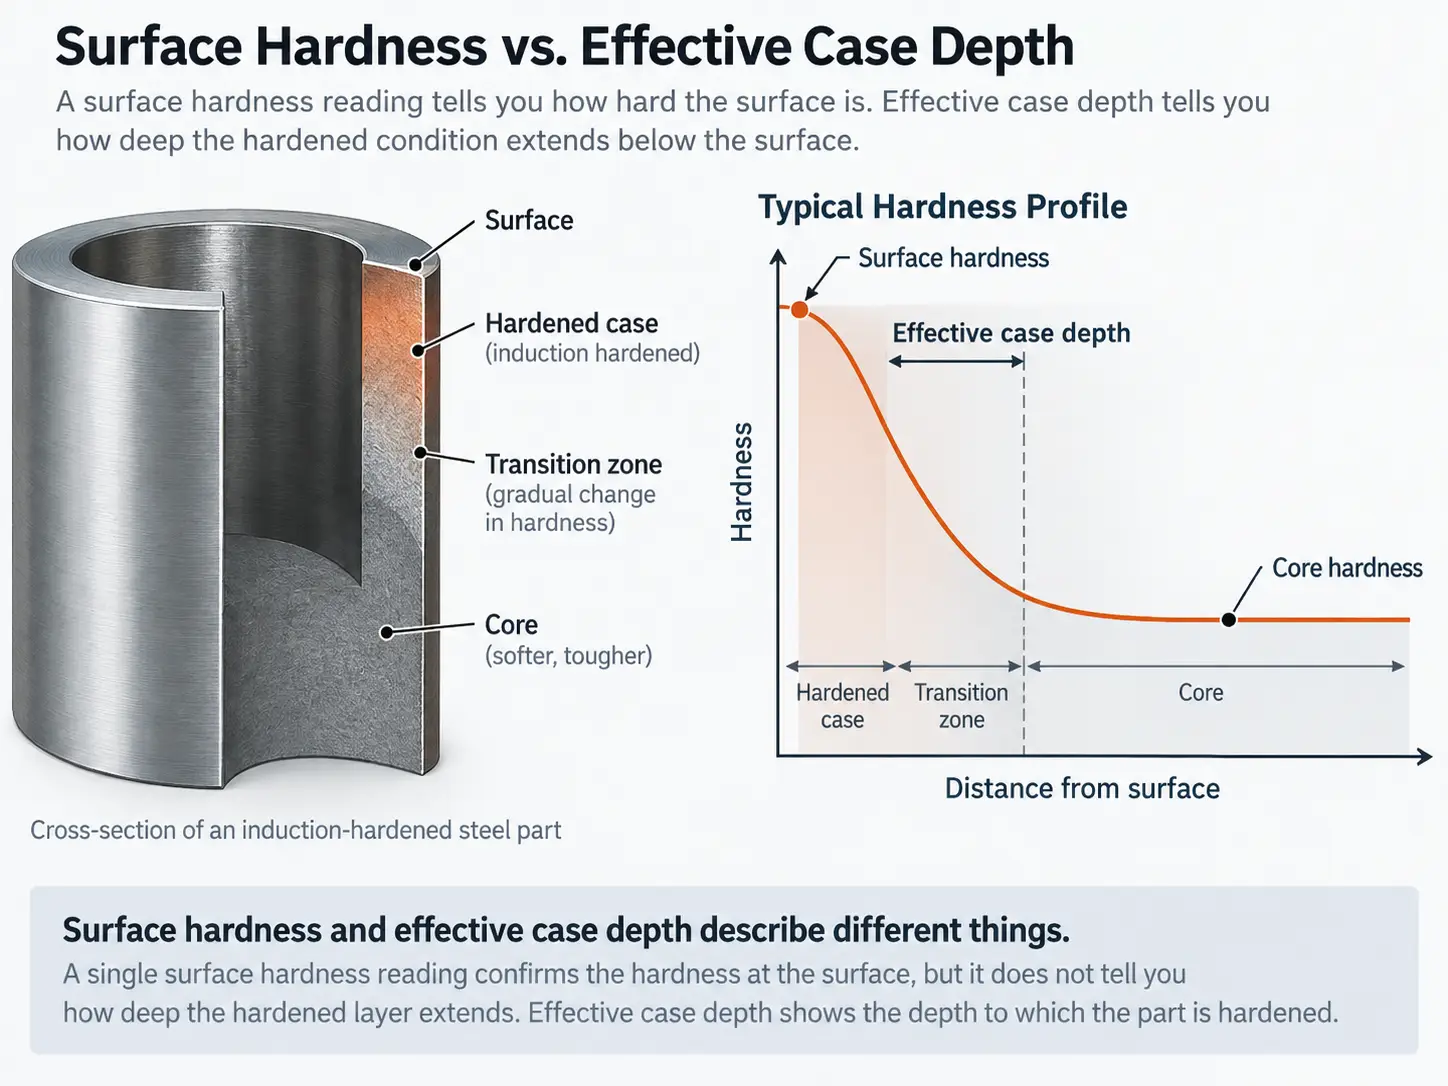
Твердость поверхности против. эффективная глубина слоя
Таким образом, измерение твердости может предоставить информацию, которую не могут дать показания с одной поверхности..
Такая спецификация, как:
Глубина прокаливаемого слоя: 2 мм
является неполным, если стороны также не понимают, какое определение и метод измерения используются.. Эффективная глубина корпуса, Общая глубина корпуса и визуально оцененная глубина — связанные понятия., но они не являются автоматически одним и тем же измерением.
4. Модель случая и переходная зона имеют такое же значение, как и глубина
Деталь может иметь правильную глубину гильзы в одной точке, но при этом иметь неприемлемый закаленный рисунок..
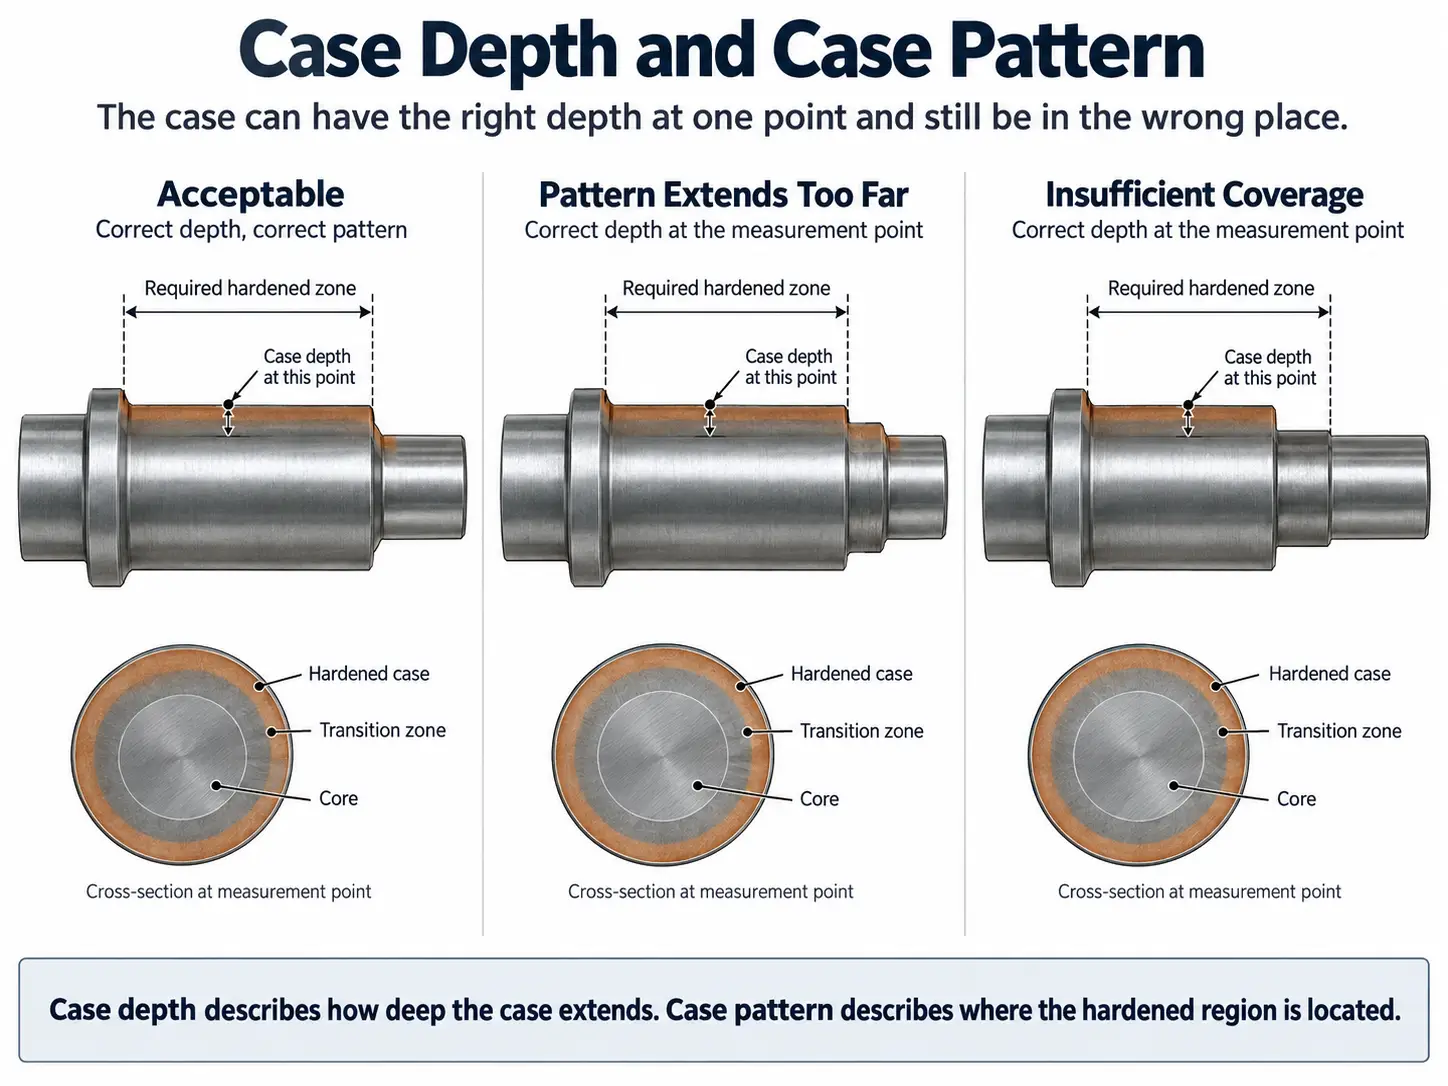
Глубина корпуса против. образец закалки
Это различие особенно важно в случае изменений геометрии, таких как плечи., переходные скругления, корни шестерни, кончики зубов, отверстия, края, изменения толщины сечения и переходы между закаленными и незакаленными участками.
Таким образом, инспекция должна ответить на два отдельных вопроса.:
Насколько глубока затвердевшая область?
Соответствует ли он требуемой площади детали??
Металлургические рекомендации Inductoheat подходят к проектированию процесса индукционной закалки аналогичным образом., определение требуемого профиля твердости с учетом твердости поверхности, глубина корпуса и переходная зона. Это также связывает эту закономерность с распределением температуры., частота, время нагрева, мощность и соотношение между заготовкой и катушкой. (Группа Индуктотерм)
Внешняя ссылка: Inductoheat — Металлургические идеи: Температуры индукционной закалки
Для многих компонентов, поэтому секционирование используется не просто для получения одного значения глубины, но и для проверки формы и расположения закаленной зоны..
Терминология также должна оставаться ясной.:
| Срок | Что он описывает |
|---|---|
| Твердость поверхности | Твердость в заданном месте поверхности |
| Глубина прокаливаемого слоя | Глубина затвердевшего состояния под поверхностью |
| Твердость траверсы/профиля | Изменение твердости в зависимости от положения или глубины |
| Закалка или рисунок корпуса | Форма и расположение закаленной области |
| Переходная зона | Область между закаленным корпусом и основным материалом |
Эти измерения описывают различные аспекты одной и той же термообработанной детали..
5. Когда металлография добавляет полезную информацию
Траверс твердости предоставляет количественную информацию., но бывают ситуации, когда одни только цифры не объясняют, что произошло при термообработке.
Металлографическое исследование может быть полезно при аттестации процесса., устранение неполадок или когда этого требует спецификация компонента.. Подготовленный разрез позволяет инженеру сравнить участок поверхности., переходная зона и ядро, а также исследовать области, где результаты твердости или модели не соответствуют ожиданиям.
Это особенно актуально при индукционной закалке, поскольку быстрый нагрев не ведет себя точно так же, как медленный равновесный нагрев в печи.. Inductoheat отмечает, что начальная микроструктура и условия быстрой аустенизации влияют на металлургический отклик стали.. (Группа Индуктотерм)
Внешняя ссылка: Inductoheat — Металлургические идеи: Температуры индукционной закалки
Поэтому металлография должна отвечать на конкретный технический вопрос, а не автоматически добавляться в каждый план контроля..
Для рутинного производства, нужен ли металлографический контроль и как часто зависит от чертежа, спецификации заказчика и установленный план качества.
Документация по приемке оборудования GH Induction представляет собой один промышленный пример.: применимые проверочные испытания на термообработку указаны отдельно как твердость поверхности., измерение глубины закалки, микроскопическое исследование и испытание на наличие трещин, а не рассматриваться как один взаимозаменяемый тест.. (Индукция ГР)
Внешняя ссылка: GH Induction — Правила производства машин и оборудования
6. Твердость может пройти, хотя деталь все еще не проходит проверку
Металлургическая приемка не ограничивается твердостью и глубиной..
Проверка трещин
Деталь может достигать требуемой твердости и глубины корпуса, но при этом содержать связанную с процессом обработку. трескаться. Где требуется проверка трещин, поэтому его следует рассматривать как отдельный этап проверки..
Соответствующий метод неразрушающего контроля зависит от материала компонента., геометрия и основные спецификации. Измерение твердости не может продемонстрировать, что деталь не имеет трещин..
Проверка размеров
Локальный индукционный нагрев уменьшает количество материала, подвергающегося термическому циклу, по сравнению с нагревом всего компонента., но это не устраняет изменение размеров.
В зависимости от детали, может потребоваться проверка после закалки:
•Закончиться
•Прямолинейность
•Округлость
•Диаметр отверстия или вала
•Геометрия шестерни
•Другие критические размеры, определенные на чертеже
Важным моментом является не то, что каждая закаленная деталь требует всех этих измерений.. Чертеж должен определить, какие размеры имеют значение..
Таким образом, компонент может удовлетворять требованиям по твердости и глубине корпуса, но все же выйти из строя, поскольку его функциональная геометрия больше не соответствует спецификации..
7. Используйте результаты проверки для диагностики процесса
Инспекция более полезна, когда результаты используются для определения того, где процесс следует исследовать., вместо того, чтобы просто составлять отчет о пройденном / непройденном этапе.
Это хорошо иллюстрирует пример разработки процесса Inductotherm Group.. После изменения индукционной установки, команда добилась более равномерного нагрева, но все же нашла неравномерная твердость поверхности. Оставшаяся проблема связана с распределением закалки.. После изменения схемы закалки, разрезные части использовались для оценки глубины затвердевания.. (Группа Индуктотерм)
Внешняя ссылка: Inductotherm Group — Пример разработки процесса индукционной закалки
Этот пример полезен, поскольку показывает, почему аномальный результат твердости не следует автоматически винить в индукционной мощности..
| Результат проверки | Области, которые стоит изучить |
|---|---|
| Твердость поверхности ниже спецификации | Условия нагрева, материальное состояние, реакция аустенизации, закалка |
| Корпус слишком мелкий или слишком глубокий | Частота, мощность, время нагрева, условия сканирования, материальный ответ |
| Схема закалки в неправильном месте | Геометрия катушки, положения заготовки, зазор между катушкой и деталью, движение |
| Окружное изменение | Биение заготовки, вращение, положение катушки, распределение закалки |
| Твердость приемлемая, но имеются трещины. | Локальная концентрация нагрева, геометрия, условия закалки |
| Металлургический результат приемлем, но размеры не соответствуют действительности. | Симметрия нагрева, оснастки, предшествующий стресс, закалка, геометрию детали |
Это указания по устранению неполадок, не однозначный диагноз. Несколько различных условий процесса могут дать схожие результаты контроля..
8. Мониторинг процесса — это не то же самое, что проверка деталей
Производственное оборудование может фиксировать выбранный нагрев., параметры движения и закалки для контроля и отслеживания процесса.
Эта информация отвечает: Была ли эта деталь обработана в предполагаемых условиях станка??
Физический осмотр отвечает на другой вопрос: Какой результат дали эти условия в части?
Это различие имеет значение при создании нового рецепта..
Записанный цикл нагрева сам по себе не доказывает правильность глубины гильзы или схемы закалки.. Напротив, разрушающий металлургический контроль обычно нецелесообразен на всех этапах производства..
Таким образом, разработка процесса устанавливает взаимосвязь между контролируемыми состояниями машины и проверенными результатами обработки детали.. Как только эти отношения будут квалифицированы, мониторинг производства и необходимый план отбора проб могут использоваться для поддержания контроля.
Если катушка, геометрию детали, материальное состояние, устройство закалки или другие существенные изменения в элементе процесса, установленные отношения, возможно, придется проверить еще раз.
9. Практический рабочий процесс проверки
Не существует универсального плана проверки для каждого компонента индукционной закалки., но последовательность ниже обеспечивает полезную основу.
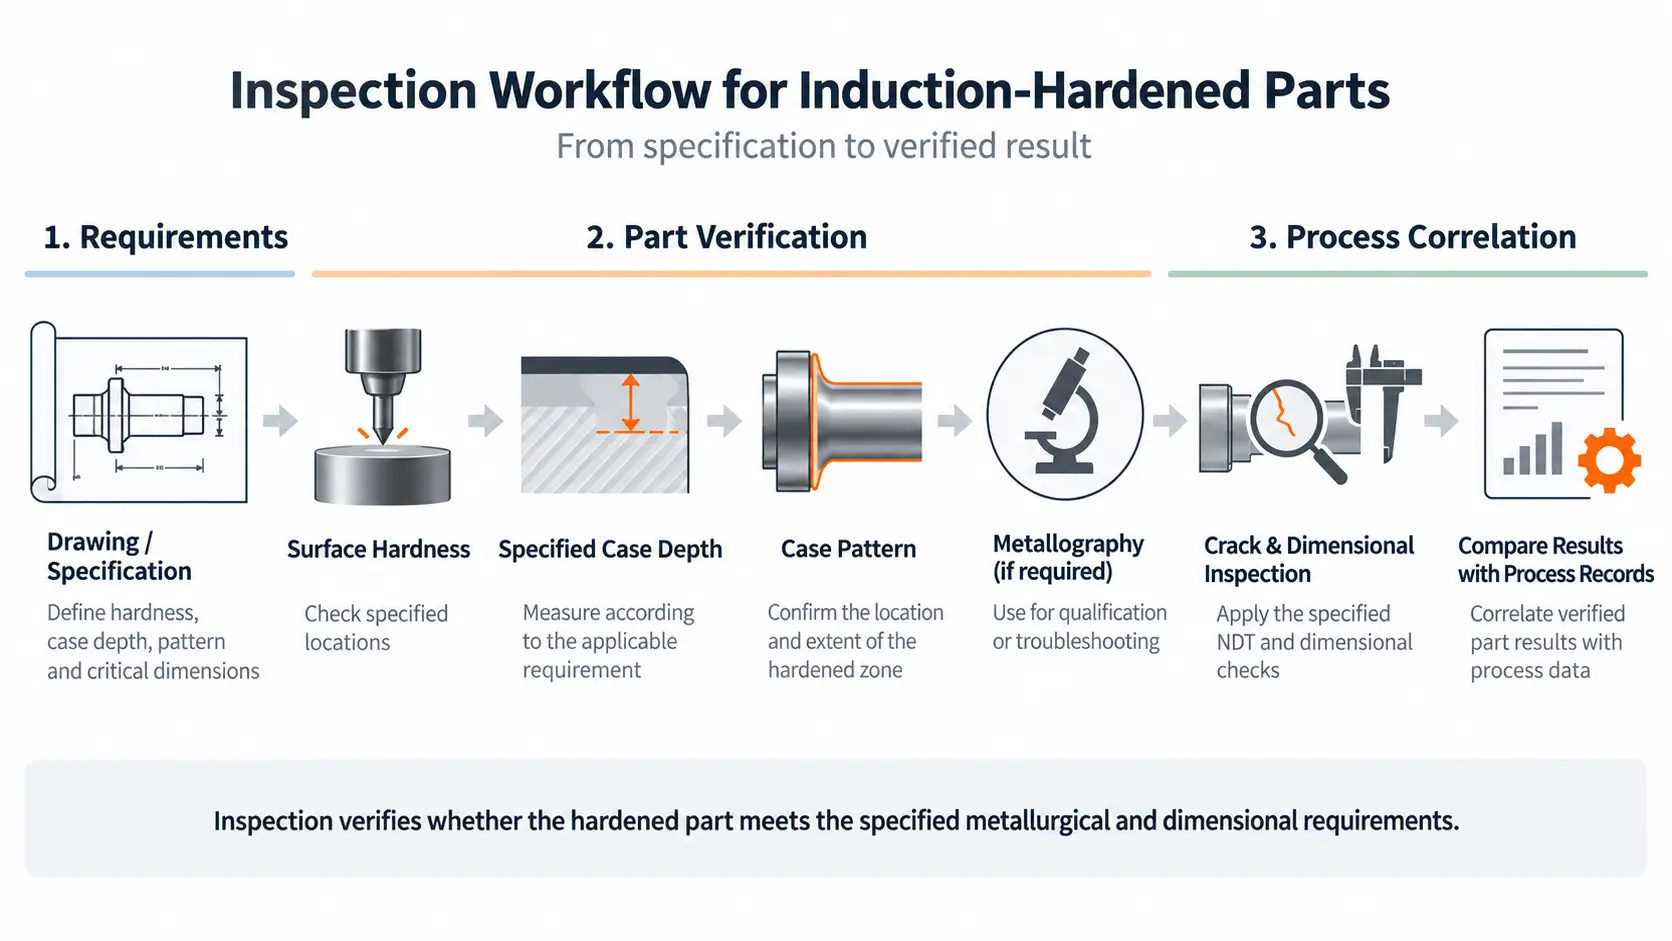
Практичный рабочий процесс проверки
| Этап | Главный вопрос | Типичная проверка |
|---|---|---|
| 1. Обзор спецификации | Чего должна достичь часть? | Рисунок, требование твердости, определение глубины регистра, шаблон корпуса, требования к размерам |
| 2. Твердость поверхности | Достигла ли указанная поверхность необходимой твердости?? | Соответствующее испытание на твердость в определенных местах |
| 3. Проверка глубины дела | Насколько далеко распространяется затвердевшее состояние? | Подготовленный раздел и указанный метод глубины дела |
| 4. Обзор шаблона случая | Находится ли закаленная область в правильном месте и форме?? | Поперечное сечение / оценка шаблона |
| 5. Металлография, если требуется | Помогает ли микроструктура подтвердить или объяснить результат?? | Готовый металлографический шлиф |
| 6. Проверка трещин, если указано | Имеются ли неприемлемые трещины? | Применимый метод неразрушающего контроля |
| 7. Проверка размеров | Влияла ли термообработка на критическую геометрию? | Проверка размеров, определяемая чертежом |
| 8. Корреляция процессов | Какие машинные условия дали проверенный результат? | Сравните результаты проверки с записями производства/процесса. |
Объем тестирования обычно меняется по мере развития процесса..
Во время разработки или приемки машины, деструктивное секционирование, для установления технологического окна могут потребоваться измерения твердости и металлографическое исследование.. Рутинное производство может тогда полагаться на другую комбинацию мониторинга процесса., отбор проб и проверка компонентов.
Точная частота должна определяться применимыми требованиями заказчика., план качества или руководящие спецификации, а не общие правила индукционной закалки..
Осмотр должен подтвердить затвердевший результат, Не только настройки машины
Индукционная закалка контролируется параметрами оборудования., но приемка в конечном итоге касается заготовки.
Полная оценка, возможно, потребует рассмотрения:
Твердость поверхности → Глубина корпуса → Рисунок корпуса → Переходная область → Трещины → Критические размеры
Какие из них необходимы, и как они измеряются, зависит от спецификации детали.
Повторяемая программа станка имеет ценность только после того, как продемонстрирована ее взаимосвязь с требуемым металлургическим и размерным результатом.. По этой причине, проверка — это не просто действие, выполняемое после индукционной закалки.; это часть разработки и проверки самого процесса.
Нужен работоспособный план проверки?
Отправьте свой чертеж и спецификацию термообработки. Мы можем помочь вам определить, какие проверки важны для ваших деталей с индукционной закалкой..










