
Cách kiểm tra các bộ phận được làm cứng bằng cảm ứng: Tại sao độ cứng bề mặt thôi là không đủ
Tại sao độ cứng bề mặt thôi là không đủ
MỘT độ cứng bề mặt đọc thường là kết quả đầu tiên được kiểm tra sau tôi cứng bằng cảm ứng, nhưng nó không thể mô tả tình trạng cứng hoàn toàn của một bộ phận.
Một bộ phận có thể đáp ứng độ cứng bề mặt được chỉ định trong khi vỏ quá nông, vùng cứng ở sai vị trí, sự chuyển đổi vào cốt lõi là không phù hợp, hoặc bộ phận đã phát triển các vết nứt hoặc thay đổi kích thước không thể chấp nhận được.
Do đó, việc kiểm tra nên bắt đầu bằng bản vẽ hoặc thông số kỹ thuật xử lý nhiệt và trả lời một câu hỏi thực tế.:
Quá trình có tạo ra vùng cứng cần thiết không, ở độ sâu và vị trí cần thiết, không có khiếm khuyết hoặc biến dạng không thể chấp nhận được?
Các phương pháp kiểm tra được sử dụng sẽ phụ thuộc vào thành phần và các yêu cầu chấp nhận của nó. Không phải mọi bộ phận được làm cứng bằng cảm ứng đều cần mọi bài kiểm tra được thảo luận dưới đây.
2. Độ cứng bề mặt là lần kiểm tra đầu tiên, Không phải là bản án cuối cùng
3. Độ sâu lớp cứng: Tình trạng cứng lại kéo dài bao xa?
4. Kiểu vỏ và Vùng chuyển tiếp cũng quan trọng như độ sâu
5. Khi kim loại học thêm thông tin hữu ích
6. Độ cứng có thể vượt qua trong khi bộ phận vẫn không kiểm tra được
7. Sử dụng kết quả kiểm tra để chẩn đoán quy trình
8. Giám sát quy trình không giống như kiểm tra từng phần
9. Quy trình kiểm tra thực tế
1. Bắt đầu với Tiêu chí Bản vẽ và Chấp nhận
Trước khi chọn kiểm tra độ cứng hoặc cắt mẫu luyện kim, thiết lập những gì phần thực sự cần thiết để đáp ứng.
Tùy thuộc vào thành phần, đặc điểm kỹ thuật có thể xác định:
•Độ cứng bề mặt và vị trí đo
•Độ sâu trường hợp hiệu quả hoặc tổng thể
•Mẫu cứng
•Các khu vực phải được giữ nguyên
•Yêu cầu về vùng chuyển tiếp
•Tiêu chí chấp nhận vết nứt
•Dung sai kích thước quan trọng
•Yêu cầu lấy mẫu hoặc kiểm tra
Những yêu cầu này không thể được thay thế bằng mục tiêu làm cứng cảm ứng chung.
Một tạp chí trục, bánh răng, Mương ổ trục và lỗ khoan bên trong đều có thể được làm cứng bằng cảm ứng, tuy nhiên vùng cứng cần thiết của chúng có thể hoàn toàn khác nhau. Do đó, việc kiểm tra phải xác minh kết quả được chỉ định thay vì chỉ xác nhận rằng bề mặt đã trở nên cứng..
Nguyên tắc tương tự áp dụng cho thuật ngữ chuyên sâu về trường hợp. Thực hành được khuyến nghị SAE J423 hiện tại bao gồm việc làm cứng cảm ứng và phân biệt giữa các cách khác nhau để xác định độ sâu trường hợp. Nó nêu rõ rằng không có phương pháp đo nào phù hợp cho mọi mục đích và độ sâu trường hợp đo được có thể được báo cáo khác nhau tùy thuộc vào phương pháp và điều kiện của mẫu.. (SAE Mobile)
Tham chiếu bên ngoài: SAE J423_202607 — Phương pháp đo độ sâu trường hợp
2. Độ cứng bề mặt là lần kiểm tra đầu tiên, Không phải là bản án cuối cùng
Kiểm tra độ cứng bề mặt là cách nhanh chóng để kiểm tra xem khu vực đo có đạt đến phạm vi độ cứng quy định hay không.
Thử nghiệm Rockwell được sử dụng rộng rãi cho vật liệu kim loại. ASTM E18 cũng nêu rõ một hạn chế quan trọng: kết quả độ cứng Rockwell được lấy tại một vị trí cụ thể có thể không thể hiện các đặc tính vật lý của toàn bộ bộ phận. (Cửa hàng ASTM)
Tham chiếu bên ngoài: ASTM E18-25 — Độ cứng Rockwell của vật liệu kim loại
Hạn chế đó quan trọng trong quá trình làm cứng cảm ứng vì việc điều trị thường cục bộ. Một bài đọc thỏa đáng tại một thời điểm không hiển thị:
•Lớp cứng kéo dài bao nhiêu
•Liệu toàn bộ khu vực cần thiết có được làm cứng hay không
•Độ cứng thay đổi như thế nào đối với lõi
•Liệu vị trí khác có mềm cục bộ hay không
•Có xảy ra hiện tượng nứt hoặc biến dạng hay không
Do đó, vị trí đo là một phần của kế hoạch kiểm tra. Đối với khu vực cứng phức tạp, một lần đọc bề mặt thuận tiện không nên được coi là bằng chứng cho thấy mẫu đông cứng hoàn chỉnh là chính xác.
3. Độ sâu lớp cứng: Tình trạng cứng lại kéo dài bao xa?
Đo độ sâu trường hợp trả lời một câu hỏi khác với độ cứng bề mặt.
Hỏi độ cứng bề mặt: Vị trí này khó đến mức nào?
Độ sâu trường hợp yêu cầu: Điều kiện cứng được chỉ định kéo dài bao xa bên dưới bề mặt?
SAE J423_202607 bao gồm hóa chất, phương pháp cơ học và trực quan để xác định độ sâu của vỏ và cho phép báo cáo các mẫu đã cứng dưới dạng độ sâu hiệu dụng hoặc tổng độ sâu của vỏ, nếu có thể áp dụng. Nó cũng cảnh báo rằng kết quả thu được bằng các phương pháp khác nhau có thể khác nhau đáng kể và không được tự động coi là có thể thay thế cho nhau.. (SAE Mobile)
Tham chiếu bên ngoài: SAE J423_202607 — Phương pháp đo độ sâu trường hợp
Để làm cứng cục bộ, mặt cắt được chuẩn bị sẵn kết hợp với phép đo độ cứng có thể cho thấy độ cứng thay đổi như thế nào từ bề mặt đến lõi. ASTM E384 được thiết kế đặc biệt để đánh giá các biến thể độ cứng trong khoảng cách nhỏ và xác định quá trình làm cứng cảm ứng là một trong những quy trình có thể tạo ra các biến thể cục bộ như vậy. (Cửa hàng ASTM)
Tham chiếu bên ngoài: ASTM E384-22 — Độ cứng vi vết lõm của vật liệu
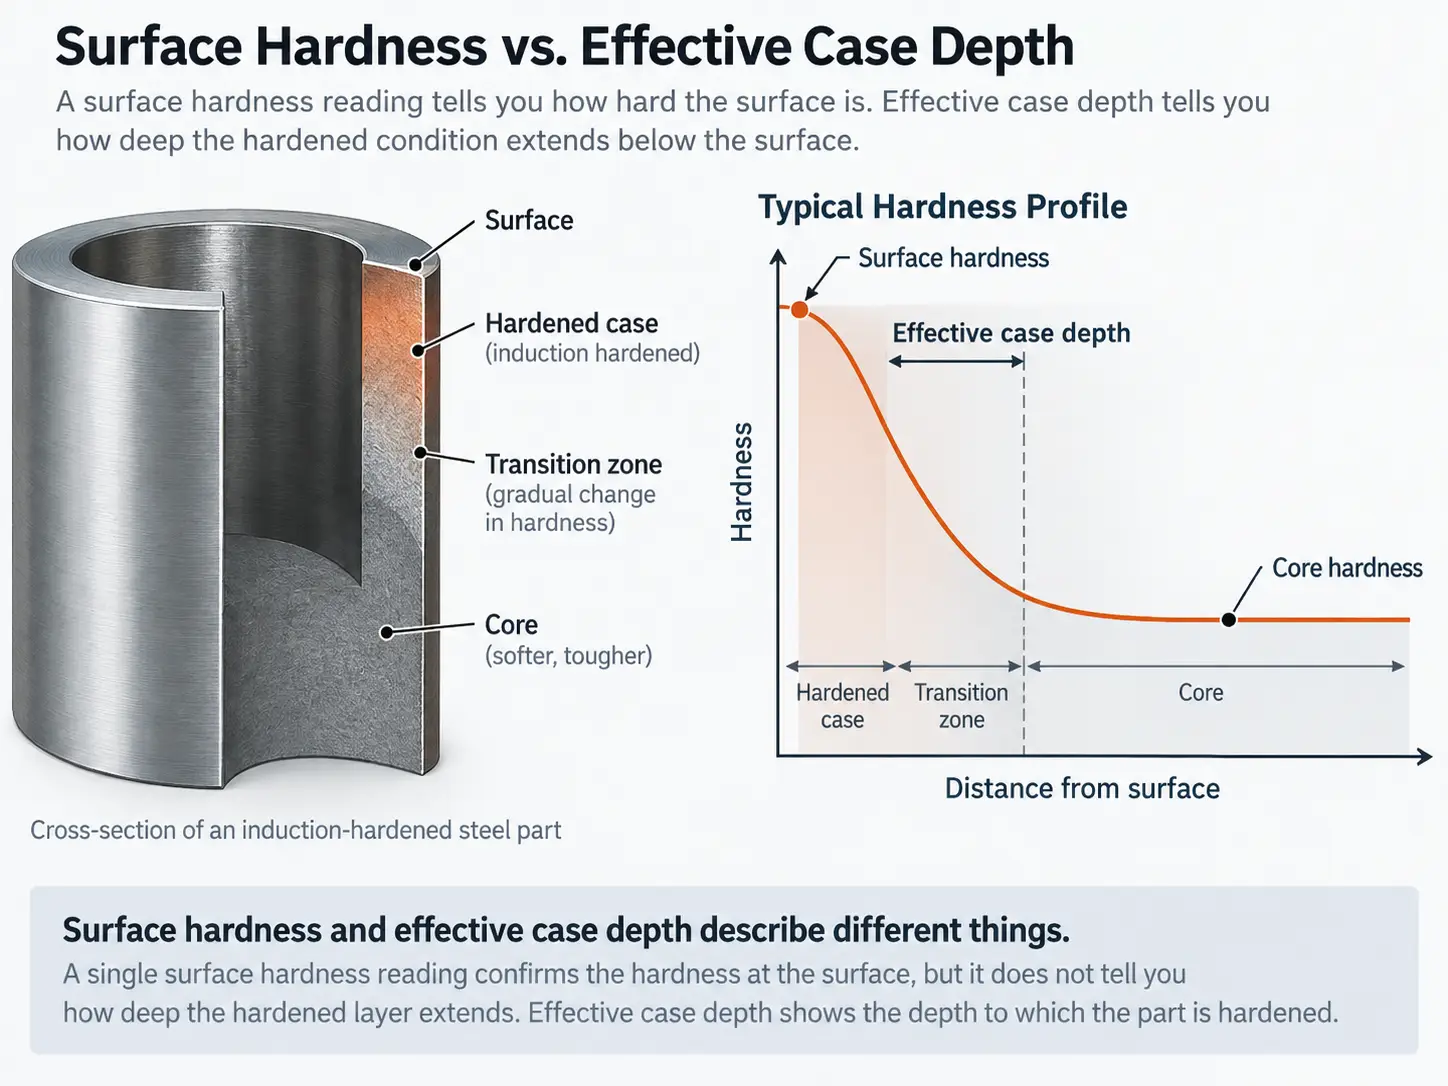
Độ cứng bề mặt so với. độ sâu vỏ hiệu quả
Do đó, việc di chuyển độ cứng có thể cung cấp thông tin mà việc đọc bề mặt đơn lẻ không thể.
Một đặc điểm kỹ thuật như:
Độ sâu trường hợp: 2 mm
là không đầy đủ trừ khi các bên cũng hiểu định nghĩa và phương pháp đo lường nào đang được sử dụng. Độ sâu trường hợp hiệu quả, tổng độ sâu trường hợp và độ sâu ước tính trực quan là những khái niệm liên quan, nhưng chúng không tự động có cùng số đo.
4. Kiểu vỏ và Vùng chuyển tiếp cũng quan trọng như độ sâu
Một bộ phận có thể có độ sâu vỏ chính xác tại một điểm và vẫn có mẫu cứng không thể chấp nhận được.
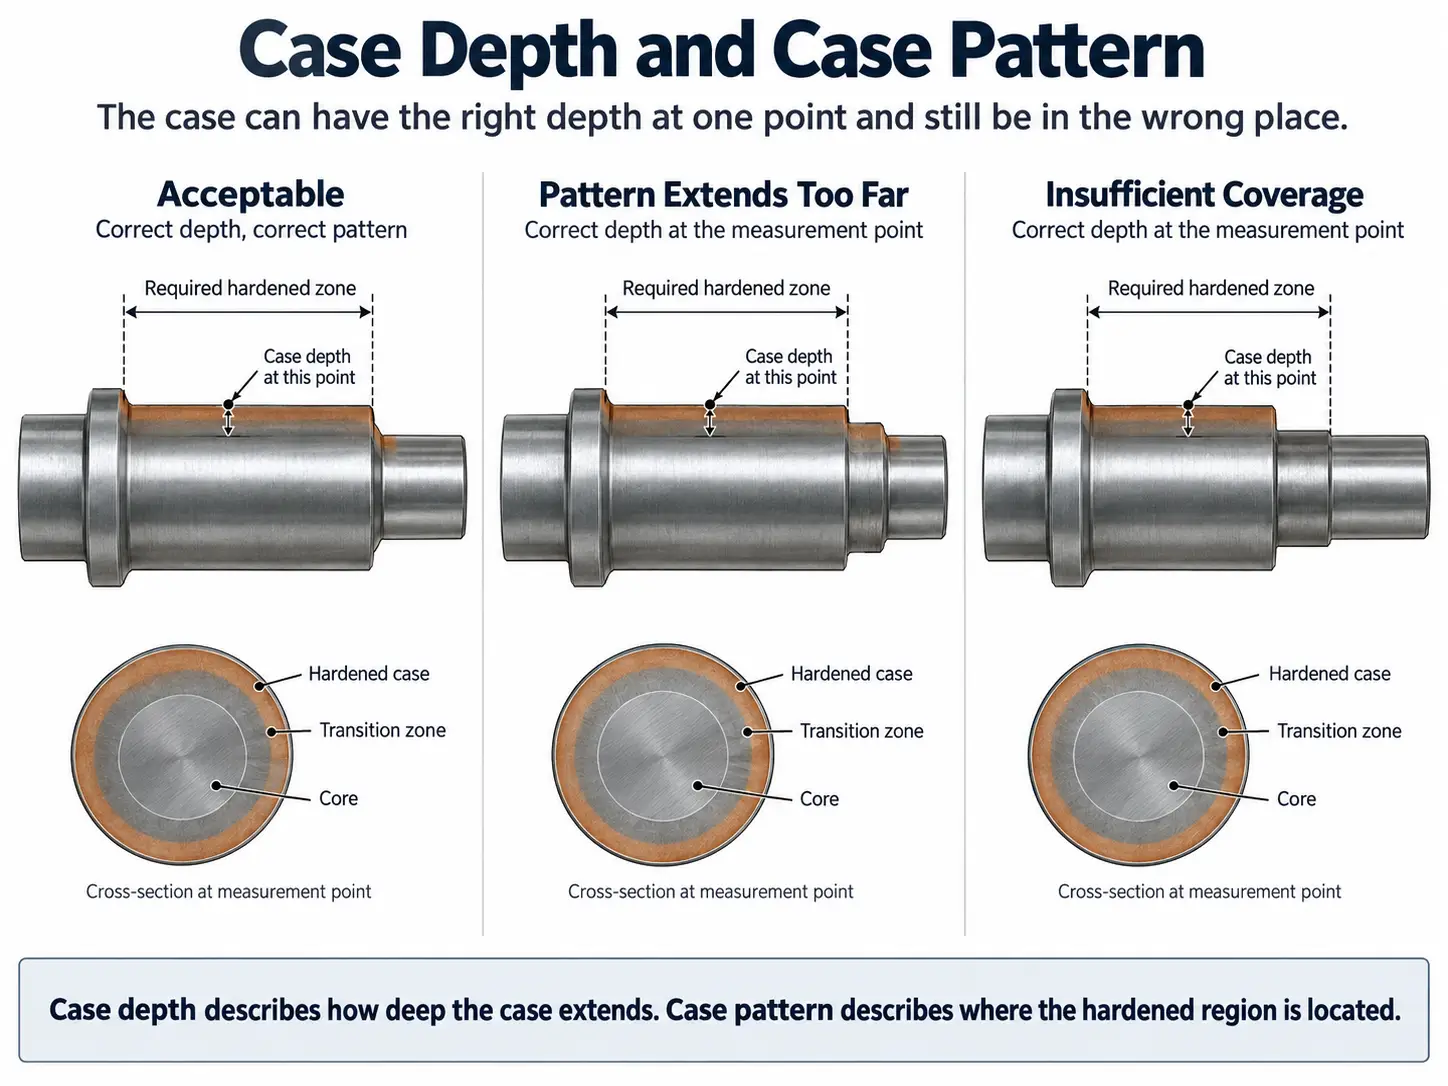
Độ sâu trường hợp so với. mô hình cứng lại
Sự khác biệt này đặc biệt quan trọng xung quanh những thay đổi về hình học như vai, Gờ nối, rễ bánh răng, lời khuyên về răng, lỗ hổng, các cạnh, thay đổi độ dày phần và sự chuyển tiếp giữa các khu vực cứng và không cứng.
Do đó, việc thanh tra cần trả lời hai câu hỏi riêng biệt:
Vùng cứng sâu đến mức nào?
Nó có tuân theo diện tích yêu cầu của bộ phận không?
Hướng dẫn luyện kim của Inductoheat tiếp cận thiết kế quy trình làm cứng cảm ứng theo cách tương tự, xác định mẫu độ cứng cần thiết bao gồm độ cứng bề mặt, độ sâu trường hợp và vùng chuyển tiếp. Nó cũng liên hệ mô hình đó với sự phân bố nhiệt độ, tần số, thời gian gia nhiệt, công suất và mối quan hệ giữa phôi và cuộn dây. (Nhóm cảm ứng nhiệt)
Tham chiếu bên ngoài: Nhiệt cảm ứng - Những hiểu biết về luyện kim: Nhiệt độ làm cứng cảm ứng
Đối với nhiều thành phần, do đó, việc cắt mặt cắt được sử dụng không chỉ đơn giản là để đạt được một giá trị độ sâu mà còn để kiểm tra hình dạng và vị trí của vùng cứng.
Thuật ngữ cũng phải rõ ràng:
| Thuật ngữ | Nó mô tả những gì |
|---|---|
| Độ cứng bề mặt | Độ cứng tại một vị trí bề mặt xác định |
| Độ sâu trường hợp | Độ sâu của điều kiện cứng dưới bề mặt |
| Độ cứng di chuyển/hồ sơ | Thay đổi độ cứng theo vị trí hoặc độ sâu |
| Mẫu cứng hoặc vỏ | Hình dạng và vị trí của vùng cứng |
| Vùng chuyển tiếp | Vùng giữa vỏ cứng và vật liệu bên dưới |
Các phép đo này mô tả các khía cạnh khác nhau của cùng một bộ phận được xử lý nhiệt.
5. Khi kim loại học thêm thông tin hữu ích
Đường đi qua độ cứng cung cấp thông tin định lượng, nhưng có những tình huống mà chỉ riêng những con số không giải thích được điều gì đã xảy ra trong quá trình xử lý nhiệt.
Kiểm tra kim loại học có thể hữu ích trong quá trình đánh giá quy trình, khắc phục sự cố hoặc khi đặc tả thành phần yêu cầu cụ thể. Phần được chuẩn bị sẵn cho phép kỹ sư so sánh diện tích bề mặt, vùng chuyển tiếp và lõi và để điều tra các khu vực mà độ cứng hoặc kết quả mẫu trường hợp không phù hợp với mong đợi.
Điều này đặc biệt có liên quan trong quá trình làm cứng cảm ứng vì quá trình gia nhiệt nhanh không hoạt động giống hệt như quá trình gia nhiệt lò cân bằng chậm.. Inductoheat lưu ý rằng cấu trúc vi mô khởi động và điều kiện austenit hóa nhanh ảnh hưởng đến phản ứng luyện kim của thép. (Nhóm cảm ứng nhiệt)
Tham chiếu bên ngoài: Nhiệt cảm ứng - Những hiểu biết về luyện kim: Nhiệt độ làm cứng cảm ứng
Do đó, phương pháp kim loại học phải trả lời một câu hỏi kỹ thuật cụ thể thay vì được thêm tự động vào mọi kế hoạch kiểm tra..
Đối với sản xuất thường xuyên, liệu có cần kiểm tra kim loại hay không và mức độ thường xuyên tùy thuộc vào bản vẽ, đặc điểm kỹ thuật của khách hàng và kế hoạch chất lượng được thiết lập.
Tài liệu nghiệm thu máy móc của GH Induction cung cấp một ví dụ công nghiệp: các thử nghiệm xác nhận xử lý nhiệt hiện hành được liệt kê riêng biệt như độ cứng bề mặt, đo độ sâu cứng, kiểm tra bằng kính hiển vi và kiểm tra vết nứt thay vì được coi là một thử nghiệm có thể hoán đổi cho nhau. (Cảm ứng GH)
Tham chiếu bên ngoài: Cảm ứng GH - Quy định sản xuất máy móc
6. Độ cứng có thể vượt qua trong khi bộ phận vẫn không kiểm tra được
Chấp nhận luyện kim không giới hạn ở độ cứng và độ sâu.
Kiểm tra vết nứt
Một bộ phận có thể đạt được độ cứng và độ sâu vỏ cần thiết mà vẫn chứa các chi tiết liên quan đến quy trình. nứt. Trường hợp cần kiểm tra vết nứt, do đó nó phải được coi là một bước xác minh riêng biệt.
Phương pháp thử nghiệm không phá hủy thích hợp phụ thuộc vào vật liệu cấu thành, hình học và đặc điểm kỹ thuật quản lý. Phép đo độ cứng không thể chứng minh rằng một bộ phận không có vết nứt.
Kiểm tra kích thước
Gia nhiệt cảm ứng cục bộ làm giảm lượng vật liệu tiếp xúc với chu trình nhiệt so với gia nhiệt toàn bộ thành phần, nhưng nó không loại bỏ thay đổi chiều.
Tùy thuộc vào chi tiết, kiểm tra sau khi đông cứng có thể cần phải kiểm tra:
•hết
•Độ thẳng
•Độ tròn
•Đường kính lỗ hoặc trục
•Hình học bánh răng
•Các kích thước quan trọng khác do bản vẽ xác định
Điểm quan trọng không phải là mọi bộ phận đã được làm cứng đều yêu cầu tất cả các phép đo này.. Bản vẽ phải xác định kích thước nào quan trọng.
Do đó, một thành phần có thể đáp ứng các yêu cầu về độ cứng và độ sâu trường hợp nhưng vẫn thất bại do hình dạng chức năng của nó không còn đáp ứng thông số kỹ thuật.
7. Sử dụng kết quả kiểm tra để chẩn đoán quy trình
Việc kiểm tra sẽ hữu ích hơn khi kết quả được sử dụng để xác định nơi cần điều tra quy trình, thay vì chỉ đơn giản là tạo ra một báo cáo đạt/không đạt.
Một ví dụ về phát triển quy trình của Inductotherm Group minh họa rõ điều này. Sau khi thay đổi thiết lập cảm ứng, nhóm đã đạt được hiệu quả sưởi ấm đồng đều hơn nhưng vẫn tìm thấy độ cứng bề mặt không đồng đều. Vấn đề còn lại bắt nguồn từ việc dập tắt sự phân phối. Sau khi sửa đổi cách sắp xếp dập tắt, các phần được cắt ra được sử dụng để đánh giá độ cứng kéo dài đến mức nào. (Nhóm cảm ứng nhiệt)
Tham chiếu bên ngoài: Nhóm Inductotherm - Ví dụ về phát triển quy trình làm cứng cảm ứng
Ví dụ này rất hữu ích vì nó cho thấy tại sao kết quả độ cứng bất thường không nên tự động đổ lỗi cho nguồn điện cảm ứng..
| Kết quả kiểm tra | Khu vực đáng để điều tra |
|---|---|
| Độ cứng bề mặt dưới đặc điểm kỹ thuật | Điều kiện sưởi ấm, điều kiện vật chất, phản ứng tăng cường, ủ nhiệt |
| Trường hợp quá nông hoặc quá sâu | Tần số, quyền lực, thời gian gia nhiệt, điều kiện quét, phản ứng vật chất |
| Mô hình cứng ở sai vị trí | Hình dạng cuộn, vị trí chi tiết gia công, khoảng hở ghép đôi, chuyển động |
| Sự thay đổi chu vi | Hết phôi, quay, vị trí cuộn coil, phân phối dập tắt |
| Độ cứng chấp nhận được nhưng có vết nứt | Nồng độ gia nhiệt cục bộ, hình học, điều kiện dập tắt |
| Kết quả luyện kim chấp nhận được nhưng kích thước không đạt | đối xứng sưởi ấm, cố định, căng thẳng trước đó, ủ nhiệt, hình học chi tiết |
Đây là những hướng khắc phục sự cố, không phải chẩn đoán một-một. Một số điều kiện quy trình khác nhau có thể tạo ra kết quả kiểm tra tương tự.
8. Giám sát quy trình không giống như kiểm tra từng phần
Thiết bị sản xuất có thể ghi lại quá trình gia nhiệt đã chọn, các thông số chuyển động và dập tắt để kiểm soát quá trình và truy xuất nguồn gốc.
Thông tin đó trả lời: Phần này có được xử lý trong điều kiện máy dự định không?
Kiểm tra thực tế trả lời một câu hỏi khác: Những điều kiện đó đã tạo ra kết quả gì ở phần?
Sự khác biệt quan trọng khi thiết lập một công thức mới.
Bản thân chu trình gia nhiệt được ghi lại không chứng minh rằng độ sâu vỏ hoặc kiểu làm cứng là chính xác. Ngược lại, việc kiểm tra mang tính phá hủy trong luyện kim thường không thực tế đối với mọi bộ phận sản xuất.
Do đó, việc phát triển quy trình thiết lập mối quan hệ giữa các điều kiện máy được kiểm soát và kết quả bộ phận đã được xác minh. Một khi mối quan hệ đó đã đủ tiêu chuẩn, giám sát sản xuất và kế hoạch lấy mẫu cần thiết có thể được sử dụng để duy trì kiểm soát.
Nếu cuộn dây, hình học chi tiết, điều kiện vật chất, sắp xếp dập tắt hoặc thay đổi thành phần quy trình quan trọng khác, mối quan hệ đã thiết lập có thể cần được xác minh lại.
9. Quy trình kiểm tra thực tế
Không có kế hoạch kiểm tra chung cho mọi bộ phận được tôi cứng bằng cảm ứng, nhưng trình tự dưới đây cung cấp một khuôn khổ hữu ích.
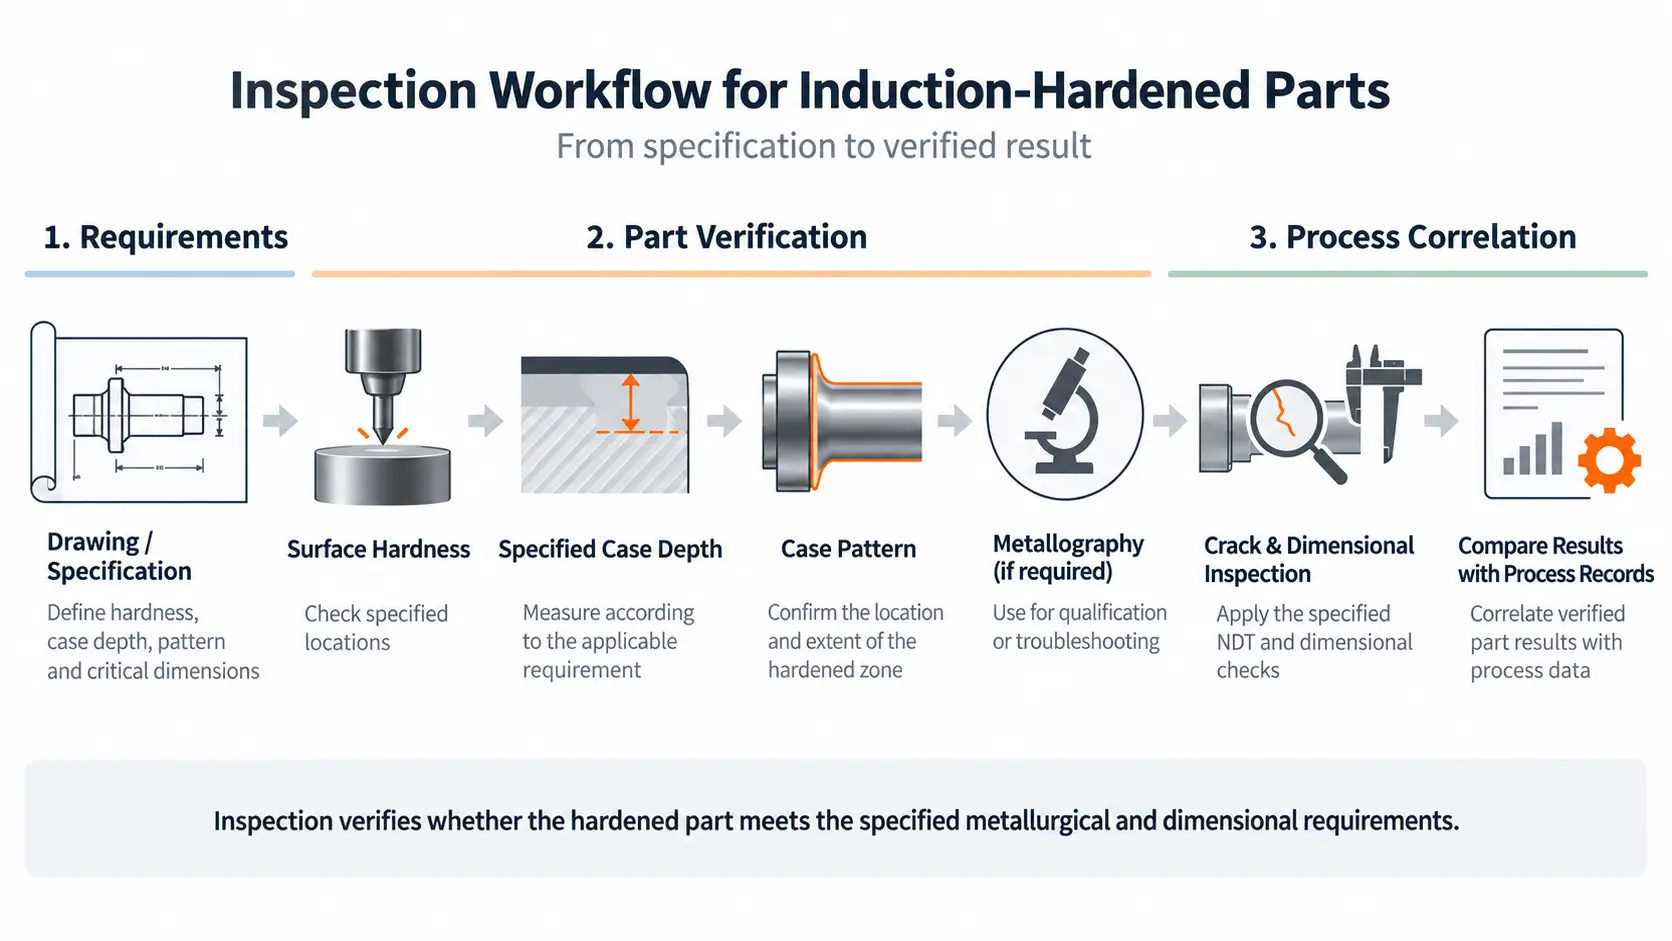
Quy trình kiểm tra thực tế
| Sân khấu | Câu hỏi chính | Xác minh điển hình |
|---|---|---|
| 1. Xem lại thông số kỹ thuật | Bộ phận phải đạt được điều gì? | Vẽ, yêu cầu về độ cứng, định nghĩa độ sâu trường hợp, trường hợp mẫu, yêu cầu về chiều |
| 2. Độ cứng bề mặt | Bề mặt được chỉ định có đạt được độ cứng yêu cầu không? | Kiểm tra độ cứng phù hợp tại các vị trí xác định |
| 3. Xác minh theo chiều sâu trường hợp | Tình trạng cứng lại kéo dài bao xa? | Phần đã chuẩn bị và phương pháp theo chiều sâu trường hợp được chỉ định |
| 4. Đánh giá mẫu trường hợp | Vùng cứng có ở đúng vị trí và hình dạng không? | Mặt cắt ngang / đánh giá mẫu |
| 5. Luyện kim, nếu được yêu cầu | Cấu trúc vi mô có giúp xác nhận hoặc giải thích kết quả không? | Phần luyện kim đã chuẩn bị |
| 6. Kiểm tra vết nứt, nếu được chỉ định | Có vết nứt không thể chấp nhận được không? | Phương pháp NDT áp dụng |
| 7. Kiểm tra kích thước | Xử lý nhiệt có ảnh hưởng đến hình học quan trọng không? | Kiểm tra kích thước được xác định bằng bản vẽ |
| 8. Tương quan quá trình | Điều kiện máy nào tạo ra kết quả đã được xác minh? | So sánh kết quả kiểm tra với hồ sơ sản xuất/quy trình |
Số lượng thử nghiệm thường thay đổi khi quá trình hoàn thiện.
Trong quá trình phát triển hoặc nghiệm thu máy, sự cắt phá hoại, có thể cần phải kiểm tra độ cứng và kiểm tra kim loại để thiết lập cửa sổ quy trình. Sản xuất thường xuyên sau đó có thể dựa vào sự kết hợp khác nhau của giám sát quy trình, lấy mẫu và kiểm tra thành phần.
Tần suất chính xác phải dựa trên yêu cầu hiện hành của khách hàng, kế hoạch chất lượng hoặc đặc điểm kỹ thuật quản lý chứ không phải từ một quy tắc tăng cường cảm ứng chung.
Kiểm tra nên xác minh kết quả cứng, Không chỉ là cài đặt máy
Độ cứng cảm ứng được điều khiển thông qua các thông số thiết bị, nhưng sự chấp nhận cuối cùng liên quan đến phôi.
Một đánh giá đầy đủ có thể cần phải xem xét:
Độ cứng bề mặt → Độ sâu vỏ → Kiểu vỏ → Vùng chuyển tiếp → Vết nứt → Kích thước tới hạn
Cái nào trong số này là bắt buộc, và cách chúng được đo lường, phụ thuộc vào đặc điểm kỹ thuật của bộ phận.
Một chương trình máy có thể lặp lại chỉ có giá trị sau khi mối quan hệ của nó với kết quả luyện kim và kích thước yêu cầu đã được chứng minh.. Vì lý do đó, kiểm tra không chỉ đơn thuần là một hoạt động được thực hiện sau khi làm cứng cảm ứng; nó là một phần của việc phát triển và xác nhận chính quy trình đó.
Cần một kế hoạch kiểm tra khả thi?
Gửi bản vẽ và đặc điểm kỹ thuật xử lý nhiệt của bạn. Chúng tôi có thể giúp bạn xác định những bước kiểm tra quan trọng đối với các bộ phận được tôi cứng bằng cảm ứng của bạn.










