
วิธีตรวจสอบชิ้นส่วนที่แข็งตัวด้วยการเหนี่ยวนำ: เหตุใดความแข็งของพื้นผิวเพียงอย่างเดียวจึงไม่เพียงพอ
เหตุใดความแข็งของพื้นผิวเพียงอย่างเดียวจึงไม่เพียงพอ
ก ความแข็งผิว การอ่านมักจะได้รับการตรวจสอบผลลัพธ์แรกหลังจากนั้น การชุบแข็งด้วยเหนี่ยวนำ, แต่ไม่สามารถอธิบายสภาพการชุบแข็งที่สมบูรณ์ของชิ้นส่วนได้.
ส่วนประกอบอาจมีความแข็งผิวตามที่กำหนดในขณะที่ตัวเรือนตื้นเกินไป, โซนแข็งอยู่ในตำแหน่งที่ไม่ถูกต้อง, การเปลี่ยนผ่านไปสู่แกนกลางนั้นไม่เหมาะสม, หรือชิ้นส่วนมีรอยแตกร้าวหรือการเปลี่ยนแปลงมิติที่ยอมรับไม่ได้.
การตรวจสอบจึงควรเริ่มต้นด้วยข้อกำหนดการวาดภาพหรือการบำบัดความร้อน และตอบคำถามเชิงปฏิบัติ:
กระบวนการนี้ทำให้เกิดบริเวณที่แข็งตัวตามที่ต้องการหรือไม่, ที่ความลึกและตำแหน่งที่ต้องการ, โดยไม่มีข้อบกพร่องหรือการบิดเบือนที่ยอมรับไม่ได้?
วิธีการตรวจสอบที่ใช้จะขึ้นอยู่กับส่วนประกอบและข้อกำหนดการยอมรับ. ไม่ใช่ทุกชิ้นส่วนที่ชุบแข็งด้วยการเหนี่ยวนำจำเป็นต้องได้รับการทดสอบทุกรายการที่กล่าวถึงด้านล่าง.
2. ความแข็งของพื้นผิวคือการตรวจสอบครั้งแรก, ไม่ใช่คำตัดสินขั้นสุดท้าย
3. ความลึกของกรณี: สภาพที่แข็งตัวจะขยายออกไปได้ไกลแค่ไหน?
4. รูปแบบเคสและโซนการเปลี่ยนผ่านมีความสำคัญพอๆ กับความลึก
5. เมื่อ Metallography เพิ่มข้อมูลที่เป็นประโยชน์
6. ความแข็งสามารถผ่านได้ในขณะที่ชิ้นส่วนยังคงไม่ผ่านการตรวจสอบ
7. ใช้ผลการตรวจสอบเพื่อวินิจฉัยกระบวนการ
8. การตรวจสอบกระบวนการไม่เหมือนกับการตรวจสอบชิ้นส่วน
9. ขั้นตอนการตรวจสอบเชิงปฏิบัติ
1. เริ่มต้นด้วยเกณฑ์การวาดและการยอมรับ
ก่อนที่จะเลือกการทดสอบความแข็งหรือการตัดตัวอย่างทางโลหะวิทยา, กำหนดสิ่งที่ส่วนนั้นจำเป็นจริงๆ เพื่อให้บรรลุผล.
ขึ้นอยู่กับชิ้นส่วน, ข้อกำหนดอาจกำหนด:
•ความแข็งผิวและตำแหน่งการวัด
•ความลึกของเคสที่มีประสิทธิภาพหรือทั้งหมด
•รูปแบบการแข็งตัว
•พื้นที่ที่ต้องคงสภาพไม่แข็งกระด้าง
•ข้อกำหนดการเปลี่ยนโซน
•เกณฑ์การยอมรับการแคร็ก
•ความคลาดเคลื่อนของมิติที่สำคัญ
•ข้อกำหนดในการสุ่มตัวอย่างหรือการตรวจสอบ
ข้อกำหนดเหล่านี้ไม่สามารถแทนที่ด้วยเป้าหมายการชุบแข็งแบบเหนี่ยวนำทั่วไปได้.
วารสารเพลา, ฟันเฟือง, ร่องน้ำแบริ่งและรูภายในสามารถชุบแข็งด้วยการเหนี่ยวนำได้, แต่โซนชุบแข็งที่ต้องการอาจแตกต่างกันโดยสิ้นเชิง. การตรวจสอบจึงควรตรวจสอบผลลัพธ์ที่ระบุ แทนที่จะเพียงยืนยันว่าพื้นผิวแข็ง.
หลักการเดียวกันนี้ใช้กับคำศัพท์เชิงลึกของตัวพิมพ์ใหญ่และเล็ก. แนวปฏิบัติที่แนะนำของ SAE J423 ในปัจจุบันครอบคลุมถึงการชุบแข็งแบบเหนี่ยวนำ และแยกแยะความแตกต่างระหว่างวิธีต่างๆ ในการกำหนดความลึกของเคส. โดยระบุว่าไม่มีวิธีการวัดใดที่เหมาะสมสำหรับทุกวัตถุประสงค์ และความลึกของกรณีที่วัดได้อาจมีการรายงานแตกต่างกันไป ขึ้นอยู่กับวิธีการและสภาพของชิ้นงานทดสอบ. (แซ่มือถือ)
การอ้างอิงภายนอก: SAE J423_202607 — วิธีการวัดความลึกของเคส
2. ความแข็งของพื้นผิวคือการตรวจสอบครั้งแรก, ไม่ใช่คำตัดสินขั้นสุดท้าย
การทดสอบความแข็งพื้นผิวเป็นวิธีที่รวดเร็วในการตรวจสอบว่าพื้นที่ที่วัดได้ถึงช่วงความแข็งที่ระบุหรือไม่.
การทดสอบ Rockwell ใช้กันอย่างแพร่หลายสำหรับวัสดุที่เป็นโลหะ. ASTM E18 ยังทำให้ข้อจำกัดที่สำคัญชัดเจนอีกด้วย: ผลลัพธ์ความแข็งแบบร็อกเวลล์ที่ถ่าย ณ ตำแหน่งเฉพาะอาจไม่แสดงถึงลักษณะทางกายภาพของชิ้นส่วนทั้งหมด. (ร้านค้า ASTM)
การอ้างอิงภายนอก: ASTM E18-25 — ความแข็งแบบร็อกเวลล์ของวัสดุโลหะ
ข้อจำกัดดังกล่าวมีความสำคัญในการชุบแข็งด้วยการเหนี่ยวนำ เนื่องจากการรักษามักเกิดขึ้นเฉพาะที่. การอ่านที่น่าพอใจ ณ จุดหนึ่งไม่แสดง:
•ชั้นที่แข็งตัวจะขยายลึกแค่ไหน
•ไม่ว่าพื้นที่ที่ต้องการทั้งหมดจะแข็งตัวหรือไม่
•ความแข็งเปลี่ยนไปอย่างไรต่อแกนกลาง
•ไม่ว่าจะเป็นตำแหน่งอื่นที่นุ่มนวลเฉพาะที่
•ไม่ว่าจะเกิดการแตกร้าวหรือการบิดเบี้ยวเกิดขึ้น
ตำแหน่งการวัดจึงเป็นส่วนหนึ่งของแผนการตรวจสอบ. สำหรับพื้นที่แข็งตัวที่ซับซ้อน, การอ่านพื้นผิวที่สะดวกเพียงครั้งเดียวไม่ควรถือเป็นการพิสูจน์ว่ารูปแบบการชุบแข็งที่สมบูรณ์นั้นถูกต้อง.
3. ความลึกของกรณี: สภาพที่แข็งตัวจะขยายออกไปได้ไกลแค่ไหน?
การวัดความลึกของเคสตอบคำถามที่แตกต่างจากความแข็งของพื้นผิว.
ความแข็งของพื้นผิวถาม: สถานที่นี้ยากแค่ไหน?
ความลึกของเคสถาม: สภาพชุบแข็งที่ระบุจะขยายไปต่ำกว่าพื้นผิวมากน้อยเพียงใด?
SAE J423_202607 ครอบคลุมถึงสารเคมี, วิธีการทางกลและการมองเห็นเพื่อกำหนดความลึกของเคส และช่วยให้สามารถรายงานชิ้นงานที่แข็งตัวในแง่ของประสิทธิภาพหรือความลึกของเคสทั้งหมด, ตามความเหมาะสม. นอกจากนี้ยังเตือนด้วยว่าผลลัพธ์ที่ได้รับจากวิธีการที่แตกต่างกันอาจแตกต่างกันอย่างมาก และไม่ควรถือว่าใช้แทนกันได้โดยอัตโนมัติ. (แซ่มือถือ)
การอ้างอิงภายนอก: SAE J423_202607 — วิธีการวัดความลึกของเคส
สำหรับการชุบแข็งเฉพาะจุด, หน้าตัดที่เตรียมไว้รวมกับการวัดความแข็งสามารถแสดงให้เห็นว่าความแข็งเปลี่ยนแปลงจากพื้นผิวไปสู่แกนกลางอย่างไร. ASTM E384 ได้รับการออกแบบเป็นพิเศษสำหรับการประเมินความแปรผันของความแข็งในระยะทางสั้นๆ และระบุว่าการชุบแข็งแบบเหนี่ยวนำเป็นหนึ่งในกระบวนการที่สามารถสร้างความแปรผันเฉพาะจุดดังกล่าวได้. (ร้านค้า ASTM)
การอ้างอิงภายนอก: ASTM E384-22 — ความแข็งของการเยื้องระดับไมโครของวัสดุ
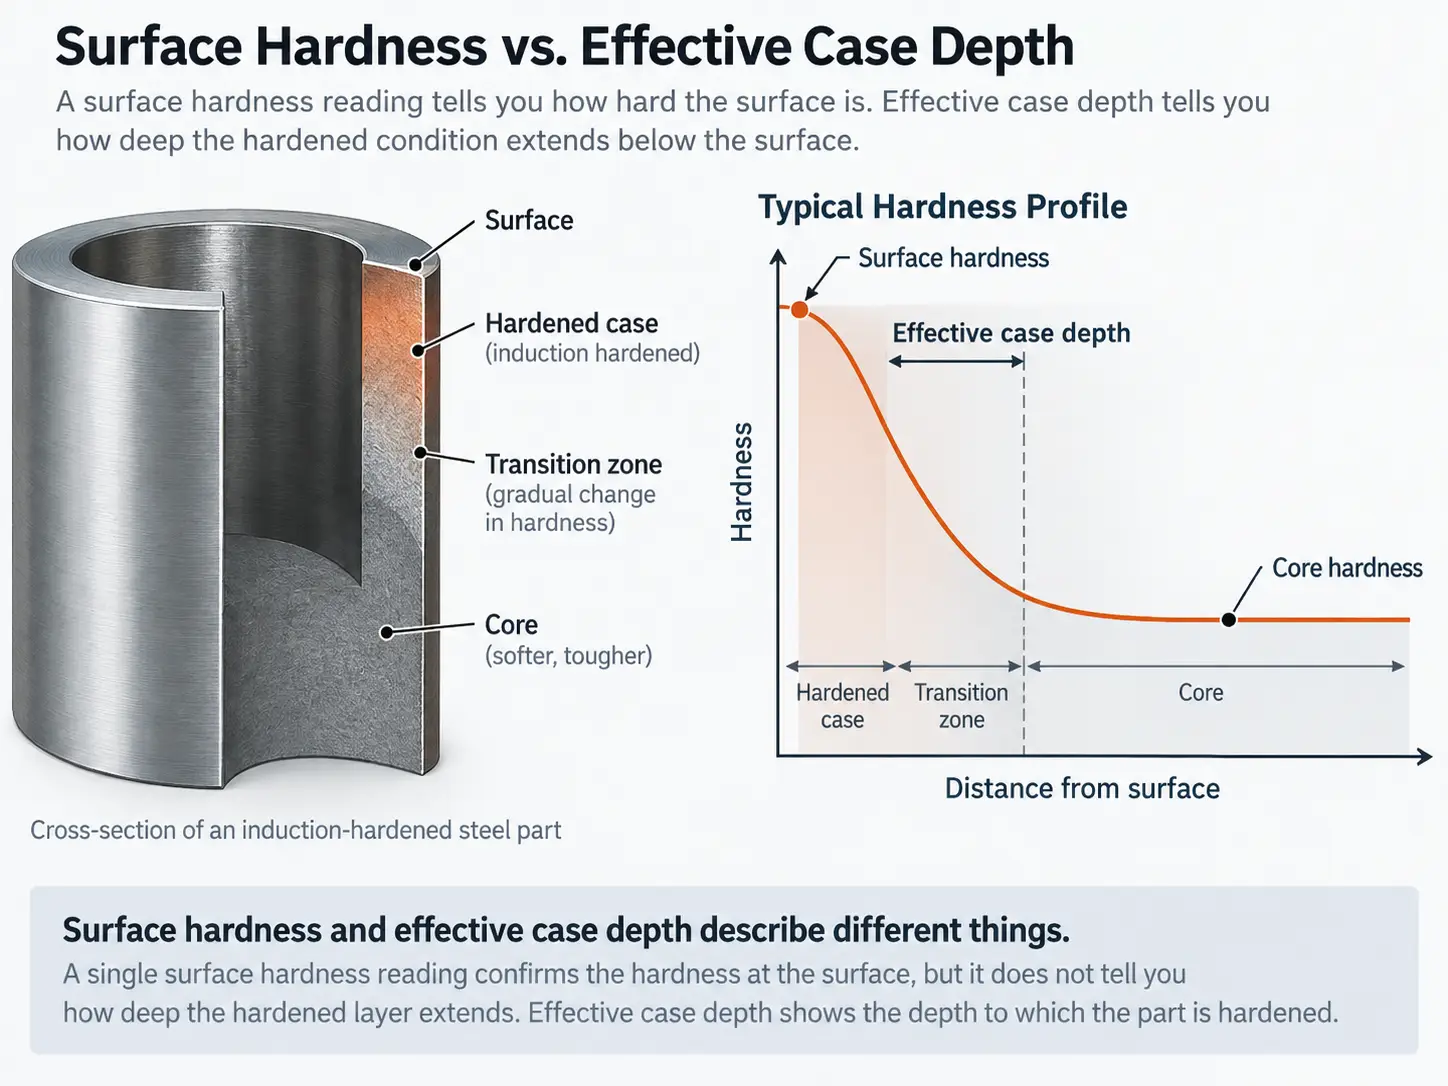
ความแข็งของพื้นผิวเทียบกับ. ความลึกของเคสที่มีผล
การเคลื่อนที่ของความแข็งจึงสามารถให้ข้อมูลที่การอ่านค่าพื้นผิวเดียวไม่สามารถทำได้.
ข้อกำหนดเช่น:
ความลึกของเคส: 2 มม.
ไม่สมบูรณ์เว้นแต่คู่สัญญาทั้งสองฝ่ายจะเข้าใจว่ามีการใช้คำจำกัดความและวิธีการวัดผลอะไร. ความลึกของเคสที่มีประสิทธิภาพ, ความลึกของกรณีทั้งหมดและความลึกโดยประมาณที่มองเห็นเป็นแนวคิดที่เกี่ยวข้องกัน, แต่การวัดจะไม่เหมือนกันโดยอัตโนมัติ.
4. รูปแบบเคสและโซนการเปลี่ยนผ่านมีความสำคัญพอๆ กับความลึก
ชิ้นส่วนอาจมีความลึกของตัวเรือนที่ถูกต้อง ณ จุดหนึ่งและยังคงมีรูปแบบการชุบแข็งที่ยอมรับไม่ได้.
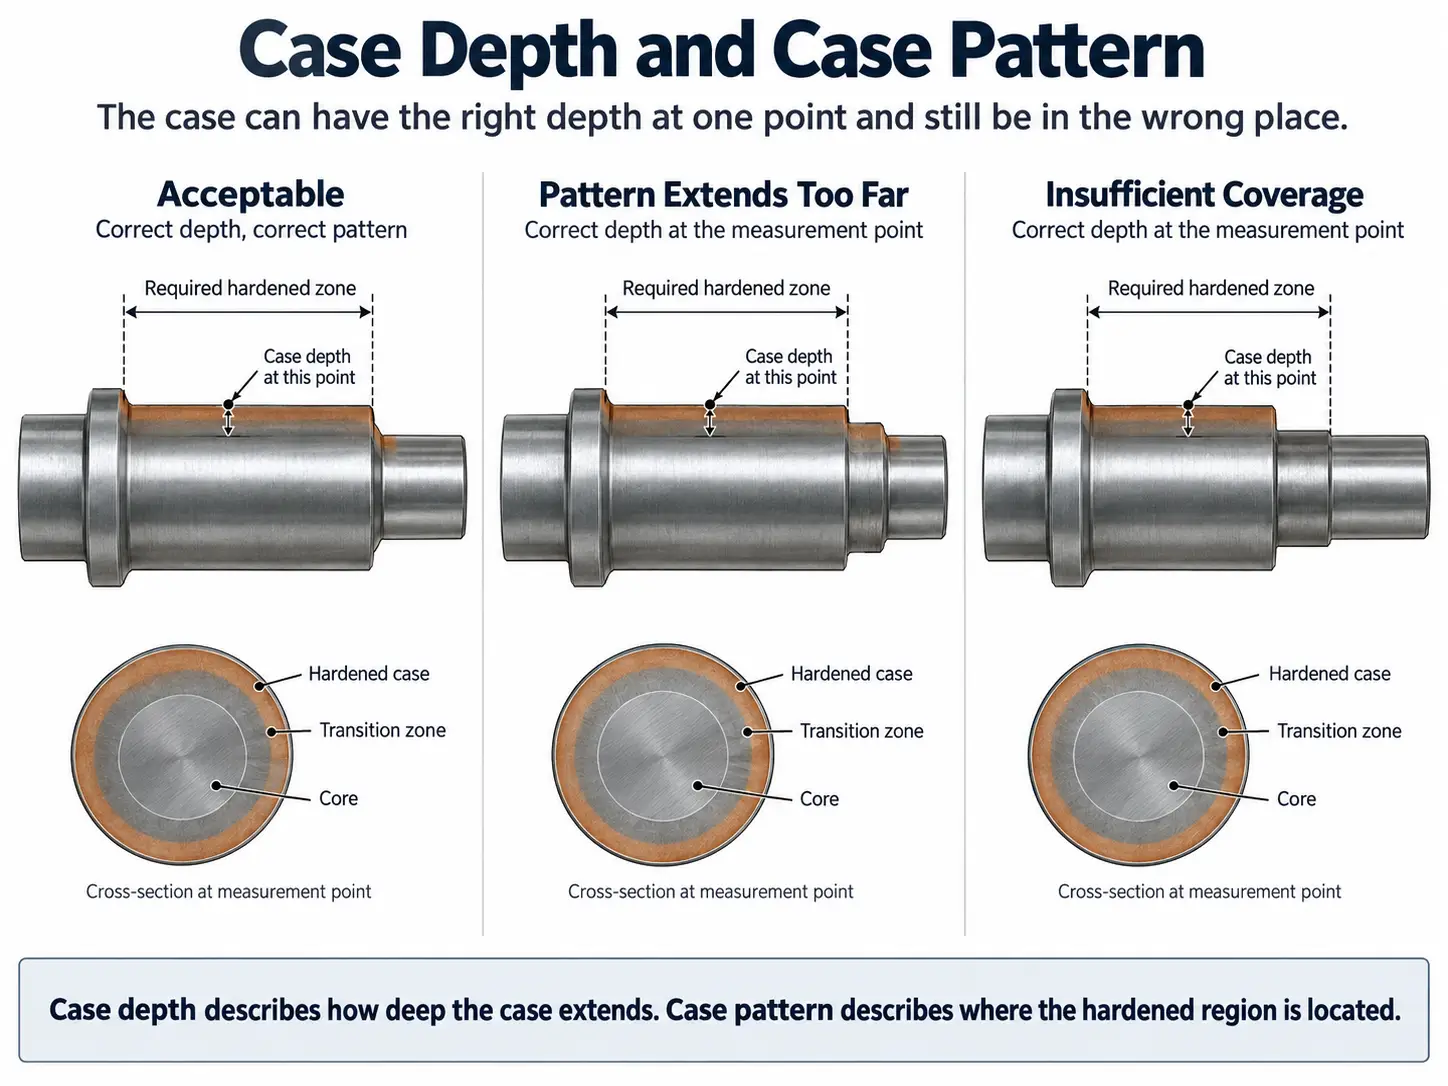
ความลึกของเคสเทียบกับ. รูปแบบการแข็งตัว
ความแตกต่างนี้มีความสำคัญอย่างยิ่งต่อการเปลี่ยนแปลงทางเรขาคณิต เช่น ไหล่, ฟิลเล็ต, รากเกียร์, เคล็ดลับฟัน, รู, ขอบ, การเปลี่ยนแปลงความหนาของส่วนและการเปลี่ยนระหว่างพื้นที่แข็งและไม่แข็ง.
การตรวจสอบจึงต้องตอบคำถามสองข้อแยกกัน:
บริเวณที่แข็งตัวลึกแค่ไหน?
เป็นไปตามพื้นที่ที่ต้องการของชิ้นส่วนหรือไม่?
คำแนะนำด้านโลหะวิทยาของ Inductoheat ได้รับการออกแบบกระบวนการชุบแข็งด้วยการเหนี่ยวนำในลักษณะเดียวกัน, การกำหนดรูปแบบความแข็งที่ต้องการในแง่ที่รวมถึงความแข็งของพื้นผิว, ความลึกของเคสและโซนการเปลี่ยนแปลง. นอกจากนี้ยังเชื่อมโยงรูปแบบนั้นกับการกระจายอุณหภูมิด้วย, ความถี่, เวลาในการให้ความร้อน, กำลังและความสัมพันธ์ระหว่างชิ้นงานกับคอยล์. (กลุ่มความร้อนเหนี่ยวนำ)
การอ้างอิงภายนอก: Inductoheat — ข้อมูลเชิงลึกด้านโลหะวิทยา: อุณหภูมิการชุบแข็งแบบเหนี่ยวนำ
สำหรับส่วนประกอบมากมาย, การตัดส่วนจึงไม่เพียงแต่ใช้เพื่อให้ได้ค่าความลึกเพียงค่าเดียวเท่านั้น แต่ยังใช้เพื่อตรวจสอบรูปร่างและตำแหน่งของโซนแข็งตัวอีกด้วย.
คำศัพท์ก็ควรจะชัดเจนเช่นกัน:
| ภาคเรียน | มันอธิบายอะไร |
|---|---|
| ความแข็งผิว | ความแข็ง ณ ตำแหน่งพื้นผิวที่ระบุ |
| ความลึกของเคส | ความลึกของสภาพการแข็งตัวใต้พื้นผิว |
| การเคลื่อนที่ของความแข็ง/โปรไฟล์ | การเปลี่ยนแปลงความแข็งตามตำแหน่งหรือความลึก |
| การชุบแข็งหรือรูปแบบเคส | รูปร่างและตำแหน่งของบริเวณที่แข็งตัว |
| โซนเปลี่ยนผ่าน | บริเวณระหว่างตัวเรือนที่แข็งตัวกับวัสดุที่อยู่ด้านล่าง |
การวัดเหล่านี้จะอธิบายแง่มุมต่างๆ ของชิ้นส่วนที่ผ่านการอบร้อนชิ้นเดียวกัน.
5. เมื่อ Metallography เพิ่มข้อมูลที่เป็นประโยชน์
การเคลื่อนที่ของความแข็งจะให้ข้อมูลเชิงปริมาณ, แต่มีบางสถานการณ์ที่ตัวเลขเพียงอย่างเดียวไม่สามารถอธิบายสิ่งที่เกิดขึ้นระหว่างการให้ความร้อนได้.
การตรวจสอบทางโลหะวิทยาจะมีประโยชน์ในระหว่างการตรวจสอบคุณสมบัติกระบวนการ, การแก้ไขปัญหาหรือในกรณีที่ข้อกำหนดส่วนประกอบกำหนดเป็นพิเศษ. ส่วนที่เตรียมไว้ช่วยให้วิศวกรสามารถเปรียบเทียบพื้นที่พื้นผิวได้, โซนการเปลี่ยนแปลงและแกนกลาง และเพื่อตรวจสอบพื้นที่ที่ผลลัพธ์ความแข็งหรือรูปแบบเคสไม่ตรงกับความคาดหวัง.
สิ่งนี้มีความเกี่ยวข้องอย่างยิ่งในการชุบแข็งด้วยการเหนี่ยวนำเนื่องจากการทำความร้อนอย่างรวดเร็วไม่ทำงานเหมือนกับการให้ความร้อนจากเตาสมดุลที่ช้า. Inductoheat ตั้งข้อสังเกตว่าการเริ่มต้นโครงสร้างจุลภาคและสภาวะออสเทนไนซ์อย่างรวดเร็วมีอิทธิพลต่อการตอบสนองทางโลหะวิทยาของเหล็ก. (กลุ่มความร้อนเหนี่ยวนำ)
การอ้างอิงภายนอก: Inductoheat — ข้อมูลเชิงลึกด้านโลหะวิทยา: อุณหภูมิการชุบแข็งแบบเหนี่ยวนำ
ดังนั้นโลหะวิทยาจึงควรตอบคำถามทางเทคนิคที่เฉพาะเจาะจง แทนที่จะเพิ่มเข้าไปในแผนการตรวจสอบทุกแผนโดยอัตโนมัติ.
สำหรับการผลิตประจำ, จำเป็นต้องมีการตรวจสอบทางโลหะวิทยาหรือไม่ และบ่อยแค่ไหน ขึ้นอยู่กับแบบร่าง, ข้อกำหนดของลูกค้าและแผนคุณภาพที่กำหนดไว้.
เอกสารการยอมรับเครื่องจักรของ GH Induction เป็นตัวอย่างทางอุตสาหกรรมอย่างหนึ่ง: การทดสอบการตรวจสอบความถูกต้องของการรักษาความร้อนที่เกี่ยวข้องจะแสดงรายการแยกต่างหากเป็นความแข็งของพื้นผิว, การวัดความลึกของการชุบแข็ง, การตรวจด้วยกล้องจุลทรรศน์และการทดสอบการแตกร้าว แทนที่จะถือเป็นการทดสอบที่เปลี่ยนกันได้. (การเหนี่ยวนำ GH)
การอ้างอิงภายนอก: การเหนี่ยวนำ GH - กฎระเบียบการผลิตเครื่องจักร
6. ความแข็งสามารถผ่านได้ในขณะที่ชิ้นส่วนยังคงไม่ผ่านการตรวจสอบ
การยอมรับทางโลหะวิทยาไม่ได้จำกัดอยู่ที่ความแข็งและความลึก.
การตรวจสอบรอยแตกร้าว
ชิ้นส่วนสามารถบรรลุความแข็งและความลึกของตัวเรือนที่ต้องการได้ และยังคงมีกระบวนการที่เกี่ยวข้องกับกระบวนการอยู่ แตก. ในกรณีที่ต้องมีการตรวจสอบรอยแตกร้าว, ดังนั้นจึงควรถือเป็นขั้นตอนการตรวจสอบแยกต่างหาก.
วิธีการทดสอบโดยไม่ทำลายที่เหมาะสมจะขึ้นอยู่กับวัสดุส่วนประกอบ, เรขาคณิตและข้อกำหนดการควบคุม. การวัดความแข็งไม่สามารถแสดงให้เห็นว่าชิ้นส่วนไม่มีรอยแตกร้าวได้.
การตรวจสอบมิติ
การให้ความร้อนแบบเหนี่ยวนำเฉพาะที่ช่วยลดปริมาณวัสดุที่สัมผัสกับวงจรความร้อน เมื่อเทียบกับการให้ความร้อนแก่ส่วนประกอบทั้งหมด, แต่มันไม่ได้กำจัด การเปลี่ยนแปลงมิติ.
ขึ้นอยู่กับชิ้นส่วน, อาจจำเป็นต้องตรวจสอบการตรวจสอบหลังการชุบแข็ง:
•วิ่งหนี
•ความตรง
•ความกลม
•เส้นผ่านศูนย์กลางของรูหรือเพลา
•เรขาคณิตของเกียร์
•มิติวิกฤตอื่น ๆ ที่กำหนดรูปวาด
จุดสำคัญไม่ใช่ว่าชิ้นส่วนที่ชุบแข็งทุกชิ้นจำเป็นต้องทำการวัดทั้งหมดนี้. ภาพวาดควรกำหนดว่าขนาดใดมีความสำคัญ.
ดังนั้น ส่วนประกอบจึงสามารถตอบสนองความต้องการด้านความแข็งและความลึกของตัวเรือนได้ แต่ยังคงล้มเหลวเนื่องจากรูปทรงเชิงฟังก์ชันไม่ตรงตามข้อกำหนดอีกต่อไป.
7. ใช้ผลการตรวจสอบเพื่อวินิจฉัยกระบวนการ
การตรวจสอบจะมีประโยชน์มากกว่าเมื่อใช้ผลลัพธ์เพื่อระบุจุดที่กระบวนการควรได้รับการตรวจสอบ, แทนที่จะจัดทำรายงานผ่าน/ไม่ผ่านเพียงอย่างเดียว.
ตัวอย่างการพัฒนากระบวนการของกลุ่ม Inductotherm แสดงให้เห็นอย่างชัดเจน. หลังจากเปลี่ยนการตั้งค่าการเหนี่ยวนำ, ทีมประสบความสำเร็จมากยิ่งขึ้น แต่ก็ยังพบ ความแข็งผิวไม่สม่ำเสมอ. ปัญหาที่เหลือสืบย้อนไปถึงการกระจายตัวที่ดับลง. หลังจากปรับเปลี่ยนการจัดเรียงดับแล้ว, ชิ้นส่วนที่แบ่งส่วนถูกนำมาใช้เพื่อประเมินว่าการชุบแข็งขยายลึกแค่ไหน. (กลุ่มความร้อนเหนี่ยวนำ)
การอ้างอิงภายนอก: กลุ่มความร้อนเหนี่ยวนำ — ตัวอย่างการพัฒนากระบวนการชุบแข็งแบบเหนี่ยวนำ
ตัวอย่างนี้มีประโยชน์เนื่องจากแสดงให้เห็นว่าเหตุใดผลความแข็งที่ผิดปกติจึงไม่ควรถูกตำหนิโดยอัตโนมัติจากกำลังเหนี่ยวนำ.
| ผลการตรวจสอบ | พื้นที่ที่ควรค่าแก่การตรวจสอบ |
|---|---|
| ความแข็งของพื้นผิวต่ำกว่าข้อกำหนด | สภาพความร้อน, สภาพวัสดุ, การตอบสนองที่เอื้ออำนวย, การชุบเย็น |
| กรณีตื้นเกินไปหรือลึกเกินไป | ความถี่, พลัง, เวลาในการให้ความร้อน, เงื่อนไขการสแกน, การตอบสนองของวัสดุ |
| รูปแบบการแข็งตัวผิดตำแหน่ง | รูปทรงขดลวด, ตำแหน่งของชิ้นงาน, coupling gap, การเคลื่อนไหว |
| ความแปรผันของเส้นรอบวง | การเบี่ยงเบนหนีศูนย์ของชิ้นงาน, การหมุน, ตำแหน่งขดลวด, กระจายดับ |
| ความแข็งพอรับได้แต่พบรอยแตกร้าว | ความเข้มข้นของความร้อนในท้องถิ่น, รูปทรงเรขาคณิต, เงื่อนไขการดับ |
| ผลทางโลหะวิทยายอมรับได้แต่ขนาดล้มเหลว | สมมาตรความร้อน, อุปกรณ์ยึดชิ้นงาน, ความเครียดก่อนหน้า, การชุบเย็น, รูปทรงชิ้นส่วน |
นี่คือแนวทางการแก้ไขปัญหา, ไม่ใช่การวินิจฉัยแบบตัวต่อตัว. เงื่อนไขกระบวนการที่แตกต่างกันหลายประการสามารถให้ผลลัพธ์การตรวจสอบที่คล้ายคลึงกัน.
8. การตรวจสอบกระบวนการไม่เหมือนกับการตรวจสอบชิ้นส่วน
อุปกรณ์การผลิตอาจบันทึกความร้อนที่เลือกไว้, พารามิเตอร์การเคลื่อนไหวและการดับสำหรับการควบคุมกระบวนการและการตรวจสอบย้อนกลับ.
ข้อมูลนั้นก็ตอบ: ชิ้นส่วนนี้ได้รับการประมวลผลภายใต้สภาพเครื่องจักรที่ต้องการหรือไม่?
การตรวจร่างกายตอบคำถามอื่น: เงื่อนไขเหล่านั้นทำให้เกิดผลอะไรในส่วนนั้น?
ความแตกต่างมีความสำคัญเมื่อสร้างสูตรอาหารใหม่.
รอบการให้ความร้อนที่บันทึกไว้ไม่ได้พิสูจน์ด้วยตัวเองว่าความลึกของเคสหรือรูปแบบการชุบแข็งนั้นถูกต้อง. ในทางกลับกัน, การตรวจสอบโลหะวิทยาแบบทำลายล้างมักไม่สามารถทำได้กับทุกชิ้นส่วนการผลิต.
การพัฒนากระบวนการจึงสร้างความสัมพันธ์ระหว่างสภาวะของเครื่องจักรที่ได้รับการควบคุมกับผลลัพธ์ของชิ้นส่วนที่ได้รับการตรวจสอบ. เมื่อความสัมพันธ์นั้นผ่านการรับรองแล้ว, การติดตามการผลิตและแผนการสุ่มตัวอย่างที่จำเป็นสามารถนำมาใช้เพื่อรักษาการควบคุมได้.
ถ้าเป็นคอยล์, รูปทรงชิ้นส่วน, สภาพวัสดุ, การจัดเรียงดับหรือการเปลี่ยนแปลงองค์ประกอบกระบวนการที่สำคัญอื่น ๆ, ความสัมพันธ์ที่สร้างขึ้นอาจต้องได้รับการตรวจสอบอีกครั้ง.
9. ขั้นตอนการตรวจสอบเชิงปฏิบัติ
ไม่มีแผนการตรวจสอบแบบสากลสำหรับส่วนประกอบที่ผ่านการชุบแข็งด้วยการเหนี่ยวนำทุกชิ้น, แต่ลำดับด้านล่างนี้เป็นกรอบการทำงานที่มีประโยชน์.
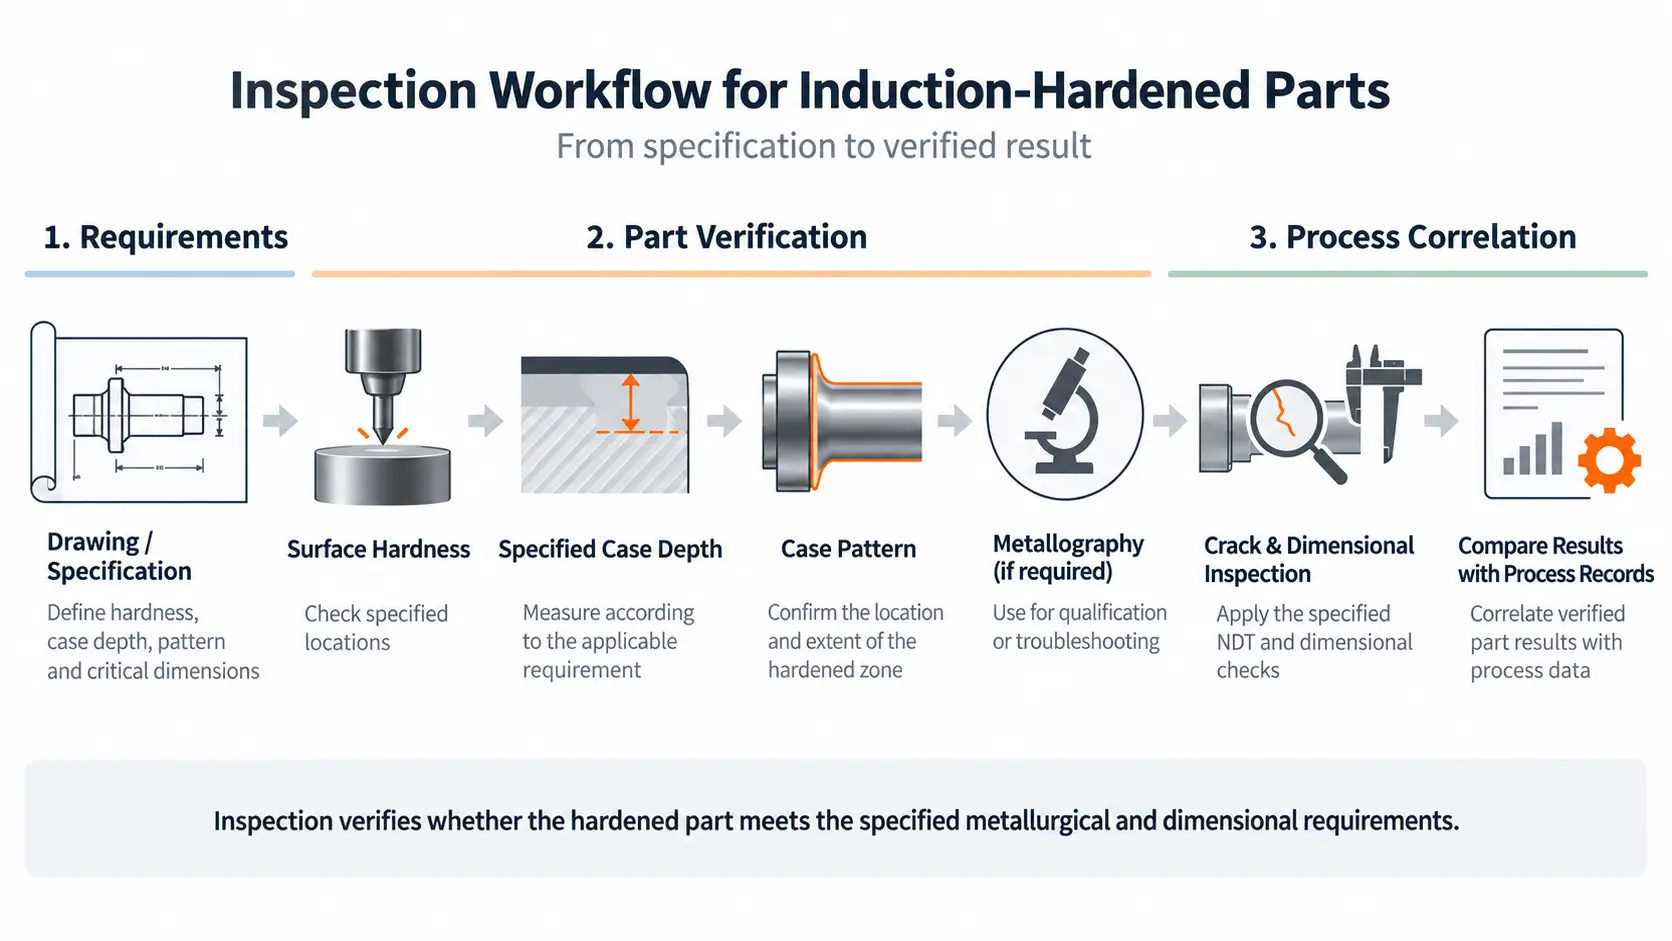
ขั้นตอนการตรวจสอบเชิงปฏิบัติ
| เวที | คำถามหลัก | การตรวจสอบทั่วไป |
|---|---|---|
| 1. ตรวจสอบข้อกำหนด | ส่วนจะต้องบรรลุผลอะไร? | การวาดภาพ, ความต้องการความแข็ง, คำจำกัดความเชิงลึกของกรณีและปัญหา, รูปแบบกรณี, ข้อกำหนดด้านมิติ |
| 2. ความแข็งผิว | พื้นผิวที่ระบุถึงความแข็งที่ต้องการหรือไม่? | การทดสอบความแข็งที่เหมาะสมในตำแหน่งที่กำหนด |
| 3. การตรวจสอบเชิงลึกของกรณีและปัญหา | สภาพที่แข็งกระด้างจะขยายออกไปไกลแค่ไหน? | ส่วนที่เตรียมไว้และวิธีการเจาะลึกกรณีและปัญหาที่ระบุ |
| 4. การทบทวนรูปแบบเคส | บริเวณที่แข็งตัวอยู่ในตำแหน่งและรูปร่างที่ถูกต้อง? | ภาพตัดขวาง / การประเมินรูปแบบ |
| 5. โลหะวิทยา, ถ้าจำเป็น | โครงสร้างจุลภาคช่วยยืนยันหรืออธิบายผลลัพธ์หรือไม่? | ส่วนโลหะวิทยาที่เตรียมไว้ |
| 6. การตรวจสอบรอยแตกร้าว, ถ้าระบุไว้ | มีรอยแตกร้าวที่ยอมรับไม่ได้? | วิธี NDT ที่ใช้งานได้ |
| 7. การตรวจสอบมิติ | การอบชุบด้วยความร้อนส่งผลต่อรูปทรงวิกฤตหรือไม่? | การตรวจสอบมิติที่กำหนดโดยการวาด |
| 8. ความสัมพันธ์ของกระบวนการ | สภาพเครื่องใดที่ให้ผลการตรวจสอบ? | เปรียบเทียบผลการตรวจสอบกับบันทึกการผลิต/กระบวนการ |
โดยปกติปริมาณการทดสอบจะเปลี่ยนแปลงเมื่อกระบวนการครบกำหนด.
ในระหว่างการพัฒนาหรือการยอมรับเครื่องจักร, การแบ่งส่วนแบบทำลายล้าง, อาจจำเป็นต้องมีการสำรวจความแข็งและการตรวจสอบทางโลหะวิทยาเพื่อสร้างหน้าต่างกระบวนการ. การผลิตตามปกติอาจขึ้นอยู่กับการผสมผสานการติดตามกระบวนการที่แตกต่างกัน, การสุ่มตัวอย่างและการตรวจสอบส่วนประกอบ.
ความถี่ที่แน่นอนควรมาจากความต้องการของลูกค้าที่เกี่ยวข้อง, แผนคุณภาพหรือข้อกำหนดเฉพาะที่ควบคุม แทนที่จะมาจากกฎการแข็งตัวด้วยการเหนี่ยวนำทั่วไป.
การตรวจสอบควรตรวจสอบผลลัพธ์ที่แข็งตัว, ไม่ใช่แค่การตั้งค่าเครื่องเท่านั้น
การชุบแข็งแบบเหนี่ยวนำถูกควบคุมผ่านพารามิเตอร์ของอุปกรณ์, แต่ท้ายที่สุดแล้วการยอมรับเกี่ยวข้องกับชิ้นงาน.
อาจจำเป็นต้องพิจารณาการประเมินที่สมบูรณ์:
ความแข็งของพื้นผิว → ความลึกของเคส → รูปแบบเคส → บริเวณการเปลี่ยนผ่าน → รอยแตก → ขนาดวิกฤต
สิ่งใดบ้างที่จำเป็น, และวิธีวัดผล, ขึ้นอยู่กับข้อกำหนดของชิ้นส่วน.
โปรแกรมเครื่องจักรที่ทำซ้ำได้จะมีคุณค่าหลังจากที่ได้แสดงให้เห็นความสัมพันธ์กับผลลัพธ์ด้านโลหะวิทยาและมิติที่ต้องการแล้วเท่านั้น. ด้วยเหตุผลนั้น, การตรวจสอบไม่ได้เป็นเพียงกิจกรรมที่ทำหลังจากการชุบแข็งแบบเหนี่ยวนำเท่านั้น; มันเป็นส่วนหนึ่งของการพัฒนาและตรวจสอบกระบวนการเอง.
ต้องการแผนการตรวจสอบที่ใช้การได้?
ส่งรูปวาดและข้อกำหนดการรักษาความร้อนของคุณ. เราช่วยให้คุณกำหนดได้ว่าการตรวจสอบใดมีความสำคัญต่อชิ้นส่วนที่ชุบแข็งด้วยการเหนี่ยวนำของคุณ.










