Rettilineità della cremagliera dopo la tempra ad induzione: Perché si verifica la distorsione e cosa controllare
Diagnosi delle variazioni di rettilineità nelle cremagliere lunghe prima di regolare il processo di indurimento
Una cremagliera può soddisfare i suoi requisiti di durezza e comunque fallire il controllo dimensionale dopo la tempra ad induzione. Su scaffali lunghi, il cambiamento può apparire come un arco longitudinale, flessione o perdita di rettilineità.
In questo articolo, la distorsione si riferisce principalmente a un cambiamento misurabile nella rettilineità della cremagliera o nell'arco longitudinale dopo l'indurimento. Ciò non significa che ogni problema dimensionale sia lo stesso. A seconda del disegno, la caratteristica controllata può essere la rettilineità di una superficie di montaggio, il corpo del rack rispetto ad un dato, o un'altra relazione geometrica specificata.
Prima di modificare i parametri di induzione, bisognerebbe rispondere a due domande:
1. Quale caratteristica geometrica è effettivamente fuori tolleranza?
2. Quella deviazione era già presente prima dell'indurimento?
Questi due controlli possono impedire modifiche non necessarie al processo di riscaldamento quando la fonte del problema è altrove.
2. Perché le cremagliere lunghe sono sensibili alle variazioni di rettilineità
3. Condizioni di riscaldamento e scansione che influiscono sulla rettilineità del rack
4. Anche la tempra e il supporto del pezzo possono influenzare il risultato
5. Cosa è necessario controllare quando la rettilineità è fuori tolleranza?
6. Quali informazioni aiutano a valutare un problema di distorsione della cremagliera?
1. La distorsione è davvero causata dall'indurimento ad induzione?
Una misurazione effettuata solo dopo l'indurimento non può mostrare quanta deviazione sia stata effettivamente introdotta dal processo di indurimento.
Stato materiale in arrivo, lavorazione precedente, le tensioni residue e la geometria del pre-indurimento possono influenzare il risultato finale. Una cremagliera che presenta già un arco longitudinale prima dell'indurimento può essere ancora fuori tolleranza in seguito, anche se il processo di indurimento aggiunge poco ulteriore deformazione.
Dove la rettilineità è fondamentale, il confronto più utile è quindi prima dell'indurimento rispetto a dopo l'indurimento.
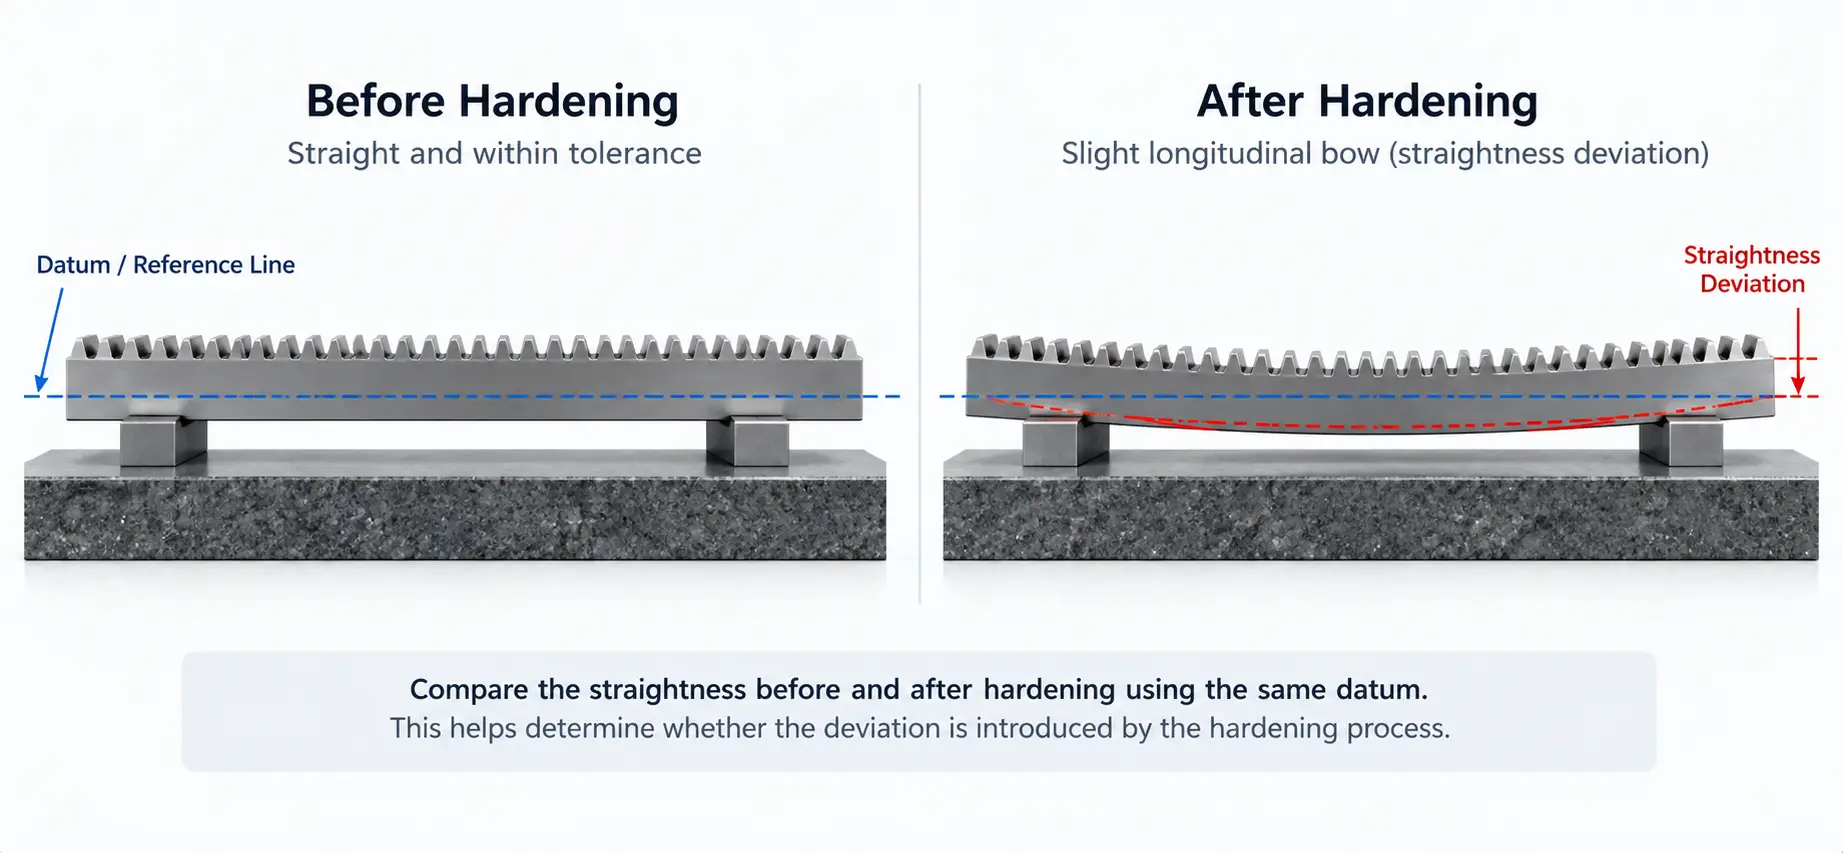
Idealmente, la stessa caratteristica controllata dal disegno dovrebbe essere controllata utilizzando lo stesso datum e un metodo di ispezione comparabile.
Le osservazioni utili includono:
— Rettilineità prima dell'indurimento
— Rettilineità dopo l'indurimento
— Direzione del cambiamento
— Dove lungo la cremagliera si verifica la deviazione maggiore
— Se lo stesso modello si ripete su più parti
Una piega ripetibile che appare dopo l'indurimento indica che esiste una condizione ripetibile da qualche parte nella sequenza di produzione o indurimento. Le possibili fonti possono includere condizioni di lavorazione precedenti, attrezzatura di fissaggio, riscaldamento, tempra o supporto del pezzo.
Non dovrebbe essere trattato automaticamente come un problema di potenza di induzione.
2. Perché le cremagliere lunghe sono sensibili alle variazioni di rettilineità
Un cremagliera ha una sezione trasversale asimmetrica. Un lato contiene il profilo del dente, mentre il corpo del rack e le superfici opposte hanno geometrie e condizioni di flusso termico diverse.
Durante la tempra ad induzione localizzata, la regione del dente viene riscaldata rapidamente mentre gran parte del corpo della cremagliera circostante rimane a una temperatura inferiore.
Questa differenza di temperatura provoca un'espansione termica diseguale attraverso la sezione. Il raffreddamento e la trasformazione di fase durante l'indurimento introducono quindi un ulteriore cambiamento dimensionale.
Per un lungo rack, anche cambiamenti locali relativamente piccoli possono diventare visibili come un arco longitudinale o una perdita misurabile di rettilineità su tutta la lunghezza.
Anche la sezione del rack è importante. Due parti con modulo del dente e forma del dente simili possono rispondere in modo diverso a seconda dello spessore del loro corpo, la larghezza o la rigidità complessiva sono diverse.
Per questo motivo, un risultato accettabile di indurimento dei denti non significa automaticamente che anche la geometria finale della cremagliera rimarrà entro la tolleranza.
3. Condizioni di riscaldamento e scansione che influiscono sulla rettilineità del rack
Le cremagliere lunghe vengono comunemente indurite creando movimento relativo tra il rack e l'induttore.
Con le altre condizioni di processo invariate, la modifica della velocità di avanzamento o di scansione modifica il tempo che ciascuna sezione trascorre nella zona di riscaldamento attiva.
Potenza, la velocità di scansione e la posizione dell'induttore devono pertanto essere considerate insieme.
Un'altra variabile importante è la distanza di accoppiamento tra induttore e denti della cremagliera. Se questa distanza cambia lungo la lunghezza del viaggio, Anche l’apporto di calore locale può cambiare.
Su una lunga griglia, ciò potrebbe modificare la differenza di temperatura tra il lato riscaldato del dente e il corpo del rack più freddo, a loro volta, influiscono sulla rettilineità post-indurimento.
Ciò diventa particolarmente importante dopo un adeguamento del processo.
Per esempio, l'aumento dell'apporto di calore per correggere una durezza o una profondità insufficiente della custodia può anche modificare le condizioni termiche della sezione del rack. Il risultato metallurgico può migliorare mentre il risultato dimensionale peggiora.
Per domande generali su riscaldamento a induzione irregolare oppure metodi di rafforzamento della scansione, è meglio trattare questi argomenti separatamente. In un'indagine sulla rettilineità, la questione fondamentale è se il ciclo di riscaldamento rimane coerente lungo il rack e se i cambiamenti del processo corrispondono a cambiamenti misurabili nella geometria.
4. Anche la tempra e il supporto del pezzo possono influenzare il risultato
Il cambiamento dimensionale non si arresta quando il telaio lascia la zona di riscaldamento.
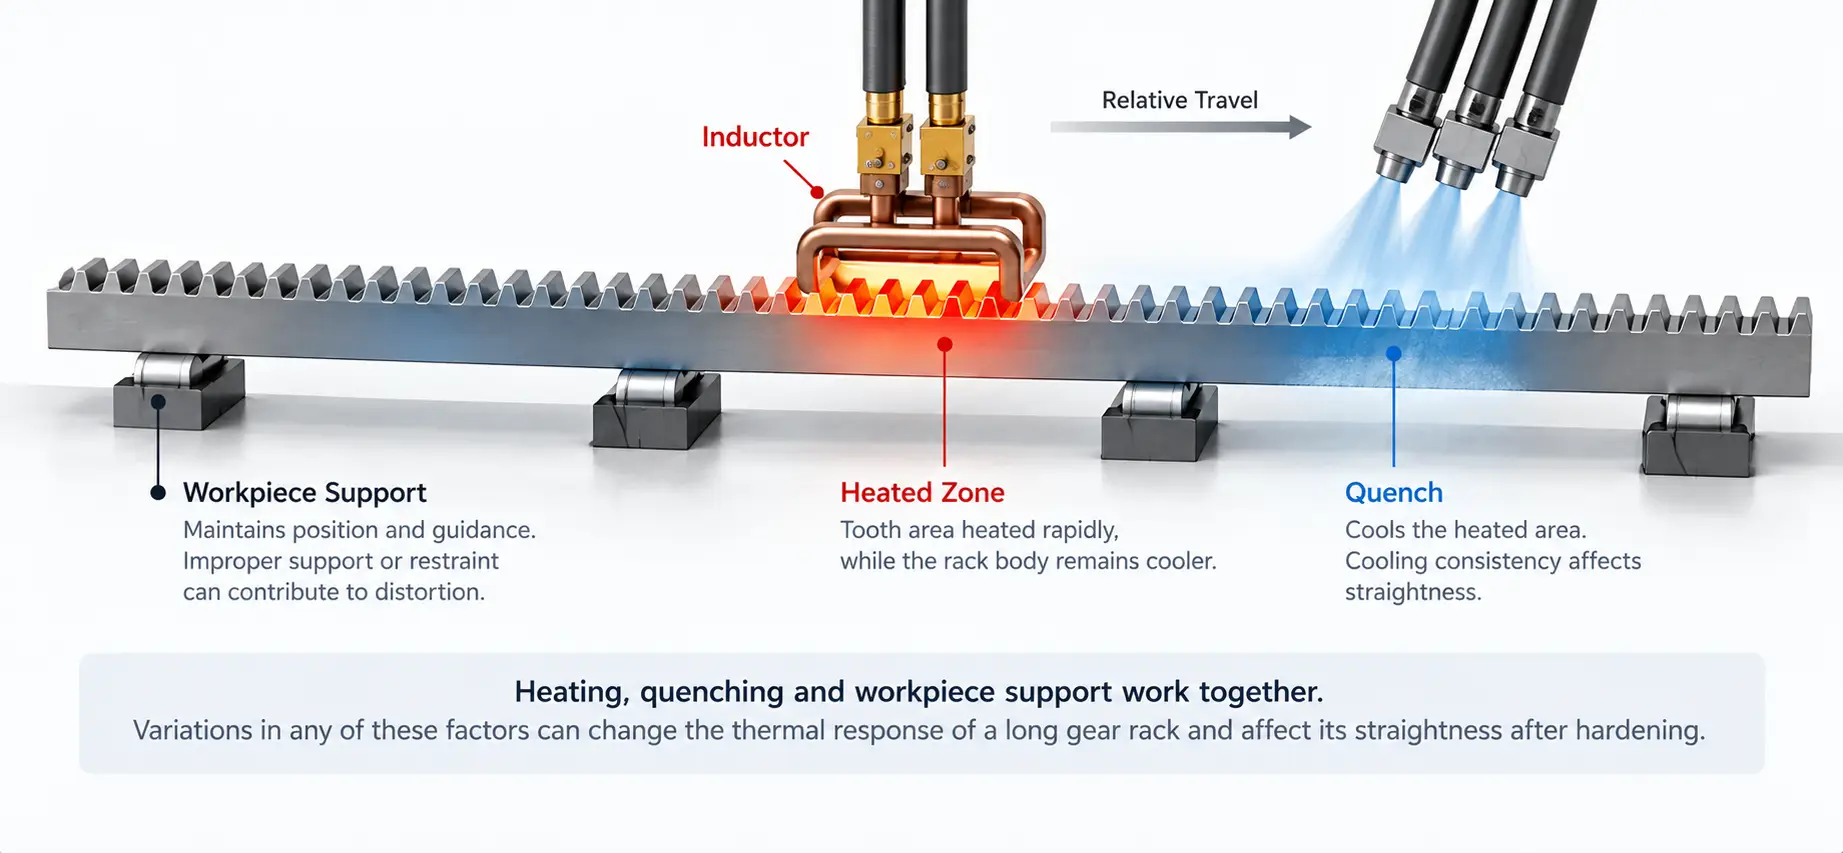
tempra controlla quanto velocemente e con quanta uniformità si raffredda l'area riscaldata. Per un problema di rettilineità, le domande principali sono se la copertura del raffreddamento è coerente, se il quench rimane posizionato correttamente rispetto alla zona riscaldata, e se tali condizioni rimangono stabili durante la scansione.
Un raffreddamento non uniforme nella sezione del rack può contribuire alla flessione anche quando lo schema di riscaldamento appare ripetibile.
Per rack lunghi, il supporto meccanico deve rimanere stabile anche durante il riscaldamento e la tempra.
Supporto e moderazione sono correlati, ma non sono la stessa cosa.
Il supporto aiuta a controllare l'abbassamento, posizione e guida durante il movimento.
Il fissaggio o il vincolo influiscono sulla libertà di espansione del rack, contrarre o muoversi durante il ciclo termico.
Se il rack si piega o si sposta, la distanza di accoppiamento tra induttore e denti può variare. Se il pezzo viene trattenuto troppo forte o in modo incoerente, anche la sua risposta dimensionale può cambiare.
La corretta disposizione dipende dalla lunghezza del rack, rigidezza della sezione, layout della macchina e il modo in cui il pezzo si muove attraverso la stazione di tempra.
5. Cosa è necessario controllare quando la rettilineità è fuori tolleranza?
Prima di modificare le impostazioni della macchina, per prima cosa definire esattamente cosa è fuori tolleranza.
Controlla:
— Quale superficie o datum viene ispezionato
— Se la stessa caratteristica geometrica è stata misurata prima e dopo l'indurimento
— Se il problema è l'arco a tutta lunghezza, rettilineità locale, flessione laterale, torsione o un'altra funzione controllata dal disegno
— Se il metodo di ispezione e le condizioni di supporto sono comparabili
Solo dopo che il problema dimensionale è stato chiaramente definito la risoluzione dei problemi di processo diventa utile.
| Risultato osservato | Aree da indagare per prime |
|---|---|
| La cremagliera era già piegata prima dell'indurimento | Stato materiale in arrivo, lavorazione precedente, tensione residua |
| Una nuova piega simile appare ripetutamente dopo l'indurimento | Condizione di lavorazione precedente, attrezzatura di fissaggio, riscaldamento, tempra, supporto |
| La distorsione varia in modo significativo da parte a parte | Geometria in entrata, posizionamento, ripetibilità del dispositivo, supporto |
| La distorsione cambia lungo la lunghezza del rack | Guida, distanza di accoppiamento, coerenza della scansione |
| La rettilineità cambia dopo una regolazione dell'apporto di calore | Potenza, velocità di scansione, differenza di temperatura risultante nella sezione del rack |
| La durezza è accettabile ma la rettilineità è fuori tolleranza | Geometria del pre-indurimento, bilancio riscaldamento/raffreddamento, sostegno e moderazione |
| La distorsione cambia dopo una regolazione della velocità | Velocità di avanzamento insieme alla potenza e ai tempi di raffreddamento |
Queste sono le direzioni dell'indagine, diagnosi non definitive.
Un modello di riscaldamento visivamente uniforme non dimostra che la griglia rimarrà diritta, e un risultato di durezza accettabile non dimostra che i requisiti dimensionali siano stati soddisfatti.
L'accettazione metallurgica e l'accettazione dimensionale devono essere valutate separatamente.
Potrebbe essere necessario raddrizzare se la geometria post-indurimento supera la tolleranza specificata, ma non deve essere trattato come un passaggio automatico per ogni rack rinforzato.
Se lo stesso errore dimensionale appare ripetutamente dopo l'indurimento, identificare e ridurre la causa a monte è più utile che fare affidamento solo sulla raddrizzatura.
6. Quali informazioni aiutano a valutare un problema di distorsione della cremagliera?
Un'utile revisione iniziale non richiede tutti i parametri della macchina.
Le informazioni più utili sono solitamente:
— Disegno della cremagliera
— Materiale e condizioni precedenti, se noto
— Zona rinforzata richiesta
— Durezza target e profondità della cassa, se specificato
— Rettilineità o geometria rilevante prima della tempra
— Geometria misurata dopo la tempra
— Posizione e direzione della distorsione
— Riscaldamento attuale, disposizione di scansione e tempra
Dove possibile, segnare la zona interessata, dato di ispezione e zona indurita richiesta sul disegno.
Ciò rende più semplice separare un problema metallurgico da uno dimensionale e determinare quale parte del processo deve essere controllata per prima.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
La distorsione è sempre causata dalla tempra ad induzione?
Non necessariamente. Stato materiale in arrivo, lavorazione precedente, lo stress residuo e la geometria di pre-indurimento possono tutti contribuire. Confrontando la stessa caratteristica prima e dopo l'indurimento si vede quanto il processo di indurimento ha effettivamente aggiunto.
Perché le cremagliere lunghe sono più sensibili ai cambiamenti di rettilineità?
Un rack ha una sezione trasversale asimmetrica, e il riscaldamento locale dei denti crea un'espansione termica disuguale attraverso la sezione. Su una lunga griglia, anche piccoli cambiamenti locali diventano visibili come prua su tutta la lunghezza.
Un risultato di durezza accettabile significa che il rack è dimensionalmente corretto?
No. L'accettazione metallurgica e dimensionale vengono valutate separatamente. Una cremagliera può soddisfare la durezza e la profondità della cassa e tuttavia non superare la rettilineità o l'ispezione dell'arco.
Cosa devo controllare per primo quando la rettilineità è fuori tolleranza?
Definire quale superficie o dato è fuori tolleranza e se la deviazione era già presente prima dell'indurimento. Solo dopo che il problema è stato chiaramente definito la risoluzione dei problemi del processo diventa utile.
Quali informazioni devo inviare per una valutazione?
Un disegno di una cremagliera, materiale e condizione precedente, se noti, la zona indurita richiesta, e geometria prima e dopo la tempra. Segna l'area interessata, dato di ispezione e zona indurita sul disegno.
Invia il disegno della cremagliera e le informazioni sul processo attuale
Richiedi una valutazione iniziale per separare un problema metallurgico da uno dimensionale e identificare quale parte del processo controllare per prima.