感应淬火后的齿条直线度: 为什么会出现失真以及检查什么
在调整淬火工艺之前诊断长齿轮齿条的直线度变化
齿条能够满足其硬度要求,并且仍然 感应淬火后尺寸检验不合格. 在长机架上, 变化可能表现为纵向弓形, 弯曲或失去直线度.
在本文中, 变形主要是指淬火后齿条直线度或纵向弓度的可测量的变化. 这并不意味着每个维度问题都是相同的. 根据图纸而定, 受控特征可以是安装表面的直线度, 相对于基准的齿条体, 或其他指定的几何关系.
更改感应参数之前, 应该回答两个问题:
1. 哪些几何特征实际上超出了公差范围?
2. 这种偏差在硬化之前就已经存在了吗??
当问题根源在其他地方时,这两项检查可以防止对加热过程进行不必要的更改.
2. 为什么长齿条对直线度变化敏感
3. 影响机架直线度的加热和扫描条件
4. 淬火和工件支撑也会影响结果
5. 直线度超差时应检查什么?
6. 哪些信息有助于评估齿轮架变形问题?
1. 变形真的是由感应淬火造成的吗?
仅在硬化后进行的测量无法显示硬化过程实际上引入了多少偏差.
来料状况, 先前的加工, 残余应力和预硬化几何形状都可能影响最终结果. 即使硬化过程增加了很少的额外量,硬化前已经具有纵向弯曲的齿条在硬化后仍可能超出公差范围 变形.
直线度至关重要的地方, 因此,最有用的比较是硬化前与硬化后.
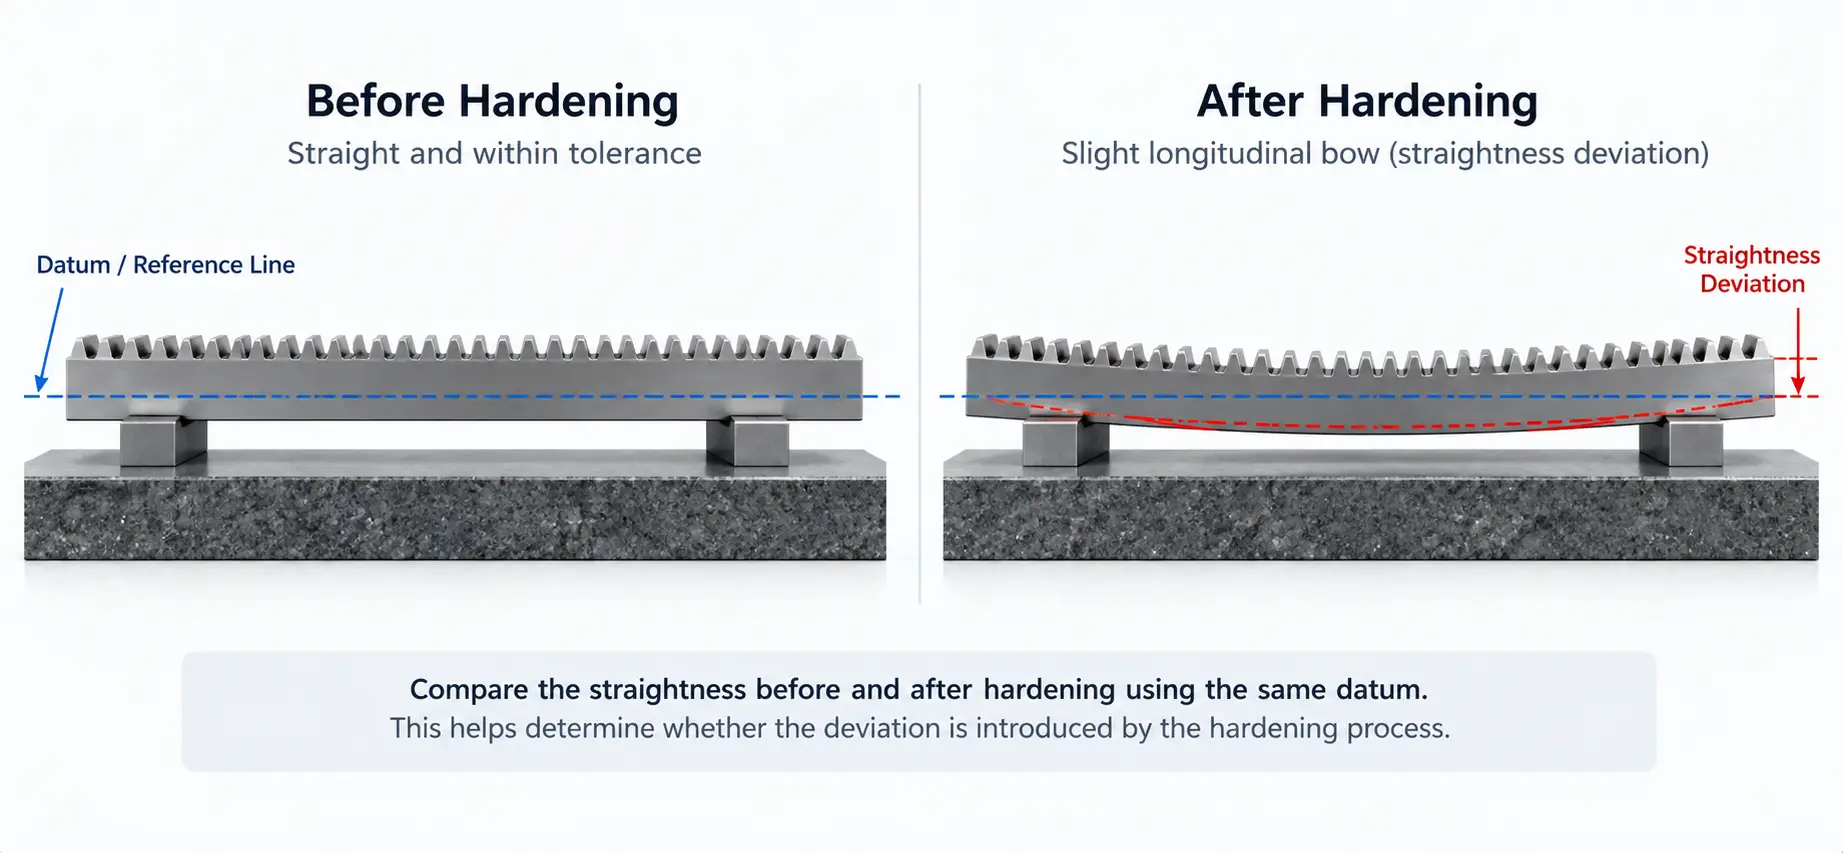
理想情况下, 应使用相同的数据和可比较的检查方法来检查相同的绘图控制特征.
有用的观察包括:
— 硬化前直线度
— 硬化后直线度
— 改变的方向
— 沿机架的最大偏差发生的位置
— 相同的图案是否在多个部分重复
硬化后出现的可重复弯曲表明在制造或硬化顺序中的某处存在可重复条件. 可能的来源包括先前的加工条件, 夹具, 加热, 淬火或工件支撑.
不应自动将其视为感应功率问题.
2. 为什么长齿条对直线度变化敏感
一个 齿轮齿条 具有不对称的横截面. 一侧包含齿形, 而架体和相对表面具有不同的几何形状和热流条件.
局部感应淬火期间, 齿区域快速加热,而周围齿条体的大部分仍保持较低温度.
这种温差导致整个截面的热膨胀不均匀. 硬化过程中的冷却和相变会引起进一步的尺寸变化.
对于长机架, 即使相对较小的局部变化也会变得明显,如纵向弯曲或整个长度上可测量的直线度损失.
机架部分也很重要. 具有相似齿模数和齿形的两个零件如果其主体厚度可能会有所不同的响应, 宽度或整体刚度不同.
由于这个原因, 可接受的牙齿硬化结果并不自动意味着最终的齿条几何形状也将保持在公差范围内.
3. 影响机架直线度的加热和扫描条件
长齿条通常通过创建来硬化 相对运动 机架和感应器之间.
在其他工艺条件不变的情况下, 改变进给或扫描速率会改变每个部分在活动加热区中花费的时间.
功率, 因此必须同时考虑扫描速率和电感器位置.
另一个重要变量是感应器和齿条齿之间的耦合距离. 如果该距离沿着行程长度变化, 局部热量输入也会改变.
在长长的架子上, 这可能会改变加热齿侧和冷却器齿条体之间的温差,, 反过来, 影响硬化后的直线度.
这在工艺调整后变得尤为重要.
例如, 增加热输入以纠正硬度或硬化层深度不足也可能会改变齿条部分的热状况. 冶金结果可能会改善,但尺寸结果会变差.
对于一般问题 感应加热不均匀 或 扫描硬化法, 这些主题最好分开处理. 在直线度调查中, 关键问题是加热循环是否沿机架保持一致,以及工艺变化是否与可测量的几何变化相对应.
4. 淬火和工件支撑也会影响结果
当机架离开加热区时,尺寸变化不会停止.
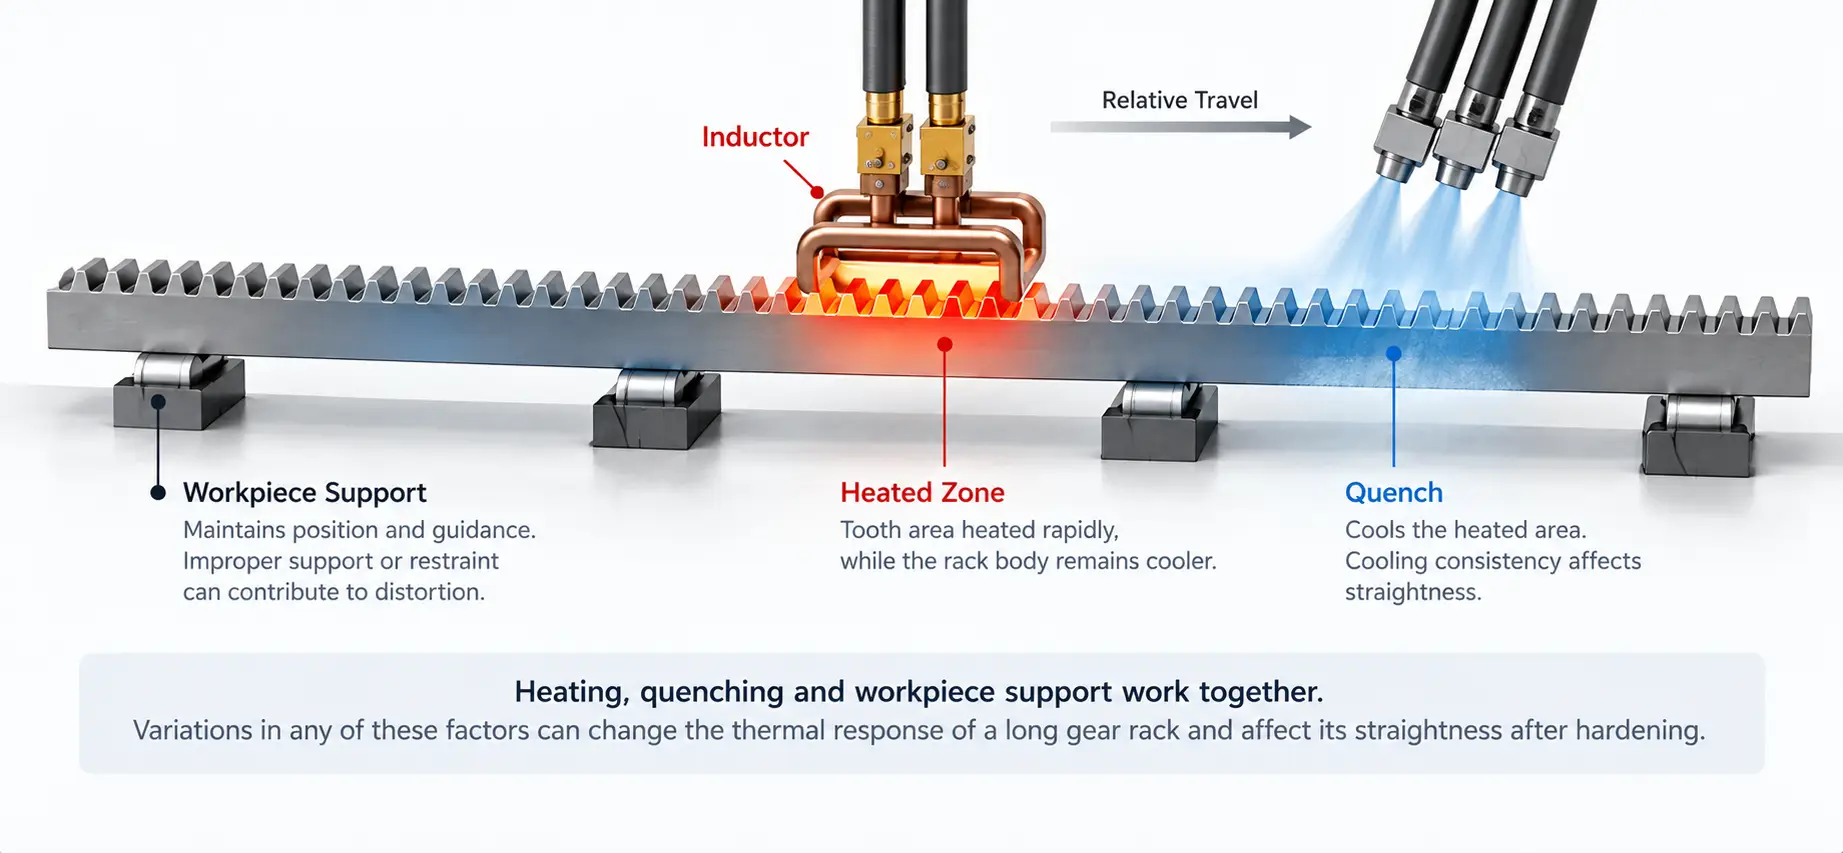
淬火 控制加热区域冷却的速度和均匀程度. 对于直线度问题, 主要问题是冷却覆盖范围是否一致, 淬火装置相对于加热区是否保持正确定位, 以及这些条件在扫描过程中是否保持稳定.
即使加热模式看起来可重复,整个机架部分的冷却不均匀也会导致弯曲.
适用于长机架, 机械支撑在加热和淬火过程中也必须保持稳定.
支持和约束是相关的, 但它们不是同一件事.
支撑有助于控制下垂, 运动过程中的位置和引导.
固定装置或约束装置会影响机架扩展的自由度, 在热循环过程中收缩或移动.
如果机架下垂或移动, 感应器和齿之间的耦合距离可能会改变. 如果工件约束力过大或不一致, 它的尺寸响应也可能会改变.
正确的布置取决于机架长度, 截面刚度, 机器布局以及零件通过硬化站的方式.
5. 直线度超差时应检查什么?
更改机器设置之前, 首先准确定义什么是超出公差的.
检查:
— 正在检查哪个表面或基准
— 硬化前后是否测量相同的几何特征
— 是否是全长弓的问题, 局部直线度, 侧向弯曲, 扭曲或其他绘图控制功能
— 检查方法和支撑条件是否具有可比性
只有明确尺寸问题后,流程故障排除才变得有用.
| 观察结果 | 首先要调查的领域 |
|---|---|
| 机架在硬化之前已经弯曲 | 来料状况, 先前的加工, 残余应力 |
| 硬化后反复出现类似的新弯曲 | 先前的加工条件, 夹具, 加热, 淬火, 支持 |
| 各个部分的失真差异很大 | 传入几何图形, 定位, 夹具重复性, 支持 |
| 畸变沿机架长度变化 | 指导, 耦合距离, 扫描一致性 |
| 热输入调整后直线度发生变化 | 功率, 扫描率, 整个机架部分产生的温差 |
| 硬度可以接受,但直线度超出公差范围 | 预硬化几何形状, 加热/淬火平衡, 支持与约束 |
| 速度调整后畸变变化 | 进给速度以及功率和淬火时间 |
这些是调查方向, 不是明确的诊断.
视觉上均匀的加热模式并不能证明机架将保持笔直, 可接受的硬度结果并不能证明已满足尺寸要求.
冶金验收和尺寸验收应分别评估.
如果硬化后的几何形状超出规定的公差,则可能需要矫直, 但不应将其视为每个硬化机架的自动步骤.
如果淬火后重复出现相同的尺寸误差, 识别并减少上游原因比单独依靠矫正更有用.
6. 哪些信息有助于评估齿轮架变形问题?
有用的初步审查不需要每个机器参数.
最有帮助的信息通常是:
— 齿轮齿条图
— 材料和之前的状态, 如果知道的话
— 所需硬化区
— 目标硬度和硬化层深度, 如果指定
— 硬化前的直线度或相关几何形状
— 硬化后测量的几何形状
— 变形的位置和方向
— 当前加热, 扫描淬火布置
如有可能, 标记受影响的区域, 图纸上的检验基准和所需硬化区域.
这样可以更轻松地将冶金问题与尺寸问题区分开来,并确定应首先检查过程的哪一部分.
常见问题解答
单击问题以展开答案.
变形一定是由感应淬火引起的吗?
未必. 来料状况, 先前的加工, 残余应力和预硬化几何形状都可以做出贡献. 比较硬化前后的相同特征可以看出硬化过程实际增加了多少.
为什么长机架对直线度变化更敏感?
机架具有不对称横截面, 牙齿的局部加热会在整个部分产生不均匀的热膨胀. 在长长的架子上, 当弓在整个长度上时,即使是微小的局部变化也会变得可见.
可接受的硬度结果是否意味着机架尺寸正确?
不. 冶金学和尺寸验收分别评估. 机架可以满足硬度和表面深度,但仍然无法通过直线度或弓形检查.
直线度超差时应首先检查什么?
定义哪个表面或基准超出公差以及偏差在硬化前是否已经存在. 只有明确问题之后,流程故障排除才有用.
我需要发送哪些信息进行评估?
齿轮齿条图, 材料和先决条件(如果已知), 所需的硬化区, 以及硬化前后的几何形状. 标记受影响的区域, 图纸上的检验基准和硬化区.