Rectitud de la cremallera después del endurecimiento por inducción: Por qué se produce la distorsión y qué comprobar
Diagnóstico de cambios de rectitud en cremalleras largas antes de ajustar el proceso de endurecimiento
Una cremallera puede cumplir con su requisito de dureza y aun así Falla la inspección dimensional después del endurecimiento por inducción.. En bastidores largos, el cambio puede aparecer como un arco longitudinal, flexión o pérdida de rectitud.
En este artículo, La distorsión se refiere principalmente a un cambio medible en la rectitud de la cremallera o en el arco longitudinal después del endurecimiento.. No significa que todos los problemas dimensionales sean iguales.. Dependiendo del dibujo, La característica controlada puede ser la rectitud de una superficie de montaje., el cuerpo del bastidor en relación con un dato, u otra relación geométrica especificada.
Antes de cambiar los parámetros de inducción, dos preguntas deben ser respondidas:
1. ¿Qué característica geométrica está realmente fuera de tolerancia??
2. ¿Estaba esa desviación ya presente antes del endurecimiento??
Esas dos comprobaciones pueden evitar cambios innecesarios en el proceso de calentamiento cuando la fuente del problema está en otra parte..
2. Por qué las cremalleras largas son sensibles a los cambios de rectitud
3. Condiciones de calentamiento y escaneo que afectan la rectitud de la rejilla
4. El enfriamiento y el soporte de la pieza de trabajo también pueden afectar el resultado
5. Qué se debe comprobar cuando la rectitud está fuera de la tolerancia?
6. ¿Qué información ayuda a evaluar un problema de distorsión de la cremallera??
1. ¿La distorsión es realmente causada por el endurecimiento por inducción??
Una medición tomada sólo después del endurecimiento no puede mostrar qué parte de la desviación fue realmente introducida por el proceso de endurecimiento..
Condición del material entrante, mecanizado previo, La tensión residual y la geometría de preendurecimiento pueden influir en el resultado final.. Una cremallera que ya tiene un arco longitudinal antes del endurecimiento aún puede estar fuera de la tolerancia después, incluso si el proceso de endurecimiento agrega poco material adicional. distorsión.
Donde la rectitud es crítica, Por lo tanto, la comparación más útil es antes del endurecimiento versus después del endurecimiento..
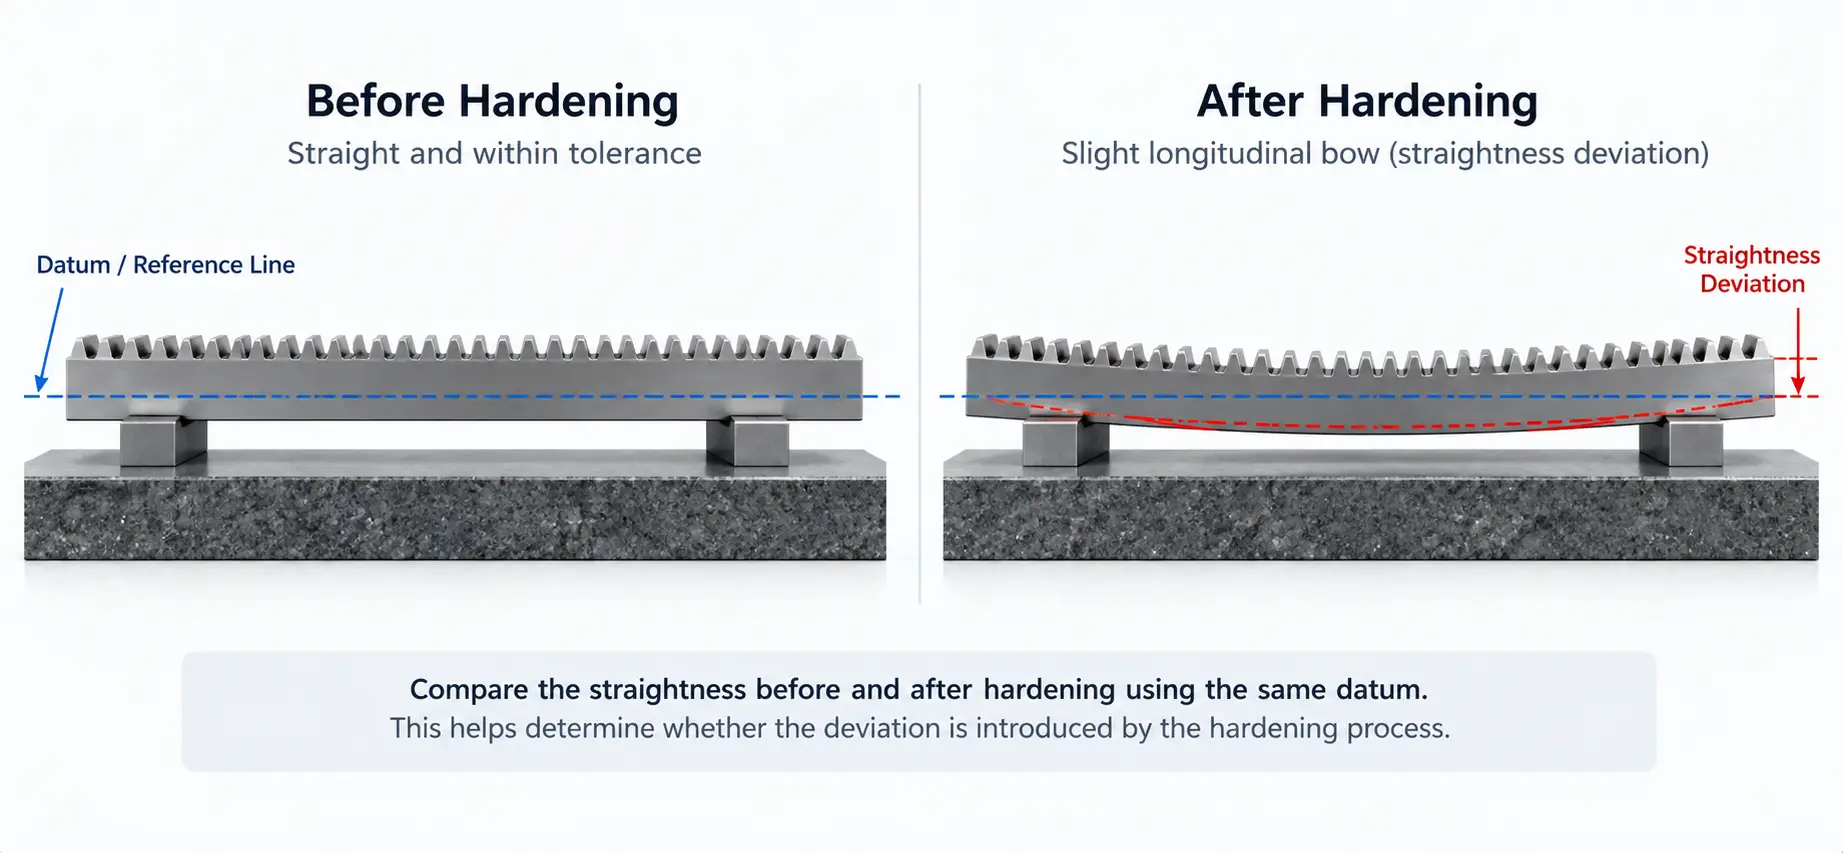
Idealmente, La misma característica controlada por el dibujo debe verificarse utilizando el mismo dato y un método de inspección comparable..
Las observaciones útiles incluyen:
— Rectitud antes del endurecimiento
— Rectitud después del endurecimiento
— Dirección del cambio
— Dónde a lo largo del bastidor se produce la mayor desviación
— Si el mismo patrón se repite en varias partes
Una curvatura repetible que aparece después del endurecimiento indica que existe una condición repetible en algún lugar de la secuencia de fabricación o endurecimiento.. Las posibles fuentes pueden incluir condiciones de mecanizado anteriores., las fijaciones, calentamiento, temple o soporte de pieza de trabajo.
No debería tratarse automáticamente como un problema de potencia de inducción..
2. Por qué las cremalleras largas son sensibles a los cambios de rectitud
A cremallera tiene una sección transversal asimétrica. Un lado contiene el perfil del diente., mientras que el cuerpo del bastidor y las superficies opuestas tienen diferentes geometrías y condiciones de flujo de calor.
Durante el endurecimiento por inducción localizado, la región del diente se calienta rápidamente mientras que gran parte del cuerpo de la cremallera circundante permanece a una temperatura más baja.
Esta diferencia de temperatura provoca una expansión térmica desigual en toda la sección.. El enfriamiento y la transformación de fase durante el endurecimiento introducen más cambios dimensionales..
Para una rejilla larga, Incluso los cambios locales relativamente pequeños pueden volverse visibles como un arco longitudinal o una pérdida mensurable de rectitud en toda su longitud..
La sección del rack también importa. Dos piezas con módulo de diente y forma de diente similares pueden responder de manera diferente si el grosor de su cuerpo, El ancho o la rigidez general son diferentes..
Por esa razón, un resultado aceptable de endurecimiento de los dientes no significa automáticamente que la geometría final de la cremallera también permanecerá dentro de la tolerancia.
3. Condiciones de calentamiento y escaneo que afectan la rectitud de la rejilla
Las cremalleras largas suelen endurecerse creando movimiento relativo entre el bastidor y el inductor.
Con las otras condiciones del proceso sin cambios., cambiar la velocidad de alimentación o escaneo cambia el tiempo que cada sección pasa en la zona de calentamiento activa.
Potencia, Por lo tanto, la velocidad de escaneo y la posición del inductor deben considerarse juntas..
Otra variable importante es la distancia de acoplamiento entre el inductor y los dientes de la cremallera.. Si esta distancia cambia a lo largo del recorrido, El aporte de calor local también puede cambiar..
En una rejilla larga, que puede cambiar la diferencia de temperatura entre el lado del diente calentado y el cuerpo de la rejilla del refrigerador y, a su vez, afecta la rectitud post-endurecido.
Esto se vuelve particularmente importante después de un ajuste del proceso..
Por ejemplo, aumentar la entrada de calor para corregir una dureza o profundidad de caja insuficientes también puede cambiar la condición térmica de la sección del bastidor. El resultado metalúrgico puede mejorar mientras que el resultado dimensional empeora.
Para preguntas generales sobre calentamiento por inducción irregular o métodos de endurecimiento por escaneo, esos temas se tratan mejor por separado. En una investigación de rectitud, La cuestión clave es si el ciclo de calentamiento se mantiene constante a lo largo del bastidor y si los cambios en el proceso se corresponden con cambios medibles en la geometría..
4. El enfriamiento y el soporte de la pieza de trabajo también pueden afectar el resultado
El cambio dimensional no se detiene cuando la rejilla sale de la zona de calentamiento..
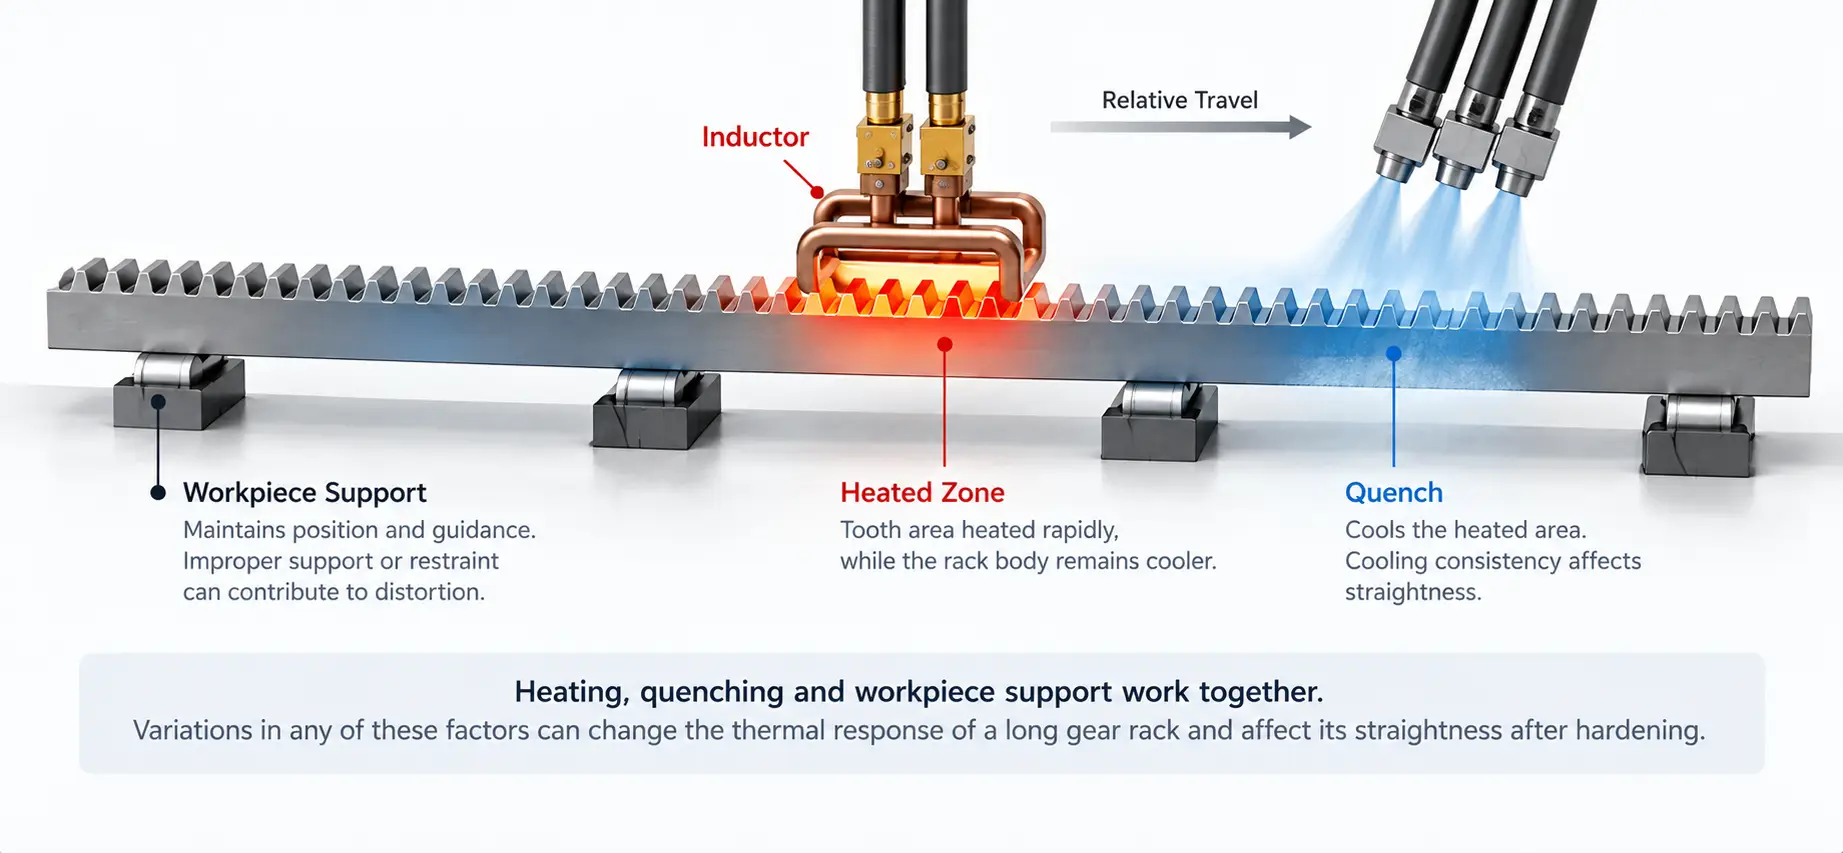
Temple controla la rapidez y la uniformidad con la que se enfría el área calentada. Para un problema de rectitud, las preguntas principales son si la cobertura de enfriamiento es consistente, si el enfriamiento permanece correctamente posicionado en relación con la zona calentada, y si esas condiciones permanecen estables durante la exploración.
El enfriamiento desigual en la sección de la rejilla puede contribuir a la flexión incluso cuando el patrón de calentamiento parece repetible..
Para bastidores largos, El soporte mecánico también debe permanecer estable durante el calentamiento y el enfriamiento..
El apoyo y la moderación están relacionados., pero no son lo mismo.
El soporte ayuda a controlar el hundimiento., Posición y guía durante el movimiento..
La fijación o restricción afecta la libertad con la que se puede expandir el estante., contraerse o moverse durante el ciclo térmico.
Si la rejilla se hunde o se mueve, la distancia de acoplamiento entre el inductor y los dientes puede cambiar. Si la pieza de trabajo está restringida con demasiada fuerza o de manera inconsistente, su respuesta dimensional también puede cambiar.
La disposición correcta depende de la longitud del bastidor., rigidez de la sección, Diseño de la máquina y forma en que la pieza se mueve a través de la estación de endurecimiento..
5. Qué se debe comprobar cuando la rectitud está fuera de la tolerancia?
Antes de cambiar la configuración de la máquina, Primero defina exactamente qué está fuera de tolerancia..
Verificar:
— ¿Qué superficie o dato se está inspeccionando?
— Si se midió la misma característica geométrica antes y después del endurecimiento
— Si el problema es el arco largo, rectitud local, flexión lateral, giro u otra característica controlada por el dibujo
— Si el método de inspección y la condición de soporte son comparables
Sólo después de que el problema dimensional esté claramente definido, la resolución de problemas del proceso resulta útil.
| Resultado observado | Áreas para investigar primero |
|---|---|
| La parrilla ya estaba doblada antes de endurecerse. | Condición del material entrante, mecanizado previo, tensión residual |
| Una nueva curva similar aparece repetidamente después del endurecimiento. | Condición de mecanizado previa, las fijaciones, calentamiento, temple, soporte |
| La distorsión varía significativamente de una parte a otra. | Geometría entrante, posicionamiento, repetibilidad del dispositivo, soporte |
| Cambios de distorsión a lo largo de la longitud del rack. | Guía, distancia de acoplamiento, consistencia del escaneo |
| La rectitud cambia después de un ajuste del aporte de calor. | Potencia, tasa de escaneo, diferencia de temperatura resultante en toda la sección de la rejilla |
| La dureza es aceptable pero la rectitud está fuera de la tolerancia. | Geometría de preendurecimiento, equilibrio calentamiento/apagado, apoyo y moderación |
| Cambios de distorsión después de un ajuste de velocidad. | Velocidad de alimentación junto con potencia y tiempo de enfriamiento |
Estas son direcciones de investigación., diagnósticos no definitivos.
Un patrón de calentamiento visualmente uniforme no prueba que la rejilla permanecerá recta, y un resultado de dureza aceptable no prueba que se hayan cumplido los requisitos dimensionales.
Metallurgical acceptance and dimensional acceptance should be evaluated separately.
Straightening may be required if the post-hardening geometry exceeds the specified tolerance, but it should not be treated as an automatic step for every hardened rack.
If the same dimensional error repeatedly appears after hardening, identifying and reducing the upstream cause is more useful than relying on straightening alone.
6. ¿Qué información ayuda a evaluar un problema de distorsión de la cremallera??
A useful initial review does not require every machine parameter.
The most helpful information is usually:
— Gear rack drawing
— Material y estado previo, si se sabe
— Zona endurecida requerida
— Target hardness and case depth, si se especifica
— Straightness or relevant geometry before hardening
— Measured geometry after hardening
— Location and direction of the distortion
— Current heating, scanning and quenching arrangement
Cuando sea posible, mark the affected area, inspection datum and required hardened zone on the drawing.
Esto hace que sea más fácil separar un problema metalúrgico de uno dimensional y determinar qué parte del proceso debe comprobarse primero..
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿La distorsión siempre es causada por el endurecimiento por inducción??
No necesariamente. Condición del material entrante, mecanizado previo, La tensión residual y la geometría de preendurecimiento pueden contribuir. La comparación de la misma característica antes y después del endurecimiento muestra cuánto agregó realmente el proceso de endurecimiento..
¿Por qué las rejillas largas son más sensibles a los cambios de rectitud??
Un estante tiene una sección transversal asimétrica., y el calentamiento local de los dientes crea una expansión térmica desigual en toda la sección. En una rejilla larga, Incluso los pequeños cambios locales se hacen visibles como un arco en toda su longitud..
¿Un resultado de dureza aceptable significa que la rejilla tiene las dimensiones correctas??
No. La aceptación metalúrgica y dimensional se evalúan por separado.. Una rejilla puede cumplir con la dureza y la profundidad de la caja y aun así fallar en la inspección de rectitud o del arco..
¿Qué debo comprobar primero cuando la rectitud está fuera de tolerancia??
Defina qué superficie o referencia está fuera de tolerancia y si la desviación ya estaba presente antes del endurecimiento.. Sólo después de que el problema esté claramente definido, la resolución de problemas del proceso resulta útil.
¿Qué información necesito enviar para una evaluación??
Un dibujo de cremallera, Material y condición anterior si se conocen., la zona endurecida requerida, y geometría antes y después del endurecimiento. Marcar la zona afectada, Datum de inspección y zona endurecida en el dibujo..
Envíe su dibujo de cremallera e información del proceso actual
Solicitar una evaluación inicial para separar un problema metalúrgico de uno dimensional e identificar qué parte del proceso verificar primero.