Prostoliniowość zębatki po hartowaniu indukcyjnym: Dlaczego powstają zniekształcenia i co należy sprawdzić
Diagnozowanie zmian prostoliniowości długich zębatek przed regulacją procesu hartowania
Listwa zębata może spełnić wymagania dotyczące twardości i nadal nie przejść kontroli wymiarowej po hartowaniu indukcyjnym. Na długich stojakach, zmiana może objawiać się wygięciem podłużnym, zginanie lub utrata prostoliniowości.
W tym artykule, Odkształcenie odnosi się głównie do mierzalnej zmiany prostoliniowości zębatki lub wygięcia podłużnego po hartowaniu. Nie oznacza to, że każdy problem wymiarowy jest taki sam. W zależności od rysunku, kontrolowaną cechą może być prostoliniowość powierzchni montażowej, korpus stojaka względem punktu odniesienia, lub inna określona zależność geometryczna.
Przed zmianą parametrów indukcji, należy odpowiedzieć na dwa pytania:
1. Która cecha geometryczna faktycznie wykracza poza tolerancję?
2. Czy to odchylenie występowało już przed hartowaniem??
Te dwie kontrole mogą zapobiec niepotrzebnym zmianom w procesie ogrzewania, gdy źródło problemu leży gdzie indziej.
2. Dlaczego długie zębatki są wrażliwe na zmiany prostoliniowości
3. Warunki ogrzewania i skanowania wpływające na prostotę stojaka
4. Hartowanie i podparcie przedmiotu obrabianego również mogą mieć wpływ na wynik
5. Co należy sprawdzić, gdy prostoliniowość wykracza poza tolerancję?
6. Jakie informacje pomagają ocenić problem zniekształcenia zębatki?
1. Czy zniekształcenie jest naprawdę spowodowane hartowaniem indukcyjnym??
Pomiar dokonany dopiero po hartowaniu nie jest w stanie wykazać, jak duże odchylenie faktycznie spowodowało proces hartowania.
Przychodzący stan materialny, poprzednia obróbka, Naprężenia szczątkowe i geometria wstępnego hartowania mogą mieć wpływ na wynik końcowy. Regał, który ma już wygięcie podłużne przed hartowaniem, może później nadal znajdować się poza tolerancją, nawet jeśli proces hartowania dodaje niewiele więcej odkształceń.
Gdzie prostota jest krytyczna, dlatego najbardziej przydatne jest porównanie przed hartowaniem i po hartowaniu.
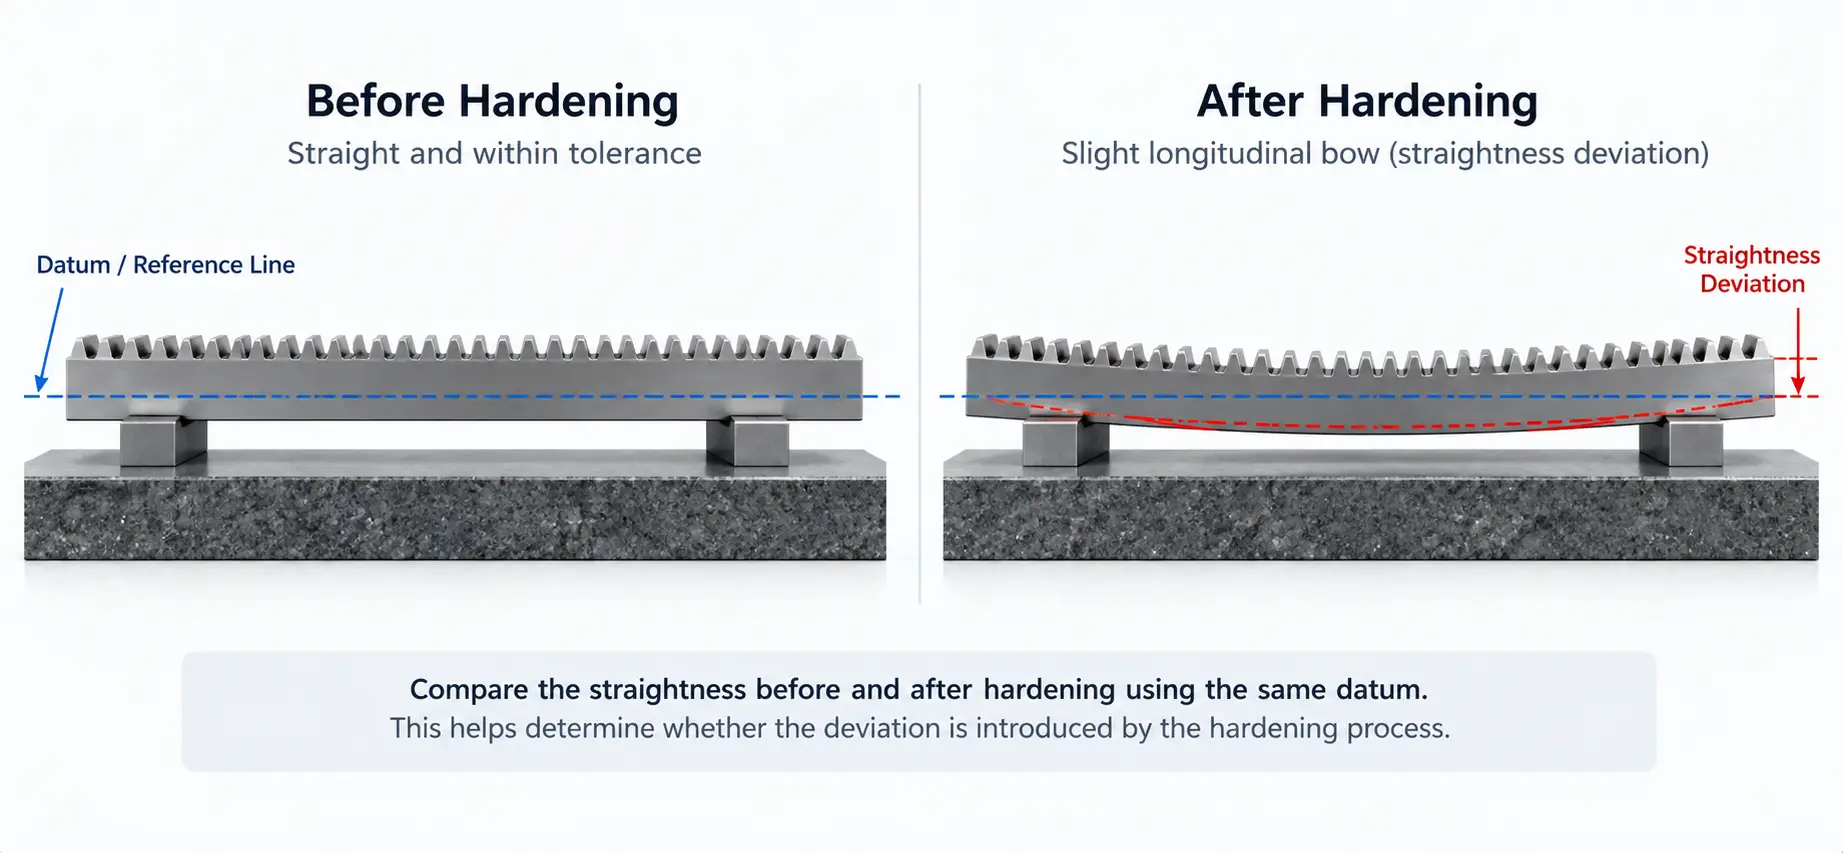
Idealnie, tę samą cechę kontrolowaną na rysunku należy sprawdzić przy użyciu tego samego punktu odniesienia i porównywalnej metody kontroli.
Przydatne obserwacje obejmują:
— Prostość przed hartowaniem
— Prostoliniowość po hartowaniu
— Kierunek zmiany
— Gdzie wzdłuż regału występuje największe odchylenie
— Czy ten sam wzór powtarza się w wielu częściach
Powtarzalne zagięcie pojawiające się po hartowaniu wskazuje, że gdzieś na etapie produkcji lub utwardzania istnieje powtarzalny stan. Możliwe źródła mogą obejmować stan poprzedzający obróbkę, mocowanie, podgrzewanie, hartowanie lub podparcie przedmiotu obrabianego.
Nie należy tego automatycznie traktować jako problemu z mocą indukcyjną.
2. Dlaczego długie zębatki są wrażliwe na zmiany prostoliniowości
A zębatka ma przekrój asymetryczny. Jedna strona zawiera profil zęba, podczas gdy korpus szafy i przeciwległe powierzchnie mają różną geometrię i warunki przepływu ciepła.
Podczas miejscowego hartowania indukcyjnego, obszar zęba nagrzewa się szybko, podczas gdy większość otaczającego korpusu zębatki pozostaje w niższej temperaturze.
Ta różnica temperatur powoduje nierówną rozszerzalność cieplną w przekroju. Chłodzenie i przemiana fazowa podczas hartowania powodują następnie dalsze zmiany wymiarowe.
Na długi stojak, nawet stosunkowo niewielkie miejscowe zmiany mogą uwidocznić się w postaci wygięcia podłużnego lub mierzalnej utraty prostości na całej długości.
Sekcja stojaka również ma znaczenie. Dwie części o podobnym module zęba i kształcie zęba mogą reagować inaczej, jeśli mają grubość korpusu, szerokość lub ogólna sztywność jest inna.
Z tego powodu, akceptowalny wynik hartowania zębów nie oznacza automatycznie, że ostateczna geometria zębatki również będzie mieściła się w granicach tolerancji.
3. Warunki ogrzewania i skanowania wpływające na prostotę stojaka
Długie zębatki są zwykle utwardzane przez tworzenie ruch względny pomiędzy stojakiem a cewką indukcyjną.
Przy niezmienionych pozostałych warunkach procesu, zmiana szybkości podawania lub skanowania powoduje zmianę czasu, jaki każda sekcja spędza w aktywnej strefie grzewczej.
Moc, Dlatego też częstotliwość skanowania i położenie cewki indukcyjnej należy rozpatrywać łącznie.
Another important variable is the coupling distance between the inductor and the rack teeth. If this distance changes along the travel length, local heat input can also change.
On a long rack, that may change the temperature difference between the heated tooth side and the cooler rack body and, z kolei, affect post-hardening straightness.
This becomes particularly important after a process adjustment.
Na przykład, increasing heat input to correct insufficient hardness or case depth may also change the thermal condition of the rack section. The metallurgical result may improve while the dimensional result becomes worse.
For general questions about nierównomiernym nagrzewaniem indukcyjnym czy scan-hardening methods, those topics are better treated separately. In a straightness investigation, kluczową kwestią jest to, czy cykl ogrzewania pozostaje spójny na całej długości regału i czy zmiany procesu odpowiadają mierzalnym zmianom geometrii.
4. Hartowanie i podparcie przedmiotu obrabianego również mogą mieć wpływ na wynik
Zmiana wymiarów nie kończy się w momencie opuszczenia przez regał strefy grzewczej.
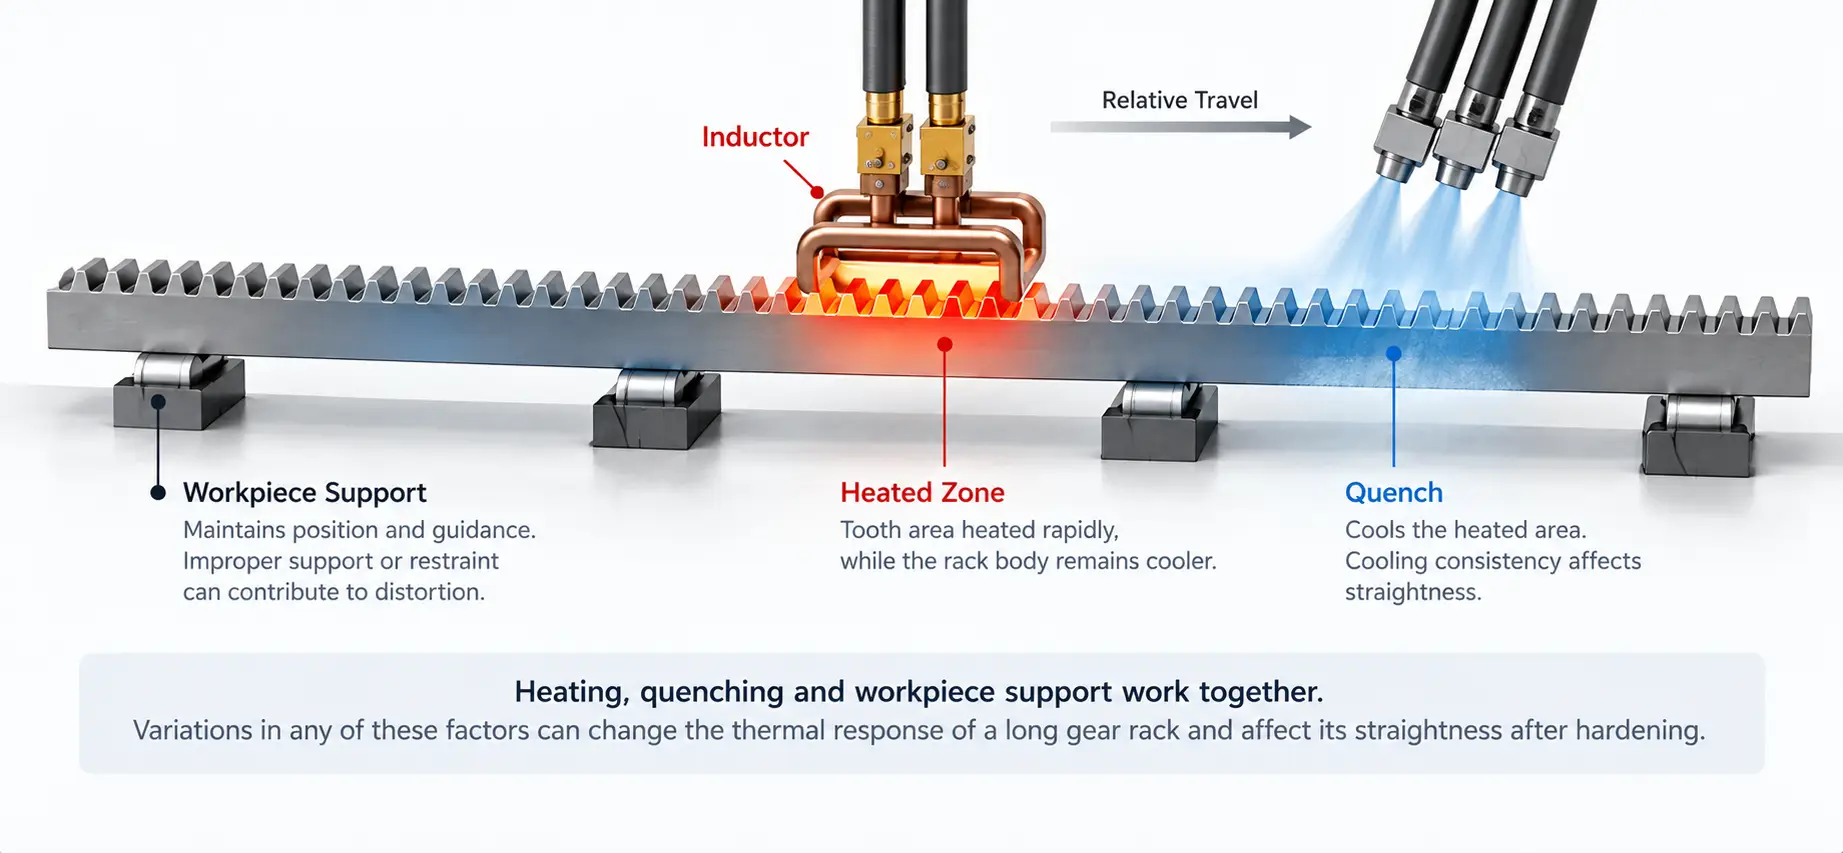
Hartowanie kontroluje, jak szybko i równomiernie ochładza się ogrzewany obszar. W przypadku problemu z prostotą, główne pytania dotyczą tego, czy zasięg chłodzenia jest spójny, czy hartownik pozostaje prawidłowo umiejscowiony względem strefy podgrzewanej, oraz czy warunki te pozostaną stabilne podczas skanowania.
Nierównomierne chłodzenie całej sekcji stojaka może przyczynić się do zginania, nawet jeśli wzór ogrzewania wydaje się powtarzalny.
Do długich stojaków, podpora mechaniczna musi również pozostać stabilna podczas ogrzewania i hartowania.
Wsparcie i powściągliwość są ze sobą powiązane, ale to nie to samo.
Wsparcie pomaga kontrolować ugięcie, pozycję i prowadzenie podczas ruchu.
Mocowanie lub utwierdzenie wpływa na swobodę rozszerzania się regału, kurczą się lub przemieszczają podczas cyklu termicznego.
Jeśli stojak zwisa lub przesuwa się, odległość sprzęgania między cewką indukcyjną a zębami może się zmienić. Jeżeli obrabiany przedmiot jest unieruchomiony zbyt mocno lub niekonsekwentnie, jego reakcja wymiarowa również może się zmienić.
Prawidłowe rozmieszczenie zależy od długości stojaka, sztywność przekroju, układ maszyny i sposób przemieszczania się części przez stację hartowania.
5. Co należy sprawdzić, gdy prostoliniowość wykracza poza tolerancję?
Przed zmianą ustawień urządzenia, najpierw dokładnie zdefiniuj, co jest poza tolerancją.
Sprawdź:
— Która powierzchnia lub punkt odniesienia jest sprawdzany
— Czy zmierzono tę samą cechę geometryczną przed i po hartowaniu
— Czy problemem jest łuk na całej długości, lokalna prostolinijność, zginanie boczne, skręt lub inna funkcja kontrolowana przez rysunek
— Czy metoda kontroli i warunki podparcia są porównywalne
Rozwiązywanie problemów procesowych staje się przydatne dopiero po jasnym zdefiniowaniu problemu wymiarowego.
| Zaobserwowany wynik | Obszary do zbadania w pierwszej kolejności |
|---|---|
| Stojak był już wygięty przed stwardnieniem | Przychodzący stan materialny, poprzednia obróbka, stres resztkowy |
| Podobne nowe zagięcie pojawia się wielokrotnie po stwardnieniu | Stan przed obróbką, mocowanie, podgrzewanie, hartowanie, wsparcie |
| Zniekształcenia różnią się znacznie w zależności od części | Nadchodząca geometria, pozycjonowanie, powtarzalność oprawy, wsparcie |
| Zniekształcenia zmieniają się wzdłuż długości stojaka | Przewodnictwo, odległości sprzężenia, spójność skanowania |
| Prostoliniowość zmienia się po regulacji dopływu ciepła | Moc, szybkość skanowania, wynikającą z tego różnicę temperatur w całej sekcji stojaka |
| Twardość jest akceptowalna, ale prostoliniowość wykracza poza tolerancję | Geometria przed hartowaniem, równowaga ogrzewania/ugaszenia, wsparcie i powściągliwość |
| Zniekształcenia zmieniają się po regulacji prędkości | Szybkość posuwu wraz z mocą i czasem hartowania |
To są wskazówki dochodzenia, nie ostateczne diagnozy.
Wizualnie jednolity wzór ogrzewania nie jest dowodem na to, że stojak pozostanie prosty, a akceptowalny wynik twardości nie świadczy o spełnieniu wymagań wymiarowych.
Odbiór metalurgiczny i odbiór wymiarowy należy oceniać osobno.
Jeśli geometria po hartowaniu przekracza określoną tolerancję, może być konieczne prostowanie, ale nie należy tego traktować jako automatycznego kroku dla każdej hartowanej zębatki.
Jeżeli po hartowaniu wielokrotnie pojawia się ten sam błąd wymiarowy, identyfikacja i ograniczenie pierwotnej przyczyny jest bardziej przydatna niż poleganie wyłącznie na prostowaniu.
6. Jakie informacje pomagają ocenić problem zniekształcenia zębatki?
Przydatny przegląd wstępny nie wymaga każdego parametru maszyny.
Najbardziej pomocna informacja to zazwyczaj:
— Rysunek zębatki
— Materiał i stan wcześniejszy, jeśli jest znany
— Wymagana strefa hartowana
— Docelowa twardość i głębokość obudowy, jeśli określono
— Prostoliniowość lub odpowiednia geometria przed hartowaniem
— Zmierzona geometria po hartowaniu
— Lokalizacja i kierunek zniekształceń
— Aktualne ogrzewanie, układ skanowania i gaszenia
Gdzie to możliwe, zaznacz dotknięty obszar, punkt odniesienia kontroli i wymagana strefa hartowania na rysunku.
Ułatwia to oddzielenie problemu metalurgicznego od wymiarowego i określenie, która część procesu powinna zostać skontrolowana w pierwszej kolejności.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy zniekształcenie jest zawsze spowodowane hartowaniem indukcyjnym??
Niekoniecznie. Przychodzący stan materialny, poprzednia obróbka, Mogą mieć na to wpływ naprężenia szczątkowe i geometria przed hartowaniem. Porównanie tej samej cechy przed i po hartowaniu pokazuje, ile faktycznie dodał proces hartowania.
Dlaczego długie regały są bardziej wrażliwe na zmiany prostoliniowości??
Regał ma przekrój asymetryczny, a lokalne nagrzewanie zębów powoduje nierówną rozszerzalność cieplną w przekroju. On a long rack, nawet niewielkie, miejscowe zmiany stają się widoczne w postaci łuku na całej długości.
Czy akceptowalny wynik twardości oznacza, że stojak ma prawidłowe wymiary??
Nie. Odbiór metalurgiczny i wymiarowy oceniane są oddzielnie. Stojak może spełniać wymagania dotyczące twardości i głębokości obudowy, a mimo to nie sprawdzić prostoliniowości lub wygięcia.
Co powinienem sprawdzić w pierwszej kolejności, gdy prostoliniowość jest poza tolerancją?
Określ, która powierzchnia lub punkt odniesienia znajduje się poza tolerancją i czy odchylenie występowało już przed hartowaniem. Dopiero po jasnym zdefiniowaniu problemu rozwiązywanie problemów staje się przydatne.
Jakie informacje muszę przesłać w celu wyceny?
Rysunek zębatki, materiał i wcześniejszy stan, jeśli są znane, wymaganą strefę utwardzoną, i geometria przed i po hartowaniu. Zaznacz dotknięty obszar, punkt odniesienia kontroli i strefa hartowana na rysunku.
Wyślij rysunek zębatki i aktualne informacje o procesie
Poproś o wstępną ocenę, aby oddzielić problem metalurgiczny od wymiarowego i określić, którą część procesu należy sprawdzić w pierwszej kolejności.