
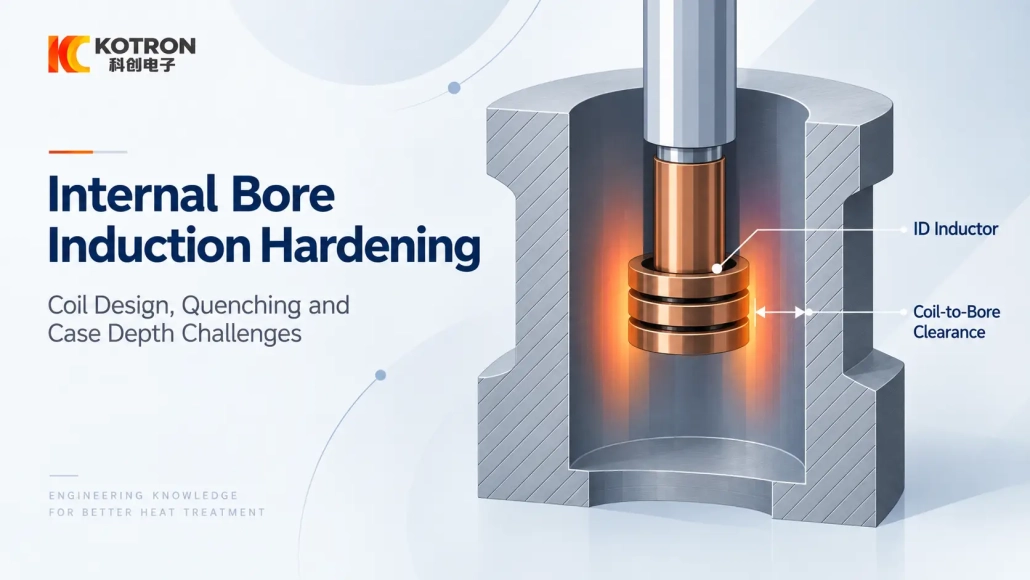
Induktionshärten der Innenbohrung: Spulendesign, Herausforderungen beim Abschrecken und bei der Härtetiefe
Wie Bohrungsgeometrie, Die Position des ID-Induktors und die Abschreckung wirken sich auf die endgültige gehärtete Zone aus
Induktionshärten kann auf Innenbohrungen angewendet werden, Der Prozess wird jedoch durch den verfügbaren Platz im Inneren des Teils eingeschränkt. Der Induktor muss den erforderlichen Bereich erreichen, Aufrechterhaltung einer geeigneten Beziehung zur Bohrungsoberfläche, und genügend Zugang zum Abschrecken lassen.
Aus diesem Grund, eine Innendurchmesser (ID) Härtungsprozess wird normalerweise anhand der tatsächlichen Teilegeometrie und nicht allein anhand des Bohrungsdurchmessers ermittelt.
2. ID-Induktordesign, Abstand und Positionierung
3. Abschrecken im Inneren der Bohrung
4. Was steuert die Einsatztiefe bei der Bohrungshärtung??
5. Was sollte überprüft werden, wenn das Ergebnis falsch ist??
6. Welche Informationen werden für eine Erstbewertung benötigt??
1. Kann eine Innenbohrung induktionsgehärtet werden??
Die erste Frage betrifft nicht die Maschinengröße oder die Nennleistung. Es geht darum, ob das Teil selbst für das gewünschte Härteergebnis geeignet ist.
Materialhärtbarkeit, Bohrungsgeometrie, Dabei kommt es auf die Lage des gehärteten Bereichs und den Zugang für den Induktor an. Eine relativ offene Bohrung kann leicht zu erreichen sein, während eine schmale, Tiefe oder vertiefte Bohrungen können dem Werkzeug deutlich strengere Grenzen setzen.
Auch die erforderliche Behandlungszone verändert das Problem. Ein kurzes gehärtetes Band in der Nähe des Bohrungseingangs erfordert nicht die gleiche Induktoranordnung wie eine tiefer im Bauteil befindliche Zone.
Eine Teilzeichnung—vorzugsweise eine Schnittzeichnung, die den erforderlichen gehärteten Bereich zeigt—ist daher nützlicher als ein Bohrungsdurchmesser allein.
2. ID-Induktordesign, Abstand und Positionierung
A Bohrungshärtender Induktor muss im Inneren des Werkstücks wirken und nicht an seiner Außenfläche.
Es muss in den verfügbaren Raum passen und gleichzeitig eine angemessene Kopplungsbeziehung mit dem zu beheizenden Bereich aufrechterhalten. Bohrungsdurchmesser, Tiefe, Der Einführweg und die Lage der gehärteten Zone beeinflussen alle die Form des ID-Induktionshärtespule oder interner Induktor.
Die Zentrierung ist ein weiteres praktisches Problem. Wenn der Induktor deutlich näher an einer Seite der Bohrungswand sitzt, Das umlaufende Heizmuster kann sich ändern. Für wiederholte Produktion, Die Vorrichtung oder die Maschinenbewegung müssen daher möglicherweise die relative Position von Teil und Induktor steuern.
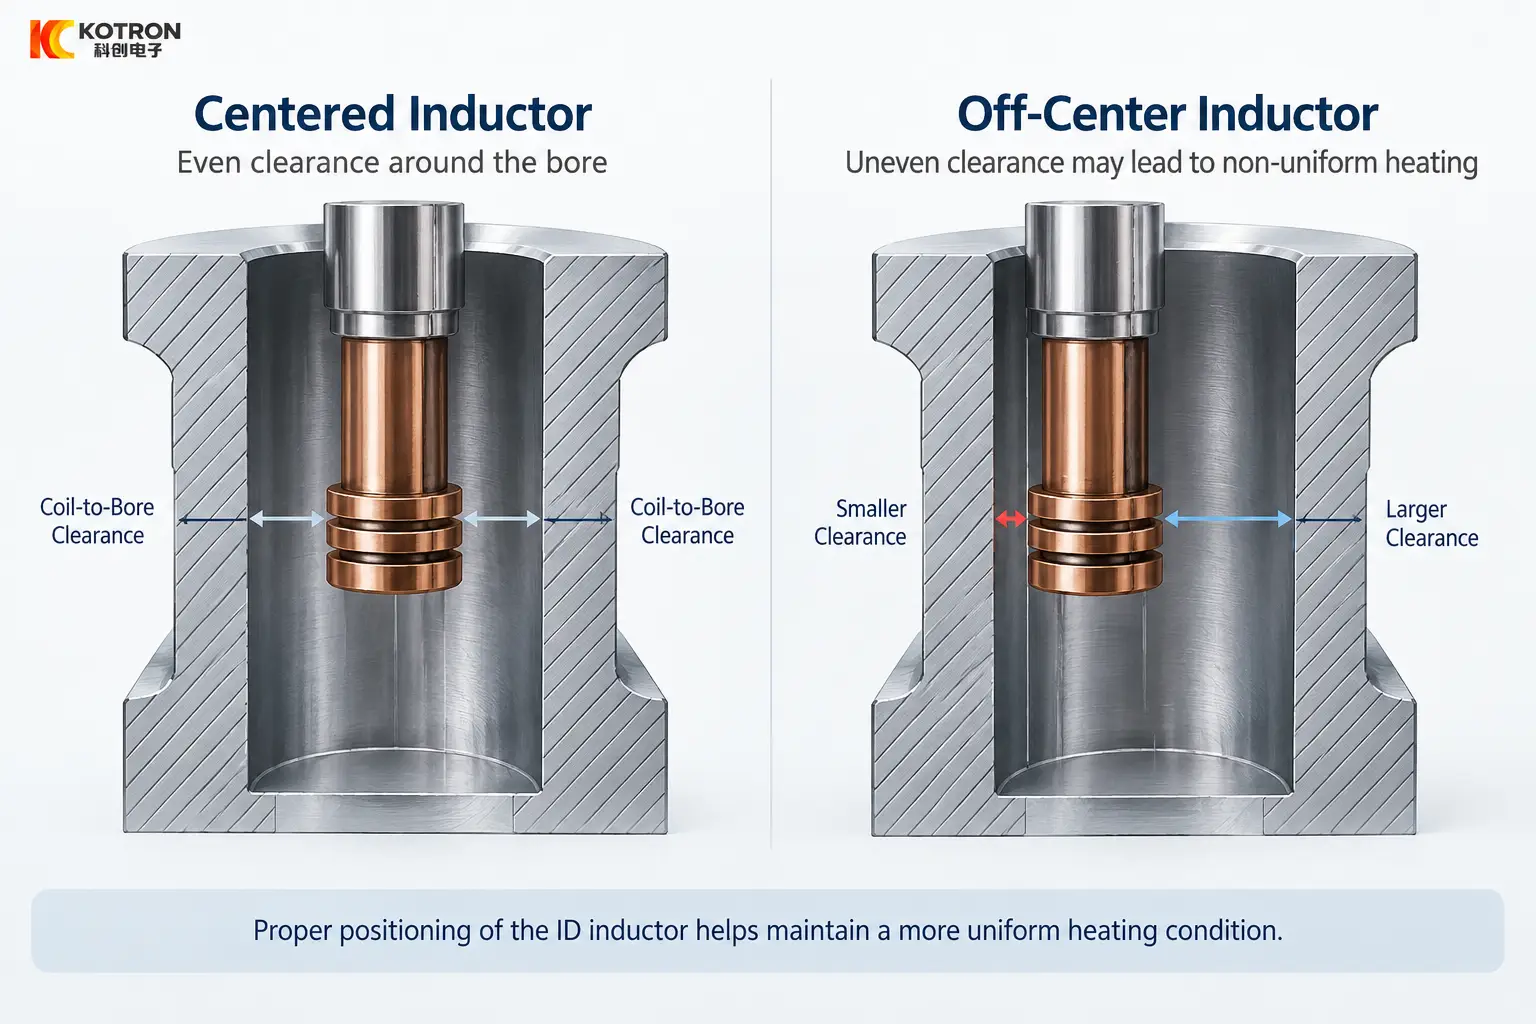
Zentrierter oder außermittiger ID-Induktorabstand innerhalb einer Bohrung.
Auch die Geometrie des umgebenden Abschnitts ist wichtig. Eine nominell runde Bohrung kann am Umfang immer noch unterschiedliche thermische Bedingungen aufweisen, wenn die Menge des umgebenden Materials von einer Seite zur anderen variiert.
Aus diesem Grund ist eine Spule, die physisch in die Bohrung passt, nicht automatisch ein geeigneter Härteinduktor.
3. Abschrecken im Inneren der Bohrung
Das Erhitzen der Zieloberfläche ist nur ein Teil des Prozesses. Die erhitzte Zone muss außerdem so abgeschreckt werden, dass die angegebene Härte und Einsatztiefe unterstützt wird.
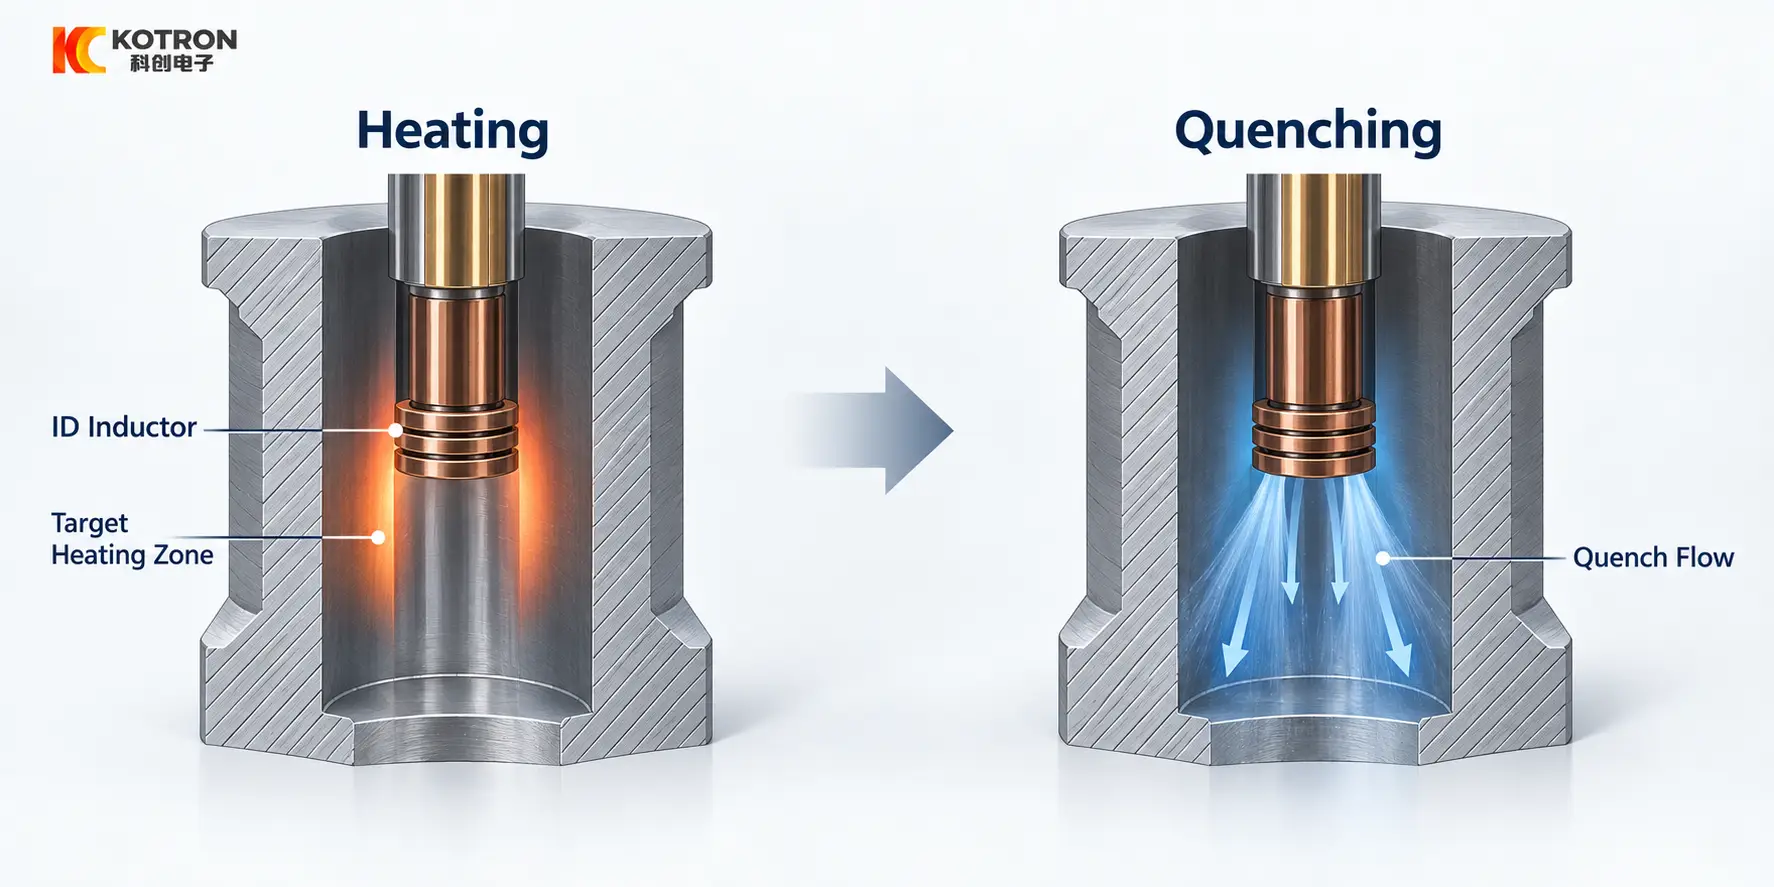
Erhitzen und anschließendes Abschrecken in einer Innenbohrung.
Innenflächen können den Kühlmittelzugang einschränken, insbesondere wenn der gehärtete Bereich tiefer im Inneren des Teils liegt. Bohrtiefe, Die Ausrichtung des Werkstücks und der verfügbare Platz um den Induktor können sich alle auf die Löschanordnung auswirken.
Abhängig von der Anwendung, Abschrecken kann bereitgestellt werden durch separates Werkzeug oder in die Induktorbaugruppe integriert. Keine der beiden Regelungen sollte als allgemein vorzuziehen angesehen werden; Die Auswahl hängt von der Geometrie und der erforderlichen Behandlungszone ab.
Das sichtbare Erwärmungsmuster sollte nicht als Beweis für das endgültige Härtemuster angesehen werden. Das gehärtete Ergebnis entsteht durch die kombinierte Wirkung der Materialreaktion, Erhitzen und anschließendes Abkühlen.
4. Was steuert die Einsatztiefe bei der Bohrungshärtung??
Betriebsfrequenz ist ein Faktor bei der falltiefen Entwicklung, aber es sollte nicht unabhängig betrachtet werden.
Die tatsächliche Einhärtetiefe hängt auch vom Material ab, Erwärmungszeit, gelieferte Leistung, Beziehung zwischen Induktor und Oberfläche, lokale Geometrie und Abschreckbedingungen.
Dies ist besonders relevant in ID-Induktionshärten, wo der Werkzeugraum die mögliche Induktorgeometrie bereits einschränken kann.
Eine Zielfalltiefe ist daher nicht gegeben, von selbst, Definieren Sie die erforderliche Frequenz oder Stromversorgung. Diese Entscheidungen müssen zusammen mit den Bohrungsabmessungen getroffen werden, Standort der gehärteten Zone und Prozesslayout.
5. Was sollte überprüft werden, wenn das Ergebnis falsch ist??
Wenn die gehärtetes Ergebnis stimmt nicht mit der Zeichnung oder Spezifikation überein, Der erste Schritt besteht darin, die Positionierung zu trennen, Probleme beim Erhitzen und Abschrecken.
| Beobachtetes Ergebnis | Bereiche, die zuerst überprüft werden sollten |
|---|---|
| Eine Seite der Bohrung erwärmt sich stärker | Zentrierung des Induktors, örtliche Freigabe, umgebende Abschnittsgeometrie |
| Die gehärtete Zone ist zu hoch oder zu niedrig | Axiale Induktorposition, Einführungstiefe, Befestigungsposition |
| Die beheizte Länge entspricht nicht der erforderlichen Zone | Induktorgeometrie, wirksame Heizlänge, Werkstücksposition |
| Die Oberfläche erreicht den erwarteten Erwärmungszustand, die Härte ist jedoch gering | Materielle Reaktion, Heizzyklus, Abschrecken |
| Die Härtetiefe variiert rund um die Bohrung | Kupplung, Teilgeometrie, Wärmefluss, Abschreckbedingungen |
| Der gewünschte Bereich ist schwer zu erreichen | Bohrtiefe, interne Funktionen, Zugang zum Induktor |
| Die Abweichungen von Teil zu Teil sind hoch | Wiederholgenauigkeit der Vorrichtung, Position des Induktors, Prozesseinstellungen |
Mithilfe dieser Überprüfungen können Sie ermitteln, wo Nachforschungen angestellt werden müssen, Die endgültige Abnahme sollte jedoch auf der angegebenen Härte basieren, Lage der gehärteten Zone und Einsatztiefe, sofern erforderlich.
Eine Oberfläche, die gleichmäßig erhitzt erscheint, führt nicht zwangsläufig zu einem korrekten Endaushärtungsergebnis.
6. Welche Informationen werden für eine Erstbewertung benötigt??
Für einen ersten Rückblick, Die nützlichsten Informationen sind normalerweise einfach:
— Eine Teilezeichnung oder ein klares Foto
— Material, falls bekannt
— Bohrungsdurchmesser und -tiefe
— Der Bereich, der gehärtet werden muss
Wenn Zielhärte, Gehäusetiefe oder Produktionsanforderungen sind bereits definiert, Sie können später hinzugefügt oder bei der ersten Anfrage berücksichtigt werden.
Mit diesen Informationen, die Machbarkeit der Bohrungshärtungsprozess, ID-Induktoranordnung, Abschreckmethode und Gerätekonfiguration können vor der detaillierten Maschinenauswahl überprüft werden.
Schlüssel zum Mitnehmen
Induktives Härten von Innenbohrungen Es handelt sich um ein Passform- und Zugangsproblem, bevor es sich um ein Heizproblem handelt. Der Induktor muss die gewünschte Zone erreichen, Halten Sie seine Position relativ zur Bohrungswand und lassen Sie Platz zum Abschrecken. Das Endergebnis wird durch die angegebene Härte bestätigt, Lage der gehärteten Zone und Einsatztiefe—nicht davon, wie gleichmäßig die Oberfläche erwärmt erscheint.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann jede Innenbohrung induktionsgehärtet werden??
Nein. Materialhärtbarkeit, Bohrungsgeometrie, Dabei kommt es auf die Lage der gehärteten Zone und den Zugang zum Induktor an. Eine schmale, Eine tiefe oder vertiefte Bohrung setzt der Werkzeugbestückung viel strengere Grenzen als eine offene Bohrung.
Bestimmt allein die Betriebsfrequenz die Gehäusetiefe??
Nein. Die Einhärtetiefe hängt auch vom Material ab, Erwärmungszeit, gelieferte Leistung, Beziehung zwischen Induktor und Oberfläche, lokale Geometrie und Abschreckbedingungen.
Garantiert eine gleichmäßig erhitzte Oberfläche ein korrektes Ergebnis??
Nein. Das gehärtete Ergebnis entsteht durch Materialreaktion, Heizen und Kühlen zusammen. Eine Oberfläche, die gleichmäßig erhitzt erscheint, weist möglicherweise immer noch eine falsche Härte auf, Zonenlage oder Gehäusetiefe.
Was soll ich zuerst überprüfen, wenn das Ergebnis falsch ist??
Separate Positionierung, Probleme beim Erhitzen und Abschrecken. Beginnen Sie mit der Zentrierung des Induktors, axiale Position, wirksame Heizlänge, Kopplungs- und Vorrichtungswiederholgenauigkeit.
Welche Informationen muss ich für eine Bewertung einsenden??
Eine Teilezeichnung oder ein klares Foto, das Material, sofern bekannt, Bohrungsdurchmesser und -tiefe, und der zu härtenden Fläche. Zielhärte, Gehäusetiefe und Produktionsanforderungen können später hinzugefügt werden.
Senden Sie uns Ihre Teilezeichnung
Senden Sie eine Zeichnung oder ein anschauliches Foto Ihres Bauteils zusammen mit dem Material und der zu härtenden Stelle. Wir werden den Bohrungshärtungsprozess überprüfen, ID-Induktoranordnung, Abschreckmethode und Gerätekonfiguration für Ihre Anwendung.



