Linearidade da cremalheira após endurecimento por indução: Por que ocorre a distorção e o que verificar
Diagnosticando alterações de retilinidade em cremalheiras longas antes de ajustar o processo de endurecimento
Uma cremalheira pode atender aos seus requisitos de dureza e ainda falhar na inspeção dimensional após o endurecimento por indução. Em prateleiras longas, a mudança pode aparecer como arco longitudinal, flexão ou perda de retidão.
Neste artigo, a distorção refere-se principalmente a uma mudança mensurável na retilineidade da cremalheira ou curvatura longitudinal após o endurecimento. Isso não significa que todos os problemas dimensionais sejam iguais. Dependendo do desenho, o recurso controlado pode ser a retilineidade de uma superfície de montagem, o corpo do rack em relação a um ponto de referência, ou outra relação geométrica especificada.
Antes de alterar os parâmetros de indução, duas perguntas devem ser respondidas:
1. Qual característica geométrica está realmente fora da tolerância?
2. Esse desvio já estava presente antes do endurecimento?
Essas duas verificações podem evitar alterações desnecessárias no processo de aquecimento quando a origem do problema estiver em outro lugar.
2. Por que racks de engrenagens longos são sensíveis a mudanças de retilinidade
3. Condições de aquecimento e digitalização que afetam a retidão do rack
4. A têmpera e o suporte da peça também podem afetar o resultado
5. O que deve ser verificado quando a retidão está fora da tolerância?
6. Quais informações ajudam a avaliar um problema de distorção da cremalheira?
1. A distorção é realmente causada pelo endurecimento por indução?
Uma medição feita somente após o endurecimento não pode mostrar quanto do desvio foi realmente introduzido pelo processo de endurecimento.
Condição do material recebido, usinagem anterior, tensão residual e geometria de pré-endurecimento podem influenciar o resultado final. Uma cremalheira que já possui curvatura longitudinal antes do endurecimento pode ainda estar fora da tolerância depois, mesmo que o processo de endurecimento acrescente pouco adicional distorção.
Onde a retidão é crítica, a comparação mais útil é, portanto, antes do endurecimento versus depois do endurecimento.
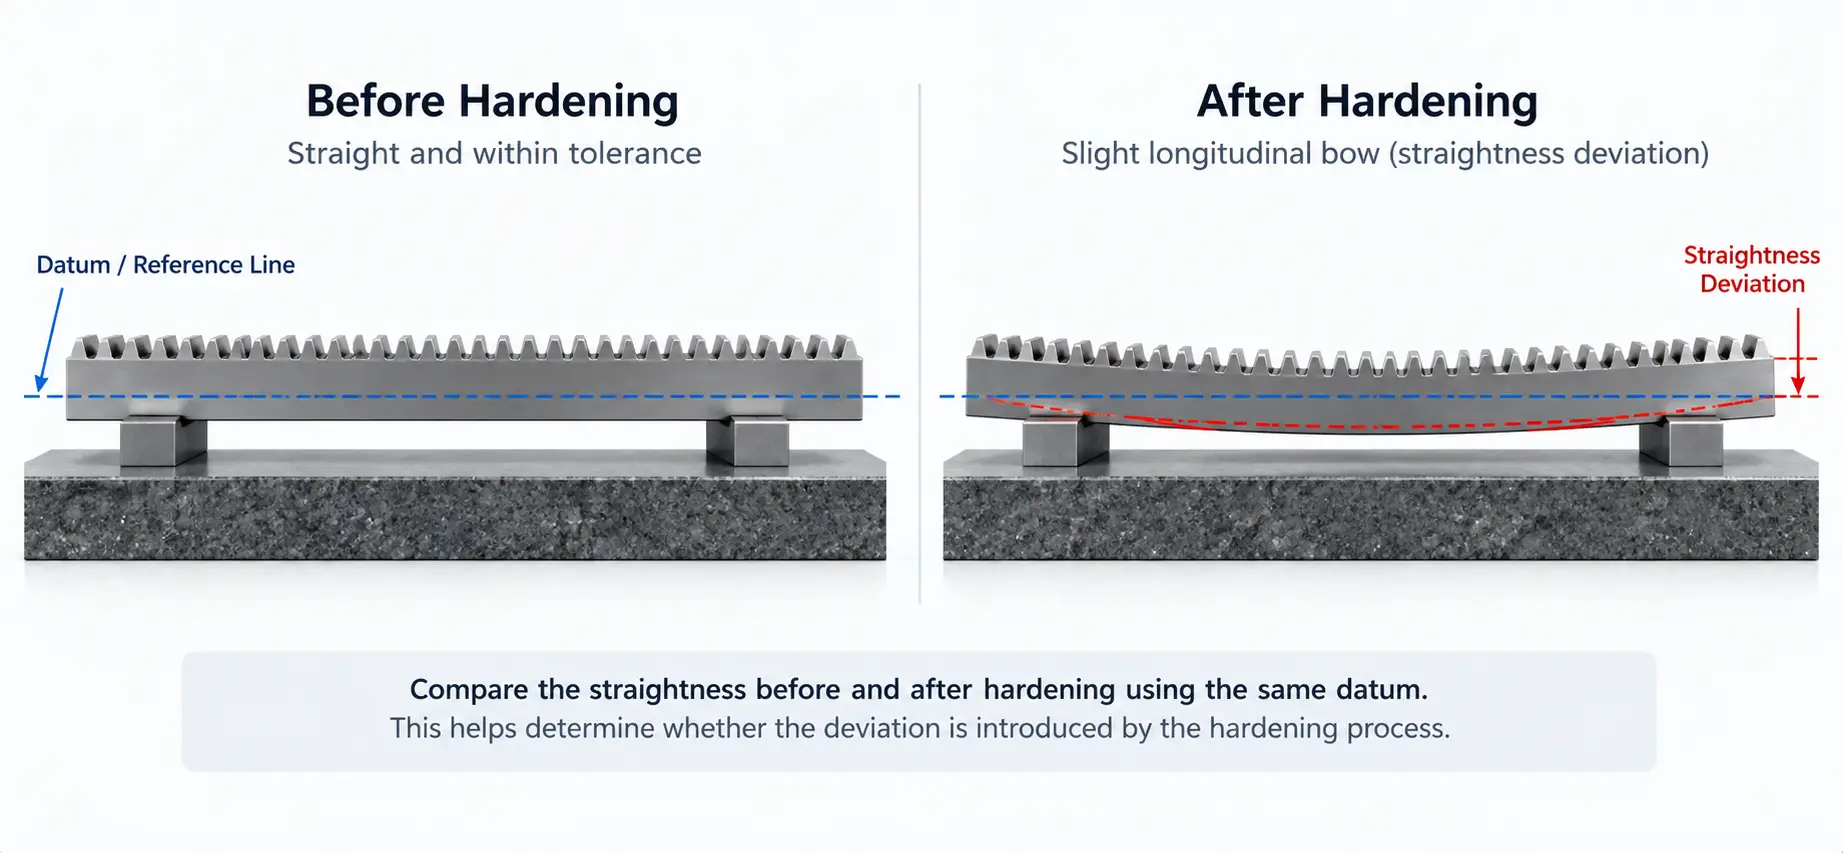
Idealmente, o mesmo recurso controlado por desenho deve ser verificado usando o mesmo ponto de referência e um método de inspeção comparável.
Observações úteis incluem:
— Retidão antes do endurecimento
— Retidão após o endurecimento
— Direção da mudança
— Onde ao longo do rack ocorre o maior desvio
— Se o mesmo padrão se repete em várias peças
Uma dobra repetível que aparece após o endurecimento indica que existe uma condição repetível em algum lugar na sequência de fabricação ou endurecimento. Possíveis fontes podem incluir condições de usinagem anteriores, dispositivos de fixação, aquecimento, têmpera ou suporte da peça.
Não deve ser tratado automaticamente como um problema de energia de indução.
2. Por que racks de engrenagens longos são sensíveis a mudanças de retilinidade
A cremalheira tem uma seção transversal assimétrica. Um lado contém o perfil do dente, enquanto o corpo do rack e as superfícies opostas têm geometria e condições de fluxo de calor diferentes.
Durante o endurecimento por indução localizado, a região do dente é aquecida rapidamente enquanto grande parte do corpo da cremalheira circundante permanece a uma temperatura mais baixa.
Esta diferença de temperatura causa expansão térmica desigual em toda a seção. O resfriamento e a transformação de fase durante o endurecimento introduzem mais alterações dimensionais.
Para um rack longo, mesmo mudanças locais relativamente pequenas podem tornar-se visíveis como curvatura longitudinal ou uma perda mensurável de retidão ao longo de todo o comprimento.
A seção do rack também é importante. Duas peças com módulo dentário e forma dentária semelhantes podem responder de forma diferente se a espessura do corpo, largura ou rigidez geral é diferente.
Por esse motivo, um resultado aceitável de endurecimento dos dentes não significa automaticamente que a geometria final da cremalheira também permanecerá dentro da tolerância.
3. Condições de aquecimento e digitalização que afetam a retidão do rack
Cremalheiras longas são comumente endurecidas criando movimento relativo entre o rack e o indutor.
Com as outras condições do processo inalteradas, alterar a taxa de alimentação ou varredura altera o tempo que cada seção passa na zona de aquecimento ativa.
Potência, a taxa de varredura e a posição do indutor, portanto, devem ser consideradas em conjunto.
Outra variável importante é a distância de acoplamento entre o indutor e os dentes da cremalheira.. Se esta distância mudar ao longo do comprimento do percurso, a entrada de calor local também pode mudar.
Em uma longa prateleira, isso pode alterar a diferença de temperatura entre o lado do dente aquecido e o corpo do rack mais frio e, por sua vez, afetam a retidão pós-endurecimento.
Isto se torna particularmente importante após um ajuste de processo.
Por exemplo, aumentar a entrada de calor para corrigir dureza insuficiente ou profundidade da caixa também pode alterar a condição térmica da seção do rack. O resultado metalúrgico pode melhorar enquanto o resultado dimensional piora.
Para perguntas gerais sobre aquecimento por indução irregular ou métodos de endurecimento de varredura, esses tópicos são melhor tratados separadamente. Em uma investigação de retidão, a questão principal é se o ciclo de aquecimento permanece consistente ao longo do rack e se as mudanças no processo correspondem a mudanças mensuráveis na geometria.
4. A têmpera e o suporte da peça também podem afetar o resultado
A alteração dimensional não para quando o rack sai da zona de aquecimento.
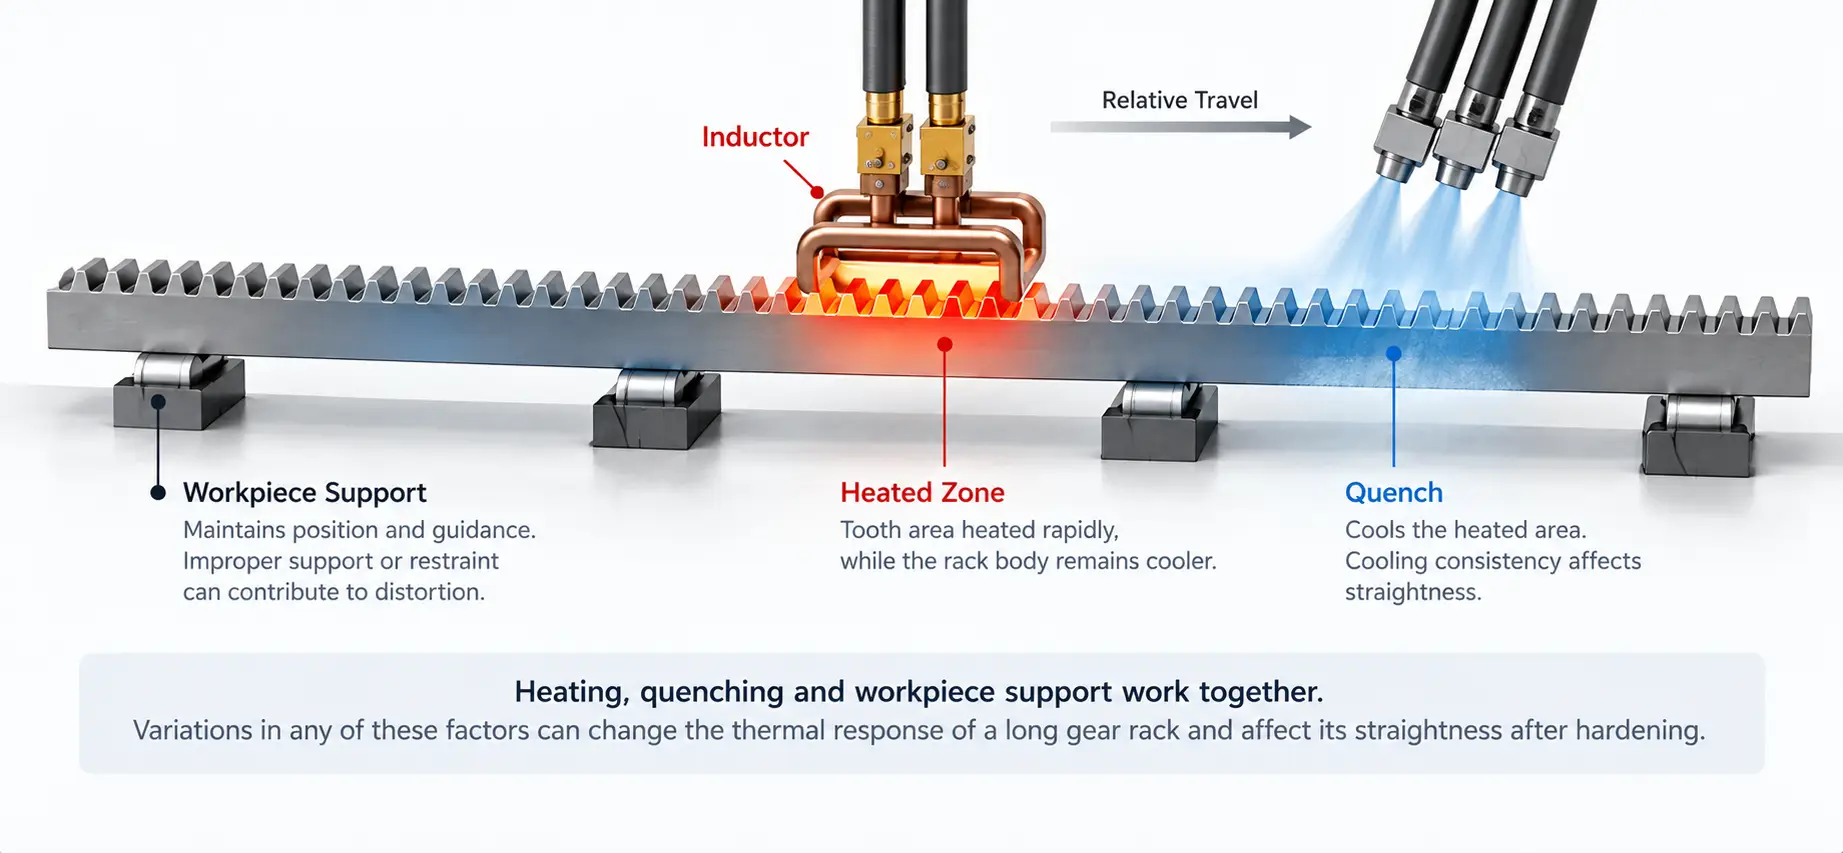
Têmpera controla a rapidez e a uniformidade com que a área aquecida esfria. Para um problema de retidão, as principais questões são se a cobertura de resfriamento é consistente, se o resfriamento permanece corretamente posicionado em relação à zona aquecida, e se essas condições permanecem estáveis durante a varredura.
O resfriamento irregular na seção do rack pode contribuir para a flexão, mesmo quando o padrão de aquecimento parece repetível.
Para racks longos, o suporte mecânico também deve permanecer estável durante o aquecimento e a têmpera.
Apoio e restrição estão relacionados, mas eles não são a mesma coisa.
O suporte ajuda a controlar a queda, posição e orientação durante o movimento.
A fixação ou restrição afeta a liberdade de expansão do rack, contrair ou mover-se durante o ciclo térmico.
Se o rack ceder ou se deslocar, a distância de acoplamento entre o indutor e os dentes pode mudar. Se a peça de trabalho estiver presa com muita força ou de forma inconsistente, sua resposta dimensional também pode mudar.
A disposição correta depende do comprimento do rack, rigidez da seção, layout da máquina e a forma como a peça se move através da estação de têmpera.
5. O que deve ser verificado quando a retidão está fora da tolerância?
Antes de alterar as configurações da máquina, primeiro defina exatamente o que está fora da tolerância.
Verificar:
— Qual superfície ou dado está sendo inspecionado
— Se a mesma característica geométrica foi medida antes e depois do endurecimento
— Se o problema é o arco completo, retidão local, flexão lateral, torção ou outro recurso controlado por desenho
— Se o método de inspeção e a condição de suporte são comparáveis
Somente depois que o problema dimensional estiver claramente definido é que a solução de problemas do processo se torna útil.
| Resultado observado | Áreas para investigar primeiro |
|---|---|
| Rack já estava curvado antes de endurecer | Condição do material recebido, usinagem anterior, tensão residual |
| Uma nova dobra semelhante aparece repetidamente após o endurecimento | Condição anterior de usinagem, dispositivos de fixação, aquecimento, têmpera, suporte |
| A distorção varia significativamente de peça para peça | Geometria de entrada, posicionamento, repetibilidade do dispositivo, suporte |
| A distorção muda ao longo do comprimento do rack | Orientação, distância de acoplamento, consistência de verificação |
| A retilinidade muda após um ajuste de entrada de calor | Potência, taxa de varredura, diferença de temperatura resultante na seção do rack |
| A dureza é aceitável, mas a retidão está fora da tolerância | Geometria de pré-endurecimento, equilíbrio de aquecimento/extinção, apoio e contenção |
| A distorção muda após um ajuste de velocidade | Taxa de alimentação juntamente com potência e tempo de têmpera |
Estas são direções de investigação, diagnósticos não definitivos.
Um padrão de aquecimento visualmente uniforme não prova que o rack permanecerá reto, e um resultado de dureza aceitável não prova que os requisitos dimensionais foram atendidos.
A aceitação metalúrgica e a aceitação dimensional devem ser avaliadas separadamente.
O endireitamento pode ser necessário se a geometria pós-endurecimento exceder a tolerância especificada, mas não deve ser tratado como uma etapa automática para cada rack reforçado.
Se o mesmo erro dimensional aparecer repetidamente após o endurecimento, identificar e reduzir a causa a montante é mais útil do que confiar apenas no endireitamento.
6. Quais informações ajudam a avaliar um problema de distorção da cremalheira?
Uma revisão inicial útil não requer todos os parâmetros da máquina.
As informações mais úteis geralmente são:
— Desenho da cremalheira
— Material e condição anterior, se conhecido
— Zona endurecida necessária
— Dureza alvo e profundidade da caixa, se especificado
— Linearidade ou geometria relevante antes do endurecimento
— Geometria medida após o endurecimento
— Localização e direção da distorção
— Aquecimento atual, arranjo de varredura e têmpera
Sempre que possível, marque a área afetada, dado de inspeção e zona endurecida necessária no desenho.
Isso torna mais fácil separar um problema metalúrgico de um problema dimensional e determinar qual parte do processo deve ser verificada primeiro.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
A distorção é sempre causada pelo endurecimento por indução??
Não necessariamente. Condição do material recebido, usinagem anterior, tensão residual e geometria de pré-endurecimento podem contribuir. Comparar a mesma característica antes e depois do endurecimento mostra quanto o processo de endurecimento realmente adicionou.
Por que os racks longos são mais sensíveis às mudanças de retilinidade?
Um rack tem uma seção transversal assimétrica, e o aquecimento local dos dentes cria uma expansão térmica desigual em toda a seção. Em uma longa prateleira, mesmo pequenas mudanças locais tornam-se visíveis à medida que o arco se estende por todo o comprimento.
Um resultado de dureza aceitável significa que o rack está dimensionalmente correto?
Não. A aceitação metalúrgica e dimensional são avaliadas separadamente. Um rack pode atender à dureza e à profundidade da caixa e ainda assim falhar na inspeção de retilinidade ou proa.
O que devo verificar primeiro quando a retidão estiver fora da tolerância?
Definir qual superfície ou referência está fora da tolerância e se o desvio já estava presente antes do endurecimento. Somente depois que o problema estiver claramente definido é que a solução de problemas do processo se tornará útil.
Quais informações preciso enviar para avaliação?
Um desenho de cremalheira, material e condição anterior, se conhecido, a zona endurecida necessária, e geometria antes e depois do endurecimento. Marque a área afetada, ponto de referência de inspeção e zona endurecida no desenho.
Envie o desenho do seu rack de engrenagens e informações atuais do processo
Solicite uma avaliação inicial para separar um problema metalúrgico de um dimensional e identificar qual parte do processo verificar primeiro.