Прямолинейность зубчатой рейки после индукционной закалки: Почему возникают искажения и что проверить
Диагностика изменений прямолинейности длинных зубчатых реек перед регулировкой процесса закалки
Зубчатая рейка может соответствовать требованиям к твердости и при этом не прошел контроль размеров после индукционной закалки. На длинных стойках, изменение может выглядеть как продольный изгиб, изгиб или потеря прямолинейности.
В этой статье, Деформация в основном относится к измеримому изменению прямолинейности или продольного изгиба рейки после закалки.. Это не означает, что все размерные задачи одинаковы.. В зависимости от рисунка, контролируемой характеристикой может быть прямолинейность монтажной поверхности., тело стойки относительно базовой точки, или другое заданное геометрическое соотношение.
Перед изменением параметров индукции, нужно ответить на два вопроса:
1. Какой геометрический элемент фактически выходит за пределы допуска??
2. Было ли это отклонение уже до затвердевания??
Эти две проверки могут предотвратить ненужные изменения в процессе нагрева, если источник проблемы находится в другом месте..
2. Почему длинные зубчатые рейки чувствительны к изменениям прямолинейности
3. Условия нагрева и сканирования, влияющие на прямолинейность стойки
4. Закалка и поддержка заготовки также могут повлиять на результат
5. Что следует проверить, если прямолинейность выходит за пределы допуска?
6. Какая информация помогает оценить проблему искажения зубчатой рейки?
1. Действительно ли искажение вызвано индукционной закалкой??
Измерение, проведенное только после закалки, не может показать, какая часть отклонения фактически была внесена процессом закалки..
Входное состояние материала, предыдущая обработка, Остаточные напряжения и геометрия предварительной закалки могут повлиять на конечный результат.. Стойка, которая уже имеет продольный изгиб до закалки, впоследствии может все еще находиться за пределами допуска, даже если процесс закалки добавляет немного дополнительных усилий. искривление.
Там, где прямолинейность имеет решающее значение, поэтому наиболее полезное сравнение - до затвердевания и после затвердевания..
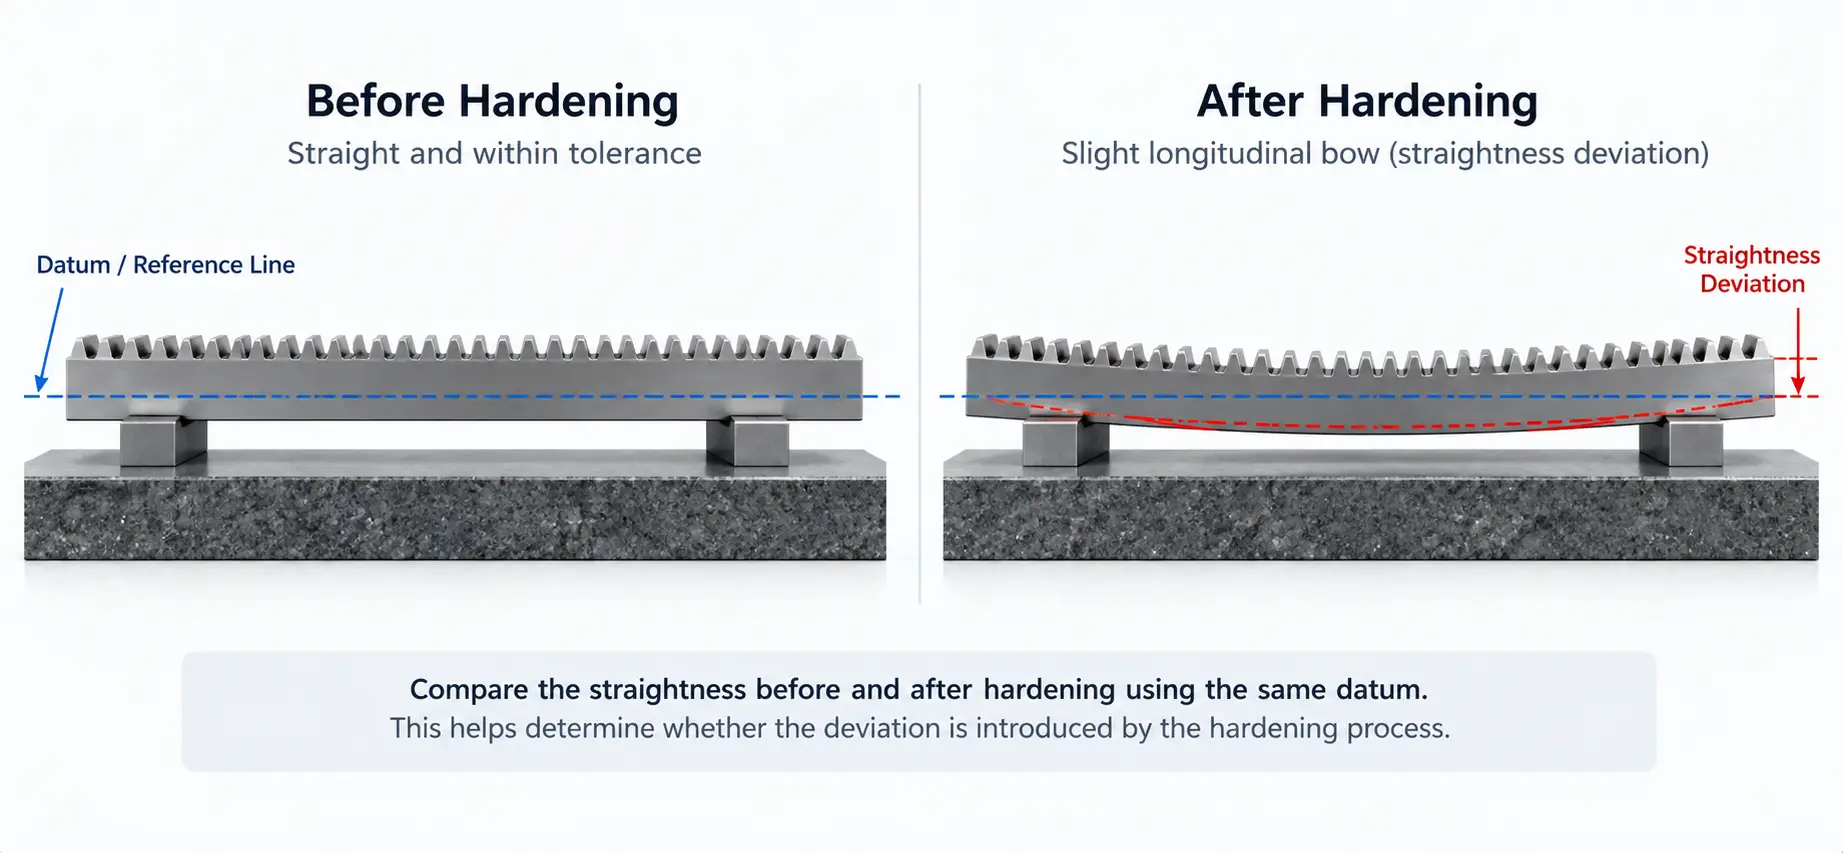
В идеале, один и тот же элемент, контролируемый чертежом, должен быть проверен с использованием той же базы данных и сопоставимого метода контроля..
Полезные наблюдения включают в себя:
— Прямолинейность до затвердевания
— Прямолинейность после затвердевания
— Направление изменения
— Где по стойке происходит наибольшее отклонение
— Повторяется ли один и тот же рисунок на нескольких частях
Повторяемый изгиб, появляющийся после закалки, указывает на то, что где-то в процессе производства или закалки существует повторяющееся состояние.. Возможные источники могут включать в себя предшествующие условия обработки., оснастки, нагрев, закалка или поддержка заготовки.
Это не следует автоматически рассматривать как проблему индукционной мощности..
2. Почему длинные зубчатые рейки чувствительны к изменениям прямолинейности
А зубчатая рейка имеет асимметричное поперечное сечение. Одна сторона содержит профиль зуба, при этом корпус стойки и противоположные поверхности имеют разную геометрию и условия теплового потока.
При локализованной индукционной закалке, область зуба быстро нагревается, в то время как большая часть окружающего корпуса стойки остается при более низкой температуре.
Эта разница температур вызывает неравномерное тепловое расширение по сечению.. Охлаждение и фазовые превращения во время закалки приводят к дальнейшему изменению размеров..
Для длинной стойки, даже относительно небольшие местные изменения могут стать видимыми в виде продольного изгиба или измеримой потери прямолинейности по всей длине..
Раздел стойки также имеет значение. Две детали с одинаковым модулем зуба и формой зуба могут по-разному реагировать, если толщина их тела, ширина или общая жесткость отличаются.
По этой причине, приемлемый результат закалки зубьев не означает автоматически, что окончательная геометрия рейки также останется в пределах допуска.
3. Условия нагрева и сканирования, влияющие на прямолинейность стойки
Длинные зубчатые рейки обычно упрочняются путем создания относительное движение между стойкой и индуктором.
При неизменных остальных условиях процесса, изменение скорости подачи или сканирования изменяет время, которое каждая секция проводит в активной зоне нагрева..
Мощность, Поэтому скорость сканирования и положение индуктора следует рассматривать вместе..
Другой важной переменной является расстояние между индуктором и зубьями рейки.. Если это расстояние изменяется по длине пути, местное тепловложение также может измениться.
На длинной стойке, это может изменить разницу температур между нагретой стороной зуба и корпусом более холодной стойки и, в свою очередь, влияют на прямолинейность после закалки.
Это становится особенно важным после корректировки процесса..
Например, увеличение подвода тепла для устранения недостаточной твердости или глубины корпуса также может изменить тепловое состояние секции стойки.. Металлургический результат может улучшиться, тогда как размерный результат ухудшится..
По общим вопросам о неравномерным индукционным нагревом или методы защиты от сканирования, эти темы лучше рассматривать отдельно. В исследовании прямолинейности, Ключевой вопрос заключается в том, остается ли цикл нагрева постоянным на всей стойке и соответствуют ли изменения процесса измеримым изменениям геометрии..
4. Закалка и поддержка заготовки также могут повлиять на результат
Изменение размеров не прекращается, когда стойка покидает зону нагрева..
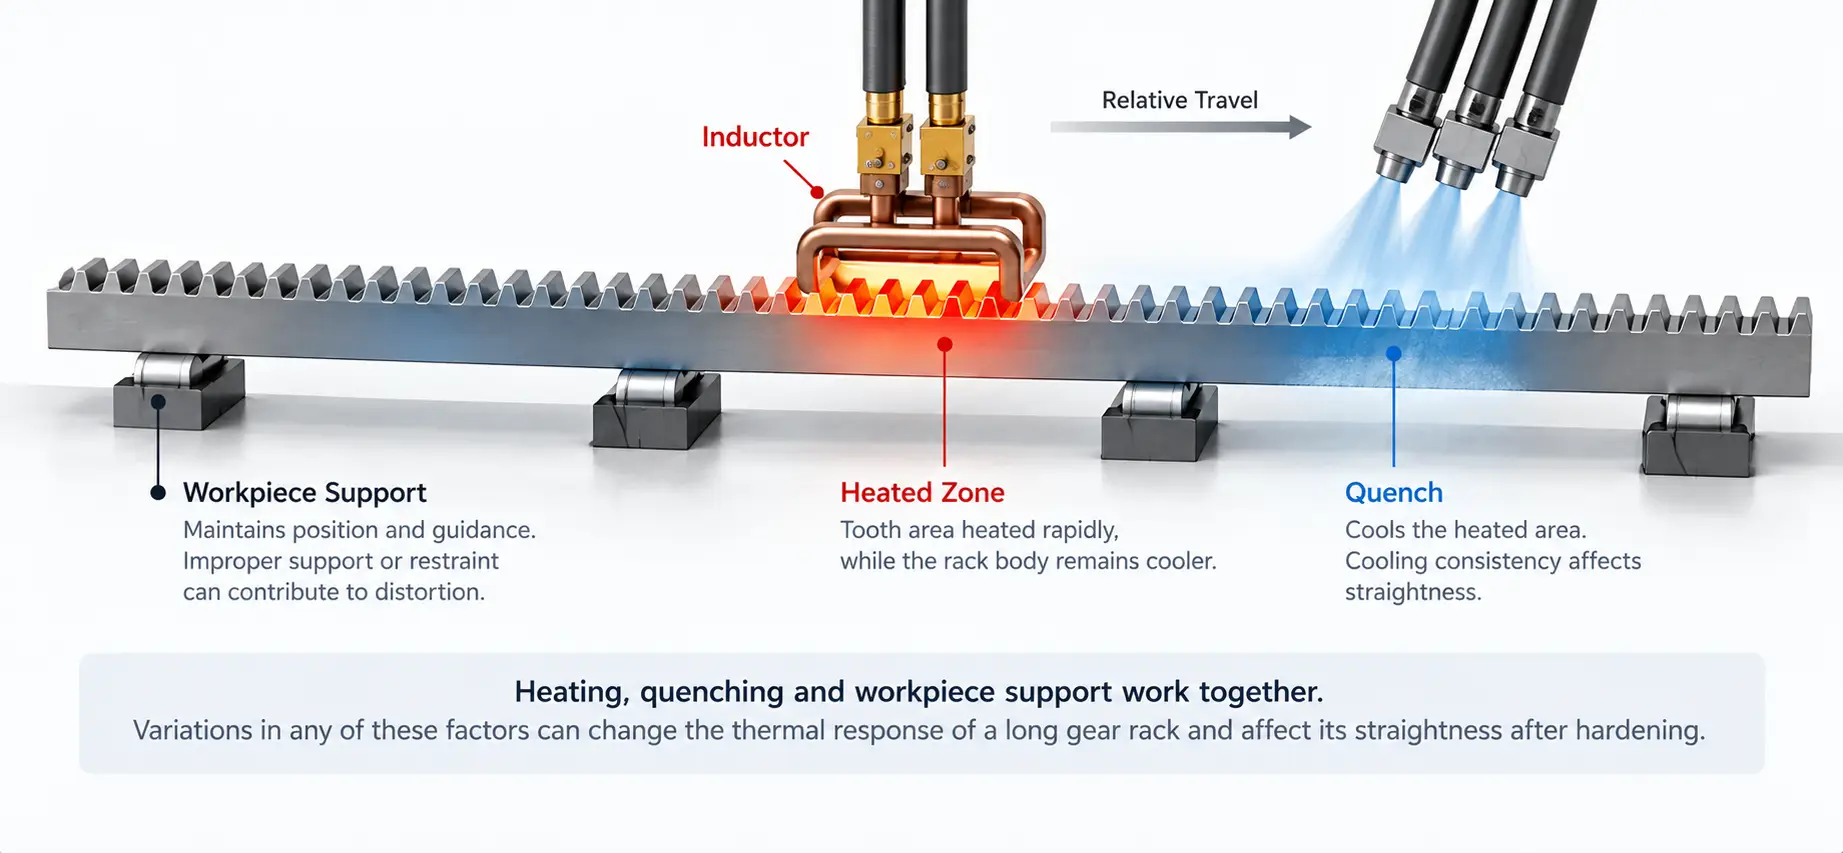
закалка контролирует, насколько быстро и равномерно охлаждается обогреваемая область. Для проблемы прямолинейности, главный вопрос заключается в том, является ли охват охлаждения постоянным, остается ли закалка правильно расположенной относительно нагретой зоны, и остаются ли эти условия стабильными во время сканирования.
Неравномерное охлаждение по всей секции стойки может привести к изгибу, даже если схема нагрева кажется повторяемой..
Для длинных стоек, механическая опора также должна оставаться стабильной во время нагрева и закалки..
Поддержка и ограничение связаны между собой., но это не одно и то же.
Поддержка помогает контролировать провисание, положение и руководство во время движения.
Крепление или ограничитель влияют на то, насколько свободно может расширяться стойка., сжиматься или двигаться во время теплового цикла.
Если стойка провисает или смещается, расстояние соединения между индуктором и зубцами может измениться. Если заготовка удерживается слишком сильно или непостоянно, его размерный отклик также может измениться.
Правильное расположение зависит от длины стойки., жесткость сечения, компоновка станка и способ движения детали через станцию закалки.
5. Что следует проверить, если прямолинейность выходит за пределы допуска?
Перед изменением настроек машины, сначала точно определите, что находится за пределами допуска.
Проверить:
— Какая поверхность или базовая точка проверяется?
— Была ли измерена одна и та же геометрическая характеристика до и после закалки
— Является ли проблема полноразмерным луком, локальная прямолинейность, боковой изгиб, поворот или другая функция, управляемая рисованием
— Сопоставимы ли метод проверки и состояние опоры
Только после того, как проблема размеров четко определена, устранение неполадок процесса становится полезным..
| Наблюдаемый результат | Области, которые следует исследовать в первую очередь |
|---|---|
| Стойка уже была прогнута до закалки | Входное состояние материала, предыдущая обработка, остаточное напряжение |
| Подобный новый изгиб появляется неоднократно после затвердевания. | Предварительное состояние обработки, оснастки, нагрев, закалка, поддержка |
| Искажение значительно варьируется от детали к детали. | Входящая геометрия, позиционирование, повторяемость приспособления, поддержка |
| Изменение искажений по длине стойки | Руководство, расстояние соединения, согласованность сканирования |
| Изменение прямолинейности после регулировки тепловложения | Мощность, скорость сканирования, результирующая разница температур по всей секции стойки |
| Твердость приемлема, но прямолинейность находится за пределами допуска. | Предварительная закалка геометрии, баланс нагрева/закалки, поддержка и сдерживание |
| Изменения искажений после регулировки скорости | Скорость подачи вместе с мощностью и временем закалки |
Это направления расследования, не окончательный диагноз.
Визуально равномерный рисунок нагрева не является доказательством того, что стойка останется прямой., и приемлемый результат твердости не доказывает, что требования к размерам были соблюдены..
Металлургическая приемка и приемка размеров должны оцениваться отдельно..
Выпрямление может потребоваться, если геометрия после закалки превышает указанный допуск., но это не следует рассматривать как автоматический шаг для каждой закаленной стойки.
Если после закалки неоднократно появляется одна и та же погрешность размеров, выявление и устранение причины выше по течению более полезно, чем полагаться только на выпрямление.
6. Какая информация помогает оценить проблему искажения зубчатой рейки?
Для полезного первоначального анализа не требуются все параметры машины..
Самая полезная информация обычно:
— Чертеж зубчатой рейки
— Материал и предыдущие условия, если известно
— Требуемая закаленная зона
— Целевая твердость и глубина гильзы, если указано
— Прямолинейность или соответствующая геометрия до закалки
— Измеренная геометрия после закалки
— Местоположение и направление искажения
— Текущее отопление, устройство сканирования и гашения
Где возможно, отметить пораженную зону, контрольная точка и требуемая закаленная зона на чертеже.
Это позволяет легче отделить металлургическую задачу от размерной и определить, какую часть процесса следует проверить в первую очередь..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Всегда ли искажения вызваны индукционной закалкой??
Не обязательно. Входное состояние материала, предыдущая обработка, остаточные напряжения и геометрия предварительной закалки могут способствовать. Сравнение одной и той же функции до и после закалки показывает, насколько на самом деле добавлен процесс закалки..
Почему длинные стойки более чувствительны к изменению прямолинейности?
Стойка имеет асимметричное сечение., а локальный нагрев зубьев создает неравномерное тепловое расширение по сечению. На длинной стойке, даже небольшие локальные изменения становятся видимыми в виде дуги по всей длине.
Означает ли приемлемый результат твердости, что стойка имеет правильные размеры??
Нет. Металлургическая приемка и приемка размеров оцениваются отдельно.. Стойка может соответствовать твердости и глубине корпуса, но при этом не обеспечивать проверку прямолинейности или изгиба..
Что следует проверить в первую очередь, если прямолинейность выходит за пределы допуска??
Определите, какая поверхность или базовая точка выходят за пределы допуска и существовало ли отклонение уже до закалки.. Только после того, как проблема четко определена, устранение неполадок процесса становится полезным..
Какую информацию мне нужно отправить для оценки?
Чертеж зубчатой рейки, материал и предыдущее состояние, если известно, необходимая закаленная зона, и геометрия до и после закалки. Отметьте пораженную область, контрольная точка и закаленная зона на чертеже.
Отправьте чертеж стойки для оборудования и информацию о текущем процессе
Запросите первоначальную оценку, чтобы отделить металлургическую проблему от размерной и определить, какую часть процесса следует проверить в первую очередь..