ความตรงของชั้นวางเกียร์หลังจากการชุบแข็งแบบเหนี่ยวนำ: เหตุใดจึงเกิดการบิดเบือนและสิ่งที่ต้องตรวจสอบ
การวินิจฉัยการเปลี่ยนแปลงความตรงในแร็คเกียร์ยาวก่อนปรับกระบวนการชุบแข็ง
ชั้นวางเกียร์สามารถตอบสนองความต้องการด้านความแข็งและนิ่งได้ การตรวจสอบมิติล้มเหลวหลังจากการชุบแข็งแบบเหนี่ยวนำ. บนชั้นวางยาว, การเปลี่ยนแปลงอาจปรากฏเป็นโค้งตามยาว, การดัดหรือสูญเสียความตรง.
ในบทความนี้, การบิดเบี้ยวส่วนใหญ่หมายถึงการเปลี่ยนแปลงที่วัดได้ของความตรงของชั้นวางหรือการโค้งตามยาวหลังจากการชุบแข็ง. ไม่ได้หมายความว่าปัญหาทุกมิติจะเหมือนกัน. ขึ้นอยู่กับรูปวาด, คุณลักษณะที่ได้รับการควบคุมอาจเป็นความตรงของพื้นผิวการติดตั้ง, ตัวชั้นวางสัมพันธ์กับ Datum, หรือความสัมพันธ์ทางเรขาคณิตอื่นที่ระบุ.
ก่อนที่จะเปลี่ยนพารามิเตอร์การเหนี่ยวนำ, ควรตอบคำถามสองข้อ:
1. คุณลักษณะทางเรขาคณิตใดที่เกินพิกัดจริง ๆ?
2. มีการเบี่ยงเบนนั้นเกิดขึ้นก่อนจะแข็งตัวหรือไม่?
การตรวจสอบทั้งสองนี้สามารถป้องกันการเปลี่ยนแปลงที่ไม่จำเป็นต่อกระบวนการทำความร้อนเมื่อต้นตอของปัญหาอยู่ที่อื่น.
2. เหตุใดแร็คเกียร์ยาวจึงไวต่อการเปลี่ยนแปลงความตรง
3. สภาพการให้ความร้อนและการสแกนที่ส่งผลต่อความตรงของชั้นวาง
4. การชุบแข็งและการรองรับชิ้นงานอาจส่งผลต่อผลลัพธ์ได้เช่นกัน
5. สิ่งที่ควรตรวจสอบเมื่อความตรงเกินพิกัด?
6. ข้อมูลใดที่ช่วยประเมินปัญหาการบิดเบี้ยวของแร็คเกียร์?
1. การบิดเบือนนั้นเกิดจากการแข็งตัวแบบเหนี่ยวนำจริงหรือไม่?
การวัดที่ทำหลังจากการชุบแข็งเท่านั้น ไม่สามารถแสดงได้ว่าแท้จริงแล้วความเบี่ยงเบนเกิดขึ้นจากกระบวนการชุบแข็งมากน้อยเพียงใด.
สภาพวัสดุที่เข้ามา, การตัดเฉือนก่อนหน้า, ความเค้นตกค้างและรูปทรงก่อนการแข็งตัวอาจส่งผลต่อผลลัพธ์สุดท้าย. ชั้นวางที่มีส่วนโค้งตามยาวอยู่แล้วก่อนการชุบแข็งอาจยังคงมีความทนทานต่อภายนอกในภายหลัง แม้ว่ากระบวนการชุบแข็งจะเพิ่มอีกเล็กน้อยก็ตาม การบิดเบี้ยว.
ในกรณีที่ความตรงเป็นสิ่งสำคัญ, การเปรียบเทียบที่มีประโยชน์มากที่สุดคือก่อนการชุบแข็งกับหลังการชุบแข็ง.
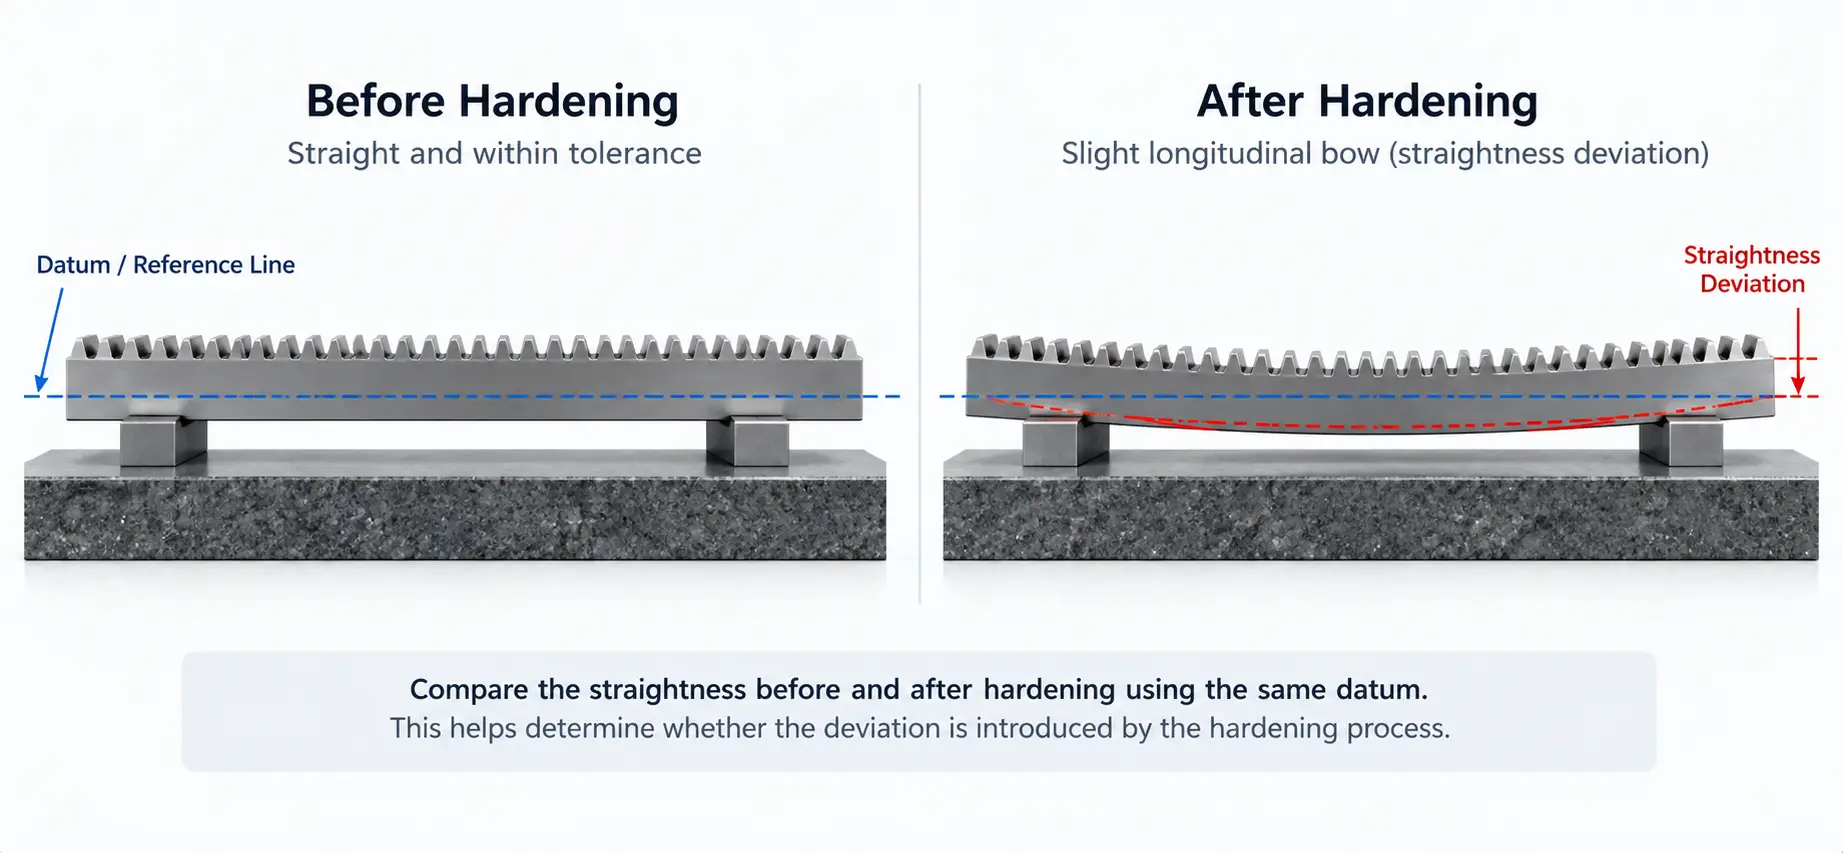
ตามหลักการแล้ว, ควรตรวจสอบคุณลักษณะที่ควบคุมการวาดแบบเดียวกันโดยใช้จุดอ้างอิงเดียวกันและวิธีการตรวจสอบที่เทียบเคียงได้.
ข้อสังเกตที่เป็นประโยชน์ ได้แก่:
— ความตรงก่อนแข็งตัว
— ความตรงหลังจากการชุบแข็ง
— ทิศทางของการเปลี่ยนแปลง
— โดยที่ส่วนเบี่ยงเบนที่ใหญ่ที่สุดจะเกิดขึ้นตามชั้นวาง
— ไม่ว่ารูปแบบเดียวกันจะซ้ำกันในหลายส่วนหรือไม่
การโค้งงอที่เกิดซ้ำได้ซึ่งเกิดขึ้นหลังจากการชุบแข็งบ่งชี้ว่ามีสภาวะที่สามารถทำซ้ำได้ที่ไหนสักแห่งในลำดับการผลิตหรือการชุบแข็ง. แหล่งที่มาที่เป็นไปได้อาจรวมถึงสภาพการตัดเฉือนก่อนหน้าด้วย, อุปกรณ์ยึดชิ้นงาน, การให้ความร้อน, การดับหรือรองรับชิ้นงาน.
ไม่ควรถือเป็นปัญหาพลังงานเหนี่ยวนำโดยอัตโนมัติ.
2. เหตุใดแร็คเกียร์ยาวจึงไวต่อการเปลี่ยนแปลงความตรง
ก ชั้นวางเกียร์ มีส่วนตัดขวางไม่สมมาตร. ด้านหนึ่งมีโครงฟัน, ในขณะที่ตัวชั้นวางและพื้นผิวตรงข้ามมีรูปทรงและสภาวะการไหลของความร้อนที่แตกต่างกัน.
ในระหว่างการชุบแข็งแบบเหนี่ยวนำเฉพาะที่, บริเวณฟันจะได้รับความร้อนอย่างรวดเร็วในขณะที่ตัวชั้นวางโดยรอบส่วนใหญ่ยังคงมีอุณหภูมิต่ำกว่า.
ความแตกต่างของอุณหภูมินี้ทำให้เกิดการขยายตัวเนื่องจากความร้อนไม่เท่ากันทั่วทั้งส่วน. การทำความเย็นและการเปลี่ยนเฟสระหว่างการชุบแข็งจะทำให้เกิดการเปลี่ยนแปลงมิติเพิ่มเติม.
สำหรับชั้นวางยาว, การเปลี่ยนแปลงในท้องถิ่นแม้เพียงเล็กน้อยก็สามารถมองเห็นได้เป็นโค้งตามยาวหรือการสูญเสียความตรงที่วัดได้ตลอดความยาวเต็ม.
ส่วนแร็คก็มีความสำคัญเช่นกัน. สองส่วนที่โมดูลฟันและรูปร่างของฟันคล้ายกันอาจตอบสนองแตกต่างกันหากความหนาของร่างกาย, ความกว้างหรือความแข็งโดยรวมแตกต่างกัน.
ด้วยเหตุผลนั้น, ผลการแข็งตัวของฟันที่ยอมรับได้ไม่ได้หมายความว่ารูปทรงของชั้นวางขั้นสุดท้ายจะยังคงอยู่ในเกณฑ์ความคลาดเคลื่อนโดยอัตโนมัติ.
3. สภาพการให้ความร้อนและการสแกนที่ส่งผลต่อความตรงของชั้นวาง
แร็คเกียร์ยาวมักจะแข็งตัวโดยการสร้าง การเคลื่อนไหวสัมพัทธ์ ระหว่างชั้นวางและตัวเหนี่ยวนำ.
โดยที่เงื่อนไขกระบวนการอื่นๆ ไม่เปลี่ยนแปลง, การเปลี่ยนอัตราการป้อนหรือการสแกนจะเปลี่ยนเวลาที่แต่ละส่วนใช้ในโซนทำความร้อนที่ใช้งานอยู่.
กำลังไฟ, อัตราการสแกนและตำแหน่งตัวเหนี่ยวนำจึงต้องพิจารณาร่วมกัน.
ตัวแปรที่สำคัญอีกประการหนึ่งคือระยะห่างระหว่างตัวเหนี่ยวนำและฟันเฟือง. หากระยะทางนี้เปลี่ยนไปตามความยาวการเดินทาง, การป้อนความร้อนในท้องถิ่นยังสามารถเปลี่ยนแปลงได้.
บนตะแกรงยาว, ที่อาจเปลี่ยนความแตกต่างของอุณหภูมิระหว่างด้านฟันที่อุ่นกับตัวแร็คคูลเลอร์และ, ในทางกลับกัน, ส่งผลต่อความตรงหลังการชุบแข็ง.
สิ่งนี้มีความสำคัญอย่างยิ่งหลังจากการปรับเปลี่ยนกระบวนการ.
ตัวอย่างเช่น, การเพิ่มอินพุตความร้อนเพื่อแก้ไขความแข็งหรือความลึกของเคสไม่เพียงพออาจทำให้สภาพความร้อนของส่วนชั้นวางเปลี่ยนไป. ผลลัพธ์ทางโลหะวิทยาอาจดีขึ้นในขณะที่ผลลัพธ์ด้านมิติแย่ลง.
สำหรับคำถามทั่วไปเกี่ยวกับ การเหนี่ยวนำความร้อนที่ไม่สม่ำเสมอ หรือ วิธีการชุบแข็งด้วยการสแกน, หัวข้อเหล่านั้นจะได้รับการปฏิบัติแยกกันดีกว่า. ในการสอบสวนอย่างตรงไปตรงมา, ปัญหาสำคัญคือวงจรการให้ความร้อนยังคงสม่ำเสมอตลอดชั้นวางหรือไม่ และการเปลี่ยนแปลงกระบวนการสอดคล้องกับการเปลี่ยนแปลงทางเรขาคณิตที่วัดได้หรือไม่.
4. การชุบแข็งและการรองรับชิ้นงานอาจส่งผลต่อผลลัพธ์ได้เช่นกัน
การเปลี่ยนแปลงขนาดไม่หยุดเมื่อชั้นวางออกจากโซนทำความร้อน.
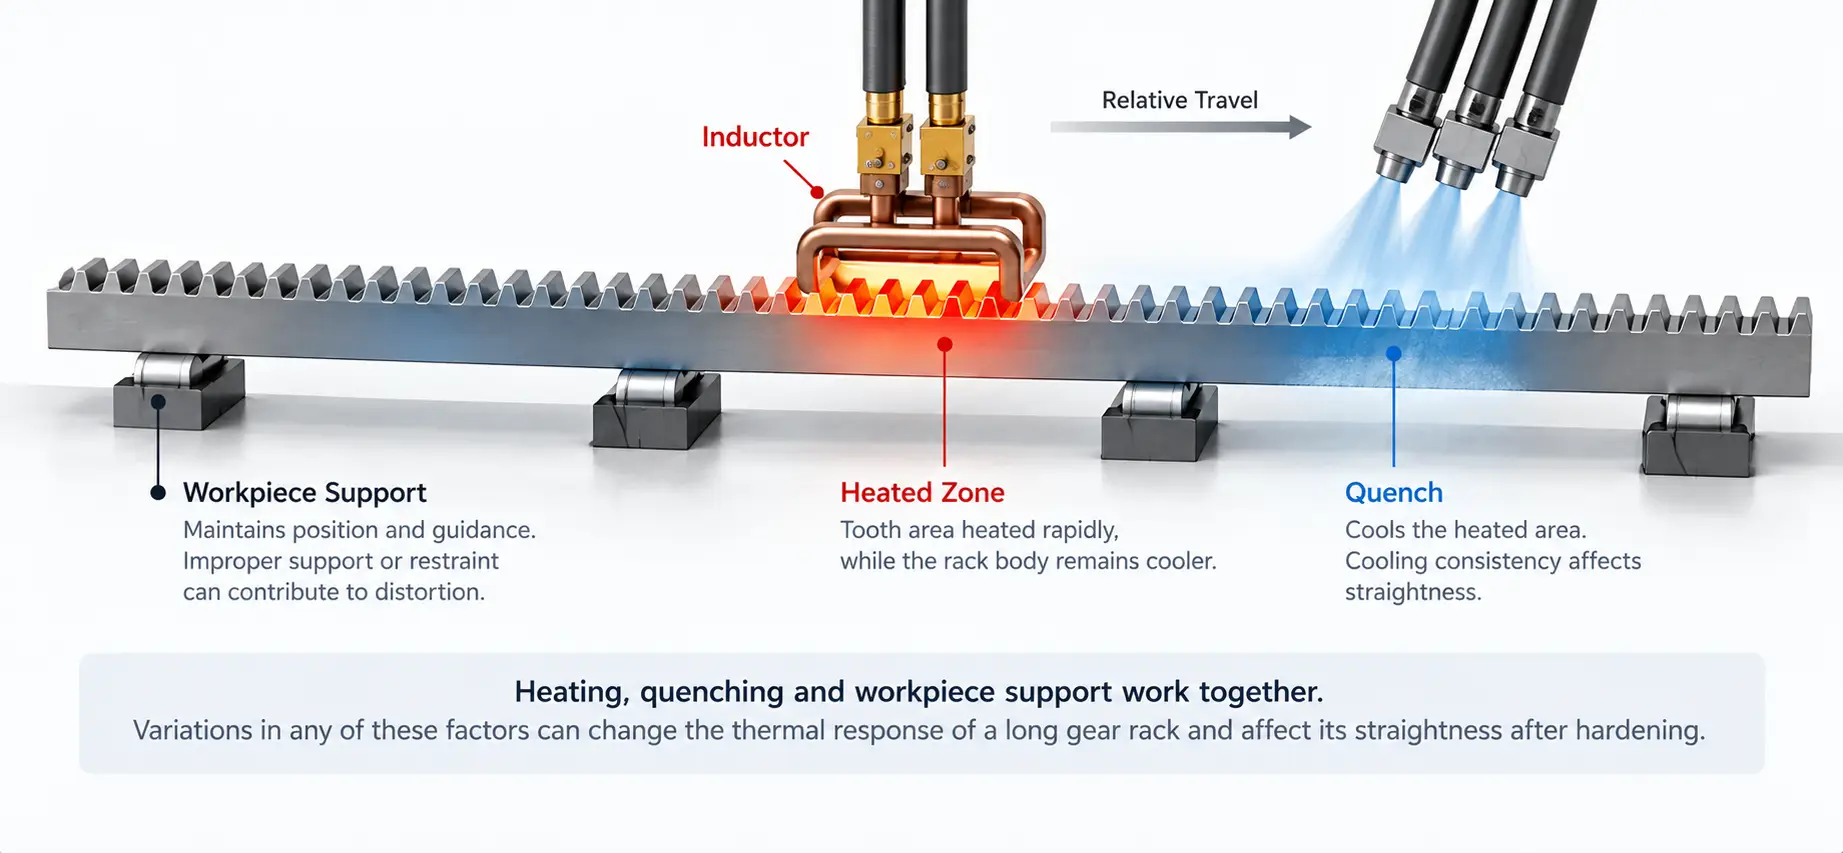
การดับร้อน ควบคุมว่าจะเย็นลงอย่างรวดเร็วและสม่ำเสมอเพียงใด. สำหรับปัญหาเรื่องความตรง, คำถามหลักคือความครอบคลุมของการทำความเย็นสม่ำเสมอหรือไม่, ไม่ว่าดับจะยังคงอยู่ในตำแหน่งที่ถูกต้องสัมพันธ์กับโซนร้อนหรือไม่, และเงื่อนไขเหล่านั้นจะคงที่ในระหว่างการสแกนหรือไม่.
การระบายความร้อนที่ไม่สม่ำเสมอทั่วทั้งส่วนของชั้นวางสามารถทำให้เกิดการโค้งงอได้ แม้ว่ารูปแบบการทำความร้อนจะดูเหมือนทำซ้ำได้ก็ตาม.
สำหรับชั้นวางยาว, ส่วนรองรับทางกลจะต้องคงที่ในระหว่างการให้ความร้อนและการดับ.
การสนับสนุนและความยับยั้งชั่งใจมีความสัมพันธ์กัน, แต่มันไม่เหมือนกัน.
ส่วนรองรับช่วยควบคุมการหย่อนยาน, ตำแหน่งและคำแนะนำระหว่างการเคลื่อนไหว.
การยึดหรือยึดจะส่งผลต่อความสามารถในการขยายชั้นวางได้อย่างอิสระ, หดตัวหรือเคลื่อนย้ายระหว่างวงจรความร้อน.
หากชั้นวางย้อยหรือเลื่อน, ระยะห่างระหว่างตัวเหนี่ยวนำและฟันอาจเปลี่ยนแปลงได้. หากยึดชิ้นงานแรงเกินไปหรือไม่สม่ำเสมอ, การตอบสนองของมิติก็อาจเปลี่ยนไปเช่นกัน.
การจัดเรียงที่ถูกต้องขึ้นอยู่กับความยาวของชั้นวาง, ความแข็งของส่วน, แผนผังเครื่องจักรและวิธีที่ชิ้นส่วนเคลื่อนที่ผ่านสถานีชุบแข็ง.
5. สิ่งที่ควรตรวจสอบเมื่อความตรงเกินพิกัด?
ก่อนเปลี่ยนการตั้งค่าเครื่อง, ขั้นแรกให้ระบุให้ชัดเจนก่อนว่าอะไรคือสิ่งที่เกินความอดทน.
ตรวจสอบ:
— พื้นผิวหรือ Datum ใดที่กำลังได้รับการตรวจสอบ
— มีการวัดคุณลักษณะทางเรขาคณิตเดียวกันก่อนและหลังการชุบแข็งหรือไม่
— ไม่ว่าจะเป็นปัญหาธนูเต็มตัว, ความตรงในท้องถิ่น, การดัดด้านข้าง, บิดหรือคุณสมบัติอื่นที่ควบคุมการวาด
— วิธีการตรวจสอบและเงื่อนไขการสนับสนุนจะเทียบเคียงได้หรือไม่
หลังจากกำหนดปัญหาเชิงมิติไว้อย่างชัดเจนแล้วเท่านั้น การแก้ไขปัญหากระบวนการจึงจะมีประโยชน์.
| ผลลัพธ์ที่สังเกตได้ | พื้นที่ที่ต้องตรวจสอบก่อน |
|---|---|
| แร็คถูกโค้งงอก่อนที่จะแข็งตัว | สภาพวัสดุที่เข้ามา, การตัดเฉือนก่อนหน้า, ความเครียดที่เหลือ |
| ส่วนโค้งใหม่ที่คล้ายกันจะปรากฏขึ้นซ้ำๆ หลังจากการชุบแข็ง | สภาพการตัดเฉือนก่อนหน้า, อุปกรณ์ยึดชิ้นงาน, การให้ความร้อน, การชุบเย็น, การสนับสนุน |
| ความบิดเบี้ยวจะแตกต่างกันไปอย่างมากในแต่ละส่วน | เรขาคณิตขาเข้า, การจัดตำแหน่ง, การทำซ้ำของฟิกซ์เจอร์, การสนับสนุน |
| ความบิดเบี้ยวเปลี่ยนแปลงไปตามความยาวของชั้นวาง | คำแนะนำ, ระยะเชื่อมต่อ, ความสม่ำเสมอในการสแกน |
| ความตรงจะเปลี่ยนไปหลังจากการปรับอินพุตความร้อน | กำลังไฟ, อัตราการสแกน, ส่งผลให้เกิดความแตกต่างของอุณหภูมิทั่วทั้งส่วนชั้นวาง |
| ความแข็งเป็นที่ยอมรับได้ แต่ความตรงคือค่าเผื่อภายนอก | รูปทรงก่อนการชุบแข็ง, สมดุลความร้อน/ดับ, การสนับสนุนและความยับยั้งชั่งใจ |
| ความบิดเบี้ยวจะเปลี่ยนไปหลังจากการปรับความเร็ว | อัตราการป้อนพร้อมกับกำลังและระยะเวลาในการดับ |
นี่คือแนวทางการสอบสวน, ไม่ใช่การวินิจฉัยขั้นสุดท้าย.
รูปแบบการทำความร้อนที่มองเห็นได้สม่ำเสมอไม่ได้พิสูจน์ว่าชั้นวางจะยังคงตั้งตรง, และผลความแข็งที่ยอมรับได้ไม่ได้พิสูจน์ว่าเป็นไปตามข้อกำหนดด้านมิติ.
การยอมรับทางโลหะวิทยาและการยอมรับมิติควรได้รับการประเมินแยกกัน.
อาจจำเป็นต้องทำการยืดให้ตรงหากรูปทรงหลังการชุบแข็งเกินค่าความคลาดเคลื่อนที่ระบุ, แต่ไม่ควรถือเป็นขั้นตอนอัตโนมัติสำหรับชั้นวางที่แข็งทุกชั้น.
หากข้อผิดพลาดมิติเดียวกันปรากฏขึ้นซ้ำ ๆ หลังจากการชุบแข็ง, การระบุและลดสาเหตุต้นน้ำมีประโยชน์มากกว่าการยืดผมเพียงอย่างเดียว.
6. ข้อมูลใดที่ช่วยประเมินปัญหาการบิดเบี้ยวของแร็คเกียร์?
การตรวจสอบเบื้องต้นที่เป็นประโยชน์ไม่จำเป็นต้องมีทุกพารามิเตอร์ของเครื่องจักร.
ข้อมูลที่เป็นประโยชน์มากที่สุดมักจะเป็น:
— การวาดชั้นวางเกียร์
— วัสดุและสภาพก่อนหน้า, ถ้ารู้
— โซนชุบแข็งที่จำเป็น
— ความแข็งของเป้าหมายและความลึกของตัวเรือน, ถ้าระบุไว้
— ความตรงหรือรูปทรงที่เกี่ยวข้องก่อนการชุบแข็ง
— รูปทรงที่วัดหลังจากการชุบแข็ง
— ตำแหน่งและทิศทางของการบิดเบือน
— เครื่องทำความร้อนในปัจจุบัน, การสแกนและการจัดเรียงดับ
ถ้าเป็นไปได้, ทำเครื่องหมายบริเวณที่ได้รับผลกระทบ, ข้อมูลการตรวจสอบและโซนชุบแข็งที่ต้องการบนภาพวาด.
ทำให้แยกปัญหาทางโลหะวิทยาออกจากมิติได้ง่ายขึ้นและตัดสินใจว่าควรตรวจสอบส่วนใดของกระบวนการก่อน.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
การบิดเบี้ยวมักเกิดจากการแข็งตัวแบบเหนี่ยวนำหรือไม่?
ไม่จำเป็น. สภาพวัสดุที่เข้ามา, การตัดเฉือนก่อนหน้า, ความเค้นตกค้างและรูปทรงก่อนการแข็งตัวสามารถช่วยได้. การเปรียบเทียบคุณสมบัติเดียวกันก่อนและหลังการชุบแข็งจะแสดงให้เห็นว่ากระบวนการชุบแข็งนั้นเพิ่มเข้าไปมากเพียงใด.
เหตุใดชั้นวางแบบยาวจึงไวต่อการเปลี่ยนแปลงความตรงมากกว่า?
ชั้นวางมีส่วนตัดขวางที่ไม่สมมาตร, และการให้ความร้อนที่ฟันเฉพาะที่ทำให้เกิดการขยายตัวทางความร้อนที่ไม่เท่ากันทั่วทั้งส่วน. บนตะแกรงยาว, แม้แต่การเปลี่ยนแปลงเล็กๆ น้อยๆ ในท้องถิ่นก็ปรากฏให้เห็นเป็นคันธนูตลอดทั้งตัว.
ผลความแข็งที่ยอมรับได้หมายความว่าชั้นวางมีมิติที่ถูกต้องหรือไม่?
ไม่ใช่. การยอมรับทางโลหะและมิติได้รับการประเมินแยกกัน. ชั้นวางสามารถตอบสนองความแข็งและความลึกของเคสได้ แต่ยังคงไม่ผ่านการตรวจสอบความตรงหรือส่วนโค้ง.
ฉันควรตรวจสอบสิ่งใดก่อนเมื่อความตรงเกินพิกัด?
กำหนดว่าพื้นผิวหรือ Datum ใดไม่อยู่ในเกณฑ์ความคลาดเคลื่อน และมีการเบี่ยงเบนเกิดขึ้นก่อนการชุบแข็งหรือไม่. หลังจากกำหนดปัญหาไว้อย่างชัดเจนเท่านั้น การแก้ไขปัญหากระบวนการจึงจะมีประโยชน์.
ฉันต้องส่งข้อมูลอะไรบ้างเพื่อการประเมิน?
ภาพวาดชั้นวางเกียร์, วัสดุและสภาพก่อนหน้าหากทราบ, โซนแข็งที่ต้องการ, และรูปทรงก่อนและหลังการชุบแข็ง. ทำเครื่องหมายบริเวณที่ได้รับผลกระทบ, ข้อมูลการตรวจสอบและโซนแข็งบนภาพวาด.
ส่งแบบร่างชั้นวางเกียร์ของคุณและข้อมูลกระบวนการปัจจุบัน
ขอการประเมินเบื้องต้นเพื่อแยกปัญหาทางโลหะวิทยาออกจากมิติและระบุว่าควรตรวจสอบส่วนใดของกระบวนการก่อน.