
Ciągłe wyżarzanie indukcyjne drutu: Jak prędkość linii, Moc, i temperatura wpływają na wyniki wyżarzania
W ciągłe wyżarzanie drutu, wynik zależy od historii termicznej poruszającego się drutu, a nie od samej temperatury lub mocy. Prędkość linii, czas przebywania, rozmiar drutu, Jeżeli gotowy drut jest zbyt twardy, należy uwzględnić nakład materiału i energii łącznie, nadmiernie zmiękczone lub nierówne na całej długości.
2. Dlaczego średnica drutu i materiał zmieniają warunki wyżarzania
3. Co pomiar temperatury może – a czego nie może – powiedzieć
4. Rozwiązywanie problemów z niedostatecznym wyżarzaniem i niespójnymi właściwościami drutu
5. Gdzie pasuje ciągłe wyżarzanie po ciągnieniu drutu
1. Szybkość linii, Czas pobytu, i moc działają razem
Drut przechodzący przez indukcyjną strefę grzejną jest wystawiony na działanie ciepła przez ograniczony czas. W praktyce:
Prędkość linii → czas przebywania → ekspozycja termiczna → wynik wyżarzania
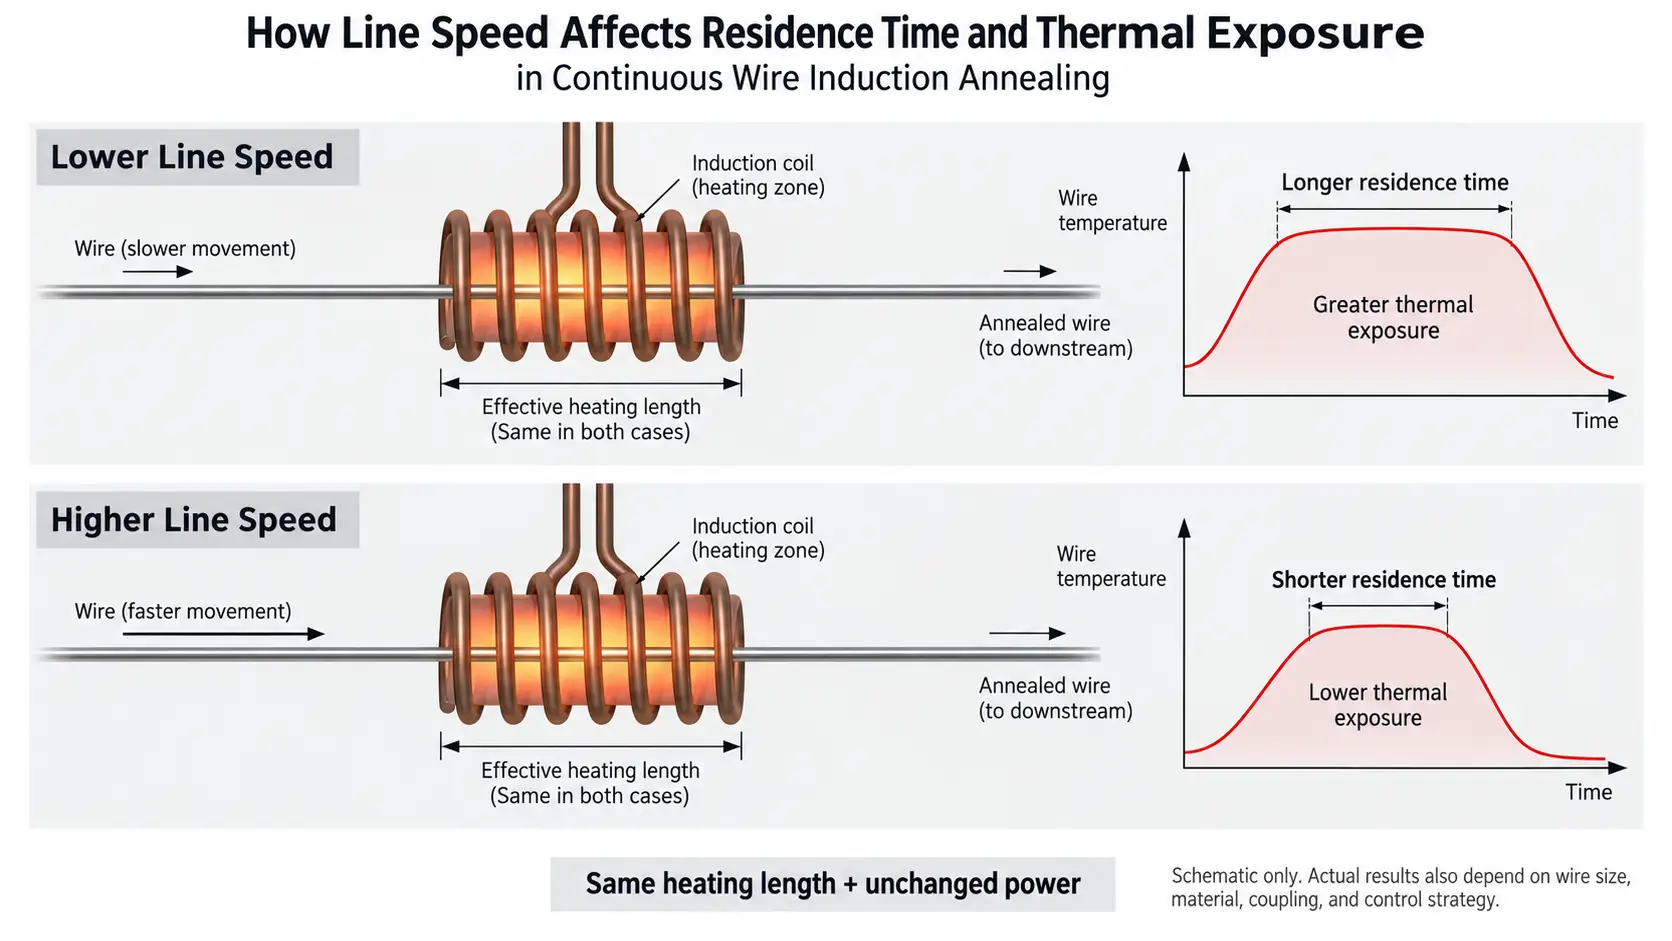
Zwiększanie prędkości linii skraca czas przebywania każdego odcinka drutu w efektywnej strefie grzania. Zmniejszenie prędkości zwiększa ten czas.
Moc określa, ile energii jest dostępne w tym okresie, ale ustawienie mocy samo w sobie nie definiuje warunków wyżarzania. Ta sama moc elektryczna może dawać inny wynik cieplny, jeśli średnica drutu, materiał, zmiany prędkości lub długości ogrzewania.
Jest to szczególnie ważne w ciągłe wyżarzanie drutu, gdzie prędkość produkcji jest częścią procesu obróbki cieplnej, a nie tylko parametrem transportu.
Dla danej aplikacji, główne zmienne obejmują:
•prędkość linii
•efektywna długość ogrzewania
•moc indukcyjna
•średnica drutu
•materiał drutu
•przychodzący stan materialny
•wymagany stan wyżarzony
Zmiana kilku z tych zmiennych jednocześnie utrudnia rozwiązywanie problemów.
Drut ciągniony na zimno również wiąże się z wymogami metalurgicznymi. Ciągnienie wprowadza pracę na zimno i zwiększa wytrzymałość, jednocześnie zmniejszając plastyczność. W zależności od stopu i drogi procesu, wyżarzanie może obejmować odzysk i rekrystalizację w celu uzyskania właściwości wymaganych do dalszego przetwarzania.
Dlatego nie ma jednego temperatura wyżarzania drutu dotyczy to każdego materiału i linii produkcyjnej.
2. Dlaczego średnica drutu i materiał zmieniają warunki wyżarzania
Receptury opracowanej dla jednego drutu nie należy automatycznie przenosić na inną średnicę lub materiał.
Większy drut zawiera więcej materiału do ogrzania i może reagować inaczej w zależności od jego przekroju poprzecznego. Mniejszy drut ma mniejszą masę termiczną i może szybciej reagować na zmiany mocy lub prędkości linii.
Zmiany materialne również mają znaczenie.
Drut stalowy i drut miedziany mają inną elektryczność, zachowanie termiczne i metalurgiczne. Nawet dwa gatunki stali o tej samej średnicy mogą wymagać różnych warunków wyżarzania, ponieważ ich skład i stan początkowej pracy na zimno są różne.
Gdy zmieni się specyfikacja drutu, inżynierowie powinni zatem sprawdzić warunki procesu, a nie po prostu zachować poprzednie ustawienia.
Przydatne informacje obejmują:
•materiał i klasa
•średnica drutu
•stan przychodzący
•wymagane właściwości końcowe
•Prędkość produkcji
•dostępna długość ogrzewania
Częstotliwość, Można następnie wybrać konstrukcję cewki indukcyjnej i poziom mocy lub dostosować ją do rzeczywistego zastosowania.
Ważną kwestią nie jest to, że jedna zmienna musi zawsze rosnąć lub zmniejszać się. Dzieje się tak dlatego, że po zmianie produktu poprzedni proces może już nie powodować tego samego cyklu termicznego.
3. Co pomiar temperatury może – a czego nie może – powiedzieć
Pomiar temperatury jest przydatny w wyżarzanie indukcyjne drutu, jednak wyświetlanej temperatury nie należy traktować jako dowodu na to, że ostateczny stan drutu jest prawidłowy.
Pomiar w podczerwieni może dostarczyć w czasie rzeczywistym informacji o stanie termicznym poruszającego się drutu. W układzie zamkniętym, sygnał ten może być również wykorzystany jako część strategii sterowania mocą.
Jednak, na sam pomiar może mieć wpływ:
— stan powierzchni
— emisyjność
— wielkość plamki pomiarowej
— ruch drutu
— położenie czujnika i kąt widzenia
Kwestie te stają się coraz ważniejsze w miarę zmniejszania się średnicy drutu.
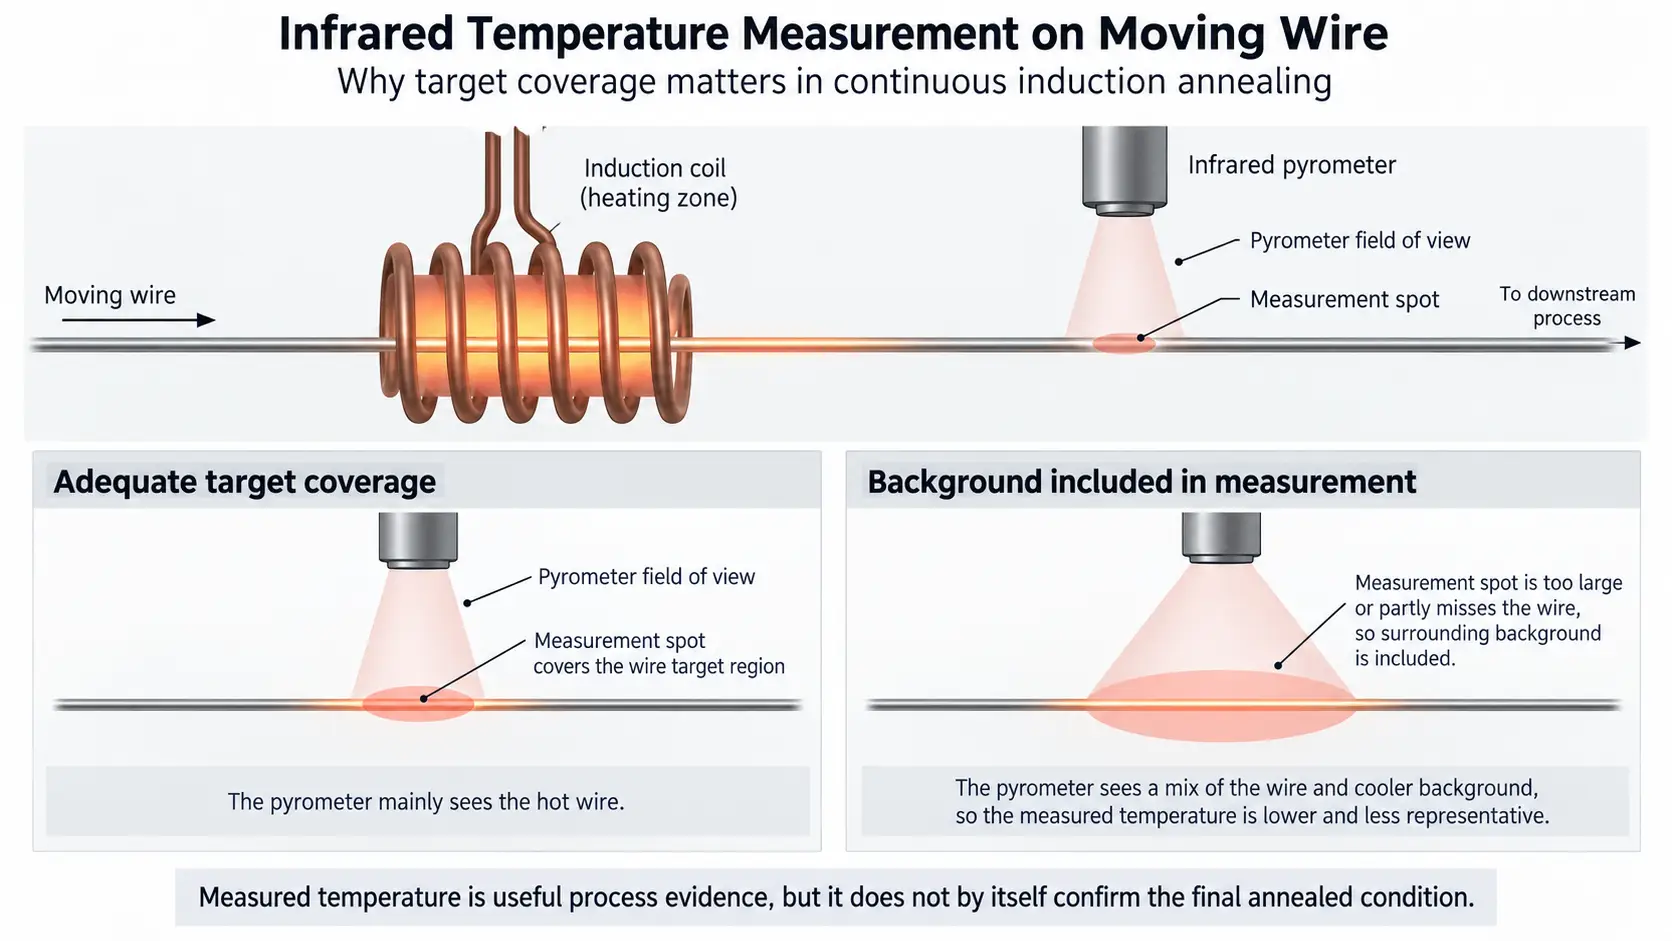
Problem pomiaru należy również oddzielić od rzeczywistego problemu wyżarzania.
Na przykład, nieprawidłowy odczyt pirometru nie powoduje automatycznie niedostatecznego wyżarzenia drutu. Staje się przyczyną procesu tylko wtedy, gdy nieprawidłowy sygnał wpływa na pętlę regulacji lub powoduje, że operator zastosuje niewłaściwe ustawienie.
Z tego powodu, trendy temperaturowe należy porównać z rzeczywistymi wynikami produktu, takimi jak twardość, wydłużenie, właściwości rozciągające lub zachowanie w dalszej obróbce, w zależności od specyfikacji drutu.
Drut może osiągnąć zmierzoną temperaturę docelową i nadal wymagać dalszych badań, jeśli właściwości końcowe wykraczają poza wymagany zakres.
Do szerszego omówienia pomiarów w podczerwieni i sterowania w pętli zamkniętej, to ogólne zasady kontroli temperatury lepiej traktować oddzielnie od opisanego tutaj rozwiązywania problemów związanych z przewodami.
4. Rozwiązywanie problemów z niedostatecznym wyżarzaniem i niespójnymi właściwościami drutu
Niska ciągliwość, Objawy to nadmierna twardość lub nierównomierne wydłużenie. Sami nie identyfikują przyczyny.
Przydatnym podejściem do rozwiązywania problemów jest porównanie objawu z ostatnimi zmianami w procesie i danymi produkcyjnymi.
| Zaobserwowany stan | Możliwe przyczyny | Co sprawdzić w pierwszej kolejności |
|---|---|---|
| Drut pozostaje zbyt twardy lub wydłużenie jest mniejsze niż wymagane | Niewystarczająca ekspozycja termiczna, Wyższa prędkość linii, zwiększona średnica, zmiana materialna, niewystarczająca moc w stosunku do aktualnego stanu | Rzeczywista prędkość linii, trend temperatury, specyfikacja produktu, stan przychodzący |
| Właściwości różnią się w zależności od długości drutu | Wahania prędkości, zmiana położenia drutu, niestabilne warunki ogrzewania, zmienność obciążenia, niespójny pomiar temperatury | Historia prędkości, ścieżka drutu, dane dotyczące mocy/obciążenia, trend temperatury |
| Nadmierne zmiękczenie lub inna zmiana właściwości | Nadmierna ekspozycja termiczna, mniejsza prędkość linii, niewłaściwe ustawienie mocy lub temperatury | Prędkość linii, przepis na proces, historia temperatur |
| Wskazane zmiany temperatury, ale właściwości produktu pozostają stabilne | Może wystąpić niestabilność pomiaru lub efekty powierzchniowe/emisyjne | Cel pirometru, rozmiar plamki, stan oglądania, stan powierzchni |
| Właściwości produktu zmieniają się, a wskazana temperatura wydaje się stabilna | Różnorodność materiału, nieprawidłowe miejsce pomiaru, zmiany czasu nagrzewania lub sprzęgania | Przychodzący materiał, rzeczywista prędkość, pozycja drutu, dane procesowe |
Te wzorce to tylko punkty wyjścia. Nie należy ich traktować jako sygnatur usterek.
① Najpierw sprawdź produkt
Przed zmianą parametrów wyżarzania, sprawdź, czy sam przewód się zmienił.
Nowy gatunek materiału, inna średnica lub inna ilość wcześniejszej obróbki na zimno może zmienić reakcję wyżarzania, nawet jeśli ustawienia maszyny nie zostaną zmienione.
② Sprawdź rzeczywistą prędkość linii
Szybkość receptury i rzeczywista prędkość robocza nie zawsze są takie same.
Ponieważ prędkość linii kontroluje czas przebywania, nieoczekiwana zmiana prędkości może zmienić cykl termiczny bez oczywistej zmiany mocy indukcyjnej.
③ Przejrzyj strefę grzewczą
Sprawdź, czy przewód przechodzi przez cewkę zgodnie z przeznaczeniem.
Zmiany pozycji, stan cewki indukcyjnej lub zmiany efektywnej długości nagrzewania mogą zmienić zachowanie sprzęgania i nagrzewania.
④ Porównaj dane elektryczne i temperaturowe
Moc, aktualne, Trendy częstotliwości i temperatury mogą pomóc w określeniu, kiedy proces odszedł od wcześniej stabilnych warunków.
Podczas diagnozy należy unikać zmiany kilku parametrów na raz, ponieważ trudno jest określić, która korekta miała wpływ na wynik.
⑤ Potwierdź wynik za pomocą odpowiedniego testu produktu
Odpowiednia metoda weryfikacji zależy od produktu.
Na jakiś drut, twardość może się przydać. Dla innych, wydłużenie, właściwości rozciągające, ciągliwość lub późniejsze właściwości ciągnienia/formowania mogą być bardziej istotne.
To rozróżnienie ma znaczenie przy diagnozowaniu podejrzeń niedogrzanie. Procesu nie należy klasyfikować jako niedostatecznie wyżarzonego wyłącznie dlatego, że jeden z parametrów maszyny wygląda nietypowo.
Dalsze chłodzenie może również wpływać na stan końcowy niektórych materiałów i procesów. Należy to rozważyć osobno, jeśli stop i wymagana metoda obróbki cieplnej wpływają na zachowanie podczas chłodzenia.
5. Gdzie pasuje ciągłe wyżarzanie po ciągnieniu drutu
Wyżarzanie drutu jest często kojarzone z ciągnieniem, ponieważ ciągnienie na zimno zmienia stan mechaniczny materiału.
W zależności od ścieżki produkcyjnej, można przeprowadzić wyżarzanie:
— pomiędzy etapami rysowania jako wyżarzanie pośrednie
— po narysowaniu jako wyżarzanie po ciągnieniu
— w sposób ciągły, gdy drut przechodzi przez dedykowaną sekcję grzejną
Do niektórych zastosowań z drutem stalowym, Leczenie ciągłe jest również określane jako wyżarzanie nici. Termin opisuje format przetwarzania ciągłego; nie określa indukcji jako źródła ogrzewania.
Ogrzewanie indukcyjne jest jednym ze sposobów przeprowadzenia tej obróbki, ponieważ może zapewnić zwartą strefę grzewczą i regulowany dopływ energii dla poruszającego się produktu. Proces nadal musi być dostosowany do materiału, rozmiar drutu, prędkość linii i wymagane właściwości końcowe.
Głównym pytaniem jest, w jaki sposób wykorzystuje się ogrzewanie indukcyjne przed lub pomiędzy operacjami rysowania, lepiej jest traktować ten temat oddzielnie od omówionej tutaj diagnostyki wyżarzania.
Klucz na wynos
Ciągłe wyżarzanie indukcyjne drutu dlatego najlepiej oceniać go jako proces termiczny, a nie stałą recepturę maszynową. Kiedy wyniki się zmieniają, najbardziej użytecznym pytaniem nie jest zazwyczaj: „Jaką moc powinienem ustawić?”, ale co zmieniło się w przewodzie, czas przebywania, ekspozycja termiczna lub pomiar – i czy ta zmiana znajduje odzwierciedlenie w końcowych właściwościach drutu.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Jak prędkość linii wpływa na wynik wyżarzania?
Prędkość linii kontroluje, jak długo każda sekcja drutu pozostaje w strefie grzewczej. Wyższa prędkość oznacza mniejsze narażenie termiczne; niższa prędkość oznacza więcej. Sama moc nie definiuje warunków wyżarzania.
Czy mogę zastosować ten sam przepis na wyżarzanie dla innej średnicy drutu??
Nie automatycznie. Większy drut ma większą masę termiczną i reaguje inaczej w przekroju, podczas gdy mniejszy drut reaguje szybciej na zmiany mocy lub prędkości. Skład materiału i stan zimnej pracy również mają znaczenie.
Czy prawidłowy odczyt temperatury gwarantuje prawidłowe wyżarzanie??
Nie. Wyświetlana temperatura jest odniesieniem termicznym, nie jest dowodem na ostateczny warunek. Porównaj trendy temperatury z twardością, wydłużenie, właściwości rozciągające lub zachowanie w dalszej części procesu.
Co powoduje niespójne właściwości drutu na całej długości?
Wahania prędkości, zmiana położenia drutu, niestabilne ogrzewanie, zmienność obciążenia, lub niespójny pomiar temperatury. Sprawdź historię prędkości, ścieżka drutu, najpierw dane dotyczące mocy/obciążenia i trend temperatury.
Gdzie pasuje wyżarzanie w stosunku do ciągnienia drutu?
Pomiędzy etapami rysowania (wyżarzanie pośrednie), po narysowaniu (wyżarzanie po ciągnieniu), lub w sposób ciągły poprzez dedykowaną sekcję grzewczą.
Poszukuję linii do ciągłego wyżarzania indukcyjnego drutu?
Zobacz jak KOTRON konfiguruje zasilacz indukcyjny, cewkę indukcyjną i kontrolę temperatury wokół materiału drutu, średnica i prędkość linii.










