
Непрерывный индукционный отжиг проволоки: Как скорость линии, Мощность, и температура влияют на результаты отжига
В непрерывный отжиг проволоки, результат зависит от термической истории движущегося провода, а не только от температуры или мощности.. Скорость линии, время пребывания, размер провода, Затраты материала и энергии следует учитывать вместе, если готовая проволока слишком твердая., чрезмерно размягченный или непоследовательный по длине.
2. Почему диаметр проволоки и материал влияют на условия отжига
3. Что может — и не может — сказать вам измерение температуры
4. Устранение неполадок, связанных с недостаточным отжигом и нестабильными свойствами проволоки
5. Где применяется непрерывный отжиг после волочения проволоки
1. Скорость линии, Время проживания, и власть работают вместе
Проволока, проходящая через зону индукционного нагрева, подвергается воздействию тепла в течение ограниченного периода времени.. На практике:
Скорость линии → время пребывания → термическое воздействие → результат отжига
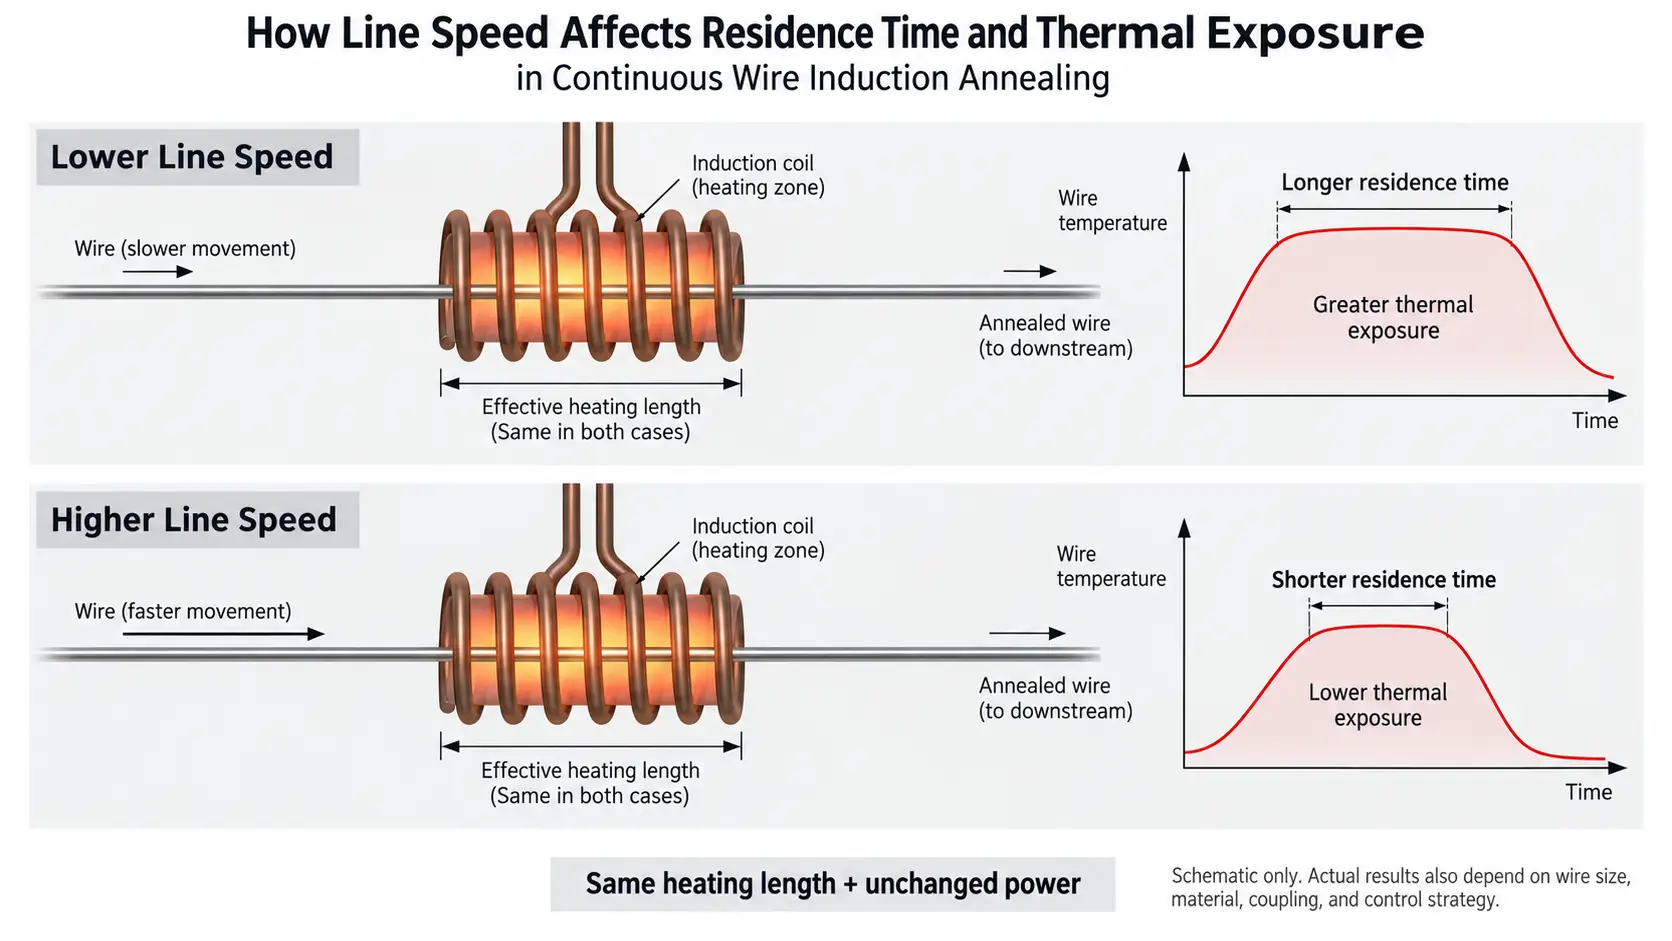
Увеличение скорости линии сокращает время, в течение которого каждая секция проволоки остается в эффективной зоне нагрева.. Снижение скорости увеличивает это время..
Мощность определяет, сколько энергии доступно в этот период., но настройка мощности сама по себе не определяет условия отжига. Одна и та же электрическая мощность может привести к разным тепловым результатам, если диаметр проволоки, Материал, изменение скорости или длины нагрева.
Это особенно важно в непрерывный отжиг проволоки, где скорость производства является частью процесса термообработки, а не просто параметром транспортировки.
Для конкретного приложения, основные переменные включают в себя:
•скорость линии
•эффективная длина нагрева
•Индукционную мощность
•диаметр проволоки
•материал проволоки
•входное состояние материала
•необходимое отожженное состояние
Одновременное изменение нескольких из этих переменных затрудняет устранение неполадок..
Холоднотянутая проволока также вносит в процесс металлургические требования.. Чертеж знакомит с холодной обработкой и увеличивает прочность при одновременном снижении пластичности.. В зависимости от сплава и маршрута процесса, отжиг может включать восстановление и рекристаллизацию для получения свойств, необходимых для дальнейшей обработки..
Поэтому не существует единого температура отжига проволоки это применимо к каждому материалу и производственной линии.
2. Почему диаметр проволоки и материал влияют на условия отжига
Рецептура, разработанная для одной проволоки, не должна автоматически переноситься на другой диаметр или материал..
Проволока большего размера содержит больше материала для нагрева и может реагировать по-разному в зависимости от своего поперечного сечения.. Провод меньшего размера имеет меньшую тепловую массу и может быстрее реагировать на изменения мощности или скорости линии..
Существенные изменения также имеют значение..
Стальная проволока и медная проволока имеют разные электрические характеристики., термическое и металлургическое поведение. Даже две марки стали одного и того же диаметра могут потребовать разных условий отжига, поскольку их состав и входное холодное состояние различны..
При изменении спецификации провода, поэтому инженерам следует проверять состояние процесса, а не просто сохранять предыдущие настройки..
Полезная информация включает:
•материал и сорт
•диаметр проволоки
•входящее состояние
•необходимые окончательные свойства
•скорость производства
•доступная длина нагрева
Частота, Затем конструкция индуктора и уровень мощности могут быть выбраны или скорректированы в зависимости от фактического применения..
Важным моментом является не то, что одна переменная всегда должна увеличиваться или уменьшаться.. Дело в том, что предыдущий процесс может больше не производить тот же термический цикл после замены продукта..
3. Что может — и не может — сказать вам измерение температуры
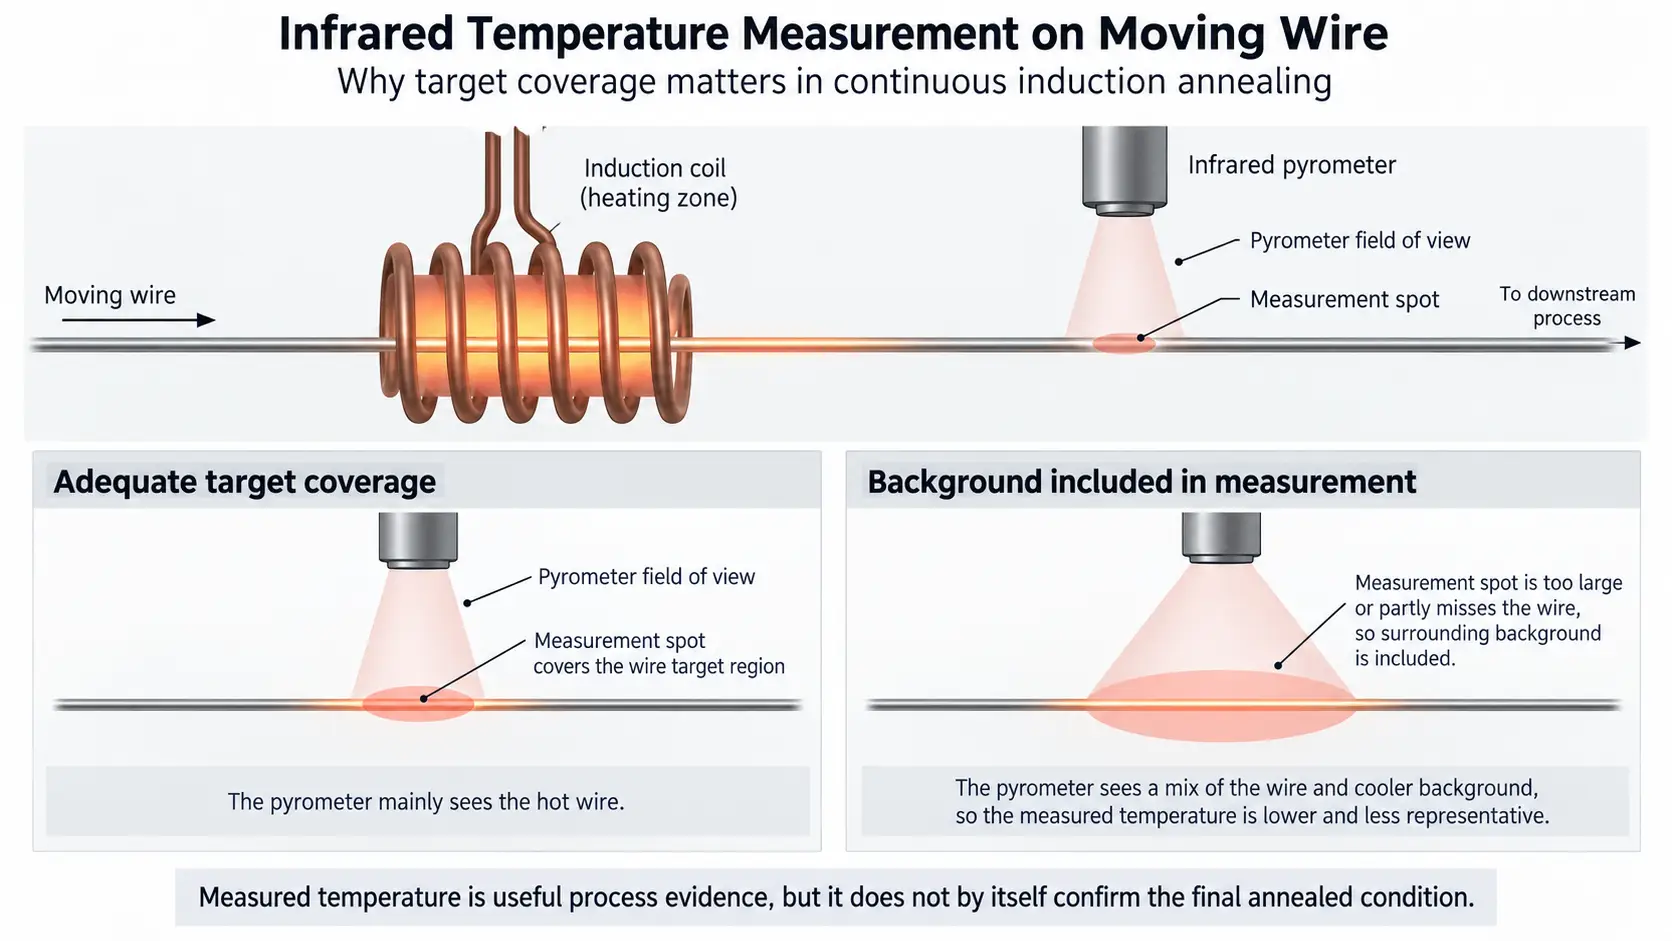
Измерение температуры полезно в индукционный отжиг проволоки, но отображаемую температуру не следует рассматривать как доказательство того, что окончательное состояние провода правильное..
Инфракрасное измерение может предоставить информацию в режиме реального времени о тепловом состоянии движущегося провода.. В замкнутой системе, этот сигнал также может использоваться как часть стратегии управления мощностью..
Однако, на само измерение может повлиять:
— состояние поверхности
— излучательная способность
— размер пятна измерения
— движение проволоки
— положение датчика и угол обзора
Эти проблемы становятся более важными по мере уменьшения диаметра проволоки..
Задачу измерения также следует отделить от реальной проблемы отжига..
Например, неправильные показания пирометра не приводят к автоматическому недоотжигу проволоки. Это становится причиной процесса только в том случае, если неправильный сигнал влияет на контур управления или заставляет оператора применить неподходящую настройку..
по этой причине, температурные тенденции следует сравнивать с фактическими результатами продукта, такими как твердость., удлинение, свойства на растяжение или поведение при последующей обработке, в зависимости от спецификации провода.
Проволока может достичь измеренной целевой температуры и при этом потребовать дальнейшего исследования, если конечные свойства выходят за пределы требуемого диапазона..
Для более широкого обсуждения инфракрасных измерений и управления с обратной связью., сама общие принципы контроля температуры лучше рассматривать отдельно от устранения неполадок, связанных с проводами, описанных здесь..
4. Устранение неполадок, связанных с недостаточным отжигом и нестабильными свойствами проволоки
Низкая пластичность, чрезмерная твердость или непостоянное удлинение являются симптомами. Сами причину не определяют.
Полезным подходом к устранению неполадок является сравнение симптома с недавними изменениями процесса и производственными данными..
| Наблюдаемое состояние | Возможные причины | Что проверить в первую очередь |
|---|---|---|
| Проволока остается слишком твердой или удлинение меньше требуемого. | Недостаточное тепловое воздействие, большая скорость линии, увеличенный диаметр, существенное изменение, недостаточная мощность для текущего состояния | Фактическая скорость линии, температурный тренд, спецификация продукта, входящее состояние |
| Свойства изменяются в зависимости от длины провода | Колебания скорости, изменение положения проволоки, нестабильный режим нагрева, изменение нагрузки, непоследовательное измерение температуры | История скорости, проводной путь, данные о мощности/нагрузке, температурный тренд |
| Чрезмерное смягчение или другое изменение свойств | Чрезмерное тепловое воздействие, медленная скорость линии, неподходящая настройка мощности или температуры | Скорость линии, рецепт процесса, история температуры |
| Показаны изменения температуры, но свойства продукта остаются стабильными | Могут возникнуть нестабильность измерений или эффекты поверхности/излучательной способности. | Цель пирометра, размер пятна, условия просмотра, состояние поверхности |
| Свойства продукта меняются, пока указанная температура остается стабильной | Вариант материала, неправильное место измерения, изменения времени нагрева или сцепления | Входящий материал, фактическая скорость, положение провода, данные процесса |
Эти шаблоны являются лишь отправной точкой.. Их не следует рассматривать как признаки неисправности..
① Сначала проверьте продукт
Перед изменением параметров отжига, подтвердите, изменился ли сам провод.
Новый сорт материала, другой диаметр или разное количество предварительной холодной обработки могут изменить реакцию на отжиг, даже если настройки машины не изменились..
② Проверьте фактическую скорость линии.
Рецептурная скорость и фактическая рабочая скорость не всегда совпадают..
Поскольку скорость линии контролирует время пребывания, неожиданное изменение скорости может изменить тепловой цикл без явного изменения индукционной мощности..
③ Обзор зоны нагрева.
Проверьте, проходит ли провод через индуктор так, как предполагалось..
Изменения позиции, Состояние индуктора или изменения эффективной длины нагрева могут изменить поведение связи и нагрева..
④ Сравните электрические и температурные данные.
Мощность, текущий, Тенденции частоты и температуры могут помочь определить, когда процесс отошел от ранее стабильного состояния..
Во время диагностики следует избегать изменения нескольких параметров одновременно, поскольку становится сложно определить, какая корректировка повлияла на результат..
⑤ Подтвердите результат с помощью соответствующего теста продукта.
Соответствующий метод проверки зависит от продукта.
Для какого-то провода, твердость может быть полезна. Для других, удлинение, свойства растяжения, пластичность или характеристики последующего волочения/формования могут быть более важными.
Это различие имеет значение при диагностике подозреваемых недоотжиг. Процесс не следует классифицировать как недоотожженный только потому, что один параметр машины выглядит необычно..
Последующее охлаждение также может повлиять на конечное состояние некоторых материалов и процессов.. Его следует рассматривать отдельно, если сплав и требуемый метод термообработки делают охлаждение значимым..
5. Где применяется непрерывный отжиг после волочения проволоки
Отжиг проволоки часто сочетается с волочением, поскольку холодное волочение изменяет механическое состояние материала..
В зависимости от маршрута производства, можно провести отжиг:
— между этапами рисования, как промежуточный отжиг
— после рисования как отжиг после вытяжки
— непрерывно при прохождении проволоки через специальную секцию нагрева
Для некоторых применений со стальной проволокой, непрерывное лечение также называют отжиг прядей. Этот термин описывает формат непрерывной обработки.; в качестве источника нагрева не указана индукция.
Индукционный нагрев является одним из способов выполнения этой обработки, поскольку он может обеспечить компактную зону нагрева и регулируемую подачу энергии для движущегося продукта.. Процесс все еще должен быть согласован с материалом., размер провода, скорость линии и требуемые конечные свойства.
Где главный вопрос заключается в том, как используется индукционный нагрев. до или между операциями рисования, эту тему лучше рассматривать отдельно от диагностики отжига, описанной здесь.
Ключевой вывод
Непрерывный индукционный отжиг проволоки поэтому лучше всего оценивать его как термический процесс, а не как фиксированный машинный рецепт.. Когда результаты меняются, самый полезный вопрос обычно не «Какую мощность мне поставить?»?» но что изменилось в проводе, время пребывания, термическое воздействие или измерение — и отражается ли это изменение на конечных свойствах провода.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Как скорость линии влияет на результат отжига?
Скорость линии контролирует, как долго каждая секция проволоки остается в зоне нагрева.. Более высокая скорость означает меньшее тепловое воздействие.; меньшая скорость означает больше. Сама по себе мощность не определяет условия отжига..
Могу ли я использовать один и тот же рецепт отжига для проволоки другого диаметра??
Не автоматически. Провод большего размера имеет большую тепловую массу и по-разному реагирует в зависимости от своего поперечного сечения., в то время как провод меньшего размера быстрее реагирует на изменения мощности или скорости. Состав материала и входное состояние холодной обработки также имеют значение..
Гарантирует ли правильное показание температуры правильный отжиг??
Нет. Отображаемая температура является эталонной температурой., не является доказательством конечного состояния. Сравните температурные тренды с твердостью, удлинение, свойства на растяжение или поведение на выходе.
Что вызывает нестабильность свойств провода по длине?
Колебания скорости, изменение положения проволоки, нестабильный нагрев, изменение нагрузки, или непоследовательное измерение температуры. Проверить историю скорости, проводной путь, данные о мощности/нагрузке и температурный тренд в первую очередь.
Где отжиг подходит по сравнению с волочением проволоки?
Между этапами рисования (промежуточный отжиг), после рисования (отжиг после вытяжки), или непрерывно через специальную секцию нагрева.
Ищем линию непрерывного индукционного отжига проволоки?
Посмотрите, как KOTRON настраивает индукционный источник питания, индуктор и контроль температуры вокруг материала провода, диаметр и скорость линии.










