
Recocido continuo por inducción de alambre: Cómo velocidad de línea, Potencia, y la temperatura afectan los resultados del recocido
En recocido continuo de alambre, El resultado depende del historial térmico del cable en movimiento, no solo de la temperatura o la potencia.. Velocidad de línea, tiempo de residencia, tamaño del cable, El material y el aporte de energía deben considerarse juntos cuando el cable terminado es demasiado duro., excesivamente suavizado o inconsistente a lo largo de su longitud.
2. Por qué el diámetro y el material del alambre cambian la condición de recocido
3. Lo que la medición de temperatura puede (y no puede) decirle
4. Solución de problemas de recocido insuficiente y propiedades inconsistentes de los cables
5. Dónde encaja el recocido continuo después del trefilado
1. Velocidad de línea, Tiempo de residencia, y el poder trabajan juntos
El cable que se mueve a través de una zona de calentamiento por inducción está expuesto al calor durante un período limitado. En términos prácticos:
Velocidad de línea → tiempo de residencia → exposición térmica → resultado de recocido
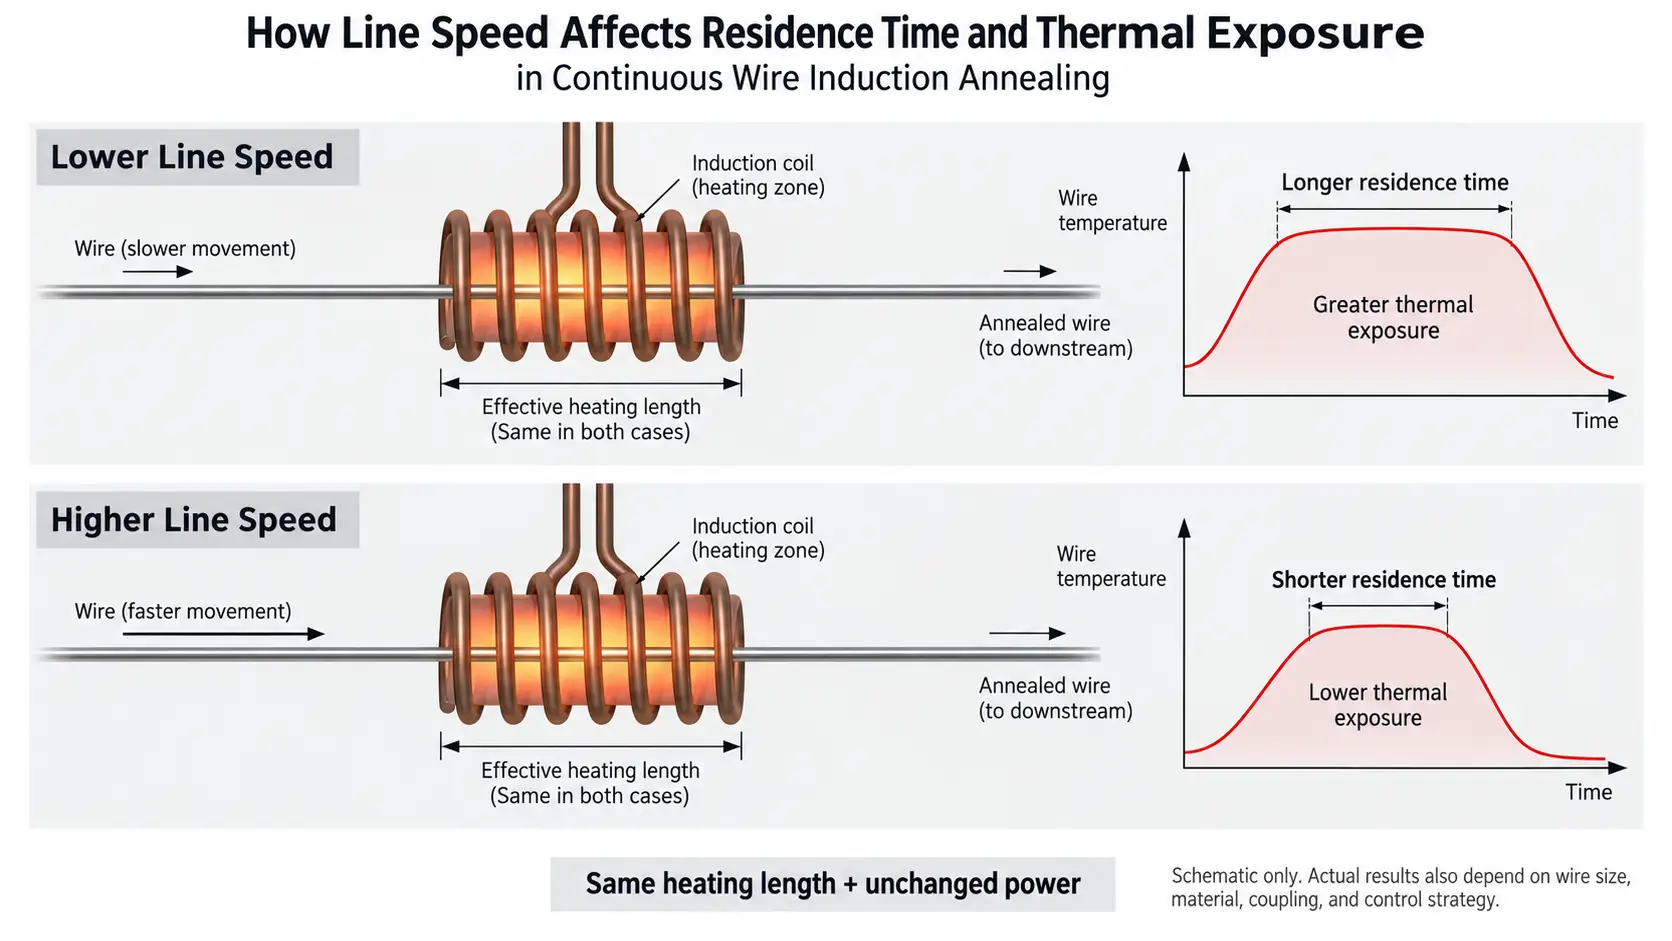
El aumento de la velocidad de la línea acorta el tiempo que cada sección de cable permanece dentro de la zona de calentamiento efectiva. Reduciendo la velocidad aumenta ese tiempo..
La potencia determina cuánta energía está disponible durante este período., pero un ajuste de potencia por sí solo no define la condición de recocido. La misma salida eléctrica puede producir un resultado térmico diferente si el diámetro del cable, material, cambios de velocidad o longitud de calentamiento.
Esto es particularmente importante en recocido continuo de alambre, donde la velocidad de producción es parte del proceso de tratamiento térmico y no solo un parámetro de transporte.
Para una aplicación determinada, las principales variables incluyen:
•velocidad de línea
•longitud efectiva de calentamiento
•poder de inducción
•diámetro del alambre
•material de alambre
•condición del material entrante
•condición de recocido requerida
Cambiar varias de estas variables al mismo tiempo dificulta la resolución de problemas.
El alambre trefilado en frío también aporta un requisito metalúrgico al proceso.. El estirado introduce el trabajo en frío y aumenta la resistencia al tiempo que reduce la ductilidad.. Dependiendo de la aleación y la ruta del proceso., El recocido puede implicar recuperación y recristalización para obtener las propiedades requeridas para el procesamiento posterior..
Por lo tanto, no existe un solo temperatura de recocido del alambre que se aplica a cada material y línea de producción.
2. Por qué el diámetro y el material del alambre cambian la condición de recocido
Una receta desarrollada para un alambre no debe transferirse automáticamente a otro diámetro o material..
Un cable más grande contiene más material para calentar y puede responder de manera diferente a través de su sección transversal.. Un cable más pequeño tiene menos masa térmica y puede reaccionar más rápidamente a los cambios en la potencia o la velocidad de la línea..
Los cambios materiales también importan.
El alambre de acero y el alambre de cobre tienen diferentes características eléctricas., comportamiento térmico y metalúrgico. Incluso dos grados de acero del mismo diámetro pueden requerir diferentes condiciones de recocido porque su composición y estado de trabajo en frío entrante son diferentes..
Cuando cambia la especificación de un cable, Por lo tanto, los ingenieros deben revisar la condición del proceso en lugar de simplemente mantener la configuración anterior..
La información útil incluye:
•material y grado
•diámetro del alambre
•condición entrante
•propiedades finales requeridas
•la velocidad de producción
•longitud de calentamiento disponible
Frecuencia, El diseño del inductor y el nivel de potencia se pueden seleccionar o ajustar según la aplicación real..
El punto importante no es que una variable siempre necesite aumentar o disminuir.. Es que es posible que el proceso anterior ya no produzca el mismo ciclo térmico después de que cambia el producto..
3. Lo que la medición de temperatura puede (y no puede) decirle
La medición de temperatura es útil en recocido por inducción para alambre, pero una temperatura mostrada no debe considerarse como prueba de que la condición final del cable es correcta.
La medición por infrarrojos puede proporcionar información en tiempo real sobre la condición térmica del cable en movimiento.. En un sistema de circuito cerrado, esa señal también puede usarse como parte de la estrategia de control de potencia..
Sin embargo, La medición en sí puede verse afectada por:
— condición de la superficie
— emisividad
— tamaño del punto de medición
— movimiento de alambre
— posición del sensor y ángulo de visión
Estos problemas se vuelven más importantes a medida que el diámetro del alambre se vuelve más pequeño..
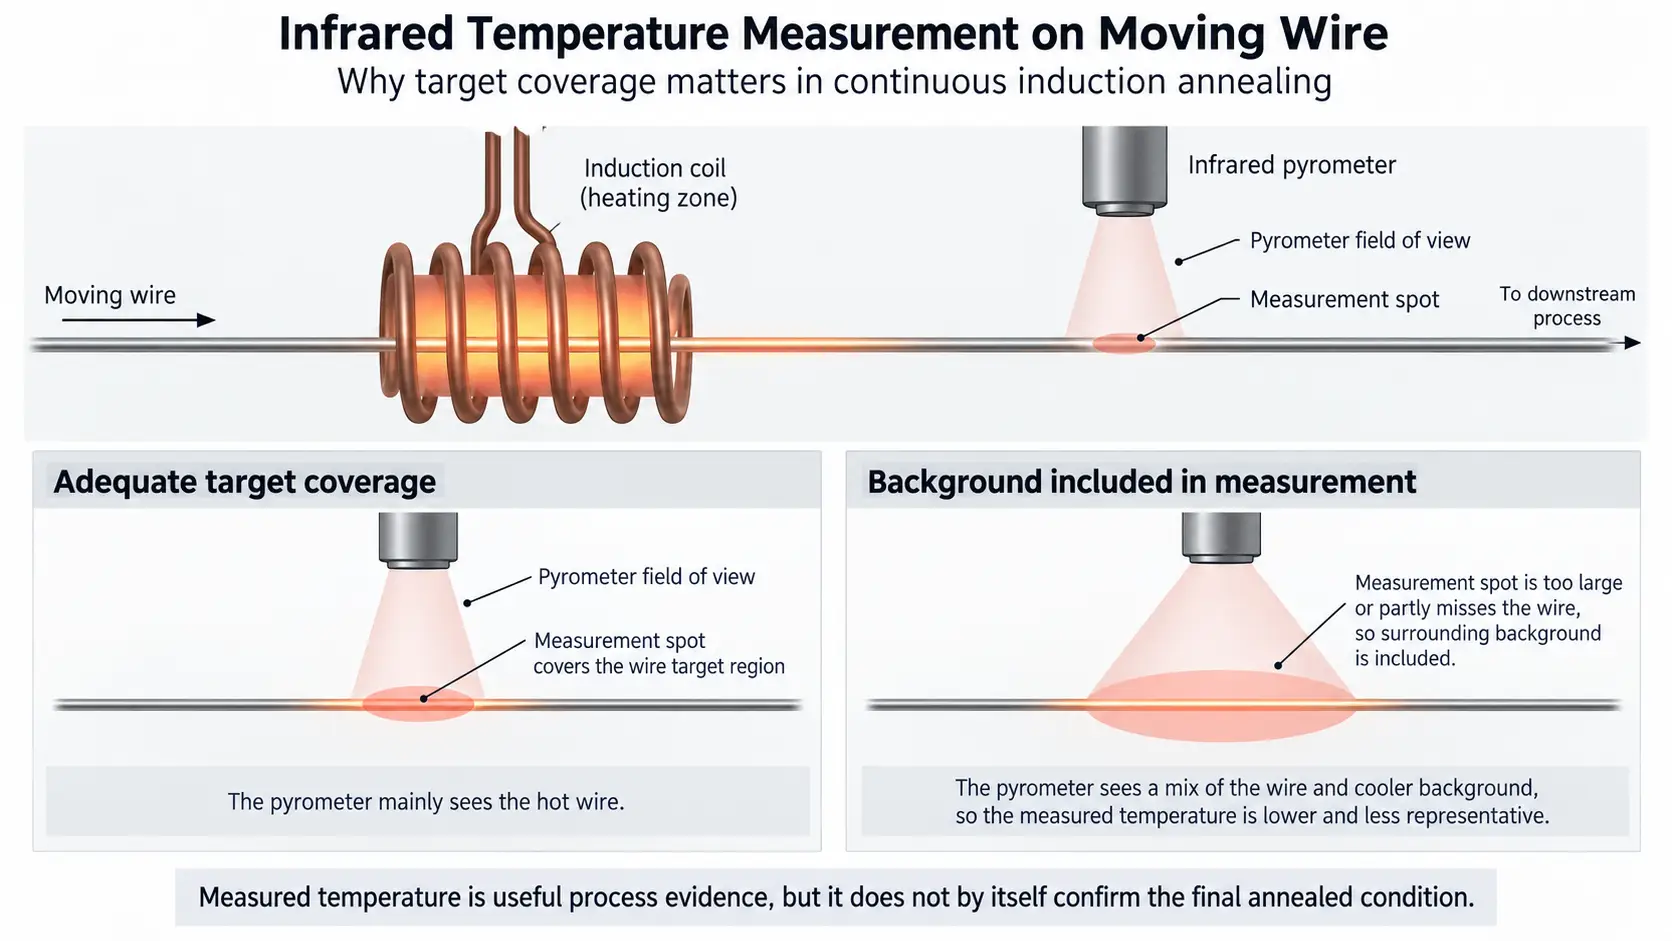
Un problema de medición también debe separarse de un problema de recocido real..
Por ejemplo, una lectura incorrecta del pirómetro no hace que el alambre esté subrecocido automáticamente. Se convierte en una causa de proceso sólo si la señal incorrecta influye en el circuito de control o lleva al operador a aplicar una configuración inadecuada..
Por esta razón, Las tendencias de temperatura deben compararse con los resultados reales del producto, como la dureza., alargamiento, propiedades de tracción o comportamiento de procesamiento posterior, dependiendo de la especificación del cable.
Un cable puede alcanzar una temperatura objetivo medida y aún requerir más investigación si las propiedades finales están fuera del rango requerido..
Para una discusión más amplia sobre medición infrarroja y control de circuito cerrado, el principios generales de control de temperatura se tratan mejor por separado de la solución de problemas específicos de cables que se tratan aquí.
4. Solución de problemas de recocido insuficiente y propiedades inconsistentes de los cables
Baja ductilidad, La dureza excesiva o el alargamiento inconsistente son síntomas.. No identifican la causa por sí mismos..
Un enfoque útil para la resolución de problemas es comparar el síntoma con cambios recientes en el proceso y datos de producción..
| Condición observada | Posibles causas | Qué comprobar primero |
|---|---|---|
| El alambre permanece demasiado duro o el alargamiento es inferior al requerido | Exposición térmica insuficiente, mayor velocidad de línea, diámetro aumentado, cambio material, Energía inadecuada para la condición actual. | Velocidad de línea real, tendencia de temperatura, especificación del producto, condición entrante |
| Las propiedades varían a lo largo de la longitud del cable. | Fluctuación de velocidad, cambiar la posición del cable, condición de calefacción inestable, variación de carga, medición de temperatura inconsistente | Historial de velocidad, ruta del cable, datos de potencia/carga, tendencia de temperatura |
| Ablandamiento excesivo u otro cambio de propiedad | Exposición térmica excesiva, velocidad de línea más lenta, ajuste de potencia o temperatura inadecuado | Velocidad de línea, receta de proceso, historial de temperatura |
| Cambios de temperatura indicados pero las propiedades del producto permanecen estables | Puede haber inestabilidad en la medición o efectos de superficie/emisividad | Objetivo del pirómetro, tamaño del punto, condición de visualización, condición superficial |
| Las propiedades del producto cambian mientras la temperatura indicada parece estable | Variación de materiales, ubicación de medición incorrecta, cambios en el tiempo de calentamiento o acoplamiento | material entrante, velocidad real, posición del cable, procesar datos |
Estos patrones son sólo puntos de partida.. No deben tratarse como firmas de fallas..
① Verifique el producto primero
Antes de cambiar los parámetros de recocido, confirmar si el cable en sí ha cambiado.
Una nueva calidad de material, Un diámetro diferente o una cantidad diferente de trabajo en frío previo pueden alterar la respuesta de recocido incluso si los ajustes de la máquina no cambian..
② Verificar la velocidad real de la línea
La velocidad de la receta y la velocidad de funcionamiento real no siempre son las mismas.
Porque la velocidad de la línea controla el tiempo de residencia, un cambio de velocidad inesperado puede alterar el ciclo térmico sin un cambio obvio en la potencia de inducción.
③ Revisar la zona de calefacción
Compruebe si el cable pasa a través del inductor según lo previsto..
Cambios de posición, La condición del inductor o los cambios en la longitud efectiva de calentamiento pueden alterar el comportamiento de acoplamiento y calentamiento..
④ Comparar datos eléctricos y de temperatura
Potencia, la corriente, Las tendencias de frecuencia y temperatura pueden ayudar a identificar cuándo el proceso se alejó de una condición previamente estable..
Se debe evitar cambiar varios parámetros a la vez durante el diagnóstico porque resulta difícil determinar qué ajuste afectó el resultado..
⑤ Confirme el resultado con la prueba del producto correspondiente
El método de verificación apropiado depende del producto..
por un poco de alambre, la dureza puede ser útil. Para otros, alargamiento, propiedades de tracción, la ductilidad o el rendimiento de embutición/conformación aguas abajo pueden ser más relevantes.
Esta distinción es importante al diagnosticar sospechas subrecocido. Un proceso no debe clasificarse como subrecocido únicamente porque un parámetro de la máquina parezca inusual..
El enfriamiento aguas abajo también puede afectar la condición final de algunos materiales y procesos.. Se debe considerar por separado cuando la aleación y la ruta de tratamiento térmico requerida hacen que el comportamiento de enfriamiento sea significativo..
5. Dónde encaja el recocido continuo después del trefilado
El recocido de alambre a menudo se asocia con el trefilado porque el trefilado en frío cambia la condición mecánica del material..
Dependiendo de la ruta de fabricación, se puede realizar el recocido:
— entre las etapas de dibujo como recocido intermedio
- después de dibujar como recocido post-estirado
— continuamente a medida que el cable pasa a través de una sección de calentamiento dedicada
Para algunas aplicaciones de alambre de acero, El tratamiento continuo también se conoce como recocido de hebras. El término describe el formato de procesamiento continuo.; No especifica la inducción como fuente de calor..
El calentamiento por inducción es una forma de realizar este tratamiento porque puede proporcionar una zona de calentamiento compacta y un aporte de energía ajustable para un producto en movimiento.. El proceso todavía tiene que adaptarse al material., tamaño del cable, velocidad de línea y propiedades finales requeridas.
Donde la pregunta principal es cómo se utiliza el calentamiento por inducción. antes o entre operaciones de dibujo, Ese tema se trata mejor por separado del diagnóstico de recocido cubierto aquí..
Conclusión clave
Recocido continuo por inducción de alambre Por lo tanto, se evalúa mejor como un proceso térmico en lugar de una receta de máquina fija.. Cuando los resultados cambian, La pregunta más útil no suele ser "¿Qué potencia debo configurar?".?”pero lo que cambió en el cable, tiempo de residencia, exposición o medición térmica, y si ese cambio se refleja en las propiedades finales del cable.
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Cómo afecta la velocidad de la línea al resultado del recocido??
La velocidad de la línea controla cuánto tiempo permanece cada sección de cable en la zona de calentamiento. Mayor velocidad significa menor exposición térmica; menor velocidad significa más. La potencia por sí sola no define la condición de recocido.
¿Puedo usar la misma receta de recocido para un diámetro de alambre diferente??
No automáticamente. El cable más grande tiene más masa térmica y responde de manera diferente a través de su sección transversal, mientras que el cable más pequeño reacciona más rápido a los cambios de potencia o velocidad. La composición del material y el estado de trabajo en frío entrante también son importantes.
¿Una lectura correcta de la temperatura garantiza un recocido correcto??
No. Una temperatura mostrada es una referencia térmica., no es prueba de la condición final. Compare las tendencias de temperatura con la dureza, alargamiento, propiedades de tracción o comportamiento aguas abajo.
¿Qué causa las propiedades inconsistentes del cable a lo largo de su longitud??
Fluctuación de velocidad, cambiar la posición del cable, calentamiento inestable, variación de carga, o medición de temperatura inconsistente. Consultar historial de velocidad, ruta del cable, primero los datos de potencia/carga y la tendencia de temperatura.
¿Dónde encaja el recocido en relación con el trefilado??
Entre etapas de dibujo (recocido intermedio), después de dibujar (recocido post-estirado), o continuamente a través de una sección de calefacción dedicada.
Buscando una línea de recocido por inducción de alambre continuo?
Vea cómo KOTRON configura la fuente de alimentación por inducción, Inductor y control de temperatura alrededor del material del cable., diámetro y velocidad de línea.










