
การหลอมลวดเหนี่ยวนำอย่างต่อเนื่อง: ความเร็วของสายเป็นอย่างไร, กำลังไฟ, และอุณหภูมิส่งผลต่อผลการหลอม
ใน การหลอมลวดอย่างต่อเนื่อง, ผลลัพธ์ที่ได้ขึ้นอยู่กับประวัติความร้อนของลวดที่กำลังเคลื่อนที่ ไม่ใช่อุณหภูมิหรือกำลังเพียงอย่างเดียว. ความเร็วของเส้น, เวลาที่อยู่อาศัย, ขนาดลวด, จะต้องพิจารณาอินพุตของวัสดุและพลังงานร่วมกันเมื่อลวดที่เสร็จแล้วแข็งเกินไป, อ่อนตัวลงมากเกินไปหรือไม่สอดคล้องกันตามความยาว.
2. เหตุใดเส้นผ่านศูนย์กลางของลวดและวัสดุจึงเปลี่ยนสภาวะการหลอม
3. การวัดอุณหภูมิแบบใดที่บอกคุณได้และทำไม่ได้
4. การแก้ไขปัญหาคุณสมบัติลวดที่ผ่านการอบอ่อนและไม่สอดคล้องกัน
5. ในกรณีที่การอบอ่อนอย่างต่อเนื่องพอดีหลังจากการดึงลวด
1. ความเร็วสายพาน, เวลาพักอาศัย, และพลังทำงานร่วมกัน
ลวดที่เคลื่อนที่ผ่านโซนทำความร้อนแบบเหนี่ยวนำจะถูกสัมผัสกับความร้อนในระยะเวลาที่จำกัด. ในแง่ปฏิบัติ:
ความเร็วของเส้น → เวลาพัก → การเปิดรับความร้อน → ผลการหลอม
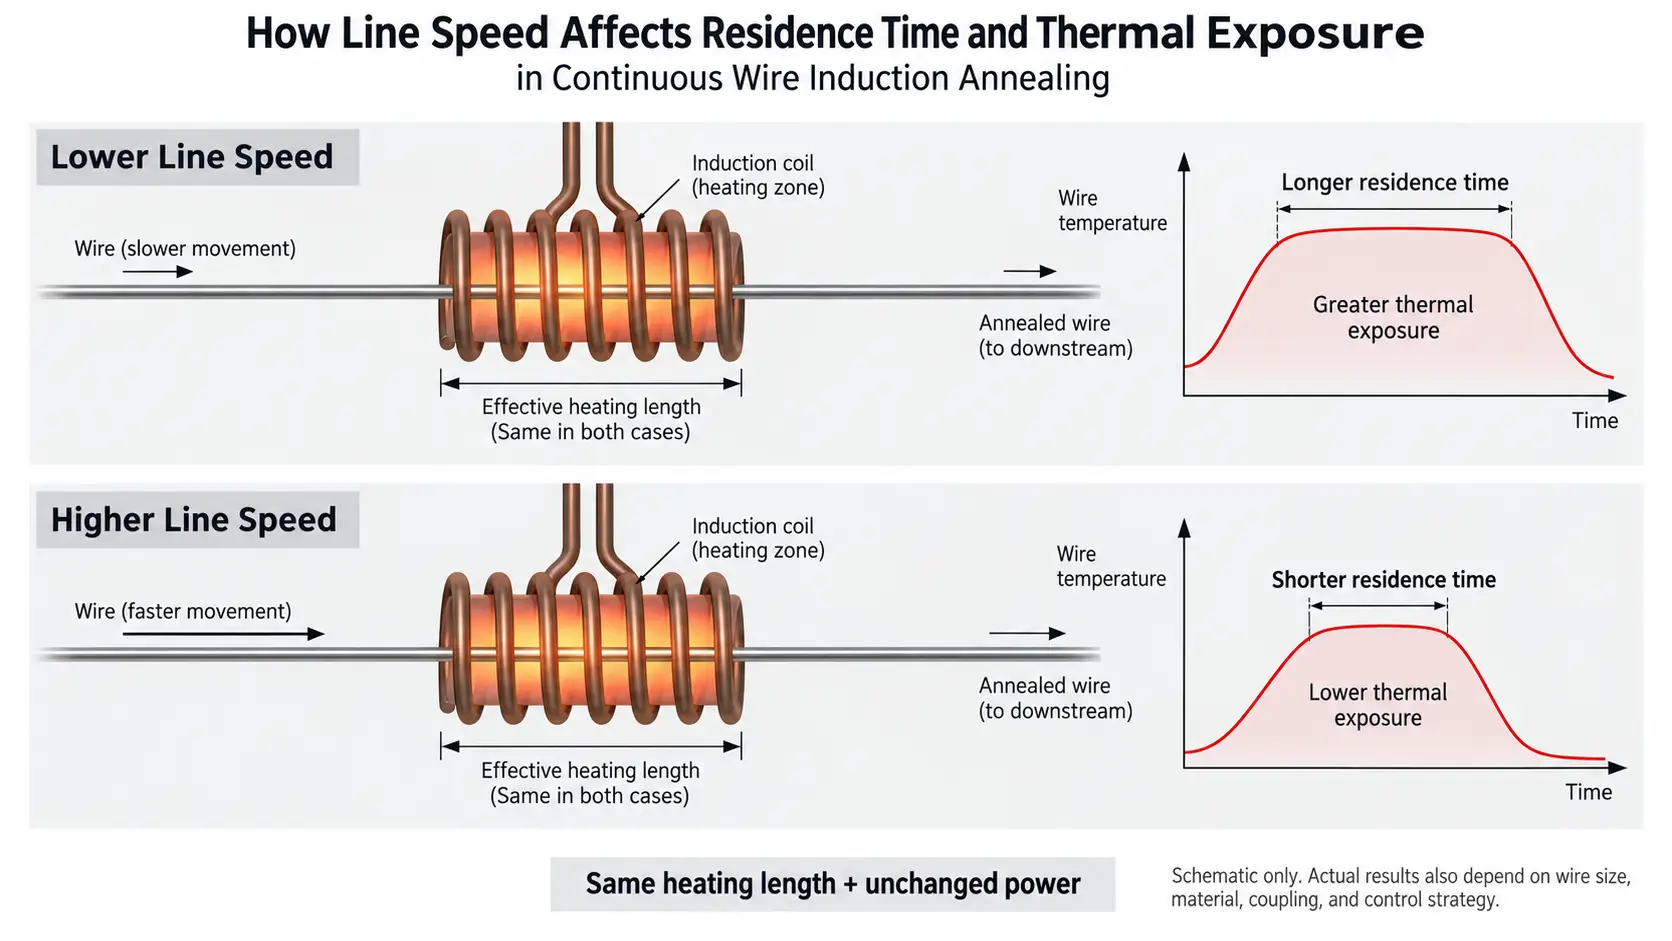
การเพิ่มความเร็วของสายจะช่วยลดระยะเวลาที่แต่ละส่วนของสายไฟยังคงอยู่ในโซนทำความร้อนที่มีประสิทธิภาพ. การลดความเร็วจะทำให้เวลานั้นเพิ่มขึ้น.
พลังงานเป็นตัวกำหนดปริมาณพลังงานที่มีอยู่ในช่วงเวลานี้, แต่การตั้งค่ากำลังด้วยตัวมันเองไม่ได้กำหนดสภาวะการอบอ่อน. เอาต์พุตไฟฟ้าเดียวกันสามารถสร้างผลลัพธ์ความร้อนที่แตกต่างกันได้หากใช้เส้นผ่านศูนย์กลางของสายไฟ, วัสดุ, ความเร็วหรือความยาวความร้อนเปลี่ยนไป.
นี่เป็นสิ่งสำคัญอย่างยิ่งใน การหลอมลวดอย่างต่อเนื่อง, โดยที่ความเร็วในการผลิตเป็นส่วนหนึ่งของกระบวนการบำบัดความร้อนแทนที่จะเป็นเพียงพารามิเตอร์การลำเลียง.
สำหรับการสมัครที่กำหนด, โดยมีตัวแปรหลักได้แก่:
•ความเร็วสายการผลิต
•ความยาวความร้อนที่มีประสิทธิภาพ
•กำลังเหนี่ยวนำ
•เส้นผ่านศูนย์กลางลวด
•วัสดุลวด
•สภาพวัสดุที่เข้ามา
•สภาพการอบอ่อนที่ต้องการ
การเปลี่ยนแปลงตัวแปรเหล่านี้หลายตัวพร้อมกันทำให้การแก้ไขปัญหาทำได้ยาก.
ลวดดึงเย็นยังนำข้อกำหนดด้านโลหะวิทยามาสู่กระบวนการอีกด้วย. การวาดแนะนำงานเย็นและเพิ่มความแข็งแรงในขณะที่ลดความเหนียว. ขึ้นอยู่กับโลหะผสมและเส้นทางกระบวนการ, การหลอมอาจเกี่ยวข้องกับการกู้คืนและการตกผลึกซ้ำเพื่อให้ได้คุณสมบัติที่จำเป็นสำหรับการประมวลผลต่อไป.
จึงไม่มีความโสด อุณหภูมิการหลอมลวด ที่ใช้ได้กับทุกวัสดุและสายการผลิต.
2. เหตุใดเส้นผ่านศูนย์กลางของลวดและวัสดุจึงเปลี่ยนสภาวะการหลอม
สูตรที่พัฒนาขึ้นสำหรับลวดเส้นหนึ่งไม่ควรถ่ายโอนไปยังเส้นผ่านศูนย์กลางหรือวัสดุอื่นโดยอัตโนมัติ.
ลวดที่มีขนาดใหญ่กว่าจะมีวัสดุที่ให้ความร้อนมากกว่าและสามารถตอบสนองได้แตกต่างออกไปผ่านหน้าตัดของมัน. ลวดที่มีขนาดเล็กกว่าจะมีมวลความร้อนน้อยกว่าและสามารถตอบสนองการเปลี่ยนแปลงของกำลังหรือความเร็วของสายได้เร็วกว่า.
การเปลี่ยนแปลงวัสดุก็มีความสำคัญเช่นกัน.
ลวดเหล็กและลวดทองแดงมีไฟฟ้าต่างกัน, พฤติกรรมทางความร้อนและโลหะวิทยา. แม้แต่เหล็กสองเกรดที่มีเส้นผ่านศูนย์กลางเท่ากันก็อาจต้องการเงื่อนไขการอบอ่อนที่แตกต่างกัน เนื่องจากองค์ประกอบและสถานะงานเย็นที่เข้ามาแตกต่างกัน.
เมื่อข้อมูลจำเพาะของสายไฟเปลี่ยนแปลง, วิศวกรจึงควรตรวจสอบสภาพกระบวนการ แทนที่จะเก็บการตั้งค่าก่อนหน้านี้ไว้.
ข้อมูลที่เป็นประโยชน์ได้แก่:
•วัสดุและเกรด
•เส้นผ่านศูนย์กลางลวด
•สภาพที่เข้ามา
•คุณสมบัติสุดท้ายที่จำเป็น
•ความเร็วในการผลิต
•ความยาวความร้อนที่มีอยู่
ความถี่, การออกแบบตัวเหนี่ยวนำและระดับพลังงานสามารถเลือกหรือปรับได้ตามการใช้งานจริง.
จุดสำคัญไม่ใช่ว่าตัวแปรตัวเดียวจำเป็นต้องเพิ่มหรือลดเสมอไป. กระบวนการก่อนหน้านี้อาจไม่สร้างวงจรความร้อนเหมือนเดิมอีกต่อไปหลังจากการเปลี่ยนแปลงผลิตภัณฑ์.
3. การวัดอุณหภูมิแบบใดที่บอกคุณได้และทำไม่ได้
การวัดอุณหภูมิมีประโยชน์ค่ะ การหลอมแบบเหนี่ยวนำสำหรับลวด, แต่อุณหภูมิที่แสดงไม่ควรถือเป็นการพิสูจน์ว่าสภาพสายไฟขั้นสุดท้ายนั้นถูกต้อง.
การวัดด้วยอินฟราเรดสามารถให้ข้อมูลแบบเรียลไทม์เกี่ยวกับสภาวะความร้อนของเส้นลวดที่กำลังเคลื่อนที่. ในระบบวงปิด, สัญญาณดังกล่าวอาจใช้เป็นส่วนหนึ่งของยุทธศาสตร์การควบคุมกำลังได้.
อย่างไรก็ตาม, การวัดเองก็อาจได้รับผลกระทบจาก:
— สภาพพื้นผิว
— การแผ่รังสี
— การวัดขนาดจุด
- การเคลื่อนที่ของสายไฟ
— ตำแหน่งเซ็นเซอร์และมุมมอง
ปัญหาเหล่านี้มีความสำคัญมากขึ้นเมื่อเส้นผ่านศูนย์กลางของเส้นลวดมีขนาดเล็กลง.
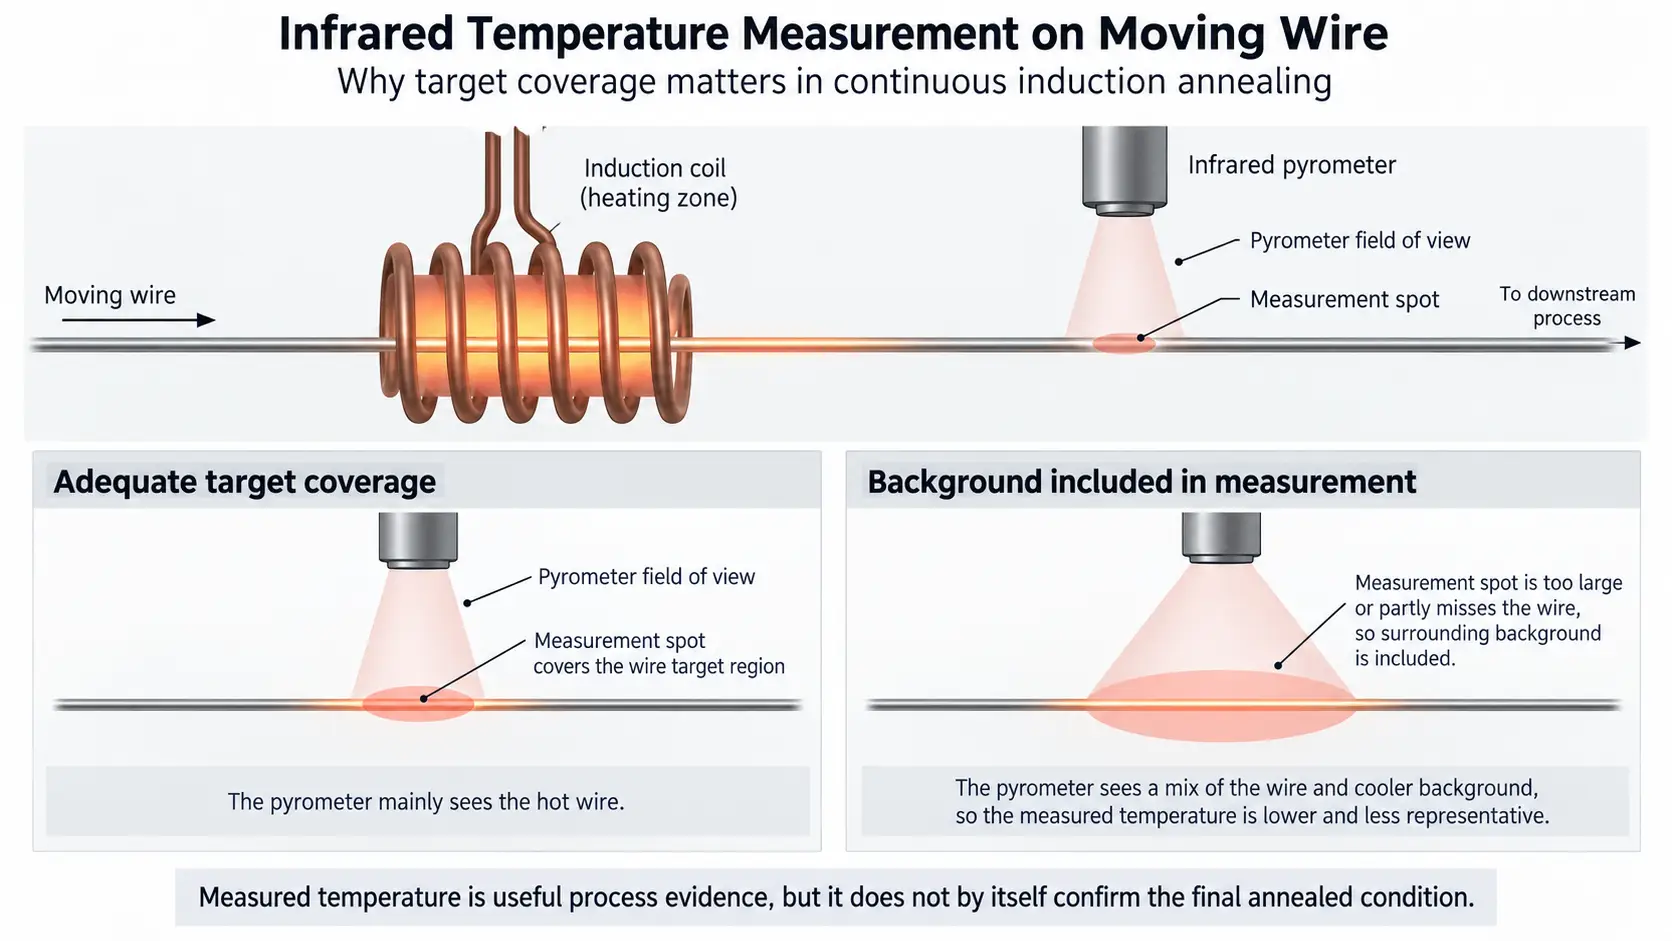
ปัญหาในการวัดควรแยกออกจากปัญหาการอบอ่อนที่เกิดขึ้นจริงด้วย.
ตัวอย่างเช่น, การอ่านค่าไพโรมิเตอร์ที่ไม่ถูกต้องไม่ได้ทำให้ลวดผ่านการอบอ่อนโดยอัตโนมัติ. มันจะกลายเป็นสาเหตุของกระบวนการก็ต่อเมื่อสัญญาณที่ไม่ถูกต้องส่งผลต่อลูปควบคุมหรือทำให้ผู้ปฏิบัติงานใช้การตั้งค่าที่ไม่เหมาะสม.
ด้วยเหตุนี้, ควรเปรียบเทียบแนวโน้มของอุณหภูมิกับผลลัพธ์ของผลิตภัณฑ์จริง เช่น ความแข็ง, การยืดตัว, สมบัติแรงดึงหรือพฤติกรรมการประมวลผลขั้นปลายน้ำ, ขึ้นอยู่กับข้อกำหนดของสายไฟ.
ลวดสามารถไปถึงอุณหภูมิเป้าหมายที่วัดได้ และยังต้องมีการตรวจสอบเพิ่มเติมหากคุณสมบัติสุดท้ายอยู่นอกช่วงที่ต้องการ.
สำหรับการอภิปรายในวงกว้างเกี่ยวกับการวัดค่าอินฟราเรดและการควบคุมแบบวงรอบปิด, การจัดเรียง หลักการควบคุมอุณหภูมิทั่วไป จะได้รับการปฏิบัติที่ดีกว่าโดยแยกจากการแก้ไขปัญหาเฉพาะสายที่กล่าวถึงในที่นี้.
4. การแก้ไขปัญหาคุณสมบัติลวดที่ผ่านการอบอ่อนและไม่สอดคล้องกัน
ความเหนียวต่ำ, ความแข็งมากเกินไปหรือการยืดตัวที่ไม่สอดคล้องกันเป็นอาการ. พวกเขาไม่ได้ระบุสาเหตุด้วยตัวเอง.
แนวทางแก้ไขปัญหาที่มีประโยชน์คือการเปรียบเทียบอาการกับการเปลี่ยนแปลงกระบวนการล่าสุดและข้อมูลการผลิต.
| สภาพที่สังเกตได้ | สาเหตุที่เป็นไปได้ | สิ่งที่ต้องตรวจสอบก่อน |
|---|---|---|
| ลวดยังคงแข็งเกินไปหรือมีการยืดตัวต่ำกว่าที่กำหนด | การสัมผัสความร้อนไม่เพียงพอ, ความเร็วสายที่สูงขึ้น, เส้นผ่านศูนย์กลางเพิ่มขึ้น, การเปลี่ยนแปลงวัสดุ, กำลังไฟฟ้าไม่เพียงพอต่อสภาวะปัจจุบัน | ความเร็วสายจริง, แนวโน้มอุณหภูมิ, ข้อมูลจำเพาะของผลิตภัณฑ์, สภาพที่เข้ามา |
| คุณสมบัติจะแตกต่างกันไปตามความยาวของสายไฟ | ความผันผวนของความเร็ว, การเปลี่ยนตำแหน่งสายไฟ, สภาพความร้อนไม่เสถียร, การเปลี่ยนแปลงโหลด, การวัดอุณหภูมิที่ไม่สอดคล้องกัน | ประวัติความเร็ว, เส้นทางลวด, ข้อมูลพลังงาน/โหลด, แนวโน้มอุณหภูมิ |
| การอ่อนตัวลงมากเกินไปหรือการเปลี่ยนแปลงคุณสมบัติอื่น ๆ | การสัมผัสความร้อนที่มากเกินไป, ความเร็วสายช้าลง, การตั้งค่าพลังงานหรืออุณหภูมิไม่เหมาะสม | ความเร็วของเส้น, สูตรกระบวนการ, ประวัติอุณหภูมิ |
| การเปลี่ยนแปลงของอุณหภูมิบ่งชี้แต่คุณสมบัติของผลิตภัณฑ์ยังคงมีเสถียรภาพ | ความไม่เสถียรในการวัดหรือผลกระทบของพื้นผิว/การแผ่รังสีอาจเกี่ยวข้อง | เป้าหมายไพโรมิเตอร์, ขนาดเฉพาะจุด, สภาพการรับชม, สภาพพื้นผิว |
| คุณสมบัติของผลิตภัณฑ์เปลี่ยนแปลงไปในขณะที่อุณหภูมิที่ระบุดูคงที่ | การเปลี่ยนแปลงของวัสดุ, ตำแหน่งการวัดไม่ถูกต้อง, การเปลี่ยนแปลงเวลาในการทำความร้อนหรือการมีเพศสัมพันธ์ | วัสดุที่เข้ามา, ความเร็วจริง, ตำแหน่งสายไฟ, ประมวลผลข้อมูล |
รูปแบบเหล่านี้เป็นเพียงจุดเริ่มต้นเท่านั้น. ไม่ควรถือเป็นลายเซ็นข้อบกพร่อง.
1. ตรวจสอบผลิตภัณฑ์ก่อน
ก่อนที่จะเปลี่ยนพารามิเตอร์การหลอม, ยืนยันว่าสายไฟมีการเปลี่ยนแปลงหรือไม่.
เกรดวัสดุใหม่, เส้นผ่านศูนย์กลางที่แตกต่างกันหรือปริมาณงานเย็นก่อนหน้าที่แตกต่างกันอาจทำให้การตอบสนองของการอบอ่อนเปลี่ยนแปลงได้ แม้ว่าการตั้งค่าเครื่องจักรจะไม่เปลี่ยนแปลงก็ตาม.
② ตรวจสอบความเร็วของสายจริง
ความเร็วของสูตรและความเร็วการทำงานจริงไม่เท่ากันเสมอไป.
เพราะความเร็วของสายควบคุมเวลาที่อยู่อาศัย, การเปลี่ยนแปลงความเร็วที่ไม่คาดคิดสามารถเปลี่ยนแปลงวงจรความร้อนได้โดยไม่เปลี่ยนแปลงกำลังเหนี่ยวนำอย่างเห็นได้ชัด.
3. ตรวจสอบโซนทำความร้อน
ตรวจสอบว่าสายไฟผ่านตัวเหนี่ยวนำตามที่ตั้งใจไว้หรือไม่.
การเปลี่ยนแปลงตำแหน่ง, สภาพตัวเหนี่ยวนำหรือการเปลี่ยนแปลงความยาวการทำความร้อนที่มีประสิทธิภาพสามารถเปลี่ยนแปลงพฤติกรรมการมีเพศสัมพันธ์และการให้ความร้อนได้.
④ เปรียบเทียบข้อมูลไฟฟ้าและอุณหภูมิ
กำลังไฟ, กระแสไฟฟ้า, แนวโน้มความถี่และอุณหภูมิสามารถช่วยระบุได้ว่าเมื่อใดที่กระบวนการเคลื่อนตัวออกจากสภาวะที่เสถียรก่อนหน้านี้.
ควรหลีกเลี่ยงการเปลี่ยนพารามิเตอร์หลายตัวพร้อมกันในระหว่างการวินิจฉัย เนื่องจากเป็นการยากที่จะระบุได้ว่าการปรับใดที่ส่งผลต่อผลลัพธ์.
⑤ ยืนยันผลลัพธ์ด้วยการทดสอบผลิตภัณฑ์ที่เกี่ยวข้อง
วิธีการตรวจสอบที่เหมาะสมขึ้นอยู่กับผลิตภัณฑ์.
สำหรับลวดบางชนิด, ความแข็งอาจมีประโยชน์. สำหรับคนอื่น ๆ, การยืดตัว, คุณสมบัติแรงดึง, ความเหนียวหรือประสิทธิภาพการวาด/การขึ้นรูปขั้นปลายน้ำอาจเกี่ยวข้องมากกว่า.
ความแตกต่างนี้มีความสำคัญเมื่อวินิจฉัยผู้ต้องสงสัย ต่ำกว่าปกติ. ไม่ควรจัดประเภทกระบวนการเป็นแบบอบอ่อนเพียงอย่างเดียว เนื่องจากพารามิเตอร์ของเครื่องจักรตัวหนึ่งดูผิดปกติ.
การระบายความร้อนขั้นปลายอาจส่งผลต่อสภาวะขั้นสุดท้ายสำหรับวัสดุและกระบวนการบางอย่าง. ควรพิจารณาแยกกันโดยที่โลหะผสมและเส้นทางการบำบัดความร้อนที่จำเป็นทำให้พฤติกรรมการทำความเย็นมีความสำคัญ.
5. ในกรณีที่การอบอ่อนอย่างต่อเนื่องพอดีหลังจากการดึงลวด
การหลอมลวดมักเกี่ยวข้องกับการดึงขึ้นรูปเนื่องจากการดึงเย็นทำให้สภาพทางกลของวัสดุเปลี่ยนแปลงไป.
ขึ้นอยู่กับเส้นทางการผลิต, อาจดำเนินการหลอมได้:
— ระหว่างขั้นตอนการวาดเช่น การหลอมกลาง
— หลังจากวาดเป็น การหลอมหลังการวาด
— อย่างต่อเนื่องในขณะที่สายไฟผ่านส่วนทำความร้อนเฉพาะ
สำหรับการใช้งานลวดเหล็กบางชนิด, การรักษาอย่างต่อเนื่องเรียกอีกอย่างว่า การหลอมเกลียว. คำนี้อธิบายรูปแบบการประมวลผลต่อเนื่อง; มันไม่ได้ระบุการเหนี่ยวนำเป็นแหล่งความร้อน.
การทำความร้อนแบบเหนี่ยวนำเป็นวิธีหนึ่งในการดำเนินการนี้ เนื่องจากสามารถให้โซนทำความร้อนขนาดกะทัดรัดและพลังงานที่ปรับได้สำหรับผลิตภัณฑ์ที่กำลังเคลื่อนที่. กระบวนการยังคงต้องจับคู่กับวัสดุ, ขนาดลวด, ความเร็วของสายและคุณสมบัติสุดท้ายที่ต้องการ.
คำถามหลักคือวิธีการใช้ความร้อนแบบเหนี่ยวนำ ก่อนหรือระหว่างการดำเนินการวาด, หัวข้อนั้นจะได้รับการปฏิบัติที่ดีกว่าแยกจากการวินิจฉัยการหลอมที่กล่าวถึงในที่นี้.
คีย์ Takeaway
การหลอมลวดเหนี่ยวนำอย่างต่อเนื่อง ดังนั้นจึงได้รับการประเมินที่ดีที่สุดว่าเป็นกระบวนการที่ใช้ความร้อนมากกว่าการใช้สูตรเครื่องจักรแบบตายตัว. เมื่อผลลัพธ์เปลี่ยนไป, คำถามที่มีประโยชน์ที่สุดมักจะไม่ใช่ “ฉันควรกำหนดพลังอะไร?”แต่สิ่งที่เปลี่ยนแปลงไปในสาย, เวลาที่อยู่อาศัย, การเปิดรับความร้อนหรือการวัด—และการเปลี่ยนแปลงนั้นสะท้อนให้เห็นในคุณสมบัติของลวดขั้นสุดท้ายหรือไม่.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ความเร็วของเส้นส่งผลต่อผลการอบอ่อนอย่างไร?
ความเร็วของสายควบคุมระยะเวลาที่แต่ละส่วนของสายไฟอยู่ในโซนทำความร้อน. ความเร็วที่สูงขึ้นหมายถึงการสัมผัสความร้อนน้อยลง; ความเร็วต่ำหมายถึงมากขึ้น. กำลังเพียงอย่างเดียวไม่ได้กำหนดสภาวะการหลอม.
ฉันสามารถใช้สูตรการอบอ่อนแบบเดียวกันสำหรับเส้นผ่านศูนย์กลางลวดที่แตกต่างกันได้หรือไม่?
ไม่ใช่โดยอัตโนมัติ. ลวดที่ใหญ่กว่าจะมีมวลความร้อนมากกว่าและตอบสนองต่างกันผ่านหน้าตัด, ในขณะที่สายไฟที่มีขนาดเล็กกว่าจะตอบสนองต่อการเปลี่ยนแปลงกำลังหรือความเร็วได้เร็วกว่า. องค์ประกอบของวัสดุและสถานะงานเย็นที่เข้ามาก็มีความสำคัญเช่นกัน.
การอ่านอุณหภูมิที่ถูกต้องรับประกันการอบอ่อนที่ถูกต้องหรือไม่?
ไม่ใช่. อุณหภูมิที่แสดงเป็นข้อมูลอ้างอิงทางความร้อน, ไม่ใช่ข้อพิสูจน์ถึงเงื่อนไขสุดท้าย. เปรียบเทียบแนวโน้มของอุณหภูมิกับความแข็ง, การยืดตัว, สมบัติแรงดึงหรือพฤติกรรมปลายน้ำ.
ทำให้เกิดคุณสมบัติของเส้นลวดไม่สอดคล้องกันตลอดความยาว?
ความผันผวนของความเร็ว, การเปลี่ยนตำแหน่งสายไฟ, ความร้อนไม่เสถียร, การเปลี่ยนแปลงโหลด, หรือการวัดอุณหภูมิไม่สม่ำเสมอ. ตรวจสอบประวัติความเร็ว, เส้นทางลวด, ข้อมูลกำลัง/โหลด และแนวโน้มอุณหภูมิก่อน.
การหลอมพอดีตรงไหนเมื่อเทียบกับการวาดลวด?
ระหว่างขั้นตอนการวาดภาพ (การหลอมกลาง), หลังจากวาด (การหลอมหลังการวาด), หรือต่อเนื่องผ่านส่วนทำความร้อนเฉพาะ.
การค้นหาสายการผลิตหลอมลวดเหนี่ยวนำแบบต่อเนื่อง?
ดูว่า KOTRON กำหนดค่าแหล่งจ่ายไฟเหนี่ยวนำอย่างไร, ตัวเหนี่ยวนำและการควบคุมอุณหภูมิรอบวัสดุลวดของคุณ, เส้นผ่านศูนย์กลางและความเร็วของเส้น.










