
Recozimento Contínuo por Indução de Fio: Como a velocidade da linha, Potência, e resultados de recozimento com efeito de temperatura
Em recozimento contínuo do fio, o resultado depende do histórico térmico do fio em movimento - não apenas da temperatura ou da potência. Velocidade da linha, tempo de residência, tamanho do fio, a entrada de material e energia deve ser considerada em conjunto quando o fio acabado é muito duro, excessivamente amolecido ou inconsistente ao longo de seu comprimento.
2. Por que o diâmetro e o material do fio alteram a condição de recozimento
3. O que a medição de temperatura pode – e não pode – dizer a você
4. Solução de problemas de recozimento insuficiente e propriedades inconsistentes do fio
5. Onde o recozimento contínuo se encaixa após a trefilação
1. Velocidade da linha, Tempo de residência, e poder trabalham juntos
O fio que se move através de uma zona de aquecimento por indução fica exposto ao calor por um período limitado. Em termos práticos:
Velocidade da linha → tempo de residência → exposição térmica → resultado do recozimento
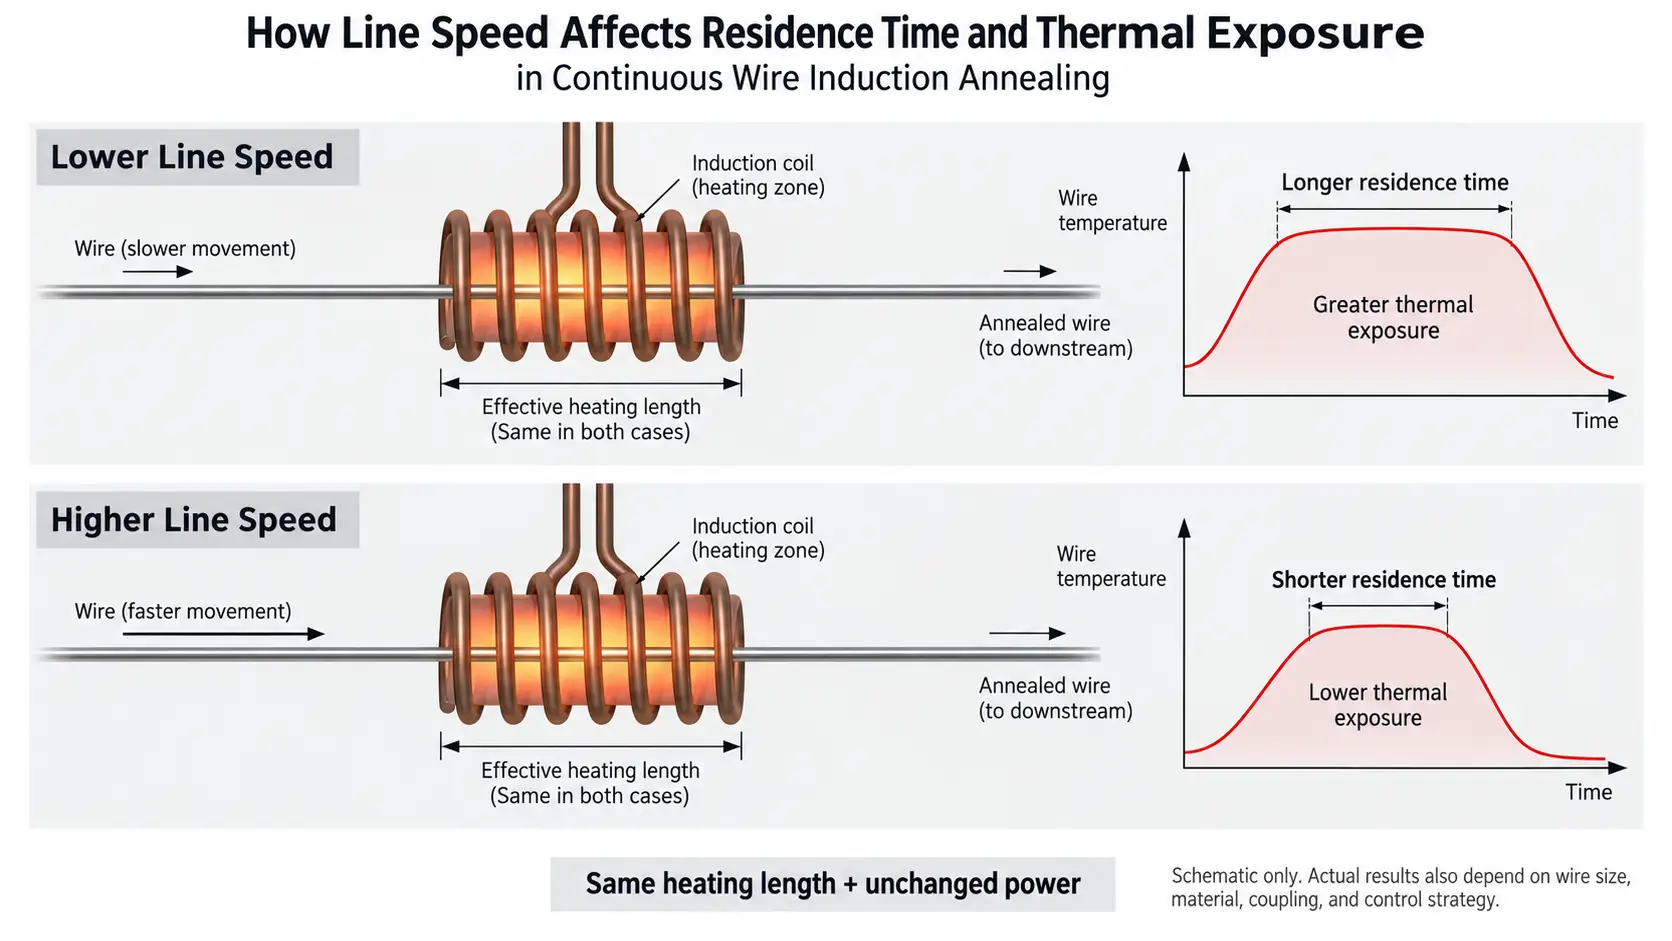
Aumentar a velocidade da linha reduz o tempo que cada seção do fio permanece dentro da zona de aquecimento efetiva. Reduzir a velocidade aumenta esse tempo.
A potência determina quanta energia está disponível durante este período, mas uma configuração de potência por si só não define a condição de recozimento. A mesma saída elétrica pode produzir um resultado térmico diferente se o diâmetro do fio, material, mudanças de velocidade ou comprimento de aquecimento.
Isto é particularmente importante em recozimento contínuo do fio, onde a velocidade de produção faz parte do processo de tratamento térmico e não apenas um parâmetro de transporte.
Para uma determinada aplicação, as principais variáveis incluem:
•velocidade da linha
•comprimento de aquecimento efetivo
•potência de indução
•diâmetro do fio
•material de arame
•condição do material recebido
•condição recozida necessária
Alterar várias dessas variáveis ao mesmo tempo dificulta a solução de problemas.
O fio trefilado a frio também traz uma exigência metalúrgica para o processo. O desenho introduz trabalho a frio e aumenta a resistência enquanto reduz a ductilidade. Dependendo da liga e da rota do processo, o recozimento pode envolver recuperação e recristalização para obter as propriedades necessárias para processamento posterior.
Não existe, portanto, um único temperatura de recozimento do fio que se aplica a todos os materiais e linhas de produção.
2. Por que o diâmetro e o material do fio alteram a condição de recozimento
Uma receita desenvolvida para um fio não deve ser automaticamente transferida para outro diâmetro ou material.
Um fio maior contém mais material para aquecer e pode responder de maneira diferente através de sua seção transversal. Um fio menor tem menos massa térmica e pode reagir mais rapidamente a mudanças na potência ou na velocidade da linha.
Mudanças materiais também são importantes.
O fio de aço e o fio de cobre têm características elétricas diferentes, comportamento térmico e metalúrgico. Mesmo dois tipos de aço do mesmo diâmetro podem exigir condições de recozimento diferentes porque sua composição e estado de trabalho a frio recebido são diferentes.
Quando uma especificação de fio muda, os engenheiros devem, portanto, revisar a condição do processo em vez de simplesmente manter as configurações anteriores.
Informações úteis incluem:
•material e grau
•diâmetro do fio
•condição de entrada
•propriedades finais exigidas
•velocidade de produção
•comprimento de aquecimento disponível
Frequência, o design do indutor e o nível de potência podem então ser selecionados ou ajustados em torno da aplicação real.
O ponto importante não é que uma variável sempre precise aumentar ou diminuir. É que o processo anterior pode não produzir mais o mesmo ciclo térmico após a mudança do produto.
3. O que a medição de temperatura pode – e não pode – dizer a você
A medição da temperatura é útil em recozimento por indução para fio, mas a temperatura exibida não deve ser tratada como prova de que a condição final do fio está correta.
A medição infravermelha pode fornecer informações em tempo real sobre a condição térmica do fio em movimento. Em um sistema de circuito fechado, esse sinal também pode ser usado como parte da estratégia de controle de potência.
No entanto, a medição em si pode ser afetada por:
- condição da superfície
- emissividade
— tamanho do ponto de medição
- movimento do fio
— posição do sensor e ângulo de visão
Estas questões tornam-se mais importantes à medida que o diâmetro do fio se torna menor.
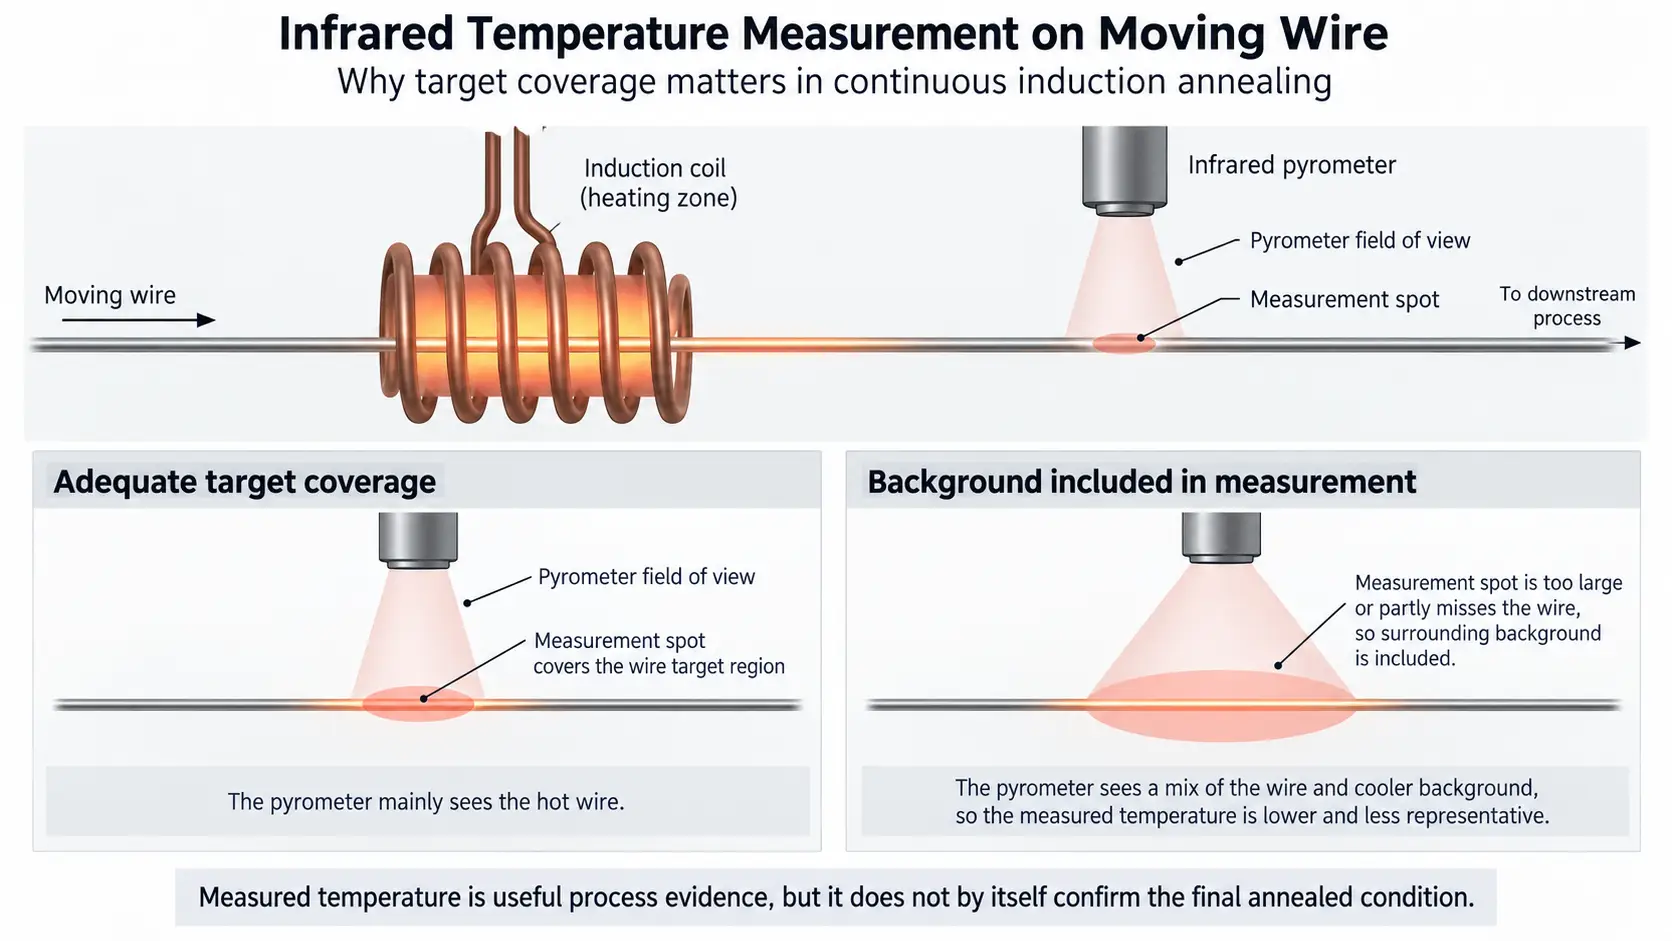
Um problema de medição também deve ser separado de um problema real de recozimento.
Por exemplo, uma leitura incorreta do pirômetro não torna o fio automaticamente subrecozido. Torna-se uma causa de processo somente se o sinal incorreto influenciar a malha de controle ou levar o operador a aplicar um ajuste inadequado.
Por esta razão, as tendências de temperatura devem ser comparadas com os resultados reais do produto, como dureza, alongamento, propriedades de tração ou comportamento de processamento downstream, dependendo da especificação do fio.
Um fio pode atingir uma temperatura alvo medida e ainda exigir uma investigação mais aprofundada se as propriedades finais estiverem fora da faixa exigida.
Para uma discussão mais ampla sobre medição infravermelha e controle de malha fechada, o princípios gerais de controle de temperatura são melhor tratados separadamente da solução de problemas específica do fio abordada aqui.
4. Solução de problemas de recozimento insuficiente e propriedades inconsistentes do fio
Baixa ductilidade, dureza excessiva ou alongamento inconsistente são sintomas. Eles não identificam a causa sozinhos.
Uma abordagem útil para solução de problemas é comparar o sintoma com alterações recentes no processo e dados de produção.
| Condição observada | Possíveis causas | O que verificar primeiro |
|---|---|---|
| O fio permanece muito duro ou o alongamento é menor que o necessário | Exposição térmica insuficiente, maior velocidade de fabrico, diâmetro aumentado, mudança material, energia inadequada para a condição atual | Velocidade real da linha, tendência de temperatura, especificação do produto, condição de entrada |
| As propriedades variam ao longo do comprimento do fio | Flutuação de velocidade, mudando a posição do fio, condição de aquecimento instável, variação de carga, medição de temperatura inconsistente | Histórico de velocidade, caminho do fio, dados de potência/carga, tendência de temperatura |
| Amolecimento excessivo ou outra mudança de propriedade | Exposição térmica excessiva, velocidade de linha mais lenta, configuração inadequada de potência ou temperatura | Velocidade da linha, receita de processo, histórico de temperatura |
| Mudanças de temperatura indicadas, mas as propriedades do produto permanecem estáveis | Instabilidade de medição ou efeitos de superfície/emissividade podem estar envolvidos | Alvo do pirômetro, tamanho do ponto, condição de visualização, condição da superfície |
| As propriedades do produto mudam enquanto a temperatura indicada parece estável | Variação de materiais, local de medição incorreto, mudanças no tempo de aquecimento ou acoplamento | Material recebido, velocidade real, posição do fio, processar dados |
Esses padrões são apenas pontos de partida. Eles não devem ser tratados como assinaturas de falhas.
① Verifique o produto primeiro
Antes de alterar os parâmetros de recozimento, confirme se o próprio fio mudou.
Uma nova classe de material, diâmetros diferentes ou quantidades diferentes de trabalho a frio anterior podem alterar a resposta do recozimento mesmo se as configurações da máquina permanecerem inalteradas.
② Verifique a velocidade real da linha
A velocidade da receita e a velocidade operacional real nem sempre são as mesmas.
Porque a velocidade da linha controla o tempo de residência, uma mudança inesperada de velocidade pode alterar o ciclo térmico sem uma mudança óbvia na potência de indução.
③ Revise a zona de aquecimento
Verifique se o fio está passando pelo indutor conforme pretendido.
Mudanças de posição, condição do indutor ou mudanças no comprimento efetivo de aquecimento podem alterar o comportamento do acoplamento e do aquecimento.
④ Compare dados elétricos e de temperatura
Potência, corrente, tendências de frequência e temperatura podem ajudar a identificar quando o processo se afastou de uma condição anteriormente estável.
A alteração de vários parâmetros ao mesmo tempo deve ser evitada durante o diagnóstico, pois fica difícil determinar qual ajuste afetou o resultado.
⑤ Confirme o resultado com o teste de produto relevante
O método de verificação apropriado depende do produto.
Para algum fio, dureza pode ser útil. Para outros, alongamento, propriedades de tração, ductilidade ou desempenho de desenho/formação a jusante podem ser mais relevantes.
Esta distinção é importante ao diagnosticar suspeitas subrecozimento. Um processo não deve ser classificado como subrecozido apenas porque um parâmetro da máquina parece incomum.
O resfriamento a jusante também pode afetar a condição final de alguns materiais e processos. Deve ser considerado separadamente onde a liga e a rota de tratamento térmico necessária tornam o comportamento de resfriamento significativo.
5. Onde o recozimento contínuo se encaixa após a trefilação
O recozimento de fio é frequentemente associado à trefilação porque a trefilação a frio altera a condição mecânica do material.
Dependendo da rota de fabricação, recozimento pode ser realizado:
— entre as etapas de desenho como recozimento intermediário
— depois de desenhar como recozimento pós-desenho
— continuamente enquanto o fio passa por uma seção de aquecimento dedicada
Para algumas aplicações de fio de aço, O tratamento contínuo também é conhecido como recozimento de fio. O termo descreve o formato de processamento contínuo; não especifica a indução como fonte de aquecimento.
O aquecimento por indução é uma forma de realizar este tratamento porque pode fornecer uma zona de aquecimento compacta e entrada de energia ajustável para um produto em movimento. O processo ainda precisa ser compatível com o material, tamanho do fio, velocidade da linha e propriedades finais exigidas.
Onde a questão principal é como o aquecimento por indução é usado antes ou entre operações de estiramento, esse tópico é melhor tratado separadamente do diagnóstico de recozimento abordado aqui.
Principal vantagem
Recozimento contínuo por indução de fio é, portanto, melhor avaliado como um processo térmico em vez de uma receita fixa de máquina. Quando os resultados mudam, a pergunta mais útil geralmente não é “Que potência devo definir?”mas o que mudou no fio, tempo de residência, exposição ou medição térmica – e se essa mudança se reflete nas propriedades finais do fio.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Como a velocidade da linha afeta o resultado do recozimento?
A velocidade da linha controla quanto tempo cada seção do fio permanece na zona de aquecimento. Velocidade mais alta significa menos exposição térmica; velocidade mais baixa significa mais. A potência por si só não define a condição de recozimento.
Posso usar a mesma receita de recozimento para um diâmetro de fio diferente??
Não automaticamente. Fio maior tem mais massa térmica e responde de maneira diferente através de sua seção transversal, enquanto o fio menor reage mais rapidamente às mudanças de potência ou velocidade. A composição do material e o estado de trabalho a frio recebido também são importantes.
Uma leitura correta da temperatura garante o recozimento correto?
Não. Uma temperatura exibida é uma referência térmica, não é prova da condição final. Compare tendências de temperatura com dureza, alongamento, propriedades de tração ou comportamento a jusante.
O que causa propriedades inconsistentes do fio ao longo do comprimento?
Flutuação de velocidade, mudando a posição do fio, aquecimento instável, variação de carga, ou medição de temperatura inconsistente. Verifique o histórico de velocidade, caminho do fio, dados de potência/carga e tendência de temperatura primeiro.
Onde o recozimento se ajusta em relação à trefilação?
Entre etapas de desenho (recozimento intermediário), depois de desenhar (recozimento pós-desenho), ou continuamente através de uma seção de aquecimento dedicada.
Procurando uma linha de recozimento por indução de fio contínuo?
Veja como a KOTRON configura a fonte de alimentação por indução, indutor e controle de temperatura em torno do material do fio, diâmetro e velocidade da linha.










