
Ricottura ad induzione continua del filo: Come la velocità della linea, Potenza, e la temperatura influiscono sui risultati della ricottura
In ricottura continua del filo, il risultato dipende dalla storia termica del filo in movimento, non solo dalla temperatura o dalla potenza. Velocità della linea, tempo di residenza, dimensione del filo, l'apporto di materiale ed energia deve essere considerato insieme quando il filo finito è troppo duro, eccessivamente ammorbidito o incoerente lungo la sua lunghezza.
2. Perché il diametro e il materiale del filo modificano le condizioni di ricottura
3. Cosa può e non può dirti la misurazione della temperatura
4. Risoluzione dei problemi di sottoricottura e proprietà del filo incoerenti
5. Dove si adatta la ricottura continua dopo la trafilatura
1. Velocità della linea, Tempo di residenza, e il potere lavorano insieme
Il filo che si muove attraverso una zona di riscaldamento a induzione è esposto al calore per un periodo limitato. In termini pratici:
Velocità della linea → tempo di permanenza → esposizione termica → risultato della ricottura
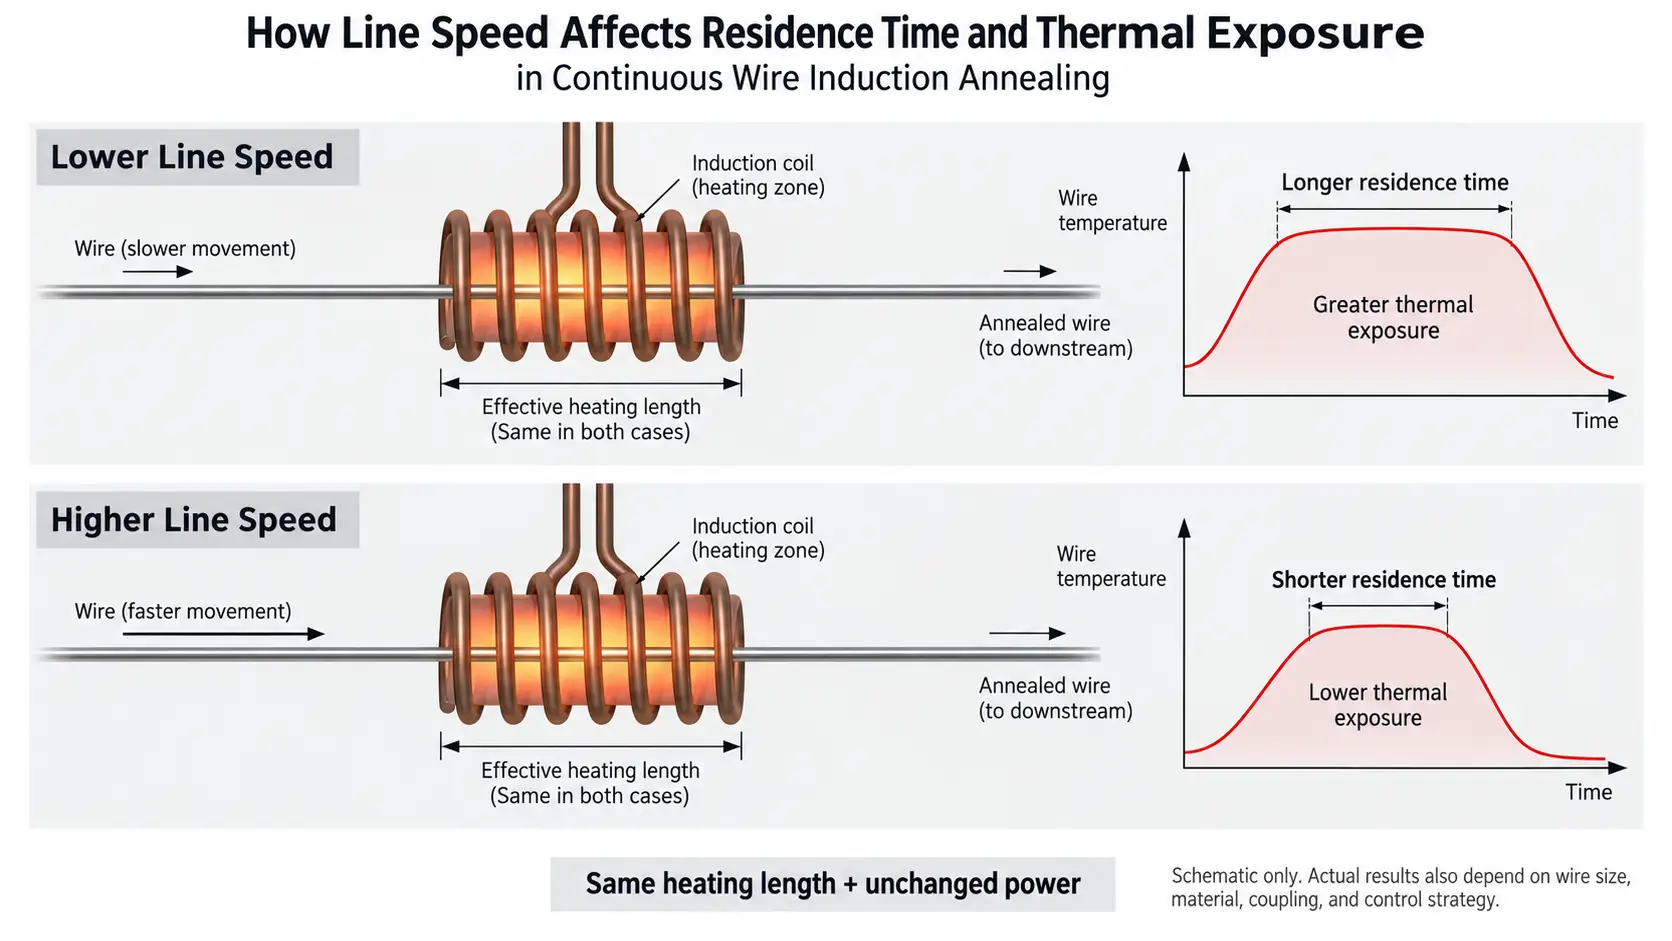
L'aumento della velocità della linea riduce il tempo in cui ciascuna sezione del filo rimane all'interno della zona di riscaldamento effettiva. Ridurre la velocità aumenta il tempo.
La potenza determina la quantità di energia disponibile durante questo periodo, ma l'impostazione della potenza di per sé non definisce la condizione di ricottura. La stessa potenza elettrica può produrre un risultato termico diverso a seconda del diametro del filo, materiale, variazioni della velocità o della durata del riscaldamento.
Ciò è particolarmente importante in ricottura continua del filo, dove la velocità di produzione è parte del processo di trattamento termico e non semplicemente un parametro di trasporto.
Per una determinata applicazione, le principali variabili includono:
•velocità di linea
•durata effettiva del riscaldamento
•potenza di induzione
•diametro del filo
•materiale del filo
•condizione materiale in arrivo
•condizione ricotta richiesta
La modifica di molte di queste variabili contemporaneamente rende difficile la risoluzione dei problemi.
Il filo trafilato a freddo comporta anche un requisito metallurgico nel processo. La trafilatura introduce la lavorazione a freddo e aumenta la resistenza riducendo la duttilità. A seconda della lega e del percorso del processo, la ricottura può comportare il recupero e la ricristallizzazione per ottenere le proprietà richieste per l'ulteriore lavorazione.
Non esiste quindi un unico temperatura di ricottura del filo questo vale per ogni materiale e linea di produzione.
2. Perché il diametro e il materiale del filo modificano le condizioni di ricottura
Una ricetta sviluppata per un filo non deve essere trasferita automaticamente ad un altro diametro o materiale.
Un filo più grande contiene più materiale da riscaldare e può rispondere in modo diverso attraverso la sua sezione trasversale. Un filo più piccolo ha una massa termica inferiore e può reagire più rapidamente ai cambiamenti di potenza o velocità della linea.
Anche i cambiamenti materiali contano.
Il filo di acciaio e il filo di rame hanno caratteristiche elettriche diverse, comportamento termico e metallurgico. Anche due qualità di acciaio dello stesso diametro possono richiedere condizioni di ricottura diverse perché la loro composizione e lo stato di lavorazione a freddo in entrata sono diversi.
Quando le specifiche di un filo cambiano, gli ingegneri dovrebbero quindi rivedere le condizioni del processo anziché semplicemente mantenere le impostazioni precedenti.
Le informazioni utili includono:
•materiale e grado
•diametro del filo
•condizione in arrivo
•proprietà finali richieste
•la velocità di produzione
•lunghezza di riscaldamento disponibile
Frequenza, il design dell'induttore e il livello di potenza possono quindi essere selezionati o adattati all'applicazione effettiva.
Il punto importante non è che una variabile debba sempre aumentare o diminuire. È che il processo precedente potrebbe non produrre più lo stesso ciclo termico dopo che il prodotto è cambiato.
3. Cosa può e non può dirti la misurazione della temperatura
La misurazione della temperatura è utile in ricottura ad induzione per fili, ma la temperatura visualizzata non deve essere considerata come una prova che la condizione finale del filo sia corretta.
La misurazione a infrarossi può fornire informazioni in tempo reale sulle condizioni termiche del filo in movimento. In un sistema a circuito chiuso, quel segnale può anche essere utilizzato come parte della strategia di controllo della potenza.
Tuttavia, la misurazione stessa può essere influenzata:
— condizioni della superficie
— emissività
— dimensione del punto di misurazione
— movimento del filo
— posizione del sensore e angolo di visione
Questi problemi diventano più importanti man mano che il diametro del filo diminuisce.
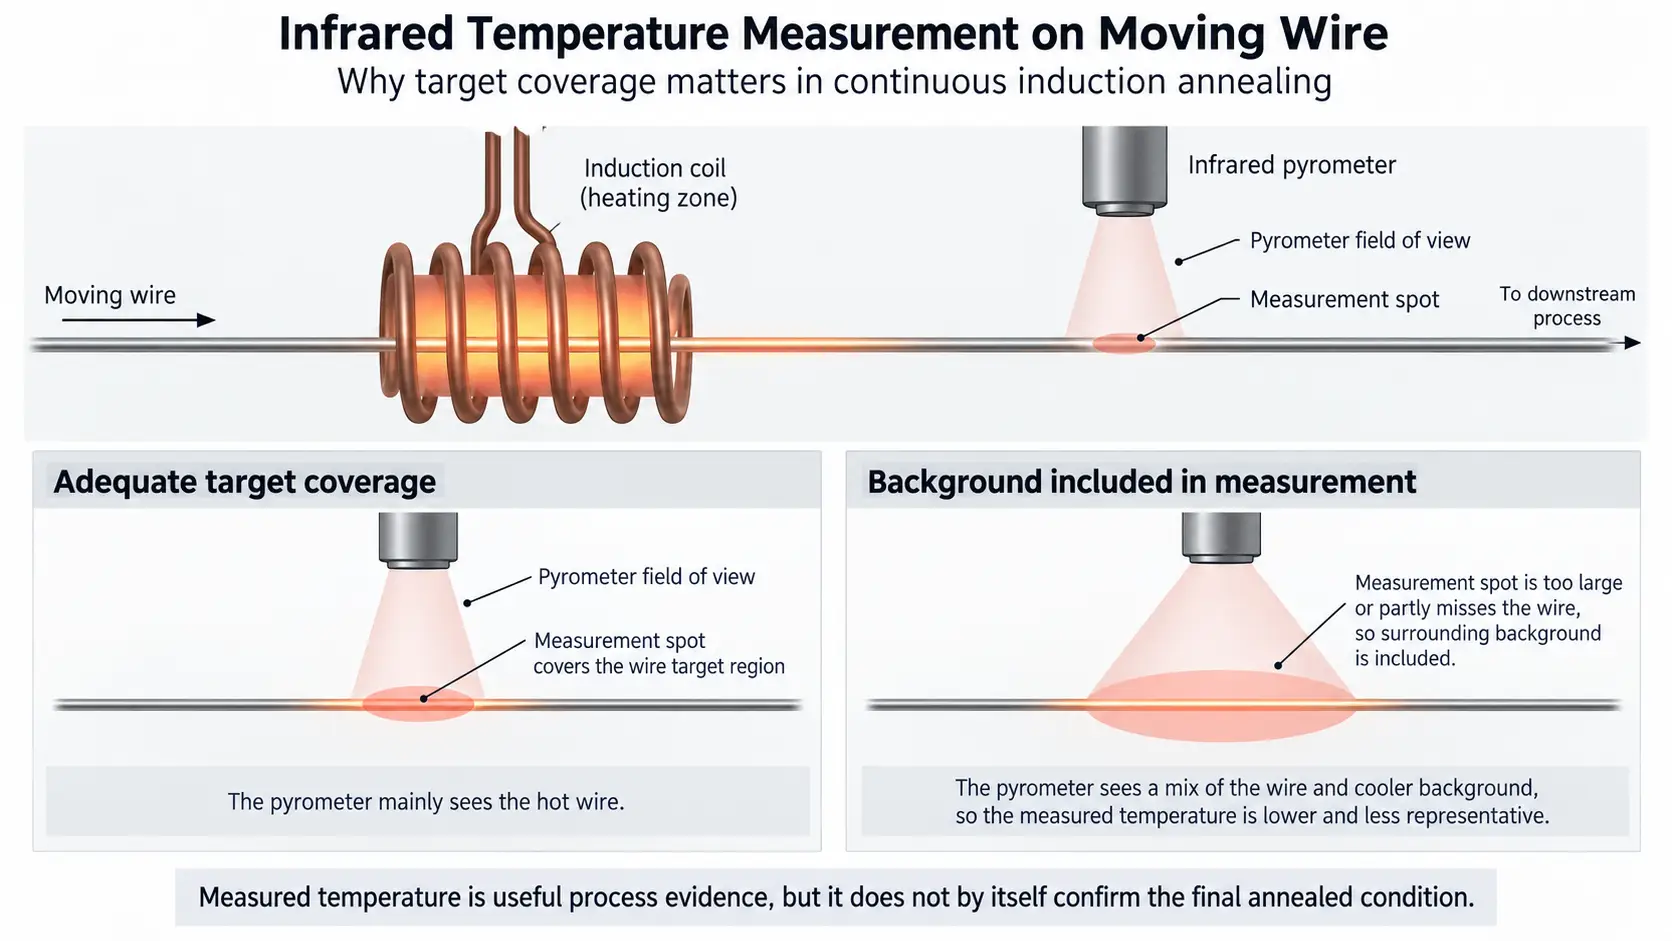
Un problema di misurazione dovrebbe anche essere separato da un problema di ricottura reale.
Per esempio, una lettura errata del pirometro non rende automaticamente il filo sottoricotto. Diventa una causa di processo solo se il segnale errato influenza il circuito di controllo o porta l'operatore ad applicare un'impostazione inadeguata.
Per questa ragione, le tendenze della temperatura dovrebbero essere confrontate con i risultati effettivi del prodotto come la durezza, allungamento, proprietà di trazione o comportamento di lavorazione a valle, a seconda delle specifiche del filo.
Un filo può raggiungere una temperatura target misurata e richiedere comunque ulteriori indagini se le proprietà finali non rientrano nell'intervallo richiesto.
Per una discussione più ampia sulla misurazione a infrarossi e sul controllo a circuito chiuso, la principi generali di controllo della temperatura è meglio trattarli separatamente dalla risoluzione dei problemi specifici del cavo qui trattata.
4. Risoluzione dei problemi di sottoricottura e proprietà del filo incoerenti
Bassa duttilità, i sintomi sono una durezza eccessiva o un allungamento inconsistente. Non identificano la causa da soli.
Un utile approccio alla risoluzione dei problemi consiste nel confrontare il sintomo con le recenti modifiche del processo e i dati di produzione.
| Condizione osservata | Possibili cause | Cosa controllare prima |
|---|---|---|
| Il filo rimane troppo duro o l'allungamento è inferiore al necessario | Esposizione termica insufficiente, maggiore velocità di linea, diametro maggiorato, cambiamento materiale, potenza inadeguata per la condizione attuale | Velocità effettiva della linea, andamento della temperatura, specifica del prodotto, condizione in arrivo |
| Le proprietà variano lungo la lunghezza del filo | Fluttuazione della velocità, modifica della posizione del filo, condizione di riscaldamento instabile, variazione del carico, misurazione della temperatura incoerente | Storia della velocità, percorso del filo, dati di potenza/carico, andamento della temperatura |
| Ammorbidimento eccessivo o altro spostamento di proprietà | Eccessiva esposizione termica, velocità della linea più lenta, impostazione di potenza o temperatura inadeguata | Velocità della linea, ricetta di processo, cronologia della temperatura |
| Variazioni di temperatura indicate ma le proprietà del prodotto rimangono stabili | Potrebbero essere coinvolti instabilità della misurazione o effetti di superficie/emissività | Obiettivo del pirometro, dimensione del punto, condizione di visione, condizioni della superficie |
| Le proprietà del prodotto cambiano mentre la temperatura indicata appare stabile | Variazione materiale, posizione di misurazione errata, cambiamenti nel tempo di riscaldamento o nell'accoppiamento | Materiale in arrivo, velocità effettiva, posizione del filo, elaborare i dati |
Questi modelli sono solo punti di partenza. Non dovrebbero essere trattati come segnali di errore.
① Controllare prima il prodotto
Prima di modificare i parametri di ricottura, confermare se il filo stesso è cambiato.
Un nuovo tipo di materiale, diametro diverso o diversa quantità di lavorazione a freddo precedente possono alterare la risposta di ricottura anche se le impostazioni della macchina rimangono invariate.
② Verificare la velocità effettiva della linea
La velocità della ricetta e la velocità operativa effettiva non sono sempre le stesse.
Perché la velocità della linea controlla il tempo di permanenza, un cambio di velocità inaspettato può alterare il ciclo termico senza un evidente cambiamento della potenza di induzione.
③ Esamina la zona di riscaldamento
Controllare se il filo passa attraverso l'induttore come previsto.
Cambiamenti di posizione, le condizioni dell'induttore o i cambiamenti nella lunghezza effettiva del riscaldamento possono alterare l'accoppiamento e il comportamento del riscaldamento.
④ Confronta i dati elettrici e di temperatura
Potenza, corrente, le tendenze della frequenza e della temperatura possono aiutare a identificare quando il processo si è allontanato da una condizione precedentemente stabile.
La modifica di più parametri contemporaneamente dovrebbe essere evitata durante la diagnosi perché diventa difficile determinare quale regolazione abbia influenzato il risultato.
⑤ Confermare il risultato con il test del prodotto pertinente
Il metodo di verifica appropriato dipende dal prodotto.
Per qualche filo, la durezza può essere utile. Per gli altri, allungamento, proprietà di trazione, la duttilità o le prestazioni di imbutitura/formatura a valle potrebbero essere più rilevanti.
Questa distinzione è importante quando si diagnostica il sospetto sottoricottura. Un processo non dovrebbe essere classificato come underannealed solo perché un parametro della macchina sembra insolito.
Il raffreddamento a valle può anche influenzare le condizioni finali di alcuni materiali e processi. Dovrebbe essere considerato separatamente il caso in cui la lega e il percorso di trattamento termico richiesto rendano significativo il comportamento di raffreddamento.
5. Dove si adatta la ricottura continua dopo la trafilatura
La ricottura del filo è spesso associata alla trafilatura perché la trafilatura a freddo modifica le condizioni meccaniche del materiale.
A seconda del percorso di produzione, può essere effettuata la ricottura:
— tra le fasi di disegno come ricottura intermedia
- dopo aver disegnato come ricottura post-imbutitura
— in continuo poiché il filo passa attraverso una sezione di riscaldamento dedicata
Per alcune applicazioni con filo di acciaio, viene anche chiamato trattamento continuo ricottura del filo. Il termine descrive il formato di elaborazione continua; non specifica l'induzione come fonte di riscaldamento.
Il riscaldamento a induzione è un modo per eseguire questo trattamento perché può fornire una zona di riscaldamento compatta e un apporto di energia regolabile per un prodotto in movimento. Il processo deve ancora essere adattato al materiale, dimensione del filo, velocità della linea e proprietà finali richieste.
Dove la domanda principale è come viene utilizzato il riscaldamento a induzione prima o tra le operazioni di disegno, è meglio trattare questo argomento separatamente dalla diagnosi di ricottura trattata qui.
Chiave da asporto
Ricottura continua ad induzione del filo è quindi meglio valutarlo come un processo termico piuttosto che come una ricetta fissa. Quando i risultati cambiano, la domanda più utile solitamente non è “Quale potenza devo impostare?”?” ma cosa è cambiato nel filo, tempo di residenza, esposizione o misurazione termica e se tale cambiamento si riflette nelle proprietà finali del filo.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
In che modo la velocità della linea influisce sul risultato della ricottura?
La velocità della linea controlla per quanto tempo ciascuna sezione di filo rimane nella zona di riscaldamento. Una velocità più elevata significa una minore esposizione termica; una velocità inferiore significa di più. La potenza da sola non definisce la condizione di ricottura.
Posso usare la stessa ricetta di ricottura per un diametro del filo diverso?
Non automaticamente. Un filo più grande ha una massa termica maggiore e risponde in modo diverso attraverso la sua sezione trasversale, mentre il filo più piccolo reagisce più velocemente ai cambiamenti di potenza o velocità. Anche la composizione del materiale e lo stato di lavorazione a freddo sono importanti.
Una corretta lettura della temperatura garantisce una corretta ricottura?
No. La temperatura visualizzata è un riferimento termico, non la prova della condizione finale. Confrontare l'andamento della temperatura con la durezza, allungamento, proprietà di trazione o comportamento a valle.
Ciò che causa proprietà incoerenti del filo lungo la lunghezza?
Fluttuazione della velocità, modifica della posizione del filo, riscaldamento instabile, variazione del carico, o misurazione della temperatura non coerente. Controlla la cronologia della velocità, percorso del filo, prima i dati di potenza/carico e l'andamento della temperatura.
Dove si inserisce la ricottura rispetto alla trafilatura?
Tra le fasi di disegno (ricottura intermedia), dopo aver disegnato (ricottura post-imbutitura), oppure in continuo attraverso una sezione di riscaldamento dedicata.
Alla ricerca di una linea di ricottura ad induzione continua del filo?
Guarda come KOTRON configura l'alimentatore a induzione, induttore e controllo della temperatura attorno al materiale del filo, diametro e velocità della linea.










