
Ủ cảm ứng dây liên tục: Tốc độ đường truyền như thế nào, Công suất, và nhiệt độ ảnh hưởng đến kết quả ủ
Trong ủ dây liên tục, kết quả phụ thuộc vào lịch sử nhiệt của dây chuyển động—không chỉ phụ thuộc vào nhiệt độ hoặc công suất. Tốc độ đường truyền, thời gian cư trú, kích thước dây, Đầu vào vật liệu và năng lượng phải được xem xét cùng nhau khi dây thành phẩm quá cứng, quá mềm hoặc không nhất quán dọc theo chiều dài của nó.
2. Tại sao đường kính dây và vật liệu thay đổi điều kiện ủ
3. Phép đo nhiệt độ có thể và không thể cho bạn biết điều gì
4. Khắc phục sự cố về thuộc tính dây không ổn định và không nhất quán
5. Nơi ủ liên tục phù hợp sau khi rút dây
1. Tốc độ đường truyền, Thời gian cư trú, và sức mạnh làm việc cùng nhau
Dây di chuyển qua vùng gia nhiệt cảm ứng sẽ tiếp xúc với nhiệt trong một khoảng thời gian giới hạn. Trong thực tế:
Tốc độ đường truyền → thời gian lưu trú → tiếp xúc với nhiệt → kết quả ủ
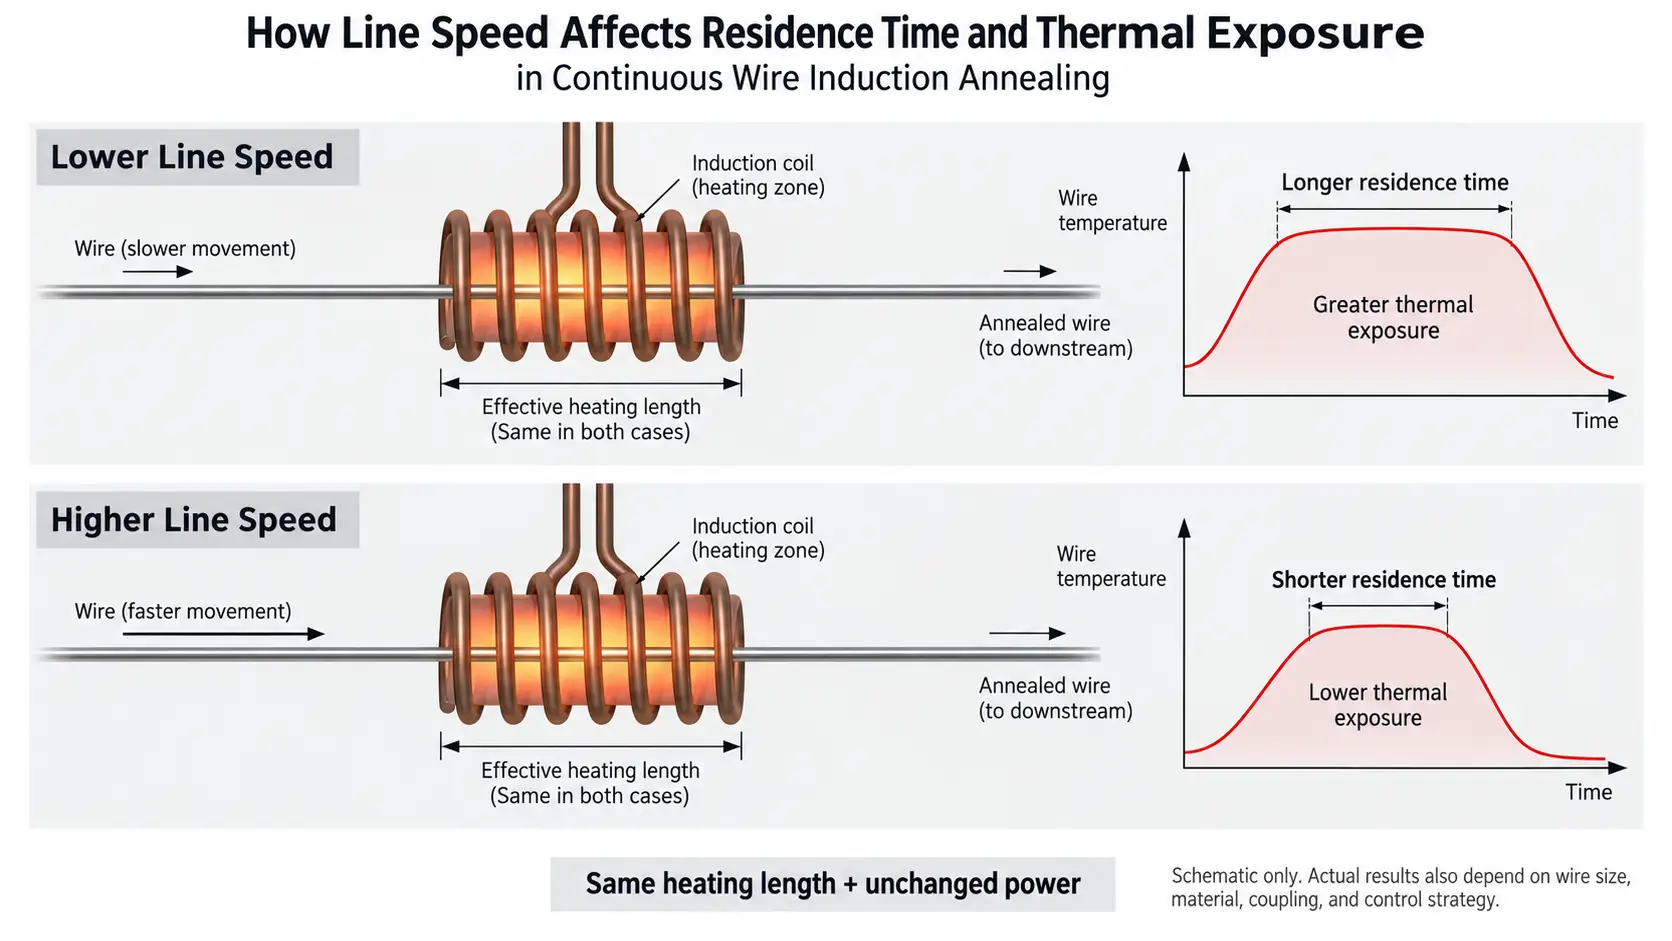
Việc tăng tốc độ đường dây sẽ rút ngắn thời gian mỗi phần dây vẫn nằm trong vùng làm nóng hiệu quả. Giảm tốc độ sẽ tăng thời gian đó.
Công suất xác định lượng năng lượng có sẵn trong giai đoạn này, nhưng bản thân cài đặt nguồn không xác định được điều kiện ủ. Cùng một công suất điện có thể tạo ra kết quả nhiệt khác nhau nếu đường kính dây, vật liệu, thay đổi tốc độ hoặc chiều dài sưởi ấm.
Điều này đặc biệt quan trọng trong ủ dây liên tục, trong đó tốc độ sản xuất là một phần của quá trình xử lý nhiệt chứ không chỉ là thông số vận chuyển.
Đối với một ứng dụng nhất định, các biến chính bao gồm:
•tốc độ dòng chảy
•chiều dài sưởi ấm hiệu quả
•điện cảm ứng
•đường kính dây
•chất liệu dây
•tình trạng nguyên liệu đầu vào
•điều kiện ủ yêu cầu
Việc thay đổi một số biến này cùng lúc khiến việc khắc phục sự cố trở nên khó khăn.
Dây kéo nguội cũng mang lại yêu cầu luyện kim cho quy trình. Bản vẽ giới thiệu công việc nguội và tăng cường độ đồng thời giảm độ dẻo. Tùy thuộc vào hợp kim và lộ trình xử lý, ủ có thể liên quan đến việc thu hồi và kết tinh lại để đạt được các đặc tính cần thiết cho quá trình xử lý tiếp theo.
Do đó không có đơn nhiệt độ ủ dây áp dụng cho mọi nguyên liệu và dây chuyền sản xuất.
2. Tại sao đường kính dây và vật liệu thay đổi điều kiện ủ
Công thức được phát triển cho một dây sẽ không được tự động chuyển sang đường kính hoặc vật liệu khác.
Một dây lớn hơn chứa nhiều vật liệu hơn để làm nóng và có thể phản ứng khác nhau thông qua tiết diện của nó. Dây nhỏ hơn có khối lượng nhiệt ít hơn và có thể phản ứng nhanh hơn với những thay đổi về công suất hoặc tốc độ đường dây.
Những thay đổi về vật chất cũng quan trọng.
Dây thép và dây đồng có tính chất điện khác nhau, hành vi nhiệt và luyện kim. Ngay cả hai loại thép có cùng đường kính cũng có thể yêu cầu các điều kiện ủ khác nhau vì thành phần và trạng thái gia công nguội của chúng khác nhau..
Khi thông số kỹ thuật của dây thay đổi, do đó các kỹ sư nên xem lại điều kiện của quy trình thay vì chỉ giữ lại các cài đặt trước đó.
Thông tin hữu ích bao gồm:
•vật liệu và lớp
•đường kính dây
•điều kiện đến
•thuộc tính cuối cùng cần thiết
•tốc độ sản xuất
•chiều dài sưởi ấm có sẵn
Tần số, thiết kế cuộn cảm và mức công suất sau đó có thể được chọn hoặc điều chỉnh phù hợp với ứng dụng thực tế.
Điểm quan trọng không phải là một biến luôn cần tăng hoặc giảm. Đó là quy trình trước đó có thể không còn tạo ra chu trình nhiệt tương tự sau khi sản phẩm thay đổi.
3. Phép đo nhiệt độ có thể và không thể cho bạn biết điều gì
Đo nhiệt độ rất hữu ích trong ủ cảm ứng cho dây, nhưng nhiệt độ hiển thị không được coi là bằng chứng cho thấy tình trạng dây cuối cùng là chính xác.
Đo hồng ngoại có thể cung cấp thông tin theo thời gian thực về tình trạng nhiệt của dây chuyển động. Trong hệ thống khép kín, tín hiệu đó cũng có thể được sử dụng như một phần của chiến lược kiểm soát công suất.
Tuy nhiên, bản thân phép đo có thể bị ảnh hưởng bởi:
- tình trạng bề mặt
- độ phát xạ
- kích thước điểm đo
- chuyển động của dây
- vị trí cảm biến và góc nhìn
Những vấn đề này trở nên quan trọng hơn khi đường kính dây trở nên nhỏ hơn..
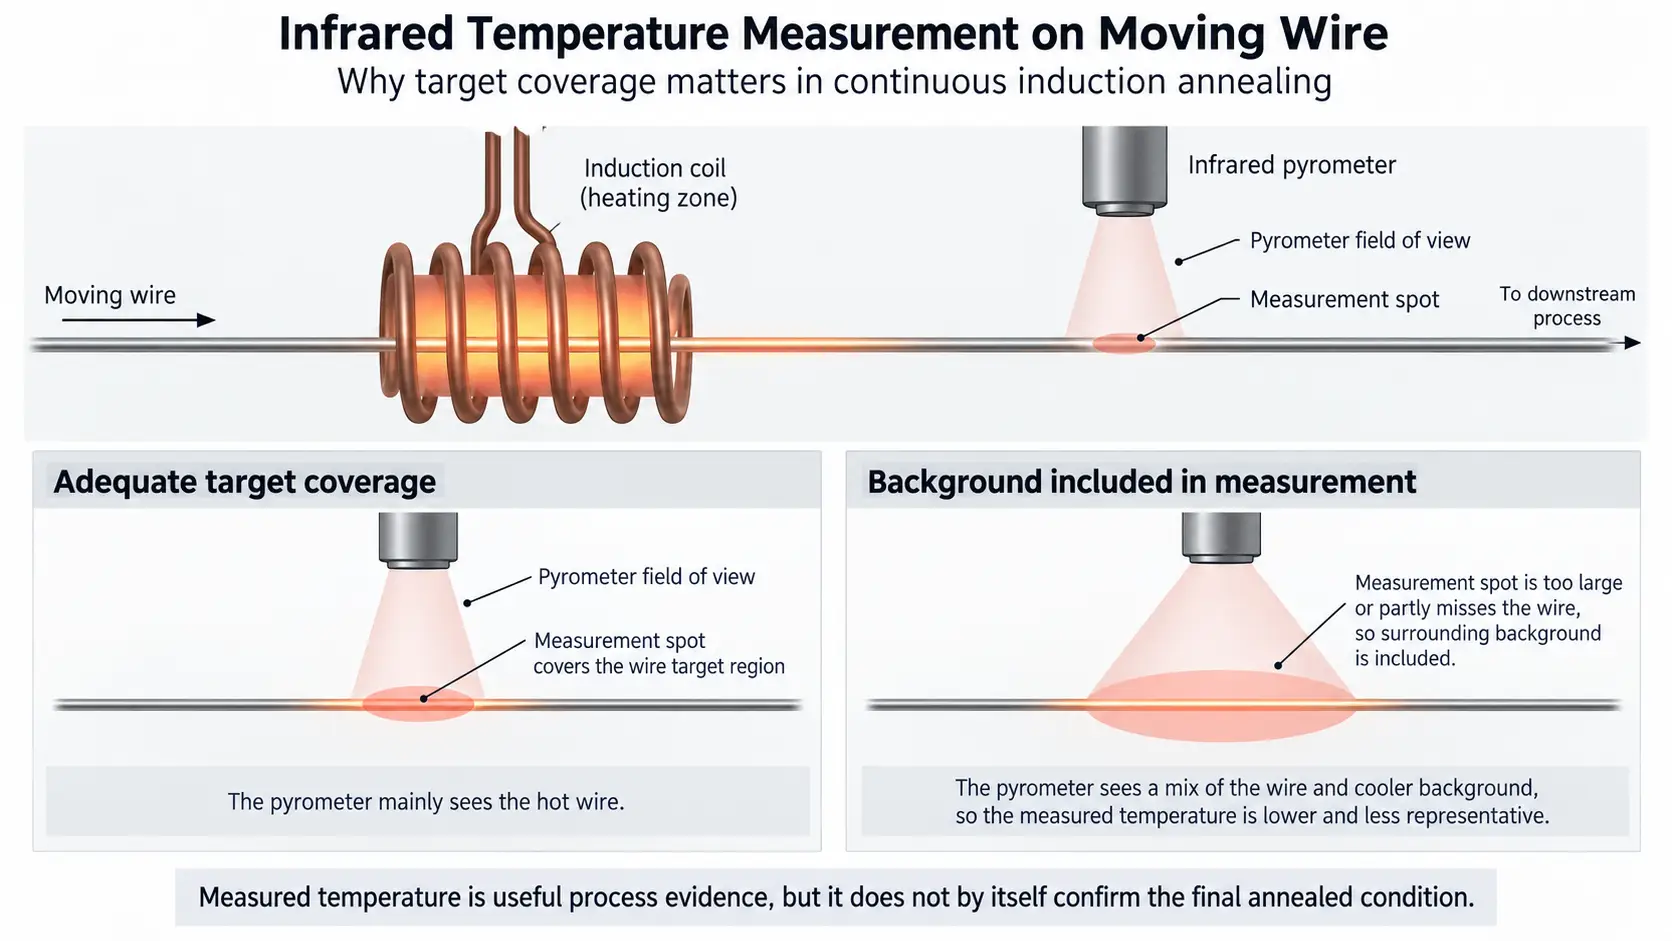
Vấn đề đo lường cũng cần được tách biệt khỏi vấn đề ủ thực tế.
Ví dụ, việc đọc nhiệt kế không chính xác không tự động làm cho dây bị ủ. Nó chỉ trở thành nguyên nhân của quá trình nếu tín hiệu không chính xác ảnh hưởng đến vòng điều khiển hoặc khiến người vận hành áp dụng cài đặt không phù hợp.
Vì lý do này, xu hướng nhiệt độ nên được so sánh với kết quả thực tế của sản phẩm như độ cứng, sự kéo dài, đặc tính kéo hoặc hành vi xử lý xuôi dòng, tùy thuộc vào đặc điểm kỹ thuật dây.
Một dây có thể đạt đến nhiệt độ mục tiêu đo được và vẫn cần điều tra thêm nếu các đặc tính cuối cùng nằm ngoài phạm vi yêu cầu.
Để thảo luận rộng hơn về phép đo hồng ngoại và điều khiển vòng kín, chính nguyên tắc kiểm soát nhiệt độ chung tốt hơn nên được xử lý riêng biệt với cách khắc phục sự cố dành riêng cho dây được đề cập ở đây.
4. Khắc phục sự cố về thuộc tính dây không ổn định và không nhất quán
Độ dẻo thấp, độ cứng quá mức hoặc độ giãn dài không nhất quán là những triệu chứng. Họ không tự mình xác định được nguyên nhân.
Một phương pháp khắc phục sự cố hữu ích là so sánh triệu chứng với những thay đổi gần đây về quy trình và dữ liệu sản xuất..
| Tình trạng quan sát được | Nguyên nhân có thể | Những gì cần kiểm tra đầu tiên |
|---|---|---|
| Dây vẫn quá cứng hoặc độ giãn dài thấp hơn yêu cầu | Tiếp xúc nhiệt không đủ, Tốc độ dây chuyền cao hơn, đường kính tăng, thay đổi vật chất, không đủ năng lượng cho điều kiện hiện tại | Tốc độ dòng thực tế, xu hướng nhiệt độ, đặc điểm kỹ thuật sản phẩm, điều kiện đến |
| Các thuộc tính khác nhau dọc theo chiều dài dây | dao động tốc độ, thay đổi vị trí dây, tình trạng gia nhiệt không ổn định, biến đổi tải, đo nhiệt độ không nhất quán | Lịch sử tốc độ, đường dây, dữ liệu nguồn/tải, xu hướng nhiệt độ |
| Làm mềm quá mức hoặc thay đổi tính chất khác | Tiếp xúc với nhiệt quá mức, tốc độ đường truyền chậm hơn, cài đặt nguồn điện hoặc nhiệt độ không phù hợp | Tốc độ đường truyền, công thức chế biến, lịch sử nhiệt độ |
| Nhiệt độ thay đổi nhưng tính chất sản phẩm vẫn ổn định | Có thể liên quan đến sự mất ổn định của phép đo hoặc hiệu ứng bề mặt/độ phát xạ | mục tiêu hỏa kế, kích thước điểm, điều kiện xem, tình trạng bề mặt |
| Đặc tính sản phẩm thay đổi trong khi nhiệt độ được chỉ định có vẻ ổn định | Biến thể vật liệu, vị trí đo sai, thay đổi thời gian gia nhiệt hoặc khớp nối | Vật liệu đến, tốc độ thực tế, vị trí dây, xử lý dữ liệu |
Những mẫu này chỉ là điểm khởi đầu. Chúng không nên được coi là chữ ký lỗi.
① Kiểm tra sản phẩm trước
Trước khi thay đổi các thông số ủ, xác nhận xem dây đã thay đổi chưa.
Một loại vật liệu mới, đường kính khác nhau hoặc lượng gia công nguội trước đó khác nhau có thể làm thay đổi phản ứng ủ ngay cả khi cài đặt máy không thay đổi.
② Xác minh tốc độ đường truyền thực tế
Tốc độ công thức và tốc độ vận hành thực tế không phải lúc nào cũng giống nhau.
Bởi vì tốc độ đường truyền kiểm soát thời gian cư trú, một sự thay đổi tốc độ không mong đợi có thể làm thay đổi chu trình nhiệt mà không có sự thay đổi rõ ràng về công suất cảm ứng..
③ Xem lại vùng sưởi ấm
Kiểm tra xem dây có đi qua cuộn cảm như dự định không.
Thay đổi vị trí, tình trạng cuộn cảm hoặc những thay đổi về chiều dài gia nhiệt hiệu quả có thể làm thay đổi hành vi khớp nối và gia nhiệt.
④ So sánh dữ liệu điện và nhiệt độ
Công suất, dòng điện, xu hướng tần số và nhiệt độ có thể giúp xác định khi nào quá trình di chuyển khỏi điều kiện ổn định trước đó.
Nên tránh thay đổi nhiều thông số cùng một lúc trong quá trình chẩn đoán vì sẽ khó xác định điều chỉnh nào ảnh hưởng đến kết quả..
⑤ Xác nhận kết quả bằng thử nghiệm sản phẩm liên quan
Phương pháp xác minh phù hợp tùy thuộc vào sản phẩm.
Đối với một số dây, độ cứng có thể hữu ích. Đối với những người khác, sự kéo dài, tính chất kéo, độ dẻo hoặc hiệu suất kéo/tạo hình ở hạ lưu có thể phù hợp hơn.
Sự khác biệt này có ý nghĩa khi chẩn đoán nghi ngờ ủ dưới. Một quy trình không nên được phân loại là chưa được ủ chỉ vì một thông số máy có vẻ bất thường.
Làm mát hạ lưu cũng có thể ảnh hưởng đến điều kiện cuối cùng đối với một số vật liệu và quy trình. Cần xem xét riêng khi hợp kim và lộ trình xử lý nhiệt cần thiết làm cho hoạt động làm mát trở nên đáng kể.
5. Nơi ủ liên tục phù hợp sau khi rút dây
Ủ dây thường gắn liền với kéo vì kéo nguội làm thay đổi trạng thái cơ học của vật liệu.
Tùy theo lộ trình sản xuất, ủ có thể được thực hiện:
- giữa các giai đoạn vẽ như ủ trung gian
- sau khi vẽ như ủ sau vẽ
- liên tục khi dây đi qua phần gia nhiệt chuyên dụng
Đối với một số ứng dụng dây thép, Điều trị liên tục còn được gọi là ủ sợi. Thuật ngữ mô tả định dạng xử lý liên tục; nó không chỉ định cảm ứng là nguồn sưởi ấm.
Gia nhiệt cảm ứng là một cách để thực hiện phương pháp xử lý này vì nó có thể cung cấp một vùng gia nhiệt nhỏ gọn và năng lượng đầu vào có thể điều chỉnh được cho sản phẩm chuyển động. Quy trình vẫn phải phù hợp với chất liệu, kích thước dây, tốc độ dòng và các thuộc tính cuối cùng được yêu cầu.
Câu hỏi chính là cách sử dụng hệ thống sưởi cảm ứng trước hoặc giữa các thao tác vẽ, chủ đề đó tốt hơn nên được xử lý tách biệt với chẩn đoán ủ được đề cập ở đây.
Chìa khóa mang đi
Ủ cảm ứng dây liên tục do đó được đánh giá tốt nhất dưới dạng quy trình xử lý nhiệt thay vì công thức máy cố định. Khi kết quả thay đổi, câu hỏi hữu ích nhất thường không phải là “Tôi nên đặt công suất bao nhiêu?” nhưng điều gì đã thay đổi trong dây, thời gian cư trú, tiếp xúc hoặc đo nhiệt - và liệu sự thay đổi đó có được phản ánh trong các đặc tính cuối cùng của dây hay không.
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Tốc độ dòng ảnh hưởng như thế nào đến kết quả ủ?
Tốc độ đường dây kiểm soát thời gian mỗi phần dây ở trong vùng gia nhiệt. Tốc độ cao hơn có nghĩa là ít tiếp xúc với nhiệt hơn; tốc độ thấp hơn có nghĩa là nhiều hơn. Chỉ riêng sức mạnh không xác định được điều kiện ủ.
Tôi có thể sử dụng cùng một công thức ủ cho đường kính dây khác không?
Không tự động. Dây lớn hơn có khối lượng nhiệt lớn hơn và phản ứng khác nhau thông qua tiết diện của nó, trong khi dây nhỏ hơn phản ứng nhanh hơn với những thay đổi về điện hoặc tốc độ. Thành phần vật liệu và trạng thái gia công nguội đầu vào cũng quan trọng.
Việc đọc nhiệt độ chính xác có đảm bảo ủ đúng không?
KHÔNG. Nhiệt độ hiển thị là tham chiếu nhiệt, không phải là bằng chứng về điều kiện cuối cùng. So sánh xu hướng nhiệt độ với độ cứng, sự kéo dài, đặc tính kéo hoặc hành vi xuôi dòng.
Điều gì gây ra tính chất dây không nhất quán dọc theo chiều dài?
dao động tốc độ, thay đổi vị trí dây, sưởi ấm không ổn định, biến đổi tải, hoặc đo nhiệt độ không nhất quán. Kiểm tra lịch sử tốc độ, đường dây, dữ liệu nguồn/tải và xu hướng nhiệt độ đầu tiên.
Ủ phù hợp ở đâu so với bản vẽ dây?
Giữa các giai đoạn vẽ (ủ trung gian), sau khi vẽ (ủ sau vẽ), hoặc liên tục thông qua bộ phận gia nhiệt chuyên dụng.
Đang tìm dây chuyền ủ cảm ứng dây liên tục?
Xem cách KOTRON cấu hình nguồn điện cảm ứng, cuộn cảm và kiểm soát nhiệt độ xung quanh vật liệu dây của bạn, đường kính và tốc độ dòng.










