
连续线材感应退火: 线速度如何, 功率, 和温度影响退火结果
在 连续线材退火, 结果取决于移动线的热历史,而不仅仅是温度或功率. 线速度, 停留时间, 电线尺寸, 当成品线材太硬时,必须同时考虑材料和能量输入, 过度软化或沿其长度不一致.
2. 为什么线径和材料会改变退火条件
3. 温度测量可以告诉您什么,不能告诉您什么
4. 退火不足和焊丝性能不一致的故障排除
5. 拉丝后连续退火适用的场合
1. 线速度, 停留时间, 和力量共同努力
穿过感应加热区的金属丝会在有限的时间内受到热量的影响. 在实际操作中:
线速度→停留时间→热暴露→退火结果
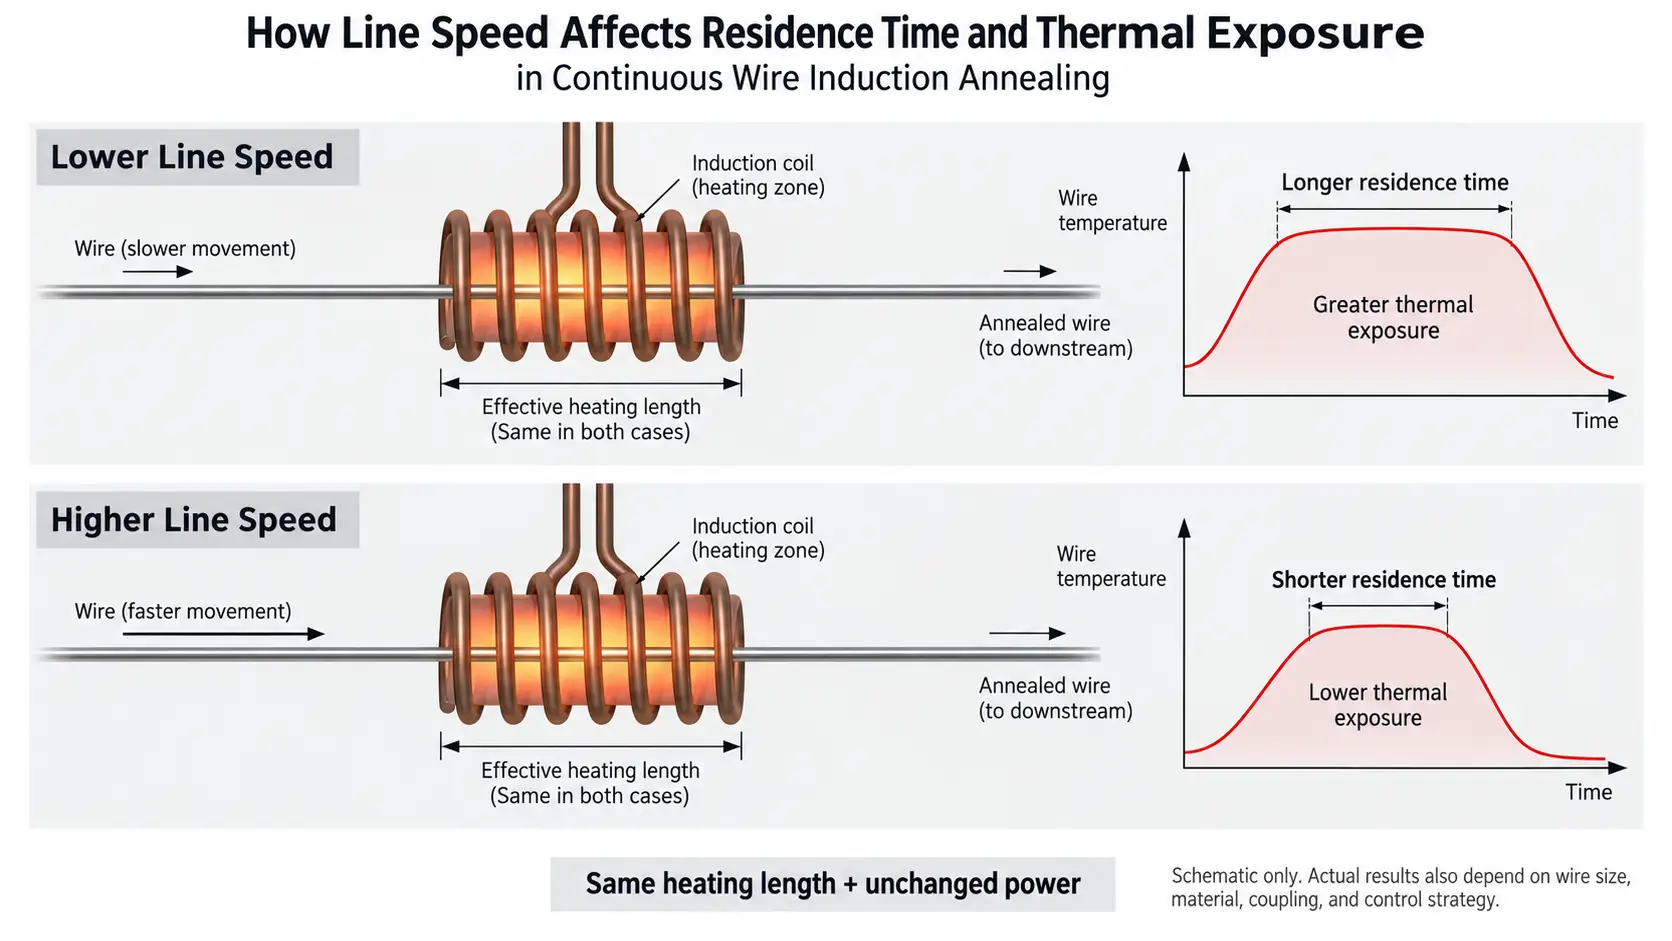
提高线速度可缩短每段线材在有效加热区内的停留时间. 降低速度会增加时间.
功率决定了在此期间有多少能量可用, 但功率设置本身并不能定义退火条件. 如果线径不同,相同的电输出会产生不同的热结果, 材料, 速度或加热长度变化.
这在以下情况中尤其重要 连续线材退火, 其中生产速度是热处理过程的一部分而不仅仅是输送参数.
对于给定的应用程序, 主要变量包括:
•生产线速度
•有效加热长度
•感应电源
•线径
•线材
•来料状况
•所需的退火条件
同时更改其中几个变量会使故障排除变得困难.
冷拉线材还对工艺提出了冶金要求. 拉拔引入冷加工并提高强度,同时降低延展性. 取决于合金和工艺路线, 退火可能涉及恢复和再结晶以获得进一步加工所需的性能.
因此不存在单一的 线材退火温度 适用于每种材料和生产线.
2. 为什么线径和材料会改变退火条件
为一根线材开发的配方不应自动转移到另一种直径或材料.
较大的电线包含更多的加热材料,并且可以通过其横截面做出不同的反应. 较小的电线具有较小的热质量,并且可以对功率或线速度的变化做出更快的反应.
物质变化也很重要.
钢丝和铜丝的电性能不同, 热学和冶金行为. 即使是相同直径的两种钢种也可能需要不同的退火条件,因为它们的成分和来料冷加工状态不同.
当电线规格发生变化时, 因此,工程师应该检查工艺条件,而不是简单地保留以前的设置.
有用的信息包括:
•材质及等级
•线径
•传入条件
•所需的最终属性
•生产速度
•可用加热长度
频率, 然后可以根据实际应用选择或调整电感器设计和功率水平.
重要的一点不是某个变量总是需要增加或减少. 就是以前的工艺在产品改变后可能不再产生相同的热循环.
3. 温度测量可以告诉您什么,不能告诉您什么
温度测量可用于 线材感应退火, 但显示的温度不应被视为最终电线状况正确的证据.
红外测量可以提供有关移动导线热状况的实时信息. 在闭环系统中, 该信号也可以用作功率控制策略的一部分.
然而, 测量本身可能会受到以下因素的影响:
— 表面状况
— 发射率
— 测量光斑尺寸
— 线材运动
— 传感器位置和视角
随着线径变小,这些问题变得更加重要.
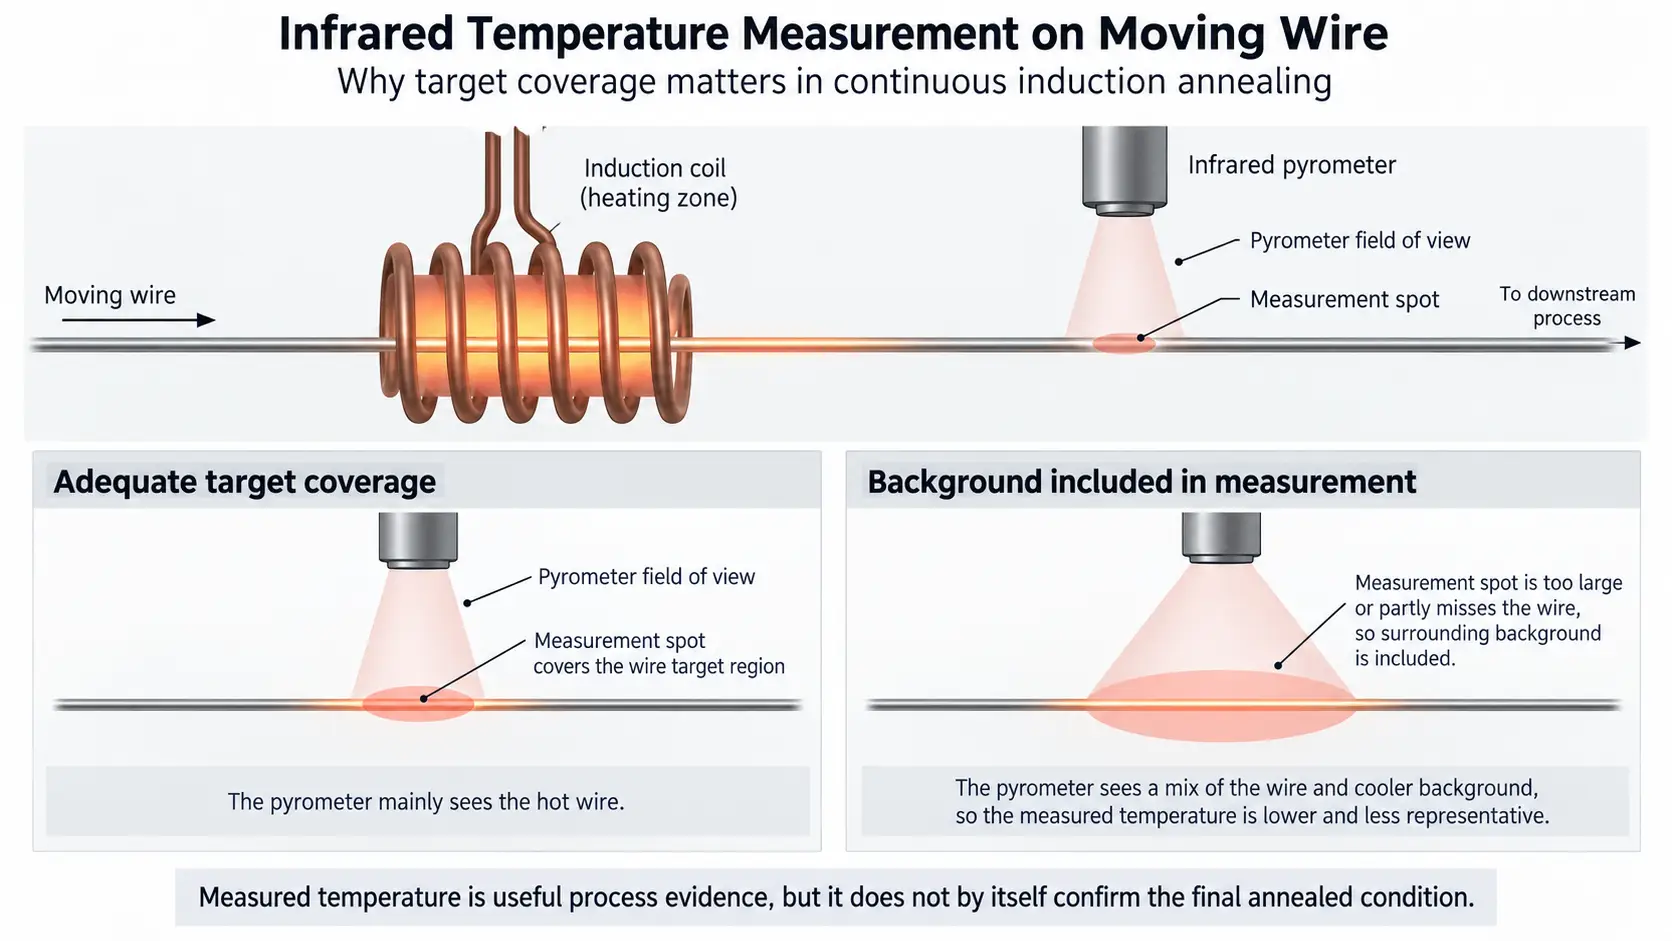
测量问题也应该与实际的退火问题分开.
例如, 不正确的高温计读数不会自动使线材退火不足. 仅当错误信号影响控制回路或导致操作员应用不合适的设置时,才会成为过程原因.
因此, 温度趋势应与实际产品结果(例如硬度)进行比较, 伸长, 拉伸性能或下游加工行为, 取决于电线规格.
电线可以达到测量的目标温度,但如果最终属性超出所需范围,则仍需要进一步研究.
更广泛地讨论红外测量和闭环控制, 这 一般温度控制原理 与此处介绍的特定于线路的故障排除分开处理会更好.
4. 退火不足和焊丝性能不一致的故障排除
低延展性, 症状是硬度过高或伸长不一致. 他们自己并没有找出原因.
一种有用的故障排除方法是将症状与最近的流程更改和生产数据进行比较.
| 观察情况 | 可能的原因 | 首先要检查什么 |
|---|---|---|
| 线材仍然太硬或伸长率低于要求 | 热暴露不足, 更高的线速度, 增加直径, 物质变化, 功率不足以满足当前条件 | 实际线速度, 温度趋势, 产品规格, 传入条件 |
| 特性随导线长度而变化 | 速度波动, 改变导线位置, 加热条件不稳定, 负载变化, 温度测量不一致 | 速度历史记录, 电线路径, 功率/负载数据, 温度趋势 |
| 过度软化或其他性能变化 | 过度受热, 较慢的线速度, 功率或温度设置不合适 | 线速度, 工艺配方, 温度历史 |
| 指示温度变化但产品性能保持稳定 | 可能涉及测量不稳定或表面/发射率效应 | 高温计目标, 光斑尺寸, 观看条件, 表面状况 |
| 产品特性发生变化,而指示温度似乎稳定 | 材质差异, 测量位置不正确, 加热时间或耦合的变化 | 来料, 实际速度, 线位置, 过程数据 |
这些模式只是起点. 它们不应被视为故障签名.
① 先检查产品
更改退火参数之前, 确认线材本身是否发生变化.
新材料等级, 即使机器设置不变,不同的直径或不同的先前冷加工量也会改变退火响应.
② 验证实际线速度
配方速度和实际运行速度并不总是相同.
因为线速度控制停留时间, 意外的速度变化可能会改变热循环,而感应功率不会发生明显变化.
③ 检查加热区
检查导线是否按预期穿过电感器.
职位变动, 电感器条件或有效加热长度的变化可以改变耦合和加热行为.
④ 比较电气和温度数据
功率, 电流, 频率和温度趋势可以帮助确定过程何时偏离之前的稳定状态.
诊断期间应避免同时更改多个参数,因为很难确定哪个调整影响了结果.
⑤ 通过相关产品测试确认结果
适当的验证方法取决于产品.
对于一些电线, 硬度可能有用. 对于其他人, 伸长, 拉伸性能, 延展性或下游拉伸/成型性能可能更相关.
在诊断疑似病例时,这种区别很重要 退火不足. 不应仅仅因为一个机器参数看起来不正常而将过程归类为退火不足.
下游冷却也可能影响某些材料和工艺的最终状况. 应单独考虑合金和所需的热处理路线使冷却行为变得重要的情况.
5. 拉丝后连续退火适用的场合
线材退火通常与拉拔相关,因为冷拉拔会改变材料的机械状况.
取决于制造路线, 可以进行退火:
— 在绘图阶段之间 中间退火
— 绘制后 拉拔后退火
— 当线材连续通过专用加热部分时
对于某些钢丝应用, 连续治疗也称为 股线退火. 该术语描述了连续处理格式; 它没有指定感应作为加热源.
感应加热是执行这种处理的一种方法,因为它可以为移动的产品提供紧凑的加热区和可调节的能量输入. 工艺仍需与材料相匹配, 电线尺寸, 生产线速度和所需的最终性能.
主要问题是如何使用感应加热 在绘图操作之前或之间, 该主题最好与此处介绍的退火诊断分开处理.
要点
连续线材感应退火 因此,最好将其视为热处理工艺而不是固定的机器配方. 当结果发生变化时, 最有用的问题通常不是“我应该设置什么权力?”但是电线发生了什么变化, 停留时间, 热暴露或测量——以及这种变化是否反映在最终的线材特性中.
常见问题解答
单击问题以展开答案.
线速度如何影响退火结果?
线速度控制每段线材在加热区停留的时间. 更高的速度意味着更少的热暴露; 较低的速度意味着更多. 功率本身并不能定义退火条件.
我可以对不同的线径使用相同的退火配方吗?
不会自动. 较大的电线具有更多的热质量,并且通过其横截面做出不同的响应, 而较小的电线对功率或速度变化的反应更快. 材料成分和进料冷加工状态也很重要.
正确的温度读数能否保证正确的退火?
不. 显示的温度是热参考, 不是最终条件的证明. 比较温度趋势与硬度, 伸长, 拉伸性能或下游行为.
是什么导致沿长度方向的电线特性不一致?
速度波动, 改变导线位置, 加热不稳定, 负载变化, 或温度测量不一致. 检查速度历史记录, 电线路径, 首先是功率/负载数据和温度趋势.
退火与拉丝相比适合什么地方?
绘图阶段之间 (中间退火), 画完后 (拉拔后退火), 或连续通过专用加热部分.










