
Induktionsheizung für Metallzeichnungen: Verbesserung der Formbarkeit und Produktionseffizienz
Inhaltsverzeichnis
Kaltziehen von Edelstahl-Draht durch sechs aufeinanderfolgende Matrizen, und beim vierten Durchgang drückt das Material zurück. Ziehkraft steigt. Oberflächenmikrorisse beginnen. Die Matrize verschleißt zu einem neuen Profil. Zwischen den Durchgängen glühen Sie, um die Duktilität wiederherzustellen – und das bedeutet, Spulen offline zu ziehen, einen Ofen anzufeuern, und zu warten. Induktionswärmen für das Metalldrahtziehen hält die Linie am Laufen. Es bringt Wärme in Sekunden zum Material, direkt zwischen Auszahlung und Würfel, ohne den Produktionsfluss zu unterbrechen.
Beim Metallziehen wird der Querschnitt durch Ziehen des Drahtes verringert, Rohr, oder Stange durch eine zunehmend engere Matrizenreihe. Der Prozess ist im Konzept einfach und in der Praxis gnadenlos: Jeder Durchgang verfestigt das Material. Genügend Durchläufe ohne Zwischenerhitzen und eines von drei Dingen löst aus: Der Draht reißt, die Oberfläche reißt, oder die Matrize verschleißt außerhalb der Toleranz. Induktionsvorwärmung senkt die Fließspannung, bevor das Material die Matrize erreicht, also sinkt die Ziehkraft und die Reduktion pro Durchgang kann zunehmen.
1. Warum Induktionsheizung vor dem Zeichnen wichtig ist
Ziehen ist ein Kaltumformungsprozess—bis das Material durch Kaltverfestigung jenen Punkt überschreitet, an dem die Ziehbank es noch ziehen kann. Jeder Punkt der plastischen Verformung erhöht die für den nächsten Durchgang erforderliche Fließspannung. Irgendwann bricht der Draht, oder die Oberfläche reißt, oder die Matrize verschleißt über die Toleranz hinaus. Die Lösung ist Wärme vor der Verformungszone, und Induktion liefert sie online.
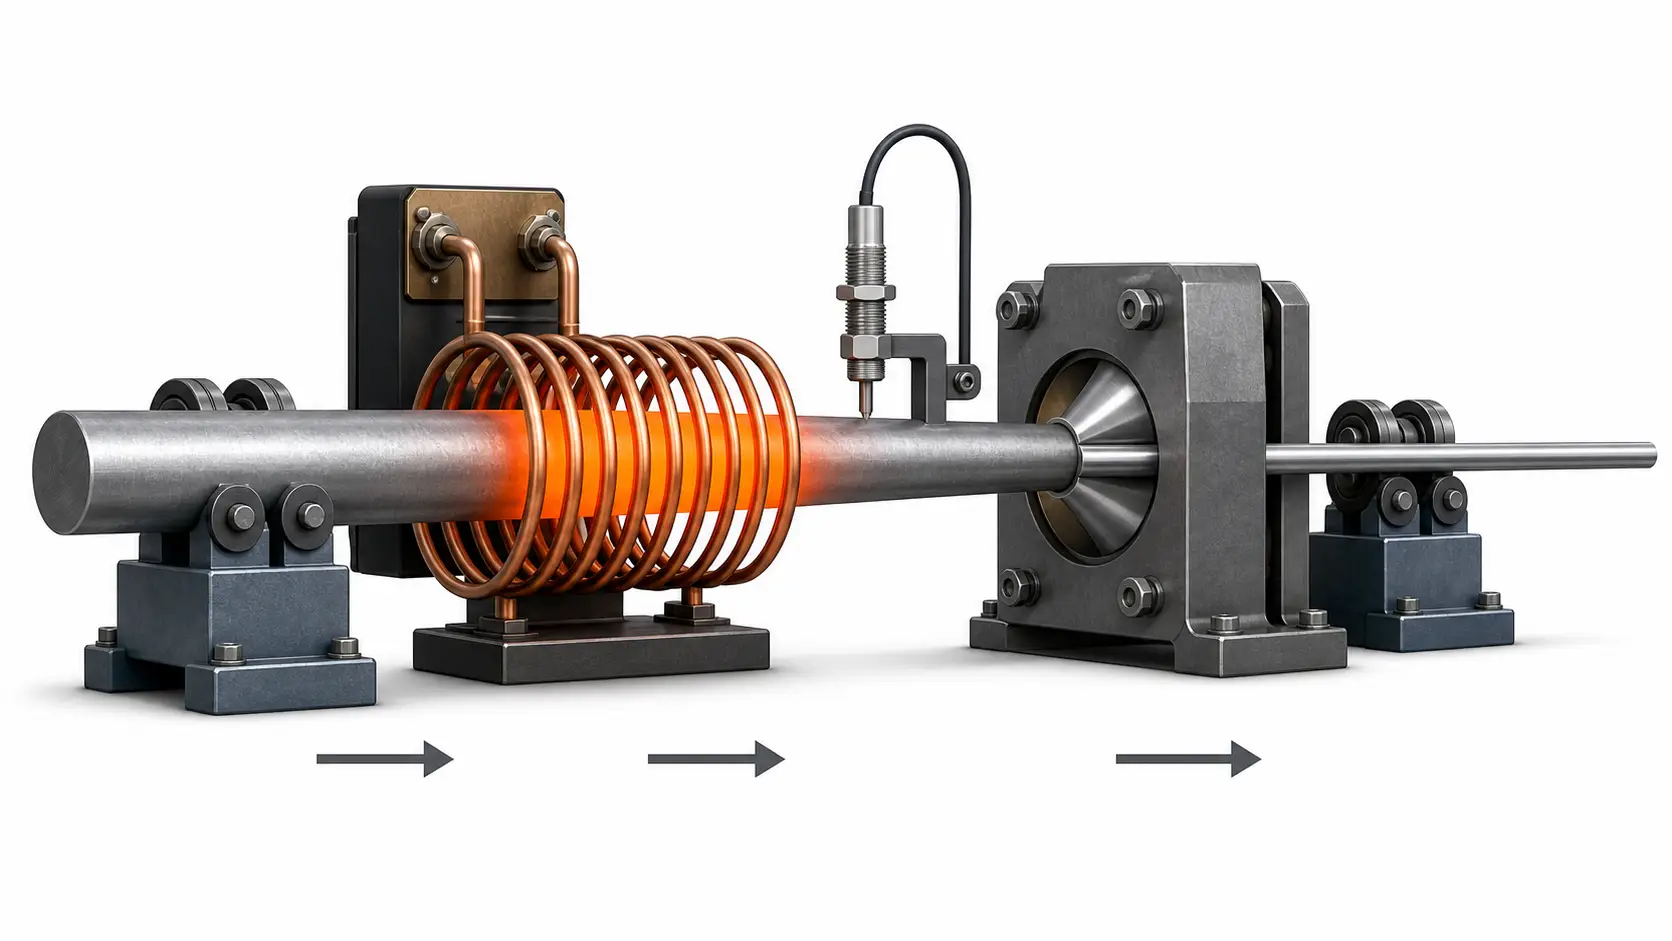
Drei Dinge ändern sich, wenn Induktion zwischen Abstreifer und Matrize sitzt:
- Geringerer Fließwiderstand. Das Material vor der Matrize erhitzen und die zum Durchziehen benötigte Kraft sinkt. Der Effekt ist lokalisiert – heiß im Verformungsbereich, nach dem Austritt schnell abkühlen. Mehr Reduktion pro Durchgang, insgesamt weniger Durchgänge.
- Weniger Oberflächenfehler. Edelstähle, Titanlegierungen, und Nickelbasierte Sorten haben bei Raumtemperatur enge Duktilitätsfenster. Vorheizen erweitert dieses Fenster. Oberflächenreißen und Randrisse fallen ab, wenn das Material fließt statt zu bricht.
- Inline-kontinuierlicher Betrieb. Kein Chargenofen zum Ein- und Entlasten. Die Spule steht auf der Leitung zwischen Auslösung und erster Dose. Material durchläuft mit Leitungsgeschwindigkeit. Temperatur stabilisiert sich innerhalb von Sekunden beim Start. Leitung stoppt, Heizung stoppt. Neustart, und das Material erreicht die Zieltemperatur, bevor der erste Messer die Dose erreicht. Die Anlage zahlt sich durch Durchsatz zurück, nicht nur durch Energieeinsparungen.
2. Induktions- vs. Ofenheizung vor dem Zeichnen
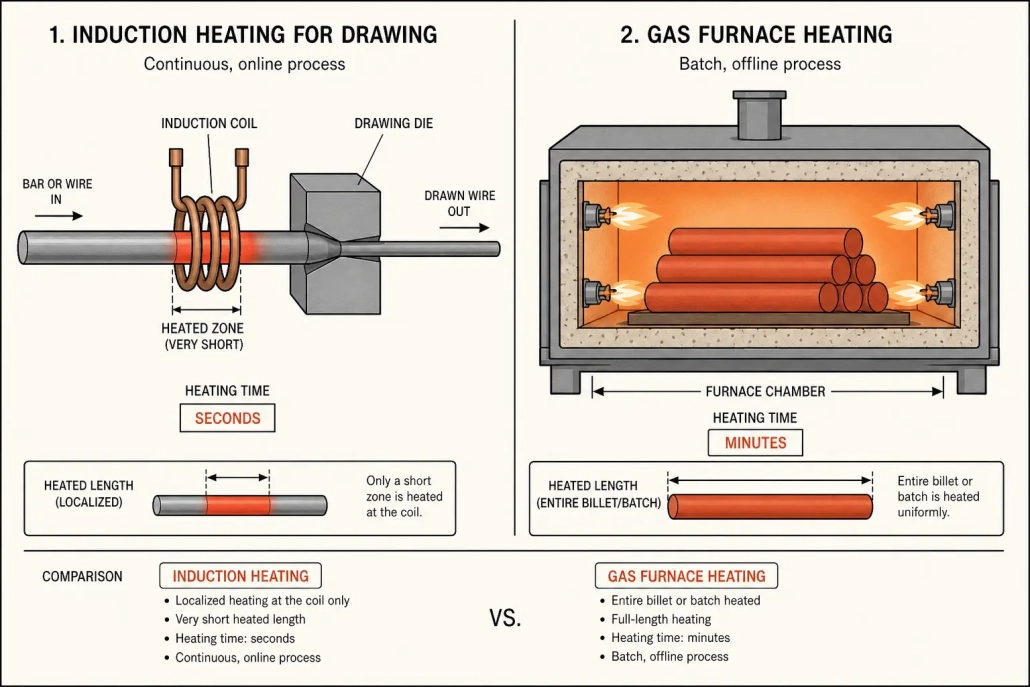
Der praktische Unterschied zwischen Induktion und Ofenvorwärmung beim Ziehen liegt nicht nur in der Geschwindigkeit. Es geht darum, ob die Wärme in die Linie integriert wird oder die Linienführung diktiert. Ein Ofen ist eine separate Station – das Material kommt an, wartet, erhitzt wird, und verlässt sie wieder. Induktion wird in die bestehende Ziehlinie eingebaut.
| Faktor | Ofenerwärmung | Induktionsheizung |
|---|---|---|
| Erwärmungsgeschwindigkeit | Minuten bis Stunden, abhängig von der Chargenmasse | Sekunden, unabhängig von der Chargengröße |
| Linienintegration | Offline – erfordert Chargenhandling zwischen Ofen und Ziehbock | Online – die Spule wird direkt vor der Ziehmatrize montiert |
| Temperaturkontrolle | Breitzonenregelung, thermische Verzögerung bei Anpassung | geschlossener Pyrometer-Rückkopplungsregelkreis, Antwortzeit unter einer Sekunde |
| Oxidation | Verlängertes Halten bei Temperatur erhöht die Zunderbildung | Kurzes Verweilen begrenzt das Oxidwachstum; Atmosphärenkontrolle ist optional, nicht zwingend erforderlich |
| Energieeffizienz | Erhitzt den Ofenauskleidung, Atmosphäre, und die Umgebung zusammen mit dem Werkstück | Direkte Energiedeposition ins Material; keine Standverluste im Leerlauf |
| Start und Herunterfahren | Lange Aufheiz- und Abkühlzyklen | Sofortiges Ein-/Ausschalten; Keine thermische Masse, die auf Temperatur gebracht werden muss |
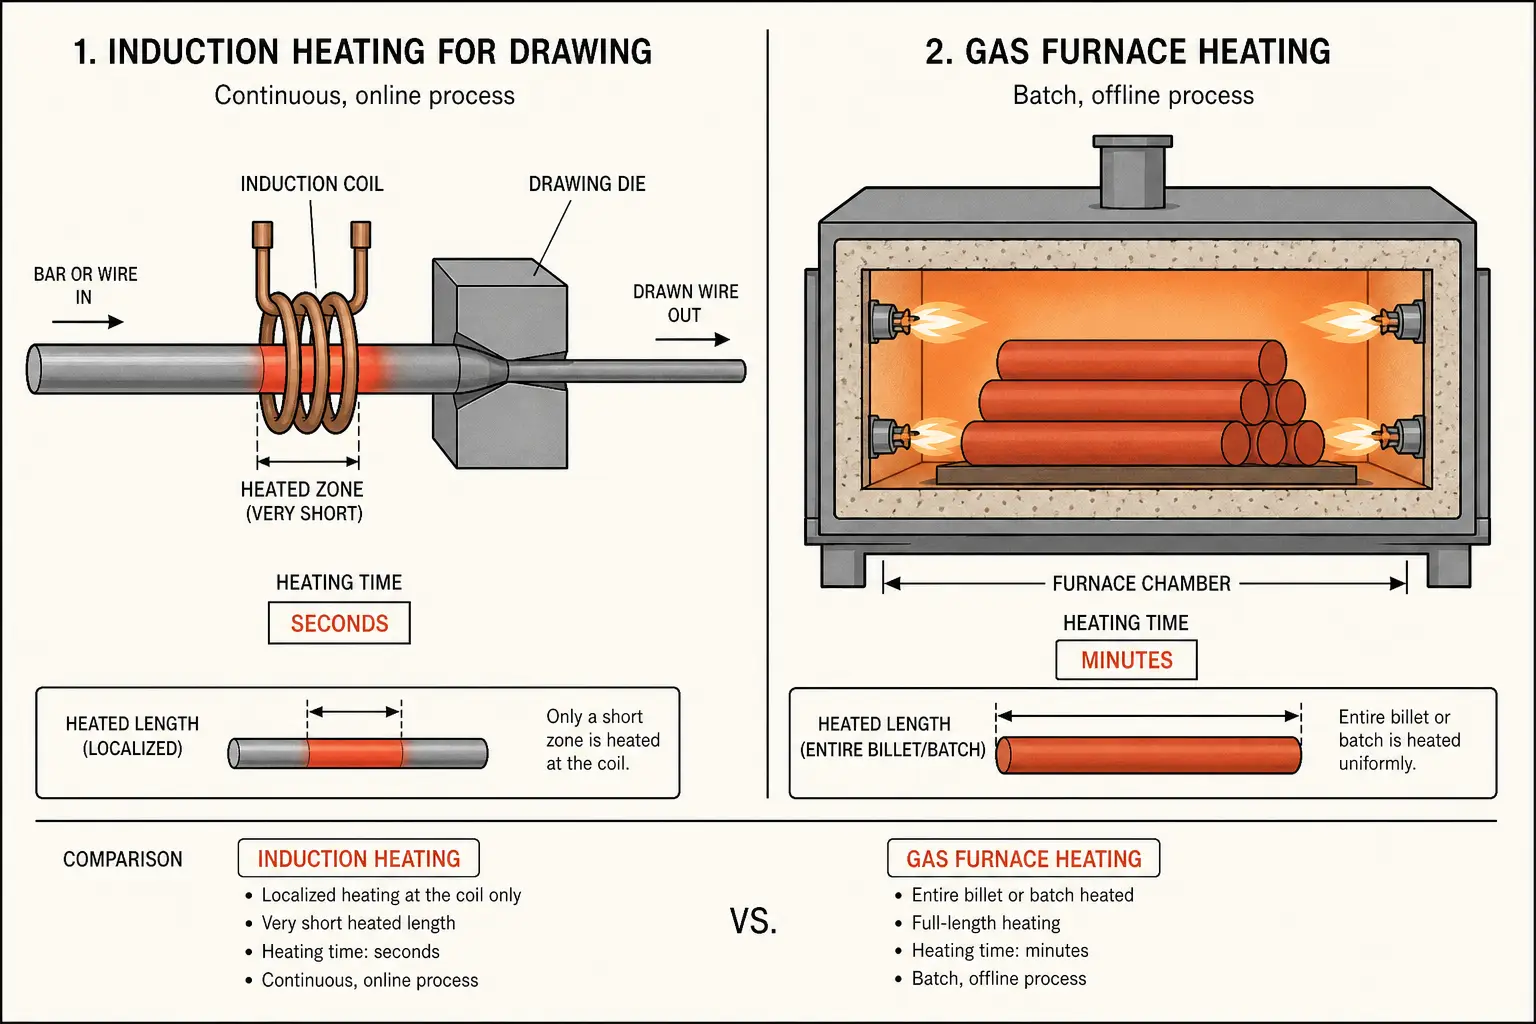
Öfen machen immer noch Sinn, wenn die gesamte Spule vor der ersten Matrize eine gleichmäßige Temperatur benötigt, oder wenn der Materialquerschnitt zu groß für ein praktisches Eindringen der Induktion ist, oder wenn eine intermittierende Linie den Ofen als thermischen Puffer verwendet. Die Entscheidung hängt davon ab, ob Ihr Prozess benötigt Wärmespeicherung oder Wärme auf Abruf. Kontinuierliche Linien profitieren von On-Demand. Für Chargenbetriebe ist ein Ofen möglicherweise einfacher. Siehe Induktionsheizung vs. Gasofen für den größeren Vergleich.
3. Überlegungen zur Material-für-Material-Heizung
Verschiedene Legierungen reagieren unterschiedlich. Wofür funktioniert 304 Edelstahl funktioniert nicht für C110-Kupfer – die Physik ändert sich und das Prozessfenster verschiebt sich damit.
- Edelstahl (304, 316, Duplex). Ein mäßiger spezifischer Widerstand macht diese Induktionsziele effizient. Das Temperaturfenster ist das Hauptproblem: zu kalt und die Zugkraft lässt kaum nach; zu heiß und Oxidation oder Eigenschaftsverschiebungen treten auf. Das Vorheizen auf 150–400°C liefert typischerweise die Steigerung der Duktilität ohne metallurgische Nebeneffekte. Regelkreiskontrolle ist wichtig – Edelstahl gibt Ihnen keinen großen Spielraum zwischen „heiß genug“ und „zu heiß.“
- Titanlegierungen. Niedrige Wärmeleitfähigkeit ist die entscheidende Herausforderung. Die Wärme konzentriert sich an der Oberfläche, und erzeugt eine heiße Schicht über einem kalten Kern, der sich ungleichmäßig im Werkzeug verformt. Geringere Leistungsdichte und längere Spulendauer helfen, die Temperatur auszugleichen. Atmosphärenschutz kann notwendig sein, um Alpha-Schichten zu verhindern. Weitere Informationen zum Induktionsverhalten von Titan, siehe Induktionswärmebehandlung für Titanlegierungen.
- Kupfer- und Kupferlegierungen. Die hohe Leitfähigkeit macht diese am schwersten zu erhitzen – Ströme fließen leicht und erzeugen weniger widerstandsfördernde Wärme. Niedrigere Frequenz- und Mehrdrehungsspulen helfen beim Kompensieren. Messing und Bronze, mit geringerer Leitfähigkeit, Wärme schneller. Reines Kupferziehen basiert oft auf der Induktion für das Glühen zwischen den Durchgängen statt auf Vor-Die-Vorwärmen.
- Hochfester Stahl (Kohlenstoff, Legierung, Bor). Ferromagnetisch bei niedrigeren Temperaturen, diese Qualitäten absorbieren Energie effizient, bis sie den Curie-Punkt passieren. Vorwärmen von 200 bis 600°C deckt die meisten Szenarien ab, und das Material verspricht geringfügige Temperaturschwankungen besser als Edelstahl oder Titan. Der Hauptvorteil: größere Verringerung pro Durchgang mit weniger Stempelverschleiß. Nickelbasierte Superlegierungen folgen denselben Vorsichtsmaßnahmen bei niedriger Wärmeleitung wie Titan. Siehe Induktionsheizung für Superlegierungen.
4. Frequenz, Leistung, und Spulenkonstruktion
Drei Parameter bestimmen, ob die Induktionsvorwärmung auf einer Zeichenlinie funktioniert. Falsch machen und die Matrix erhält Material erhalten, das zu kalt ist, zu heiß, oder ungleichmäßig erhitzt.
- Frequenz. Höhere Frequenzen erhitzen eine dünne Oberflächenschicht; Niedrigere Frequenzen treiben den Strom tiefer. Für Draht darunter 5 mm Durchmesser, Eine höhere Frequenz hält die Wärme lokalisiert. Für Stange und Rohr oben 15 mm, Eine niedrigere Frequenz stellt sicher, dass der Kern vor dem Chip die Temperatur erreicht. Der Ausgangspunkt ist die Referenztiefe des Materials bei der Zieltemperatur – die Häufigkeit ergibt sich aus dieser Berechnung, nicht aus einem Katalog.
- Leistung. Die Leistung muss dem Wärmebedarf des bewegten Materials entsprechen. Die Berechnung beginnt mit der Masse pro Zeiteinheit, spezifische Wärme, und Zieltemperaturanstieg. Liniengeschwindigkeit ist der Multiplikator: doppelte Geschwindigkeit, doppelte Leistung. Zu geringe Leistung bedeutet, dass das Material nie die Temperatur erreicht. Überdimensionierte Leistung verschwendet Energie und riskiert ein Überhitzen der Oberfläche, bevor der Kern nachkommt.
- Spulendesign. Für Runddraht und Stab, Eine zylindrische Mehrfachwicklung ist die Standardeinstellung – einfach und leicht mit der Zeichnungsachse auszurichten. Für Rohr, Das Spulenbohrloch muss den Durchmesser aufnehmen, ohne die Kopplungseffizienz zu verlieren. Für flachen oder profilierten Werkstoff, Die Spulen-Geometrie folgt dem Querschnitt, um einen gleichmäßigen Spalt beizubehalten. Spulenlänge ist ein Kompromiss: Längere Spulen erwärmen gleichmäßiger, sind aber teurer und benötigen mehr Leistung. Kürzere Spulen sind günstiger, erfordern aber eine strengere Prozesskontrolle.
5. Wo Induktionsziehen Ergebnisse liefert
| Industrie | Typische Materialien | Was Induktion löst |
|---|---|---|
| Drahtfertigung | Edelstahldraht, Federdraht, Schweißdraht | Weniger Zwischen-Anlassen, Höhere Fertigungsgeschwindigkeit, Weniger Drahtbruch an der Ziehmatrize |
| Rohrziehen | Edelstahlrohr, Kupferrohr, Luft- und Raumfahrt-Qualitätsdünnwandrohr | Gleichmäßige Wanddickenreduktion, Reduziertes Faltenbild, Weniger Unterbrechungen an Ziehbankanlagen |
| Automobilkomponenten | Hochfestdraht, Präzisionswellen, Geformte Profile | Konstante mechanische Eigenschaften von Ziehvorgang zu Ziehvorgang, Reduzierter Matrizenverschleiß bei Hochvolumenlinien |
| Luft- und Raumfahrtfertigung | Titanlegierungskomponenten, Nickellegierungsteile | Prozessfensterkontrolle für schwierige Qualitäten, Erhaltung der Oberflächenintegrität |
6. Auswahl eines Induktionssystems für Ihre Ziehstraße
Nicht jede Kombination aus Induktionsstromversorgung und Spule funktioniert für jede Ziehanwendung. Fünf Faktoren bestimmen, ob das System zur Linie passt – oder zu einem teuren Engpass wird.
- Materialtyp und Durchmesserbereich. Die elektrischen und thermischen Eigenschaften des Materials bestimmen die Frequenz, Leistungsdichte, und Spulengeometrie. Ein System in der Größe für 304 Edelstahldraht wird mit Kupfer zu kämpfen haben. Definieren Sie zunächst den Materialumschlag, dann Größe für das am schwersten zu erhitzende Material in diesem Umschlag.
- Liniengeschwindigkeit und Durchsatz. Der Strombedarf hängt direkt davon ab, wie schnell sich das Material durch die Spule bewegt. Größe für maximale Liniengeschwindigkeit, nicht durchschnittlich – das System muss bei maximalem Durchsatz liefern, ohne zu überhitzen.
- Zieltemperatur und Toleranz. Je enger der akzeptable Bereich, desto mehr Steuerungsinfrastruktur benötigt man. Geschlossene Regelkreis-Pyrometer-Rückmeldung ist Standard für enge Prozessfenster. Für verzeihende Materialien, kann ein offener Regelkreis mit periodischer Überprüfung ausreichen.
- Spulenintegration. Die Spule muss zwischen Abwickler und erster Matrize passen. Bei bestehenden Anlagen, den Abstand messen, bevor die Spulenlänge spezifiziert wird. Die Montage muss Vibrationen und thermische Ausdehnung bewältigen. Schnellwechselanschlüsse reduzieren die Ausfallzeiten bei Größenänderungen.
- Kühlung und Versorgungseinrichtungen. Stromversorgungen und Spulen benötigen Wasserkühlung. Geschlossene Kühlkreislaufgeräte halten die Wasserqualität konstant. Planen Sie die Kühlkapazität so, dass sie der Nennleistung der Stromversorgung plus Spielraum für warme Umgebungsbedingungen entspricht. Unzureichende Kühlung bedeutet thermisches Drosseln – und das Material erreicht die Matrize unterhalb der Zieltemperatur.
Schlüssel zum Mitnehmen
Induktionswärmen für das Metalldrahtziehen senkt die Fließspannung im Verformungsbereich, hält die Linie am Laufen, und bezahlt sich durch den Durchsatz selbst. Frequenz anpassen, Leistung, und Spulengeometrie auf Ihr Material und Ihre Bandgeschwindigkeit abstimmen. Wenn diese drei stimmen, folgt der Rest von selbst.
Q: Kann Induktionsheizung nachträglich in eine bestehende Ziehstraße eingebaut werden?
A: Ja, vorausgesetzt, es ist Platz zwischen dem Abwickler und der ersten Ziehmatrize für die Spulenbaugruppe. Die meisten mehrlagigen Zylinderspulen benötigen 300–800 mm freien Weg. Die Stromversorgung kann separat aufgestellt werden. Eng geplante Layouts benötigen möglicherweise eine kundenspezifische kurze Spule, ein wenig Heizgleichmäßigkeit gegen Passform tauschen.
Q: Beeinflusst die Induktionsvorheizung die Oberflächenqualität des gezogenen Materials?
A: Das kann sie – in beide Richtungen. Richtig kontrolliertes Vorheizen reduziert Oberflächenrisse, indem der Materialfluss durch die Matrize verbessert wird. Überhitzung oder ungleichmäßiges Erhitzen erzeugt Oxidation oder heiße Stellen, die auf die gezogene Oberfläche übertragen werden. Der Schlüssel ist Temperaturgleichmäßigkeit entlang der Länge und rund um den Umfang am Matrizeintritt. Eine gut angepasste Spule mit gleichmäßigem Kopplungsabstand liefert dies.
Q: Welche Materialien sind schlechte Kandidaten für Induktionsvorheizen vor dem Ziehen?
A: Hochleitfähiges reines Kupfer lässt sich am schwierigsten effizient erhitzen und erfordert stattdessen häufig konventionelles Glühen. Materialien mit Querschnitten unten 1 mm absorbieren pro Durchgang nur begrenzte Energie. Materialien, die enge Temperaturbereiche mit langen Einwirkzeiten erfordern, können ebenfalls besser durch Ofenmethoden behandelt werden.
Induktionsheizung für Ihre Ziehleitung benötigt?
Teilen Sie uns Ihr Material mit, Durchmesserbereich, und Liniengeschwindigkeit. Wir empfehlen ein Netzteil und eine Spulenkonfiguration, die zu Ihrem Prozess passt.


