
ما هو تصلب الحث? دليل المبتدئين الكامل ل 5 أسباب تفوقها على الطرق التقليدية
تخيل أن لديك سكين المطبخ. يجب أن تكون الحافة صلبة جدًا حتى تظل حادة طوال سنوات القطع. ولكن إذا كان النصل بأكمله بهذه الصعوبة, سوف ينقطع في المرة الأولى التي تقوم فيها بلفها. لقد واجه عمال المعادن هذه المشكلة بالضبط لعدة قرون: كيف تجعل سطح الجزء المعدني قاسياً للغاية مع الحفاظ على صلابة الجزء الداخلي ومرونته? ما هو تصلب الحث - ولماذا أصبح الحل الأمثل للمصنعين الذين يصنعون التروس, المحاور, المحامل, نتوءات الكامات, ومئات الأجزاء الأخرى التي تعتمد عليها كل يوم? يشرح دليل المبتدئين هذا ما هو عليه, كيف يعمل بعبارات بسيطة, والأسباب الخمسة التي تجعل المصانع في كل مكان تتخلى عن مشاعل اللهب وخطوط الأفران القديمة لصالح هذه التكنولوجيا.
جدول المحتويات
1. ماذا يفعل “تصلب” يعني في الواقع?
التصلب هو معالجة حرارية تجعل سطح الجزء الفولاذي صعبة للغاية ومقاومة للاهتراء - حتى لا يخدش, دنت, أو تتآكل تحت الاستخدام الكثيف. فكر في تشابك سن ترس مع ترس آخر ملايين المرات طوال عمر ناقل الحركة في السيارة: إذا كان سطح السن ناعماً, يبلى, ينفتح رمش التروس, ويبدأ الإرسال بالأنين. إذا تم تصلبها بشكل صحيح, يبقى هادئًا ودقيقًا 300,000 كيلومترات.
الحيلة — وهنا حيث ينفصل التصلب التحريضي عن الطرق القديمة — هي ذلك فقط السطح يصبح صعبا. يبقى القلب أكثر ليونة وأكثر صرامة, حتى يتمكن من امتصاص الصدمات والاهتزازات دون أن يتشقق. الجزء الصلب على طول الطريق يكون هشًا، مثل الزجاج. يعتبر الجزء الصلب من الخارج والقوي من الداخل مثاليًا لكل التطبيقات الميكانيكية تقريبًا. وهذا هو الهدف الأساسي ل العلاج بالتسخين التعريفي: صلابة السطح مع المتانة الأساسية, يتم تحقيق ذلك في عملية واحدة محكومة.
2. كيف يعمل التصلب التعريفي - في 3 خطوات بسيطة
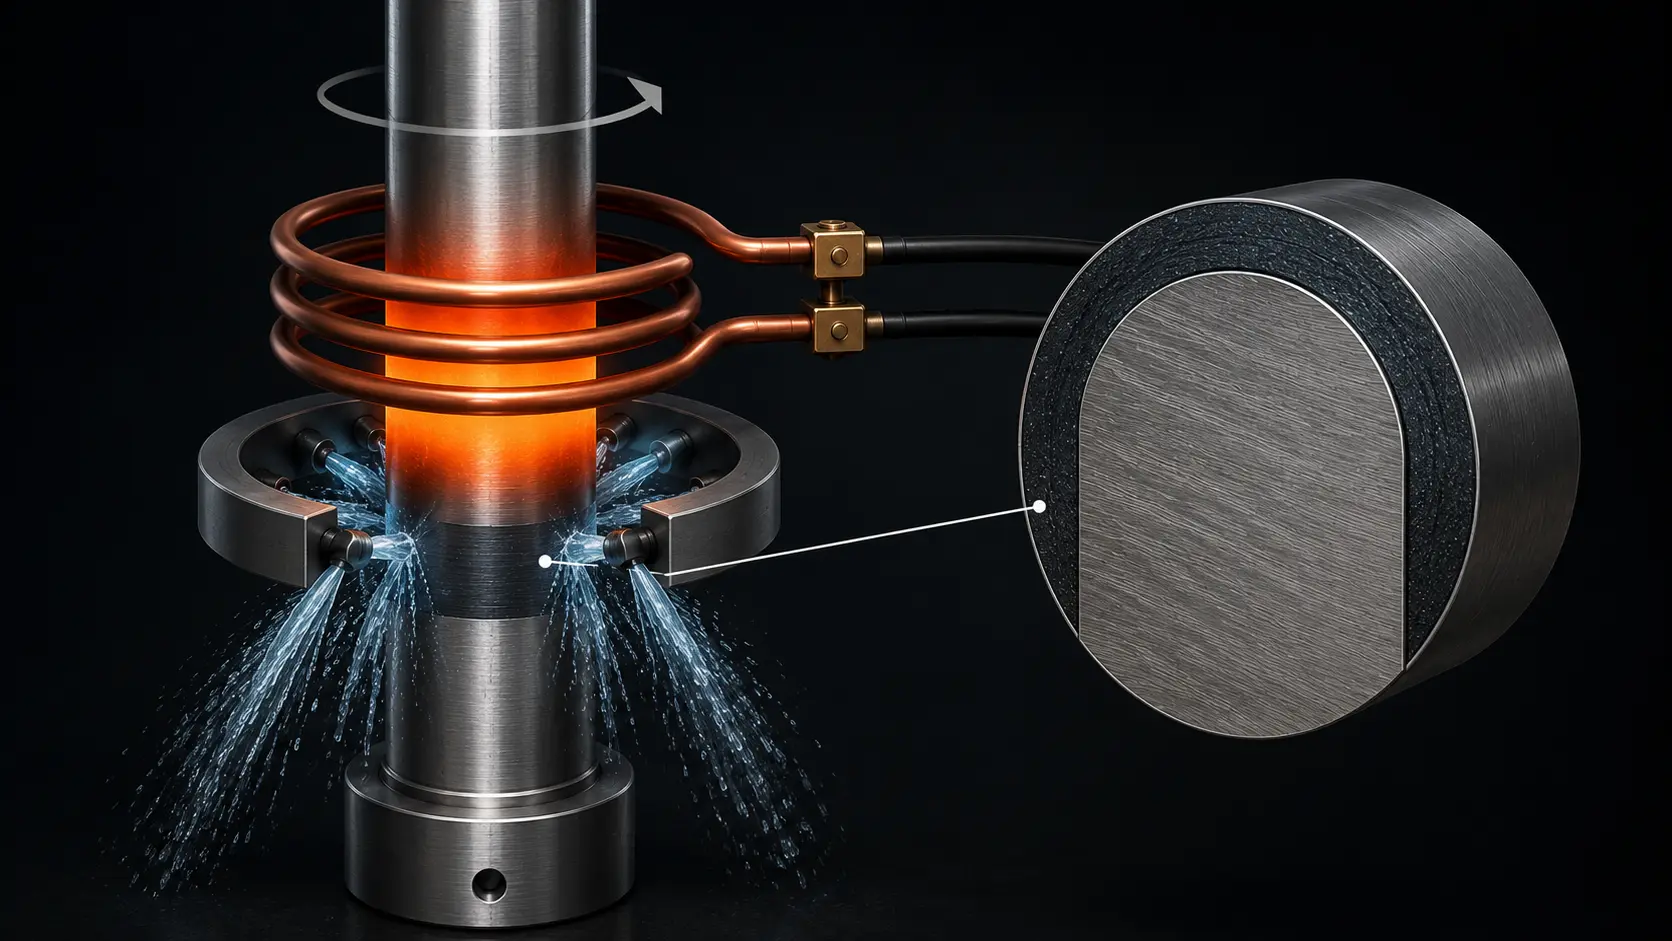
المبدأ الأساسي هو نفسه كيف يعمل التسخين بالحث: ملف نحاسي يحمل التيار المتردد عالي التردد يخلق مجالًا مغناطيسيًا, ويقوم ذلك المجال بتحفيز تيارات كهربائية — تيارات دوامية — في سطح جزء الصلب. تقوم تلك التيارات بتسخين السطح إلى درجة حرارة التقسية (عادةً 800–950°C لمعظم أنواع الصلب) في ثواني, ليس خلال دقائق. بمجرد أن يصل السطح إلى درجة الحرارة, تنتقل العملية عبر مرحلتين بسيطتين أخريين.
الخطوة 1: سخن السطح
يلف ملف الاستحثاث حول الجزء (أو المنطقة التي تحتاج إلى تصلب) دون لمسها. يمر تيار عالي التردد عبر الملف, وداخل 2 إلى 10 ثواني, يضيء سطح الجزء باللون البرتقالي والأحمر. الجلد الخارجي فقط – عادةً 0.5 إلى 5 ملليمتر عميقة, اعتمادًا على الجزء — يصل إلى درجة حرارة التصلب. يبقى القلب باردًا لأن الحرارة لا تملك الوقت الكافي للانتقال إلى الداخل. وهذا ما يجعل العملية دقيقة للغاية: تقوم بتسخين الطبقة التي تحتاجها بالضبط, ولا شيء آخر.
الخطوة 2: إخماد على الفور
لحظة وصول السطح إلى درجة الحرارة المستهدفة, إنها غمرت المياه, الزيت, أو مخمّد قائم على البوليمر - غالبًا ما يتم رشه مباشرة من نفس مجموعة الملف الذي قام بالتسخين. هذا التبريد السريع “أقفال في” الهيكل المتصلب: تتحول الشبكة البلورية للفولاذ من الأوستينيت الناعم إلى مارتنسيت شديد الصلابة. يحدث الإخماد في أقل من ثانية, وهي سريعة بما يكفي لالتقاط البنية ذات درجة الحرارة المرتفعة قبل أن تتاح لها فرصة العودة.
الخطوة 3: النتيجة — قشرة صلبة, النواة الصعبة
بعد التبريد, سطح الجزء لديه صلابة 55-65 لجنة حقوق الإنسان (مقياس روكويل سي) - صلبة بما يكفي لمقاومة التآكل الناتج عن ملامسة معدن لآخر, ولكن فقط للحالة الخارجية. يبقى جوهر في صلابته الأصلية, عادة 25-35 لجنة حقوق الإنسان, صعبة ومرنة. لديك الآن جزء صعب حيث يجب أن يكون وقاسيًا حيث يجب أن يكون - يتم تحقيقه في عملية واحدة تدوم تحت 30 إجمالي الثواني.
3. 5 أسباب اختيار الشركات المصنعة للتصلب التعريفي
التصلب بالحث ليس هو الطريقة الوحيدة لتصلب الفولاذ. تشمل الطرق التقليدية تصلب اللهب (باستخدام شعلة الغاز), تصلب الفرن (تسخين الجزء بأكمله في الفرن), والكربنة (نشر الكربون في السطح على مدى عدة ساعات). هذا هو السبب وراء فوز الحث في بيئات الإنتاج الحديثة.
سبب 1: إنه سريع – سريع حقًا
تستغرق دورة تصلب الحث 5 إلى 30 ثواني لكل جزء. تستغرق دورة الفرن لنفس الجزء 30 دقائق إلى عدة ساعات. تصلب اللهب أسرع من الفرن ولكنه أبطأ من الحث لأن لهب الغاز ينقل الحرارة بكفاءة أقل من المجال المغناطيسي المستحث. في خط إنتاج يصنع آلاف الأجزاء يوميًا, هذا الفرق في السرعة هو الفرق بين آلة واحدة وقسم كامل.
سبب 2: يقسى فقط حيث تريد
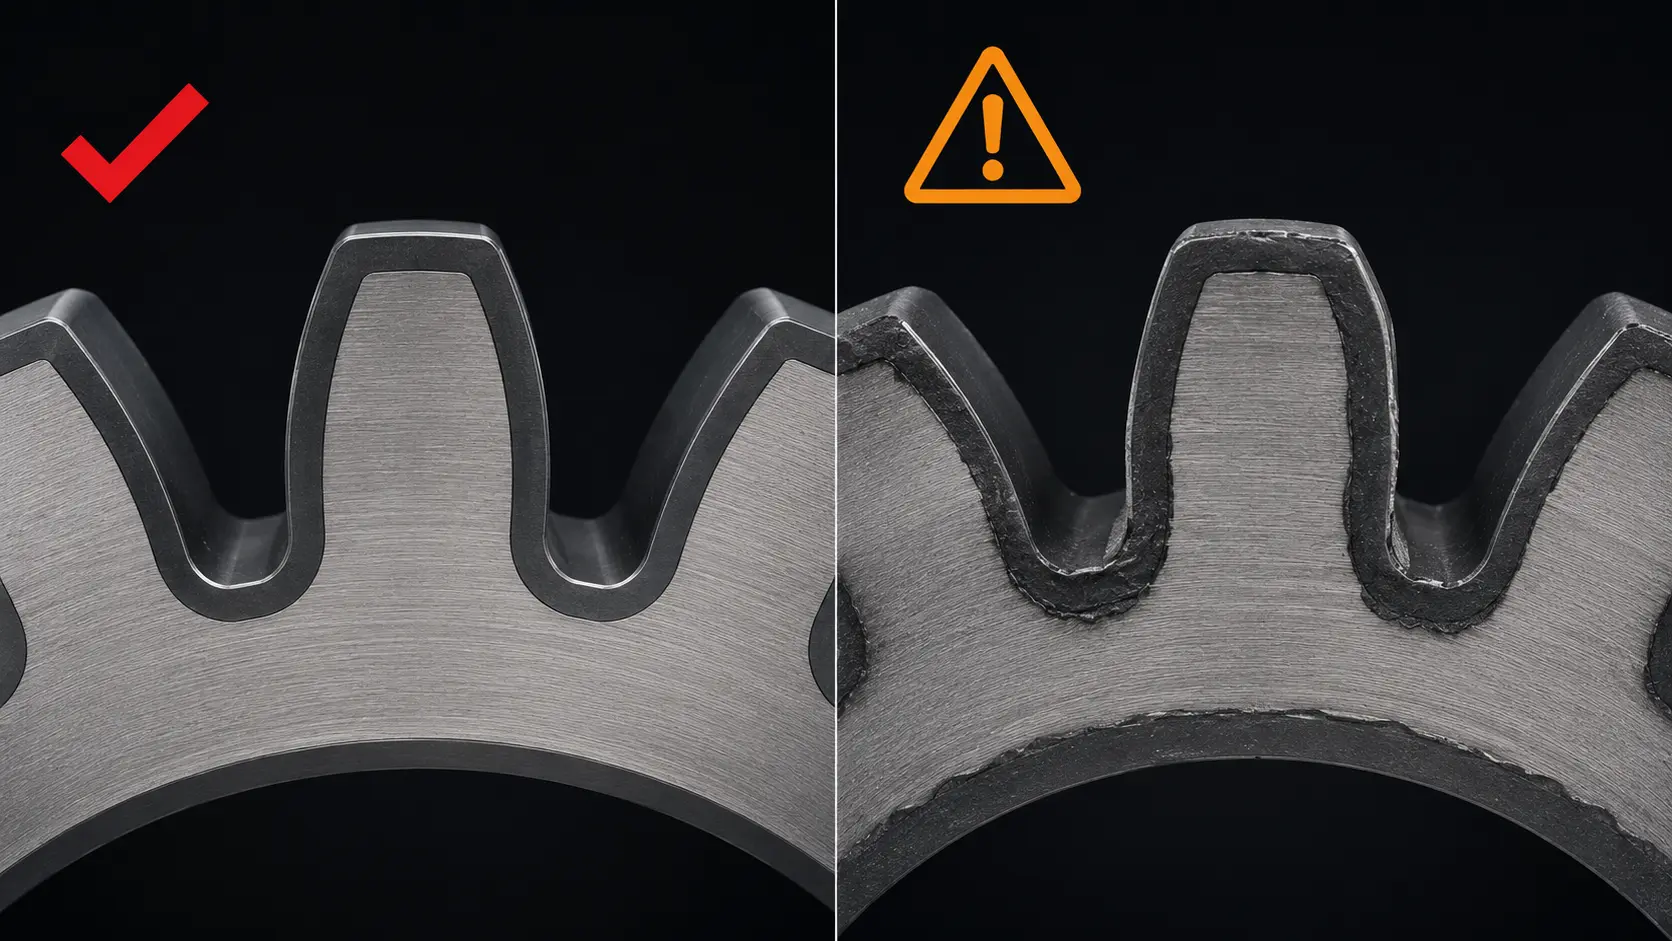
مع فرن, الجزء بالكامل يصبح ساخنًا — ليس السطح فقط, بل النواة, وليس منطقة الاحتكاك فقط, بل كل جزء. هذا يهدر الطاقة ويمكن أن يلين الخصائص التي تم معالجتها مسبقًا والتي تحتاج إلى الحفاظ على دقتها. التصلب بالتحريض, على النقيض من ذلك, يستهدف بالضبط سطح الاحتكاك — جنب سن الترس, مجرى سباق المحمل, ذروة نَاتئ الحدبه. بقية الجزء تظل باردة. إن دقة تقسيم المناطق هذه هي ما يجعل الحث هو الخيار الافتراضي لقطع غيار السيارات المعقدة مثل فصوص الكامة وشوكة التحول, حيث يحتاج سطح التلامس فقط إلى التصلب ويجب أن يظل باقي الجزء قابلاً للتشكيل.
سبب 3: الحد الأدنى من التشويه
عندما تقوم بتسخين جزء كامل, فإنها تتمدد. عندما تبرده, يتقلص – في كثير من الأحيان بشكل غير متساو. والنتيجة هي تزييفها, الثني, أو التواء التي تتطلب استقامة أو طحنًا باهظ الثمن بعد العملية. تصلب الحث يسخن السطح فقط, ويبرّده بسرعة كبيرة بحيث لا يسخن الجزء الداخلي بما يكفي للمشاركة في التمدد. هذا يعني أن الأجزاء تخرج أقرب إلى أبعادها الأصلية, مع حاجة أقل للماكينات التصحيحية. لتطبيقات الدقة مثل تصلب العمود بالحث, حيث تُقاس تسامحات الخروج بالميكرونات, غالبًا ما يكون هذا الميزة في التشويه الحد الأدنى هي العامل الحاسم.
سبب 4: نظيف, مدمج, ولا توجد لهب مفتوح
لا مواقد غاز. لا عوادم احتراق. لا جدران فرن تشع الحرارة إلى الورشة. آلة التقسية بالحث عبارة عن نظام كهربائي مضغوط - عادةً ما تكون خزانة إمداد الطاقة بالإضافة إلى محطة عمل مزودة بملف ونظام إخماد - تتناسب مع خلية الإنتاج القياسية. يمكن وضعها بجوار مخرطة CNC أو آلة طحن, لذلك تنتقل الأجزاء من التصنيع إلى التصلب إلى التشطيب دون مغادرة الخط. بيئة العمل أنظف, أكثر برودة, وأكثر أمانا.
سبب 5: يمكن التنبؤ به, نتائج متكررة
تصلب الحث هو عملية تسيطر عليها كهربائيا. بمجرد الاتصال بالتردد, الطاقة, وقت التسخين, وإخماد المعلمات لجزء معين, يمكنك تكرار تلك الوصفة بالضبط آلاف المرات. يخرج الجزء المائة كما خرج الجزء العاشر. تصلب الفرن يعتمد على الحمل الحراري, والذي يختلف حسب كثافة التحميل, درجة حرارة المحيط, وحالة الفرن. التصلب باللهب يعتمد على مهارة المشغل في وضع الشعلة ووقت البقاء. التحريض يزيل تلك المتغيرات — إنه عملية بضغطة زر مع قابلية التكرار الرقمية. هذا هو السبب تصلب التروس بالتحريض قد حل إلى حد كبير محل التصلب باللهب في إنتاج السيارات: عواقب وصول ترس ناعم واحد إلى العميل مكلفة جدًا بحيث لا يمكن تركها لتقدير المشغل.
4. حيث ستجد الأجزاء المقواة بالحث
الأجزاء المقواة بالتحريض موجودة في كل مكان، ولكنك لا تراها لأنها تعيش داخل آلات أكبر. هذا هو المكان الذي تظهر فيه العملية في الحياة اليومية:
سيارتك: تروس ناقل الحركة, مهاوي المحور, محامل السيرة الذاتية المشتركة, فصوص عمود الحدبات, دفاتر العمود المرفقي - جميعها تم تقويتها عن طريق الحث لتتمكن من البقاء على قيد الحياة لمئات الآلاف من دورات التحول وتأثيرات الطريق. إن التغيير السلس للتروس الذي تشعر به أصبح ممكنًا بفضل أسنان التروس التي لم تتآكل.
معدات البناء والتعدين: دبابيس حفارة, بكرات مسار الجرافة, محامل الدوران للرافعة - أجزاء ضخمة تحمل آلاف الأطنان من الحمولة عبر الأوساخ والصخور الكاشطة. يمنحها التصلب التعريفي متانة السطح للبقاء على قيد الحياة في هذه البيئة دون التشقق تحت الوزن.
توربينات الرياح: يتم تقوية المحامل الرئيسية ومحامل الميل داخل توربينات الرياح للتعامل مع الأحمال الدورية المستمرة لشفرة تدور بطول 100 متر 24/7 ل 20 سنين. هذه المحامل هائلة - بعضها انتهى 3 متر في القطر - و محور تحمل تصلب الحث يتطلب تصميمات لفائف متخصصة لتسخين هذه الأقطار الكبيرة بشكل متساوٍ.
الأدوات الصناعية: المفاتيح, شفرات القطع, رؤوس المثاقب, أعمدة الأسطوانات الهيدروليكية — أي شيء يتعرض للاحتكاك مع سطح آخر أو يقطع مادة يستفيد من السطح الخارجي المقسى. التقسية بالحث هي أسرع طريقة لإنتاج هذه الأجزاء على نطاق واسع.
السكك الحديدية: حافات عجلات القطارات ورؤوس القضبان تُقسى بالحث لمقاومة الضغوط الهائلة عند تلامس عجلة فولاذية مع سكة فولاذية. بدون التقسية, كانت ستتآكل خلال أشهر. معها, لقد استمرت عقودًا.
🔑 الخلاصة الرئيسية
التصلب بالحث هو معالجة حرارية تجعل سطح الجزء الفولاذي صلبًا كالصخر بينما يترك القلب قاسيًا - ويتم ذلك في ثوانٍ, ليس ساعات. تتكون العملية من ثلاث خطوات: تسخين السطح بمجال مغناطيسي (لا يوجد اتصال, لا لهب), إخماده على الفور لقفل الصلابة, والنتيجة هي جزء مع غلاف صلب مقاوم للاهتراء وقلب قوي ممتص للصدمات.
يختارها المصنعون بدلاً من الطرق التقليدية لأنها أسرع, أكثر دقة, يسبب تشويهًا أقل, يعمل بشكل أنظف, ويعطي نفس النتيجة في كل مرة. إنها طريقة التصلب القياسية لأجزاء مجموعة نقل الحركة في السيارات وتتوسع لتشمل طاقة الرياح, السكك الحديدية, والمعدات الثقيلة - استبدال مشاعل اللهب وخطوط الأفران حيثما كانت سرعة الإنتاج وجودة الأجزاء مهمة.
الأسئلة المتكررة
ما هو تصلب الحث بعبارات بسيطة?
التصلب بالحث هو وسيلة لجعل سطح الجزء الفولاذي قاسيًا للغاية وبسرعة. يقوم ملف نحاسي يحمل الكهرباء بتسخين الجلد الخارجي للجزء فقط في ثوانٍ, ثم يقوم الماء أو الزيت بتبريده على الفور. النتيجة: قشرة خارجية صلبة تتحمل الاحتكاك, بنواة داخلية صلبة تمتص الصدمات. لا نار, لا فرن, فقط الكهرباء والحقول المغناطيسية.
كيف يختلف التقسية بالحث عن طرق التقسية الأخرى?
ثلاثة اختلافات كبيرة. السرعة: التقسية بالحث تستغرق ثوانٍ; الأفران تستغرق ساعات. الدقة: التقسية بالحث تسخن فقط منطقة الاحتكاك; الأفران وموقد اللهب تسخن الجزء كله. التحريف: لأنه فقط السطح يسخن, الأجزاء المقسَّاة بالحث تخرج أقرب إلى شكلها الأصلي — تشوه أقل, انحناء أقل, طحن أقل لتصحيحه بعد ذلك. التحريض أيضاً أنظف (لا يوجد عادم احتراق) وتتحكم فيه الرقمنة (نفس الإعدادات تنتج نفس النتيجة في كل دورة).
ما هي المعادن التي يمكن تقويتها بالتحريض?
التحريض يعمل على الصلب ذو الكربون المتوسط والعالي (عادة 0.35% الكربون وما فوق), الصلب السبائكي, والحديد الزهر. المتطلب الأساسي: يجب أن يكون المادة قادرة على تكوين المارتينزيت — البنية البلورية فائقة الصلابة التي يتم إنشاؤها عن طريق التبريد السريع. بشكل عام، لا يمكن تقوية الفولاذ منخفض الكربون والفولاذ المقاوم للصدأ الأوستنيتي بشكل فعال لأنها لا تتحول إلى مارتنسيت. المعادن غير المغناطيسية مثل الألومنيوم, النحاس, ولا يمكن تقوية النحاس بالحث على الإطلاق (على الرغم من أنه يمكن تسخينها عن طريق الحث لأغراض أخرى).
إلى أي مدى يمكن أن يصل تصلب الحث?
تتراوح أعماق الحالة النموذجية من 0.5 مم ل 5 مم, يتم التحكم فيها بشكل أساسي من خلال تردد التشغيل. خفض التردد (1–10 كيلوهرتز) ينتج تصلب أعمق; تردد أعلى (100–400 كيلوهرتز) ينتج تصلبًا سطحيًا. بالنسبة لمعظم قطع السيارات مثل التروس والمحاور, 1.5–4 ملم هو النطاق القياسي. يتم تغطية هذا بمزيد من التفصيل في دليلنا لـ كيف يؤثر التردد على التسخين التحريضي. بالنسبة للحالات العميقة جدًا أكثر من 5 مم, عادةً ما يتم اقتران المعالجة بالحث مع التسخين المسبق أو أوقات الدورة الأطول — على الرغم من أن طرق الأفران مثل التصلب بالكربنة أكثر شيوعًا لمتطلبات عمق الحالة القصوى.
هل تتطلع إلى التحويل من التقسية التقليدية إلى التحفيز الكهربائي?
سواء كنت تقوم بتقسية تصميم جزء جديد أو الترقية من معدات اللهب أو الفرن, يمكن لفريقنا مساعدتك في تقييم ما إذا كانت عملية التقسية بالحث تناسب تطبيقك أم لا، وما الذي يتطلبه دمجها في خط الإنتاج الخاص بك.


