
كيف يعمل التسخين بالتوصيل? دليل بسيط للمبدأ & التطبيقات
إذا سبق لك أن شاهدت مقلاة تسخن على موقد الحث دون أن يلمسها اللهب, لقد رأيت نفس الفيزياء التي تعمل على تقوية التروس في المصنع. التسخين بالحث يستخدم المغناطيسية لتوليد الحرارة مباشرة داخل جزء معدني - بدون لهب, لا يوجد عنصر التدفئة, لا يوجد اتصال. إنه سريع, دقيق, وطريقة التسخين السائدة في المعالجة الحرارية الحديثة. يشرح هذا المقال كيف يعمل, لماذا تختاره المصانع؟, ومكان استخدامه – بلغة واضحة, لا توجد درجة الفيزياء المطلوبة.
جدول المحتويات
1. ما هو التسخين بالحث?
التسخين بالحث هو طريقة لتسخين المواد الموصلة كهربائياً — غالباً ما تكون معادن — باستخدام الحقول الكهرومغناطيسية بدلاً من لهب, عنصر تسخين, أو فرن. يتم توليد الحرارة داخل القطعة نفسها, وليس من الخارج.
أسهل تشبيه: هو موقد حثي في مطبخك. ضع وعاء فولاذي على سطح الزجاج, شغله, وسوف يسخن الوعاء بينما يظل الموقد بارداً. لا توجد لهب تحت الوعاء. ما يسخنه هو مجال مغناطيسي غير مرئي يتم توليده بواسطة ملف تحت الزجاج. يصبح الوعاء في الأساس هو السخان الخاص به.
التسخين بالتحريض الصناعي يعمل بنفس المبدأ بالضبط — فقط بمقياس أكبر من القوة, التردد, والدقة. يتم استبدال المقلاة بتروس, حلقة محمل, عمود, أو نتوء كامة. يتم استبدال الملف تحت الزجاج بمحاثة نحاسية مصممة خصيصًا لشكل الجزء المحدد. لكن الفيزياء الأساسية متطابقة.
2. كيف يعمل التسخين بالتوصيل?
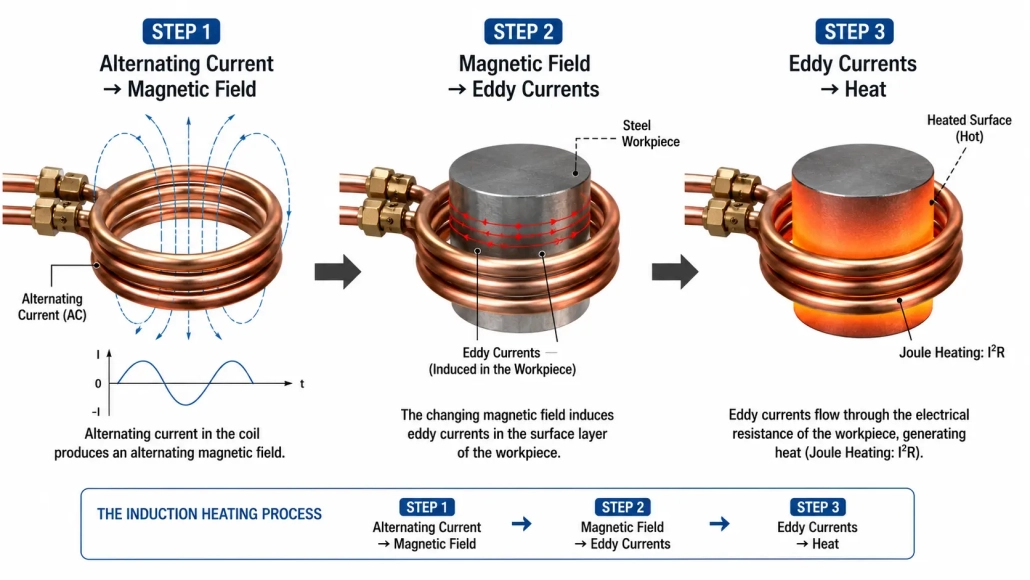
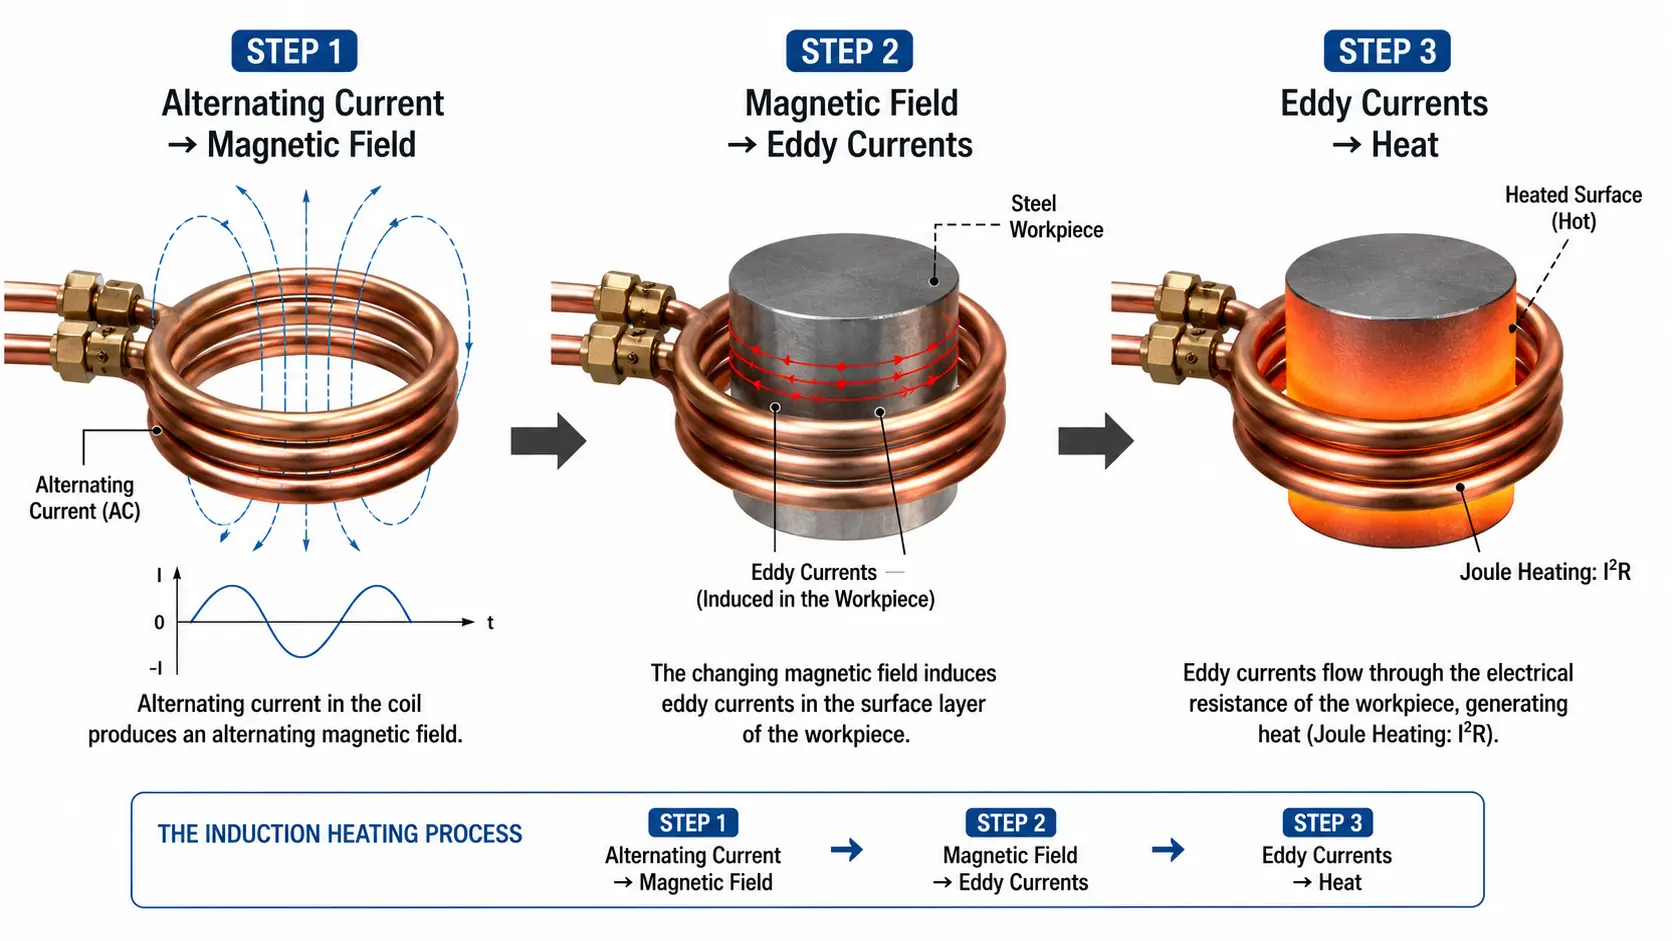
تحدث العملية بأكملها في ثلاث خطوات. كل خطوة هي ظاهرة فيزيائية تتدفق بشكل طبيعي إلى المرحلة التالية.
الخطوة 1: التيار المتناوب يُنشئ مجالًا مغناطيسيًا
أ التيار المتناوب (AC) يتدفق عبر ملف نحاسي — المحاثة — عند تردد معين, عادة من 1,000 إلى 400,000 دورات في الثانية (1 كيلو هرتز إلى 400 كيلوهرتز). أي سلك يحمل تيارا كهربائيا يولد مجالا مغناطيسيا حوله. ونظرًا لأن التيار يتناوب - أي يتغير اتجاهه بسرعة - فإن المجال المغناطيسي يتناوب أيضًا, التوسع والانهيار في نفس التردد.
الخطوة 2: المجال المغناطيسي يستحث تيارات إيدي
عندما يتم وضع جزء معدني موصل داخل هذا المجال المغناطيسي المتناوب, يخترق الحقل سطح المعدن. وفقا لقانون فاراداي في الحث, يؤدي المجال المغناطيسي المتغير إلى إحداث تيار كهربائي في أي موصل قريب. لذلك التيارات الكهربائية الدائرية — التي تُسمى التيارات الدوامية — تبدأ بالتدفق داخل الطبقة السطحية لقطعة العمل. تتحرك التيارات في حلقات مغلقة, باتباع هندسة المجال المغناطيسي والجزء نفسه.
الخطوة 3: المقاومة الكهربائية تحول التيار إلى حرارة
قطعة العمل المعدنية لها مقاومة كهربائية — فهي ليست موصلًا مثاليًا. مع تدفق التيارات الدوامية عبر هذه المادة المقاومة, يتم تحويل الطاقة الكهربائية إلى طاقة حرارية, باتباع نفس مبدأ تسخين جول (خسارة I²R) الذي يجعل أي سلك يحمل التيار يسخن. النتيجة: يسخن الجزء من الداخل, ويسخن بسرعة. يتم تحديد العمق الذي تخترقه التيارات الدوامة - وبالتالي مكان توليد الحرارة - من خلال التردد: التردد العالي ينتج تسخينًا أقل عمقًا, التردد المنخفض يذهب إلى عمق أكبر. هذه هي العلاقة الأساسية وراء تصنيف تردد التسخين بالحث.
للمواد المغناطيسية مثل الكربون الصلب, هناك آلية تسخين إضافية: التباطؤ المغناطيسي. حيث أن المجال المغناطيسي المتناوب يقوم بشكل متكرر بمغنطة وإزالة مغنطيسية المادة على المستوى الذري, الاحتكاك بين المجالات المغناطيسية يولد حرارة إضافية. يختفي هذا التأثير بمجرد وصول المادة إلى درجة حرارة كوري، أي حوالي 770 درجة مئوية (1,418°F) بالنسبة للصلب - حيث تصبح المادة فوقها غير مغناطيسية ولا يبقى سوى تسخين التيار الدوامي.
3. لماذا يُستخدم التسخين بالحث?
تختار المصانع التسخين التعريفي بدلاً من التسخين باللهب, أفران الغاز, أو مقاومة التسخين لأربعة أسباب عملية.
السرعة. يمكن للتسخين التعريفي أن يصل بسطح الفولاذ إلى 900 درجة مئوية في ثوانٍ, ليس خلال دقائق. يتم توليد الحرارة مباشرة في الجزء - ليس هناك حاجة لانتظار تسخين الفرن أو توصيل الحرارة من مصدر خارجي. لخطوط الإنتاج التي تنتج آلاف الأجزاء يوميًا, يترجم هذا التفوق في زمن الدورة مباشرة إلى الإنتاجية.
الدقة. من خلال التحكم في التردد, الطاقة, وجيومتريا الملف, يمكنك تسخين منطقة محددة من الجزء إلى عمق ودرجة حرارة دقيقة — مع ترك المناطق المجاورة باردة. لهذا السبب يمكن للتصلب بالحث أن يضع غطاءً صلبًا مقاومًا للتآكل على سطح سن الترس مع الحفاظ على صلابة ومرونة نواة الترس. لا يمكن للتصلب باللهب أن يواكب هذا المستوى من التحكم المكاني.
النظافة. لا غازات احتراق, لا لهب مفتوح, لا سخام, بدون عادم. معدات التسخين بالحث تعمل بالكهرباء ولا تصدر أي شيء عند نقطة الاستخدام. يبقى بيئة العمل أكثر برودة ونظافة مقارنةً بالبدائل التي تعمل بالغاز, ولا توجد تصاريح انبعاثات لإدارتها.
الكفاءة. لأن الحرارة تتولد مباشرة في قطعة العمل بدلاً من الانتقال من بيئة ساخنة, التسخين بالحث يهدر طاقة أقل بكثير. يمكن لنظام الحث المصمم جيدًا تحقيق كفاءة نقل الطاقة بنسبة 80–90٪ من مصدر الطاقة إلى سطح الجزء — مقارنة بـ 20–30٪ لفرن الغاز النموذجي حيث تذهب معظم الطاقة إلى المدخنة.
4. أين يُستخدم التسخين بالحث?
يظهر التسخين بالحث في أماكن أكثر مما يدركه معظم الناس. فيما يلي التطبيقات الصناعية الرئيسية — كل منها يستخدم نفس الفيزياء الأساسية ولكنه يكيّف المعدات والعملية لغرض محدد.
تقسية السطح (التصلب السطحي)
الاستخدام الصناعي الأكثر شيوعًا. يتم تسخين سطح الجزء بسرعة إلى درجة حرارة الأوستنيتية, ثم تطفئ على الفور (يتم رشها بالماء أو سائل التبريد المعتمد على الزيت). والنتيجة صعبة, طبقة سطحية مقاومة للاهتراء فوق طبقة صلبة, جوهر الدكتايل. تشمل التطبيقات تصلب العمود بالحث, تصلب التروس, تصلب حلقات المحامل, تصلب فص الكامة, و تصلب التجويف الداخلي لأجزاء مثل السباقات الخارجية المشتركة للسيرة الذاتية.
تحمل تركيب وإزالة سخان
قبل تركيب المحمل على العمود, يتم تسخين المحمل لتوسيع حلقته الداخلية بما يكفي للانزلاق بحرية - عادةً 80-120 درجة مئوية. التسخين بالتحريض يقوم بهذا في أقل من دقيقة بدون لهب مكشوف وبدون حمام زيت. نفس المبدأ يعمل بالعكس للتفكيك: سخن الحلقة الخارجية لتحرير محمل عالق.
تسخين البراغي للتركيب بالانكماش والإزالة
البراغي والمسامير الكبيرة في التوربينات, المولدات, والآلات الثقيلة يتم شدها عن طريق تسخينها لتمددها, ثم السماح لها بالانكماش عند تبريدها - مما يخلق قوة تثبيت دقيقة. التسخين بالتحريض يطبق الحرارة بشكل موضعي على البرغي دون تسخين المكونات المحيطة, تمكين التمدد الحراري المسيطر عليه و, عند الحاجة, سهولة تفكيك المثبتات الصدئة أو العالقة.
تطبيقات أخرى
يتم استخدام التسخين بالحث أيضًا للحام واللحام بالقصدير, التركيب الانكماشي, التلدين, التخطيط الحراري, وحتى صهر المعادن في تطبيقات المصاهر. تأتي المرونة من نفس الميزة الأساسية: يمكنك توصيل حرارة دقيقة, قابلة للتحكم تمامًا في المكان الذي تريده, دون تسخين كل شيء آخر.
5. ما الذي يؤثر على النتيجة?
ثلاثة عوامل رئيسية تحدد مدى فعالية التسخين بالحث لتطبيق معين — وفهمها هو الفرق بين عملية ناجحة وقطعة ملغاة.
التردد
هذا هو القرار الأكثر أهمية. الارتفاع في التردد يركز التسخين على السطح تمامًا — مثالي لعمق الطبقة السطحية الضحلة في القطع الصغيرة. الانخفاض في التردد يخترق أعمق — ضروري للقطع الكبيرة أو الطبقات المقواة الأثخن. اختيار التردد الخطأ يؤدي إما إلى عمق غير كافٍ للطبقة أو إلى تسخين مفرط للنواة. تصنيف تردد التدفئة التعريفي يوفر مرجعًا كاملاً لمطابقة التردد مع حجم الجزء والتطبيق.
خصائص المواد
لا تستجيب جميع المعادن بنفس الطريقة. المواد المغناطيسية مثل الفولاذ الكربوني تسخن بشكل أكثر كفاءة لأنها تستفيد من كل من التيارات الدوامية والتسخين التباطؤي تحت نقطة كوري. المواد غير المغناطيسية - الألومنيوم, النحاس, النحاس الأصفر, الفولاذ المقاوم للصدأ الأوستنيتي - يعتمد فقط على التيارات الدوامية, مما يعني أنها تتطلب طاقة أعلى وترددًا أعلى عادةً لتحقيق معدلات تسخين قابلة للمقارنة. تلعب المقاومة الكهربائية والتوصيل الحراري دورًا أيضًا: النحاس, مع مقاومته المنخفضة للغاية, من الصعب بطبيعته تحريض الحرارة, في حين أن المقاومة العالية للفولاذ تجعله مرشحًا مثاليًا.
تصميم الملف وإمدادات الطاقة
مغو (الملف) تحدد الهندسة أين يذهب المجال المغناطيسي. يتطابق الملف المصمم جيدًا مع محيط الجزء بشكل وثيق, تقليل الفجوة المغناطيسية وتعظيم نقل الطاقة. ثم يقوم مزود طاقة التسخين بالمحث يجب تقديم التركيبة الصحيحة من الطاقة, التردد, وفترة التشغيل للتطبيق. تصميم اللفة واختيار الطاقة مترابطان ارتباطًا وثيقًا — تغيير أحدهما عادة ما يجبر على إعادة تقييم الآخر.
🔑 الخلاصة الرئيسية
يعمل التسخين بالتدفق بتمرير التيار المتردد عبر لفة نحاسية لتوليد حقل مغناطيسي. يُنشئ هذا الحقل تيارات دوامية في قطعة عمل معدنية موصلة, وتحول المقاومة الكهربائية تلك التيارات إلى حرارة — مباشرة داخل القطعة. لا لهب, لا يوجد اتصال, لا انتظار.
أربع مزايا أساسية له — السرعة, الدقة, النظافة, والكفاءة - اجعلها الطريقة المفضلة لتصلب السطح, تركيب المحامل, تسخين الترباس, ومجموعة متزايدة من تطبيقات التدفئة الصناعية. ويبدأ كل شيء بفهم العملية المكونة من ثلاث خطوات: التيار ← المجال المغناطيسي ← التيارات الدوامية ← الحرارة.
أسئلة حول التسخين الحثي لتطبيقك?
سواء كنت تقوم بتقييم الحث للمعالجة الحرارية, تركيب المحامل, أو تسخين الترباس, يمكن لفريقنا الهندسي المساعدة في تقديم إرشادات خاصة بالتطبيقات بشأن التردد, الطاقة, وتصميم الحثّ.


