
5 العوامل الحاسمة عند اختيار نظام التخمير بالحث
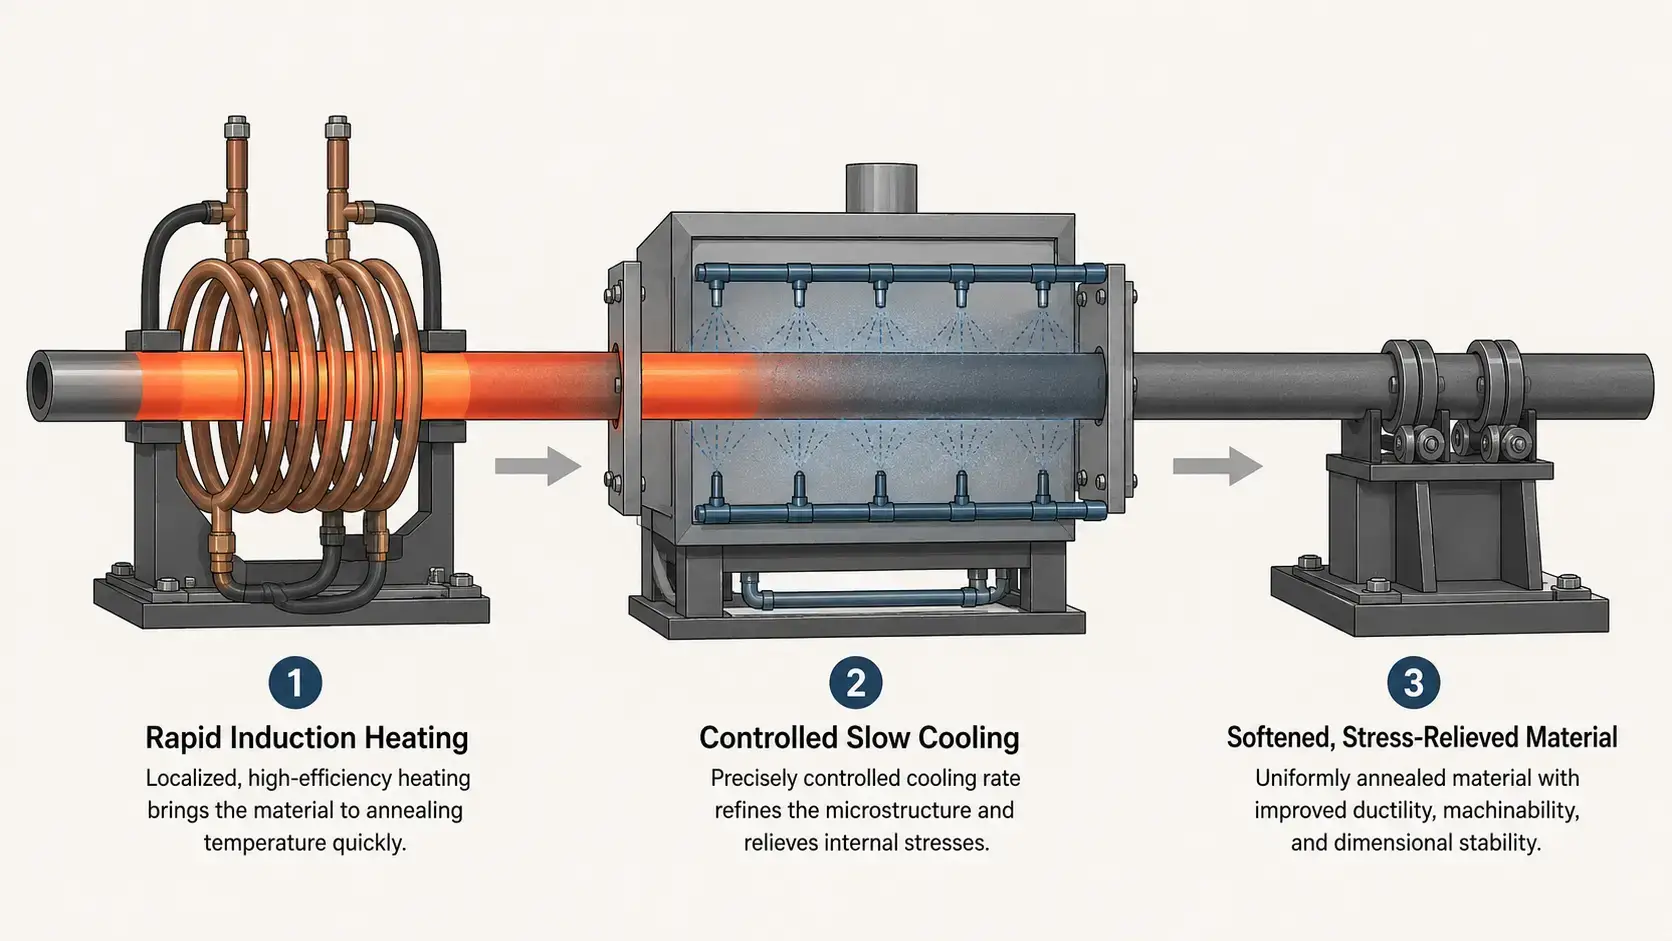
عند اختيار ماكينة التسخين بالتردد ليس الأمر في ذلك, إيجاد مصدر الطاقة بأعلى واط أو أفضل عرض. الأمر في ذلك, توفيق الوحدة مع ثلاث متطلبات, التي لا يمكن أن تلبي التسخين بالفرن التقليدي في نفس الوقت: التسخين المحلي, التبريد الخاضع للرقابة وعملية الإنتاج المتدفقة. جهاز جيد التحديد يجعل المعدن المبرد أكثر نعومة, يُخفف التوترات في منطقة اللحام ويعيد الدكتيلية إلى حالتها الطبيعية — في ثوانٍ لكل قطعة بدلاً من ساعات لكل دفعة. تؤدي آلة غير مُحسّنة التعديل إلى بنية حبيبية غير متجانسة, أكسدة السطح ومصنع استثماري, التي لا تندمج أبداً في باقي الخط.
يختلف التلدين جذرياً عن التصلب والتخفيف. يعمل عند درجات حرارة أعلى, erfordert die Kontrolle der Abkühlrate — nicht nur der Aufheizrate — und bedient völlig andere Produktionsabläufe: Drahtziehen, Rohrumformen, Kaltstauchen und Spannungsarmglühen nach dem Schweißen. Die fünf folgenden Faktoren sind die Entscheidungspunkte, die eine Maschine, die zu Ihrem Prozess passt, von einer unterscheiden, die ihm entgegenarbeitet.
Inhaltsverzeichnis
1. Definieren Sie Ihre Glühanwendung
التطبيع ليس عملية واحدة — إنه عبارة عن عائلة من العمليات, والآلة المطلوبة تعتمد تمامًا على, أي عملية ستستخدمها. على عكس التشغيل بالتحريض, الذي يتبع تقريبًا دائمًا التصلب, يظهر التطبيع في عدة نقاط في سلسلة الإنتاج: بعد السحب البارد, بين مراحل التشكيل, nach dem Schweißen oder als abschließender Schritt zum Spannungsarmglühen vor der Bearbeitung.
Beginnen Sie damit, zu bestimmen, mit welcher Anwendungsart Sie es zu tun haben:
— سلك- und Litzen-Glühen: Kontinuierliches Drahtziehen verfestigt das Material. Inline-Induktionsglühen zwischen den Ziehdurchgängen stellt die Duktilität wieder her, ohne die Linie anzuhalten. Das Spulendesign ist hier typischerweise eine mehrwindige Tunnelspule, durch die der Draht mit hoher Geschwindigkeit läuft.
— رور- und Leitungsrohr-Glühen: Rohrumformung, يُنشئ الانحناء واللحام توترات ذاتية. يمكن للتلدين بالتدفق المغناطيسي معالجة مناطق معينة بدقة — اللحامة, نصف القطر للانحناء أو القطاع بأكمله — ويسبب ذلك أكسدة أقل بكثير من الفرن.
— الأعمدة- والتلدين للمواد الدائرية: يتطلب المواد الخام للأعمدة المبردة أو المسحوبة بارداً قبل العملية التالية للتشكيل غالباً تلديناً عبر القطاع بأكمله. أنظمة التردد المتوسطة توفر العمق الاختراق المطلوب للقطاعات الكاملة.
— تلدين منطقة اللحام: بعد لحام WIG-, MIG- أو لحام بالليزر، تحتوي منطقة تأثير الحرارة (WEZ) على توترات داخلية, يمكن أن تسبب تشققات. التطبيع بالحث الموضعي يعالج WEZ فقط ويترك باقي القطعة دون تغيير — شيء, لا يستطيع الفرن القيام به.
— التطبيع المستمر على طول كامل: المنتجات الطويلة مثل الأسلاك, الشريط أو أنابيب المواد تمر بسرعة ثابتة عبر بكرات ثابتة. يجب أن تحافظ الآلة على ملف حراري ثابت على مدى ساعات عديدة من التشغيل المستمر.
واحدة ماكينة التسخين بالتردد, المصممة للسلك المستمر بسرعة 200 أمتار في الدقيقة, هي نظام مختلف تمامًا عن آلة المعالجة المحلية بعد اللحام لمجموعة من الأجزاء المصنعة دفعة واحدة. حدد التطبيق أولاً ثم صمم الآلة وفقًا له.
2. الأداء, التردد & تحكم التبريد
تحدد القدرة والتردد, مدى سرعة وعمق تسخين القطعة. Beim Glühen gibt es jedoch eine dritte Variable, die ebenso wichtig ist: die Regelung der Abkühlrate. Anders als beim Härten — wo abgeschreckt wird — und beim Anlassen — wo in der Regel an Luft abgekühlt wird — erfordert das Glühen ein kontrolliertes langsames Abkühlen, damit sich die Kornstruktur richtig neu ausbilden kann. آلة, die perfekt erwärmt, aber zu schnell abkühlt, hinterlässt das Material härter als zu Beginn.
Die drei Parameter, die gemeinsam zu bewerten sind:
— Leistungsniveau: Glühtemperaturen liegen höher als Anlasstemperaturen — typischerweise 700–900°C für Stähle, gegenüber 150–650°C beim Anlassen. Das bedeutet eine höhere spezifische Leistung pro Kilogramm Werkstück. Ziehen Sie die standardmäßigen Leistungsanforderungen heran, لتقدير قاعدة البداية الخاصة بك, مع ذلك، احسب في عمليات التلدين الأحمال عند الحد الأعلى للنطاق بالنسبة لكتلة القطعة المعطاة.
— اختيار التردد: تردد متوسط (1–10 كيلوهرتز) مناسب للمقاطع الكبيرة مثل القضبان والأنابيب ذات الجدران السميكة, التي يجب أن تخترق فيها الحرارة النواة. ترددات أعلى (10-50 كيلو هرتز) مناسبة للأنابيب ذات الجدران الرقيقة, السلك وتوهج الطبقات السطحية. القاعدة هي نفسها كما في أي تسخين بالتحريض: المقطع الأصغر → تردد أعلى.
— جزء تبريد محكم: هنا يختلف جهاز التخمير بالتحريض بشكل أساسي عن الآلات التحريضية الأخرى. بعد لفافة التسخين يجب أن يمر الجسم المراد معالجته عبر منطقة تبريد محكمة — نفق معزول, غطاء مُنظم حرارياً أو فجوة هوائية متزامنة بدقة — تقوم بخفض درجة الحرارة ببطء كافٍ, لتحقيق إعادة تبلور كاملة. اسأل المورد, كيف يتم التحكم في معدل التبريد, ليس فقط, كيف يتم التسخين.
مورد واحد, الذي يتحدث فقط عن الكيلوواط والكيلوهرتز, دون أخذ نظام التبريد في الاعتبار, يتعامل مع التليين كما لو كان التصلب بدرجة حرارة تحكم أقل. الأمر ليس متماثلًا.
3. دقة درجة الحرارة & التجانس
تحكم درجة الحرارة أثناء التليين صعب لسببين, اللذان لا ينطبقان على التصلب أو التنعيم. أولاً، نافذة درجة الحرارة المستهدفة بالنسبة لدرجة الحرارة المطلقة ضيقة — الحفاظ على 850°C ±10°C يتطلب تحكمًا نسبيًا أكثر صرامة من الحفاظ على 400°C ±10°C, da Wärmeverluste an die Umgebung mit der vierten Potenz der absoluten Temperatur skalieren. Zweitens beschleunigt sich das Kornwachstum, wenn die Temperatur zu weit überschwingt, und die mechanischen Eigenschaften des Materials verschlechtern sich dauerhaft — grobe Körner lassen sich durch langsameres Abkühlen nicht wieder “zurückwachsen”.
Wichtige Funktionen zur Temperaturregelung, die bei einem Induktionsglühsystem zu bewerten sind:
— Zweiwellenlängen- oder Verhältnispyrometrie: Standard-IR-Pyrometer können bei Änderungen des Emissionsgrads driften, wenn die Bauteiloberfläche bei Glühtemperaturen oxidiert. Ein Zweiwellenlängensensor kompensiert dies und liefert genaue Messwerte, حتى إذا تغيرت حالة السطح أثناء التسخين.
— تحكم في القدرة المغلقة مع استجابة سريعة: يجب على النظام تعديل القدرة الخارجة خلال أجزاء من المللي ثانية, لتعويض تقلبات سرعة الخط, تقلبات درجة حرارة المواد الداخلة وانحراف مقاومة الملف, عندما يسخن الملف خلال عملية الإنتاج.
— مراقبة متعددة المناطق للعمليات المستمرة: في الأسلاك- oder Rohrglühlinien sollte die Temperatur am Spulenausgang und am Ausgang der Kühlzone gemessen werden. Die Differenz zwischen diesen beiden Messwerten zeigt, ob die Abkühlrate im Sollbereich liegt.
— Rezeptverwaltung mit materialspezifischen Profilen: Glühparameter für Rohre aus Edelstahl 304 unterscheiden sich vollständig von denen für Draht aus C1020-Kohlenstoffstahl. Die Maschine sollte validierte Profile speichern, abrufen und sperren können, damit Bediener nicht bei jedem Materialwechsel neu abstimmen müssen.
Wenn ein Lieferant die Temperaturgleichmäßigkeit an Ihrem spezifischen Werkstück mit Ihrem spezifischen Material nicht nachweisen kann, تابع البحث. Die Prozessvalidierung an Ihren tatsächlichen Teilen ist der einzige Nachweis, der zählt.
4. الأتمتة & قدرة الإنتاج
Glühlinien lassen sich in zwei große Kategorien einteilen, und die Automatisierungsanforderungen sind jeweils völlig unterschiedlich. Kontinuierliche Prozesslinien — Drahtziehen, Rohrwerk-Glühen, Bandverarbeitung — erfordern, أن يتم مزامنة نظام التحريض مع سرعة الخط القائمة, التي قد تكون محددة بالفعل. محطات التلدين على دفعات — خلايا لإعادة معالجة اللحامات, محطات التلدين لإزالة الإجهاد قبل المعالجة — تتطلب تغيير سريع للأجزاء وتجهيزات مرنة.
قم بمطابقة مستوى الأتمتة مع ملف الإنتاج الخاص بك:
— التلدين المستمر على الخط: ملف التحريض ومسار التبريد يتم دمجهما مباشرة في عملية سحب الأسلاك, لحام الأنابيب- oder Bandwalzlinie integriert. Das Steuerungssystem muss mit der Linien-PLC kommunizieren, um die Leistung bei Änderungen der Liniengeschwindigkeit in Echtzeit anzupassen. Eine Kommunikationsverzögerung von zwei Sekunden bei 100 Metern pro Minute bedeutet drei Meter Ausschuss.
— Halbautomatische Batch-Zellen: Ein Bediener lädt das Teil in eine Vorrichtung, startet den Zyklus und entnimmt das fertige Teil. Geeignet für das Glühen von Schweißzonen an gefertigten Baugruppen oder das Spannungsarmglühen von Schmiedeteilen vor der Bearbeitung. Die Konstanz der Zykluszeit hängt von der Wiederholgenauigkeit der Teilepositionierung ab — die Vorrichtung sollte das Werkstück jedes Mal präzise relativ zur Spule positionieren.
— Vollautomatische Roboterzellen: Ein Roboter lädt Teile in die Spule, der Glühzyklus läuft, und der Roboter entlädt sie. Diese Konfiguration eignet sich gut für mittlere bis hohe Stückzahlen einzelner Teile, bei denen Arbeitskosten oder die Konstanz der Zykluszeit die Automatisierungsinvestition rechtfertigen. Dieselbe Konstruktionslogik gilt wie bei der Auswahl eines Induktionshärtesystems mit Roboterhandling.
— Schnellwechsel-Werkzeuge: Wenn Sie mehrere SKUs auf derselben Maschine glühen, sollten Spule, Führungen und Einsätze der Kühlzone innerhalb von Minuten und nicht erst nach Stunden austauschbar sein. Jede Minute Rüstzeit ist verlorene Produktionskapazität.
Bei kontinuierlichen Linien sollten Sie die Maschine für die höchste Liniengeschwindigkeit auslegen, die Sie in den nächsten drei Jahren erwarten, nicht für die Geschwindigkeit, mit der Sie heute fahren. Die spätere Nachrüstung einer schnelleren Stromversorgung ist teurer, als die richtige Kapazität von Anfang an zu kaufen.
5. خبرة المورد & معرفة عملية
Glühen ist der Induktionsprozess, bei dem die Erfahrung des Lieferanten am meisten zählt. Härten ist vergleichsweise fehlertolerant: über die Umwandlungstemperatur erhitzen, abschrecken, fertig. التخمير بسيط: تسخينه إلى درجة حرارة الهدف المنخفضة, المحافظة عليها, تُترك لتبرد في الهواء. عند التلدين، يضاف بعد آخر — التبريد المتحكم فيه — ولكي يتم ذلك يجب أن يفهم المورد علم المعادن, ليس فقط الهندسة الكهربائية. مورد واحد, الذي يعرف الإلكترونيات القوية, ولكنه لا يعرف حركية تحولات الطور, سيقوم بتحديد آلة, تسخن بشكل ممتاز وتخرب المادة أثناء التبريد.
Bei der Bewertung von Lieferanten sollten Sie über den Gerätekatalog hinaus nachfragen:
— Materialspezifische Prozesserfahrung: Hat der Lieferant Glühanlagen für Ihre Werkstofffamilie gebaut — Kohlenstoffstähle, nichtrostende Stähle, Kupferlegierungen, ألومنيوم? Jede Werkstoffgruppe hat unterschiedliche Umwandlungstemperaturen, Emissionsgradeigenschaften und Empfindlichkeiten gegenüber Abkühlraten. Fragen Sie nach einer Referenz eines Kunden, der ein ähnliches Material verarbeitet.
— Spulendesign für das Glühen: ملفات التليين غالبًا ما تعمل عند درجات حرارة أعلى وعلى فترات تشغيل أطول من ملفات الصلابة. نظام تبريد الملف, العزل والبنية الميكانيكية الحاملة يجب أن يكونا مصممين لتحمل حراري مستمر, ليس للتشغيل المتقطع. ملف الصلابة الذي يُعاد استخدامه للتليين سيفشل قبل أوانه.
— هندسة منطقة التبريد: هذا هو الجزء من نظام التسخين بالحث, الذي يغفل عنه معظم الموردين العامين. دعنا نريكم, كيف تم تصميم قسم التبريد — الطول, العزل, نقاط قياس درجة الحرارة وما إذا كان يمكن تكييفه لمواد وسرعات خط مختلفة.
— التحقق من صحة العملية في الموقع: يجب أن يكون المورد مستعدًا, لاختبار موادكم من خلال نظام اختبار ومنحنيات الزمن-درجة الحرارة, توفير قيم الصلابة قبل وبعد المعالجة وكذلك صور المجهر المعدنية لبنية الحبوب. عرض بدون بيانات عملية هو مقامرة.
— دعم ما بعد البيع وقطع الغيار: خطوط التلدين غالبًا ما تعمل على مدار الساعة. Stillstandskosten werden pro Minute berechnet, nicht pro Tag. Klären Sie die Lieferzeiten für Ersatzteile und ob der Lieferant Ferndiagnose für die Stromversorgung und das Steuerungssystem anbietet.
مورد واحد, mit dem sich die Zusammenarbeit lohnt, fragt nach Ihrer Glühanwendung, bevor er eine Leistungsangabe anbietet. Wir bewerten jede Anfrage anhand der fünf oben genannten Faktoren — Anwendungs, Leistungs- und Kühlanforderungen, Temperaturregelung, Automatisierungsbedarf und langfristige Prozessunterstützung — und liefern eine Konfiguration auf Basis Ihres Materials und Ihrer Produktionsziele, nicht auf Grundlage einer Katalogvoreinstellung.
التحريض مقابل. التطبيع التقليدي في الفرن
Für Hersteller, die derzeit Chargenöfen oder Durchlaufbandöfen zum Glühen verwenden, stellt sich die Frage, ob Induktion einen ausreichenden Vorteil bietet, um den Wechsel zu rechtfertigen. Die folgende Tabelle vergleicht die beiden Verfahren anhand der Aspekte, die in der Produktion am wichtigsten sind.
| Induktionsglühen | Konventionelles Ofenglühen |
|---|---|
| Schnelle lokale Erwärmung — Sekunden bis Minuten | Langsame Chargenerwärmung — typischerweise 1–6 Stunden |
| Kontrollierte Abkühlrate — programmierbare Langsamkühlzone | Passive Ofenabkühlung — begrenzte Kontrolle der Abkühlrate, abhängig von der thermischen Masse |
| Minimale Oxidation — kurze Hochtemperatureinwirkung, kompatibel mit Inertgas | Mehr Zunderbildung — längere Einwirkung bei Temperatur |
| Geringerer Energiebedarf pro Teil — nur die Zielzone wird erwärmt | Höherer Energieverbrauch — Ofen-Leerlauf, خسائر الحرارة إلى البيئة |
| قابل للإدراج — معالجة مستمرة للسلك, أنبوب وشريط | عملية محدودة على دفعات — التحميل, المحافظة عليها, التبريد, التفريغ |
| حبيبات ثابتة — دورة حرارية قابلة للتكرار لكل جزء | تدرجات الحرارة في الفرن — نتائج متغيرة حسب المنطقة |
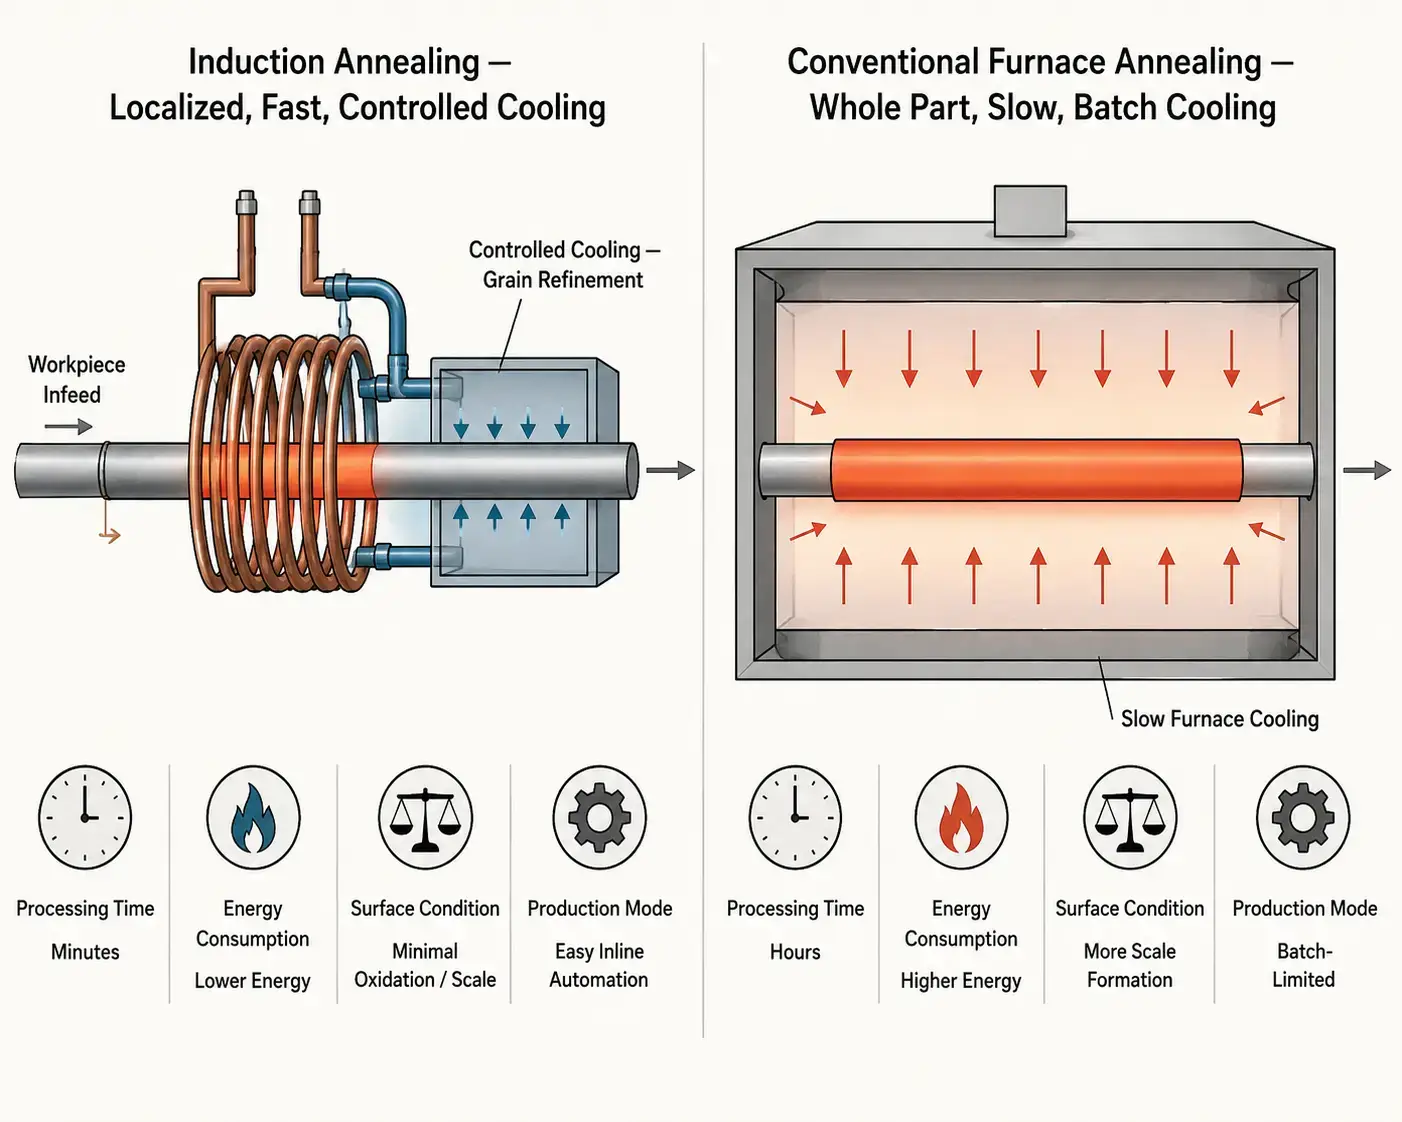
التقسية التحريضية ليست بديلاً عالميًا للفرن. للمصنعين بموجب عقود, die Dutzende unterschiedlicher Teile-Geometrien in unvorhersehbaren Chargen glühen, bleibt ein الفرن التقليدي das vielseitigere Werkzeug — beladen, Profil einstellen und laufen lassen. Für dedizierte Produktionslinien, die Draht, رور, Stabmaterial oder wiederkehrende Schweißbaugruppen bei mittleren bis hohen Stückzahlen glühen, bietet Induktion jedoch schnellere Zyklen, einen geringeren Energiebedarf pro Teil, deutlich weniger Oxidation und eine Kontrolle der Abkühlrate, die ein Chargenofen nicht erreichen kann. Der wirtschaftliche Kipppunkt ist am deutlichsten, wenn der Glühschritt der Engpass in einer ansonsten kontinuierlichen Linie ist.
أهم استنتاج
اختيار ماكينة التسخين بالتردد läuft auf fünf Entscheidungen hinaus, und die wichtigste ist die erste: genau zu definieren, was Sie glühen und warum. Die Anwendung — Draht, رور, Stange oder Schweißzone — bestimmt Leistung, Frequenz und Spulengeometrie. Das Material bestimmt die Zieltemperatur und die Abkühlrate, die Sie einhalten müssen. Und das Produktionsvolumen bestimmt, ob Sie ein kontinuierliches Inline-System, eine halbautomatische Zelle oder eine vollrobotische Arbeitsstation benötigen. مورد واحد, der zunächst nach Ihrem Material und Ihrer Liniengeschwindigkeit fragt, statt einfach eine Maschine aus einem Katalog anzubieten, macht den Unterschied zwischen einem System, das vom ersten Tag an funktioniert, und einem, das sechs Monate Nachjustierung erfordert. الصحيح, korrekt spezifizierte Maschine macht aus dem Glühen als Batch-and-Wait-Prozess einen kontinuierlichen, wiederholbaren Produktionsschritt.
الأسئلة المتكررة
ص: Was ist der Unterschied zwischen Induktionsglühen und Induktionsanlassen?
أ: Die drei wichtigsten Unterschiede sind Temperatur, Abkühlrate und Zweck. Glühen erfolgt bei höheren Temperaturen (typischerweise 700–900°C bei Stählen), um das Korngefüge vollständig zu rekristallisieren und maximale Weichheit und Duktilität zu erreichen. Anlassen erfolgt bei niedrigeren Temperaturen (150–650°C), لتقليل الهشاشة بعد التقسية مع الحفاظ على معظم الصلابة. التلدين يتطلب تبريدًا بطيئًا ومسيطرًا عليه, لتمكين تكرير الحبيبات; عادةً ما يتم التلطين في الهواء. بالإضافة إلى ذلك، فهي تخدم نقاطًا مختلفة في سلسلة الإنتاج: يُستخدم التلدين غالبًا على المواد المشوهة بالبرودة أو الملحومة, بينما يتبع التلطين دائمًا خطوة التقسية.
ص: ما هي المواد التي يمكن تلدينها بالحث?
أ: الصلب الكربوني, الصلب المسبوك, الصلب المقاوم للصدأ, النحاس وسبائكه, سبائك الألومنيوم والتيتانيوم جميعها يمكن تلدينها بالحث, طالما أن مصدر الطاقة والتردد متوافقان مع المقاومة الكهربائية والتوصيل الحراري للمادة. المعادن غير الحديدية مثل النحاس والألمنيوم تتطلب كثافات طاقة أعلى, لأن مقاومتها الكهربائية الأقل تقلل من كفاءة التسخين الحثي. يجب تعديل تصميم الملف والتردد لكل فئة من المواد — فالنظام المعد للصلب لن يقوم بتليين النحاس بفعالية دون إعادة تصميم.
ص: Kann Induktionsglühen einen herkömmlichen Glühofen ersetzen?
أ: Für die kontinuierliche Produktion von Draht, رور, Band und Stange: ja — Induktionsglühen kann den Ofen vollständig ersetzen und bietet schnellere Zykluszeiten, niedrigere Energiekosten, weniger Oxidation und eine deutlich bessere Kontrolle der Abkühlrate. Für das Chargenglühen großer, unregelmäßig geformter Konstruktionen oder gemischter Teileaufträge ist ein Ofen häufig weiterhin die praktischere Wahl. Viele Hersteller nutzen ein Hybridmodell: التحريض لخطوط الإنتاج عالية الحجم المخصصة, فرن للأعمال الصغيرة المتغيرة.
هل تحتاج إلى مساعدة في تحديد نظام التخمير بالحث الكهربائي؟?
أخبرنا بمادة عملك, أبعاد قطعة العمل, الخصائص المستهدفة وحجم الإنتاج. نوصيك بتكوين نظام التخمير بالحث, المصمم لتطبيقك الخاص.










