
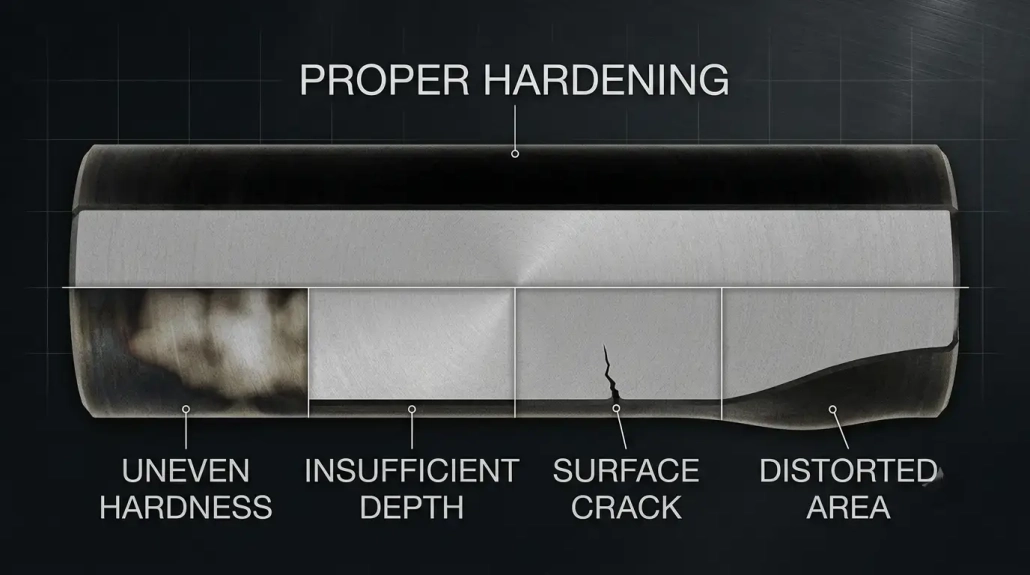
8 العيوب الشائعة في التقسية بالحث وكيفية الوقاية منها
عيوب تصلب الحث غالية الثمن. الجزء المتصدع أو المتصلب بشكل غير صحيح يعني وجود مادة ملغاة, وقت الإنتاج الضائع, وإرجاع العملاء.
تصلب الحث يسلم بسرعة, التدفئة الموضعية بكفاءة أفضل في استخدام الطاقة من المعالجة بالأفران. لكن الاتساق يعتمد على سبعة متغيرات تعمل معًا: التردد, كثافة الطاقة, وقت التسخين, تصميم الملف, التبريد, خصائص المواد, وشكل الجزء. عندما ينجرف المرء, تتوالى العيوب.
يغطي هذا الدليل ثمانية مشتركة عيوب تصلب الحث - أسبابها الجذرية, كيفية منعهم, وكيفية بناء عملية مستقرة. للقضايا الخاصة بالتطبيق, انظر أدلتنا حول عيوب تصلب الغلاف التروسي و عيوب تصلب التروس.
خريطة طريق القارئ
الجودة / مهندس العمليات? ابدأ بـ العيوب 1–4 (الصلابة & العمق), ثم أفضل الممارسات.
الصيانة / المشغل? ركز على العيب 7 (سخونة الملف) & العيب 5 (التشقق).
مدير الإنتاج? انتقل إلى العيب 8 (الاختلاف في الدفعة) & ال جدول مرجع سريع.
جدول المحتويات
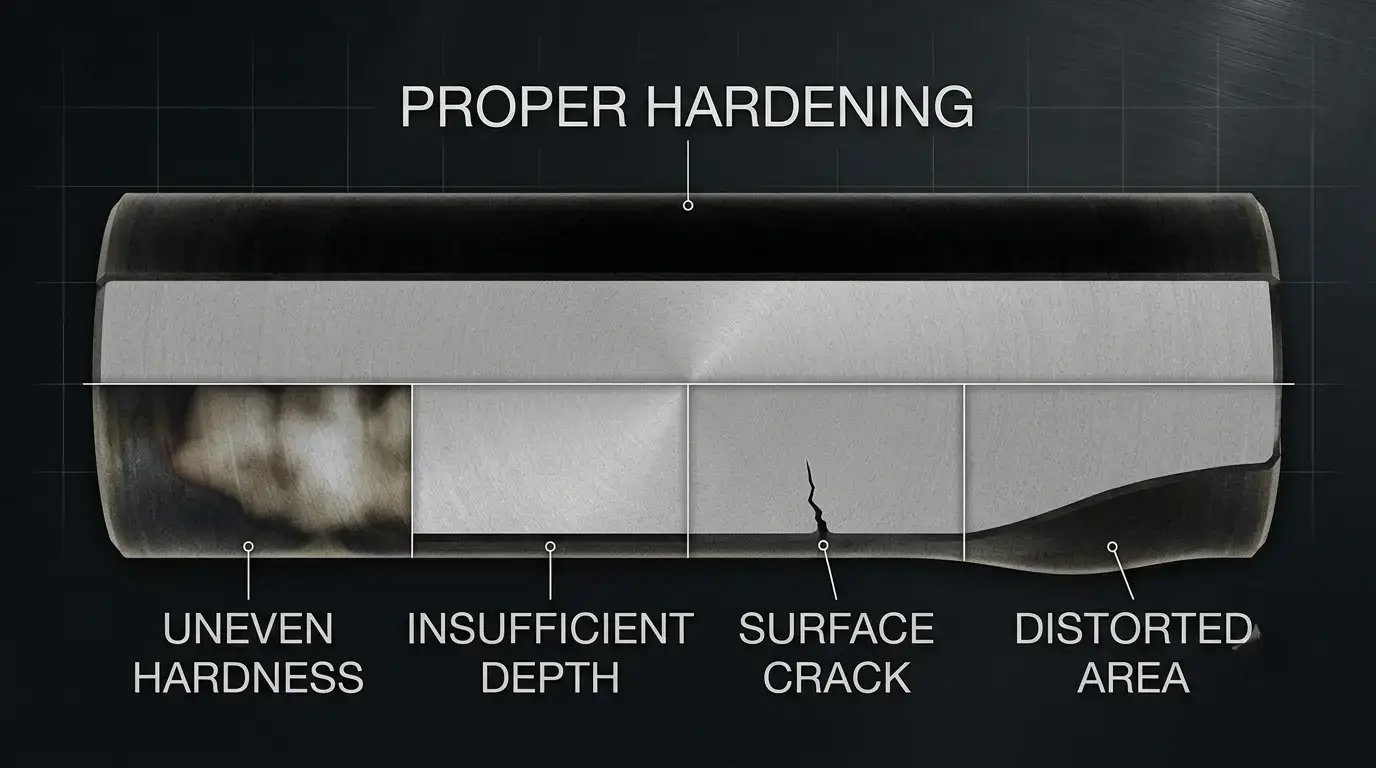
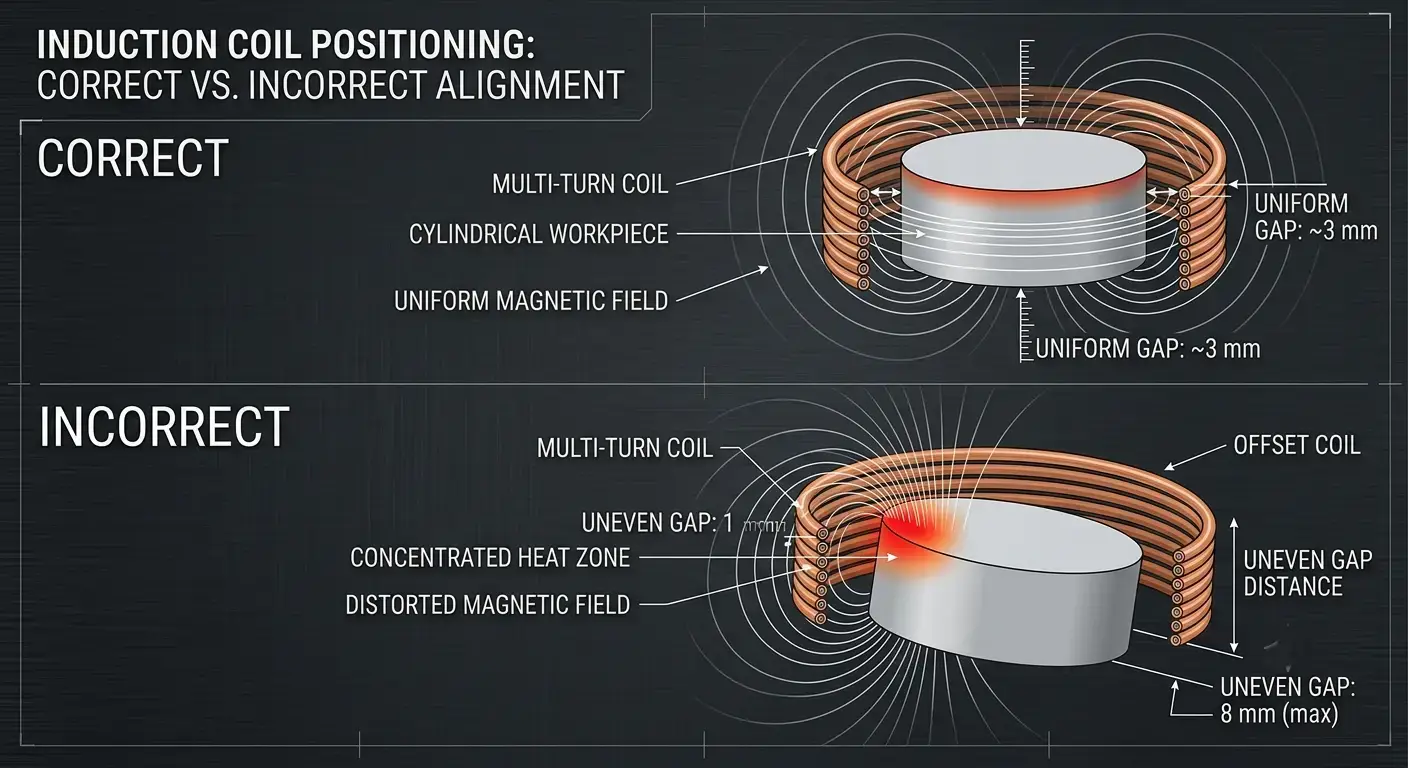
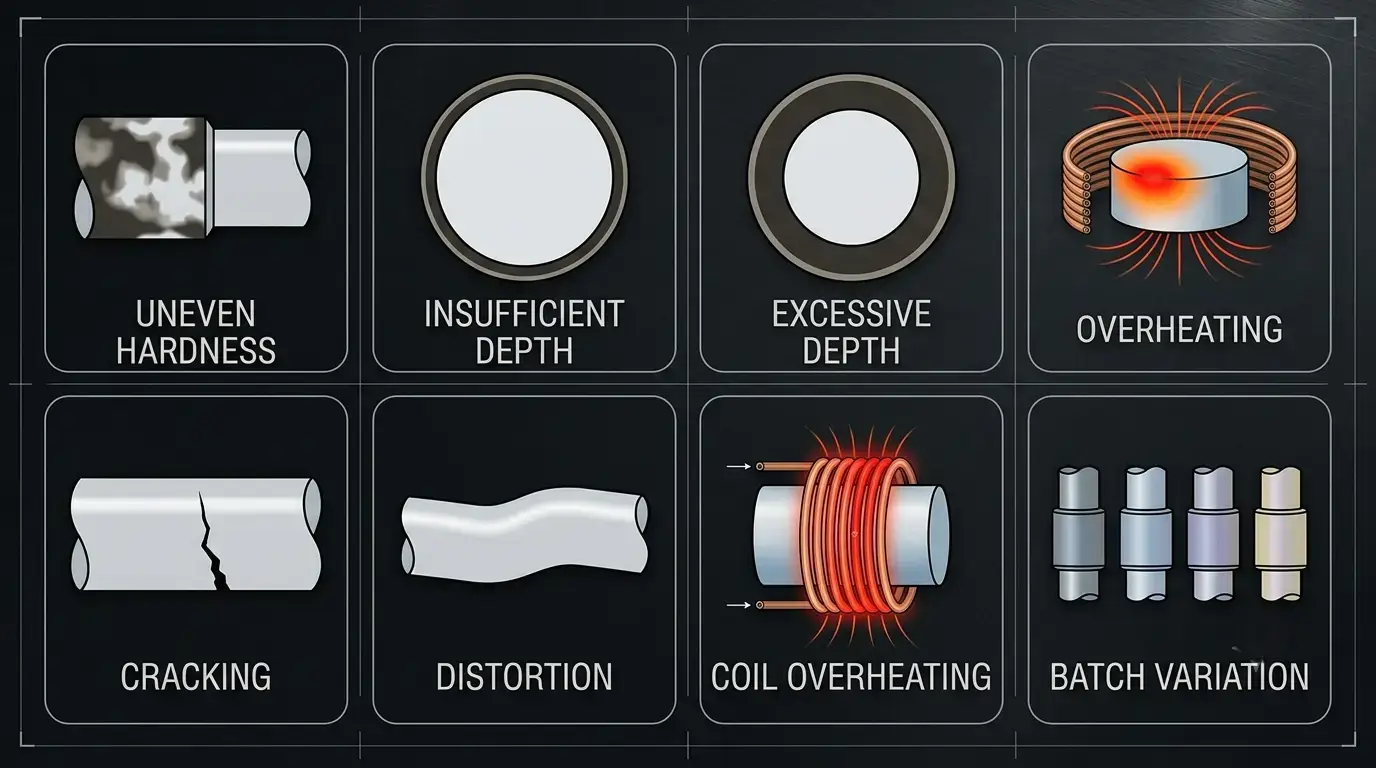
1. تصلب غير متساوٍ
الأكثر شيوعاً عيب تصلب التروس بالتردد العالي. بعض مناطق السطح تلبي المواصفات — أخرى don’t. المشكلة غالباً ما تختبئ حتى يتم اكتشافها باختبار التصلب أو الفشل في المجال.
| لماذا يحدث ذلك؟ | كيفية اصلاحها |
|---|---|
| لفائف خارج المركز, خلق مجال مغناطيسي غير متساو | مركز الملف, الحفاظ على فجوة ثابتة |
| التردد لا يتوافق مع نمط التسخين المطلوب | التحقق من تطابق التردد مع عمق الهدف — دليل التردد |
| وضع جزء غير متناسق بين الدورات | استخدم التركيبات أو الأتمتة لتحديد المواقع القابلة للتكرار |
| الملف البالي — التآكل الموضعي يغير الفجوة | حدد موعدًا لفحص الملف بشكل منتظم وفحوصات العملية |
2. عمق الحالة غير كاف
علبة صلبة ضحلة تلبس بسرعة تحت الحمل. حرجة على التروس, المحامل, والأعمدة - حيث يكون الضغط السطحي مرتفعًا ويجب أن تبقى الطبقة المتصلبة على قيد الحياة لملايين الدورات.
| لماذا يحدث ذلك؟ | كيفية اصلاحها |
|---|---|
| التردد مرتفع جدًا — تبقى الطاقة على السطح | تردد أقل ليتناسب مع عمق الحالة المستهدفة |
| وقت التسخين قصير جدًا - لا يمكن للحرارة اختراقه | تمديد وقت التسخين أو سرعة المسح البطيئة |
| الطاقة منخفضة جدًا أو سرعة المسح الضوئي سريعة جدًا | اختر التردد للعمق أولاً, ثم اضبط الطاقة |
| الملف غير مصمم للعمق المستهدف | التحقق من صحة مع المقطع العرضي أثناء تطوير العملية |
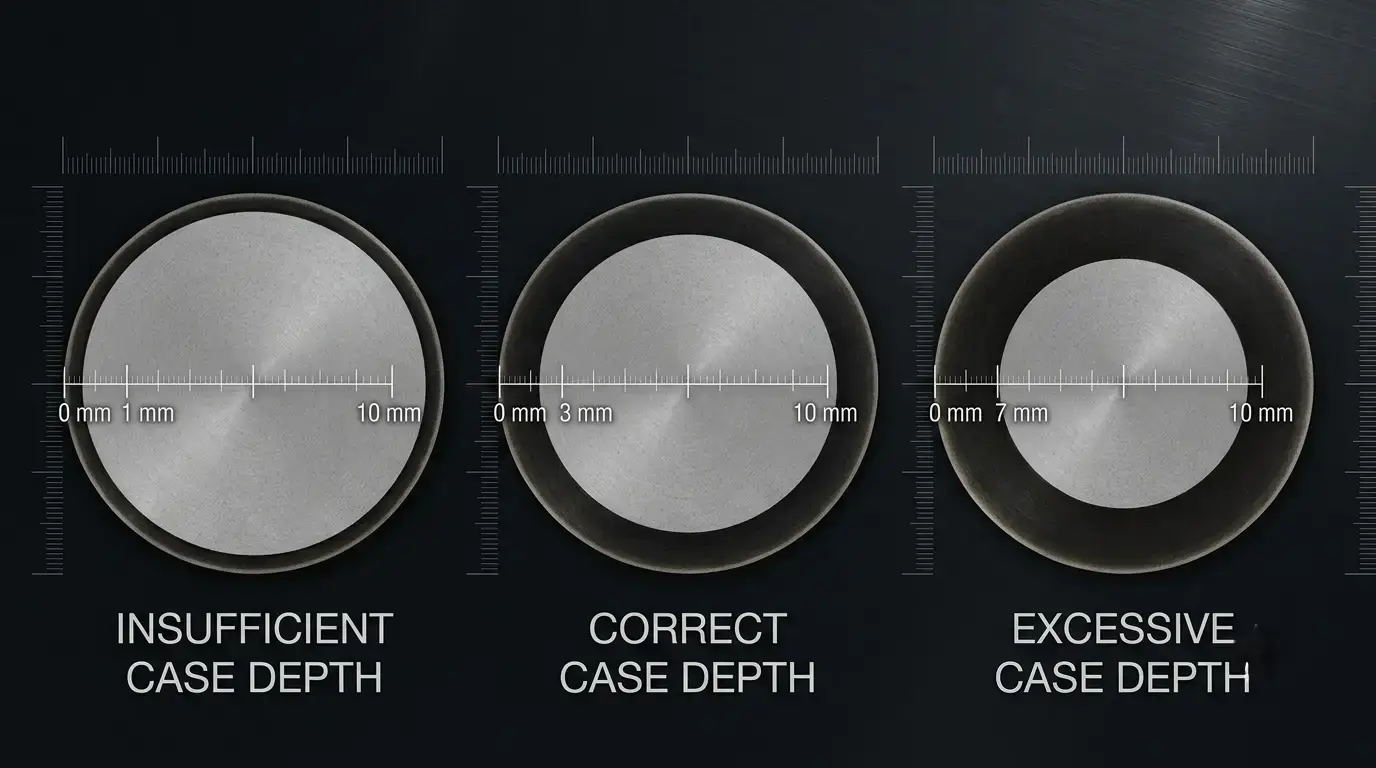
3. عمق الحالة الزائد
الأعمق ليس’ أفضل. العميق الزائد يقلل صلابة النواة, يعقد التصنيع بعد التصلب, تهدر الطاقة, ويزيد من خطر التشوه — كل ذلك دون فائدة وظيفية.
| لماذا يحدث ذلك؟ | كيفية اصلاحها |
|---|---|
| التردد منخفض جداً — الطاقة تتغلغل أعمق مما هو مطلوب | ارفع التردد ليطابق عمق الحالة المطلوب |
| وقت التسخين طويل جداً — يتغلغل الحرارة في النواة | تقليل وقت التسخين إلى المواصفات |
| مدخل الطاقة يتجاوز ما يتطلبه الجزء | توازن التردد, الطاقة, و الوقت لكل جزء — دليل اختيار الطاقة |
4. تسخين زائد على السطح
التسخين المحلي الزائد يسبب نمو الحبوب, الأكسدة, نزع الكربون — أو الذوبان الجزئي في الحالات الشديدة. يصبح الجزء هشاً. قد لا يزال قراءات الصلابة مقبولة.
لماذا يحدث ذلك — كثافة الطاقة مرتفعة جداً على منطقة صغيرة. دورة التسخين طويلة جداً. تصميم الملف يخلق نقاط ساخنة في الحقل المغناطيسي. فجوة الملف إلى الجزء ضيقة جداً, تركيز الطاقة بقوة.
كيفية إصلاحه — طابق الطاقة مع حجم الجزء, ليس الإخراج الأقصى. اختصر وقت الدورة. قم بمراجعة هندسة الملف لتوزيع المجال بالتساوي. الحفاظ على الفجوة المناسبة وإضافة مراقبة درجة الحرارة (مستشعر الأشعة تحت الحمراء أو البيرومتر).
5. الشقوق السطحية بعد التبريد
الأكثر خطورة عيب تصلب التروس بالتردد العالي — الجزء المتصدع هو الخردة. تتشكل الشقوق عندما تتجاوز الضغوط الحرارية والتحويلية قوة المادة أثناء التبريد السريع.
لماذا يحدث ذلك — إخماد العدوانية للغاية بالنسبة لدرجة المواد. يتم تشغيل الفولاذ عالي الكربون أو عالي السبائك دون تعديل المعلمة. محموما قبل التبريد. زوايا حادة, مفاتيح, أو يتغير القسم المفاجئ في تركيز الضغط أثناء التبريد السريع. توقيت إخماد غير متناسق.
كيفية إصلاحه — التعامل مع التسخين والتبريد كعملية واحدة. تطابق وسائل الإعلام إخماد, تركيز, درجة الحرارة, ومعدل التدفق إلى درجة المواد. لا تسخن قبل التبريد. نصف القطر يتميز بميزات حادة مثل الزوايا والخطوط. لتطبيقات رمح, عمليات المسح حساسة بشكل خاص لتوقيت الإخماد.
6. التحريف
يؤدي التصلب بالحث إلى تشويه أقل من المعالجة بالفرن, لكن التغيرات في الأبعاد لا تزال تحدث، خاصة على الأعمدة الطويلة, قطع رقيقة الجدران, والهندسات غير المتكافئة. حتى التشويه البسيط يدفع الأجزاء إلى عدم التسامح.
لماذا يحدث ذلك — يؤدي التسخين غير المتساوي إلى تمدد حراري غير متماثل. إخماد غير موحد - يبرد جانب واحد بشكل أسرع. هندسة الأجزاء غير المتكافئة مع عدم توازن الإجهاد المتأصل. التثبيت الضعيف يسمح للجزء بالتحرك أثناء المعالجة.
كيفية إصلاحه — تصميم الملف لتغطية التدفئة موحدة. ضمان رش التبريد المتناظر على جميع الجوانب. اختبار عينة قبل الإنتاج الكامل. استخدام تثبيتات صلبة تدعم الجزء طوال الدورة بأكملها.
7. سخونة الملف
يحمل الملف تيارًا عاليًا تحت دورات حرارية مستمرة. الملف الذي يبرد بشكل سيء يتدهور بسرعة — وفشل الملف منتصف الوردية يكلف أكثر بكثير من استبداله.
| لماذا يحدث ذلك؟ | كيفية اصلاحها |
|---|---|
| تدفق مياه التبريد منخفض جدًا أو درجة حرارة المدخل عالية جدًا | الحفاظ على معدل التدفق المناسب ودرجة حرارة المدخل |
| القنوات الداخلية المحظورة أو المتغيرة | افحص الملفات بانتظام بحثًا عن الحجم والانسداد |
| تتجاوز الطاقة حد التصميم الحراري للملف | ابقَ ضمن الطاقة المصنفة; دليل نظام التبريد |
| التشغيل المستمر يتجاوز دورة العمل المصنفة | احترم حدود دورة العمل; الصيانة الوقائية توفر وقت التوقف |
8. نتائج غير متسقة بين الدفعات
الأمر الأكثر إحباطًا عيب تصلب التروس بالتردد العالي: كل جزء يمر بالفحص, لكن الصلابة وعمق الغلاف يختلفان من دفعة لأخرى. العملاء يلاحظون — حتى عندما يتم استيفاء المواصفات فنيًا.
لماذا يحدث ذلك — مزود الطاقة ينحرف مع الوقت أو بين الورديات. تفاوت المواد — درجات حرارة مختلفة أو الموردين يتفاعلون بشكل مختلف. تدهور الملف تدريجيًا, تغير الاقتران الكهرومغناطيسي. إعدادات المشغل غير متسقة مع المعدات اليدوية. لا توجد مراقبة للعملية — لا يتم العثور على المشاكل إلا عند الفحص النهائي.
كيفية إصلاحه — قم بتخزين وصفات التسخين - لا تعتمد على ذاكرة المشغل. قوة المراقبة, التردد, والوقت, الطاقة, والتبريد في الوقت الحقيقي. الأنظمة الرقمية المزودة بتسجيل البيانات تلتقط الانجراف قبل أن تصبح خردة. التحقق من صحة المواد الواردة, ليس فقط الأجزاء الصادرة.
أفضل الممارسات
سبعة مبادئ تعمل على تحسين الاستقرار في جميع أنحاء العالم التقسية بالتحريض التطبيقات:
- مطابقة التردد للعمق, ليس القوة. التردد يحدد العمق. اختره أولاً. ثم اضبط القوة لوقت الدورة.
— صمّم الملف للقطعة. ملف عام الذي “يناسب غالباً” ينتج نتائج غير متساوية. الملف هو أداة عملية, ليس سلعة.
— حافظ على مسافة ثابتة بين الملف والقطعة. تغييرات صغيرة في الفجوة تُغير التوصيل الكهرومغناطيسي وانتظام التسخين.
— برّد الملف والإلكترونيات الخاصة بالطاقة. يؤدي ارتفاع حرارة الملف إلى تشويه التسخين; الإلكترونيات المحمّية تسبب انحراف الطاقة.
— تحقق من المواد الواردة. تستجيب درجات الحرارة المختلفة بشكل مختلف. اختبر عينة من كل مورد جديد أو دفعة جديدة.
— راقب العملية, ليس فقط الصلابة النهائية. بحلول الوقت الذي يُشير فيه جهاز اختبار الصلابة إلى مشكلة, تكون الدفعة قد تضررت بالفعل.
— تحقق من كل جزء جديد أو تغيير في العملية. تجربة عينة واحدة تكشف المشاكل التي تكلف أقل بكثير للإصلاح من رفض دفعة كاملة.
التصلب المستقر يعني التحكم في النظام بأكمله - التردد, الطاقة, الملف, التبريد, التبريد السريع, المادة, والمراقبة - وليس تحريك مقبض واحد.
مرجع سريع: العيوب, الأسباب & الإصلاحات
| العيب | السبب الرئيسي | الإصلاح الأساسي |
|---|---|---|
| 1. تصلب غير متساوٍ | محاذاة الملف خاطئة, تردد خاطئ | محور الملف, مطابقة التردد مع العمق, استخدام التجهيزات |
| 2. عمق غير كافٍ | التردد مرتفع جدًا, الوقت قصير جدًا | خفض التردد, تمديد الوقت, التحقق من القطاع العرضي |
| 3. عمق زائد | التردد منخفض جداً, الوقت طويل جدًا | رفع التردد, تقليل الوقت, مطابقة المواصفات |
| 4. الإفراط في التسخين | كثافة الطاقة الزائدة, تصميم الملف سيء | خفض الطاقة, أعد تصميم الملف, أضف مراقبة درجة الحرارة |
| 5. شقوق سطحية | تبريد سريع جداً, ارتفاع درجة الحرارة, نقاط توتر | اضبط عملية التبريد, تحكم في أقصى درجة حرارة, قم بتدوير الزوايا الحادة |
| 6. التحريف | تسخين/تبريد غير متساوٍ, تثبيت ضعيف | ملف موحد, تبريد متماثل, تركيبات صلبة |
| 7. سخونة الملف | مياه التبريد غير كافية, قنوات مسدودة | زيادة التدفق, افحص وجود الترسبات, اختر حجم المبرد بشكل صحيح |
| 8. الاختلاف في الدفعة | انجراف القوة, اختلاف المادة, عدم المراقبة | تخزين الوصفة, المراقبة في الوقت الفعلي, فحوصات المواد |
الوجبات الجاهزة الرئيسية
معظم عيوب تصلب الحث تأتي من تفاعل التردد, الطاقة, تصميم الملف, والوقت, التبريد السريع, المادة, ومراقبة العملية. إصلاح متغير واحد بمفرده نادراً ما ينجح.
الجودة المستقرة تبدأ بالمعدات المناسبة. الحفاظ عليها يتطلب معايير محسّنة, تبريد موثوق, مراقبة مستمرة, وتحقق دوري. اكتشاف الأسباب الجذرية مبكرًا — يقلل الهدر, يحسن التكرار, ويطيل عمر المعدات.
الأسئلة المتكررة
س: ما هو أكثر عيب شائع في التصلب بالحث?
أ: صلابة غير متساوية. عادة بسبب سوء محاذاة الملف, تردد خاطئ, أو الوضعية غير المتناسقة — كل ذلك يمكن تجنبه بالإعداد السليم.
س: هل يمكن زيادة القدرة لحل مشكلة التصلب غير الكافي?
أ: ليس بمفرده. القدرة تؤثر على السرعة, لكن العمق يعتمد على التردد, والوقت, وسرعة الفحص أيضاً. استخدام القدرة فقط مع عمود الحركة وانك تخاطر بسخونة السطح دون تحسين العمق. احصل على تطابق التردد-العمق أولاً — ثم مجموعات الطاقة تحدد زمن الدورة. انظر لدينا دليل حساب القدرة.
س: لماذا يسخن ملف التحريض الخاص بي?
أ: انخفاض تدفق الماء, قنوات مسدودة (الترسب/الحطام), القدرة المفرطة, أو التشغيل خارج دورة العمل. راقب درجة حرارة مخرج ملف الماء — اتجاه الارتفاع يعني مشكلة. انظر لدينا دليل التبريد بالماء للتصميم على مستوى النظام.
س: كيف أقوم بمراجعة عملية تصلب بلدي?
أ: ستة الشيكات, أقل من ساعة: (1) تحقق من أن التردد يطابق عمق الحالة لكل رقم جزء. (2) فحص الملف — الفجوة, يرتدي, تدفق المياه. (3) قارن إعدادات الطاقة/الوقت بخطوط الأساس التاريخية. (4) التحقق من تركيز الإخماد, درجة الحرارة, وتوحيد التدفق. (5) مراجعة الماضي 30 أيام من بيانات الصلابة - أي اتجاه هو تحذير. (6) المقطع العرضي جزء واحد لكل وردية. يلتقط معظم المشكلات قبل أن تصبح خردة.
س: متى يجب أن أستبدل مقابل؟. إصلاح لفائف التعريفي?
أ: استبدل متى: تآكل الجدار الداخلي وراءه 10% من سمك الأصلي, تم تقييد تدفق المياه وفشل التنظيف الكيميائي, ظهور شقوق أو حروق على جسم الملف, أو أن تقلبات الصلابة تعود مباشرة بعد إعادة التحقق من الصحة. يبدو أن الملف المتدهور قابل للاستخدام لكنه ينتج النفايات بصمت — قد يغطي الاستبدال تكلفته بسرعة.
هل تحتاج إلى مساعدة في استكشاف مشاكل عملية التقسية بالحث؟?
يمكن لفريق الهندسة لدينا تشخيص عيوبك المحددة وتوصية بالمعدات المناسبة, تصميم الملف, ومعلمات العملية لأجزاءك.










