
Induktionserwärmung vs. Gasofen: 8 Faktoren für die Wahl des richtigen Heizsystems
Bei der Entscheidung zwischen Induktionserwärmung vs. Gasofen ليس الأمر في ذلك, welches System höhere Temperaturen erreicht. Entscheidend sind Regelbarkeit, Geschwindigkeit, Energieeffizienz und die Gesamtkosten über die Lebensdauer Ihres Prozesses. Beide Technologien können Schmiede- und Wärmebehandlungstemperaturen erreichen. Sie tun dies jedoch auf grundlegend unterschiedliche Weise — und der Abstand zwischen ihnen wird größer, wenn Energiekosten steigen und Qualitätsanforderungen strenger werden.
Dieser Leitfaden führt Sie durch die acht wichtigsten Faktoren beim Vergleich der beiden Technologien, damit Sie eine Entscheidung treffen können, die auf Ihrer Anwendung basiert — und nicht auf einem reinen Datenblattvergleich.
1. Funktionsweise der beiden Technologien
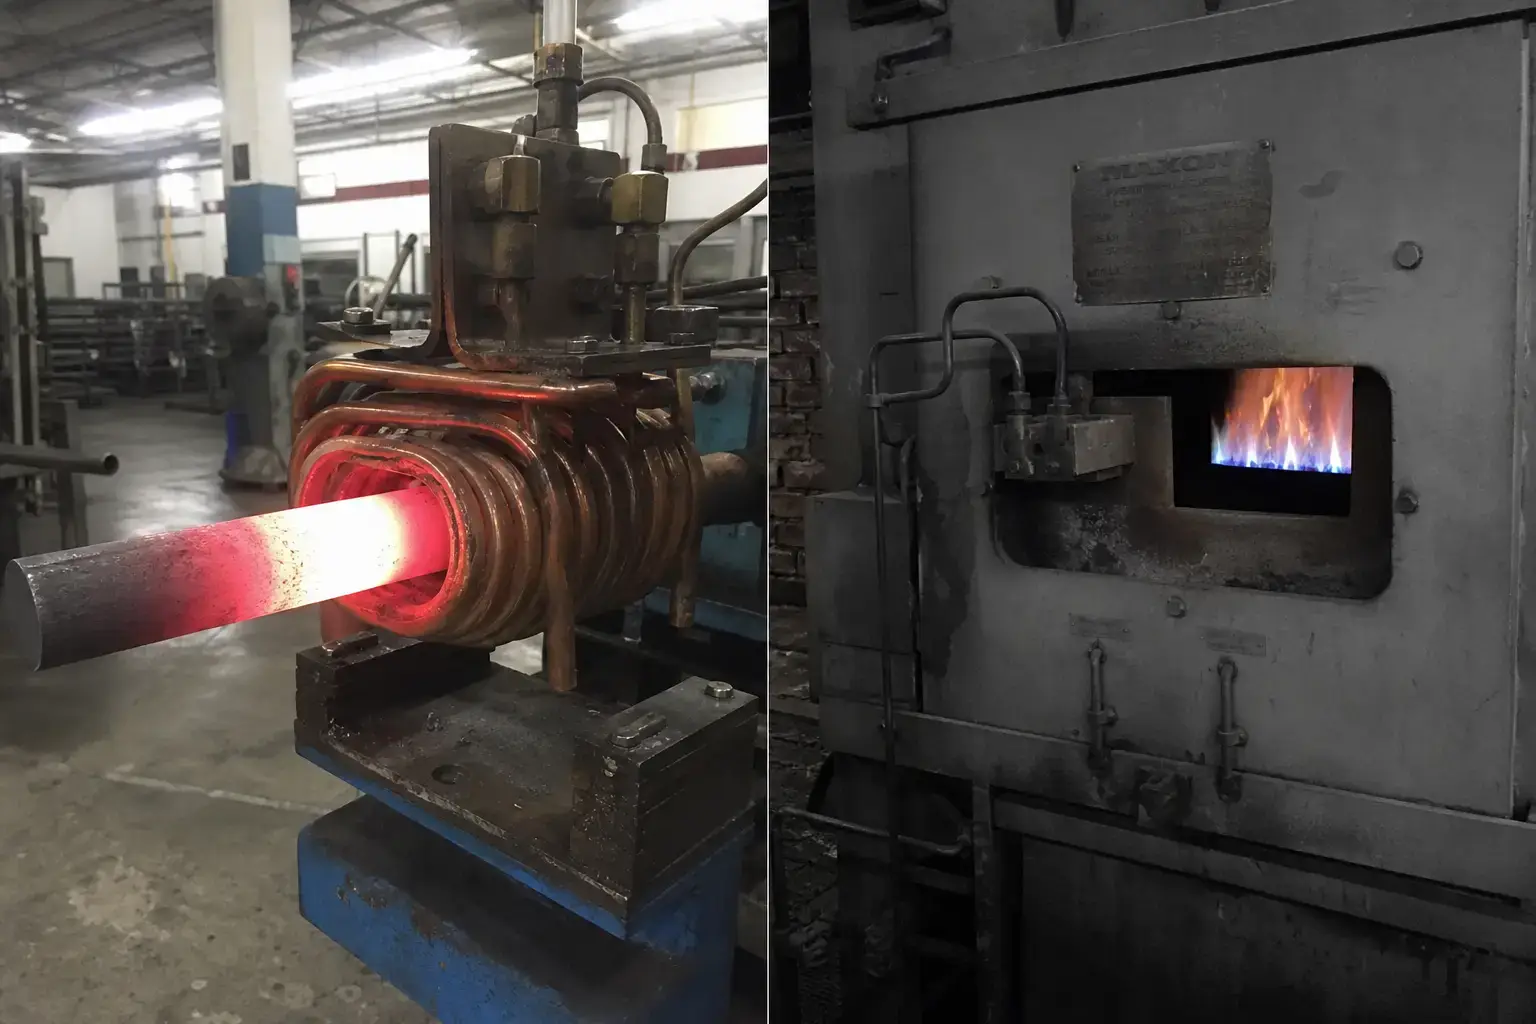
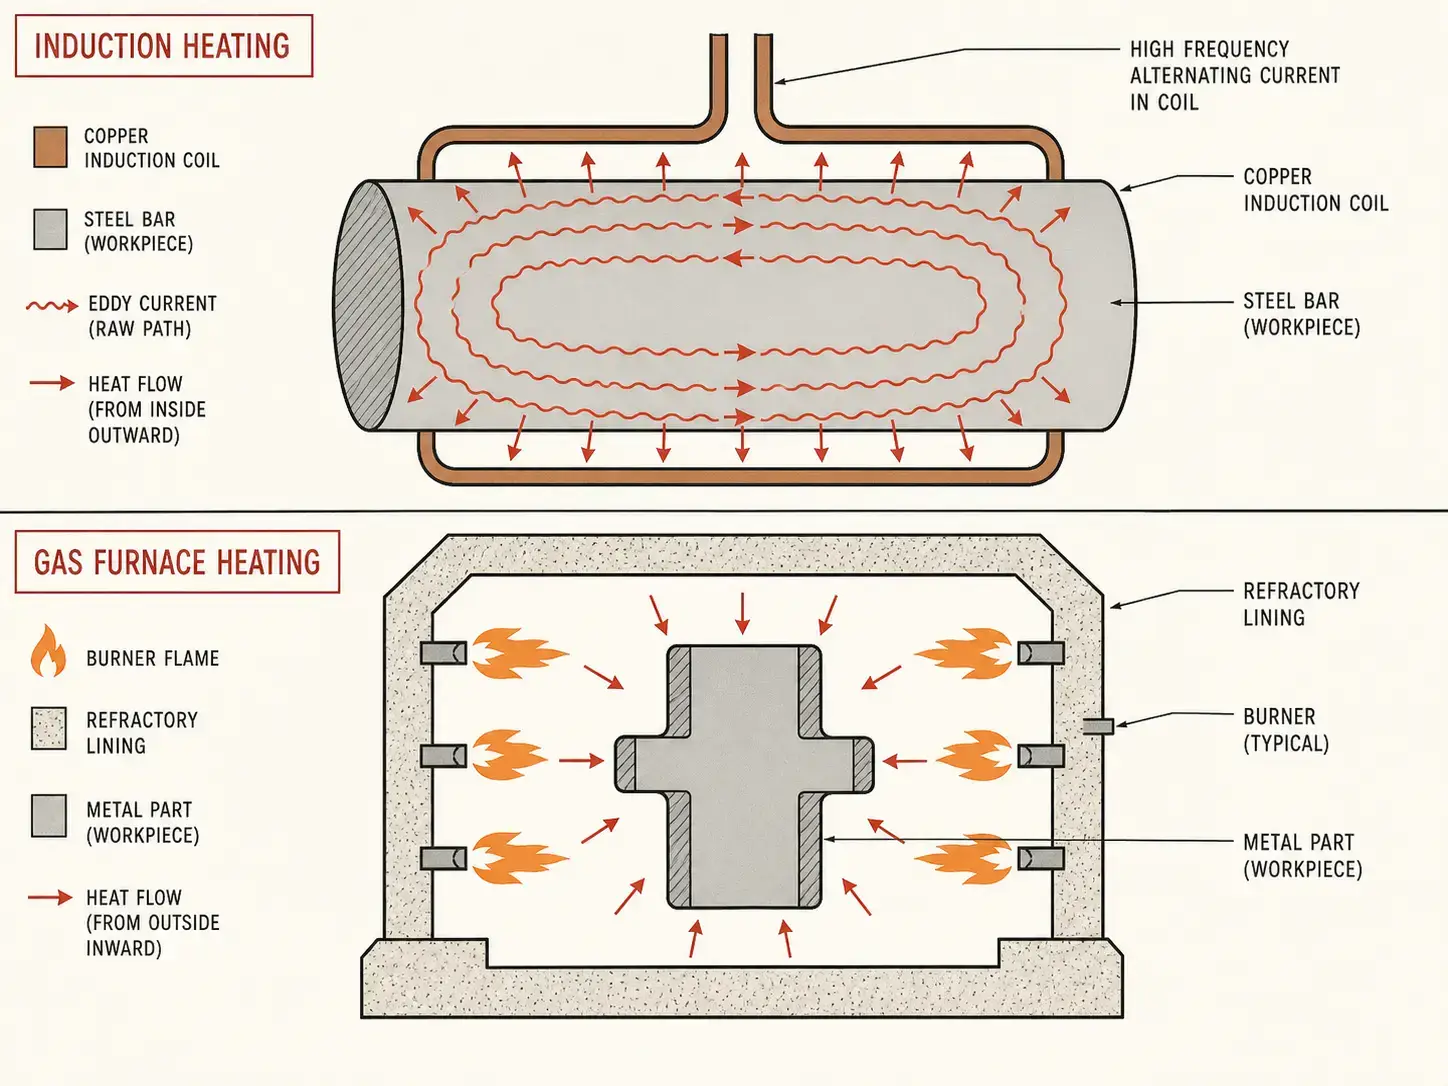
تسخين بالتحريض nutzt elektromagnetische Energie, um elektrisch leitfähige Materialien zu erwärmen. Eine Induktionsstromquelle leitet Wechselstrom durch eine Kupferspule und erzeugt so ein Magnetfeld. إذا دخل جزء معدني إلى هذا المجال, werden im Werkstück selbst elektrische Ströme — Wirbelströme — induziert. Diese Ströme erzeugen Wärme direkt im Material. لا لهب. Keine heiße Atmosphäre. Das Werkstück ist seine eigene Wärmequelle.
Ein Gasofen verbrennt Erdgas oder Propan in einer feuerfest ausgekleideten Kammer. Die Wärme wird durch Konvektion, نقل الإشعاع والحرارة إلى قطعة العمل — يصبح هواء الحجرة ساخنًا, تصبح الجدران ساخنة, وأخيرًا تصبح القطعة أيضًا ساخنة. إنها تقنية مثبتة, واسعة الانتشار, تحرك الصناعة لأكثر من قرن.
الفرق الأساسي بسيط: التوصيل الكهربائي يولد الحرارة في المعدن; فرن الغاز يمد الحرارة من الخارج إلى المعدن. يؤثر هذا الفرق على كل شيء آخر — السرعة, الكفاءة, القابلية للتحكم والتكاليف.
2. Erwärmungsprinzip: innen vs. außen
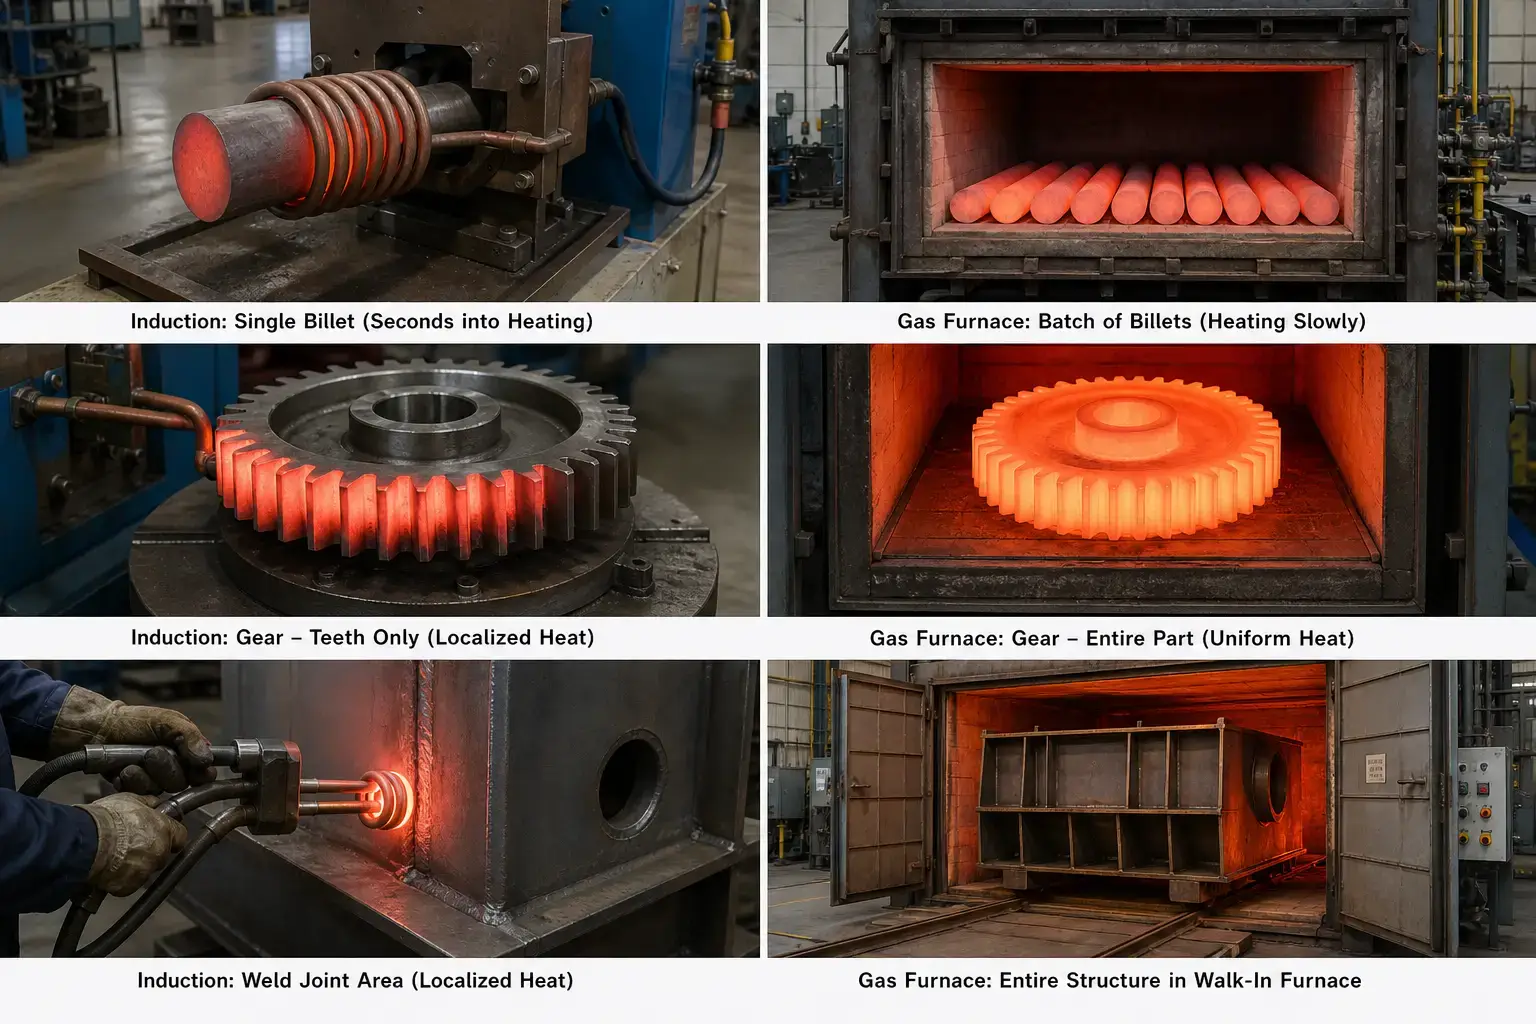
نظرًا لأن الحث يسخن قطعة العمل مباشرة،, لا يتم إهدار أي طاقة لذلك،, الهواء المحيط،, جدران الفرن أو معدات النقل على درجة حرارة مرتفعة،. هذا يعني بدء التشغيل بشكل أسرع،, انخفاض استهلاك الطاقة أثناء الخمول وإمكانية،, تسخين المنطقة ذات الصلة فقط - سن من ترس،, نهاية أنبوب أو سطح مقطوع للقطعة،.
يفرح فرن الغاز كل شيء في الحجرة،. هذا ميزة،, إذا كان يجب تسخين دفعة كاملة بالتساوي،, لكن يصبح عيبًا, Wenn nur ein bestimmter Bereich erwärmt werden soll. Der Ofen selbst muss erst die Solltemperatur erreichen, bevor produktives Erwärmen beginnt. Das erhöht die Aufheizzeit und den Grundverbrauch an Brennstoff in jeder Schicht.
3. Geschwindigkeit und Energieeffizienz
Induktionserwärmung ist bei geeigneten Materialien und Bauteilgeometrien deutlich schneller. Ein Stahlknüppel, Zahnrad oder Rohrende kann innerhalb von Sekunden bis Minuten Schmiede- oder Löttemperatur erreichen — nicht erst nach den zehn Minuten bis mehreren Stunden, die ein Gasofen typischerweise benötigt. Der Geschwindigkeitsvorteil wird größer, je kleiner die Bauteile sind und je höher der Produktionstakt ist.
Auch energetisch bringt Induktion einen höheren Anteil der eingespeisten elektrischen Energie direkt in das Werkstück. Gasöfen verlieren Energie über Abgase, heiße feuerfeste Auskleidung, Türöffnungen sowie wiederholte Aufheiz- und Abkühlzyklen. Moderne Rekuperatorbrenner haben die Effizienz von Gasöfen zwar verbessert, können die lokalisierte Energieeinbringung der Induktion bei gezielter Erwärmung jedoch nicht erreichen. Einen tieferen Einblick in die Berechnung finden Sie in unserem Leitfaden zur حساب الأداء للتسخين بالحث.
| عامل | تسخين بالتحريض | Gasofen |
|---|---|---|
| Typische Aufheizzeit | ثوانٍ إلى دقائق | Minuten bis Stunden |
| Aufheizen aus dem Kaltstart | Sofort — kein Vorheizen erforderlich | 30–90 Min., um die Kammer auf Temperatur zu bringen |
| Energieeinbringung | Direkt ins Werkstück — minimale Verluste an die Umgebung | Erwärmt die gesamte Kammer — Verluste über Abgas und Wände |
| Energieverbrauch im Leerlauf | Nahezu null, wenn kein Zyklus läuft | Kontinuierlicher Brennstoffverbrauch zur Aufrechterhaltung der Kammertemperatur |
| Effizienzbereich | Typischerweise 50–80 % (Stromquelle bis Werkstück) | Typischerweise 15–35 % (Brennstoff bis Werkstück, chargenabhängig) |
4. Prozessregelung, Sicherheit und Emissionen
Prozessregelung. Induktionsanlagen ermöglichen eine präzise Kontrolle von Erwärmungszeit, Leistungsniveau, التردد ومقدار الحرارة المدخلة. بمجرد التحقق من صحة المعلمات, يتلقى كل مكون تقريبًا نفس ظروف التسخين — وهو أمر حاسم للتطبيقات ذات الصلابة الدقيقة- أو المواصفات المعدنية. تحافظ أفران الغاز على درجة حرارة الحجرة بشكل موثوق, لكنها لا تستطيع توجيه حرارة محددة إلى منطقة معينة في مكون ما أو تغيير الملفات في ثوانٍ.
السلامة وبيئة العمل. تعمل أفران الغاز باللهب المكشوف, وخراطيم غاز قابلة للاشتعال, وعادم ساخن وحرارة إشعاعية عالية من الحجرة. Sie erfordern Gasdetektion, Lüftung und eine entsprechende Bedienerschulung. Induktionsanlagen haben eigene Gefährdungen — Hochspannung und heißes Wasser unter Druck — doch da die Wärme im Werkstück erzeugt wird, bleibt die Umgebung kühler. Keine Verbrennungsnebenprodukte, keine offene Flamme und in der Regel geringere Anforderungen an die betriebliche Lüftungs- und Kühlungsinfrastruktur.
Emissionen. Gasöfen erzeugen am Einsatzort CO₂ und potenziell NOx. Induktion nutzt Strom und verursacht keine lokalen Verbrennungsemissionen. بالنسبة للمؤسسات التي لديها أهداف استدامة أو في المناطق التي لديها لوائح صارمة لجودة الهواء، يمكن أن يكون هذا الفرق وحده حاسمًا.
5. متى يكون التحريض هو الخيار الأفضل
التسخين بالتحريض يتفوق على أفران الغاز كلما, كانت التطبيق يتطلب السرعة, الدقة والدقة في التكرار. أقوى الحجج لصالح التحريض هي:
— تسخين موضعي — تحتاج منطقة معينة فقط إلى حرارة (أسنان التروس, نهايات الأنابيب, وصلات اللحام)
— الإنتاج عالي السرعة — التشغيل المستمر أو أوقات الدورة القصيرة (مطرقة الحدادة, لحام الأنابيب, تسخين الأسلاك)
— معالجة حرارية قابلة للتكرار — عمق تصلب ثابت وصلابة متساوية من قطعة إلى أخرى
— مساحة محدودة للتثبيت — تصميم مدمج, بدون توجيه للعادم, لا تخزين للوقود
— خطوط أوتوماتيكية — تكامل سهل مع نظام التحكم الصناعي PLC, الروبوتات وإعادة التجهيز اعتمادًا على الوصفات
— تقليل الانبعاثات — لا احتراق محلي, موافقة أسهل, جودة هواء أفضل داخل المبنى
اختيار مصدر الكهرباء هنا أمر حاسم. يجب أن تتناسب الترددات مع عمق التسخين المطلوب, ويجب أن تتناسب القدرة مع الإنتاجية. دليلنا ل Leistungsauswahl für Induktionserwärmung يتناول هذا بالتفصيل.
6. متى يكون الفرن الغازي لا يزال منطقيًا
الحث ليس بديلاً عالميًا عن الغاز. تبقى الأفران الغازية في عدة سيناريوهات الخيار العملي:
— معالجة دفعات كبيرة — يجب تسخين المئات أو الآلاف من الأجزاء في وقت واحد بالتساوي, ووقت الدورة أقل أهمية من إجمالي سعة التحميل
— فترات الانتظار الطويلة — التلدين, التطبيع وتلدين إزالة الإجهاد تتطلب وقتًا أطول عند درجة الحرارة; غرفة الفرن المستقرة غالبًا ما تكون الحل الأبسط هنا
— أجزاء كبيرة جدًا أو غير منتظمة — قطع مصبوبة كبيرة جدًا, هياكل اللحام الثقيلة والهندسة المعقدة, التي لا يمكن وضعها بسهولة في لفافة حثية
— المواد غير الموصلة — السيراميك, لا يمكن تسخين الزجاج وبعض المواد المركبة بطريقة الحث
— ميزانية بداية أقل عند وجود بنية تحتية للغاز — إذا كان هناك توصيل للغاز الطبيعي, يوجد نظام لتصريف العادم وطاقم مدرب بالفعل, يمكن أن يكون للفرن الغازي حاجز دخول أقل
7. التكلفة: Anschaffungspreis vs. تكاليف التشغيل
غالبًا ما يكون للفرن الغازي سعر شراء أقل — خصوصًا, إذا كانت بنية الغاز التحتية موجودة بالفعل. قد تتطلب أنظمة الحث استثمارًا مبدأيًا أعلى, إذا كانت الملفات حسب الطلب, الأتمتة, تتطلب أنظمة التبريد ومصادر الطاقة المخصصة.
لكن تكاليف التشغيل تروي قصة مختلفة. يمكن أن توفر الحث الكهربائي وفورات من خلال استهلاك طاقة أقل, دورات أسرع, نفايات أقل, تأخير أقل, احتياج أقل للموظفين, تمكن المساحة الأصغر ومتطلبات التهوية الأقل. في الإنتاج الكبير يمكن أن تعوض وفورات التشغيل الفرق في السعر الابتدائي خلال سنة إلى ثلاث سنوات.
Ein vollständiger Kostenvergleich sollte alle zehn Positionen berücksichtigen — Anschaffungspreis, التركيب, الطاقة, الصيانة, Produktionsrate, Ausschuss und Nacharbeit, Personal, Emissionskonformität, Stillstandsrisiko und erwartete Anlagenlebensdauer. Der niedrigste Anschaffungspreis entspricht selten den niedrigsten Gesamtkosten über fünf bis zehn Jahre. Wenn Sie den Kauf eines kompletten Induktionssystems bewerten, يجب أن تأخذ جميع هذه العوامل في الاعتبار عند المقارنة الخاصة بك.
8. Schneller Selbstcheck: هل يميل تطبيقك نحو الحث؟?
Markieren Sie jede Aussage, die auf Ihre Anwendung zutrifft. Je mehr Kästchen Sie markieren, desto stärker spricht der Fall für Induktion.
☐ قطعة العمل الخاصة بي موصلة للكهرباء (الصلب, نحاس, ألومنيوم, Messing).
☐ أحتاج فقط إلى تسخين منطقة معينة - وليس المكون بأكمله.
☐ وقت دورة واحدة أدناه 60 الثواني مهمة بالنسبة لإنتاجيتي.
☐ Temperaturpräzision beeinflusst direkt die Bauteilqualität oder Ausschussrate.
☐ Die Stellfläche ist begrenzt, أو أرغب في دمج التسخين في خلية إنتاج موجودة.
☐ Verbrennungsemissionen oder Lüftung sind ein Thema für Genehmigung oder Compliance.
☐ Ich benötige SPS-Integration, إعادة التجهيز على أساس الوصفة أو التعامل الآلي مع الأجزاء.
☐ Meine Stromkosten pro kWh sind im Vergleich zu Erdgas in meiner Region wettbewerbsfähig — oder niedriger.
درجة 6–8: التحريض هو على الأرجح الحل الأفضل. تم تطوير التكنولوجيا لهذه الظروف.
درجة 3–5: أنت في المنطقة الرمادية. Lassen Sie vor der Entscheidung einen Probelauf mit Ihren tatsächlichen Bauteilen durchführen.
Punktzahl 0–2: Ein Gasofen kann weiterhin die praktischhere Wahl sein. Sehen Sie sich die Abschnitte 6 و 7 oben erneut an.
أهم استنتاج
die Entscheidung Induktionserwärmung vs. Gasofen hängt von Ihrer Anwendung ab, nicht von einer allgemeingültigen Regel. Induktion überzeugt bei lokalisierter Metallerwärmung durch Geschwindigkeit, الدقة, Energieeffizienz und Emissionen. Gasöfen behaupten sich weiterhin bei großen Chargen, langen Haltezeiten und übergroßen Bauteilen. القرار الصحيح هو, الذي تتناسب فيه التكنولوجيا مع العملية - وليس العكس.
ص: هل يمكن لتسخين الحث أن يحل تمامًا محل فرن غازي في منشأة المعالجة الحرارية؟?
أ: Das hängt von Ihrem Bauteilmix ab. Wenn der Großteil Ihrer Arbeit die lokalisierte Erwärmung leitfähiger Metalle umfasst — Härten, اللحام, Erwärmen von Schmiedeknüppeln — kann Induktion einen großen Teil der Gasofenprozesse ersetzen. الشركات, die auf Chargenglühen, Spannungsarmglühen großer Schweißkonstruktionen oder die Verarbeitung nicht leitfähiger Materialien angewiesen sind, werden Gas wahrscheinlich weiterhin als Teil ihres Anlagenmixes nutzen.
ص: Wie lang ist die typische Amortisationszeit beim Wechsel von Gas zu Induktion?
أ: In der Großserienproduktion — Schmiedelinien, لحام الأنابيب, Härten von Automobilkomponenten — liegt die Amortisation durch Energieeinsparungen, دورات أسرع, weniger Ausschuss und geringere Wartung häufig bei 12 bis 36 Monaten. Bei geringen Stückzahlen oder nur gelegentlicher Nutzung verlängert sich die Amortisationszeit, und Gas kann die wirtschaftlichere Wahl bleiben.
ص: Funktioniert Induktionserwärmung auch bei großen Bauteilen?
أ: Ja — aber es hängt von der Geometrie ab. العمود الكبير, Walzen und Rohre werden mit entsprechend ausgelegten Spulen regelmäßig induktiv erwärmt. Die Grenze ist nicht allein die Bauteilgröße, sondern ob das Teil effektiv innerhalb oder in der Nähe der Spule positioniert werden kann. Sehr große Gussteile oder unregelmäßige Schweißkonstruktionen sind möglicherweise weiterhin besser in einem Gasofen aufgehoben, während lange lineare Teile häufig sehr gut mit Scan-Induktion verarbeitet werden können.
Erwägen Sie den Wechsel von Gas zu Induktion?
Senden Sie uns Ihre Werkstückdaten und Produktionsanforderungen. Wir prüfen, ob Induktion zu Ihrem Prozess passt — und empfehlen ein System, das auf Ihre Bauteile ausgelegt ist, statt ein allgemeines Standardangebot zu erstellen.










