
التسخين التعريفي للتوجه الساخن: قفل الأسلاك التسخين والتحكم في الإنتاج
مقدمة
عنوان ساخن هي عملية تشكيل المعادن المستخدمة لتصنيع البراغي, البراغي والمثبتات الأخرى ذات الرؤوس المتضخمة. خلال العملية, يتم تسخين جزء محدد من المخزون المعدني وضغطه في قالب لإنتاج هندسة الرأس المطلوبة.
لمصنعي السحابة, التسخين بالحث يوفر طريقة لإعداد قسم المواد المطلوبة قبل عملية العنوان. اعتمادا على ترتيب الإنتاج, يمكن تطبيق التسخين على الأسلاك الفولاذية التي تتم تغذيتها بشكل مستمر أو على قطع الفراغات الفردية قبل دخولها إلى آلة العنوان.
على عكس تسخين الفرن التقليدي, يمكن للتحريض تركيز الطاقة في منطقة مختارة من قطعة العمل. يعد هذا مفيدًا بشكل خاص عندما تحتاج المادة المخصصة لتكوين الرأس فقط إلى الوصول إلى درجة حرارة المعالجة المطلوبة.
ومع ذلك, يتضمن تسخين المثبت الناجح أكثر من مجرد الوصول إلى درجة الحرارة المستهدفة. كمية المواد المتوفرة لتكوين الرأس, موقع القسم الساخن, يؤثر تسلسل النقل ودورة التشغيل لآلة العنوان على عملية الإنتاج.
تتناول هذه المقالة كيفية دمج التسخين التعريفي في رأس التثبيت الساخن, بما في ذلك التسخين المسبق للأسلاك, متطلبات القسم الساخن, إعداد المواد وتنسيق الإنتاج.
2. تغذية الأسلاك مقابل. التدفئة الفارغة الفردية
3. تحديد القسم الساخن لتشكيل رأس الترباس
4. تنسيق التدفئة, عمليات القطع والتوجيه
5. التحقق من درجة الحرارة واتساق الإنتاج
6. إنشاء عملية التسخين التعريفي لإنتاج أدوات التثبيت
1. فهم العنوان الساخن والدافئ في تصنيع أدوات التثبيت
1.1 العنوان البارد, العنوان الدافئ والعنوان الساخن
يمكن إجراء تشكيل رأس التثبيت في ظل ظروف درجات حرارة مختلفة.
| عملية | الخصائص العامة |
|---|---|
| العنوان البارد | تتشكل المادة عند درجة حرارة الغرفة أو بالقرب منها دون تسخين متعمد |
| عنوان دافئ | يتم تسخين المادة إلى درجة حرارة متوسطة قبل التشكيل |
| العنوان الساخن | يتم تسخين المادة إلى درجة حرارة أعلى للعمل الساخن قبل تقليبها |
الاختيار يعتمد على خصائص المواد, أبعاد السحابة, متطلبات التشوه والإنتاج المطلوبة.
يتم استخدام العنوان البارد على نطاق واسع لتصنيع أدوات التثبيت ذات الحجم الكبير. ومع ذلك, كقوة مادية, يزيد القطر الفارغ أو صعوبة التشكيل, قد تصبح الأحمال المفروضة على الأدوات مصدر قلق.
يمكن للرأس الدافئ أو الساخن أن يقلل من مقاومة التشوه عن طريق تسخين المادة قبل التشكيل.
للتطبيقات المناسبة, التسخين بالحث يمكن أن يوفر هذا التسخين المسبق دون الحاجة إلى مرور قطعة العمل بأكملها عبر فرن تسخين تقليدي.
1.2 تعتمد درجة حرارة التسخين على عملية التشكيل
لا توجد درجة حرارة عالمية للتسخين التعريفي قبل توجيه التثبيت.
بحسب الورقة الفنية التسخين التعريفي والمعالجة الحرارية للسحابات بواسطة مجموعة Inductotherm, درجات الحرارة النموذجية للمثبتات الفولاذية قبل العمل الساخن, مثل التزوير المضطرب أو الرأس الساخن, تبلغ درجة حرارتها حوالي 1,050-1,150 درجة مئوية.
تحدد الورقة نفسها نطاقًا أقل يبلغ حوالي 340-550 درجة مئوية لبعض تطبيقات العمل الدافئ.
هذه هي النطاقات المرجعية للصناعة, ليست مواصفات ثابتة لكل قفل.
درجة المادة, أبعاد المقطع العرضي, يجب أن تحدد متطلبات التشوه وعملية التشكيل المقصودة درجة الحرارة المستهدفة الفعلية.
من المهم أيضًا التمييز بين العمل الساخن التقليدي والتسخين المسبق لدرجة الحرارة المنخفضة.
على سبيل المثال, نشرت Ambrell تطبيق قفل فيه 5.4 تم تسخين سلك الفولاذ مم إلى حوالي 177 درجة مئوية قبل عملية التوجيه. كان الغرض هو تقليل عبء الأدوات المرتبط بالتشكيل على البارد.
على الرغم من أن التطبيق يوصف بأنه عنوان ساخن في دراسة حالة الشركة المصنعة, لا ينبغي تفسير درجة الحرارة المبلغ عنها على أنها درجة حرارة عامة ساخنة أو كمواصفات نموذجية للعمل الدافئ.
يجب دائمًا تحديد الهدف الحراري الفعلي من خلال عملية التشكيل.
1.3 لماذا استخدام التسخين التعريفي للسحابات?
يمكن أن يوفر التسخين التعريفي العديد من المزايا المناسبة تصنيع السحابة التطبيقات:
•التسخين الموضعي لقسم المواد المطلوبة للتشكيل
•تسخين سريع دون انتظار وصول فرن كبير إلى درجة حرارة التشغيل
•ظروف التسخين المتكررة بين قطع العمل المتعاقبة
•التكامل مع تغذية الأسلاك التلقائية ومعالجة المواد
•تقليل تعرض المعدات المحيطة لحرارة الاحتراق
•ترتيبات تسخين مرنة لأحجام التثبيت المختلفة ومتطلبات الإنتاج
أحد الاعتبارات المهمة هو استخدام الأدوات في الحياة.
عندما تتغير الشركة المصنعة من التوجه البارد إلى عملية التشكيل الساخنة المناسبة, قد تساعد المقاومة المنخفضة للتشوه في تقليل أحمال التشكيل وتقليل إجهاد الأدوات.
التحسين الفعلي يعتمد على المادة, تشكيل درجة الحرارة, تصميم القالب وظروف الإنتاج.
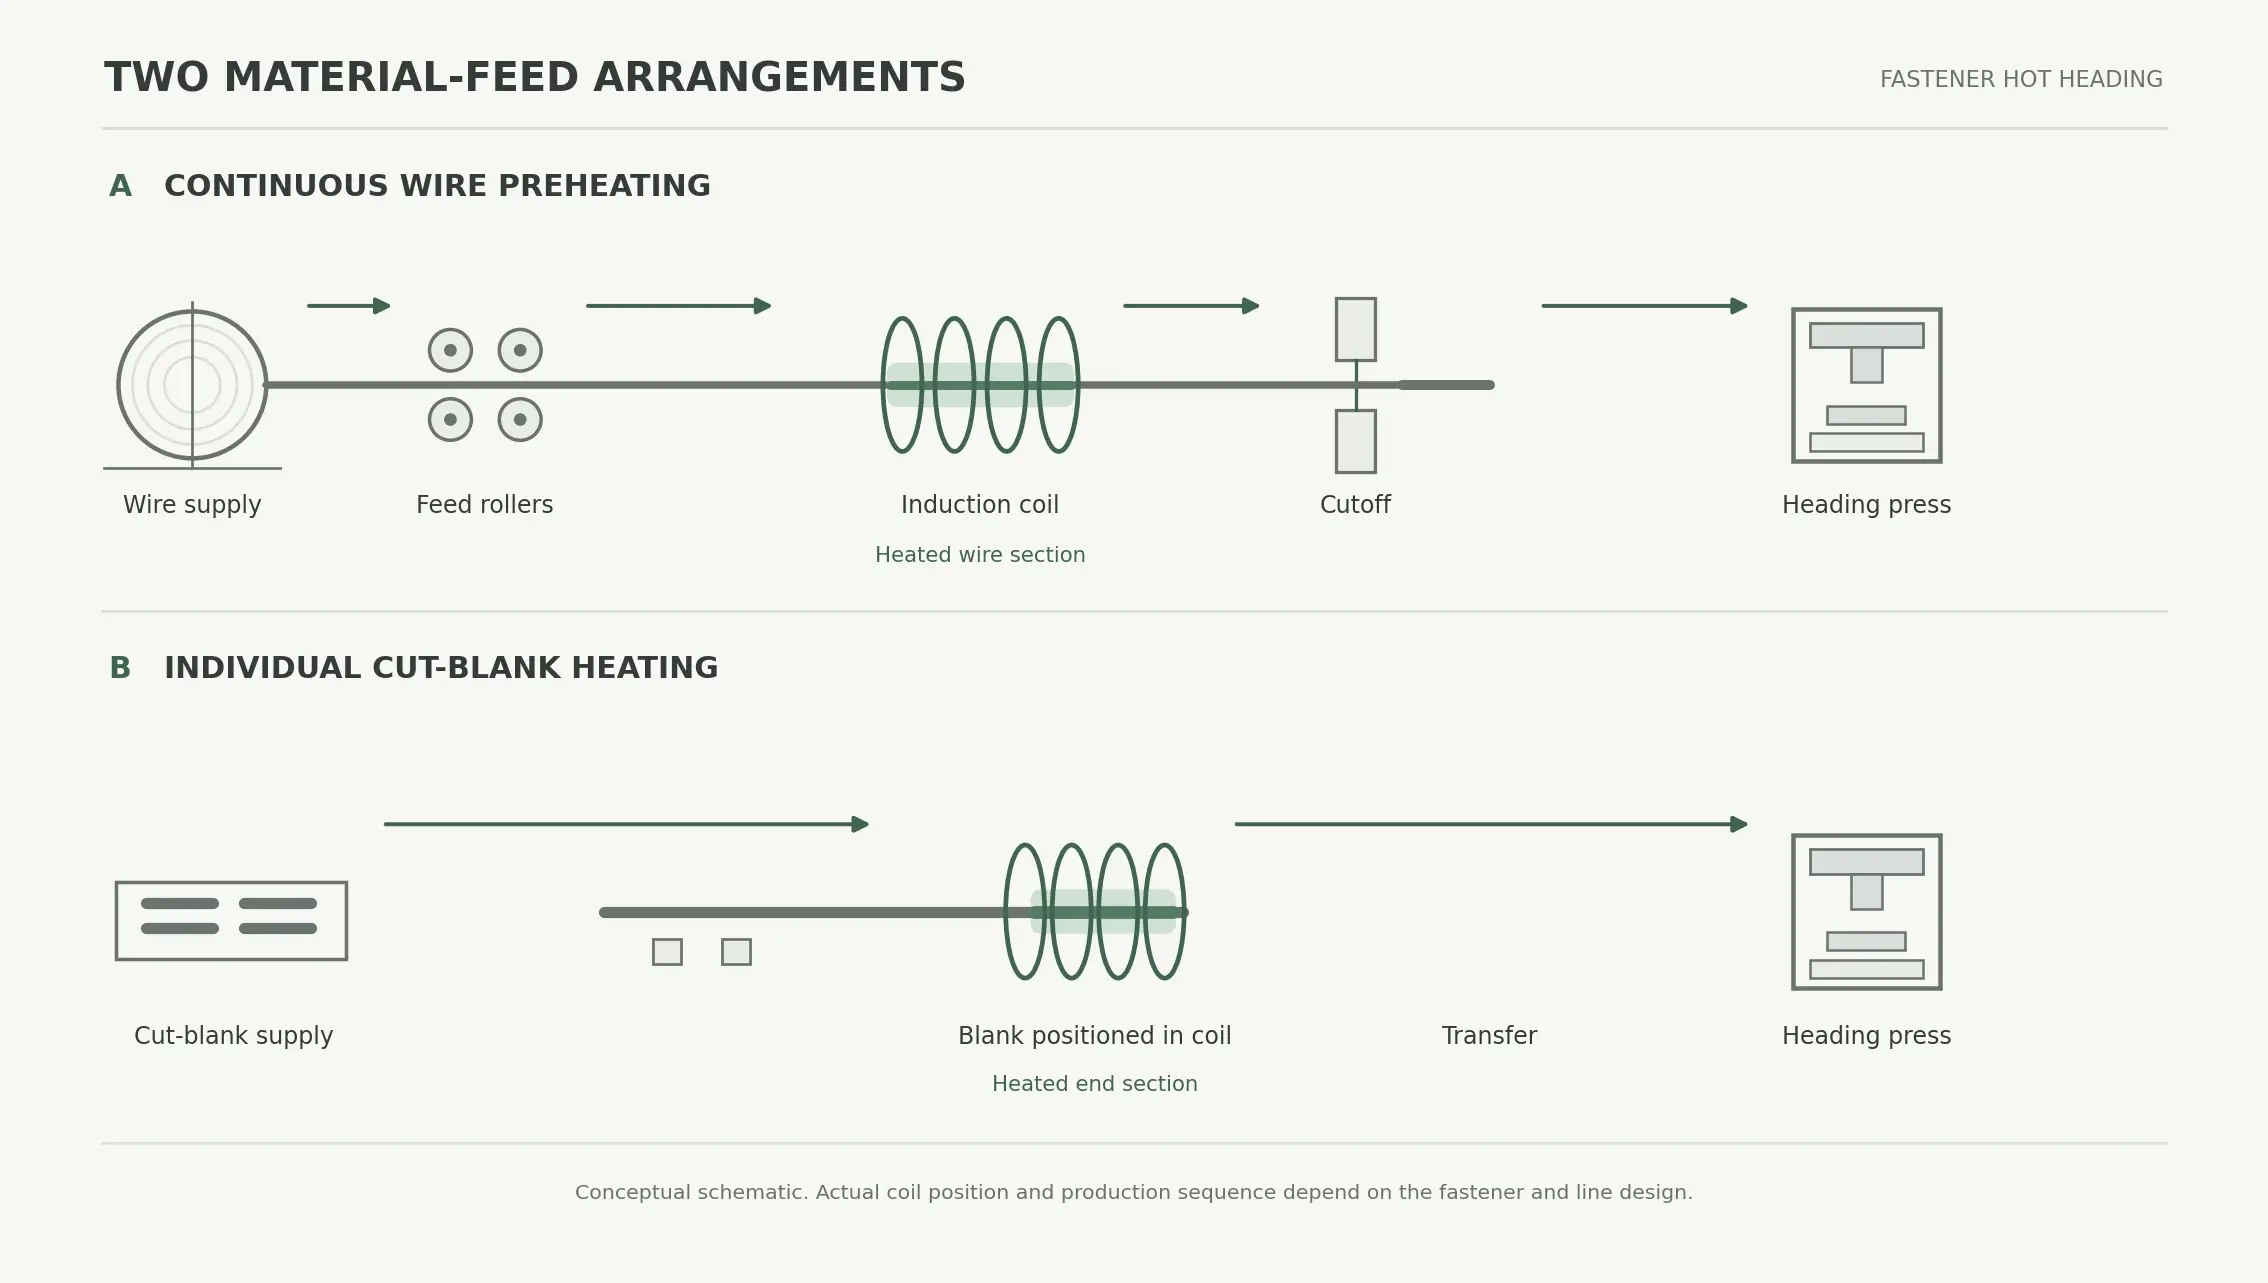
2. تغذية الأسلاك مقابل. التدفئة الفارغة الفردية
الطريقة التي تدخل بها المواد إلى محطة التسخين التعريفي تحدد الكثير من ترتيبات الإنتاج.
ينبغي النظر في تكوينين بشكل منفصل.
2.1 التسخين المستمر للأسلاك الفولاذية
في بعض خطوط تصنيع المثبتات, يتم توفير الأسلاك الفولاذية من ملف ويتم تطويرها بشكل مستمر من خلال نظام التغذية.
يمكن وضع ملف الحث على طول مسار السلك لتسخين قسم المادة المطلوبة قبل عمليات القطع والتوجيه اللاحقة.
قد يتضمن تسلسل الإنتاج النموذجي:
①تغذية الأسلاك واستقامة.
②التسخين التعريفي.
③نقل إلى موقف القطع.
④قطع السلك إلى الفراغات الفردية.
⑤التسليم إلى عملية العنوان.
يعتمد التسلسل الدقيق على تصميم الماكينة وعملية التشكيل المطلوبة.
يعد التسخين المسبق المستمر للسلك ذا أهمية خاصة عندما يتطلب خط الإنتاج سرعة تغذية ثابتة وحالة حرارية ثابتة قبل القطع.
يجب تنسيق ترتيب التسخين مع معدل تغذية السلك, درجة الحرارة المستهدفة والمسافة بين الملف ومحطة القطع.
2.2 قطع فردية للتدفئة الفارغة
هناك ترتيب آخر محتمل وهو تقطيع المادة إلى فراغات فردية قبل التسخين بالحث.
ثم يتم وضع كل فارغة في محطة التدفئة, حيث يتم تسخين الجزء النهائي المطلوب قبل نقله إلى آلة العنوان.
يمكن أخذ هذا التكوين في الاعتبار عندما يستخدم خط الإنتاج معالجة فردية لقطع العمل أو عندما يلزم دمج ترتيب التسخين مع نظام تغذية فارغ موجود.
وتشمل الاعتبارات الهامة:
•طول وقطر فارغ
•اتجاه الشغل
•وضعية التسخين
•وقت التحميل والتفريغ
•نقل إلى آلة العنوان
•التكرار بين الفراغات الفردية
بالمقارنة مع تسخين الأسلاك المستمر, يقدم التسخين الفارغ الفردي متطلبات إضافية للتعامل وتحديد المواقع.
ينبغي اختيار الترتيب المناسب وفقًا لخط الإنتاج الحالي بدلاً من افتراض أن تكوينًا واحدًا مناسبًا لجميع تطبيقات التثبيت.
2.3 الاختيار بين الترتيبين
| اعتبار | تسخين الأسلاك المستمر | التدفئة الفارغة الفردية |
|---|---|---|
| المواد الواردة | سلك ملفوف أو مستقيم | قطع الفراغات |
| حركة مادية | التغذية المستمرة أو المفهرسة | التعامل مع قطع العمل الفردية |
| وضعية التسخين | قسم محدد على طول مسار السلك | موقف محدد لكل فارغة |
| متطلبات التحكم الرئيسية | سرعة التغذية واتساق التسخين | تحديد المواقع وتكرار الدورة |
| تكامل الإنتاج | خط معالجة الأسلاك | التعامل مع فارغة وخط العنوان |
والفرق الرئيسي ليس مجرد تصميم الملف.
هذه هي الطريقة التي تتناسب بها محطة التسخين مع تسلسل تحضير المواد والتشكيل الكامل.
3. تحديد القسم الساخن لتشكيل رأس الترباس
3.1 فهم حجم المواد أثناء الاضطراب
عندما ينزعج الترباس الأسطواني الفارغ, تتدفق المواد من قسم الساق الأصلي إلى تجويف القالب لتكوين الرأس الموسع.
تعتمد كمية المواد المطلوبة على هندسة الرأس النهائية.
لرأس أسطواني تقريبًا, يمكن تقدير حجمها النظري بـ:
Vح ≈ π دح2 هيدروجينح / 4
أين:
— فح = حجم الرأس التقريبي
— دح = قطر الرأس
— حح = ارتفاع الرأس
لبداية أسطوانية فارغة بقطر Dب, طول المادة النظرية المقابلة هو:
Lب ≈ فح / (ص دب2/4)
أو:
Lب ≈ دح2 هيدروجينح / Dب2
يوفر هذا الحساب تقديرًا أوليًا لطول المادة المستهلكة في تشكيل الرأس.
قد تشتمل هندسة التثبيت الفعلية على مقاطع سداسية, والقوابس, نصف القطر السفلي, الشطب وغيرها من الميزات. لهذه الأشكال, يعد حجم CAD الفعلي أو حساب الحجم القائم على الرسم أكثر ملاءمة من التقريب الأسطواني.
الحساب أيضًا لا يحدد بشكل مباشر طول التسخين التعريفي المطلوب.
يجب إنشاء القسم الساخن وفقًا لتسلسل التشكيل, تدفق المواد, تصميم القالب وتوزيع درجة الحرارة المعتمدة.
3.2 مطابقة القسم الساخن لعملية التشكيل
يجب أن تتوافق منطقة التسخين مع المادة التي تحتاج إلى التشوه.
إذا كان القسم الساخن قصيرًا جدًا, قد لا يصل جزء من المادة اللازمة لتكوين الرأس إلى الحالة الحرارية المقصودة.
إذا كان القسم الساخن طويلا دون داع, قد تتعرض المواد الإضافية للتعرض الحراري دون المساهمة بشكل مباشر في عملية التشكيل المقصودة.
الترتيب الصحيح يعتمد على:
•القطر الفارغ الأصلي
•أبعاد الرأس المطلوبة
•حجم المواد
•تشكيل التخفيض
•عدد مراحل العنوان
•هندسة الموت
•درجة المادة
•شروط النقل
ولذلك ينبغي تحديد العلاقة بين الطول الساخن وهندسة الرأس باستخدام رسم المثبت الفعلي وتجارب التشكيل التمثيلي.
3.3 الانتقال بين المواد الساخنة والمبردة
تعمل التدفئة الموضعية على إنشاء انتقال بين منطقة التشكيل المقصودة والمواد المجاورة.
يؤثر هذا الانتقال على كيفية تصرف الفراغ أثناء الانزعاج.
الهدف هو إعداد قسم المواد المطلوبة للتشوه مع تجنب التسخين غير الضروري للمخزون المتبقي.
يتأثر انتقال درجة الحرارة بترتيب التدفئة, الأبعاد المادية, ظروف التشغيل والوقت المنقضي قبل التشكيل.
لتطبيق السحابة, والسؤال ذو الصلة هو ما إذا كانت المادة التي تدخل القالب تتمتع بالحالة الحرارية المطلوبة في جميع أنحاء القسم المتضمن في التشوه.
العلاقة العامة بين هندسة الملف, تم شرح أبعاد قطعة العمل وتطور المنطقة الساخنة في مقالتنا ذات الصلة حول ما الذي يحدد المنطقة الساخنة في التسخين التعريفي لنهاية الشريط.
تغطي هذه المقالة المبادئ العامة لمنطقة التدفئة. تركز هذه المقالة على تطبيقها على تشكيل رأس التثبيت.
4. تنسيق التدفئة, عمليات القطع والتوجيه
4.1 وقت التسخين ليس سوى جزء واحد من دورة الإنتاج
للحصول على خط تثبيت عالي الحجم, يجب أن تعمل محطة التسخين التعريفي بالتنسيق مع معدات تغذية وتشكيل المواد.
قد يتضمن تسلسل الإنتاج:
•تغذية الأسلاك
•تحديد موضع المواد
•التسخين بالحث
•قطع
•نقل الشغل
•تحميل آلة العنوان
•الانزعاج والتفريغ
لا يمكن تحديد دورة الإنتاج الإجمالية من وقت التسخين وحده.
على سبيل المثال, قد تتطلب دورة التسخين التي تدوم أقل من ثانية واحدة وقتًا إضافيًا لنقل المواد ونقلها إلى العملية التالية.
تعتمد سعة الخط الإجمالية على التفاعل بين هذه المراحل.
4.2 لماذا يهم وقت النقل
بعد مغادرة الملف التعريفي, تبدأ قطعة العمل بفقد الحرارة إلى المناطق المحيطة بها.
ولذلك قد تختلف درجة الحرارة في آلة العنوان عن درجة الحرارة المقاسة مباشرة بعد التسخين.
وهذا مهم بشكل خاص للتطبيقات التي تنطوي على درجات حرارة تشكيل عالية أو قطع عمل صغيرة نسبيًا مع مسافات نقل قصيرة.
يجب أن يحافظ ترتيب النقل على فاصل زمني قابل للتكرار بين التسخين والتشكيل.
في نظام آلي, وهذا يتطلب التنسيق بين:
•التحكم في التدفئة التعريفي
•تغذية الأسلاك أو تحديد المواقع الفارغة
•آلية القطع
•النقل الميكانيكي
•توقيت آلة العنوان
الهدف ليس مجرد تسخين كل قطعة فارغة بسرعة, بل لتسليمها إلى عملية التشكيل في ظل ظروف متسقة.
4.3 مثال منشور للتسخين المسبق لسلك التثبيت
نشرت شركة Ambrell تطبيقًا يشتمل على التسخين المسبق للأسلاك الفولاذية قبل توجيه المسمار.
وشملت شروط الاختبار المبلغ عنها:
| المعامل | القيمة المنشورة |
|---|---|
| قطر السلك الفولاذي | 5.4 مم |
| إمدادات الطاقة التعريفي | 30 كيلوواط |
| تردد التشغيل | 94 كيلوهرتز |
| درجة الحرارة المستهدفة | حوالي 177 درجة مئوية |
| وقت التسخين | 0.5 ثواني |
| نقل الوقت إلى موقف القطع | تقريبًا 3 ثواني |
استخدم التطبيق ملفًا حلزونيًا متعدد المنعطفات مصممًا خصيصًا.
تم استخدام الطلاء الذي يشير إلى درجة الحرارة والمزدوجة الحرارية أثناء الاختبار.
أفادت الشركة المصنعة أن السلك حافظ على درجة الحرارة المطلوبة خلال حركة مدتها ثلاث ثوانٍ من ملف الحث إلى موضع القطع.
تصف هذه الأرقام تطبيقًا واحدًا محددًا للتسخين المسبق لدرجة الحرارة المنخفضة. لا يُنصح باستخدام هذه الإعدادات للرأس الساخن التقليدي أو أقطار الأسلاك الأخرى.
هذه الحالة مفيدة لأنها توضح كيفية تقييم وقت التسخين ووقت النقل معًا.
مصدر: أمبريل – أسلاك الفولاذ ذات الرؤوس الساخنة الحثية لصناعة أدوات التثبيت
4.4 مطابقة قدرة التسخين مع مخرجات الضغط الرأسي
ثم يقوم محطة التعريفي يجب أن يكون حجمها وفقًا لمعدل الإنتاج المطلوب ودورة التشغيل لآلة التوجيه النهائية.
ويمكن النظر في عدة ترتيبات.
التدفئة في وضع واحد
قد يكون ترتيب الموضع الواحد مناسبًا عندما تكون دورة التسخين ومعالجة المواد متوافقة مع معدل الإنتاج المطلوب.
تسخين متعدد الأوضاع
يمكن أن تسمح أوضاع التسخين المتعددة بمعالجة قطع العمل المختلفة ضمن تسلسل إنتاج متداخل.
قد يكون هذا مفيدًا عندما يكون وقت التسخين أطول من الفاصل الزمني للتحميل أو النقل المتاح.
التدفئة من نوع القناة
لتطبيقات الأسلاك أو القضبان المستمرة المناسبة, يمكن أن يوفر مغو من نوع القناة مسار تسخين محدد يتم من خلاله تطوير المادة بشكل مستمر أو تدريجي.
يعتمد الاختيار النهائي على هندسة قطعة العمل, طريقة تغذية المواد, متطلبات التدفئة ومساحة الإنتاج المتاحة.
لا تؤدي محطة التسخين الأسرع بالضرورة إلى زيادة الإنتاج الإجمالي إذا ظلت آلة العنوان أو نظام مناولة المواد هي عنق الزجاجة.
5. التحقق من درجة الحرارة واتساق الإنتاج
5.1 التحقق من درجة الحرارة المطلوبة
ينبغي اختيار قياس درجة الحرارة وفقا لدرجة الحرارة المستهدفة, ترتيب المواد والإنتاج.
وتشمل الأساليب الممكنة:
— البيرومترات بالأشعة تحت الحمراء.
— الاتصال بالمزدوجات الحرارية أثناء تطوير العملية.
- الدهانات أو المواد التي تشير إلى درجة الحرارة.
- أنظمة مراقبة درجة الحرارة المعتمدة.
موقع القياس مهم.
لا يؤكد قياس درجة حرارة السطح تلقائيًا أن مركز قطعة العمل الأكبر حجمًا قد وصل إلى درجة الحرارة المطلوبة.
أثناء تطوير العملية الأولية, يمكن تقييم العينات التمثيلية لتحديد العلاقة بين درجة حرارة السطح والحالة الحرارية الداخلية.
وهذا مهم بشكل خاص عندما تنطوي عملية التشكيل على تشوه كبير من خلال المقطع العرضي لقطعة الشغل.
5.2 العوامل المؤثرة على تناسق التدفئة
يجب أخذ العوامل التالية في الاعتبار عند إنشاء عملية تسخين قفل قابلة للتكرار.
درجة المادة
درجات الصلب المختلفة لها كهرباء مختلفة, الخصائص الحرارية والتشكيلية. يجب أن تتبع درجة الحرارة المستهدفة المواد المطبقة ومتطلبات التشكيل.
سلك أو قطر فارغ
يمثل المقطع العرضي الأكبر كتلة حرارية أكبر وقد يتطلب دورة تسخين مختلفة لتحقيق درجة الحرارة الداخلية المطلوبة.
درجة حرارة المواد الواردة
يمكن أن تؤثر التغيرات في درجة حرارة المادة بين عمليات الإنتاج على استجابة التسخين.
التغذية وتحديد المواقع
التباين في سرعة المواد, عمق الإدخال أو موضع قطعة العمل يمكن أن يغير العلاقة بين الملف وقسم التسخين المقصود.
الفاصل الزمني للنقل
يمكن أن تؤدي أوقات النقل المختلفة إلى درجات حرارة مختلفة عندما تصل قطعة العمل إلى آلة العنوان.
وصفة التدفئة
الطاقة, يجب تحديد التردد ومدة التسخين معًا بدلاً من تعديلهما بشكل مستقل دون تقييم حالة قطعة العمل الناتجة.
5.3 مراقبة العمليات وسجلات الإنتاج
لتطبيقات الإنتاج, يمكن أن يساعد تسجيل ظروف العملية الرئيسية في تحديد التغييرات بين قطع العمل وعمليات الإنتاج.
تتضمن المعلومات المفيدة:
•درجة المواد والدفعة
•سلك أو قطر فارغ
•طول الشغل
•وصفة التدفئة
•إعدادات الطاقة والتردد
•مدة التدفئة
•سرعة التغذية
•قياس درجة حرارة الخروج
•وقت النقل
•دورة آلة العنوان
يمكن أن تساعد هذه السجلات في التمييز بين الاختلافات المرتبطة بالتسخين والمشكلات الناشئة في إعداد المواد أو معدات التشكيل.
5.4 التحقيق في تشكيل التباين
ليست كل مشكلة في تشكيل رأس الترباس تنشأ من التسخين التعريفي.
على سبيل المثال:
| الحالة المرصودة | مجالات للتحقيق |
|---|---|
| تكوين الرأس غير مكتمل | حجم المواد المتاحة, أبعاد فارغة, درجة حرارة المواد وملء القالب |
| الاختلاف في أبعاد الرأس | الاتساق الفارغ, تحديد المواقع المادية, حالة القالب وتسلسل التشكيل |
| تشكيل غير متناسق بين الفراغات المتعاقبة | تكرار التدفئة, اختلاف المواد الواردة وتشغيل الصحافة |
| مقياس السطح المفرط | درجة الحرارة, الوقت في درجة حرارة مرتفعة والجو المحيط |
| تشكيل الرأس المنحرف | تحديد المواقع فارغة, نقل المحاذاة وأدوات العنوان |
هذه الملاحظات هي نقاط البداية للتحقيق, ليس التشخيص التلقائي.
يجب تقييم عملية التسخين مع عملية التشكيل الفعلية قبل تغيير معلمات العملية.
6. إنشاء عملية التسخين التعريفي لإنتاج أدوات التثبيت
قبل اختيار ترتيب التدفئة التعريفي, يجب على الشركة المصنعة تحديد متطلبات التثبيت والإنتاج.
| معلومات التطبيق | غاية |
|---|---|
| درجة المادة | يحدد متطلبات التدفئة الخاصة بالمواد |
| شكل المواد الواردة | يحدد التعامل مع الأسلاك أو الفارغة الفردية |
| سلك أو قطر فارغ | يؤثر على الكتلة الحرارية واستجابة التدفئة |
| طول فارغ | يؤثر على التغذية وتحديد المواقع |
| هندسة الرأس المطلوبة | يساعد على تقدير المواد اللازمة للزعزعة |
| مطلوب قسم ساخن | يحدد منطقة التشكيل المقصودة |
| درجة حرارة تشكيل الهدف | يحدد الهدف الحراري |
| معدل الإنتاج | تحديد قدرة التدفئة المطلوبة |
| دورة آلة العنوان | يحدد متطلبات المعالجة النهائية |
| ترتيب النقل | يساعد على تقييم فقدان درجة الحرارة قبل التشكيل |
ثم يقوم تكوين التدفئة التعريفي وينبغي بعد ذلك تطويرها حول هذه الشروط.
قد يكون الملف المخصص مناسبًا لسلك معين أو حجم فارغ. ويمكن النظر في ترتيبات المواقف المتعددة لتلبية متطلبات الإنتاج الأعلى, بينما قد تكون تكوينات نوع القناة مناسبة للتغذية المستمرة للمواد.
يجب التحقق من صحة دورة التسخين النهائية باستخدام مواد إنتاج تمثيلية.
يجب التحقق من اختبار التطبيق الكامل:
•موضع القسم الساخن المقصود
•حالة درجة الحرارة المطلوبة
•التكرار بين قطع العمل المتعاقبة
•شروط النقل
•التوافق مع دورة آلة العنوان
•جودة التشكيل الناتجة
الهدف هو إنشاء عملية تسخين للتشكيل قابلة للتكرار بدلاً من مجرد تحقيق قراءة درجة الحرارة على عينة فردية.
الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
ما هي درجة الحرارة المطلوبة للتسخين التعريفي قبل التوجه الساخن?
تعتمد درجة الحرارة المطلوبة على المادة وعملية التشكيل. للسحابات الصلب, أبلغت مجموعة Inductotherm عن درجات حرارة نموذجية للعمل الساخن تبلغ حوالي 1050-1150 درجة مئوية, بينما تستخدم بعض تطبيقات العمل الدافئ درجات حرارة أقل. يجب تحديد مواصفات العملية الفعلية للمادة المعينة وتصميم المثبت.
هل يمكن استخدام التسخين التعريفي قبل التوجه البارد?
يمكن استخدام التسخين المسبق بالحث في تطبيقات معينة حيث يرغب المصنع في تقليل أحمال التشكيل أو إجهاد الأدوات مقارنة بالتشكيل البارد التقليدي. ومع ذلك, يجب تحديد العملية الناتجة وفقًا لدرجة الحرارة الفعلية ومتطلبات التشكيل بدلاً من تصنيفها تلقائيًا على أنها عنوان ساخن تقليدي.
هل يحتاج الترباس الفارغ بأكمله إلى التسخين؟?
ليس بالضرورة. يمكن للتسخين التعريفي تركيز الطاقة في القسم المطلوب لتكوين الرأس. يعتمد الطول الساخن المناسب على الشكل الهندسي الفارغ, أبعاد الرأس وتسلسل التشكيل.
لماذا يعد وقت النقل مهمًا في عنوان التثبيت الساخن?
تفقد قطعة العمل الحرارة بعد مغادرة ملف الحث. وبالتالي فإن التغيير في وقت النقل يمكن أن يؤدي إلى تغيير درجة الحرارة في آلة العنوان. يجب التنسيق بين التدفئة ومعالجة المواد للحفاظ على ظروف تشكيل متسقة.
هل يمكن لنفس ترتيب التسخين التعريفي معالجة أحجام مختلفة من البراغي?
أقطار الأسلاك المختلفة, يمكن أن تتطلب الأطوال الفارغة وهندسة الرأس ترتيبات مختلفة للملفات وظروف تسخين. قد يستوعب نظام التدفئة المشترك أحجامًا متعددة, ولكن ينبغي التحقق من ملاءمتها من خلال اختبار التطبيق.
الخلاصة
يوفر التسخين التعريفي طريقة مرنة لإعداد فراغات الأسلاك والمسامير قبل توجيه أداة التثبيت.
وتأتي قيمته من القدرة على تسخين قسم من المواد المختارة ودمج عملية التسخين مع تغذية الأسلاك, قطع ومعدات تشكيل المصب.
لمصنعي السحابة, تمتد الاعتبارات المهمة إلى ما هو أبعد من وقت التسخين. حجم المواد المتاحة, درجة حرارة التشكيل المطلوبة, يؤثر موقع القسم الساخن وتسلسل النقل على عملية الإنتاج النهائية.
ولذلك ينبغي تطوير ترتيب موثوق للتسخين التعريفي باستخدام رسم التثبيت الفعلي, مواصفات المواد ومتطلبات آلة العنوان.
من خلال تقييم التسخين والتشكيل كعمليات إنتاج متصلة, يمكن للمصنعين إنشاء ظروف أكثر اتساقًا لتشكيل رأس الترباس وتصنيع أدوات التثبيت بكميات كبيرة.
تحتاج إلى عملية تسخين حثية لرأس التثبيت الساخن?
أخبرنا الصف المادي الخاص بك, أبعاد الأسلاك أو فارغة, هندسة الرأس المطلوبة ومعدل الإنتاج. يمكن أن تساعدك شركة Kechuang في تقييم ترتيب التسخين بالحث المناسب لإنتاج أدوات التثبيت الخاصة بك.


