
التدفئة الحثية المحلية في تشكيل لفة: تسخين الحافة, القابلية للتشكيل والتحكم في العمليات
التشكيل باللف هو عملية تشكيل معدنية مستمرة تستخدم لإنتاج مقاطع ذات أشكال مقطعية محددة. عند معالجة الفولاذ عالي القوة أو المقاطع الجانبية ذات الحواف والأركان الهندسية الصعبة, قد يتضمن التشكيل البارد التقليدي مقاومة عالية للتشكيل, تركيز السلالة الموضعية, والانحرافات الأبعاد.
التسخين بالحث المحلي في تشكيل اللف يوفر طريقة لتسخين مناطق التشوه المحددة قبل دخولها إلى قسم التشكيل. من خلال تركيز الطاقة الحرارية في مناطق محددة, يمكن لهذه العملية تغيير خصائص المواد المحلية وتحسين ظروف التشكيل دون الحاجة إلى تسخين قطعة العمل بأكملها.
وقد تم اختبار هذا النهج في إنتاج الأنابيب المربعة عالية القوة ويمكن تطبيقه أيضًا على عمليات تشكيل المقاطع المعدنية المتخصصة التي تتطلب تسخينًا موضعيًا للحواف.
ومع ذلك, لا تستخدم هذه التطبيقات بالضرورة نفس ترتيب التدفئة. يتضمن تسخين زوايا الأنبوب المربع وتسخين الحواف الطولية لملف دعم معدني مسنن أشكالًا هندسية مختلفة لقطع العمل وتكوينات المحث.
تتناول هذه المقالة مبادئ التسخين التعريفي الموضعي في تشكيل اللف, آثاره على القابلية للتشكيل والربيع, والعوامل التي تؤثر على اتساق التسخين وجودة الشكل النهائي.
2. لماذا يتم استخدام التدفئة الموضعية في تشكيل اللف?
3. أين يتم تطبيق التدفئة الحثية المحلية؟?
4. كيف يؤثر التدفئة المحلية على القابلية للتشكيل و Springback
5. العوامل المؤثرة على التسخين وثبات التشكيل
6. الاعتبارات المادية وقيود العملية
7. مراقبة العمليات وتشكيل فحص الجودة
8. متى يكون تشكيل اللف بمساعدة الحث مناسبًا?
1. ما هو التسخين بالحث المحلي في تشكيل اللف?
يجمع التسخين بالحث المحلي في تشكيل اللف بين التسخين الكهرومغناطيسي والتشوه الميكانيكي من خلال معدات اللف.
أ ملف الحث يولد مجال مغناطيسي متناوب, تحريض التيارات الكهربائية داخل قطعة العمل الموصلة. تقوم المقاومة الكهربائية بتحويل هذه الطاقة إلى حرارة في المنطقة المحددة.
على عكس تسخين الفرن التقليدي, لا تتطلب العملية أن تصل قطعة العمل بأكملها إلى نفس درجة الحرارة.
اعتمادا على التطبيق, يمكن تركيب قسم التسخين قبل محطة التشكيل أو دمجه في خط إنتاج مستمر.
يتضمن تسلسل العملية النموذجي:
①تغذية وتحديد المواقع المعدنية.
②تطبيق التسخين التعريفي على منطقة التشوه المحددة.
③تحريك المنطقة الساخنة باتجاه بكرات التشكيل.
④تطبيق القوة الميكانيكية لإنتاج الشكل الهندسي المطلوب.
⑤فحص الملف الشخصي النهائي.
في الأدب البحثي, غالبًا ما توصف العمليات ذات الصلة بأنها تشكيل لفة التسخين الجزئي (PHRF) أو تشكيل اللف بمساعدة التسخين بالحث المحلي.
تصف هذه المصطلحات الأساليب ذات الصلة, ولكن لا ينبغي معاملتهم تلقائيًا على أنهم متطابقون. يصف التسخين الجزئي استراتيجية التدفئة الموضعية, بينما يحدد التسخين التعريفي مصدر الطاقة.
من المهم أيضًا التمييز بين تشكيل اللف والدرفلة على الساخن. يعمل تشكيل اللف على ثني المعدن تدريجيًا من خلال لفات التشكيل لإنشاء مقطع عرضي محدد, في حين أن الدرفلة على الساخن تستخدم في المقام الأول التشوه الانضغاطي لتغيير سمك المعدن أو مقطعه العرضي.
2. لماذا يتم استخدام التدفئة الموضعية في تشكيل اللف?
يتم أخذ التسخين الموضعي بعين الاعتبار عندما تتطلب مناطق معينة من التشكيل المعدني ظروف تشكيل محسنة.
ليس من الضروري لكل تطبيق تشكيل لفة. يبقى التشكيل التقليدي على البارد مناسبًا للعديد من المواد والأشكال الهندسية.
2.1 تقليل مقاومة التشكيل المحلية
تتغير الخواص الميكانيكية للصلب مع تغير درجة الحرارة. في ظل ظروف مناسبة, يقلل التسخين من مقاومة المادة للتشوه البلاستيكي.
يمكن أن يكون هذا مفيدًا عندما تتضمن عملية التشكيل:
•فولاذ عالي القوة مع قابلية تشكيل محدودة نسبيًا في درجة حرارة الغرفة
•هندسة الزاوية الضيقة
•تشوه الحافة الموضعية
•تركيز عالي للإجهاد في مناطق التشكيل المختارة
عن طريق تسخين منطقة التشوه, يمكن لعملية التشكيل الاستفادة من السلوك الميكانيكي المعتمد على درجة حرارة المادة.
الهدف هو تحسين الظروف في المنطقة التي تتعرض للتشوه بدلاً من تسخين الملف بالكامل دون داع.
2.2 تحسين القابلية للتشكيل المحلي
تصف القابلية للتشكيل قدرة المادة على الخضوع للتشوه البلاستيكي دون ظهور عيوب غير مقبولة.
أثناء تشكيل لفة, لا يتم توزيع التشوه بشكل موحد عبر الملف الشخصي بأكمله. زوايا, مناطق الانحناء, وقد تتعرض الحواف لضغط محلي أكبر من المقاطع المسطحة نسبيًا.
عندما تكون ليونة المادة غير كافية للتشوه المطلوب, يمكن أن تساعد التدفئة الموضعية في تقليل مخاطر الأضرار المرتبطة بالتشكل.
البحث الذي أجراه بنغ وآخرون. في المجلة الصينية للهندسة التحقيق في التسخين التعريفي لزوايا الأنبوب المربع عالي القوة قبل تشكيل اللفة الثانوية. أفادت الدراسة بتحسن قابلية تشكيل الزوايا من خلال التسخين الموضعي مع الحفاظ على خصائص المناطق غير المشوهة.
اقرأ الدراسة: تأثير التسخين بالحث الموضعي على التشكيل الثانوي للأنابيب المربعة ذات القوة العالية
تنطبق النتائج على الأنابيب الفولاذية عالية القوة المحددة والظروف التجريبية التي تم فحصها, بدلاً من إنشاء نتيجة عالمية لجميع عمليات تشكيل اللف.
2.3 تجنب التسخين غير الضروري للملف بأكمله
تتطلب بعض الملفات الشخصية التشوه بشكل رئيسي على طول الحواف أو الزوايا المحددة.
لذلك قد يكون تسخين المقطع العرضي بأكمله غير ضروري.
يتيح التسخين التعريفي الموضعي لترتيب التسخين التركيز على المناطق التي تحتاج إلى قابلية تشكيل إضافية, بينما تظل المناطق المحيطة خارج منطقة التدفئة الأولية.
يمكن أن يكون هذا النهج مفيدًا بشكل خاص عندما تسمح هندسة المظهر الجانبي وتسلسل الإنتاج بدمج قسم التسخين مع معدات التشكيل الميكانيكية.
3. أين يتم تطبيق التدفئة الحثية المحلية؟?
يعتمد موقع التسخين على الشكل الهندسي ونوع التشوه المطلوب.
هناك تكوينان مختلفان لهما أهمية خاصة: تسخين الزاوية للأنابيب المربعة عالية القوة وتسخين الحافة الطولية لمقاطع الدعم المعدنية المتخصصة.
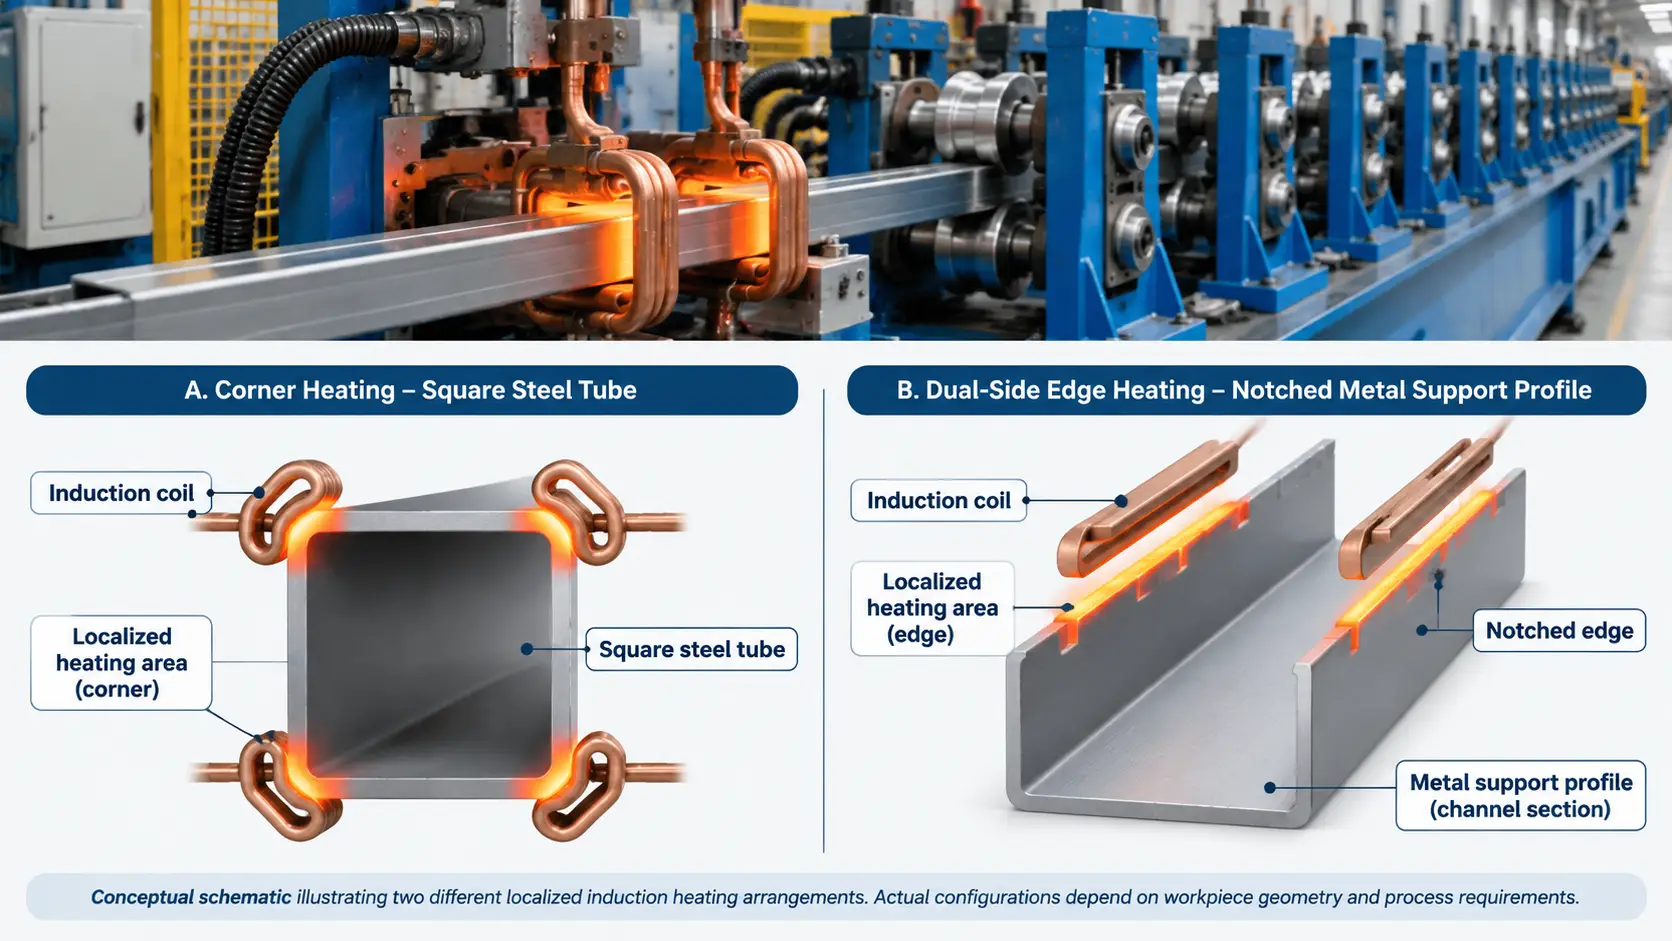
3.1 تسخين الزاوية في أنابيب مربعة عالية القوة
في مقاطع فولاذية مجوفة مربعة ومستطيلة, تعتبر الزوايا مناطق تشوه مهمة.
أثناء تشكيل لفة, تخضع المادة للانحناء والتشوه البلاستيكي حول هذه المناطق. قد يواجه الفولاذ عالي القوة تصلبًا كبيرًا في الضغط ومقاومة تشكيل موضعية.
يمكن تطبيق التسخين بالحث المحلي على مناطق الزاوية قبل عملية التشكيل اللاحقة.
البحث الذي أجراه بنغ وآخرون. قام وزملاؤه بدراسة هذا النهج باستخدام ملفات تحريضية موضوعة لتسخين زوايا الأنابيب المربعة عالية القوة.
ذكرت الدراسة تحسين قابلية تشكيل الزاوية, ولكنها حددت أيضًا اعتبارات عملية مهمة, بما في ذلك تراكم المعادن حول الزوايا الخارجية وتطور الشقوق الصغيرة في ظل ظروف تشكيل معينة.
دراسة منفصلة أجراها وانغ وآخرون. التحقيق في آثار درجة حرارة التسخين التعريفي على البنية المجهرية والخواص الميكانيكية للأنابيب المربعة HSLA.
درس البحث نطاقات درجات حرارة التسخين المختلفة وتأثيرها على البنية المجهرية للزاوية, الخصائص الميكانيكية, وتشكيل الأداء.
تثبت هذه الدراسات أن درجة حرارة التسخين ليست مجرد مسألة زيادة القابلية للتشكيل. كما أنه يؤثر على تطور البنية المجهرية والخواص الميكانيكية للقسم النهائي.
ولذلك يجب إنشاء ظروف التسخين المناسبة لدرجة الفولاذ المحددة, حالة المواد الأصلية, وتشكيل التسلسل.
3.2 تسخين الحافة الطولية في ملفات الدعم المعدنية المحززة
يتضمن التطبيق الآخر مقاطع دعم معدنية تتطلب حوافها الطولية تشوهًا موضعيًا.
يستخدم التكوين الصناعي العملي ملفين تحريضيين موضوعين على الجانبين المتقابلين للملف الجانبي.
يتضمن الترتيب العام:
•ملف دعم معدني على شكل قناة مع شقوق حافة متباعدة بانتظام
•اثنين من المحاثات المتمركزة بالقرب من الحواف الطولية
•تسخين موضعي لكلا المنطقتين الطرفيتين
•آلية التغذية والتوجيه
•معدات الدرفلة التي تشكل الحواف الساخنة
كما يتحرك الملف الشخصي إلى الأمام, تمر كلا الحافتين الطوليتين عبر مناطق التسخين الخاصة بهما قبل الدخول إلى قسم التدحرج.
يبقى الجزء المركزي من الملف الشخصي خارج مناطق التدفئة الأولية.
يختلف هذا الترتيب عن تسخين الزاوية في الأنابيب المربعة. المناطق المستهدفة, هندسة الشغل, وموضع مغو مختلفة.
والمثال الصناعي الحقيقي هو خط تشكيل اللف بمساعدة الحث لمقاطع الدعم المعدنية.
تجمع المعدات الموضحة بين تسخين الحافة بالحث المزدوج, التغذية المستمرة, توجيه الشغل, ودحرجة الحواف الميكانيكية.
تقدم الشقوق اعتبارًا إضافيًا للتصميم. بينما تتحرك الحواف المتقطعة عبر منطقة التسخين التعريفي, تتغير كمية وهندسة المعدن الموجود أسفل المحاثات. يمكن أن يؤثر هذا على الاقتران الكهرومغناطيسي المحلي.
ولذلك يجب تصميم ترتيب المحث وأدوات التدحرج حول أبعاد المظهر الجانبي الفعلية وهندسة الشق.
يوضح العرض التوضيحي للمعدات ترتيب التسخين والدرفلة, ولكنها لا تحدد في حد ذاتها درجة حرارة التشغيل العالمية, سرعة الإنتاج, أو التسامح الأبعاد.
4. كيف يؤثر التدفئة المحلية على القابلية للتشكيل و Springback
يؤدي التسخين الموضعي إلى تغيير الاستجابة الميكانيكية للمادة أثناء التشكيل. هناك اعتباران مهمان هما القابلية للتشكيل والربيع.
4.1 التأثير على القابلية للتشكيل
يمكن أن يؤدي التسخين إلى تقليل مقاومة التشوه وتغيير قدرة المادة على استيعاب الضغط البلاستيكي.
لمحات الصلب عالية القوة, يمكن أن يكون هذا مهمًا في المناطق التي ينتج فيها التكوين البارد التقليدي تركيزًا شديدًا للإجهاد.
التأثير يعتمد على عدة متغيرات:
•درجة الفولاذ والبنية المجهرية الأولية
•درجة حرارة التسخين
•معدل التسخين
•الوقت بين التسخين والتشوه
•السلالة المحلية وهندسة التشكيل
الدراسة التي أجراها وانغ وآخرون. على الأنابيب المربعة HSLA أن نطاقات درجات حرارة التسخين التعريفي المختلفة تنتج استجابات ميكانيكية مجهرية مختلفة.
تسلط النتائج الضوء على سبب ضرورة تطوير ظروف التسخين للمادة وعملية التشكيل بدلاً من اختيارها من توصية عامة لدرجة الحرارة.
4.2 تأثير على سبرينجباك
يحدث Springback عندما يتم تحرير التشوه المرن بعد إزالة قوة التشكيل.
يمكن أن يتسبب ذلك في انحراف المظهر الجانبي النهائي عن الزاوية المقصودة, انحناء, أو أبعاد المقطع العرضي.
يتأثر مقدار الربيع:
•قوة المواد وخصائص المرونة
•سمك الملف الشخصي
•نصف قطر الانحناء
•زاوية التشكيل
•هندسة لفة
•تسلسل التشكيل
•درجة الحرارة أثناء التشوه
تم أيضًا دراسة تشكيل لفة التسخين الجزئي كوسيلة للتأثير على الزنبرك في الفولاذ عالي القوة.
على سبيل المثال, درس ميهاري وهان تأثيرات تشكيل لفة التسخين الجزئي على الزنبرك في مقاطع الفولاذ عالية القوة.
اقرأ الدراسة: تأثير طريقة التشكيل بالدرفلة بالتسخين الجزئي على ظهر الفولاذ عالي القوة
يقدم هذا البحث أدلة ذات صلة حول التشكيل بمساعدة التسخين الموضعي, ولكن ينبغي تفسير استنتاجاتها ضمن العملية المحددة والظروف المادية المدروسة.
التدفئة الموضعية قد تؤثر على السبرينغباك, لكنه لا يلغي تلقائيًا استعادة الأبعاد بعد التشكيل.
4.3 موازنة القابلية للتشكيل وخصائص المواد
تحسين القابلية للتشكيل ليس سوى جزء واحد من العملية.
التدفئة المفرطة قد تغير البنية المجهرية, الخصائص الميكانيكية, وحالة سطح المادة.
لبعض الفولاذ عالي القوة, يجب أيضًا تقييم نطاق درجة الحرارة المطلوب لتحسين سلوك التشكيل وفقًا لحالة المادة الأصلية والخصائص المطلوبة للمكون النهائي.
الهدف هو إقامة توازن مناسب بين متطلبات التشوه وأداء المواد.
5. العوامل المؤثرة على التسخين وثبات التشكيل
يجب اعتبار التسخين والتشكيل الميكانيكي بمثابة عملية منسقة واحدة.
تؤثر العديد من المتغيرات على ما إذا كانت المناطق المحددة تتلقى تسخينًا ثابتًا وما إذا كان المظهر الجانبي النهائي يلبي الشكل الهندسي المطلوب.
5.1 درجة المادة وسمكها
تختلف درجات الفولاذ المختلفة كهربائي, مغناطيسي, الحرارية, والخصائص الميكانيكية.
تؤثر هذه الخصائص على الاقتران الكهرومغناطيسي, سلوك التدفئة, واستجابة المادة للتشوه.
يؤثر السُمك أيضًا على نقل الحرارة وتوزيع درجة الحرارة عبر القسم.
لا ينبغي أن يتم تطبيق ترتيب المحث وحالة التشغيل التي تم تطويرها لمادة واحدة تلقائيًا على درجة فولاذية أخرى أو سمك مقطع جانبي.
5.2 هندسة الحث والتخليص
يجب أن يتم تصميم المحث حول منطقة التسخين المستهدفة وهندسة قطعة العمل الفعلية.
وتشمل الاعتبارات الهامة:
•شكل وأبعاد مغو
•المسافة بين مغو والشغل
•المقطع العرضي للملف الشخصي
•موقف الحافة أو الزاوية
•هندسة الشق
•محاذاة الشغل
يجب أن يسمح الخلوص للملف الشخصي بالتحرك عبر قسم التسخين دون تدخل ميكانيكي.
وفي الوقت نفسه, يجب أن تظل أدوات التوصيل الكهرومغناطيسية مناسبة لعملية التسخين المقصودة.
لمحات حقق, هندسة الحافة المتغيرة تجعل تصميم المحث ذا أهمية خاصة.
5.3 المسافة بين أقسام التسخين والدرفلة
بعد مغادرة منطقة التسخين بالحث, تبدأ قطعة العمل بالتبريد.
وبالتالي فإن المسافة بين قسم التسخين ولفائف التشكيل تؤثر على درجة الحرارة التي يحدث عندها التشوه.
إذا كانت المسافة كبيرة جدًا بالنسبة للعملية المقصودة, قد تفقد المادة كمية كبيرة من الحرارة قبل الوصول إلى محطة التشكيل.
يجب أن يراعي تخطيط المعدات درجة حرارة التشكيل المطلوبة, حركة قطعة العمل, ومساحة التثبيت المتاحة.
5.4 سرعة التغذية وقوة التسخين
في الإنتاج المستمر, تحدد سرعة التغذية المدة التي يبقى فيها كل قسم من الملف الشخصي داخل منطقة التسخين الفعالة.
عند طاقة ممتصة معينة وترتيب تسخين, تؤدي زيادة سرعة الخط بشكل عام إلى تقليل الطاقة المتوفرة لكل وحدة طول.
ولذلك يجب تنسيق قوة التسخين وسرعة التغذية.
وتشمل المتغيرات الأخرى ذات الصلة:
•طول التسخين الفعال
•تحديد موضع الشغل
•سمك المادة
•مدخل درجة حرارة المواد
•اقتران الكهرومغناطيسي
تتطلب عملية الإنتاج المستقرة ظروف تشغيل متكررة بدلاً من الاعتماد على طاقة التسخين وحدها.
5.5 هندسة أداة المتداول والمحاذاة
يحدد قسم التدحرج كيفية تطبيق القوة الميكانيكية على المادة الساخنة.
وتشمل الاعتبارات الرئيسية:
•لفة الملف الشخصي
•لفة التخليص
•محاذاة الأداة
•تسلسل التشكيل
•مطلوب هندسة الحافة النهائية
للملفات الشخصية ذات الشقوق المتباعدة بانتظام, يجب أن يستوعب الترتيب المتداول الحواف المتقطعة مع الحفاظ على موضع قطعة العمل المطلوبة.
حتى عندما تكون ظروف التدفئة متسقة, يمكن أن تؤدي هندسة اللفة غير المناسبة أو المحاذاة غير الصحيحة إلى انحرافات الأبعاد وتشوه غير متساوٍ.
لذلك يجب تطوير التسخين والدرفلة معًا لنفس مواصفات قطعة العمل.
6. الاعتبارات المادية وقيود العملية
التسخين بالحث الموضعي غير مناسب لكل مادة أو عملية تشكيل.
وينبغي تقييم العديد من القيود قبل إدخال العملية.
خصائص المواد
قد يكون الفولاذ عالي القوة والمعالج بالحرارة حساسًا للدورات الحرارية. يمكن أن يؤدي التسخين المفرط إلى تغيير بنيتها المجهرية وخصائصها الميكانيكية.
الأكسدة السطحية
اعتمادا على المواد وظروف التدفئة, قد تتطور الأكسدة وحجم السطح في المنطقة الساخنة.
تسخين غير متساوٍ
التغييرات في إزالة مغو, تحديد المواقع الشغل, أو يمكن أن تؤثر هندسة الملف الشخصي اتساق التدفئة.
هندسة الملف الشخصي المعقدة
الشقوق, زوايا حادة, ويمكن أن يؤثر تغيير المقاطع العرضية على الاقتران الكهرومغناطيسي والتخليص الميكانيكي.
تشكيل القيود
لا يمكن للتدفئة الموضعية أن تعوض هندسة اللف غير المناسبة بشكل أساسي, أدوات غير صحيحة, أو تسلسل تشكيل غير مناسب.
لا توجد درجة حرارة تسخين عالمية, التردد, أو إعداد الطاقة لجميع تطبيقات تشكيل اللف بمساعدة الحث.
يجب أن يتم إنشاء العملية وفقًا للمادة الفعلية, أبعاد الملف الشخصي, متطلبات التشوه, وظروف الإنتاج.
7. مراقبة العمليات وتشكيل فحص الجودة
تعد مراقبة العملية ضرورية لتحديد ما إذا كانت عمليات التسخين والتشكيل تظل ثابتة أثناء الإنتاج.
يجب أن يغطي نهج الفحص كلا من مرحلة التسخين والملف النهائي.
7.1 التحقق من ظروف التدفئة
قد تتضمن متغيرات العملية الهامة:
•انتاج الطاقة التعريفي
•تردد التشغيل
•سرعة تغذية قطعة العمل
•وقت التسخين أو طول التسخين الفعال
•مغو إلى الشغل التخليص
•درجة الحرارة في منطقة التشكيل المقصودة
حيث تكون ردود الفعل على درجة الحرارة مطلوبة, وينبغي استخدام أداة قياس معايرة مناسبة.
قياس درجة الحرارة بالأشعة تحت الحمراء يمكن أن يكون مفيدًا لتحريك الملفات الشخصية, ولكن يجب أن يأخذ إعداد القياس في الاعتبار حالة السطح, الانبعاثية, وموقع منطقة القياس.
7.2 فحص هندسة الملف الشخصي النهائي
يجب التحقق من الملف الشخصي النهائي مقابل الرسم المحدد.
اعتمادا على التطبيق, قد يشمل التفتيش:
•أبعاد الملف الشخصي الشاملة
•موضع الحافة وزاوية التشكيل
•شعاع الزاوية
•هندسة المقطع العرضي
•التماثل بين الحافتين
•اتساق الأبعاد على طول الملف الشخصي
لمحات مع الشقوق, يجب أيضًا فحص الحواف المشكلة حول المقاطع المتقطعة.
7.3 التحقق من حالة السطح والمواد
يمكن للفحص البصري تحديد الأكسدة السطحية, الصدأ, وتلف التشكيل المرئي.
لتطبيقات الصلب عالية القوة الهامة, قد تكون هناك حاجة إلى تقييم إضافي للمواد إذا كانت دورة التسخين قد تؤثر على الخواص الميكانيكية الأصلية.
يجب تحديد متطلبات الفحص وفقًا لمواصفات المواد ومتطلبات المكونات النهائية.
الغرض من مراقبة العملية ليس مجرد الحفاظ على درجة حرارة تسخين معينة. إنه التأكد من أن ظروف التسخين والتشكيل تنتج باستمرار الشكل النهائي المطلوب.
8. متى يكون تشكيل اللف بمساعدة الحث مناسبًا?
إن تشكيل اللف بمساعدة الحث يستحق النظر فيه عندما تكون ظروف التشكيل التقليدية غير كافية لمادة معينة أو هندسة جانبية.
وتشمل التطبيقات المحتملة:
•أقسام فولاذية عالية القوة تتطلب قابلية تشكيل محلية محسنة
•مقاطع مجوفة مربعة ومستطيلة مع تشوه زاوية صعب
•تتطلب الملامح المعدنية تشكيل حافة طولية موضعية
•تتطلب ملفات تعريف الدعم المحززة دحرجة حافة متخصصة
•خطوط إنتاج مستمرة حيث يمكن دمج التسخين مع معدات التغذية والتشكيل
قبل اختيار العملية, يجب على الشركات المصنعة تقييم:
①درجة المواد وحالة المواد الأصلية.
②المقطع العرضي للملف وسمكه.
③مناطق التدفئة المستهدفة.
④مطلوب الهندسة النهائية.
⑤تشكيل القوة وترتيب الأدوات.
⑥سرعة الإنتاج المستهدفة.
⑦متطلبات التفتيش والأبعاد.
تعتبر رسومات قطع العمل ومواصفات المواد مفيدة بشكل خاص عند تقييم تطبيق جديد.
لمحات الدعم المعدنية المتخصصة, يجب أن يُظهر رسم الحافة النهائي أيضًا أبعاد الشق وتشوه الحافة المطلوب.
9. الأسئلة المتداولة
هل يعمل التسخين التعريفي على تحسين تشكيل اللفة؟?
يمكنه تحسين ظروف التشكيل المحلية عن طريق تغيير الاستجابة الميكانيكية للمادة في مناطق التشوه المحددة.
الفائدة الفعلية تعتمد على خصائص المواد, ظروف التدفئة, وهندسة الملف الشخصي.
يتم تسخين الملف المعدني بالكامل أثناء تشكيل اللف بمساعدة الحث?
لا. تم تصميم التسخين التعريفي المحلي لتركيز الطاقة في مناطق مختارة.
اعتمادا على التطبيق, قد تكون هذه زوايا أنبوبية مربعة, مناطق الانحناء, أو حواف جانبية طولية.
يمكن أن يؤدي التسخين التعريفي إلى تقليل الزنبرك في تشكيل اللف?
يمكن أن يؤثر التسخين الموضعي على الارتداد عن طريق تغيير الاستجابة الميكانيكية للمادة أثناء التشكيل.
بحثت الأبحاث في تشكيل لفة التسخين الجزئي كوسيلة للتحكم في الزنبرك في الفولاذ عالي القوة. ومع ذلك, والنتيجة تعتمد على ظروف المواد والعملية المحددة.
كيف تؤثر سرعة التغذية على التسخين بالحث?
تؤثر سرعة التغذية على الوقت الذي يقضيه كل قسم من قطعة العمل داخل منطقة التسخين الفعالة.
عند طاقة ممتصة معينة, تعمل سرعة الخط الأعلى عمومًا على تقليل مدخلات الطاقة لكل وحدة طول. ولذلك يجب تنسيق قوة التسخين وسرعة التغذية.
هل يمكن دمج التسخين التعريفي مع معدات تشكيل اللف الموجودة؟?
في بعض التطبيقات, يمكن دمج قسم التسخين التعريفي مع معدات التغذية والدرفلة الموجودة.
ومع ذلك, تعتمد الجدوى على مساحة التثبيت المتاحة, هندسة الملف الشخصي, إزالة مغو, المتطلبات الكهربائية, وتسلسل التشكيل المطلوب.
10. الخلاصة
يوفر التسخين بالحث المحلي في تشكيل اللف طريقة لتحسين ظروف التشكيل لمناطق التشكيل المعدني المحددة دون الحاجة إلى تسخين قطعة العمل بأكملها.
من خلال تركيز التسخين الكهرومغناطيسي في زوايا أو حواف محددة, يمكن أن تؤثر العملية على قابلية التشكيل المحلية, مقاومة التشوه, والسلوك الربيعي.
ومع ذلك, تتطلب النتائج المتسقة أكثر من مجرد اختيار مصدر طاقة الحث المناسب. خصائص المواد, هندسة مغو, تحديد المواقع الشغل, سرعة التغذية, مسافة التسخين إلى اللف, ويجب النظر في تصميم الأداة المتداول معًا.
للمصنعين الذين يقومون بمعالجة مقاطع فولاذية عالية القوة أو مقاطع دعم معدنية متخصصة, يمكن أن يوفر التشكيل باللف بمساعدة الحث بديلاً عندما تكون ظروف التشكيل التقليدية غير كافية.
تم تطوير الحل الأنسب حول هندسة قطعة العمل الفعلية, مواصفات المادة, نتيجة التشكيل المطلوبة, وظروف الإنتاج.
تحتاج إلى إعداد مخصص للتشكيل بمساعدة الحث?
شارك رسم ملفك الشخصي ومواصفات المواد. يمكننا تقييم ما إذا كان التسخين بالحث الموضعي يناسب عملية التشكيل الخاصة بك.


