| يتم توليد الحرارة مباشرة داخل المعدن, مع معدل التدفئة 2-10 مرات أسرع من طرق التدفئة التقليدية; على سبيل المثال, تستغرق قطعة العمل المصنوعة من الفولاذ الكربوني من بضع ثوانٍ إلى عشرات الثواني فقط لتسخينها حتى درجة حرارة الحدادة التي تبلغ 1200 درجة مئوية. |
يعتمد على الإشعاع الحراري وتوصيل الهواء لنقل الحرارة, مع مسار نقل الحرارة الطويل; يستغرق الأمر عدة دقائق لتسخين قطعة عمل من الفولاذ الكربوني بنفس المواصفات لدرجة حرارة الحدادة |
| مع التحكم الدقيق عبر المجال المغناطيسي المتناوب, يمكن التحكم في اختلاف درجات الحرارة الداخلية والخارجية لقطع العمل الصغيرة والمتوسطة الحجم في حدود 5 درجات مئوية, تجنب بشكل فعال ارتفاع درجة الحرارة المحلية أو انخفاض درجة الحرارة |
تتأثر بشكل كبير باضطراب تدفق الهواء, تتقلب درجة حرارة سطح قطعة العمل بشكل كبير, مع اختلاف في درجات الحرارة غالبًا ما يتجاوز 50 درجة مئوية, مما يؤدي بسهولة إلى حدوث عيوب في قطعة العمل |
| معدل استخدام الحرارة مرتفع مثل 85%-95%, مع عدم فقدان الحرارة من اللهب المكشوف أو البيئة, مما أدى إلى فقدان الطاقة منخفضة للغاية |
معدل استخدام الحرارة هو فقط 30%-50%, مع فقدان كمية كبيرة من الحرارة من خلال انبعاث غاز المداخن والإشعاع البيئي, مما يؤدي إلى هدر خطير للطاقة |
| يعتمد وضع التدفئة عدم الاتصال, مع عدم وجود ملوثات مثل بقايا الوقود أو مقياس الأكسيد المتولد; لا توجد عملية لهب مفتوح, مما يؤدي إلى انخفاض خطر الحريق |
يتم إنشاء بقايا غاز المداخن والنفايات أثناء عملية التسخين, مما يلوث بسهولة سطح قطعة العمل وبيئة التشغيل; تشكل عملية اللهب المكشوف خطرًا كبيرًا على الحريق |
| عن طريق ضبط التردد الحالي (1kHz-1MHz) وشدة التيار, درجة حرارة التدفئة, يمكن التحكم بدقة في مدة التسخين ومنطقة التسخين |
يعتمد على الضبط اليدوي لإمدادات الوقود للتحكم في درجة الحرارة, مع خطأ في درجة الحرارة يتجاوز ±50 درجة مئوية, مما يجعل من الصعب تلبية الطلب على التدفئة الدقيقة |
| مناسبة لمختلف المعادن الموصلة (مثل الصلب, النحاس, الألومنيوم, إلخ), خاصة لاحتياجات التسخين لقطع العمل الدقيقة الصغيرة والمتوسطة الحجم وقطع العمل ذات الشكل الخاص |
ينطبق بشكل أساسي على قطع العمل الكبيرة والسيناريوهات المعالجة بشكل خشن مع متطلبات منخفضة لدقة الأبعاد وجودة السطح |

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/flyweight-induction-hardening-marine-diesel-engine.webp
1086
1448
تسوي يانان
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
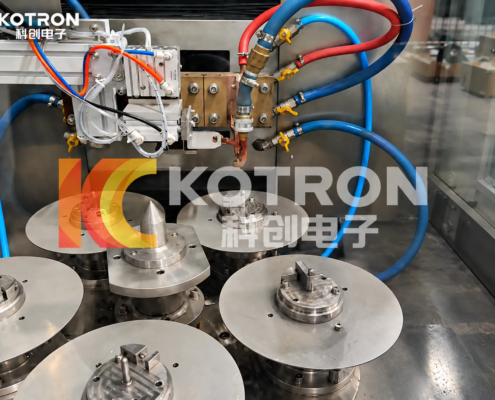
تسوي يانان2026-10-23 03:55:492026-10-23 03:55:49التصلب التعريفي لمكونات وزن الذبابة لمحركات الديزل البحرية
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/titanium-alloy-bar-induction-heating-feeding-system.webp
1086
1448
تسوي يانان
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
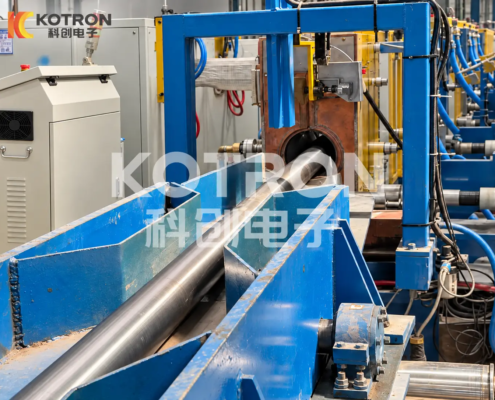
تسوي يانان2026-10-22 09:09:312026-10-22 09:09:31التسخين الحثي لقضبان سبائك التيتانيوم للدلفنة على الساخن
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/graphite-mold-induction-heating-system.webp
1086
1448
تسوي يانان
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
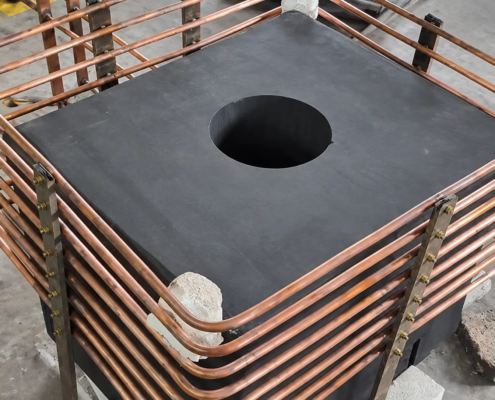
تسوي يانان2026-10-21 06:20:102026-10-21 06:20:10نظام التسخين التعريفي لقوالب الجرافيت


