| يتم توليد الحرارة مباشرة داخل قطعة العمل دون فقدان الحرارة البيئية; يتم قياس دورة التسخين بالثواني/الدقائق, ويمكن أن يبدأ الإنتاج مباشرة بعد بدء التشغيل |
يتم تسخين الفرن أولا, ثم يتم نقل الحرارة إلى الشغل, مما يؤدي إلى فقدان الحرارة العالية; من الضروري تسخين الفرن مسبقًا, ووقت التسخين طويل |
| الطاقة والتردد قابلان للتعديل, مع خطأ في التحكم في درجة الحرارة ضمن ±5 درجة مئوية; يمكن تحقيق التسخين المحلي الدقيق لقطع العمل, ضمان درجة حرارة موحدة |
تتأثر درجة الحرارة بشكل كبير بالتشغيل اليدوي والبيئة, عرضة لارتفاع درجة الحرارة المحلية / انخفاض درجة الحرارة; في الغالب التدفئة الشاملة مع التحكم في درجة الحرارة الخام |
| تحسين هيكل الحبوب الشغل, عدد أقل من العيوب مثل الشقوق والتشوه, انخفض معدل الخردة بنحو 30%; الحد الأدنى من الأكسدة السطحية وإزالة الكربنة, ارتفاع معدل استخدام المواد |
عرضة لتزوير العيوب بسبب التدفئة غير المتكافئة, مع نسبة خردة عالية نسبيا; تتطلب الأكسدة السطحية الشديدة لقطع العمل بدلًا كبيرًا من المعالجة اللاحقة |
| انخفض استهلاك الطاقة بنحو 25%; لا لهب مفتوح, دخان, أو انبعاثات الغازات الضارة, الامتثال لمعايير حماية البيئة |
استهلاك عالي للطاقة, انبعاث كميات كبيرة من الدخان والغازات العادمة; مطلوب استثمارات إضافية في معدات حماية البيئة |
| يمكن ضبط معلمات التسخين بدقة واستدعاءها بشكل متكرر; سهولة التكامل مع خطوط النقل والتزوير الآلية, الحد من التدخل اليدوي |
يعتمد على الحكم اليدوي لدرجة الحرارة والتشغيل; صعوبة كبيرة في تكامل الأتمتة, واستقرار الإنتاج يتأثر بالعوامل البشرية |
| تتركز الحرارة على قطعة العمل, مما يؤدي إلى تقليل التعرض للحرارة للمعدات وتزوير القوالب, تمديد عمر خدمة القالب |
الحرارة المتبقية والدخان الناتج عن تآكل الفرن يموت, مما يسبب التآكل السريع للقالب والاستبدال المتكرر |
| يمكن تصنيع ملفات الحث المخصصة لقطع العمل المختلفة, مناسبة للاحتياجات المتنوعة مثل التسخين بطرف القضيب وتزوير الأجزاء ذات الشكل الخاص |
طريقة تسخين الفرن الثابت, من الصعب تحقيق التدفئة المحلية, وضعف القدرة على التكيف مع قطع العمل المعقدة |

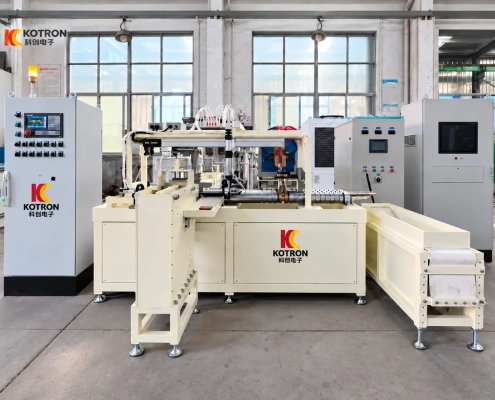 https://www.inductionheating treatment.com/wp-content/uploads/2026/09/Automatic-Induction-Hardening-Line-for-Pins-and-Bushings.webp
1086
1448
تسوي يانان
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
تسوي يانان2026-09-11 03:12:202026-09-11 03:13:00خط تصلب الحث الأوتوماتيكي للدبابيس والبطانات
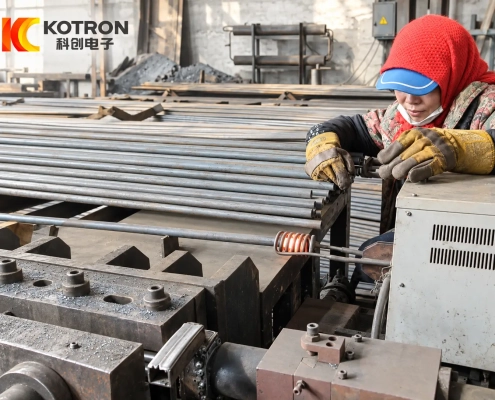 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Induction-Bar-End-Heating-Machine-for-Forging3.webp
1086
1448
تسوي يانان
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
تسوي يانان2026-09-09 06:25:402026-09-22 08:41:27آلة تسخين نهاية القضيب بالحث للطرق
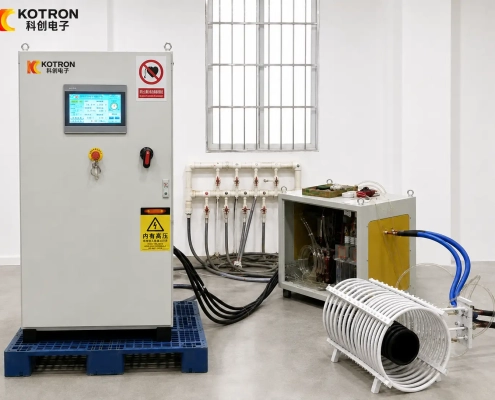 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Large-Cylinder-Induction-Heating-System-for-Forging.webp
1086
1448
تسوي يانان
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
تسوي يانان2026-09-03 03:11:492026-09-08 03:50:06نظام تسخين الحث لأسطوانة كبيرة للحدادة


