
الاستقامة التعريفي للهياكل الفولاذية: عملية, التطبيقات والاعتبارات الرئيسية
مقدمة
يمكن أن تتطور الهياكل الفولاذية إلى تشويه أثناء اللحام, تلفيق, حَشد, والخدمة. قد تصبح الألواح الفولاذية الكبيرة غير متساوية, قد تتطور الألواح الملحومة إلى تشويه زاوي, وقد تفقد الأعضاء الهيكلية محاذاة المقصودة.
استقامة الحث هي طريقة تصحيح حراري تستخدم التسخين الكهرومغناطيسي الموضعي لتصحيح أنواع مختارة من التشوه في الهياكل الفولاذية. اعتمادا على العملية, التحكم في التمدد الحراري والانكماش, يتم دمجها أحيانًا مع القوة الميكانيكية المطبقة بينما يكون الفولاذ ساخنًا, المساعدة في استعادة الشكل الهندسي المطلوب.
على عكس استقامة اللهب التقليدية, يعمل التسخين التعريفي على توليد الحرارة الكهرومغناطيسية داخل قطعة العمل الموصلة, مما يسمح بتسخين المناطق المحددة دون لهب مفتوح.
يعتمد الاستقامة الناجحة على التشوه الأصلي, خصائص المواد, موقع التدفئة, تكوين مغو, ومراقبة العملية.
2. How Localized Induction Heating Corrects Steel Deformation
3. Common Applications of Induction Straightening
4. Inductor Configuration and Heating Area Selection
5. Key Factors Affecting Straightening Results
6. Induction Straightening vs. Flame Straightening
7. Process Monitoring and Dimensional Inspection
8. Limitations and Material Considerations
1. ما هو استقامة التعريفي?
Induction straightening uses الحث الكهرومغناطيسي to heat selected areas of a deformed metal structure.
When a localized area of steel is heated, it attempts to expand. The surrounding cooler material restricts this expansion, creating internal stresses. Because the yield strength of steel decreases as its temperature rises, localized plastic deformation can occur under suitable conditions.
During cooling, the heated region contracts. This dimensional change contributes to correcting the overall geometry.
تطبق بعض الأنظمة أيضًا قوة ميكانيكية يتم التحكم فيها عندما يكون الفولاذ ساخنًا.
وتشمل التطبيقات النموذجية:
•سطح السفينة واستقامة الحاجز
•تصحيح تشويه لوحة الصلب
•تصحيح التجميع الملحومة
•استقامة الشعاع الهيكلي
•المكونات الهيكلية للسكك الحديدية والمركبات الثقيلة
ينبغي تمييز التقويم التعريفي عن عمليتين أخريين:
الانحناء التعريفي: ينشئ عمدا انحناء محدد.
المعالجة الحرارية بعد اللحام (معالجة حرارية بعد اللحام PWHT): يعالج المتطلبات المعدنية أو الإجهاد المتبقي المحددة بدلاً من تصحيح الهندسة في المقام الأول.
2. How Localized Induction Heating Corrects Steel Deformation
تتضمن آلية التصحيح تمددًا حراريًا مقيدًا, تشوه البلاستيك الموضعي, والانكماش أثناء التبريد.
2.1 التمدد الحراري وتشوه البلاستيك
يتم وضع المحث بالقرب من منطقة التصحيح المحددة. تولد الطاقة الكهرومغناطيسية الحرارة داخل الفولاذ الموصل.
مع ارتفاع درجة الحرارة, تحاول المنطقة الساخنة التوسع. المواد المبردة المحيطة تقيد جزءًا من هذا التوسع.
في ظل ظروف مناسبة, تسمح قوة الخضوع المنخفضة عند درجة حرارة مرتفعة بحدوث تشوه بلاستيكي موضعي.
هذا جزء مهم من آلية التقويم الحراري. التصحيح ليس مجرد نتيجة للتسخين والانكماش اللاحق.
2.2 الانكماش أثناء التبريد
كما تبرد المنطقة الساخنة, يتعاقد. يتفاعل تغيير أبعاده مع القيود المادية والهيكلية المحيطة, المساهمة في التصحيح النهائي.
النتيجة تعتمد على موقع التدفئة, الدورة الحرارية, خصائص المواد, وشروط ضبط النفس.
2.3 الانكماش الحراري والتصحيح الميكانيكي الساخن
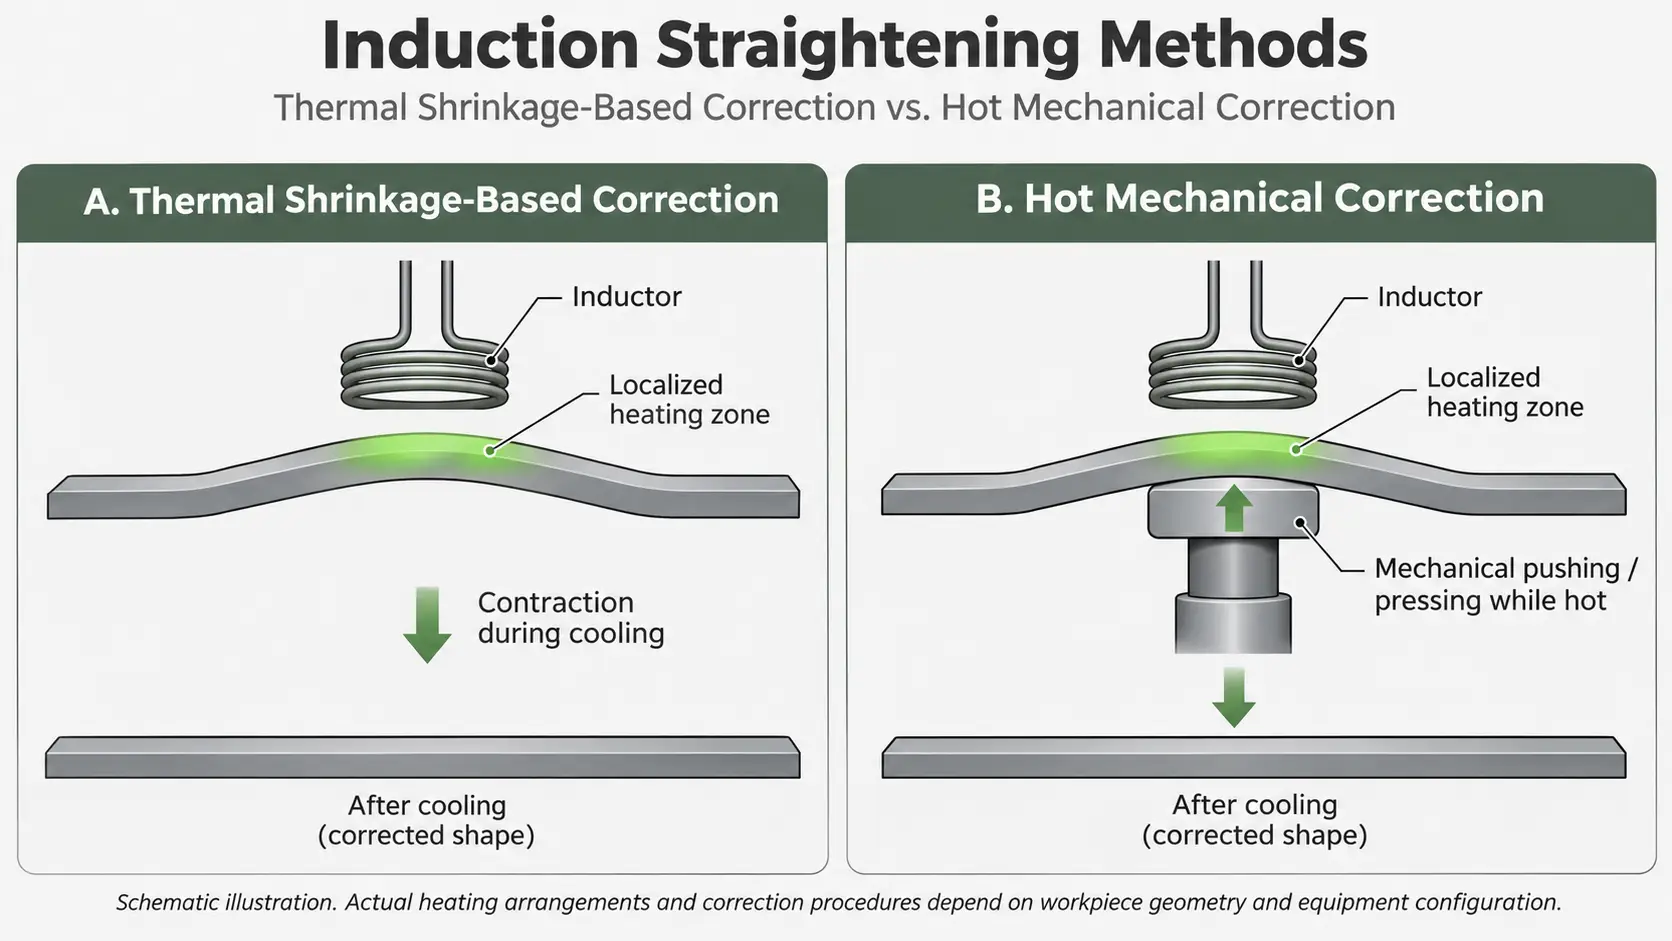
وينبغي التمييز بين نهجين عامين.
التصحيح الحراري القائم على الانكماش
يتم تسخين المناطق المحددة بحيث يؤدي التوسع المقيد والانكماش اللاحق إلى إحداث التغيير المطلوب في الأبعاد.
التصحيح الميكانيكي الساخن
تجمع بعض الأنظمة المتخصصة بين التسخين التعريفي الموضعي والدفع أو الضغط المتحكم فيه عندما يكون الفولاذ ساخنًا. ثم يتم الاحتفاظ بالشكل المصحح بعد التبريد.
على سبيل المثال, يستخدم نظام تسوية السطح ENRX TERAC التسخين التعريفي مع التصحيح الميكانيكي.
ولا ينبغي التعامل مع هذه الأساليب على أنها قابلة للتبديل. تعتمد العملية الفعلية على تكوين المعدات والإجراء المعتمد.
3. Common Applications of Induction Straightening
3.1 سطح السفينة واستقامة الحاجز
بناء السفن هو تطبيق راسخ للاستقامة التعريفي.
لحام لوحات سطح كبيرة, التقوية, والتجمعات الهيكلية يمكن أن تحدث تشوهًا محليًا وشاملًا.
وتشمل المشاكل النموذجية:
•أسطح سطح السفينة غير المستوية
•تشويه اللوحة المحلية
•التشوه الزاوي حول التجميعات الملحومة
•تشويه ألواح الحاجز الرأسي
يمكن لأنظمة تقويم الحث المتخصصة تسخين مناطق مختارة من الألواح الفولاذية الكبيرة. بعضها مصمم للعمل من جانب واحد, وهو أمر مفيد عندما يكون الوصول إلى السطح المقابل مقيدًا.
3.2 تصحيح الألواح الفولاذية والتجميع الملحومة
ألواح فولاذية قد يحدث تشوه أثناء اللحام والتصنيع.
يتأثر مدى واتجاه التشوه بتسلسل اللحام, مدخلات الحرارة, أبعاد اللوحة, تكوين المصلب, وشروط ضبط النفس.
يمكن أخذ الاستقامة التعريفي بعين الاعتبار عندما يكون التصحيح الحراري الموضعي مناسبًا للمادة والهيكل.
3.3 استقامة الشعاع الهيكلي
يمكن أن تتطور العوارض الهيكلية والأقسام المصنعة إلى الانحناء أو الالتواء أثناء التصنيع, مواصلات, التركيب, أو الخدمة.
شعاع I, قناة, واللوحة المسطحة تستجيب بشكل مختلف للتصحيح الحراري بسبب هندستها المقطعية وصلابتها.
لذلك يجب أن يأخذ ترتيب التسخين في الاعتبار القسم الهيكلي واتجاه التشوه.
3.4 هياكل السكك الحديدية والمركبات الثقيلة
وتشمل التطبيقات المحتملة الأخرى مكونات عربات السكك الحديدية, التجمعات الهيكلية للقاطرة, وهياكل المركبات الثقيلة.
يجب مراعاة تفاوتات الأبعاد والمكونات القريبة الحساسة للحرارة عند التخطيط لعملية التصحيح.
4. Inductor Configuration and Heating Area Selection
منطقة التدفئة و تكوين مغو تحديد مكان تطبيق الطاقة الكهرومغناطيسية.
لا توجد هندسة مغوِّية عالمية أو نمط تسخين مناسب لكل هيكل فولاذي.
4.1 تحديد التشوه
قبل اختيار منطقة التدفئة, وينبغي قياس التشوه الأصلي وتصنيفه.
تشمل الشروط الشائعة:
•التواء اللوحة المحلية
•Angular distortion
•Overall plate curvature
•Beam bending
•Structural twisting
The most visibly deformed area is not necessarily the only area that should be heated. The correction location must be selected according to the deformation mechanism and intended correction direction.
4.2 Inductor Geometry and Position
وتشمل اعتبارات التصميم الهامة:
•Inductor footprint
•المسافة بين مغو والشغل
•Heating direction and movement
•Workpiece thickness and geometry
•Power and operating frequency
The inductor must provide a suitable heating footprint for the intended correction area.
Traditional thermal straightening literature describes spot, خط, and wedge-shaped heating patterns. ومع ذلك, these patterns should not automatically be treated as standard induction coil geometries.
The actual heating distribution depends on inductor design, اقتران الكهرومغناطيسي, هندسة الشغل, and operating conditions.
5. Key Factors Affecting Straightening Results
5.1 درجة الفولاذ وحالة المواد الأصلية
تستجيب درجات الفولاذ المختلفة بشكل مختلف للتدفئة الموضعية.
الصلب الكربوني, فولاذ عالي القوة منخفض السبائك, الفولاذ المروي والمخفف, والفولاذ المعالج ميكانيكيًا حراريًا قد يكون له حدود مختلفة لدرجة الحرارة.
للمروي والمزاج (س&ت) الفولاذ, يجب مراعاة درجة حرارة التسخين المسموح بها فيما يتعلق بدرجة حرارة التقسية الأصلية.
قد يؤدي التسخين فوق الحد ذي الصلة إلى تغيير الخواص الميكانيكية التي تم تطويرها أثناء المعالجة الحرارية الأصلية.
تتطلب أنواع الفولاذ الأخرى عالية القوة والمعالجة ميكانيكيًا حراريًا أيضًا تقييمًا خاصًا بالمواد.
لا توجد درجة حرارة قصوى عالمية مناسبة لكل تطبيق لتقويم الشعر بالحث. يجب تحديد درجة الحرارة المسموح بها وفقًا لدرجة الفولاذ, حالة المواد الأصلية, المواصفات الحاكمة, والإجراء المعتمد.
5.2 Plate Thickness and Structural Geometry
Plate thickness influences heat transfer and the temperature difference between the surface and interior.
Thin plates may be particularly sensitive to excessive localized heating, which can introduce additional buckling or distortion.
Thicker sections may require different inductor arrangements and heating conditions.
Stiffeners, welded connections, and nearby structural elements also influence the thermal and mechanical response.
5.3 Restraint and Heating Sequence
The original deformation and structural constraints determine whether external restraint or mechanical correction is required.
Incorrectly positioned restraint or excessive mechanical force may introduce additional deformation.
Larger structures may require multiple heating operations. يجب تقييم كل دورة تصحيح قبل تحديد موقع التسخين أو حالة التشغيل التالية.
5.4 الطاقة, التردد, ووقت التدفئة
الطاقة, التردد, وتؤثر مدة التسخين على الطاقة المسلمة إلى قطعة العمل.
الطاقة الأعلى لا تؤدي تلقائيًا إلى نتائج تمليس أفضل.
يجب أن تتوافق ظروف التشغيل مع سمك الفولاذ, خصائص المواد, هندسة مغو, مسافة الاقتران, ومنطقة التدفئة المقصودة.
6. Induction Straightening vs. Flame Straightening
تستخدم كلتا الطريقتين التسخين الموضعي لتصحيح تشوه الفولاذ, لكن طرق التسخين وخصائص التشغيل تختلف.
| مقارنة | استقامة التعريفي | Flame Straightening |
|---|---|---|
| مصدر الحرارة | الحث الكهرومغناطيسي | لهب الاحتراق |
| توليد الحرارة | داخل الشغل موصل | اللهب الخارجي |
| التحكم في التدفئة | إعدادات نظام الحث | عملية الشعلة والتقنية |
| اللهب المكشوف | غير مطلوب | مطلوب |
| القابلية للتكرار | يمكن أن تكون قابلة للتكرار بدرجة كبيرة من خلال عملية متطورة | أكثر اعتمادا على تقنية المشغل |
| ترتيب التدفئة | تكوين مغو | أنماط التدفئة القائمة على الشعلة |
| بيئة العمل | لا توجد منتجات احتراق من مصدر الحرارة | منتجات الاحتراق المتولدة |
يمكن أن يكون التسخين التعريفي مفيدًا عند التحكم في مواقع التسخين, قابلية التكرار, ومن المهم تقليل مخاطر اللهب المكشوف.
يظل استقامة اللهب مفيدًا عند إمكانية نقل المعدات, وصول, أو إجراءات العمل المعمول بها تفضل التدفئة التقليدية.
ولا تعتبر أي من الطريقتين مناسبتين تلقائيًا لكل هيكل. الاختيار يعتمد على المادة, الشكل الهندسي, متطلبات التصحيح, وبيئة العمل.
7. Process Monitoring and Dimensional Inspection
يعد فحص الأبعاد أمرًا ضروريًا لأن الهدف هو تحقيق تصحيح هندسي محدد, لا تصل ببساطة إلى درجة حرارة تسخين معينة.
يتضمن النهج النموذجي للتحكم في العمليات ما يلي::
① التفتيش الأولي
قياس التشوه الأصلي باستخدام مقاييس الأبعاد المناسبة, المسطرة, أنظمة القياس بالليزر, أو أجهزة المسح.
② تخطيط العملية
تحديد أماكن التدفئة, ترتيب مغو, ظروف التشغيل, وتسلسل التصحيح.
③ التدفئة التي تسيطر عليها
تطبيق التدفئة التعريفي أثناء مراقبة الظروف ذات الصلة مثل الطاقة, مدة التدفئة, موقف مغو, ودرجة الحرارة.
يجب قياس درجة الحرارة باستخدام أداة معايرة مناسبة, مثل مناسبة مقياس الحرارة الشعاعي. لا ينبغي استخدام اللون الفولاذي وحده كطريقة أساسية لقياس درجة الحرارة.
④ التصحيح الميكانيكي والتبريد
حيثما تقتضي هذه العملية, تطبيق القوة الميكانيكية الخاضعة للرقابة بينما يكون الفولاذ ساخنًا. اترك قطعة العمل لتبرد وفقًا للإجراء المعتمد.
لا ينبغي افتراض أن التبريد بالمياه مطلب عالمي.
⑤ إعادة قياس الأبعاد
بعد وصول قطعة العمل إلى حالة الفحص المحددة, قم بقياس الشكل الهندسي مرة أخرى وقارنه بالتسامح المطلوب.
⑥ التفتيش النهائي
تأكد من توافق الأبعاد وقم بإجراء أي فحص إضافي مطلوب للمكونات الهيكلية المهمة.
لا يؤدي الاستقامة التعريفي إلى إصلاح الشقوق أو اللحامات المعيبة. هذه الشروط تتطلب تقييم منفصل.
8. Limitations and Material Considerations
الاستقامة التعريفي ليست مناسبة لكل نوع من التشوه أو الحالة المادية.
وتشمل القيود الهامة:
حساسية المواد: قد يتأثر الفولاذ عالي القوة والمعالج بالحرارة بالتسخين المفرط.
تشوه معقد: قد تتطلب الهياكل ذات أوضاع التشوه المتفاعلة المتعددة تقييمًا هندسيًا مفصلاً.
تشويه إضافي: قد تؤدي مواقع أو تسلسلات التسخين غير الصحيحة إلى حدوث تشوه جديد.
السلامة الهيكلية: الشقوق الموجودة, اللحامات المعيبة, والأضرار الهيكلية تتطلب فحصًا منفصلاً.
الوصول إلى المعدات: قد تؤثر الهندسة المعقدة والوصول المحدود على تحديد موضع المحث وجدوى العملية.
للمكونات الهيكلية الهامة, يجب مراجعة إجراء التصحيح والموافقة عليه من قبل موظفين هندسيين مؤهلين.
الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
يمكن استقامة الحث تصحيح تشويه اللحام?
نعم. يمكنه تصحيح أنواع معينة من التشوه المرتبط باللحام في الألواح الفولاذية, الطوابق, حواجز, والتجمعات الهيكلية. تعتمد الملاءمة على هندسة التشوه, الحالة المادية, القيود الهيكلية, وظروف التدفئة المسموح بها.
هو استقامة الحث نفس المعالجة الحرارية بعد اللحام?
لا. تعالج المعالجة الحرارية بعد اللحام متطلبات الإجهاد المعدنية أو المتبقية المحددة, بينما يقوم التقويم التعريفي في المقام الأول بتصحيح التشوه الهندسي.
هل يتطلب الاستقامة التعريفي الوصول إلى جانبي اللوحة الفولاذية؟?
ليس بالضرورة. Some specialized induction deck straightening systems are designed to operate from one side of the plate. This is useful for large ship decks and bulkheads where access to the opposite surface is restricted.
Can induction straightening change the mechanical properties of steel?
نعم. Heating beyond the permitted temperature for a particular steel grade and original material condition may affect its microstructure and mechanical properties. This is especially important for quenched-and-tempered and other high-strength structural steels.
الخلاصة
Induction straightening is a thermal correction method for selected industrial steel structures, including ship decks, حواجز, steel plates, and structural beams.
By applying localized electromagnetic heating, the process uses controlled thermal expansion, plastic deformation, وانكماش التبريد لتصحيح الهندسة غير المرغوب فيها. تجمع بعض الأنظمة أيضًا بين التسخين والتصحيح الميكانيكي بينما يكون الفولاذ ساخنًا.
تعتمد النتائج الناجحة على اختيار مواقع التدفئة المناسبة, تكوين مغو بشكل صحيح, احترام حدود درجة حرارة المواد, والتحقق من التغييرات الأبعاد من خلال التفتيش.
ولذلك ينبغي التعامل مع الاستقامة الحثية على أنها عملية تصحيح أبعاد خاضعة للرقابة بدلاً من مجرد طريقة أخرى لتسخين الفولاذ.
تحتاج إلى دعم عملية الاستقامة التعريفي?
أخبرنا الهيكل الصلب الخاص بك, درجة المادة ونوع التشوه الذي تحتاج إلى تصحيحه. يمكن أن تساعدك شركة Kechuang في تقييم أسلوب التسخين بالحث الصحيح وتكوين المعدات.


