
5 العوامل الحاسمة لاختيار آلة التلدين التعريفي
اختيار آلة التلدين التعريفي لا يتعلق الأمر بالعثور على أعلى مصدر طاقة بالواط أو أرخص عرض أسعار. يتعلق الأمر بمطابقة المعدات مع ثلاثة أشياء لا يمكن لأفران التلدين التقليدية توفيرها في وقت واحد: التدفئة الموضعية, Control Cooling, والإنتاجية في الخط. تعمل الآلة المحددة جيدًا على تليين المعدن المشغول على البارد, يخفف من إجهاد منطقة اللحام, ويستعيد الليونة - في ثوانٍ لكل جزء بدلاً من ساعات لكل دفعة. إن التطابق السيئ يتركك ببنية حبوب غير متناسقة, الأكسدة السطحية, وأصل رأسمالي لا يندمج أبدًا مع بقية الخط.
التطبيع مختلف جوهريًا عن التصلب والتلطيف. يعمل عند درجات حرارة أعلى, يتطلب التحكم في معدل التبريد — وليس مجرد معدل التسخين — ويخدم مجموعة مختلفة تمامًا من سير عمل الإنتاج: سحب الأسلاك, تشكيل الأنابيب, رأس بارد, وتخفيف الإجهاد بعد اللحام. العوامل الخمسة أدناه هي نقاط القرار التي تفرق بين آلة تناسب عمليتك وأخرى تعارضها.
جدول المحتويات
1. حدد تطبيقك للتطبيع
التلدين ليس عملية واحدة — إنه عائلة من العمليات, والآلة التي تحتاجها تعتمد تمامًا على أي عملية تقوم بتشغيلها. على عكس التلطيف بالحث, التي تتبع غالبًا التصلب, يظهر التلدين في عدة نقاط في سلسلة الإنتاج: بعد السحب البارد, بين مراحل التشكيل, بعد اللحام, أو كخطوة أخيرة لتخفيف الإجهاد قبل التشغيل.
ابدأ بتحديد نوع التطبيق الذي تتعامل معه:
— تلدين الأسلاك والأنابيب الرقيقة: سحب السلك المستمر يقوي المادة بشكل ميكانيكي. التلدين الحثي على الخط بين تمريرات السحب يستعيد الليونة دون إيقاف الخط. تصميم الملف هنا عادة ما يكون ملف نفق متعدد اللفات يمر السلك خلاله بسرعة.
— تلدين الأنابيب والقصبات: تشكيل الأنابيب, الثني, واللحام يُدخل إجهادًا متبقيًا. التلدين الحثي يمكن أن يستهدف مناطق محددة - لحام الوصلة, نصف قطر الانحناء, أو المقطع العرضي الكامل — مع أكسدة أقل بكثير من الفرن.
— التلدين بالقضبان والقضبان: غالبًا ما يحتاج مخزون القضبان ذات الرأس البارد أو المسحوب على البارد إلى تليين المقطع العرضي بالكامل قبل عملية التشكيل التالية. توفر أنظمة التردد المتوسط عمق الاختراق المطلوب للأقسام الصلبة.
— التلدين في منطقة اللحام: بعد تيج, MIG, أو اللحام بالليزر, المنطقة المتأثرة بالحرارة (HAZ) يحتوي على الإجهاد المتبقي الذي يمكن أن يسبب التشقق. التلدين بالحث الموضعي يعالج فقط HAZ, مع ترك باقي الجزء دون تغيير، وهو أمر لا يستطيع الفرن فعله.
— التلدين المستمر بطول كامل: منتجات طويلة مثل الأسلاك, شريط, أو الأنابيب التي تعمل بسرعة ثابتة من خلال ملف ثابت. يجب أن تحافظ الماكينة على مستوى حراري ثابت على مدار ساعات التشغيل المتواصل.
أ آلة التلدين التعريفي مصممة للسلك المستمر في 200 متر في الدقيقة هو نظام مختلف تمامًا عن النظام المصمم للمعالجة الموضعية بعد اللحام على مجموعة من التجميعات المصنعة. تحديد التطبيق أولا, ثم حدد الجهاز من حوله.
2. الطاقة, التردد & التحكم في التبريد
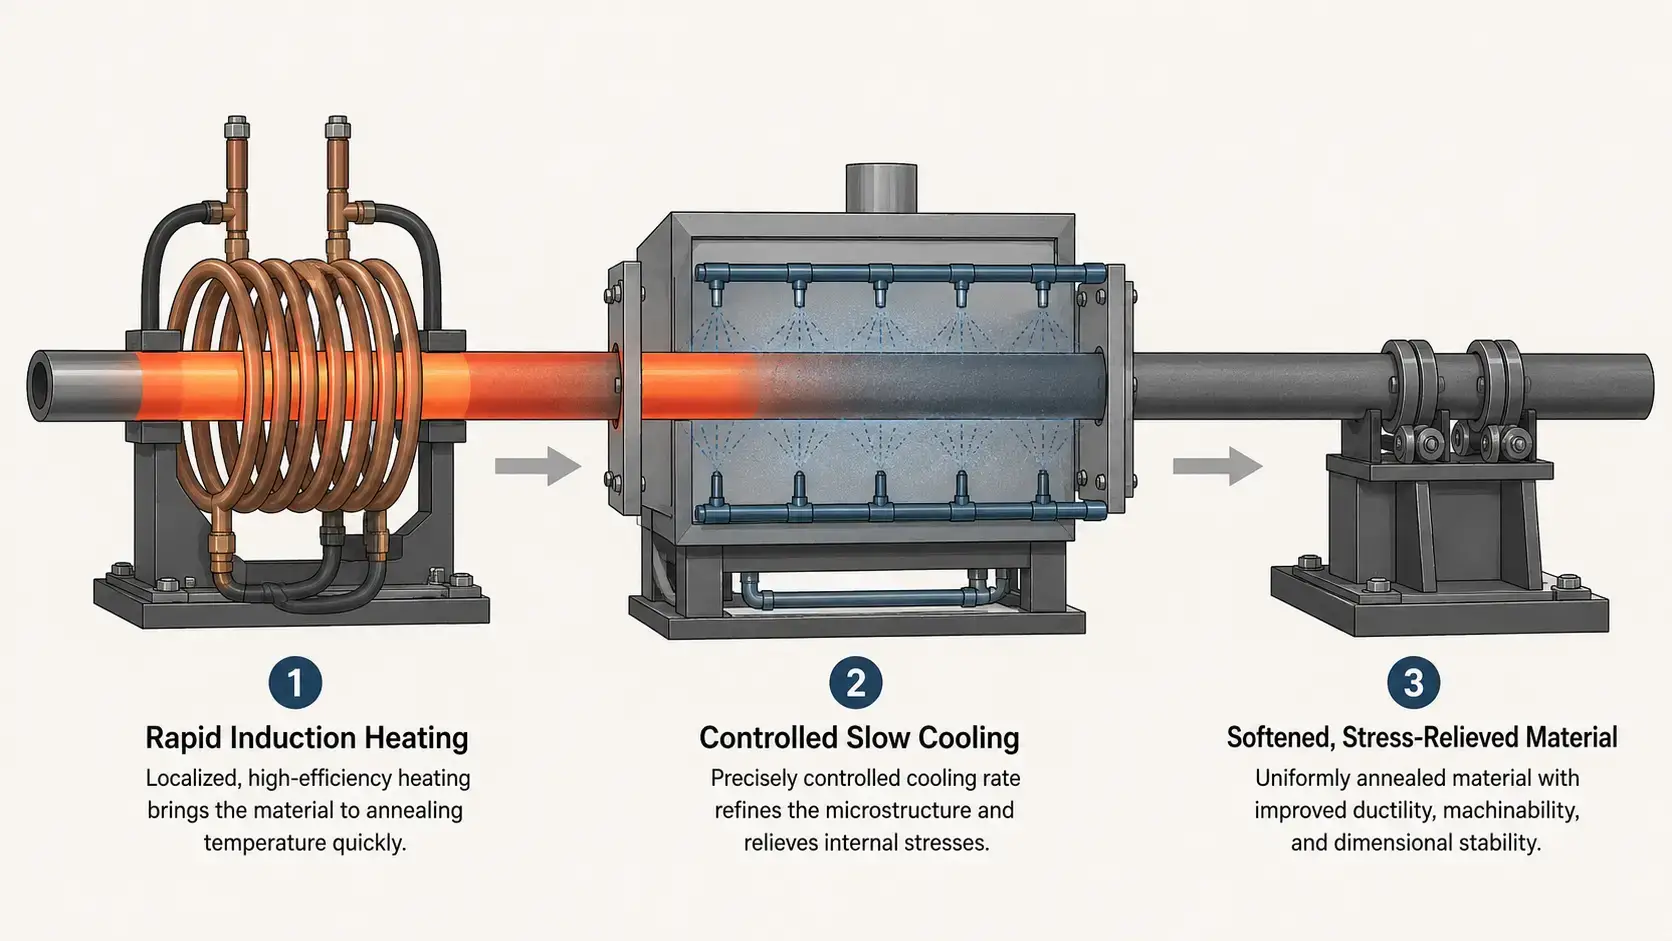
تحدد الطاقة والتردد مدى سرعة وعمق تسخين الجزء. ولكن للتصلب, هناك متغير ثالث لا يقل أهمية: التحكم في معدل التبريد. على عكس التصلب - حيث يتم التبريد - والتلطيف - حيث يتم عادةً تبريد الهواء - يتطلب التلدين تبريدًا بطيئًا يتم التحكم فيه للسماح بإصلاح بنية الحبوب بشكل صحيح. إن الآلة التي تسخن بشكل مثالي ولكنها تبرد بسرعة كبيرة ستجعل المادة أصعب مما كانت عليه في البداية.
المعلمات الثلاثة لتقييم معا:
— مستوى الطاقة: درجات حرارة التلدين أعلى من درجات التقسية - عادة 700-900 درجة مئوية للفولاذ, مقارنة بـ 150-650 درجة مئوية للتلطيف. وهذا يعني قوة محددة أعلى لكل كيلوغرام من قطعة العمل. الرجوع إلى المعيار متطلبات الطاقة لتقدير خط الأساس الخاص بك, ولكن توقع أحمال الصلب في الطرف العلوي من النطاق لكتلة جزء معين.
— اختيار التردد: تردد متوسط (1–10 كيلوهرتز) يناسب الأجزاء الصلبة مثل القضبان والأنابيب ذات الجدران السميكة حيث يجب أن تخترق الحرارة حتى القلب. تردد أعلى (10-50 كيلو هرتز) يناسب أنبوب رفيع المقياس, سلك, وتليين الطبقة السطحية. القاعدة هي نفسها بالنسبة للجميع التسخين بالحث: مقطع عرضي أصغر → تردد أعلى.
— قسم التبريد المتحكم فيه: هذا هو المكان الذي يختلف فيه جهاز التلدين بالحث جذريًا عن الآلات الحثية الأخرى. بعد لفائف التسخين, يجب أن يمر القطعة خلال منطقة تبريد متحكم فيها — نفق معزول, سترة ذات درجة حرارة مضبوطة, أو فجوة هوائية محددة بالوقت بدقة — التي تخفض درجة الحرارة ببطء بما يكفي لتحقيق إعادة التبلور الكامل. اسأل المورد عن كيفية إدارة معدل التبريد, ليس فقط عن كيفية توصيل الحرارة.
المورد الذي يتحدث فقط عن الكيلوواط والكيلو هرتز دون معالجة التحكم في التبريد يعامل التلدين كما لو كان تقسية بدرجة حرارة منخفضة. ليست نفس الشيء.
3. دقة درجة الحرارة & التجانس
التحكم في درجة حرارة التلدين يتطلب جهدًا لسببين لا ينطبقان على التقسية أو المعالجة بالتلطيف. أولاً, نافذة درجة الحرارة المستهدفة ضيقة نسبيًا مقارنةً بدرجة الحرارة المطلقة - الثبات عند 850 درجة مئوية ±10 درجات مئوية يتطلب تحكمًا نسبيًا أكثر دقة من الثبات عند 400 درجة مئوية ±10 درجات مئوية, لأن الفقد الحراري للمحيط يقاس بالقوة الرابعة لدرجة الحرارة المطلقة. ثانياً, إذا تجاوزت درجة الحرارة الحد الأقصى, يتسارع نمو الحبوب وتتدهور الخواص الميكانيكية للمادة بشكل دائم - لا يمكنك ذلك “غير ينمو” الحبوب الخشنة عن طريق التبريد ببطء أكثر.
ميزات التحكم الرئيسية في درجة الحرارة التي يجب تقييمها في نظام التلدين التعريفي:
— الطول الموجي المزدوج أو قياس نسبة البيرومتر: يمكن أن تنجرف البيرومترات القياسية للأشعة تحت الحمراء مع تغيرات الانبعاثية حيث يتأكسد سطح الجزء عند درجات حرارة التلدين. مستشعر ذو طول موجي مزدوج يعوض عن هذا, يقدم قراءات دقيقة حتى مع تغير حالة السطح أثناء التسخين.
— التحكم في الطاقة بنظام الحلقة المغلقة مع استجابة سريعة: يجب على النظام تعديل الإخراج خلال ميلي ثانية للتعويض عن تقلبات سرعة الخط, تغيرات درجة حرارة المادة الواردة, وانجراف مقاومة الملف بينما يسخن الملف على مدار عملية الإنتاج.
— مراقبة متعددة المناطق للعمليات المستمرة: في خطوط التلدين للسلك أو الأنبوب, يجب قياس درجة الحرارة عند مخرج الملف وعند مخرج منطقة التبريد. يخبرك الفرق بين هاتين القراءتين ما إذا كان معدل التبريد على الهدف أم لا.
— إدارة الوصفات باستخدام ملفات تعريف خاصة بالمواد: معلمات الصلب ل 304 تختلف أنابيب الفولاذ المقاوم للصدأ تمامًا عن تلك الخاصة بأسلاك الفولاذ الكربوني C1020. يجب أن يتم تخزين الجهاز, يتذكر, وقفل ملفات التعريف التي تم التحقق من صحتها حتى لا يحتاج المشغلون إلى إعادة ضبط كل تغيير مادي.
إذا لم يتمكن المورد من إثبات تجانس درجة الحرارة عبر قطعة العمل المحددة الخاصة بك مع المادة المحددة الخاصة بك, استمر في البحث. إن التحقق من صحة العملية على أجزائك الفعلية هو الدليل الوحيد المهم.
4. الأتمتة & قدرة الإنتاج
تنقسم خطوط التلدين إلى فئتين عريضتين, ومتطلبات الأتمتة لكل منها مختلفة تمامًا. خطوط العملية المستمرة – سحب الأسلاك, الصلب مطحنة الأنبوب, معالجة الشريط - تحتاج إلى نظام الحث للمزامنة مع سرعة الخط الحالية التي قد تكون ثابتة بالفعل. محطات عمل التلدين الدفعي – خلايا معالجة ما بعد اللحام, محطات تخفيف الضغط قبل التشغيل الآلي — تحتاج إلى تغيير سريع للأجزاء وتركيبات مرنة.
قم بمطابقة مستوى الأتمتة مع ملف تعريف الإنتاج الخاص بك:
— الصلب المستمر في الخط: يتم دمج ملف الحث وقسم التبريد مباشرة في سحب الأسلاك, لحام الأنابيب, أو خط المتداول الشريط. يجب أن يتواصل نظام التحكم مع الخط PLC لضبط الطاقة في الوقت الفعلي مع تغير سرعة الخط. تأخر الاتصال لمدة ثانيتين 100 الأمتار في الدقيقة تعني ثلاثة أمتار من الخردة.
— خلايا الدُفعات شبه الآلية: يقوم المشغل بتحميل القطعة في الحامل, يبدأ دورة التشغيل, ويزيل القطعة النهائية. مناسبة لتطبيع منطقة اللحام للتجمعات المصنوعة أو لتخفيف الإجهاد قبل التشغيل الآلي للمُسبوكات. اتساق وقت الدورة يعتمد على تكرار وضع القطعة — يجب أن يحدد الحامل موقع قطعة العمل بدقة بالنسبة للملف في كل مرة.
— الخلايا الروبوتية الآلية بالكامل: يقوم الروبوت بتحميل القطع في الملف, تعمل دورة التطبيع, ويفرغ الروبوت. يعمل هذا التكوين بشكل جيد مع الكميات المتوسطة إلى العالية من الأجزاء المنفصلة حيث تبرر تكلفة العمالة أو اتساق وقت الدورة الاستثمار في الأتمتة. ينطبق نفس منطق التصميم كما هو الحال عندما اختيار نظام التصلب بالحث الكهربائي مع التعامل الروبوتية.
— أدوات التغيير السريع: إذا قمت بصلب وحدات SKU متعددة على نفس الجهاز, الملف, أدلة, ويجب أن تكون ملحقات منطقة التبريد قابلة للاستبدال خلال دقائق, ليس ساعات. كل دقيقة من التغيير تؤدي إلى فقدان الطاقة الإنتاجية.
للخطوط المستمرة, حدد الآلة للسرعة القصوى التي تتوقع تشغيلها في السنوات الثلاث القادمة, ليس السرعة التي تعمل بها اليوم. تحديث مصدر طاقة أسرع لاحقًا أغلى من شراء السعة الصحيحة مقدمًا.
5. خبرة المورد & معرفة العملية
التخمير هو عملية الحث حيث تكون خبرة المورد هي الأهم. التقسية متساهلة نسبيًا: تسخين فوق درجة حرارة التحول, التبريد السريع, تم. المعالجة بالتمديد مباشرة وواضحة: التسخين لهدف أقل, الاحتفاظ, تبريد بالهواء. التلدين يضيف بُعدًا — التبريد المتحكم به — الذي يتطلب من المورد فهم علم المعادن, ليس مجرد الهندسة الكهربائية. المورد الذي يعرف الإلكترونيات الخاصة بالطاقة لكنه لا يعرف حركيات تحويل الطور سيحدد جهازًا يسخّن بشكل ممتاز ويدمّر المادة أثناء التبريد.
عند تقييم الموردين, استقصِ أبعد من كتالوج المعدات:
— الخبرة العملية الخاصة بالمواد: هل قام المورد ببناء أنظمة تلدين لعائلة المواد الخاصة بك — الفولاذ الكربوني, الفولاذ المقاوم للصدأ, سبائك النحاس, الألومنيوم? كل منها له درجات حرارة تحول مختلفة, خصائص الانبعاث, وحساسية لمعدلات التبريد. اطلب مرجعًا من عميل يستخدم مادة مشابهة.
— تصميم لفائف للتخمير: غالبًا ما تعمل لفائف التخمير عند درجات حرارة أعلى لفترات تشغيل أطول مقارنةً بلفائف التقسية. نظام تبريد الملف, العزل, والهيكل الداعم الميكانيكي يجب أن يتم تصميمه لتحمل الحمل الحراري المستمر, وليس التشغيل المتقطع. لفيفة التقسية المعاد استخدامها للتخمير ستفشل مبكرًا.
— هندسة منطقة التبريد: هذا هو الجزء من نظام التسخين بالمحث التي يتجاهلها معظم الموردين العموميين. اطلب رؤية كيفية تصميم قسم التبريد - الطول, العزل, نقاط مراقبة درجة الحرارة, وما إذا كان يمكن تعديله لمواد مختلفة وسرعات الخطوط.
— التحقق من صحة العملية في الموقع: يجب أن يكون المورد على استعداد لتشغيل المواد الخاصة بك من خلال نظام اختبار وتقديم منحنيات درجة الحرارة والوقت, قراءات الصلابة قبل وبعد, وصور هيكل الحبوب المعدنية. الاقتباس بدون بيانات العملية هو مقامرة.
— دعم ما بعد البيع وقطع الغيار: غالبًا ما تعمل خطوط التلدين 24/7. يتم احتساب تكلفة التوقف عن العمل لكل دقيقة, ليس لكل يوم. تأكد من أوقات توريد قطع الغيار وما إذا كان المورد يقدم تشخيصًا عن بعد لمصدر الطاقة ونظام التحكم.
المورد الجدير بالعمل معه يسأل عن تطبيق التلدين الخاص بك قبل اقتباس تصنيف القدرة. نقوم بتقييم كل استفسار بناءً على العوامل الخمسة أعلاه — نوع التطبيق, متطلبات الطاقة والتبريد, التحكم في درجة الحرارة, احتياجات الأتمتة, ودعم العمليات على المدى الطويل - وتقديم التكوين بناءً على أهداف المواد والإنتاج الخاصة بك, ليس إعدادًا مسبقًا من الكتالوج.
الحث مقابل. التلدين بالفرن التقليدي
بالنسبة للمصنعين الذين يستخدمون حاليًا أفران الدفعة أو الحزام المستمر للتليين, والسؤال هو ما إذا كان الحث يقدم ما يكفي من المزايا لتبرير التحول. يقارن الجدول أدناه الطريقتين فيما يتعلق بالأبعاد الأكثر أهمية في الإنتاج.
| الإخماد بالحث | التلدين بالفرن التقليدي |
|---|---|
| تسخين موضعي سريع — من ثوانٍ إلى دقائق | تسخين بطيء للدفعة - عادةً من 1 إلى 6 ساعات |
| معدل تبريد يمكن التحكم فيه - منطقة تبريد بطيئة قابلة للبرمجة | تبريد الفرن السلبي – تحكم محدود في المعدل, يعتمد على الكتلة الحرارية |
| الحد الأدنى من الأكسدة - التعرض القصير لدرجة الحرارة العالية, غاز خامل متوافق | المزيد من تكوين القشور - التعرض لفترات طويلة لدرجة الحرارة |
| طاقة أقل لكل جزء — يتم تسخين المنطقة المستهدفة فقط | استخدام أعلى للطاقة - الفرن في وضع الخمول, فقدان الحرارة إلى المناطق المحيطة |
| قادر على الخط - سلك مستمر, الأنبوب, ومعالجة الشريط | سير عمل محدود الدفعة - تحميل, الإبقاء, رائع, تفريغ |
| تحسين الحبوب المتسق — دورة حرارية قابلة للتكرار لكل قطعة | تدرجات الحرارة داخل الفرن — نتائج متغيرة حسب المنطقة |
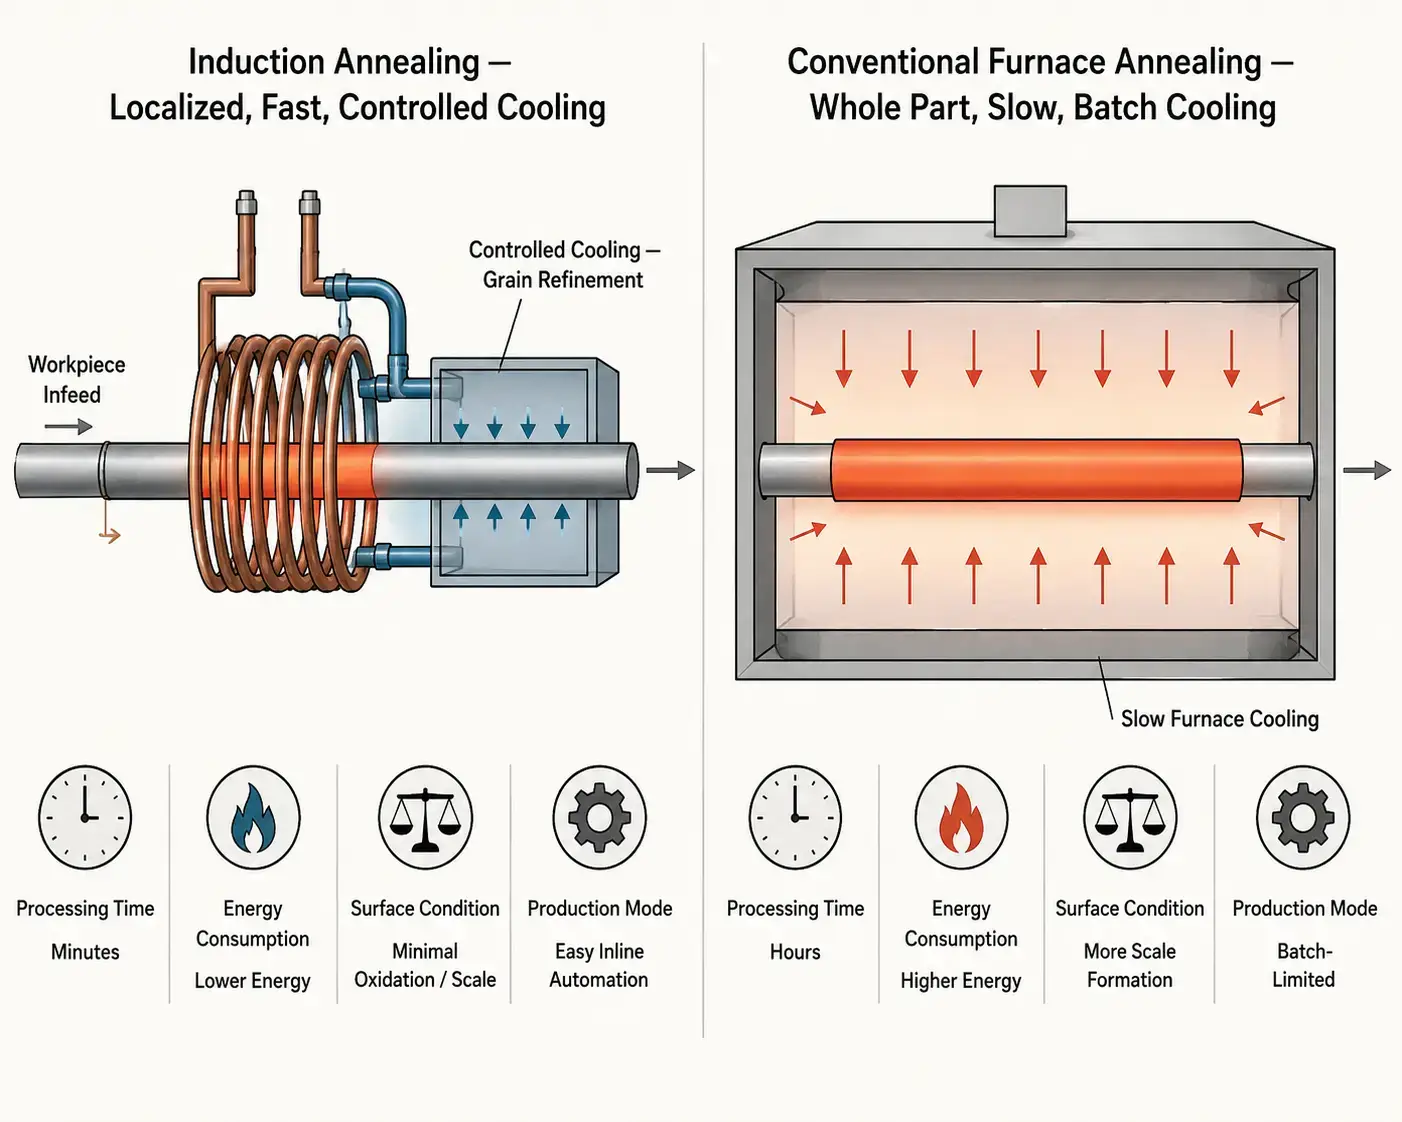
التطبيع بالحث ليس بديلاً عالميًا للفرن. بالنسبة لمتاجر العمل التي تقوم بتطبيع عشرات أشكال الأجزاء المختلفة في دفعات غير متوقعة, أ الفرن التقليدي يبقى الأداة الأكثر تعددًا — ضعه, اضبط البرنامج الحراري, ودعه يعمل. ولكن بالنسبة لخطوط الإنتاج المخصصة لمعالجة الأسلاك, الأنبوب, والقضبان, أو تطبيع التجميع باللحام المتكرر عند حجم متوسط إلى مرتفع, الحث يوفر دورات أسرع, انخفاض الطاقة لكل جزء, أكسدة أقل بكثير, ومستوى التحكم في معدل التبريد الذي لا يمكن لفرن الدفعة أن يضاهيه. يكون التقاطع الاقتصادي أكثر وضوحًا عندما تكون خطوة التلدين هي عنق الزجاجة على خط متواصل.
الوجبات الجاهزة الرئيسية
اختيار آلة التلدين التعريفي يعتمد على خمسة قرارات, والأهم هو الأول: تحديد بالضبط ما الذي تقوم بصلبه ولماذا. التطبيق — سلك, الأنبوب, والقضبان, أو منطقة اللحام — تحدد القوة, التردد, وجيومتريا الملف. تحدد المادة درجة الحرارة المستهدفة ومعدل التبريد الذي يجب عليك الاحتفاظ به. ويحدد حجم الإنتاج ما إذا كنت بحاجة إلى نظام متصل مستمر, خلية نصف آلية, أو محطة عمل آلية بالكامل. المورد الذي يبدأ بالسؤال عن المواد الخاصة بك وسرعة خطك, بدلاً من اقتباس الجهاز من الكتالوج, هو الفرق بين النظام الذي يعمل في اليوم الأول والآخر الذي يتطلب ستة أشهر من إعادة الضبط. تقوم الآلة المناسبة المحددة بشكل صحيح بتحويل عملية التلدين من عملية الدُفعة والانتظار إلى عملية مستمرة, خطوة الإنتاج المتكررة.
الأسئلة المتكررة
س: ما الفرق بين التلدين بالحث والمعالجة بالتحميص بالحث?
أ: الفروق الثلاثة الرئيسية هي درجة الحرارة, معدل التبريد, والغرض. يعمل التلدين عند درجات حرارة أعلى (عادة 700–900°C للصلب) لإعادة تبلور البنية الحبيبية بالكامل وزيادة الليونة واللدونة إلى الحد الأقصى. يعمل التحميص عند درجات حرارة أقل (150–650°C) لتقليل الهشاشة بعد التصلب مع الاحتفاظ بمعظم الصلابة. يتطلب التلدين تبريدًا بطيئًا ومسيطرًا عليه للسماح بتحسين الحبيبات; عادةً ما يكون التحميص بتبريد الهواء. وهي تخدم نقاطًا مختلفة في سلسلة التصنيع: التلدين غالبًا ما يتعامل مع المواد المعالجة على البارد أو الملحومة, بينما يتبع التقسية دائمًا خطوة تصلب.
س: ما هي المواد التي يمكن أن تصلب بالحث?
أ: الفولاذ الكربوني, الصلب السبائكي, الفولاذ المقاوم للصدأ, سبائك النحاس والنحاس, سبائك الألومنيوم, والتيتانيوم يمكن تلدينه بالحث, بشرط أن يتوافق مصدر الطاقة والتردد مع المقاومة الكهربائية والتوصيل الحراري للمادة. المعادن غير الحديدية مثل النحاس والألمنيوم تتطلب كثافات طاقة أعلى لأن مقاومتها الكهربائية الأقل تقلل من كفاءة التسخين بالحث. يجب تعديل تصميم الملف والتردد لكل عائلة من المواد — النظام المجهز للفولاذ لن يلدن النحاس بشكل فعال دون إعادة هندسته.
س: هل يمكن أن يحل التلدين بالحث محل فرن التلدين التقليدي?
أ: للانتاج المستمر للأسلاك, الأنبوب, شريط, وللقضبان, نعم — يمكن للتلدين بالحث أن يحل محل الفرن بالكامل, موفرًا أوقات دورة أسرع, خفض تكاليف الطاقة, الأكسدة أقل, وتحكم أفضل في معدل التبريد. للتليين دفعة كبيرة, افتراءات غير منتظمة الشكل أو أعباء عمل مختلطة الأجزاء, غالبًا ما يظل الفرن هو الخيار الأكثر عملية. يقوم العديد من الشركات المصنعة بتشغيل نموذج هجين: تحريض للخطوط المخصصة عالية الحجم, فرن للعمل المتغير ذو الحجم المنخفض.
بحاجة إلى مساعدة في تحديد نظام التلدين التعريفي?
أخبرنا عن المواد الخاصة بك, أبعاد قطعة العمل, خصائص الهدف, وحجم الإنتاج. سوف نوصي بتكوين التلدين التعريفي المطابق لتطبيقك.





