
كيف تعمل الملفات التحريضية: إتقان 5 العوامل الحاسمة لتصميم التحكم في التسخين بدقة
يمكن لمصدر طاقة التسخين بالحث أن يوفر ترددًا وطاقة متطابقتين تمامًا — ومع ذلك يمكن أن تكون النتيجة خردة إذا كانت الملف خاطئًا. كيف تعمل ملفات الحث ليس مجرد لف أنابيب النحاس حول قطعة. الملف هو المكان الذي تتحول فيه الطاقة الكهربائية إلى مجال مغناطيسي, وشكله يحدد بالضبط أين يظهر الحرارة في قطعة العمل — وأين لا تظهر. الملف المصمم بشكل جيد يصيب المنطقة المستهدفة بأقل طاقة مهدرة. الملف المصمم بشكل سيئ يفوت المنطقة, يسخن المنطقة الخاطئة كثيرًا, أو يحترق من نفسه بسبب التبريد غير الكافي. تشرح هذه المقالة ما تقوم به لفائف التحريض, التكوينات الشائعة, وخمس عوامل تصميم تميز بين لفائف موثوقة وكابوس في العمليات.
جدول المحتويات
1. ما تفعله لفيفة التحريض
ملف التحريض — المعروف أيضًا بالمحث أو ملف العمل — هو المكون الذي يحول الطاقة الكهربائية من مصدر الطاقة إلى مجال مغناطيسي يتفاعل مع قطعة العمل. عادةً ما يُصنع من أنابيب نحاسية (موصلية كهربائية عالية) مع قنوات داخلية لتبريد الماء. الملف لا يلمس الجزء; إنه يخلق مجالًا مغناطيسيًا عبر فجوة هوائية, ويستحث هذا المجال تيارات دوامية على سطح الجزء. هذا هو نفس المبدأ الموضح في دليلنا إلى كيف يعمل التسخين بالحث - الملف هو المكان الذي تتم فيه هذه العملية المكونة من ثلاث خطوات (التيار → المجال → التيارات الدوامة → الحرارة) يبدأ جسديا.
مهمة الملف بسيطة بشكل خادع: تحمل تيارًا مترددًا عالي التردد وتشكل المجال المغناطيسي الناتج بحيث يتركز في منطقة التسخين المستهدفة. كل ما يهم – نمط التدفئة, الكفاءة, اتساق وقت الدورة - يعود إلى مدى تطابق هندسة الملف مع هندسة الجزء. الملف ليس مكونًا عامًا; إنها أدوات مخصصة للتطبيق, مثل أداة قطع أو قالب.
2. التكوينات الشائعة لفائف التحريض
تأتي لفات التحفيز في عدة أشكال أساسية, كل منها مناسب لفئة معينة من هندسة الجزء. اللفات المخصصة غالباً ما تجمع بين ميزات من أنواع متعددة, لكن هذه الأربعة تكوينات تغطي الغالبية العظمى من التطبيقات الصناعية.
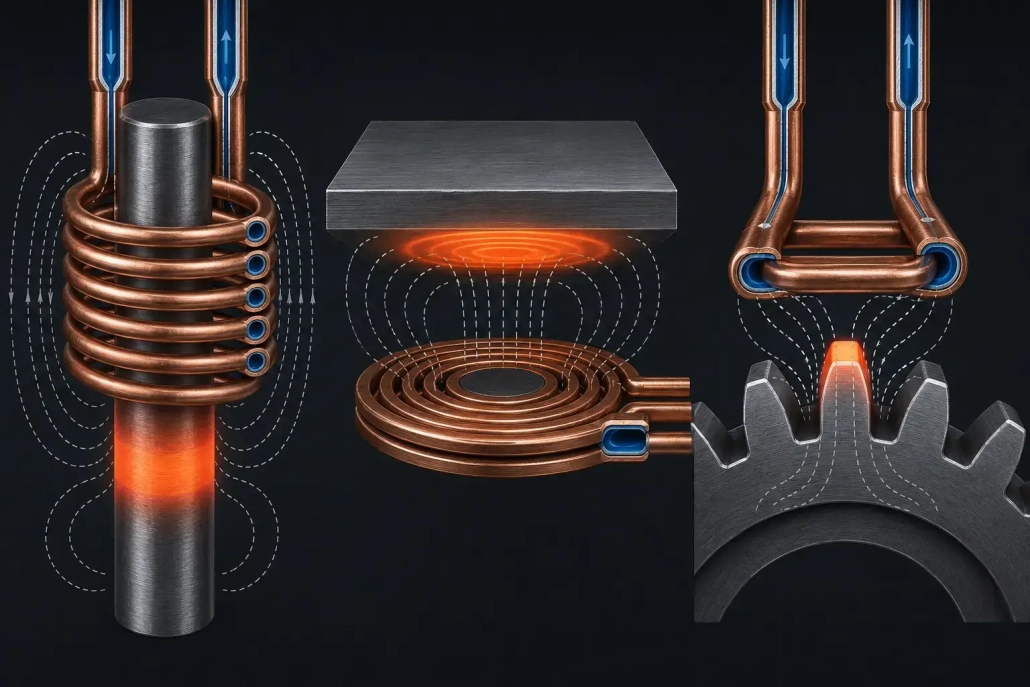
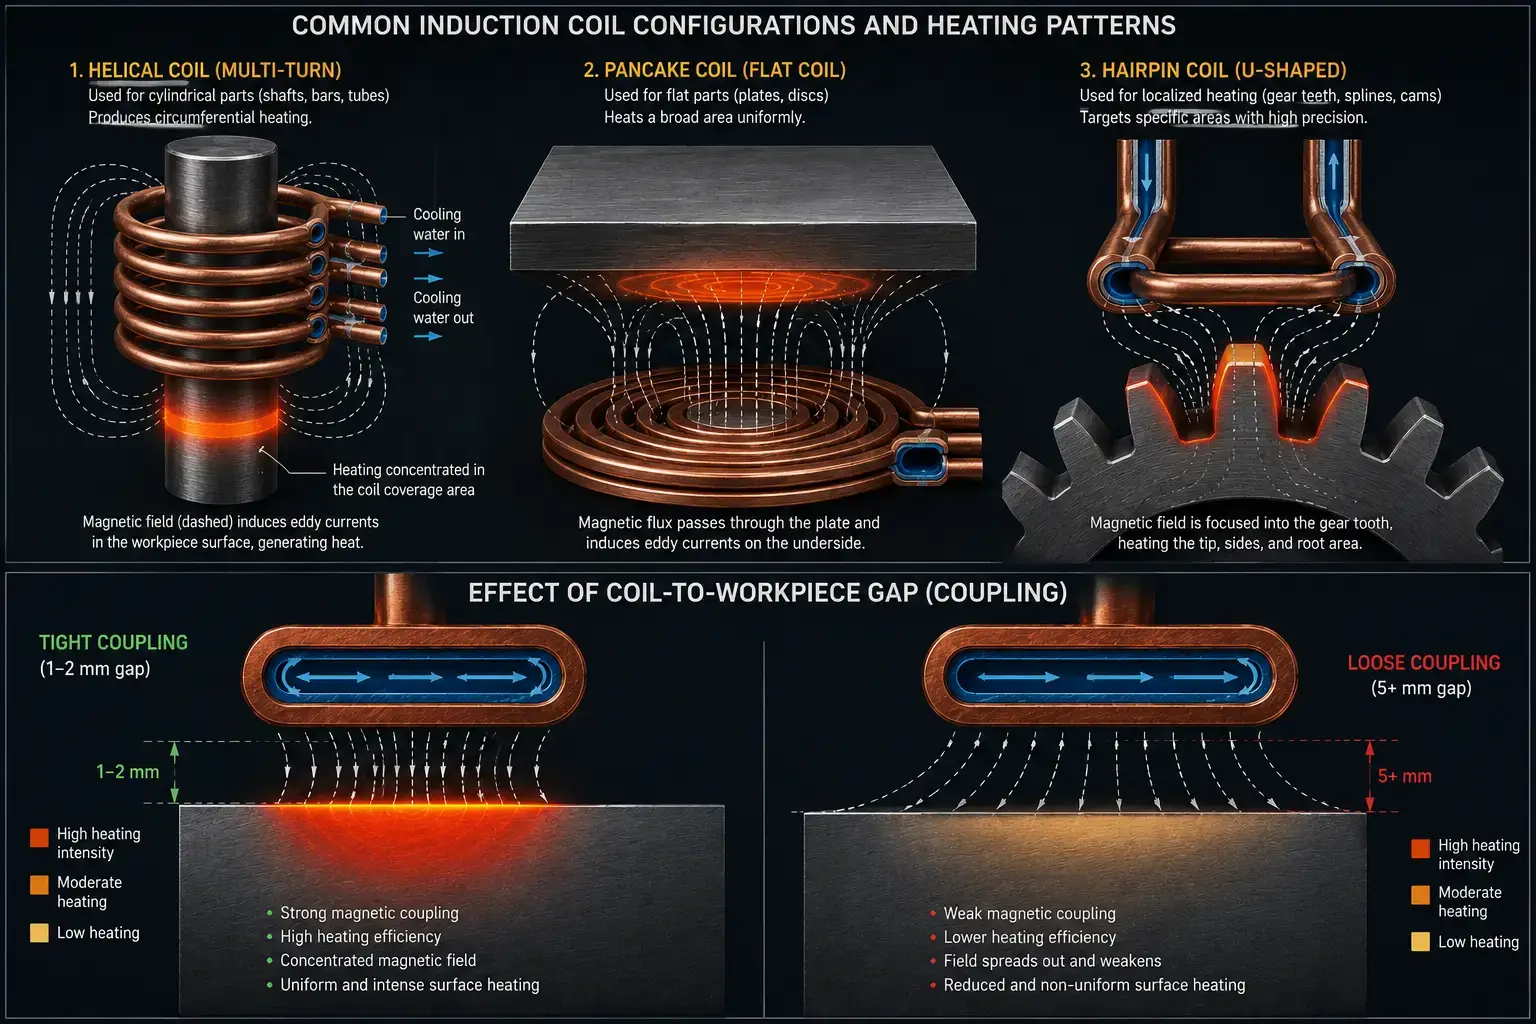
حلزوني (سولينويد) اللفّة
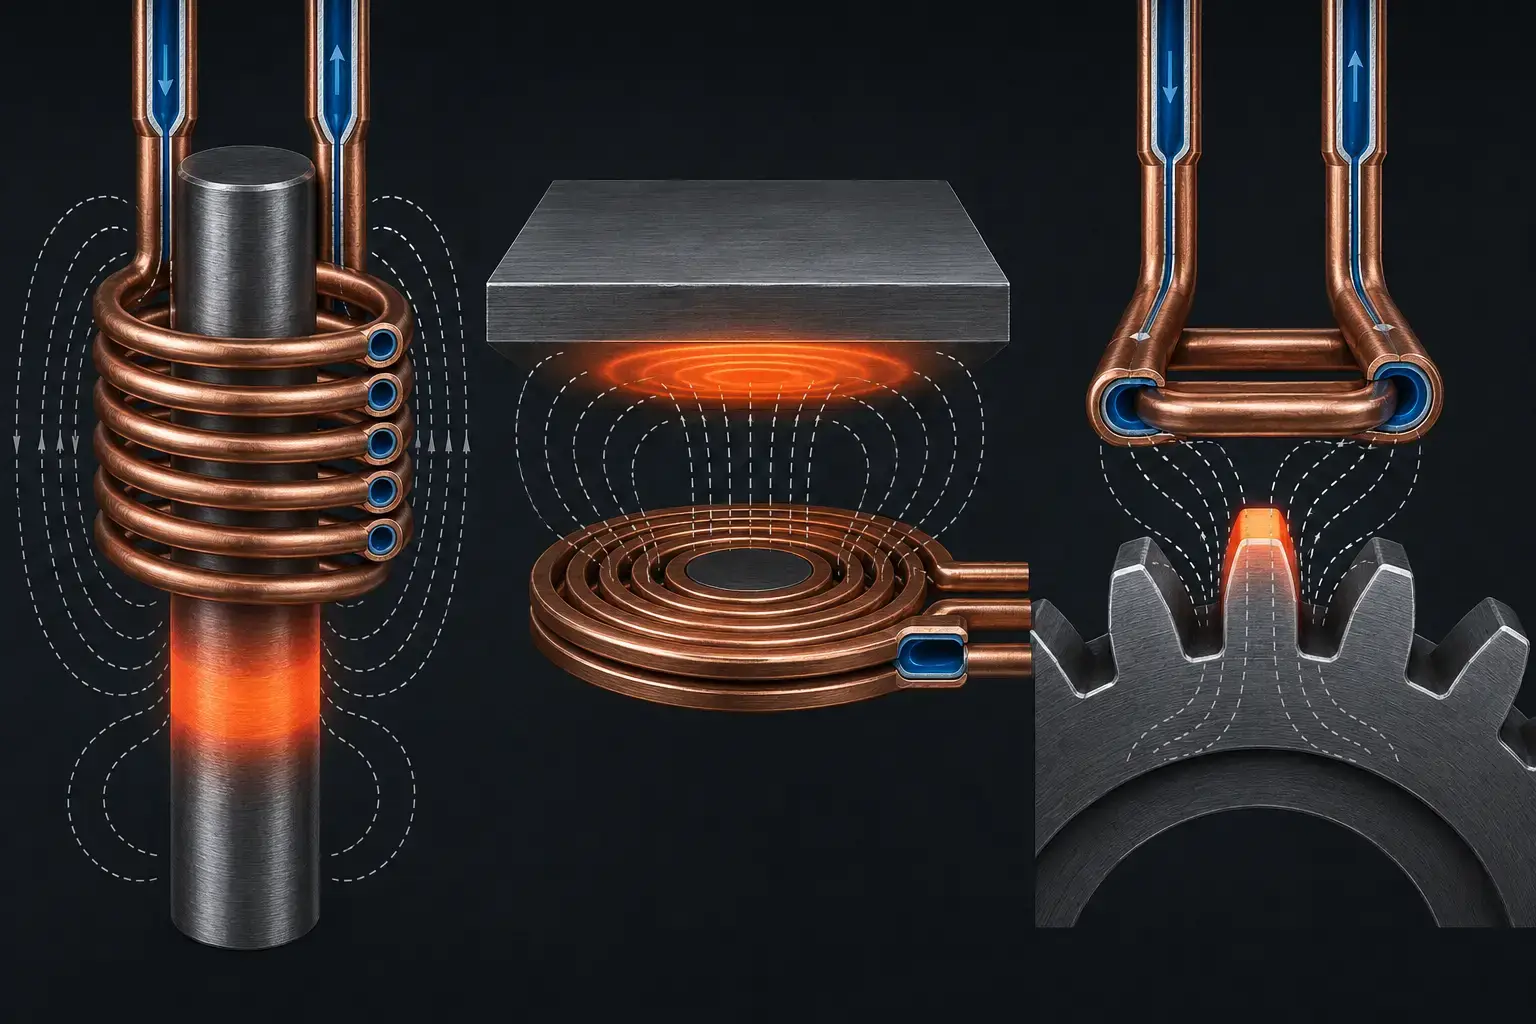
لفة حلزونية تلتف حول الخارج من جزء أسطواني — محاور, الدبابيس, حلقات التحمل, قضيب. يجلس الجزء داخل اللفة, حيث يحيط الحقل المغناطيسي به بشكل موحد. اللفات الحلزونية تنتج تسخين محيطي متسق وهي التكوين العمود الفقري لـ OD (القطر الخارجي) تصلب مهاوي والأنابيب. تعمل الملفات الحلزونية متعددة المنعطفات على تركيز المجال على طول محور الملف; تنتج الإصدارات ذات المنعطف الواحد أضيق, نطاق حرارة محدد بشكل أكثر إحكامًا. لتطبيقات رمح على وجه التحديد, تصلب العمود بالحث العمليات تعتمد على هذا التكوين, والتركيز من الملف إلى الجزء أمر بالغ الأهمية للحصول على نتائج موحدة.
فطيرة (دوامة مسطحة) اللفّة
يتم لف ملف الفطيرة بشكل مسطح - مثل اللولب على مستوى واحد. يولد مجالًا مغناطيسيًا عموديًا على وجهه ويستخدم للتدفئة الأسطح المستوية, وجوه النهاية, أو الجانب السفلي من الحواف. تُستخدم لفائف البانكيك أيضًا في تطبيقات المسح حيث تتحرك اللفافة عبر مساحة كبيرة مسطحة. نمط التسخين عبارة عن حلقة أو قرص تحاكي لف لفافة, مع أقوى مجال مباشرة تحت اللفات النحاسية.
مشبك الشعر (على شكل حرف U / حلقة واحدة) اللفّة
لفافة مشبك الشعر هي حلقة على شكل حرف U — في الأساس محث ذو دورة واحدة مطوية إلى ساقين متوازيتين. المجال المغناطيسي يتركز بين و حول الساقين, مما يجعلها مثالية لـ تسخين موضعي للميزات المحددة: سن الترس, ذروة نَاتئ الحدبه, حافة السكة, أو دبوس صغير القطر. هذا التكوين شائع في تصلب نتوء الحدبة وذراع التحويل حيث تحتاج فقط سطح اتصال محدد إلى المعالجة. غالبًا ما تُجهز لفائف الشعر الدائري بمركّزات تدفق لتوجيه المجال بدقة نحو الهدف.
الثقب الداخلي (القطر الداخلي) اللفّة
لتسخين السطح الداخلي للثقب, الحلقة, أو الأنبوب, يجب أن تناسب اللفائف الجزء من الداخل. اللفائف الداخلية مدمجة, غالبًا لفة واحدة أو قليل من اللفات, والتبريد يتطلب اهتمامًا خاصًا لأن الملف محاط بقطعة العمل الساخنة بمساحة ضيقة جدًا لتبديد الحرارة. دليلنا المفصل إلى تصلب الثقب الداخلي بالحث يغطي التحديات الخاصة بتصميم ملف ID, حيث غالبًا ما تكون المراكز المغناطيسية على داخل الملف ضرورية لدفع المجال نحو جدار التجويف.
3. خمسة عوامل تصميم تتحكم في النتيجة
تصميم الملف هو توازن بين متطلبات متنافسة: الربط المحكم للكفاءة مقابل وجود فراغ كافٍ لتحميل وإزالة القطعة; عدد لفات عالي من أجل قوة المجال مقابل قابلية إدارة الحث; ارتفاع التسخين المحلي مقابل تجنب احتراق الملف. هذه العوامل الخمسة تحرك كل قرار.
العامل 1: مسافة الاقتران (الفجوة المغناطيسية)
المسافة بين سطح الملف وسطح قطعة العمل — فجوة الاقتران — هي أهم عامل تصميم الملف. قوة المجال المغناطيسي تتناقص بسرعة مع المسافة. فجوة بمقدار 1–2 مم توفر اقتراناً قوياً وكفاءة عالية; فجوة بمقدار 5 مم أو أكثر يمكن أن تقلل الكفاءة بنسبة 30–50% . يتم تحديد الحد الأدنى العملي من خلال خلوص التحميل الجزئي وخطر الانحناء أو الاتصال الميكانيكي أثناء الدوران. في الإنتاج, يجب أن تكون مسافة الاقتران متسقة من جزء إلى جزء — حيث يؤدي الاختلاف في الفجوة إلى حدوث اختلاف في التسخين, مما ينتج عنه اختلاف في الصلابة.
العامل 2: عدد المنعطفات
تؤدي إضافة اللفات إلى زيادة شدة المجال المغناطيسي لتيار معين - المزيد من اللفات يعني المزيد من التدفق الذي يربط قطعة العمل. لكن المزيد من اللفات تزيد أيضًا من محاثة الملف, الذي يغير تردد الرنين لدائرة الخزان. يجب أن يكون مصدر الطاقة قادرًا على التطابق (لحن ل) مقاومة الحمل الناتجة. قد يؤدي الملف الذي يحتوي على عدد كبير جدًا من اللفات إلى دفع تردد الرنين إلى ما دون نطاق تشغيل مصدر الإمداد; قد يتطلب عدد قليل جدًا من المنعطفات تيارًا أكبر مما يمكن أن يوفره العرض أو الحافلة. يعد عدد الدورات بمثابة تمرين مطابقة بين الملف ومصدر الطاقة - وليس اختيارًا مستقلاً.
العامل 3: مطابقة الكفاف
ينبغي للملف اتبع كفاف الجزء بقدر ما هو عملي. إذا كان الجزء لديه خطوة, كتف, أو نصف القطر, يجب أن تعكس الحلقة تلك الميزة للحفاظ على مسافة اقتران متساوية عبر منطقة التسخين. الحلقة الأسطوانية فوق محور متدرج ستسخن الجزء الأكبر قطرًا بقوة أكبر (اقتران أوثق) والجزء الأصغر قطرًا بشكل ضعيف — مما ينتج نمطًا غير متساوي لا يمكن تصحيحه بواسطة تعديل التردد أو القدرة وحدهما. للأجزاء ذات الهندسة المعقدة — التروس مع ملفات أسنانها أو محامل المحور مع الأخاديد الزاويّة — الحلقات المطابقة للملف الشخصي ليست اختيارية; هم الفرق بين نمط صلابة عابرة وفاشلة.
العامل 4: تصميم التبريد الداخلي
تحمل الملفات الحثية مئات أو آلاف الأمبيرات من التيار عالي التردد. النحاس نفسه لديه مقاومة, وتولد هذه المقاومة حرارة داخل الملف، بشكل مستقل عن تسخين قطعة العمل. بدون تبريد مائي مناسب, يمكن أن يصل الملف إلى درجات حرارة تصلب النحاس (تليينه), تسبب الأكسدة, أو حتى تذوب من خلال جدار الأنابيب. يجب أن يتناسب حجم قنوات التبريد الداخلية مع كثافة التيار المتوقعة, ويجب أن تحافظ معدلات تدفق المياه على التدفق المضطرب (لا الصفحي) لاستخراج الحرارة بشكل فعال. على ملفات الهوية وغيرها من التصاميم المحصورة, التبريد هو أصعب عائق يمكن إرضاؤه.
العامل 5: مركزات التدفق
مكثفات التدفق - والتي تسمى أيضًا التحويلات المغناطيسية أو المكثفات - عبارة عن إدخالات مصنوعة من الفريت أو الصلب السيليكون مغلفة توضع حول أو داخل الملف لإعادة توجيه المجال المغناطيسي. فهي ليست جزءًا من الدائرة الكهربائية; فهي عناصر مغناطيسية بحتة. الملمّع على الجزء الخارجي من لفافة دبابيس الشعر يدفع المجال إلى الداخل نحو الجزء بدلاً من السماح له بالتسرب عبثًا في الهواء الطلق. على لفافات التجويف الداخلي, الملمّع على الجزء الداخلي يجبر المجال شعاعيًا إلى الخارج باتجاه جدار التجويف. يمكن للمُلَمّعات تحويل لفافة هامشية إلى فعّالة — لكنها تزيد التكلفة, التعقيد, ونقطة فشل (يمكن أن يتشقق الفريت من الصدمة الحرارية), لذلك يتم استخدامها حيث تتطلب الجغرافيا ذلك, وليس بشكل افتراضي.
4. مطابقة الملف لشكل الجزء
يبدأ اختيار الملف بالجزء, ليس بمصدر الطاقة. اطرح هذه الأسئلة بالترتيب: (1) ما السطح الذي يحتاج للحرارة - OD, القطر الداخلي, وجه, أو ميزة منفصلة? (2) ما هو عمق الحالة المستهدفة – وبالتالي المطلوب تردد للتدفئة التعريفي في ذلك العمق? (3) ما هو الخلوص المتاح للتحميل — وبالتالي ما هي مسافة الاقتران التي يمكن تحقيقها? (4) هل يدور الجزء أثناء التسخين؟, أم أنها ثابتة (طلقة واحدة) عملية?
إن الإجابة على هذه الأسئلة الأربعة تحصر تكوين الملف في خيار عملي واحد أو خيارين. من هناك, عدد المنعطفات, قطر الأنابيب, ويتم حساب حجم قناة التبريد لتتناسب مع مزود طاقة التسخين بالمحث الإخراج. يشكل الملف ومصدر الطاقة دائرة رنين - يجب أن يكونا متوافقين كهربائيًا وإلا فلن يقوم النظام بتوصيل الطاقة المقدرة إلى الجزء. هذا الترابط هو السبب في أنه تصنيف تردد التسخين بالحث يهم في مرحلة تصميم الملف, ليس فقط عند اختيار المعدات.
لأغراض المسح الضوئي (تدريجي) التقسية, عادةً ما تكون اللفة عبارة عن تصميم ذو لفة واحدة أو متعددة اللفات القصيرة تتحرك على طول القطعة, تسخين شريط ضيق يتم تبريده فورًا. للتقسية الفردية, تغطي اللفة كامل منطقة التسخين دفعة واحدة — أكثر تعقيدًا في التصميم, لكن أوقات الدورة أسرع للإنتاج الكبير الحجم. الاختيار بين المسح الضوئي والتقسية الفردية هو قرار اقتصادي للإنتاج والذي بدوره يحدد تصميم اللفة.
🔑 الخلاصة الرئيسية
ملف الحث ليس ملحقًا عامًا — بل هو أداة محددة للتطبيق حيث تتحول الطاقة الكهربائية إلى مجال مغناطيسي. تحدد خمسة عوامل ما إذا كان الملف سيعمل: مسافة الاقتران (حافظ عليها ضيقة ومتسقة), عدد المنعطفات (وافقه مع مصدر الطاقة), مطابقة الشكل (اتبع هندسة القطعة), التبريد الداخلي (حجمه حسب كثافة التيار), و مركِّزات الفيض المغناطيسي (استخدمها حيث تتطلب الهندسة ذلك).
الملف الذي يكون مناسبًا ميكانيكيًا ولكنه غير متطابق كهربائيًا مع مصدر الطاقة لن يوفر القدرة المقدرة. الملف الذي يكون صحيحًا كهربائيًا ولكنه خاطئ هندسيًا سيقوم بتسخين المنطقة الخاطئة. يجب أن يكون الاثنان صحيحين — ويجب تصميمهما معًا, وليس بشكل مستقل.
الأسئلة المتكررة
ما هي أفضل مادة لملفات الحث؟?
عالي التوصيل الكهربائي أنابيب نحاسية هو المادة القياسية — على وجه التحديد النحاس عالي التوصيلية خالي من الأكسجين (OFHC) النحاس للتطبيقات التي تتطلب متانة عالية. يجمع النحاس بين التوصيل الكهربائي الممتاز (لتقليل تسخين الملف بسبب خسائر I²R) مع التوصيل الحراري الجيد (مما يسمح بتبريد فعال بالماء). يجب أن يحتوي الأنبوب على قنوات داخلية لتدفق المبرد. للترددات العالية جداً فوق 1 ميجاهرتز, يتم أحياناً استخدام صفائح النحاس أو ملفات النحاس المشغولة بدلاً من الأنابيب لأن تأثير البشرة يقصر التيار على طبقة سطحية رقيقة جداً.
ما مدى قرب الملف من الجزء?
بالقدر الممكن عمليا. فجوة التوصيل بمقدار 1–3 ملم هي نموذجية لتطبيقات التصلب الدقيقة. الفجوات أقل من 1 ملم تعرض لخطر الشرر أو التلامس الميكانيكي; الفجوات أكبر من 5 ملم تفقد كفاءة كبيرة. يجب أيضاً أن تكون الفجوة متسقة حول منطقة التسخين بالكامل — التوصيل غير المتكافئ ينتج تسخيناً غير متساو. لأجزاء دوارة, يجب أن يكون الحد الأدنى للفجوة مسؤولاً عن نفاذ الأجزاء وتسامح التثبيت.
لماذا تحتاج الملفات الحثية إلى التبريد المائي؟?
يحمل الملف النحاسي تيارًا عاليًا جدًا - غالبًا مئات إلى آلاف الأمبيرات - والمقاومة الكهربائية للنحاس, على الرغم من انخفاضها, يولد تسخين I²R كبير داخل الملف نفسه. بدون تبريد الماء النشط من خلال القنوات الداخلية, ترتفع درجة حرارة الملف بسرعة, مما يؤدي إلى صلب النحاس (تليين), الأكسدة المتسارعة, وفي النهاية فشل الملف. يجب أن يتدفق ماء التبريد بمعدل يحافظ على التدفق المضطرب لاستخراج الحرارة بفعالية - ويخلق التدفق الصفحي طبقة حدودية تعزل النحاس عن سائل التبريد.
تحتاج إلى ملف تعريفي مخصص لتطبيقك?
يقوم فريق الهندسة لدينا بتصميم ملفات خاصة بالتطبيق — من المحاثات الحلزونية البسيطة إلى الأدوات المعقدة المطابقة للموضع مع مركّزات التدفق. أرسل رسم الجزء الخاص بك أو الوصف لتوصية بتصميم ملف،.


