
كم من الطاقة تحتاج للتسخين بالحث? 6 العوامل الحرجة & طريقة حساب مثبتة
اسأل أي مهندس تسخين بالحث السؤال الأول الذي يحتاج إلى إجابة, وهو نفس الشيء دائمًا تقريبًا: ما مقدار الطاقة للتدفئة التعريفي هل يتطلب هذا التطبيق? أخطأ في الرقم - منخفض جدًا - ولن يصل الجزء إلى درجة الحرارة أبدًا. مرتفع جدًا, وأنت تبالغ في الإنفاق على المعدات التي لا تحتاج إليها. يشرح هذا الدليل العوامل الستة التي تحدد متطلبات الطاقة, يمنحك نطاقات القوة الكهربائية الحقيقية حسب التطبيق, ويستعرض طريقة حسابية عملية يمكنك استخدامها اليوم لتحديد حجم نظامك بشكل صحيح.
جدول المحتويات
1. لماذا يهم الحصول على القوة الصحيحة؟
الطاقة هي محرك التسخين التعريفي. ويحدد ثلاثة أشياء: وبأي سرعة يصل الجزء إلى درجة الحرارة, مدى عمق تخترق الحرارة في وقت معين, و ما يمكنك وما لا يمكنك تسخينه مع المعدات الخاصة بك. أ 15 لن تتعرض الماكينة الموضوعة على الطاولة كيلووات للحرارة أبدًا 100 ملم من الصلب للتزوير — ليس لأن الآلة معيبة, ولكن لأن فيزياء فقدان الحرارة للبيئة تفوق مدخلات الطاقة على هذا النطاق. وعلى العكس, أ 300 نظام كيلوواط تسخين حلقات تحمل صغيرة في بضع ثوان لكل جزء هو المال المتبقي على الطاولة إذا أ 50 آلة كيلوواط سوف تقوم بنفس المهمة.
منحنى التكلفة حاد. محمول 15 قد يكلف السخان التعريفي كيلوواط بضعة آلاف من الدولارات. أ 300 يمكن لنظام الخزانة الصناعية بالكيلوواط مع تكامل التبريد والتشغيل الآلي ذو الحلقة المغلقة أن يصل إلى ستة أرقام. الفرق بين تحديد حجم مصدر الطاقة بشكل صحيح والتخمين هو الفرق بين العملية المربحة والخطأ الباهظ الثمن. وهذا هو السبب أيضا موارد اختيار مصدر طاقة التسخين بالحث يعد أحد الموضوعات الأكثر بحثًا بين مشتري المعدات.
2. ستة عوامل تحدد متطلبات الطاقة
ستة متغيرات تتحكم في النهاية ما مقدار الطاقة للتدفئة التعريفي أي متطلبات وظيفية معينة. تغيير أي واحد منهم, ويتحرك رقم القوة. ها هم, في ترتيب التأثير.
العامل 1 - كتلة ساخنة. هذا هو المتغير السائد. تتدرج متطلبات الطاقة بشكل خطي تقريبًا مع كتلة المعدن الذي تقوم بتسخينه. يحتاج طرف سن الترس الذي يبلغ وزنه 50 جرامًا إلى طاقة أقل بكثير من عمود يبلغ وزنه 50 كيلوجرامًا. الكتلة الساخنة ليست الجزء بأكمله، بل هي فقط حجم المادة التي يجب أن تصل إلى درجة الحرارة المستهدفة خلال دورة التسخين. لتصلب السطح, هذا هو عمق الحالة × مساحة السطح الساخنة. من خلال التدفئة, هذا هو الحجم الإجمالي للجزء.
العامل 2 - درجة الحرارة المستهدفة. كلما ارتفعت درجة الحرارة المستهدفة, كلما زادت الطاقة — وبالتالي القدرة المطلوبة. تسخين الفولاذ إلى 850 درجة مئوية للتصلب يتطلب تقريبًا ضعف الطاقة اللازمة لتسخينه إلى 400 درجة مئوية للترطيب. درجات حرارة التشكيل (1200–1250 درجة مئوية للفولاذ) تتطلب أعلى مستويات القدرة لأنك تعارض خسائر الإشعاع والحمل الحراري المتزايدة مع ارتفاع درجة الحرارة.
العامل 3 — زمن الدورة. القدرة هي الطاقة لكل وحدة زمنية. نفس الجزء المسخن لنفس درجة الحرارة في 5 ثوانٍ يتطلب 6 ضعف قدرة دورة مدتها 30 ثانية. خطوط الإنتاج التي تنتج جزءًا واحدًا كل بضع ثوانٍ تزيد من متطلبات الطاقة بشكل كبير — وهذا بالضبط المكان الذي تتألق فيه الحثية, لأن الطاقة تُسلم مباشرة إلى الجزء بدلاً من ضياعها في تجويف الفرن.
العامل 4 — خصائص المواد. الصلب المغناطيسي يسخن بكفاءة أكبر من المواد غير المغناطيسية لأن الحَدَب يساهم في تسخين إضافي تحت نقطة كوري (≈770°م). كما هو موضح في دليلنا حول التيارات الدوامية مقابل. الحَدَب, يختفي هذا المكافأة عند درجة حرارة كوري — وهو السبب في أن آخر 400°C من التسخين إلى درجة حرارة السَكّ يتطلب طاقة أكبر بشكل غير متناسب. الألمنيوم, النحاس, والنحاس الأصفر — جميعها غير مغناطيسية وذات مقاومة كهربائية منخفضة — تتطلب كثافات طاقة أعلى بشكل كبير لتحقيق نفس معدل التسخين مثل الصلب الكربوني.
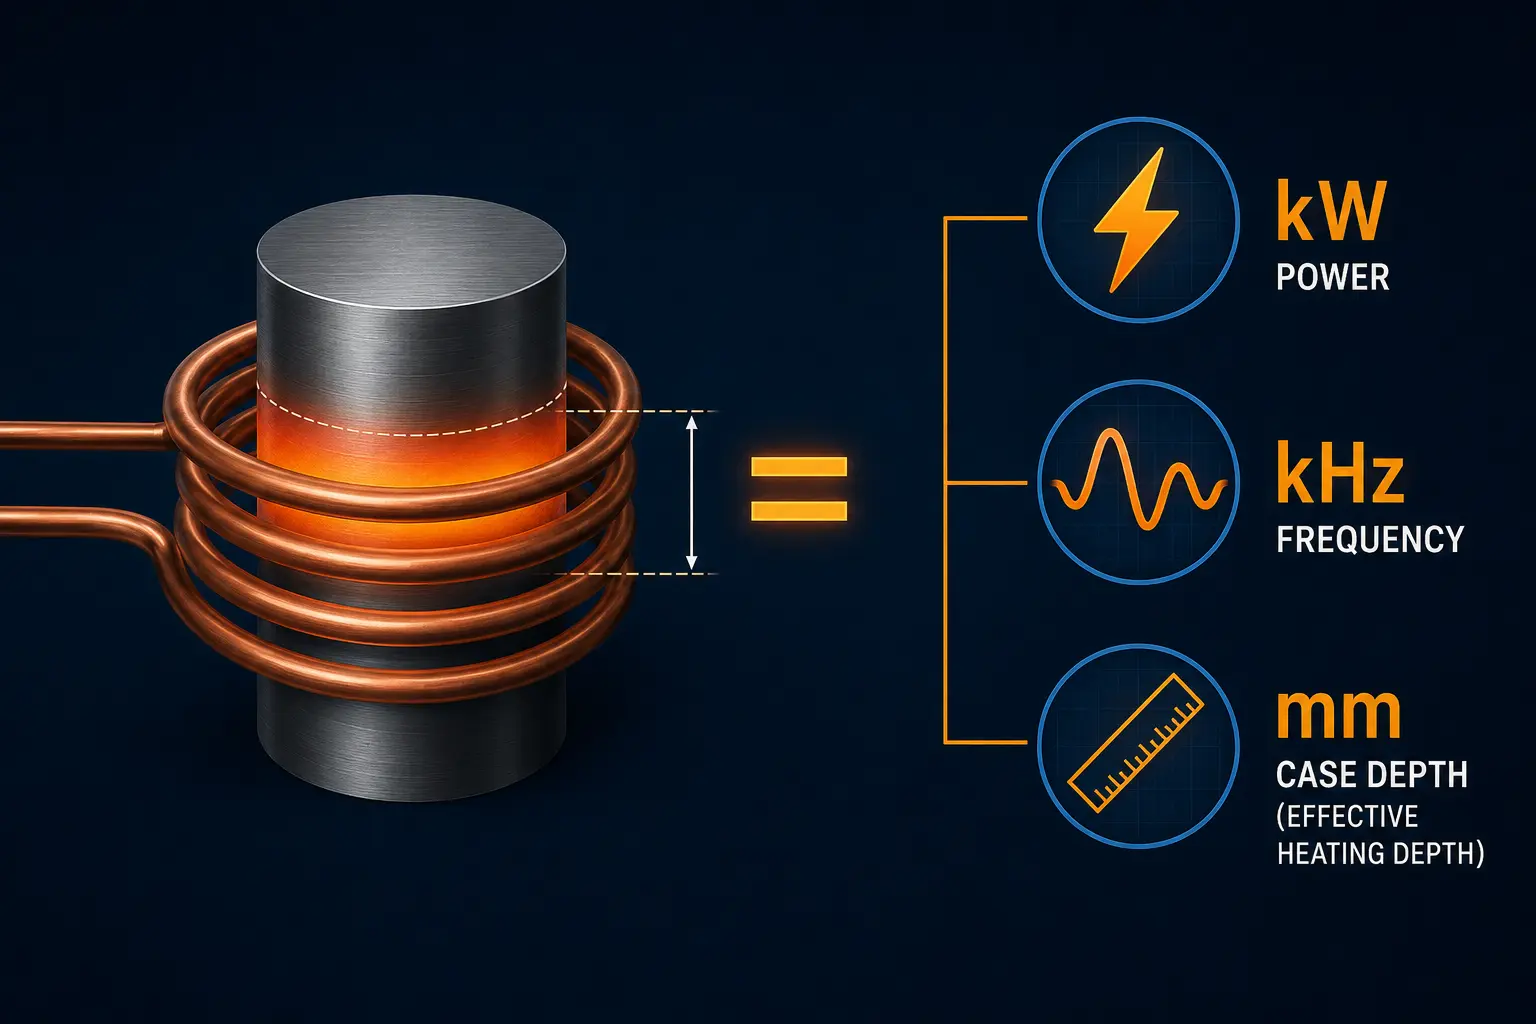
العامل 5 — التردد وعمق الطبقة السطحية. التردد يحدد مدى عمق التيار المستحث. عمق طبقة سطحية ضحلة (0.5–1 مم) يتطلب ترددًا عاليًا (100–400 كيلوهرتز) وكثافة طاقة عالية جدًا مركزة في طبقة سطحية رقيقة. تستخدم التطبيقات العميقة أو التسخين الشامل ترددًا أقل (1–10 كيلوهرتز) وتوزع الطاقة على حجم أكبر. لشرح كامل, انظر إلى مقالنا عن كيف يؤثر التردد على التسخين التحريضي.
العامل 6 — كفاءة الملف والاقتران. ليست كل الطاقة الصادرة من مصدر الطاقة تصل إلى قطعة العمل. خسائر الملف (تسخين I²R في النحاس), تسرب المجال المغناطيسي, وسوء الاقتران (الفجوة الهوائية الكبيرة بين الملف والقطعة) كلها تسرق الطاقة. الملف المصمم جيدًا مع اقتران محكم يحقق كفاءة نقل بين 80–90%. الملف المصمم بشكل سيئ — الفجوة الكبيرة, الهندسة الخاطئة — قد يحقق أقل من 50% من إخراج مصدر الطاقة إلى الجزء. هذا هو السبب كيف تعمل الملفات الحثية يهم بقدر تصنيف إمدادات الطاقة.
3. كثافة الطاقة: القاعدة الأساسية للإبهام
الطريقة الأكثر عملية للتفكير في طاقة التسخين التعريفي هي من خلال كثافة الطاقة - كيلووات لكل سنتيمتر مربع (كيلوواط/سم²) أو كيلووات لكل بوصة مربعة (كيلووات/بوصة²) من مساحة السطح الساخنة. يجسد هذا الرقم الفردي التأثير المشترك للمادة, درجة الحرارة, ووقت الدورة بطريقة تترجم مباشرة إلى حجم المعدات.
فيما يلي نطاقات كثافة الطاقة المتوافقة مع معايير الصناعة للعمليات الشائعة:
| عملية | كثافة الطاقة (كيلوواط/سم²) | كثافة الطاقة (كيلووات/بوصة²) | الهدف النموذجي |
|---|---|---|---|
| تصلب السطح (أجوف, ≥1 ملم) | 1.0-2.0 | 6.5-13 | تسريع الأوستنيتة السطحية, انتشار حرارة منخفض |
| تصلب السطح (عميق, 2–5 مم) | 0.5–1.0 | 3.2–6.5 | حالة أعمق مع ملف حراري محكم |
| تسخين كامل للتشكيل | 0.3–0.8 | 1.9–5.2 | درجة حرارة نواة موحدة, 1200–1250°C |
| اللحام بالأجسام الملحوظة / اللحام بالقصدير | 0.3–0.8 | 1.9–5.2 | درجة حرارة تدفق الحشو (450–850°C), وصلة موضعية |
| تركيب ضاغط / تسخين المحامل | 0.1–0.3 | 0.6–1.9 | درجة حرارة معتدلة (80–250°C), تمدد موحد |
| تسخين البرغي / التفكيك | 0.05–0.2 | 0.3–1.3 | تمدد حراري للتخفيف, لا تغيير معدني |
تفترض هذه النطاقات صلب كربوني أو منخفض السبائك وملف مرتبط بشكل جيد. للألومنيوم أو النحاس, اضرب بمقدار 1.5–2.5× - تتطلب مقاومتها المنخفضة وطبيعتها غير المغناطيسية المزيد من الطاقة لنفس معدل التسخين. للفولاذ المقاوم للصدأ (الدرجات الأوستنيتي مثل 304/316), استخدم الطرف العلوي من النطاق بسبب المقاومة العالية مع عدم وجود مساهمة مغناطيسية.
4. نطاقات الطاقة الحقيقية حسب التطبيق
الانتقال من كثافة الطاقة إلى إجمالي طاقة الماكينة, هذا هو الشكل الذي تبدو عليه الأرقام في تطبيقات العالم الحقيقي. هذه هي قوة انتاج الآلة التقييمات, عدم إدخال متطلبات الخدمة الكهربائية (والتي تكون عادةً أعلى بنسبة 10-15% بسبب فقدان كفاءة مصدر الطاقة).
| التطبيق | حجم الجزء النموذجي | الطاقة المطلوبة | التردد | نوع الماكينة |
|---|---|---|---|---|
| إزالة الترباس الصغيرة | مسامير M8-M20 | 1-5 كيلوواط | 10-50 كيلو هرتز | المحمولة باليد |
| تحمل تصاعد (صغير) | تتحمل 20-100 ملم | 2-10 كيلوواط | 10-30 كيلو هرتز | محمولة / الفوق |
| تصلب القطع الصغيرة | دبابيس, التروس الصغيرة, حواف القطع | 5–30 كيلوواط | 100–400 كيلوهرتز | سطح الطاولة عالي التردد |
| اللحام بالأجسام الملحوظة (وصلات النحاس/الصلب) | أنبوب Ø6-50 ملم, التركيبات | 5-40 كيلوواط | 30-200 كيلو هرتز | على الطاولة / التردد المتوسط |
| تصلب التروس (سيارات) | الوحدة 2-6, Ø50-250 ملم | 50–300 كيلوواط | 1–10 كيلوهرتز (MF) أو 100-400 كيلو هرتز (التردد العالي) | MF أو HF الصناعية |
| تصلب رمح (مسح) | Ø25-150 ملم, أطوال مختلفة | 50-400 كيلوواط | 1–10 كيلوهرتز | MF الصناعية مع المسح |
| تحمل تصلب الحلقة | حلقات بقطر 50-500 ملم | 50–300 كيلوواط | 1–10 كيلوهرتز | MF صناعي مع تغذية دوارة |
| تسخين البليت للتزوير | Ø20-150 ملم القضبان | 100–1000+ كيلوواط | 0.5–10 كيلوهرتز | نظام مخصص للتردد المتوسط/التردد المنخفض |
| يجرد / تسخين الأسلاك | قطاع مستمر, سلك | 50-2000+ كيلوواط | 1–400 كيلوهرتز (تعتمد على التطبيق) | نظام مخصص في الخط |
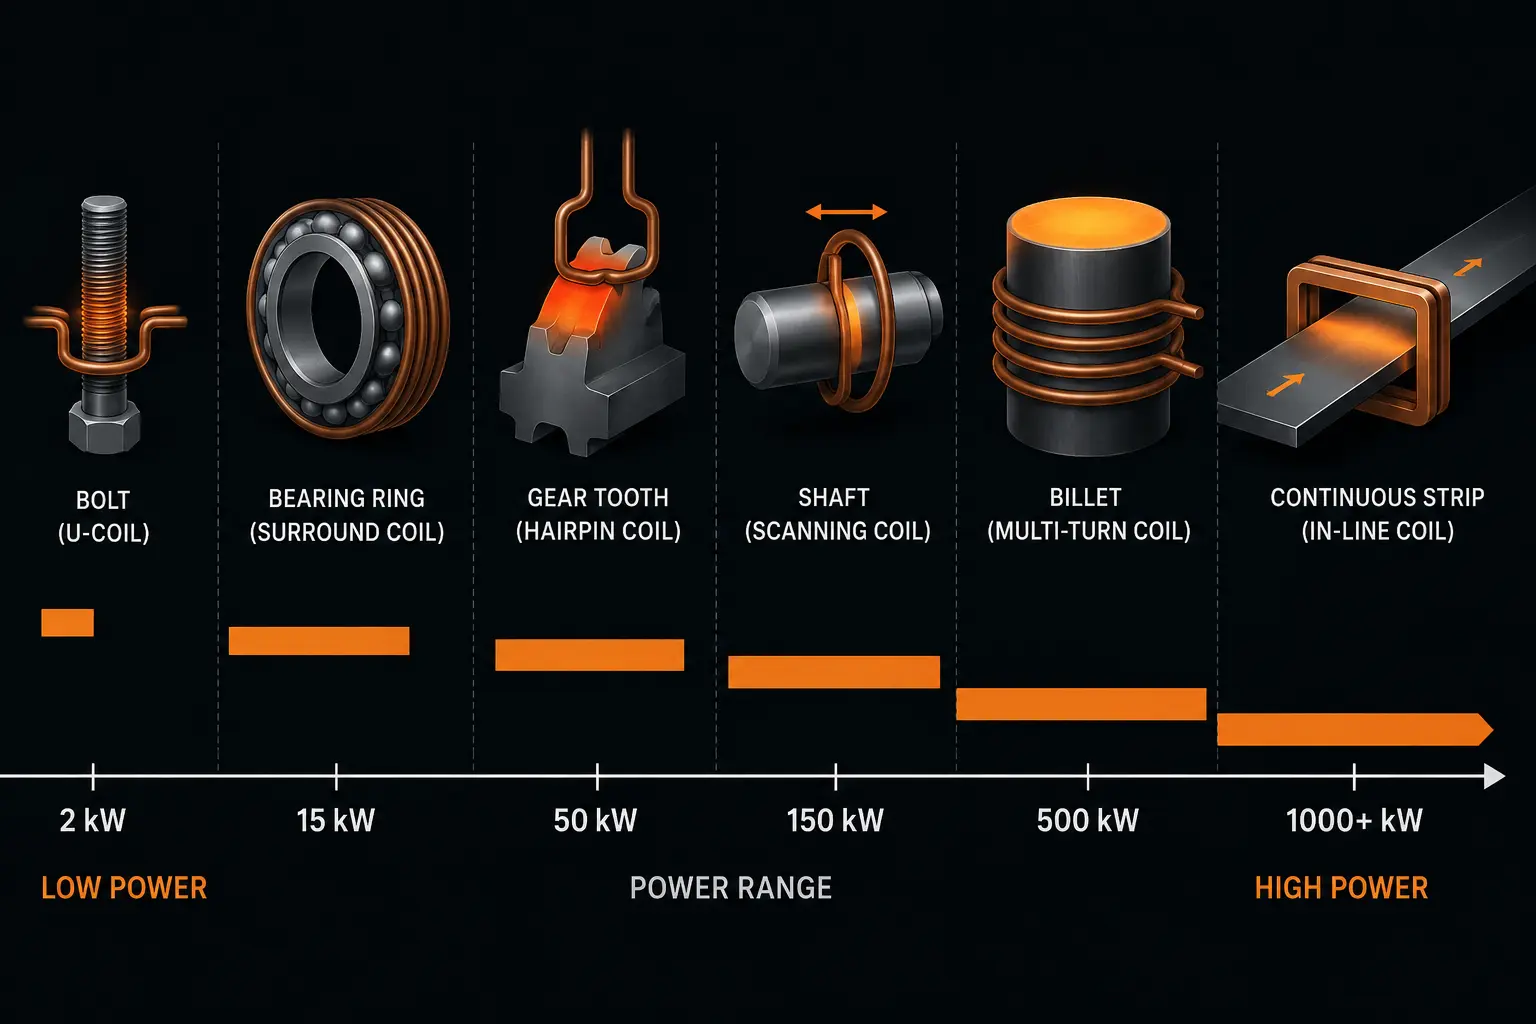
ملاحظة حول القفز من الطاولة إلى الصناعة: الفجوة بين 30 كيلوواط و 50 كيلوواط هو المكان الذي تتغير فيه بنية الماكينة بشكل أساسي - من الوحدات الفوقية أحادية الطور المبردة بالهواء إلى الخزانات الصناعية ثلاثية الطور المبردة بالماء. إذا كانت متطلباتك المحسوبة تقع في نطاق 30-50 كيلو واط, يخطئ نحو المنصة الصناعية. سيؤدي تشغيل الماكينة الموضوعة على الطاولة بأقصى طاقتها المقدرة بشكل مستمر إلى تقصير عمر المكونات والحد من دورة العمل الخاصة بك. لمعرفة المزيد عن أنواع الآلات واختيارها, راجعنا دليل آلة التدفئة التعريفي.
5. طريقة حساب الطاقة خطوة بخطوة
فيما يلي طريقة عملية من أربع خطوات للتقدير ما مقدار الطاقة للتدفئة التعريفي احتياجات التطبيق المحددة الخاصة بك - لا توجد حاجة إلى برامج العناصر المحدودة. يمنحك هذا نقطة انطلاق قوية لاختيار المعدات; سيؤدي تطوير العملية النهائية باستخدام النموذج الأولي للملف إلى تحسين الرقم.
الخطوة 1 - حساب الكتلة الساخنة
لتصلب السطح: الحجم الساخن = عمق العلبة × مساحة السطح الساخن. على سبيل المثال, تصلب منطقة سن الترس - إذا كان السطح الساخن الإجمالي كذلك 80 سم² وتحتاج إلى 2 مم (0.2 سم) عمق الحالة, الحجم الساخن هو 80 × 0.2 = 16 سم³. اضرب بكثافة الفولاذ (7.85 جم/سم3) للحصول على كتلة ساخنة ≈ 126 غرام.
من خلال التدفئة: استخدم حجم الجزء الكامل. قطعة من الصلب بقطر 50 مم × 150 ملم طويل وحجمه π × (2.5)² × 15 = 295 سم³, إعطاء أ كتلة ساخنة ≈ 2.3 كجم.
الخطوة 2 - حساب الطاقة المطلوبة
طاقة (كيلوجول) = الكتلة (كجم) × السعة الحرارية النوعية (كيلوجول/كجم · درجة مئوية) × ارتفاع في درجة الحرارة (درجة مئوية). للصلب, السعة الحرارية المحددة تقريبًا 0.46 كيلوجول/كجم · درجة مئوية تحت نقطة كوري وتقريبا 0.62 كيلوجول/كجم · درجة مئوية فوقه. للحصول على تقدير عملي, استخدم متوسط 0.55 كيلوجول/كجم · درجة مئوية للتدفئة من درجة حرارة الغرفة إلى 900 درجة مئوية.
باستخدام مثال الترس أعلاه: 0.126 كجم × 0.55 × (900 - 20)درجة مئوية = 0.126 × 0.55 × 880 ≈ 61 كيلوجول من الطاقة المطلوبة.
ل 2.3 كجم من الخام إلى درجة حرارة تزوير (1220درجة مئوية): 2.3 × 0.55 × (1220 - 20) = 2.3 × 0.55 × 1200 ≈ 1,518 كيلوجول.
الخطوة 3 - التحويل إلى طاقة باستخدام دورة الزمن
الطاقة (كيلوواط) = الطاقة (كيلوجول) ÷ زمن الدورة (ثواني). بالنسبة لمثال تقوية التروس مع دورة تسخين مدتها 5 ثوانٍ: 61 كيلوجول ÷ 5 ق = 12.2 كيلوواط على سطح الجزء.
لتزوير البليت بدورة مدتها 60 ثانية (تغذية مستمرة, قطعة واحدة في الدقيقة): 1,518 كيلوجول ÷ 60 ق = 25.3 كيلوواط. إذا كنت بحاجة إلى قطعة واحدة لكل منها 15 ثواني: 1,518 ÷ 15 = 101 كيلوواط. وهذا هو السبب في أن معدل الإنتاج يحرك متطلبات الطاقة بشكل كبير.
الخطوة 4 — تطبيق عوامل الكفاءة
اقسم على كفاءة الملف وكفاءة إمداد الطاقة للحصول على تصنيف الماكينة. يسلم لفائف مصممة تصميما جيدا 80% الكفاءة; عادةً ما يكون مصدر الطاقة نفسه فعالاً بنسبة 90-95٪.
طاقة الماكينة المطلوبة = جزء من قوة السطح ÷ (كفاءة الملف × كفاءة إمدادات الطاقة)
بالنسبة لمثال العتاد: 12.2 كيلوواط ÷ (0.80 × 0.92) ≈ 16.6 قوة الآلة كيلوواط. أ 20 يمكن للآلة عالية التردد كيلووات أن تتعامل مع هذا الأمر بمساحة رأس مريحة. لتزوير البليت بمعدل واحد في الدقيقة: 25.3 ÷ (0.80 × 0.92) ≈ 34.4 كيلوواط. سيكون حجم الآلة الصناعية متوسطة التردد بقدرة 40-50 كيلووات صحيحًا.
قم دائمًا بإضافة أ 15- هامش أمان بنسبة 20% فوق الرقم المحسوب الخاص بك. هذا يفسر شيخوخة الملف (يصبح عمل النحاس أكثر صلابة وتزداد مقاومته بمرور الوقت), الاختلاف من جزء إلى جزء في الكتلة والهندسة, والواقع أن وظيفتك التالية قد تكون أكبر قليلاً من وظيفتك الحالية. تكلفة احتياطي الطاقة المتواضع صغيرة مقارنةً بتكلفة آلة لا يمكنها إكمال الدورة.
6. ملخص & مرجع سريع
ضبط الطاقة المناسبة للتسخين بالحث مسألة فيزيائية, وليس بالتخمينات. كتلة المعدن, درجة الحرارة المستهدفة, وقت الدورة, خصائص المادة, عمق الحالة الذي تحدده التردد, وكفاءة اقتران الملف - هذه العوامل الستة, تُطبَّق بالتتابع, تعطيك رقماً يمكنك الوثوق به.
🔑 مرجع سريع لاختيار الطاقة
| تصلب السطح (حالة ضحلة) | → 1.0-2.0 كيلو واط/سم², التردد العالي, 5– 30 كيلو واط للأجزاء الصغيرة, 50-300 كيلو واط للتروس/الأعمدة |
| من خلال التدفئة (الحدادة) | → 0.3–0.8 كيلو واط/سم², التردد المنخفض المتوسط, 100-1000+ كيلوواط حسب حجم الخام ومعدله |
| اللحام بالأجسام الملحوظة / اللحام بالقصدير | → 0.3–0.8 كيلو واط/سم², التردد المتوسط العالي, 5-40 كيلوواط |
| تحمل / التركيب الانكماشي | → 0.1–0.3 كيلو واط/سم², التردد المنخفض المتوسط, 2-10 كيلو واط للمحامل الصغيرة |
| صيغة الحساب | → كيلوواط = الكتلة(كجم) × 0.55 × ΔT(درجة مئوية) ÷ دورة(ثانية) ÷ 0.74 × 1.2 السلامة |
| المعادن غير المغناطيسية (آل, النحاس, سس) | → اضرب القوة بمقدار 1.5–2.5× مقابل. قيم الكربون الصلب |
للتعمق أكثر في مطابقة التردد والطاقة لمواد محددة وهندسة الأجزاء, استكشاف كامل لدينا موارد اختيار مصدر طاقة التسخين بالحث الدليل. إذا كنت على استعداد لحجم الجهاز, لدينا آلة التسخين بالحث الكهربائي يستعرض الموجز الأنواع الخمسة الرئيسية للمعدات وكيفية مطابقتها مع تطبيقك.
الأسئلة المتداولة
كم عدد الواط الذي أحتاجه للتسخين بالحث الفعال?
يعتمد عدد الواط على تطبيقك. لإزالة البراغي الصغيرة أو تركيب المحامل, 1-5 كيلوواط (1,000– 5000 واط) يكفي. تحتاج عمليات تصلب الأسطح للأجزاء الصغيرة عادةً إلى 5–30 كيلوفولت أمبير. تتطلب عملية تصلب التروس والمحاور الصناعية 50–300 كيلوفولت أمبير. يتطلب تسخين كتلة السبيكة للتزوير 100–1000+ كيلوفولت أمبير حسب حجم السبيكة ومعدل الإنتاج. تعد طريقة كثافة الطاقة الموضحة أعلاه - مطابقة كيلووات/سم² للعملية الخاصة بك - هي الطريقة الأكثر موثوقية لتحديد القوة الكهربائية المناسبة.
هل يمكنني استخدام أ 15 سخان حثي كيلوواط لتصلب التروس?
أ 15 يمكن لآلة كيلوواط أن تصلب التروس الصغيرة جدًا - فكر في الوحدة 1-2, تحت 50 قطر ملم, مع متطلبات عمق الحالة الضحلة. لتروس نقل السيارات (الوحدة 3-6, 100– قطر 200 ملم), تحتاج عادةً إلى 80-200 كيلو واط بتردد متوسط, لأن مساحة السطح الساخنة أكبر بكثير وكثافة الطاقة المطلوبة (0.5–1.0 ك.و/سم²) يتطلب المزيد من الطاقة الإجمالية نسبيا. محاولة تقوية ترس كبير باستخدام أ 15 سوف تؤدي آلة كيلوواط إلى عدم كفاية عمق الحالة وأوقات دورة طويلة بشكل غير مقبول.
كيف يمكنني حساب قوة التسخين التعريفي لتطبيق جديد?
استخدم طريقة الخطوات الأربع: (1) حساب الكتلة الساخنة من عمق الحالة × المساحة أو إجمالي حجم الجزء, (2) حساب الطاقة المطلوبة باستخدام الكتلة × الحرارة النوعية × ارتفاع درجة الحرارة (0.55 كيلوجول/كجم · درجة مئوية للصلب), (3) قسّم على وقت الدورة بالثواني للحصول على الطاقة على سطح الجزء, (4) تقسيمها على كفاءة الملف وإمدادات الطاقة مجتمعة (~0.74) وإضافة أ 20% هامش الأمان. هذا يعطيك الحد الأدنى لتصنيف قوة الماكينة لتحديدها.
تحتاج مساعدة في تحديد حجم مزود طاقة التسخين بالحث؟?
أخبرنا بمادة الجزء الخاص بك, الأبعاد, درجة الحرارة المستهدفة, وزمن الدورة المطلوب. سوف يقوم فريق التطبيقات لدينا بحساب متطلبات الطاقة والتوصية بتكوين الماكينة والملف المناسب — مجانًا, لا يوجد التزام.


