
إتقان تقسية الأعمدة بالحث الكهرومغناطيسي: 3 التحديات الحرجة للجودة من القطر إلى التحكم في التشقق
تصلب الحث رمح يمتد على واحدة من أوسع نوافذ العمليات في الصناعة - من 6 ملم مهاوي المحركات الصغيرة ل 460 ملم محاور دفع الطاقة الجديدة, من الفولاذ الكربوني العادي إلى سبائك الفولاذ 42CrMo, مع متطلبات عمق الحالة تتراوح من 0.8 ملم إلى أكثر من 10 مم. إن القيام بذلك بشكل صحيح يعني إتقان الأبعاد الثلاثة: التردد مقابل. مطابقة القطر, التحليل المنهجي للأسباب الجذرية للتشقق, و تسلسل العمليات للهندسة المعقدة. تغطي هذه المقالة الثلاثة, مع أطر القرار العملية لكل منها.
📋 جدول المحتويات
1. التصنيف حسب القطر: التردد واختيار مغو
في تصلب العمود بالحث, التردد هو معلمة العملية الأساسية, ويرتبط اختياره مباشرة بقطر قطعة العمل. الفهم تصنيف تردد معدات التدفئة التعريفي هو نقطة الانطلاق الأساسية لأي تصميم عملية.
العمود تحت 20 مم: 200–600 كيلوهرتز
بالنسبة للأعمدة صغيرة القطر, التردد الموصى به هو 200–600 كيلوهرتز. مثال نموذجي هو 6 عمود محرك بقطر مم في فولاذ 40Cr يتطلب عمق تغليف من 0.8–1.2 مم. ملف حثي ذو دورة واحدة مع تسليح مسح هو التكوين القياسي. أ 8 مسامير كروية صغيرة بمقياس مم تتبع نفس النهج. أعمدة من فولاذ أدوات سبائكي حول 18 القطر بالميليمتر هو أيضًا مرشح للمعالجة بالتصلب في طلقة واحدة — القطر الصغير يعني أن المحيط بأكمله يمكن أن يسخن بشكل متساوٍ في طلقة واحدة.
الأعمدة 20–100 مم: 2–15 كيلوهرتز
للأعمدة متوسطة القطر, تضيق التردد إلى 2–15 كيلوهرتز. ملف لولبي ذو لفتين هو الخيار الشائع, مع اختيار أوضاع المسح أو الطلقة الواحدة بناءً على العمق المطلوب للحالة. يغطي هذا النطاق من القطر الجزء الأكبر من مكونات الأعمدة الصناعية العامة, و اختيار القدرة الصحيح في هذا النطاق الحرج — التقليل من قدرة مصدر الطاقة يؤدي إلى عمق غلاف غير كافٍ, بينما الإفراط في القدرة يهدر رأس المال والطاقة.
المحاور العلوية 100 مم: 2-6 كيلو هرتز
للمحاور ذات القطر الكبير الذي يتجاوز 100 مم, تنخفض الترددات إلى 2-6 كيلو هرتز, ويُفضل استخدام ملف مسح ذات دورة واحدة مع الإخماد الذاتي. حيثما يُطلب عمق غلاف أعمق, تسخين قطعة العمل قبل التقسية يمكن أن يمدد العمق المقسى الفعال. التردد المنخفض يضمن اختراق التيار الكافي للوصول إلى العمق المطلوب, بينما يبسط تصميم الإطفاء الذاتي الدائرة التبريد.
هذا التصنيف مباشر في المبدأ, لكن العديد من فشل الجودة في الممارسة يأتي مباشرة من عدم تطابق بين التردد والقطر. التردد مرتفع جداً يؤدي إلى اختراق تيار غير كافٍ وحالة ضحلة جداً لا تلبي المتطلبات. التردد منخفض جداً يسبب انتشار الحرارة بشكل زائد نحو المركز, توسيع منطقة الانتقال بين الغلاف المقسى والنواة الناعمة — لا يُقبل أي من الشرطين لعمود حيوي للخدمة.
2. مهاوي محرك الشاحنة: نظرة منهجية للتشقق
تعد أعمدة محور شاحنة الخلفية من أكثر أنواع الأعمدة عرضة للفشل في التصلد بالحث. حوادث تشقق الدُفعات ليست نادرة, والتي تميل للظهور فقط عند مرحلة المطالبات — وهو عرض لتحليل سبب الجذر الذي كان تاريخياً غير كافٍ. على عكس العلاقة البسيطة بين التردد والقطر في القسم 1, التشقق في تصلب العمود بالحث يتضمن عادةً عوامل مركبة متعددة تعمل في وقت واحد.
سبب 1: عيوب تصميم مغو
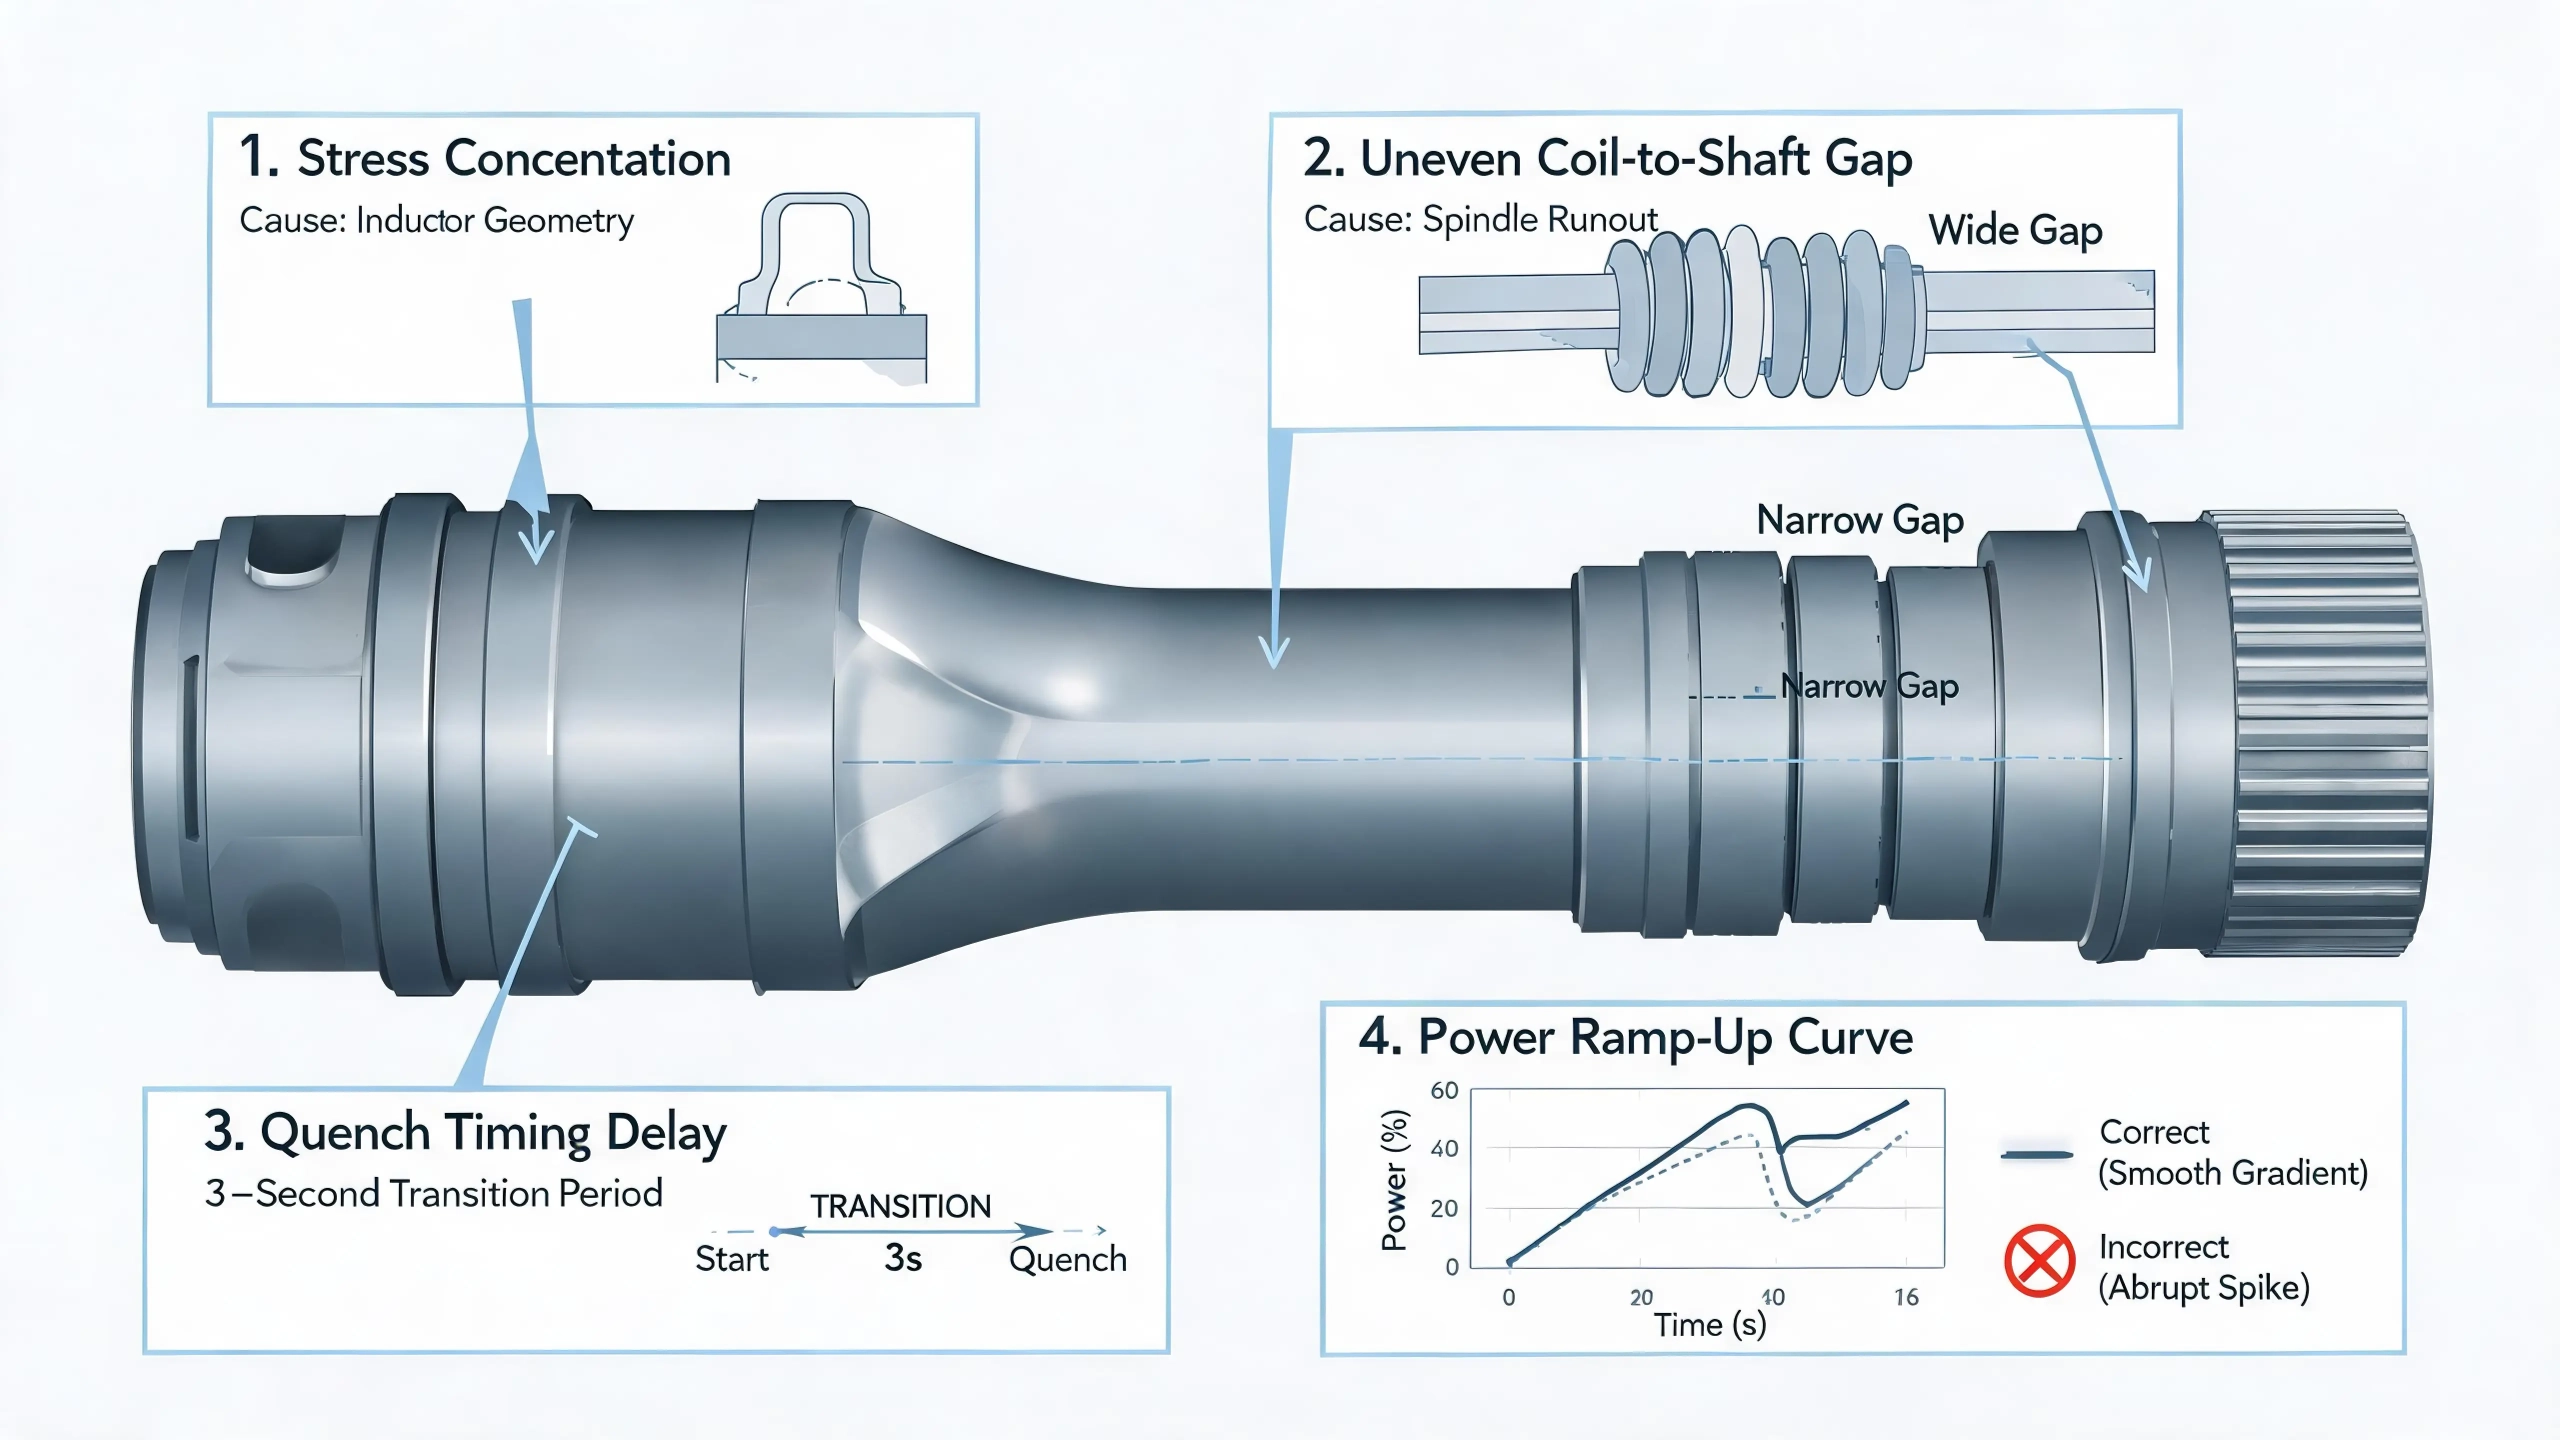
هذا هو العامل الرائد. يعد التحكم في عمق العلبة في نصف قطر شرائح الهيكل أمرًا صعبًا من الناحية الفنية, وتؤدي هندسة المحرِّض الضعيفة مباشرةً إلى تركيز الإجهاد في الموقع الأكثر حساسية للتعب على العمود.
مركز التدفق - جزء لا يتجزأ من مجموعة الملف الحثي - يتطلب اهتمامًا خاصًا: يجب أن تكون رقائق فولاذ السيليكون 0.15 سُمْكها مم مع طلاء عازل عالي الحرارة على كلا الوجهين. إذا تلف العزل أثناء التسخين, تسخن الرقائق نفسها, تفقد النفاذية المغناطيسية, وتؤثر على انتظام التسخين المحلي. ما يبدأ كفشل في العزل عند إحدى الرقائق يمكن أن يتسبب في تصلب غير متساوٍ عبر منطقة الفيلت بالكامل.
سبب 2: دقة المعدات غير الكافية
زيادة دوران مغزل فائض يقلل الفجوة بين القطعة والعازل في بعض المواقع الدورانية, مما يسبب ارتفاعًا محليًا في الحرارة أو حتى ذوبان السطح. هذه مشكلة صيانة الآلة التي غالبًا ما يتم تجاهلها لأنها تتطور تدريجيًا — قد لا يؤدي الانحراف في الفجوة على مدار أسابيع التشغيل إلى تحفيز الإنذارات حتى تبدأ الأجزاء في الفشل عند التفتيش. يجب أن تكون فحوصات دوران المغزل المنتظمة جزءًا من جدول الصيانة الوقائية لأي خلية تصلب عمود.
سبب 3: التبريد غير السليم في عملية الغمس
يوصى باستخدام وسط التبريد PAG بتركيز أعلى 10%, مع الحفاظ على درجة حرارة السائل عند 30-35 درجة مئوية. ومع ذلك, إن سبب التشقق الأكثر شيوعاً المتعلق بالإخماد ليس هو الوسيط نفسه - بل هو توقيت. لا ينبغي أن يبدأ التبريد الكامل التدفق فورًا في بداية مرحلة التبريد. تأخير متحكم فيه يتبعه مرحلة أولية منخفضة التدفق — الانتقال إلى التدفق الكامل بعد حوالي 3 ثواني - ضروري لقمع ارتفاع إجهاد الشد السطحي الذي يؤدي إلى تشققات التبريد. هذه النافذة التي تبلغ مدتها 3 ثوانٍ ضيقة ولا ترحم.
سبب 4: معلمات العملية غير صحيحة
يجب زيادة الطاقة تدريجيًا في بداية الفحص - تؤدي القفزة اللحظية إلى الطاقة الكاملة إلى حدوث صدمة حرارية في نهاية العمود. يجب ألا يكون تباطؤ نهاية الفحص مفرطًا, لأن الخروج البطيء يمكن أن يؤدي إلى زيادة حدة منطقة البداية. يجب أن يتطابق اختيار التردد أيضًا مع درجة المادة: تتطلب سبائك الفولاذ مثل 42CrMo مجموعات مختلفة من طاقة التردد مقارنة بالفولاذ الكربوني العادي بنفس القطر.
هذه الأسباب الأربعة ليست مستقلة. تتضمن أحداث تكسير الدفعات عادةً مشكلات متعددة تتفاقم في وقت واحد - مشكلة في هندسة الحث مقترنة بنفاذ المغزل وتوقيت التبريد دون المستوى الأمثل, على سبيل المثال. وهذا هو السبب بالتحديد التحقيق المنهجي - بدلاً من تحديد عامل واحد - هو النهج الوحيد الذي يمكن الاعتماد عليه. للحصول على منظور أوسع حول اختيار العملية عبر الأشكال الهندسية المختلفة للتروس والعمود, انظر مقارنتنا بين المسح لمرة واحدة مقابل. تصلب الحث بالأسنان لعجلات القيادة.
3. مهاوي محرك الطاقة الجديدة: تسلسل العمليات للهندسة المعقدة
تمثل أعمدة محرك محرك الطاقة الجديدة الحد الأعلى من التعقيد في تصلب العمود بالحث. مكوّن نموذجي يبلغ طوله تقريبًا 460 ملم في الطول, يحتوي على سن خارجي في أحد الطرفين, وسن داخلي في الطرف الآخر, عدة تغييرات في القطر على طول جسم العمود, مطلوب تصلب كامل السطح على جميع الأقطار الخارجية, كما يتطلب التصلب أيضًا على السن الداخلي.
تصلب السطح الخارجي
يمكن للتصلب الكامل بطبقة واحدة تغطية جميع تغييرات القطر الخارجية في عملية واحدة. يتطلب هذا النهج طاقة كبيرة — 500 مزود طاقة تحريض بقدرة كيلو واط هو المقياس المناسب لعمود بهذا الحجم. المعالجة مرة واحدة تقلل أيضًا من التشوه الحراري الذي قد يتراكم عبر عدة مرور لمسح الضوئي.
قاعدة التسلسل الحرجة: الداخلي قبل الخارجي
يجب استكمال تصلب الأخدود الداخلي قبل تصلب السطح الخارجي. هذا التسلسل غير قابل للتفاوض. بعد التصلب الخارجي, تتغير الظروف الحرارية في التجويف — الطبقة الخارجية المتصلبة تغير توزيع الكتلة الحرارية وسلوك التبريد للعنصر بأكمله. إذا تم التصلب الداخلي للأخدود بعد التصلب الخارجي, أصبح الملف الحراري للحفرة غير متوقع, وسوف تكون نتيجة تصلب الترس الداخلي غير متسقة من جزء إلى آخر. عكس التسلسل يلغي هذا المتغير تمامًا.
إدارة انتقالات القطر
تضيف هندسة انتقالات القطر طبقة إضافية من التعقيد. تتطلب أقسام القطر المختلفة كثافات طاقة مختلفة. عند المسح بالمعلمات الثابتة, تميل مناطق الانتقال إلى إنتاج توزيع عمق غير متساوٍ للغطاء — القسم ذو القطر الأكبر يتلقى كثافة طاقة أقل, بينما قد تسخن القطعة الأصغر.
تتطلب مكونات هذا النوع التحقق بعناية خطوة بخطوة من عمق العلبة وتوزيع الصلادة أثناء تأهيل العملية. قطع العمود عند كل انتقال قطر, قياس ملف الصلادة, وتعديل برنامج الطاقة وفقًا لذلك. الاستثمار في التأهيل المسبق يعود بالنفع في تجنب عدم التطابق على مستوى الدفعة المكتشف فقط عند الفحص النهائي.
الوجبات الجاهزة الرئيسية
الانضباط الأساسي في تصلب العمود بالحث هو إنشاء العلاقة الصحيحة بين القطر, التردد, وتصميم الحثّ, ثم تحسين هذا الأساس للمواد والهندسة المحددة لكل جزء. التشقق, عمق الحالة غير كاف, والتصلب غير المنتظم عند تحولات القطر هي مشاكل الجودة الثلاثة الأكثر شيوعًا في هذه الفئة. وتختلف أسبابها, لكن الجذر في كل حالة تقريبًا يعود إما إلى تصميم المحث أو اختيار معلمات العملية - وليس إلى الحاجة إلى معدات أكثر تكلفة.
للحصول على إرشادات عملية حول موضوع وثيق الصلة — كيفية التعامل مع الهياكل غير المارتنسيتية والتشوه في مكونات التروس — راجع مقالتنا حول حل البنية غير المارتنسيتية والتشوه في تصلب تحريض التروس.
الأسئلة المتكررة: أسئلة شائعة حول تصلب الحث رمح
سؤال 1: كيف أختار التردد المناسب لقطر العمود الخاص بي؟?
القاعدة الإرشادية: مهاوي تحت 20 استخدام مم 200–600 كيلوهرتز, 20– استخدام 100 ملم 2–15 كيلوهرتز, وما فوق 100 استخدام مم 2-6 كيلو هرتز. لكن الإجابة الأكثر دقة تعتمد على عمق الحالة المطلوبة. التردد العالي يركز التيار بالقرب من السطح (حالة ضحلة), بينما يخترق التردد المنخفض بشكل أعمق. قم بمطابقة التردد مع عمق الحالة المحدد لديك أولاً, ثم حدد الطاقة لتحقيق وقت التسخين المطلوب. للحصول على انهيار مفصل, الرجوع إلى دليلنا على تصنيف التردد لمعدات التسخين بالحث.
سؤال 2: ما هو السبب الأكثر شيوعًا لتكسير عمود المحور أثناء تصلب الحث?
لا يوجد واحد “الأكثر شيوعا” السبب - وهذا هو في حد ذاته الرؤية الرئيسية. التكسير الدفعي يكون دائمًا تقريبًا متعدد العوامل: هندسة مغو يخلق تركيز الإجهاد, نفاذ المغزل يضخمه, يضيف توقيت التبريد ارتفاعًا في الضغط الحراري, وتفشل معلمات زيادة الطاقة في التعويض. ويكمن الخطر في تحديد عامل واحد, “تحديد” هو - هي, وبافتراض أن المشكلة قد تم حلها. تحقيق منهجي يغطي جميع فئات الأسباب الأربعة - تصميم المحث, حالة المعدات, إخماد التبريد, ومعلمات العملية — هو النهج الوحيد الموثوق به.
س3: لماذا يجب أن يسبق تصلب الشريحة الداخلية تصلب السطح الخارجي لأعمدة المحرك؟?
بمجرد تصلب السطح الخارجي, تغير الطبقة المارتنسيتية الكتلة الحرارية وسلوك استخلاص الحرارة للعمود بأكمله. إذا حاولت بعد ذلك تقسية الحلقة الداخلية, تصبح الخريطة الحرارية للفتحة غير قابلة للتنبؤ — حيث تعمل الطبقة الخارجية المتصلبة كممتص للحرارة في بعض المناطق وكعازل في مناطق أخرى, اعتمادًا على الشكل الهندسي. النتيجة هي صلابة غير متسقة للحلقة الداخلية من جزء إلى آخر. تقسية الحلقة الداخلية أولاً تلغي هذا المتغير تمامًا, لأن السطح الخارجي لا يزال في حالته الملدنة, القابلة للتنبؤ حراريًا أثناء العملية الداخلية.
Q4: ما هي سعة مصدر الطاقة التي أحتاجها لتقسية الشفت بالتأثير التحريضي?
يعتمد الأمر كليًا على قطر الشفت الخاص بك, معدل الإنتاج, ومتطلبات عمق الحالة. الشفتات ذات القطر الصغير (تحت 20 مم) مع التقسية بالمسح قد تحتاج فقط 50–100 كيلوواط. الشفتات المتوسطة (20–100 مم) مع المسح ذو اللفتين عادة تتطلب 100–250 كيلوواط. الشفتات الكبيرة أو المعالجة ذات اللقطة الواحدة للهياكل المعقدة يمكن أن تتطلب 500 kW أو أكثر. الخطأ الحرج هو التقليل من الحجم — التعويض عن الطاقة غير الكافية عن طريق تمديد وقت التسخين يدفع الحرارة إلى اللب وينتج منطقة انتقالية كبيرة الحجم. إذا لم تكن متأكدًا من متطلباتك المحددة, راجعنا دليل اختيار قوة التدفئة التعريفي أو استشر فريقنا الهندسي بخصوص مواصفات الجزء الخاص بك.
اتصل بنا للحصول على تقييم مجاني للعملية
إذا كنت تتعامل مع تكسير, عدم تناسق عمق الحالة, أو معالجة تحديات التصميم في منزلك تصلب العمود بالحث خط, يمكن لفريقنا الهندسي توفير أ تقييم العملية الحرة. أرسل استفسارك مع رسم الشغل الخاص بك, درجة المادة, ومعلمات العملية الحالية, وسنقدم لك تشخيصًا أوليًا واقتراحًا للتحسين خلال 48 ساعات - تغطية اختيار التردد, توصيات تصميم مغو, تكوين نظام إخماد, وتسلسل العمليات لهندسة العمود المعقدة.
اتخذ الخطوة التالية: شارك متطلباتك الخاصة بالطباعة والإنتاج. سيقوم مهندسو التطبيقات لدينا بتحليل اختناقات العملية لديك دون أي تكلفة والتوصية بالإصلاحات المستهدفة - سواء كان ذلك يعني تحسين هندسة المحث, تعديل توقيت إخماد, جدولة صيانة المغزل, أو إعادة تسلسل عملية كاملة للأعمدة متعددة الميزات. قم بزيارة موقعنا مركز المعرفة للمزيد من الموارد التقنية حول تطبيقات التقسية بالحث الكهرومغناطيسي عبر صناعة السيارات.


