
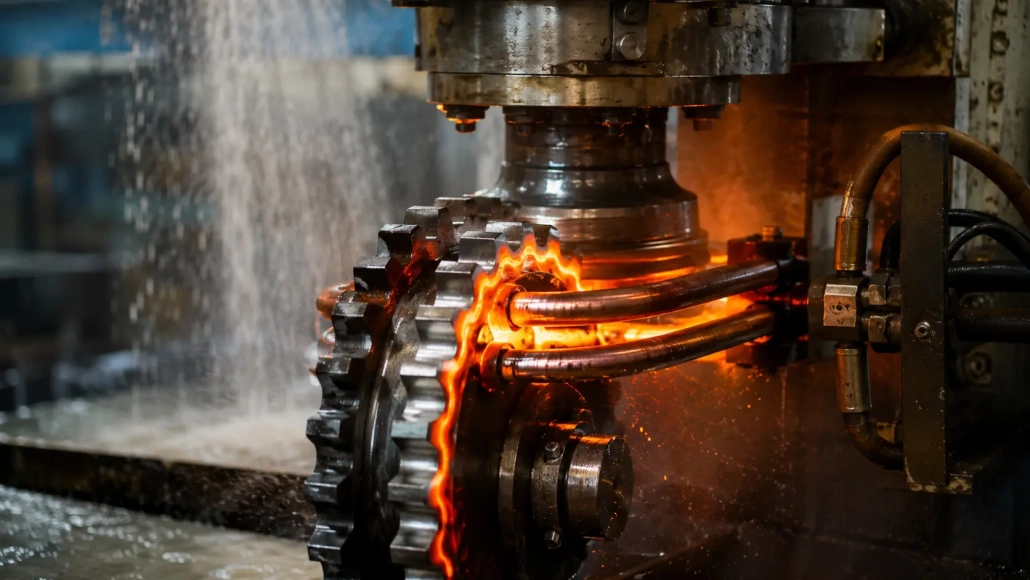
حل 2 عيوب تقسية التروس بالحث الحراري الحرجة: الهيكل غير المارتنسيتي & التحريف
تصلب التروس بالحث الكهربائي غالبًا ما يواجه عيبين قد يؤديان إلى رفض دفعة قبل أن يلاحظ أحد ذلك: صلابة سطح منخفضة غير متوقعة ناجمة عن تراكيب غير مارتنسية, و تشويه بعد التبريد الذي يدفع الخروج عن حدود المخطط التفصيلي. تستعرض هذه المقالة الأسباب الجذرية والحلول العملية الأكثر فعالية — المستمدة من خبرة الإنتاج مع مسننات C45E و 45# التروس الدائري.
📋 جدول المحتويات
1. مسننات المحرك: مشكلة البنية غير المارتنسيتية
الإعداد
مادة: فولاذ C45E, 6 سمك السن بالملم. الصلابة السطحية المستهدفة: ≥58 HRC. ثم يقوم تصلب التروس بالتحريض يستخدم الإعداد 100 كيلوواط / 80 مزود طاقة عالي التردد كيلو هرتز, ملف نحاسي ذو لفة واحدة, وتغذية مغزل دوار.
العيب
يترك التقطيع الدقيق طبقة مشوهة مشغولة باردة عند أطراف الأسنان. أثناء التسخين التحريضي السريع, تقاوم هذه البنيوية الدقيقة التشويه التثبيت الأوستنيتي.
النتيجة هي شريط رقيق من تركيب غير مارتنسي على السطح تمامًا حيث تهم الصلابة أكثر شيء, تقييد الصلابة القابلة للتحقيق بشكل كبير دون المواصفة. تؤكد التحاليل الميكروسكوبية للمعادن وجود جزر من الفيريت في مصفوفة مارتنسيّة عند جانب السن مباشرة (مرجع: دليل ASM المجلد. 4C — التصلب بالحث الكهربائي).
الإصلاح
الطريق الأكثر عملية هو 100 °C التلطيف عند درجة حرارة منخفضة مباشرة بعد التبريد السريع. هذا يحافظ على أقصى صلابة بعد التبريد السريع مع تخفيف الإجهادات الدقيقة التي تجعل الطبقة غير المارتنسية هشة. لإجراء مقارنة أوسع لاستراتيجيات عملية التصلب عبر أنواع التروس المختلفة, راجع دليلنا على المسح لمرة واحدة مقابل. تصلب الحث بالأسنان لعجلات القيادة.
بنفس القدر من الأهمية تشديد دورة التدفئة: تشغيل بكامل طاقته من المللي ثانية الأولى, والتحكم في وقت الدورة 0.5-الزيادات الثانية. بمجرد تطبيق كلا الإجراءين, يضيق مبعثر الصلابة من دفعة إلى دفعة بشكل كبير.
2. تروس حلقة دولاب الموازنة: التحكم في التشوه في تصلب الحث التروس
الإعداد
مادة: 45# الصلب الكربوني. قطر العتاد الدائري النموذجي: 300-500 ملم. يتطلب المخطط أ نفاد ما بعد التبريد .150.15 مم - تسامح يكاد يكون من المستحيل الحفاظ عليه عن طريق ضبط معلمات الطاقة وحدها.
العيب
أثناء التبريد الغمر, تبرد الحلقة بشكل غير متساوٍ - يبرد الوجه السفلي الملامس للتركيبة بشكل أبطأ من الوجه العلوي المكشوف. يخلق هذا التبريد غير المتماثل تدرجًا للضغط الحراري يلتف حول الحلقة إلى شكل بيضاوي, مع تجاوز قيم النفاذ بسهولة 0.3 مم.
الإصلاح
وهذا يتطلب أ نهج ذو شقين - لاعبا أساسيا + مرحلة ما بعد المعالجة:
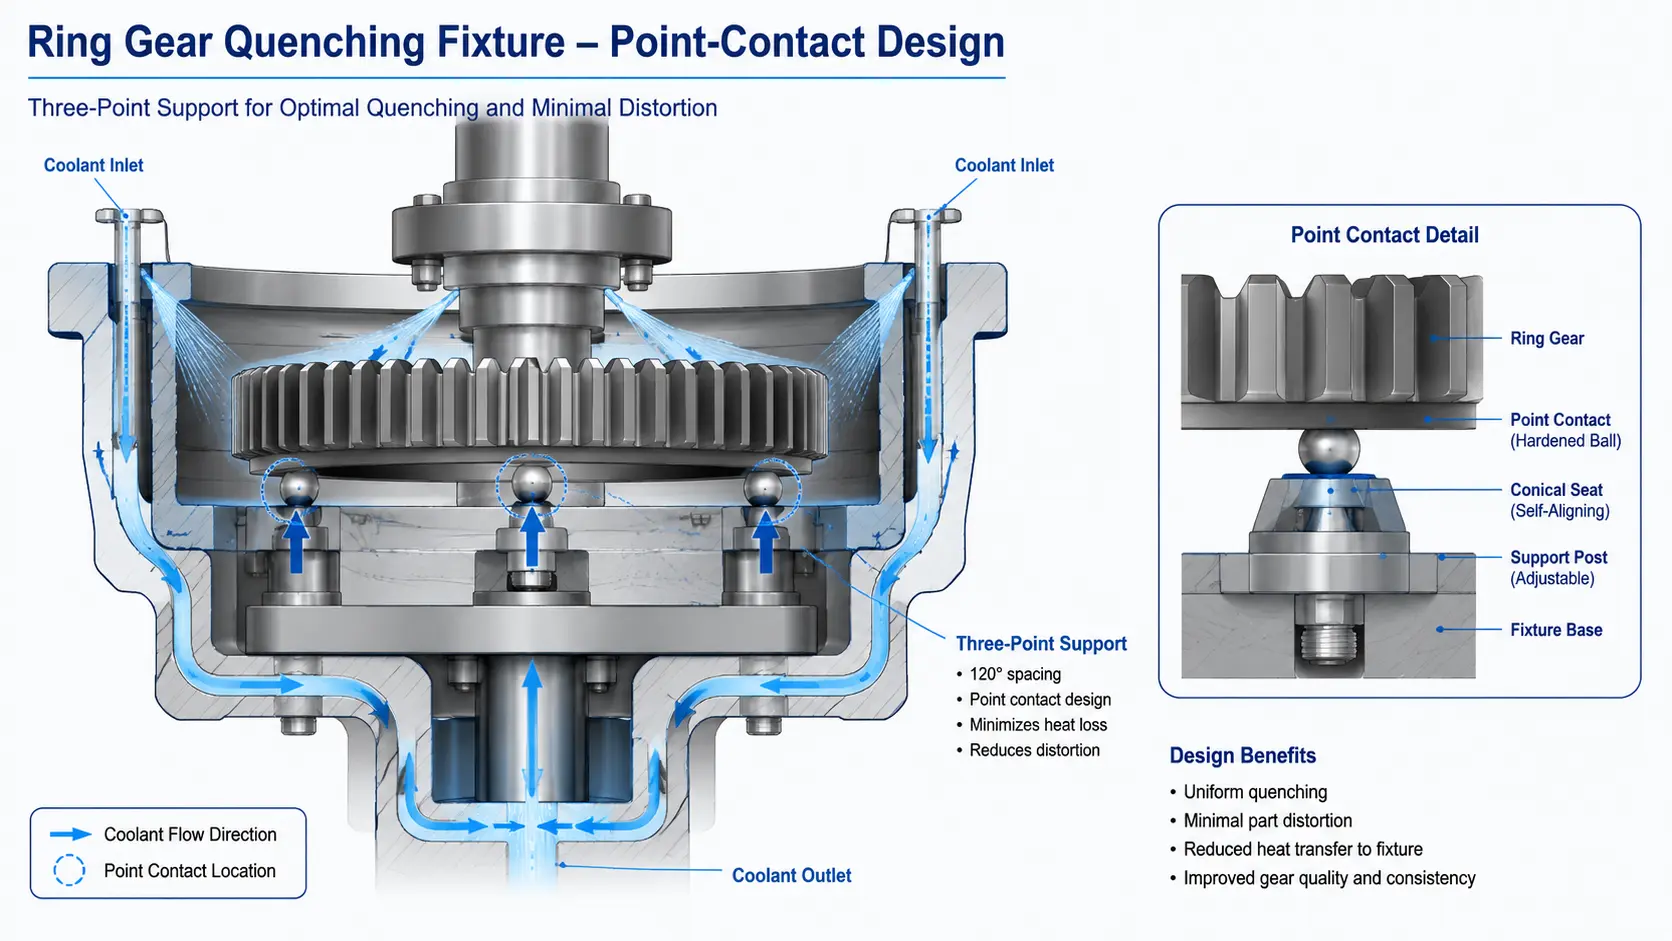
1. تركيبة التبريد بنقطة التماس. استبدل تجهيز التثبيت ذي الاتصال الكامل بـ تصميم اتصال ثلاثي النقاط. عن طريق تقليل مساحة التماس, يتدفق السائل المبرد بشكل متساوٍ حول الجزء بأكمله, مما يلغي التبريد التفاضلي الذي يسبب التشويه.
يجب أن يكون لمادة التركيبة نفاذية مغناطيسية منخفضة — الفولاذ المقاوم للصدأ أو سبائك النحاس المحددة — لتجنب التسخين بالحث الطفيلي عند نقاط التماس (انظر أيضا: حلول التروس — تقسية تروس الحث 2).
2. تسوية مباشرة باستخدام CNC. حتى مع وجود تركيبة محسنة, بعض التشويه أمر لا مفر منه في الحلقات ذات الجدران الرقيقة. دمج أ آلة استقامة CNC يقوم مباشرة أسفل محطة التبريد بقياس النفاذ في كل جزء ويطبق التصحيح الميكانيكي المتحكم فيه لإعادته إلى داخل 0.15 مم المغلف.
الوجبات الجاهزة الرئيسية
مستقرة تصلب التروس بالتحريض تعتمد العملية بنفس القدر على ما يحدث قبل يقوم الملف بتسخين الجزء (البنية المجهرية من التشكيل السابق) كما يحدث بعد (تصميم لاعبا اساسيا واستقامة).
للعجلات المسننة, الرافعة هي المعدنية - التعرف على طبقة التشوه الدقيقة وتخفيفها من خلال التقسية الدقيقة. للتروس الدائرية, الرافعة هي ميكانيكية - الاستثمار في تثبيت نقطة الاتصال والاستقامة المضمنة. في كلتا الحالتين, الإصلاح ليس مصدر طاقة أكثر تكلفة; إنها هندسة عمليات أكثر ذكاءً من حولها. القراءة ذات الصلة: لقطة واحدة مقابل. سنًا تلو الآخر — كيفية اختيار عملية التقسية الحثية المناسبة لعجلات القيادة
الأسئلة المتكررة: الأسئلة الشائعة حول تصلب الحث التروس
سؤال 1: لماذا يتسبب التقطيع الدقيق في بنية غير مارتنسيتية في تصلب تحريض التروس?
التفريغ الدقيق يسبب تشوه بلاستيكي شديد وبارد عند أطراف الأسنان. هذا البنية المجهرية المتشوّهة لها درجة حرارة أوستنة أقل من المادة الأساسية. أثناء التسخين التحريضي السريع (عادة تحت 2 ثواني), المدخل الحراري يكون قصيرًا جدًا ليُمكّن من توحيد الأوستين في هذه المنطقة المشوهة بالكامل.
والنتيجة هي جزر من الحديد ألفا محبوسة في المصفوفة المارتنسيتيه بعد التبريد السريع — ال “تركيب غير مارتنسي” — وبما أن الحديد ألفا أطرى بمقدار مراتب عن المارتنسيت, صلابة السطح تنخفض بشكل كبير تمامًا حيث تكون مقاومة التآكل أكثر حاجة لها.
سؤال 2: لماذا استخدام هدأ درجة الحرارة المنخفضة (100 درجة مئوية) بدلا من مزاج أعلى?
تعمل عملية التقسية القياسية للتروس المقواة بالحث عادة عند درجة حرارة 150-200 درجة مئوية, ولكن في هذه الحالة من شأنه أن التضحية بالكثير من صلابة السطح.
ثم يقوم 100 درجة الحرارة المنخفضة درجة مئوية هي حل وسط متعمد: فهو يحافظ على ذروة صلابة مروي مع تخفيف ما يكفي من الضغط المتبقي لمنع الطبقة غير المارتنسيتية من التشقق تحت تحميل الخدمة - وهي خطوة لتخفيف الضغط بدلاً من المعالجة الكاملة.
س3: ما الذي يجعل التثبيت بنقاط التلامس أفضل من الدعم الكامل للسطح?
عندما يجلس ترس الحلقة مسطحًا على جهاز تثبيت كامل السطح أثناء التبريد, ال الوجه السفلي يبرد ببطء كبير مقارنة بالوجه العلوي المكشوف — الجهاز يعمل كعازل حراري. هذا التبريد غير المتناظر يشوه الحلقة إلى شكل بيضاوي, متجاوزًا بسهولة 0.3 ملم من الانحراف.
أ جهاز تثبيت ثلاثي النقاط يقضي على هذه المشكلة من خلال السماح لسائل التبريد بالدوران بشكل موحد حول كلا الوجهين. مقابل ذلك: نقاط التلامس تركز الإجهاد الميكانيكي, لذا فإن اختيار المواد الأساسية هو نفاذية مغناطيسية منخفضة, قوة عالية عند درجات الحرارة المرتفعة — تصبح حرجة.
Q4: هل يمكنني حل التشوه في تقسية تلدين التروس عن طريق ضبط الطاقة والتردد فقط?
لا. للتروس الحلقية ذات الجدار الرقيق (نسبة القطر إلى السماكة أعلى من 20:1), الحلول الحرارية فقط تصل إلى حد فيزيائي: تدرج الحرارة المطلوب للتصلب الكامل يخلق بطبيعة الحال انكماشًا حراريًا غير متساوٍ أثناء التبريد.
النهج الوحيد الموثوق به هو تثبيت بنقطة تلامس بالإضافة إلى تقويم CNC على الخط كشبكة أمان ميكانيكية. لن يفي ضبط معلمة الطاقة بمفرده أبدًا بمواصفات التشغيل التي تبلغ ≥0.15 مم.
اتصل بنا للحصول على تقييم مجاني للعملية
إذا كنت تتعامل مع تشتت الصلابة أو تشويه ما بعد التبريد في ملفك تصلب التروس بالتحريض خط, اتصل بفريقنا الهندسي للحصول على تقييم العملية الحرة.
أرسل لنا رسم قطعة عملك, درجة المادة, ومعلمات العملية الحالية, وسنقدم لك تشخيصًا أوليًا واقتراحًا للتحسين خلال 48 ساعات - تغطية تكوين إمدادات الطاقة, تصميم الملف, توصيات التثبيت, وحيثما ينطبق ذلك, تكامل الاستقامة المضمنة.
اتخذ الخطوة التالية: شارك متطلباتك الخاصة بالطباعة والإنتاج. سيقوم مهندسونا التطبيقيون بتحليل اختناقات عملية الإنتاج لديك مجانًا وتقديم توصيات بالإصلاحات المستهدفة - سواء كان ذلك يعني المعالجة بالحرارة عند درجة حرارة منخفضة, تثبيت بنقطة تلامس, أو محطة تسوية CNC متكاملة تتماشى مع معدل الإنتاج لديك.


