تسخين بالحث لأنابيب الفولاذ: أين تعمل, لماذا هي مهمة وما الذي يجب الانتباه إليه
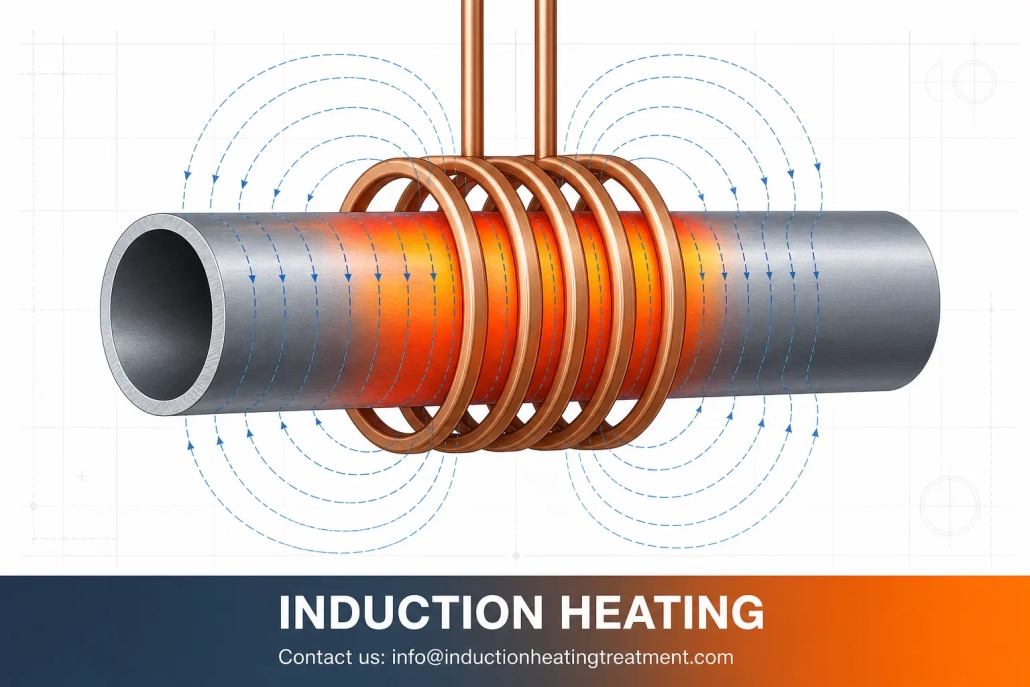
تسخين بالحث لأنابيب الفولاذ يُستخدم غالبًا, عندما يحتاج عملية الإنتاج إلى حرارة في منطقة معينة – وليس عبر العنصر بأكمله. تأتي عند تشكيل الأنابيب, الثني, اللحام, في التحضير لللحام, عند التلدين الخالي من الجهد, التصلب والتسخين المسبق للاستخدام.
السبب, لماذا يقرر المصنعون ذلك, هو بسيط: يمكن تسخين أنبوب الفولاذ بسرعة, حيث يتم إدخال الحرارة في المكان المحدد, حيث تكون مطلوبة. Dadurch ist das Verfahren in vielen Produktionslinien nützlicher als Ofenerwärmung oder Flammenerwärmung, insbesondere wenn der Prozess Konsistenz und Wiederholgenauigkeit erfordert.
Dieser Artikel erklärt, wo Induktionserwärmung für Stahlrohre tatsächlich sinnvoll ist, welche Vorteile sie bietet und was vor der Auswahl eines Systems geprüft werden muss.
Video: Demonstration der Induktionserwärmung eines Stahlrohrs — kontrollierte Erwärmungszone im mittleren Abschnitt.
Dieses Video zeigt, wie ein Stahlrohr im mittleren Abschnitt erwärmt wird. تتحول منطقة التسخين بأكملها إلى اللون الأحمر، مما يشير إلى, أن الحرارة مركزة في المنطقة المستهدفة, بدلاً من أن تتوزع على كامل الأنبوب.
1. كيف تعمل عملية التسخين بالحث للأنابيب الفولاذية
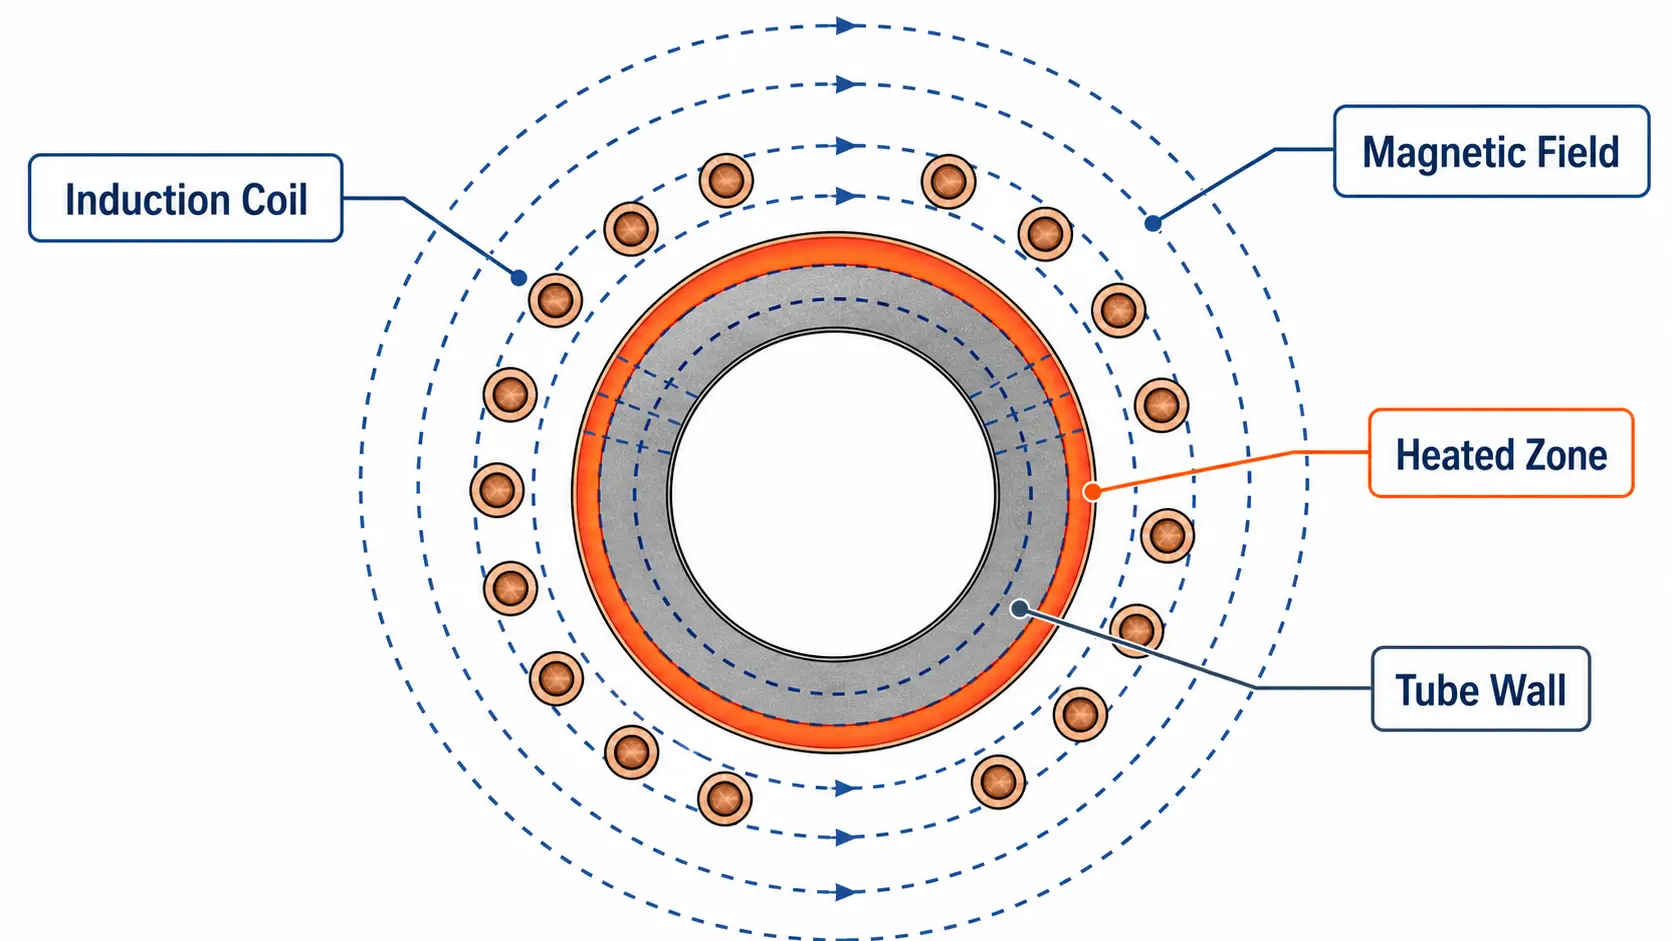
Induktionserwärmung nutzt ein Wechselmagnetfeld, um Wärme direkt im Stahlrohr zu erzeugen. Eine Spule wird um das Rohr oder um den Abschnitt platziert, الجزء الذي يجب تسخينه. Das Rohr selbst wird zur Wärmequelle.
Der praktische Vorteil liegt nicht in der Theorie. Er liegt im Ergebnis: Wärme kann in einen bestimmten Rohrabschnitt eingebracht werden, ohne zuerst das gesamte Bauteil zu erwärmen.
Das ist wichtig, wenn der Prozess nur eine Zone erwärmen muss, zum Beispiel:
Das Rohrende, den mittleren Abschnitt, einen Verbindungsbereich, eine Biegezone, eine Schweißnaht
2. التطبيقات الشائعة لتسخين الأنابيب الفولاذية
Erwärmung von Rohrenden zum Umformen: Die Erwärmung von Rohrenden wird vor dem Bördeln, Reduzieren, Stauchen, Aufweiten oder anderen Umformschritten eingesetzt. Nur der Endabschnitt wird erwärmt, sodass der Rest des Rohrs weniger beeinflusst wird. Das ist nützlich, wenn der nächste Prozess von einer gleichmäßigen Erweichung der erwärmten Zone abhängt.
Rohrbiegen: Beim Rohrbiegen wird Wärme auf den Bereich aufgebracht, der umgeformt werden soll. Dadurch lässt sich das Rohr kontrollierter biegen, ويتم تقليل خطر التشققات. هذا هو أحد أوضح حالات الاستخدام للتسخين بالحث, لأنه يمكن وضع منطقة التسخين بالضبط هناك, حيث تكون مطلوبة.
اللحام وتسخين الوصلات: يُستخدم التسخين بالحث بشكل شائع لمجموعات الأنابيب, die الوصلات الملحومة تتطلب. تقوم اللولبة بتركيز الحرارة على منطقة الوصلة, لكي يتدفق مادة اللحام بشكل صحيح. هذا مفيد بشكل خاص, عندما لا يُراد تسخين بقية المجموعة بشكل مفرط.
تلدين اللحامات وتلدين الإجهاد الخامل: بعد اللحام قد يحتاج المنطقة اللحامية إلى علاج حراري إضافي, للحد من الإجهادات أو تحسين حالة القسم الملحوم. يمكن أن تركز التسخين بالتوصيل على اللحام, بينما يمر الأنبوب عبر الخط. يعمل هذا بشكل أفضل, عندما تكون توجيه الأنابيب وموضع اللفات مستقرين.
تصلب الطبقة السطحية: تتطلب بعض تطبيقات الأنابيب سطحًا أصلب لمقاومة أعلى للتآكل. Induktionserwärmung kann genutzt werden, um die äußere Schicht schnell zu erwärmen, gefolgt von einer Abkühlung. Dies ist ein spezialisierterer Anwendungsfall, kommt aber häufig bei Bauteilen vor, die im Betrieb Verschleiß widerstehen müssen.
Vorwärmen vor dem Schweißen oder Beschichten: Vorwärmen hilft, das Rohr auf die nachfolgende Bearbeitung vorzubereiten. Es kann die Prozessstabilität verbessern und thermische Schocks reduzieren. Diese Lösung wird häufig gewählt, wenn eine Produktionslinie mehr Konsistenz benötigt, كما يمكن أن توفر تسخين اللهب.
3. لماذا يستخدمها المصنعون
إنها تسخن فقط المنطقة المطلوبة. هذا هو السبب الرئيسي. إذا كان على العملية تسخين جزء واحد فقط, فلا يوجد سبب, لتسخين بقية الأنبوب أيضًا.
إنها أسرع من العديد من الطرق التقليدية. لا يضيع التحريض الوقت في, تسخين غرفة فرن كبيرة أو الانتظار, حتى يسخن الجزء بالكامل.
يمكن تكرارها بسهولة أكبر. بمجرد إعداد النظام بشكل صحيح, هل يمكن أن تقدم نفس نتيجة التسخين اليدوي بشكل مستمر؟.
إنها تتناسب بشكل أفضل مع الأتمتة. يمكن دمج أنظمة الحث مع الناقلات, البكرات, التعامل الدوراني, الروبوتات وأنظمة التحكم في درجة الحرارة في خطوط الإنتاج.
يمكن أن تقلل من الاعتماد على العمل اليدوي. هذا مهم في بيئات الإنتاج, حيث يمكن أن تتسبب الاختلافات بين المشغلين في مشاكل الجودة.
4. ما يؤثر على النتيجة
هذه النقطة أهم من أي بيان تسويقي. يفشل العديد من مشاريع الحث, لأن العملية والمعدات ليست متوافقة بشكل صحيح.
| عامل | ما يجب الانتباه إليه |
|---|---|
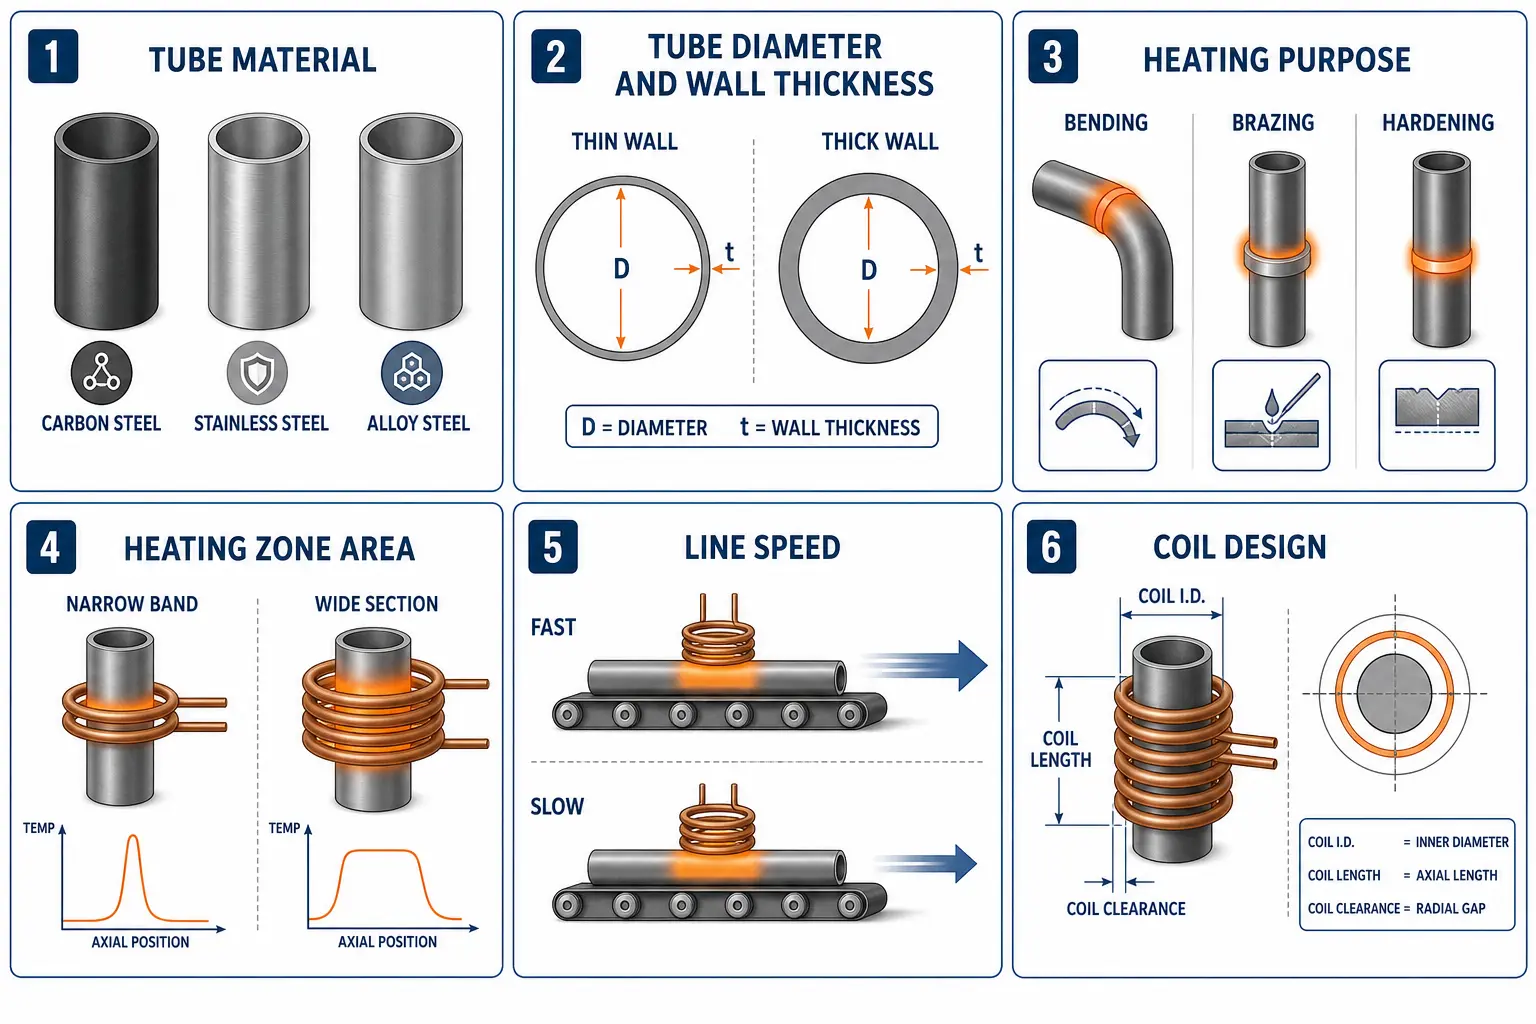
| مواد الأنابيب | السبائك الفولاذية المختلفة تتصرف بطرق مختلفة. فولاذ كربوني, الفولاذ المقاوم للصدأ والفولاذ السبائكي يمكن أن يتفاعلا بشكل مختلف مع التسخين بالحث. إذا لم يتم تأكيد المادة في وقت مبكر, قد تكون نتيجة التسخين غير مستقرة. |
| حجم الأنبوب وسمكه | الأنبوب الرقيق يتفاعل بشكل مختلف عن الأنبوب السميك. الأنابيب ذات الجدار الرقيق تسخن أسرع ويمكن أن ترتفع حرارتها بسهولة. الأنابيب ذات الجدار السميك تحتاج إلى طاقة ووقت أكثر, للتسخين بشكل موثوق. |
| غرض التسخين | يختلف الهدف حسب المهمة: الثني, اللحام, Vorwärmen, Härten, تخفيف التوتر بالحرارة. إذا كان الغرض غير واضح, من المحتمل أن يكون الإعداد خاطئًا. |
| نطاق التسخين | منطقة تسخين محلية قصيرة وقسم تسخين أطول تتطلبان تصميم ملفات مختلف وتحكم عملية مختلف. |
| سرعة الخط أو زمن الدورة | يجب أن تتوافق عملية التسخين مع وتيرة الإنتاج الفعلية. إذا تحرك الأنبوب بسرعة كبيرة, قد يكون التسخين غير كامل. Wenn es sich zu langsam bewegt, sinkt die Ausbringung. |
| تصميم الملف | Die Spule bestimmt, wohin die Wärme geht. Ein schlechtes تصميم الملف führt zu schlechten Ergebnissen, selbst wenn die Stromversorgung gut ist. |
5. الاعتبارات المتعلقة بالمعدات
Ein echtes Induktionssystem für Stahlrohre besteht nicht nur aus einer Stromversorgung. Es umfasst in der Regel:
إمداد الكهرباء. Sie muss zur Anwendung passen. Ein zu schwaches System kann nicht mithalten. Ein schlecht geregeltes System kann ungleichmäßige Erwärmung verursachen.
Spule.
نظام التبريد. Kühlung ist nicht optional. Die Spule und die Leistungselektronik benötigen sie, um العمل بشكل موثوق.
التحكم.
نظام المناولة.
مراقبة درجة الحرارة. إذا كانت درجة الحرارة حاسمة للعملية, يجب قياسها وعدم تقديرها.
أجهزة السلامة.
المناولة والتوضيع: إذا تحرك الأنبوب في المكان الخطأ, سيتغير نتيجة التسخين. يجب على النظام إبقاء الأنبوب محاذياً للبكرة.
الصيانة والسلامة: غالباً ما يتم تجاهل هذا إلى وقت لاحق – خطأ. الخراطيم, الوصلات, غسل, جميع المستشعرات ووسائل الحماية تحتاج إلى الوصول لأغراض الصيانة.
6. المشاكل الشائعة
1. الاحترار غير متساوٍ. غالبًا بسبب المحاذاة السيئة, موضع المكوّن غير المتسق أو ضبط الملف بشكل غير سليم.
2. الأنابيب الرقيقة تسخن بشكل مفرط. يحدث هذا, عندما يتم إدخال الحرارة بشكل قوي جدًا أو تكون السيطرة غير كافية.
3. الأنابيب السميكة لا تسخن داخليًا بشكل كافٍ. قد تبدو السطح ساخنًا, بينما الداخل لا يزال باردًا بما فيه الكفاية للعملية.
4. يحدث تأكسد السطح. الصلب, الذي يتم تسخينه في الهواء, تؤكسد. التسخين بالحث يقلل من وقت التعرض, يقضي على التأكسد لكنه لا يفعل ذلك تلقائيًا.
5. الملفات تبلى مبكرًا. الأسباب الشائعة هي التبريد السيء, مشاكل في جودة المياه, الاهتزازات أو الاتصال غير المقصود.
7. متى تكون طريقة التسخين بالحث مناسبة
التسخين بالحث خيار جيد, إذا كانت العملية تتطلب ما يلي:
|
مناسب جيدًا — تسخين محلي — تسخين سريع — تسخين قابل للتكرار — أتمتة أسهل |
أقل جاذبية — حجم الإنتاج منخفض — تتغير أنواع المنتجات بشكل متكرر — العملية تتطلب فترات احتفاظ طويلة — der Erwärmungsbereich ist zu variabel, um gut kontrolliert zu werden |
In der Praxis sollte die Entscheidung auf Musterprüfungen basieren, nicht auf Annahmen.
أهم استنتاج: Induktionserwärmung für Stahlrohre ist sinnvoll, wenn der Prozess kontrollierte, lokale Erwärmung benötigt und die Produktionslinie wiederholbare Ergebnisse erfordert. Sie ist keine Universallösung, aber für die richtige Anwendung ist sie oft schneller, sauberer und leichter zu automatisieren als Ofen- oder Flammenerwärmung. Die eigentliche Frage ist nicht, ob sie Stahlrohre erwärmen kann. Das kann sie. Die eigentliche Frage ist, ob sie zur Rohrgröße, zum Material, zum Erwärmungsziel und zur Produktionsmethode passt.
الأسئلة المتكررة
ص: Kann Induktionserwärmung bei Edelstahlrohren eingesetzt werden?
أ: نعم, aber Edelstahl kann sich anders verhalten als Kohlenstoffstahl. Daher muss der Prozess auf das Material abgestimmt werden.
ص: Ist Induktionserwärmung besser als Ofenerwärmung?
أ: Nicht immer. Für lokale Erwärmung und Produktionslinien ist sie in der Regel besser geeignet, قد تكون أثناء تسخين الفرن للشحنات الكبيرة أو العمليات ذات فترات الانتظار الطويلة أفضل.
ص: ما الذي يجب فحصه قبل اختيار نظام التحفيز الكهربائي؟?
أ: مواد الأنابيب, الحجم, غرض التسخين, يجب فحص سرعة الإنتاج وطريقة التعامل أولاً.
الحصول على اختبار التطبيق لتسخين الأنابيب الفولاذية
أخبرنا عن مادة الأنبوب الخاصة بك, الأبعاد, الغرض من التسخين وسير الإنتاج. يمكن لفريق الهندسة لدينا تقييم, ما إذا كانت التسخين بالحث الكهربائي نهج مناسب لعمليتك.