
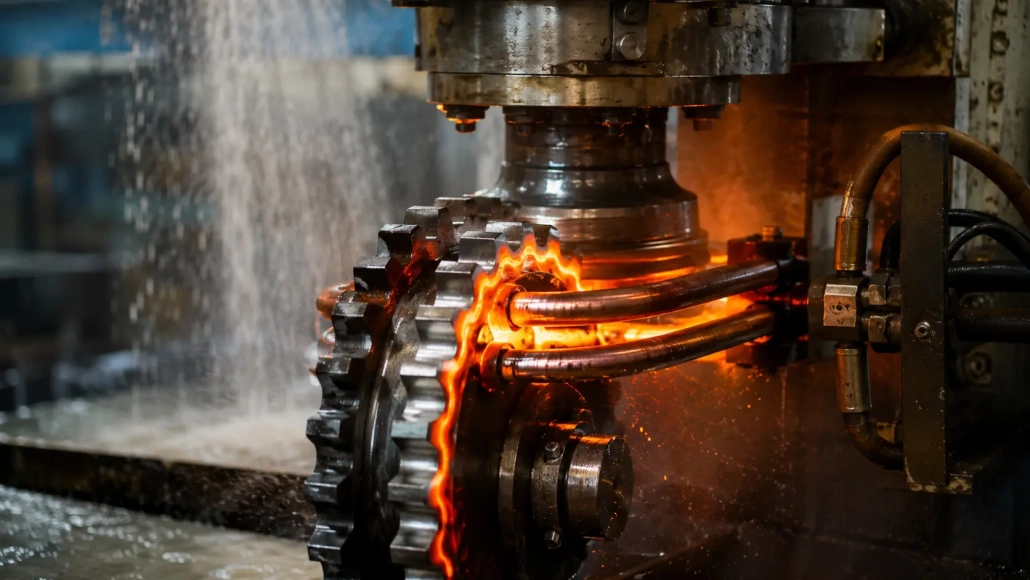
Решение 2 Критические дефекты индукционной закалки зубчатых передач: Немартенситная структура & Деформация
Закалка зубчатых колес индукцией часто сталкивается с двумя критическими дефектами, которые могут испортить партию прежде, чем кто-либо их заметит: неожиданно низкая твердость поверхности вызванная немартенситными структурами, и деформация после закалки которая выводит размеры за пределы допустимых чертежных допусков. В этой статье рассматриваются коренные причины и наиболее практичные решения — основанные на производственном опыте с звездочками из C45E и 45# венцами.
📋 Содержание
1. Двигательные звездочки: Проблема немартенситной структуры
Настройка
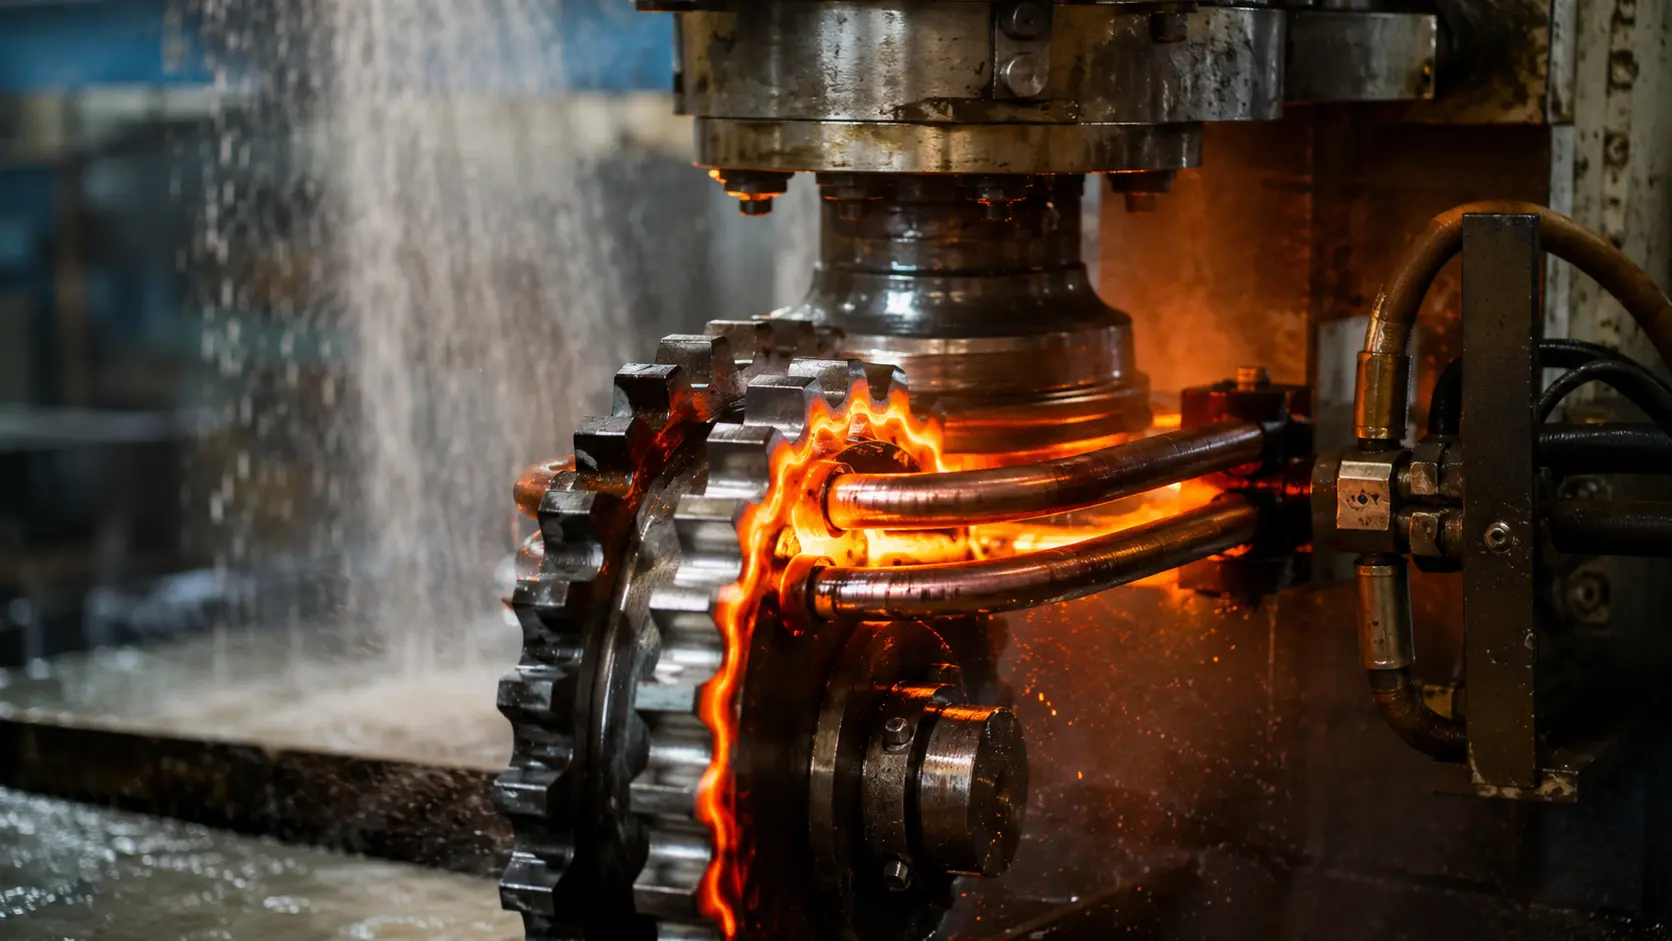
Материал: сталь C45E, 6 толщина зуба мм. Целевая твердость поверхности: ≥58 HRC. The индукционная закалка зубчатых колес настройка использует 100 кВт / 80 ВЧ-источник питания кГц, однооборотная медная катушка, и вращающийся подающий шпиндель.
Дефект
Штамповка оставляет холодно-деформированный слой на вершинах зубьев. Во время быстрого индукционного нагрева, эта деформированная микроструктура сопротивляется аустенизации.
В результате получается тонкая полоска немартенситная структура на самой поверхности, где твердость имеет наибольшее значение, ограничение достижимой твердости значительно ниже спецификации. Металлография подтверждает наличие ферритных островков в мартенситной матрице прямо на боковой поверхности зуба. (Ссылка: Руководство по ASM, том. 4С — Индукционная закалка).
Исправление
Самый практичный путь – это 100 °C низкотемпературный отпуск сразу после закалки. Это сохраняет максимальную твердость после закалки, одновременно снимая микронапряжения, которые делают немартенситный слой хрупким.. Для более широкого сравнения стратегий процесса закалки различных типов зубчатых колес., см. наше руководство по однократной индукционной закалки vs. по зубу для приводных колес.
Столь же критично ужесточение цикла отопления: работать на полную мощность с первой миллисекунды, и контролировать время цикла в 0.5-вторые приращения. Как только обе меры будут приняты, разброс твердости от партии к партии резко сужается.
2. Венцы маховика: Контроль деформации при индукционной закалке зубчатых колес
Настройка
Материал: 45# углеродистая сталь. Типичный диаметр зубчатого венца: 300–500 мм. Чертеж требует после закалки биение ≤0,15 мм — допуск, который почти невозможно удержать, регулируя только параметры мощности.
Дефект
Во время погружной закалки, венец охлаждается неравномерно — нижняя поверхность, контактирующая с приспособлением, охлаждается медленнее, чем верхняя открытая поверхность. Это асимметричное охлаждение создает градиент термических напряжений, который деформирует венец в овальную форму, с биением, которое легко превышает 0.3 мм.
Исправление
Это требует двусторонний подход — приспособление + постобработка:
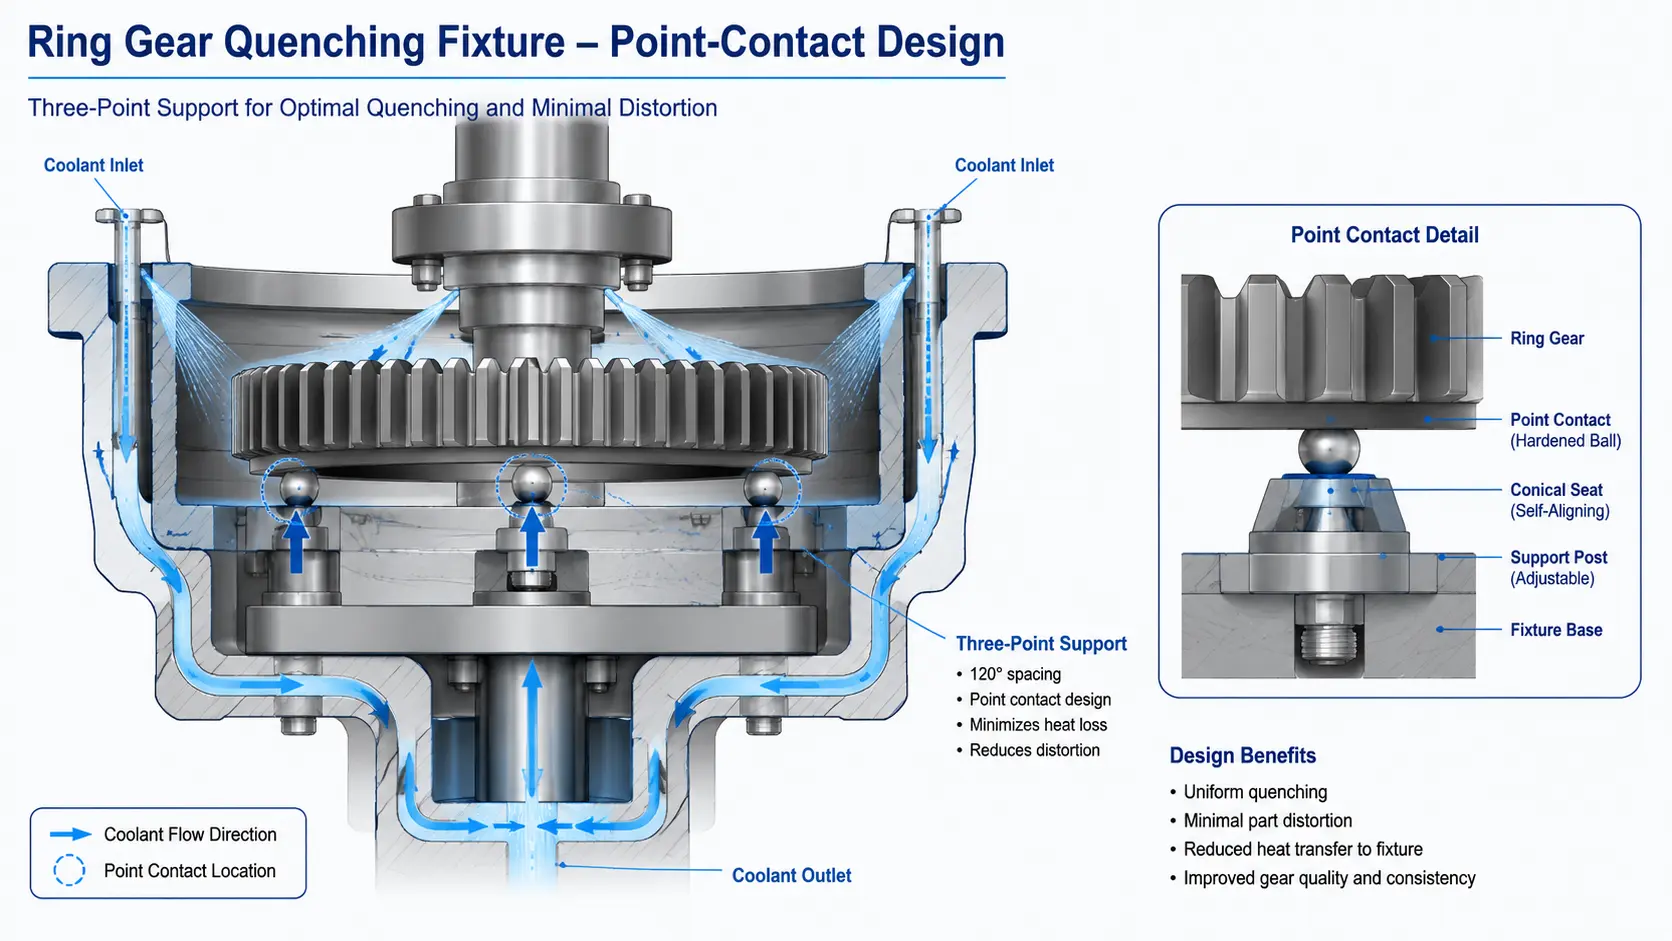
1. Приспособление для точечной закалки. Замените полное соприкосновение приспособления на трёхточечный контактный дизайн. Минимизируя площадь контакта, охлаждающая жидкость циркулирует равномерно вокруг всей детали, исключая дифференциальное охлаждение, которое вызывает деформацию.
Материал приспособления должен обладать низкой магнитной проницаемостью — нержавеющая сталь или специальные медные сплавы — чтобы избежать паразитного индукционного нагрева в точках контакта (См. также: Gear Solutions — Закалка зубчатых колес индукцией, часть 2).
2. Inline CNC выправка. Даже при оптимизированной оснастке, некоторые деформации неизбежны в тонкостенных кольцах. Интеграция CNC выправочного станка непосредственно после установки закалки измеряет биение каждой детали и применяет контролируемую механическую коррекцию, чтобы вернуть её в пределы 0.15 мм.
Ключевой вывод
Стабильный индукционная закалка зубчатых колес процесс зависит не меньше от того, что происходит до катушка нагревает деталь (микроструктура после предыдущей обработки) как происходит после (конструкция приспособления и выпрямление).
Для звездочек, рычаг металлургический — распознавайте и смягчайте слой деформации при точной вырубке с помощью точного отпуска. Для кольцевых зубчатых колес, рычаг механический — инвестировать в точечное контактное крепление и линейную рихтовку. В обоих случаях, исправление - не более дорогой блок питания; это более разумная технология разработки вокруг этого. Связанное чтение: Однократная vs. Зуб за зубом — как правильно выбрать процесс индукционной закалки ведущих колес
Часто задаваемые вопросы: Общие вопросы об индукционной закалке шестерен
Вопрос 1: Почему тонкая вырубка приводит к образованию немартенситной структуры при индукционной закалке зубчатых колес??
Тонкая вырубка вызывает интенсивную холодную пластическую деформацию кончиков зубьев.. Эта деформированная микроструктура имеет более низкая температура аустенитизации чем основной материал. Во время быстрого индукционного нагрева (обычно под 2 секунд), подвод тепла слишком кратковременный, чтобы полностью гомогенизировать аустенит в этой деформированной зоне..
Результат — ферритные островки, заключённые в мартенситную матрицу после закалки — «немартенситная структура» — и поскольку феррит на порядки мягче мартенсита, твёрдость поверхности значительно падает именно там, где нужна износостойкость.
Q2: Зачем использовать низкотемпературный отпуск (100 °C) вместо более высокого отпуска?
Стандартный отпуск для индукционно закалённых шестерён обычно проводится при 150–200 °C, но в данном случае это бы чрезмерно снижало твёрдость поверхности.
The 100 °C низкотемпературный отпуск — это преднамеренный компромисс: он сохраняет максимальную твердость после закалки одновременно снимая достаточное остаточное напряжение, чтобы предотвратить растрескивание немартенситного слоя под эксплуатационной нагрузкой — этап снятия напряжения, а не полный отпуск.
Q3: Чем точечное контактное крепление лучше, чем поддержка всей поверхности?
Когда зубчатый венец плотно прилегает к приспособлению по всей поверхности во время закалки., сама нижняя грань остывает значительно медленнее чем открытая верхняя поверхность — светильник действует как теплоизолятор. Это асимметричное охлаждение превращает кольцо в овал., легко превосходя 0.3 мм биение.
А приспособление для трехточечного контакта устраняет эту проблему, позволяя охлаждающей жидкости равномерно циркулировать вокруг обеих поверхностей. Компромисс: точечные контакты концентрируют механическое напряжение, поэтому выбор материала оснастки — низкая магнитная проницаемость, высокая прочность при высокой температуре — становится критическим.
Q4: Могу ли я решить проблему деформации при индукционной закалке шестерен только путем регулировки мощности и частоты?
Нет. Для тонкостенных кольцевых шестерен (соотношение диаметр-к- толщине выше 20:1), термические решения достигают физического предела: градиент температуры, необходимый для сквозного закаливания, по своей сути создаёт неравномерное термическое сжатие при закалке.
Единственный надёжный подход — точечное закрепление деталей + встроенное ЧПУ-выпрямление как механическая страховка. Регулировка параметров мощности никогда не обеспечит стабильное соответствие спецификации отклонения ≤0,15 мм.
Свяжитесь с нами для бесплатной оценки процесса
Если вы сталкиваетесь с разбросом твёрдости или деформацией после закалки в вашей индукционная закалка зубчатых колес линии, обратитесь к нашей инженерной команде для бесплатной оценки процесса.
Отправьте нам чертеж вашей заготовки, маркой материала, и текущими параметрами процесса, и мы предоставим предварительный диагноз и предложение по оптимизации в течение 48 часы — описание конфигурации источника питания, конструкция катушки, рекомендации по креплению, и где это применимо, встроенная интеграция выпрямления.
Сделайте следующий шаг: поделитесь чертежом детали и требованиями к производству. Наши инженеры по применению бесплатно проанализируют узкие места вашего процесса и порекомендуют целевые решения — будь то низкотемпературный отпуск., точечное закрепление деталей, или линейная правильная станция с ЧПУ, соответствующая вашей производительности.


