
Как выбрать систему индукционной закалки: 8 Критические факторы для производителей
выбор система индукционного закаливания это не решение по одной спецификации. Только мощность говорит очень мало. Правильная система зависит от геометрии вашей заготовки, желаемой глубины закалки, производительности, и того, насколько хорошо поставщик понимает ваш процесс — а не только свое оборудование.
Если ошибиться в любом из этих пунктов, вы получите непостоянную твердость, прожигание катушки, или станок, который простаивает половину смены. Это руководство рассматривает восемь факторов, которые действительно определяют, будет ли система давать надежные результаты или станет узким местом на вашей линии.
1. Начните с вашего заготовки, А не с машины
Слишком многие мастерские начинают с того, что сравнивают киловатты и ценники. Поменяйте это местами. Начните с того, что вы закаливаете.
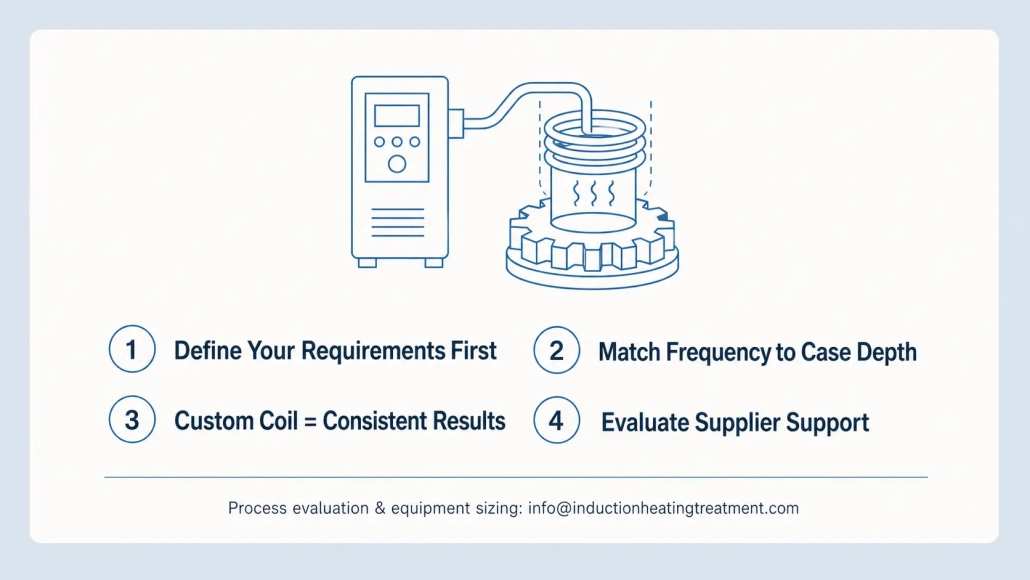
Определите эти шесть точек до того, как будете говорить с поставщиком:
— Тип и геометрия заготовки (вала, шестерня, подшипниковая гонка, CV-шарнир)
— Марка материала
— Целевая твердость поверхности (Диапазон HRC)
— Требуемая глубина цементации
— Годовой объем производства
— Целевое время цикла на деталь
Система рассчитана на неглубокие Закалка шестерен на 0.8 глубина корпуса в мм будет недостаточной на 6 Применение вала мм. Определение детали в первую очередь убережет вас от покупки машины, которая либо слишком мощная, либо недостаточно мощная..
2. Выберите правильный метод нагрева
Два подхода доминируют в ужесточении производства, и подходят к разным заготовкам.
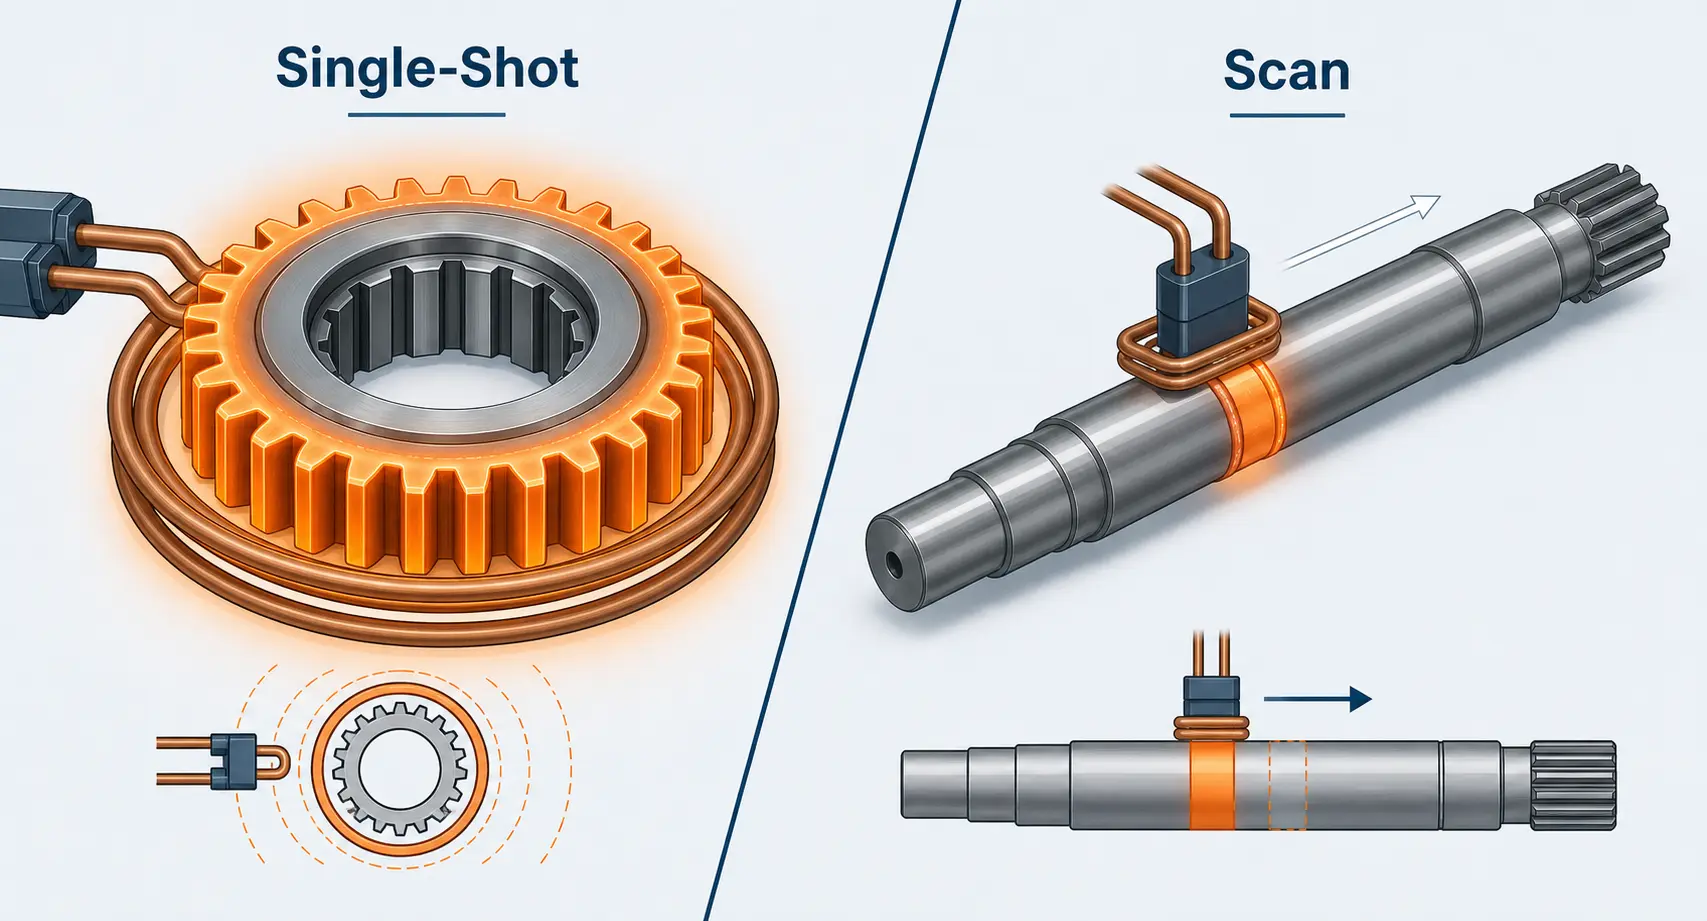
Однократное закаливание нагревает всю целевую зону сразу с помощью неподвижной катушки, которая окружает деталь. обеспечивает отличную равномерность и короткие циклы — идеально для шестерен, подшипниковых колец, и фланцевых компонентов, где закалённая зона компактна.
Сканирующая закалка перемещает катушку постепенно вдоль заготовки, в то время как закалка следует сразу за ней. Это предпочтительный метод для длинных валов, направляющих рельсов, и роликов, где нагрев всей поверхности сразу потребовал бы непрактично большой источник питания.
Выберите метод заранее. Это формирует все, что находится ниже по потоку: геометрия катушки, требованиям к мощности, конструкция закалки, и как деталь закреплена.
| Фактор | Одноразовая закалка | Сканирующая закалка |
|---|---|---|
| Лучше для | Шестерни, подшипниковых колец, фланцевых деталей — компактные зоны закалки | Длинные валы, направляющих рельсов, ролики — расширенные зоны закалки |
| Время цикла | Короткая — вся зона нагревается сразу | Длинная — катушка перемещается вдоль детали постепенно |
| Равномерность нагрева | Отлично — неподвижная катушка охватывает деталь | Зависит от геометрии катушки и контроля скорости сканирования |
| Требуемая мощность | Более высокий — необходимо одновременно запитать всю зону | Ниже — нагревается только узкая полоса в любой момент |
| Сложность катушки | Умеренная — многозвитковое кольцо или профильная катушка | Ниже — однoоборотная или блинная катушка, более простая конструкция |
| Стоимость оборудования | Более высокие первоначальные инвестиции | Обычно ниже — требуется более небольшой источник питания |
3. Соответствие мощности и частоты задаче
Мощность определяет, как быстро вы нагреваете. Частота определяет, насколько глубоко проникает тепло. Оба параметра должны оцениваться вместе — ни один не дает полной картины сам по себе.
Более высокие частоты (100–500 кГц) концентрируют энергию у поверхности, обеспечивая неглубокую глубину прокаливаемого слоя 0,5–1.5 мм. Средние частоты (1–10 кГц) проникновение тока глубже, подходит для глубины прокаливаемого слоя 2 мм и выше на больших деталях. Для глубокой поверхностной закалки выше 5 мм, частоты ниже 3 кГц являются типичными.
Распространенная ошибка — стремление к большей мощности, игнорируя частоту. А 200 кВт-система на неправильной частоте даст худшие результаты, чем правильно подобранная 100 кВт-установка. Если вы хотите более подробное изучение выбор мощности, мы рассматривали это отдельно.
4. Катушка решает процесс или разрушает его
Никакой источник питания — насколько бы продвинутым он ни был — не сможет исправить плохо спроектированную катушку. Именно в катушке электромагнитная энергия превращается в тепло. Ее геометрия определяет равномерность нагрева, эффективность, и то, достигаете ли вы одинаковой твердости от детали к детали.
Когда вы оцениваете поставщика, прижмите их к катушке:
— Разработано ли это для вашего конкретного изделия, или это типовая форма?
— Могут ли они показать вам тепловое моделирование или предыдущие результаты для похожих геометрий?
— Как осуществляется охлаждение в теле катушки?
— Каков срок службы катушки, и как быстро можно получить замену?
Индивидуальная катушка стоит дороже в начале, но окупается за счет уменьшения брака, быстрее циклов, и меньшего количества дефектов закалки вызванных неравномерным нагревом.
5. Охлаждение — это не второстепенный аспект
Индукционная закалка объединяет нагрев и закалку в одном процессе. Вы можете прибить профиль нагрева и все равно испортить деталь, если поток закалки неравномерен., отложенный, или недостаточно.
Посмотрите на три вещи со стороны закалки.: покрытие шаблона распыления, стабильность потока при непрерывной работе, и согласованность задержки закалки. Полусекундное смещение задержки между циклами достаточно, чтобы изменить твердость за пределы спецификации.
За пределами заготовки, сама система охлаждения также защищает катушку и силовую электронику. Недостаточный охлаждающий поток приводит к пробою катушки, Отказы IGBT, и незапланированные простои, которые обходятся намного дороже, чем обновление системы охлаждения.
6. Функции автоматизации, которые вам действительно нужны
Даже станция с ручной загрузкой выигрывает от автоматизации процессов на стороне управления. Минимально, ищите:
— Управление рецептами с сохраненными параметрами для каждого артикула
— Мониторинг мощности и частоты в реальном времени с сигнальными выводами
— Связь с ПЛК для интеграции с выше- и нижеудерживающими станциями
— Регистрация данных производства для прослеживаемости
Это не роскошь. Управление рецептами само по себе устраняет ошибки при настройке, когда операторы переключаются между семействами деталей, а ведение журналов данных дает бумажный след, который все чаще требуют клиенты из автомобильной и аэрокосмической отрасли.
7. Оцените поставщика, Не только технический паспорт
Машина, которая выглядит идеально в техническом паспорте, мало что значит, если поставщик не может ее поддерживать. Прежде чем принять решение, убедитесь, что поставщик предлагает:
— Тестирование образцов на ваших фактических деталях (а не только на эталонных заготовках)
— Проектирование катушки и разработка процесса как часть пакета
— Пуско-наладочные работы на месте и обучение операторов
— Наличие запасных частей с документированными сроками поставки
Поставщик с глубиной инженерной поддержки часто обеспечивает лучшие результаты с оборудованием среднего класса, чем продавец коробок, предлагающий премиальные характеристики и нулевую поддержку процессов.
8. Четыре ошибки, которые срывают решения о закупках
Покупка только по номинальной мощности. А 300 Система кВт с плохой катушкой производит детали хуже, чем 150 Система кВт с хорошо спроектированной катушкой и правильным подбором частоты.
Пропуск тестирования образцов. Никогда не покупайте, не прогнав сначала свои детали через систему. То, что работает на демонстрационном оборудовании, может не подойти вашей геометрии, вашему материалу, или вашей целевой цикловой времени.
Рассматривать катушку как товар. Универсальная катушка — это самый быстрый путь к неравномерной твердости, низкая эффективность, и преждевременному выходу из строя. Закладывайте бюджет на разработку кастомной катушки с первого дня.
Игнорирование гибкости. Если ваш ассортимент продукции включает несколько семейств деталей, система, которая работает только с одной геометрией, быстро устареет. Спросите о сменных креплениях катушки, возможности хранения рецептов, и может ли источник питания работать с разными типами катушек без перенастройки.
Ключевой вывод
Система индукционного закаливания — это инвестиция в процесс, а не покупка товара. Лучшая система редко бывает самой мощной или самой дешевой — это та система, мощность, частота, конструкция катушки, охлаждение, и архитектура управления которой полностью адаптированы к вашим деталям и к вашей производственной реальности. Индукционный нагрев Основы одинаковы везде, но именно прикладная инженерия определяет, заслуживает ли система места на вашем производстве.
вопрос: Какую информацию следует отправить поставщику оборудования для индукционного укрепления?
А: Отправить чертежи заготовки, маркой материала, целевой жёсткость и глубина корпуса, годовой объём, и время цикла. Если вы можете отправить образцы деталей, сделайте это — ничто не заменит реальное испытание процесса.
вопрос: Может ли одна система справиться с несколькими типами деталей?
А: Да — с выделенными катушками для каждой семейства деталей и системой управления, хранящей отдельные рецепты. Гибкая платформа с быстро меняемой крепленкой экономит место и капитал по сравнению с эксплуатацией нескольких одноцелевых машин.
вопрос: Всегда ли выше мощность лучше?
А: Нет. Избыточная мощность усложняет контроль температуры и повышает эксплуатационные расходы без улучшения результатов. Подбирайте мощность под вашу самую крупную группу деталей и самый быстрый требуемый цикл — Все, что превышает это, — это трата.
Нужна помощь с подбором системы индукционной закалки?
Отправьте нам чертежи ваших заготовок и требования. Мы проведем пробное испытание и порекомендуем систему, подходящую для ваших деталей — не универсальная смета.


