
6 Критические факторы для индукционной закалки внутреннего отверстия: Освоение сложных геометрий
Закалка внутреннего отверстия индукционным нагревом является одной из наиболее сложных областей практики индукционной закалки. В отличие от закалки внешней поверхности, физические процессы в корне менее благоприятны: линии магнитного потока распределяются по внешней стороне катушки, а нагрев зависит от отражённого магнитного поля — по своей природе менее эффективного. Ограниченное пространство внутри канала дополнительно ограничивает возможности конструкции индуктивности, делая индуктивную инженерию центральной технической задачей всего процесса.
Содержание
1. Типичный диапазон деталей и материалов
Внутренняя индукционная закалка отверстий применяется для широкого круга деталей в автомобильной, строительная техника, и промышленной производстве оборудования. Распространённые примеры включают внутренние шлицы для трансмиссий автомобилей на новых источниках энергии, внутренние шлицы корпуса трипода, прокладки для инженерных машин, трубы для бетонных насосов, и наружные кольца подшипников автомобильных ступиц.
Диаметры отверстий обычно варьируются от 12 мм до 200 мм, с материалами, включая 45 сталь, S55C, 40Cr, 42CrMo, и 65Mn. За этим разнообразием деталей скрывается общая проблема технологического процесса: как спроектировать индуктор, который обеспечит достаточную эффективность нагрева и позволит разместить работоспособную схему закалки с охлаждением в ограниченном пространстве отверстия.
Это принципиально отличается от поверхностной закалки снаружи — например индукционное упрочнение вала или закалка ведущего колеса — когда катушка может обернуться вокруг заготовки и направлять магнитный поток прямо в поверхность. В случаях с отверстиями, каждый миллиметр сечения индуктора должен быть тщательно обоснован.
2. Выбор частоты: Основной рычаг эффективности
Для изначально низкой эффективности нагрева внутренних отверстий, увеличение частоты — единственное напрямую эффективное решение. Индукционная закалка внутренних отверстий требует частот выше 20 кГц; для меньших диаметров отверстий, частота источника питания должна достигать 200 кГц или выше.
Более высокая частота уменьшает глубину проникновения тока, концентрируя энергию на поверхности отверстия и компенсируя сниженную эффективность нагрева отраженным полем. Это противоположная логика по сравнению с закалкой внешних поверхностей больших диаметров, где для достижения достаточной глубины закалки часто требуются низкие частоты. The ASM International Heat Treating Society предоставляет обширные справочные данные по параметрам индукционной закалки для различных геометрий и материалов. Понимание как классификации частот индукционного нагревательного оборудования соотносятся с требованиями к применению, имеет важное значение для выбора правильного источника питания.
Практическое правило просто: по мере уменьшения диаметра отверстия, частота должна увеличиваться. А 15 отверстие диаметром мм может потребовать 200–300 кГц, в то время как a 150 Диаметр отверстия мм может эффективно закаливаться при частоте 30–50 кГц. Правильный выбор частоты является самым важным решением в выбор источников индукционного нагрева для применения в отверстиях.
3. Проектирование индуктивности: Инженерные компромиссы при пространственных ограничениях
Проектирование индуктора внутреннего отверстия включает несколько взаимно ограничивающих факторов. Каждое решение в проектировании влияет на остальные, а ограниченное пространство оставляет мало погрешности.
Толщина стенки проводника
Толщину стенки следует минимизировать — обычно 0,3–1 мм — используя медь T2, электролитическую медь, или бескислородную медь. Это максимально увеличивает проводимость, сохраняя пространство для концентраторов потока и охлаждающих каналов. Каждая десятая доля миллиметра, сэкономленная в толщине стенки, может быть отведена на более эффективную концентрацию потока.
Выбор концентратора потока
Выбор концентратора потока полностью зависит от рабочей частоты. На более низких частотах (20–50 кГц), ламели из кремнистой стали 0.15 мм толщиной с высокотемпературным изоляционным покрытием с обеих сторон подходят. При более высоких частотах (100 кГц+), обрабатываемые концентраторы потока или импортная паста потока становятся практическими альтернативами. Для подробных рекомендаций по выбору материалов, Fluxtrol предлагает комплексные технические ресурсы по материалам концентраторов магнитного потока и их характеристикам применения. Проверенное инженерное решение — обработать спиральную канавку на обрабатываемом концентраторном стержне и намотать катушку в канавку — оптимизируя как использование пространства, так и эффективность магнитной цепи в одной конструкции.
Количество витков и частота
Индукторы с одним витком обычно достаточны на высоких частотах. Конфигурации с несколькими витками на высокой частоте также могут работать без концентраторов магнитного потока в некоторых случаях, хотя это зависит от геометрии отверстия и требуемой плотности мощности.
Маршрутизация охлаждения плавлением
Прокладка закалочного охлаждения особенно сложна в компонентах с глухим отверстием., где водопроводные линии не могут выходить с конца отверстия. Практическое решение для однократного закаливания — вводить закалочную жидкость непосредственно сверху отверстия, используя силу тяжести для облегчения слива. Для компонентов с сквозным отверстием, более традиционные многоканальные схемы возможны.
4. Внешнее кольцо подшипника CVJ: Подробное исследование закалки внутреннего отверстия
Шарнир постоянной скорости (CVJ) внешнее кольцо является наглядным примером, который иллюстрирует почти все проблемы индукционной закалки внутреннего отверстия. Втулка включает внутреннюю цилиндрическую поверхность и канавки для шариков — сложная геометрия, требующая точного распределения тепла. Материал обычно Cf53, с требованием твердости 58–62 HRC и глубиной поверхностного упрочнения 2,5–3,5 мм.
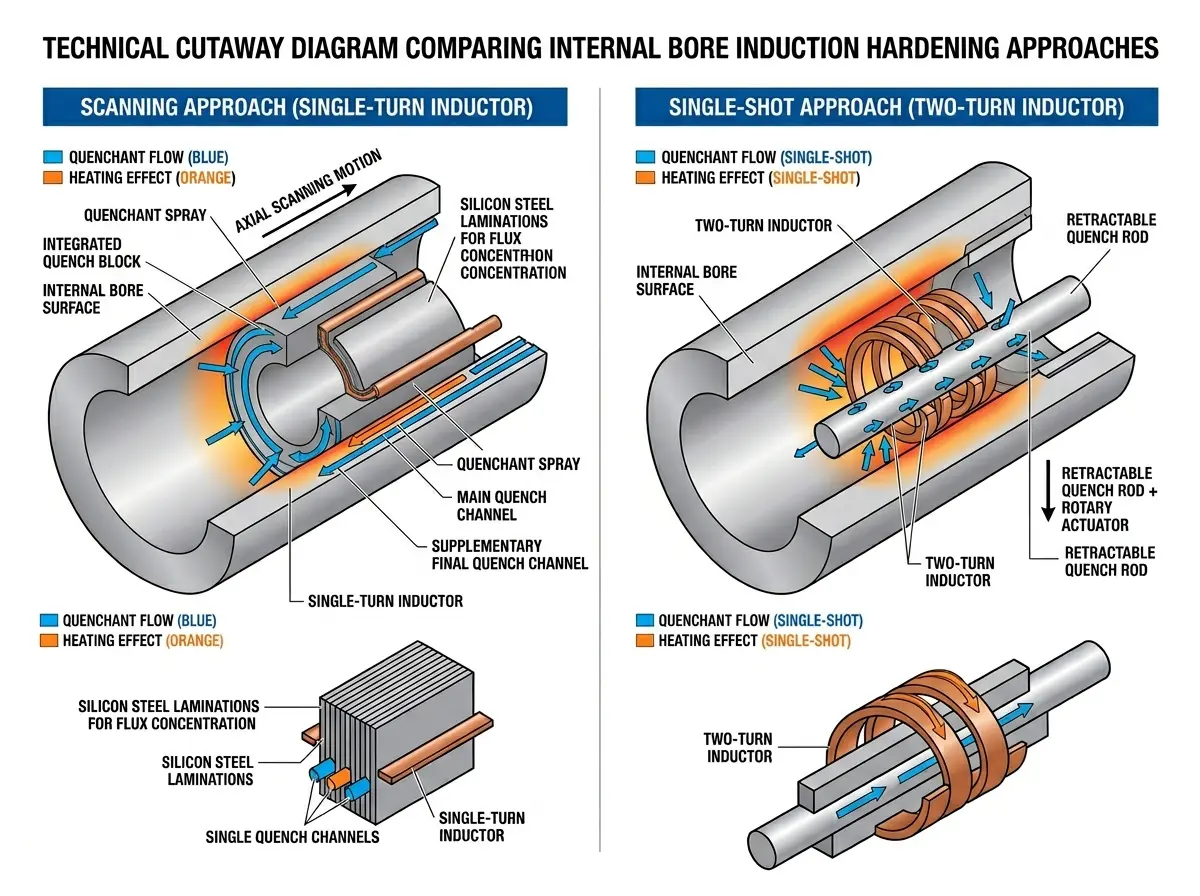
Подход сканирующего закаливания
Заготовка зажимается за торец вала с отверстием втулки, направленным вниз. Используется индукционная катушка одного оборота с 0.15 двусторонними высокотемпературными изолированными ламелями из кремнистой стали толщиной мм. Требуются три независимых канала для закалочной воды: внешний защитный поток воды для предотвращения перегрева кромки отверстия, основной поток закалки для первичного охлаждения, и дополнительная окончательная закалка для обеспечения равномерного распределения глубины слоя. Последовательность включения этих трех каналов имеет решающее значение — неправильная синхронизация даже одного канала может привести к неравномерной глубине слоя или мягким участкам.
Метод однократной закалки
Метод однократной закалки использует индуктор с двумя витками, с закалочным соплом на выдвижном стержне, который выдвигается после закалки — конфигурация, хорошо подходящая для интеграции в автоматизированные производственные циклы. Хотя быстрее по времени цикла, этот метод требует более сложной конструкции покрытия индуктора и более жесткого контроля времени закалки..
Сравнение двух подходов
Сканирующая закалка предъявляет более высокие требования к точности изготовления индукторов, но обеспечивает более однородную глубину корпуса — решающее преимущество при крупносерийном производстве, где стабильность имеет первостепенное значение.. Закалка с одиночным импульсом быстрее по времени цикла, но требует более сложного проектирования покрытия индуктора и контроля времени закалки. Выбор между ними зависит от объема производства, геометрии отверстия, и допустимого диапазона отклонений глубины закаленного слоя.
Для получения дополнительных рекомендаций по специфическим задачам закалки для конкретного процесса, обратитесь к нашему анализу распространённым дефектам индукционной закалки шестерен — многие принципы выбора частоты и проектирования закалки одинаково применимы к применению в отверстиях.
🔑 Главный вывод
Логика процесса индукционной закалке внутреннего отверстия можно выразить кратко: использовать высокую частоту, чтобы компенсировать присущий недостаток эффективности нагрева отражённым полем, использовать точную конструкцию индуктора, чтобы работать в условиях строгих пространственных ограничений, и использовать многоканальное закаливающее охлаждение для достижения равномерной глубины слоя.
Диаметр отверстия, геометрия (сквозное отверстие или глухое отверстие), требования к твердости, и спецификация глубины закалки вместе определяют конкретное сочетание частоты, структуры индуктора, и схемы охлаждения. Не существует универсального стандартного решения — каждый тип детали требует собственной целевой разработки и квалификации процесса.
Часто задаваемые вопросы
вопрос: Почему закалка внутреннего отверстия индукцией сложнее, чем закалка внешней поверхности?
Две причины. Сначала, Линии магнитного потока естественным образом распределяются снаружи катушки — нагрев отверстия зависит от отражённого магнитного поля, что по своей природе менее эффективно. Во-вторых, Ограниченное пространство внутри отверстия сильно ограничивает размер индукторов, что заставляет идти на сложные инженерные компромиссы между толщиной проводника, объем концентратора потока, и маршрутизация канала охлаждения.
вопрос: Какая частота необходима для индукционной закалки внутреннего отверстия?
Закалка внутреннего отверстия требует частот выше 20 кГц минимум. Для меньших диаметров отверстий (при 30 мм), частота источника питания должна достигать 200 кГц или выше. На практике: меньший диаметр отверстия = более высокая частота. А 15 Отверстие мм может потребовать 200–300 кГц, в то время как a 150 Отверстие мм можно эффективно закалить при 30–50 кГц.
вопрос: Сканирующая против одноразовой закалки — что лучше для внутренних отверстий?
Ни один вариант не является универсально лучшим. Поверхностное упрочнение с перемещением индуктора обеспечивает более равномерную глубину закалки, но требует более высокой точности изготовления индуктора. Однократное упрочнение быстрее по времени цикла и подходит для автоматизированного производства, но требует более сложной конструкции покрытия индуктора и более строгого контроля времени закалки. Правильный выбор зависит от геометрии детали, объема, и требований к допускам.
вопрос: Какой материал концентратора магнитного потока следует использовать для втулочных индукторов?
На более низких частотах (20–50 кГц), 0.15 Листы кремнистой стали толщиной в миллиметры с высокотемпературным изоляционным покрытием подходят хорошо. При более высоких частотах (100 кГц+), предпочтительны обрабатываемые концентраторы потока или флюсовая паста. Обычное решение — это обработка спиральной канавки в обрабатываемом концентраторе и намотка катушки в канавку для оптимальной эффективности использования пространства.
Нужна поддержка процесса термообработки отверстия?
Свяжитесь с нашей инженерной командой для руководства, специфичного для применения по проектированию внутреннего индукторного отверстия, выбор частоты, и квалификация процесса. Мы оперативно предоставляем техническую оценку.


