
Индукционный нагрев для инструментальной стали: Практические рекомендации по процессу
Содержание
- 1. Почему инструментальная сталь требует осторожного индукционного нагрева
- 2. Где индукционный нагрев инструментальной стали используется обычно
- 3. Выбор частоты и мощности для инструментальной стали
- 4. Конструкция катушки и особенности обработки деталей
- 5. Контроль температуры, Время выдержки, И металлургические результаты
- 6. Распространённые производственные риски и способы их снижения
- 7. Когда индукционный нагрев подходит для инструментальной стали
Индукционный нагрев для инструментальной стали является практическим вариантом, когда производителям требуется быстрый, контролируемый, локализованный нагрев для закалки, отпуска, усадки на натяг, Пайка, или предварительного нагрева высоколегированных инструментальных компонентов.
Инструментальная сталь — это материал, который мало прощает ошибки. Её содержание углерода, легирующие элементы, структура карбидов, и прокаливаемость требуют жесткого контроля процесса. Правильно спроектированная индукционная система улучшает повторяемость и сокращает время цикла, но источник питания, частота, катушки, метод закалки, и контроль температуры должны соответствовать конкретному сорту и производственным требованиям.. В этой статье рассматриваются факторы, которые имеют значение, с конкретными справочными данными для наиболее распространенных марок инструментальных сталей.
1.Почему инструментальная сталь требует осторожного индукционного нагрева
Инструментальная сталь устойчива к износу., деформация, теплу, и влияние. Эти же свойства делают термическую обработку более требовательной, чем у низкоуглеродистой стали или простой легированной стали.
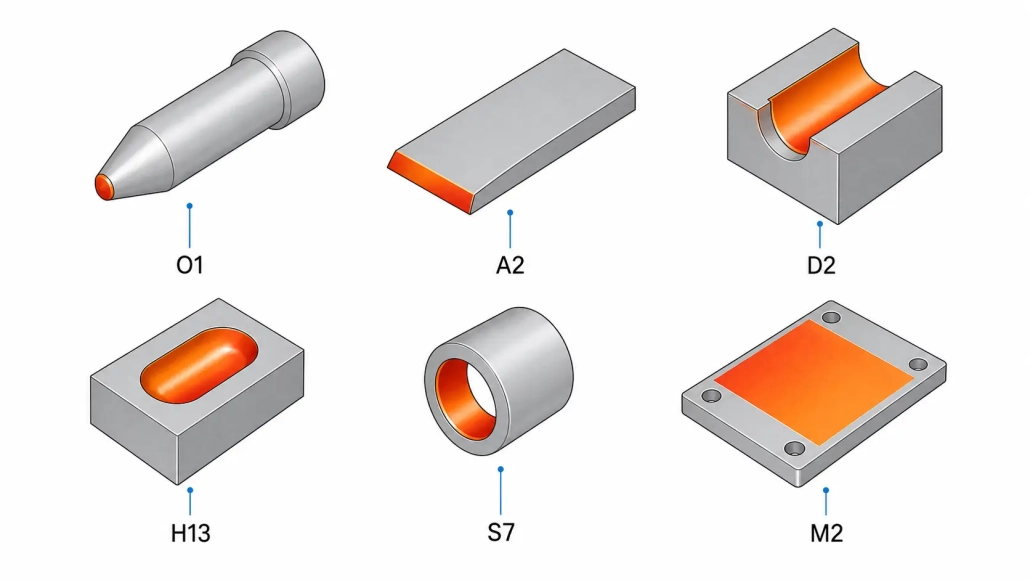
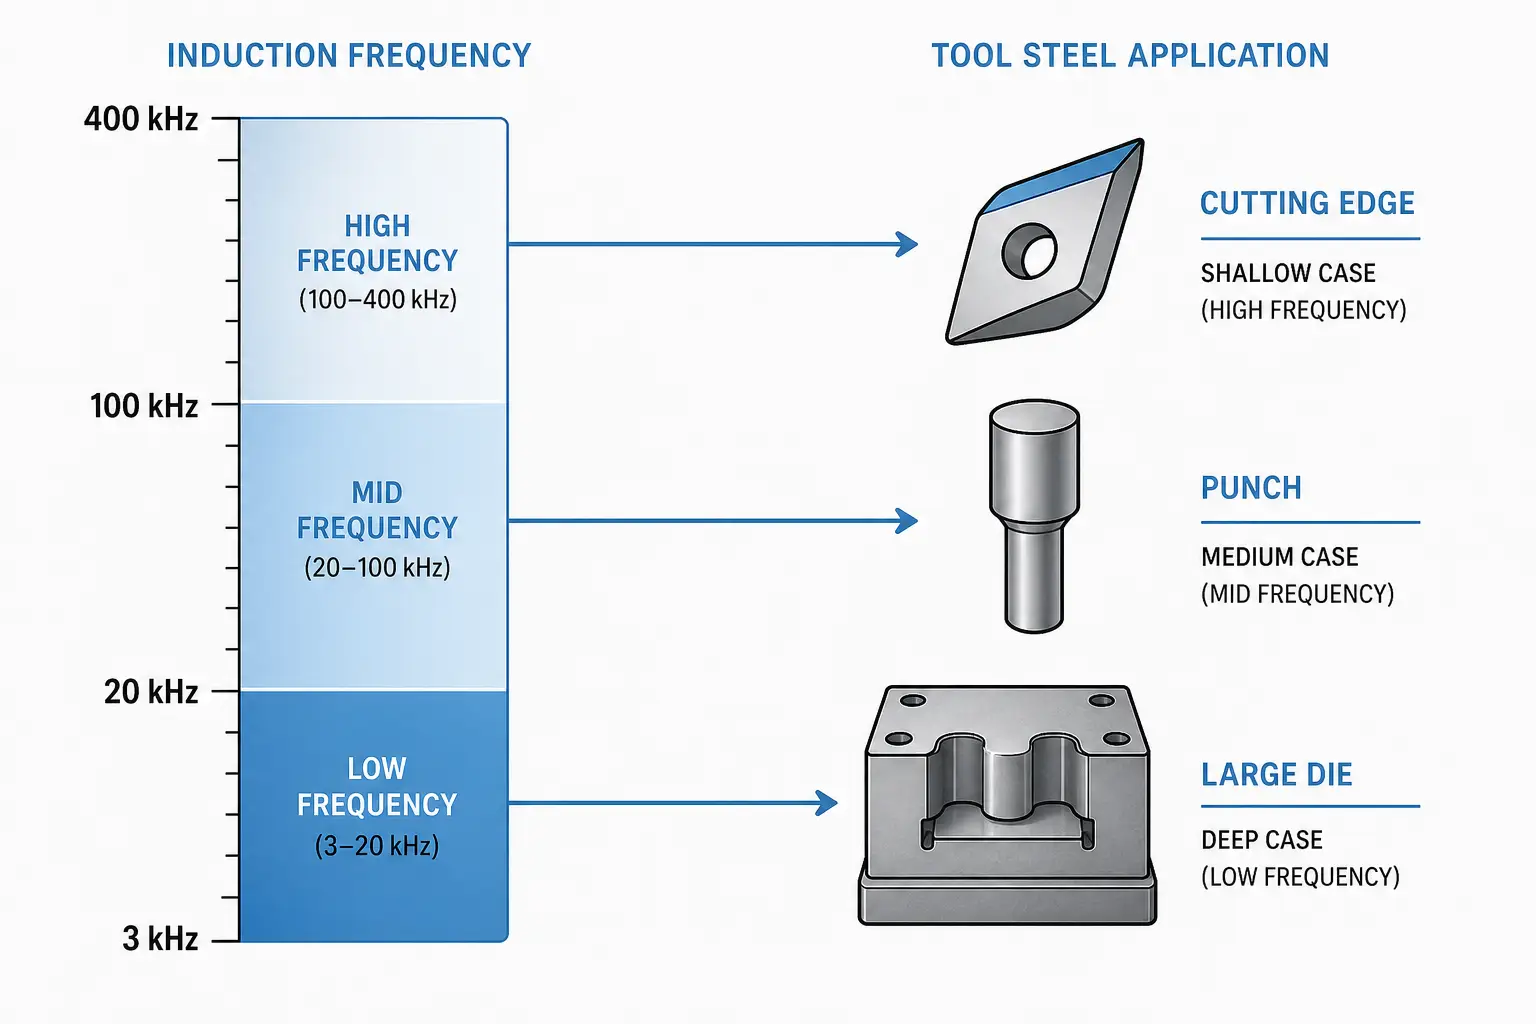
Марки стали такие, как O1, A2, D2, H13, M2, и S7 реагируют по-разному на нагрев и охлаждение. Некоторые требуют строгого контроля температуры аустенитизации — для H13 цель 1020–1050°C, Для D2 диапазон 980–1020°C, а M2 требует еще более узкого диапазона около 1190–1230°C. Другие чувствительны к растрескиванию, остаточному аустениту, декарбюризация, или деформации. Ниже приведена таблица с основными параметрами для шести распространенных марок инструментальной стали.
| Марка | Тип | Температура аустенитизации | Закалка | Типичный HRC | Индукционные заметки |
|---|---|---|---|---|---|
| О1 | Холодная обработка маслом | 790–820°С | Масло | 60–64 | Узкое окно; рекомендуется предварительный разогрев до 200–300°C |
| A2 | Закалка на воздухе холодной обработкой | 925–980°C | Воздух | 58–62 | Закалка на воздухе хорошо подходит для локального индукционного нагрева |
| D2 | Высокоуглеродистая высокохромистая сталь | 980–1020°C | Воздух / Масло | 58–62 | Высокий объем карбидов; равномерный нагрев критически важен |
| H13 | Горячая обработка | 1020–1050°C | Воздух / Масло | 46–52 | Двухэтапный разогрев + требуется тройное отпускание |
| M2 | Инструментальная сталь быстрорежущей стали | 1190–1230°C | Масло / Воздух | 62–66 | Чрезвычайно узкое окно аустенитизации; легко перегреть |
| S7 | Ударопрочная | 925–955°C | Воздух / Масло | 54–58 | Более прощающая; хороший вариант для индукционной закалки |
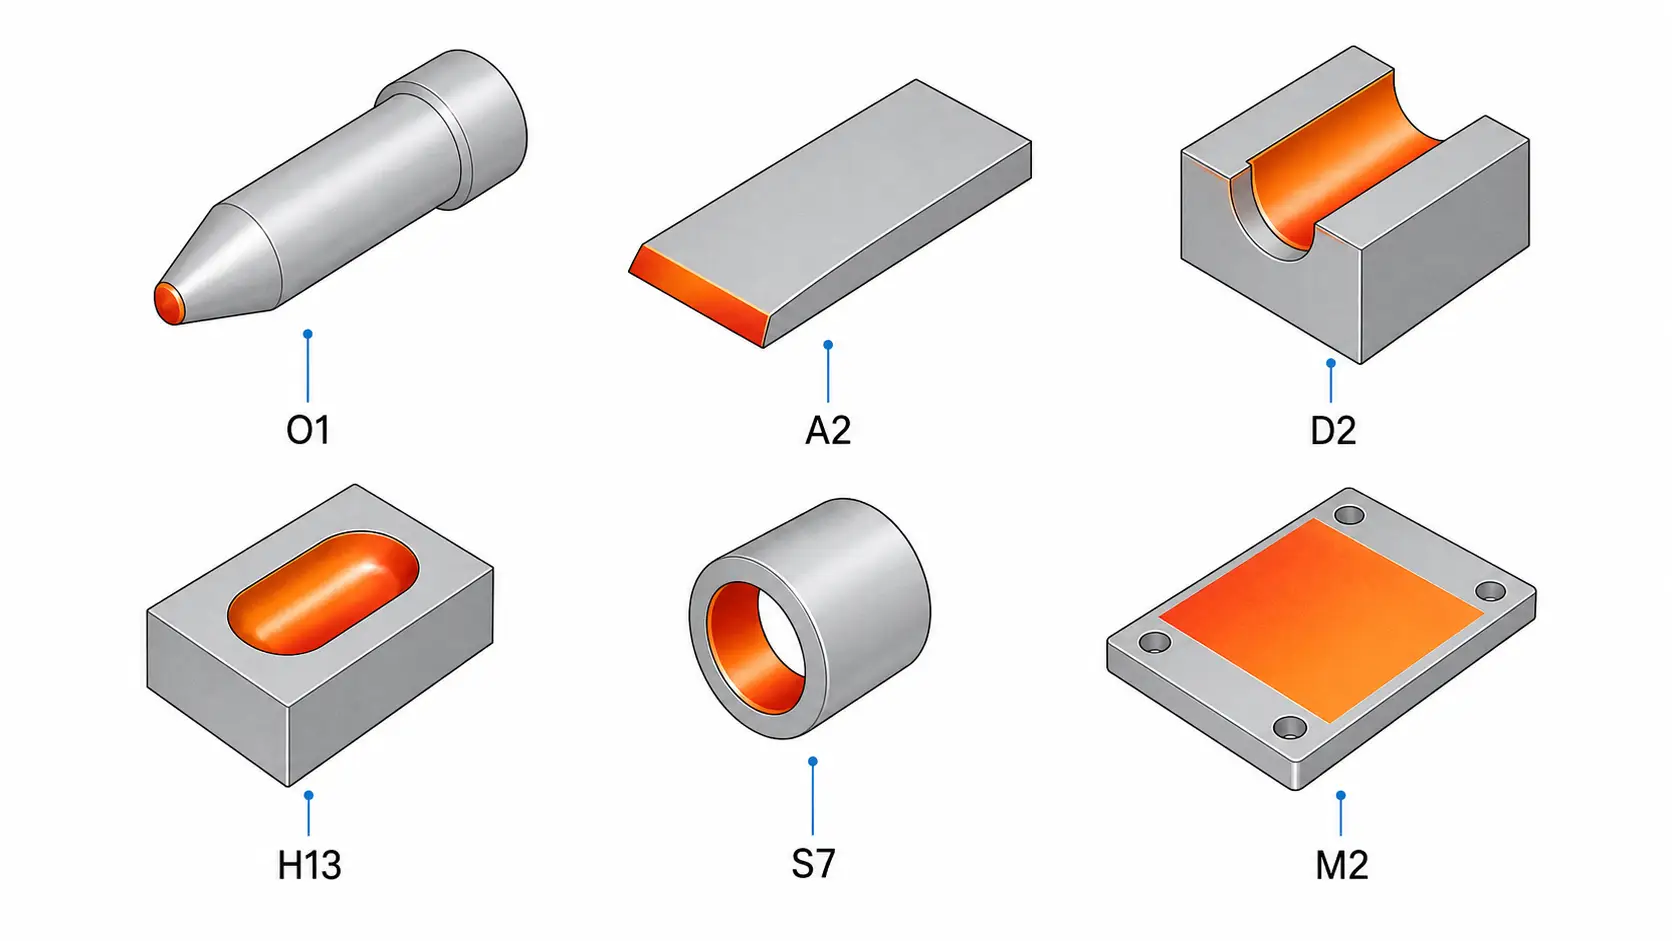
Индукционный нагрев передает тепло непосредственно заготовке через электромагнитную энергию — быстро, локализованное, и управляемо. Для многих применений инструментальной стали, это явное преимущество перед печным нагревом, когда необходимо обработать только конкретную область.
Но индукция не устраняет металлургические требования. Процесс все равно требует правильной скорости нагрева, целевая температура, времени поддержания температуры, метода охлаждения, и после термообработки. Для основ, см. как работает индукционный нагрев. О том, как высоколегированные материалы ведут себя иначе под индукцией, наши руководства по титановые сплавы и сверхсплавам охватывают параллельные задачи.
2.Где индукционный нагрев инструментальной стали используется обычно
Индукционный нагрев превосходен там, где процесс выигрывает от быстрого, повторяемого, локального нагрева — и там, где печной нагрев слишком медленный или неточный. Распространенные применения инструментальных сталей включают:
- Локальное закаливание режущих кромок, штампов, матриц, и поверхностей, подверженных износу. Индукция закаляет только рабочую зону, тогда как остальная часть детали остается прочной. Это снижает деформацию и продолжительность цикла по сравнению с нагревом всего компонента в печи. Смотрите индукционная закалка и наше руководство по распространенные дефекты упрочнения.
- Предварительный нагрев перед сваркой, Пайка, или термическому ремонту. Быстрый, неконтролируемый нагрев создаёт крутые температурные градиенты и повышает риск образования трещин в инструментальной стали. Индукционный предварительный нагрев обеспечивает повторяемый подвод тепла с контролем температуры — полезно для ремонта штампов, ремонта форм, и обслуживания дорогостоящего инструмента.
- Припойка твердосплавных вставок или изнашиваемых накладок к корпусам из инструментальной стали. Индукция концентрирует тепло в области соединения и ограничивает перегрев окружающей части инструмента. Конструкция соединения, Припой, Флюс или атмосфера, и контроль температуры остаются критически важными. Смотрите Индукционная пайка для деталей процесса.
- Сборка инструментальных держателей с натягом, Втулки, Втулки, и точные сборки. Быстрое локальное расширение с минимальными искажениями — прямой альтернативный метод нагрева пламенем или в печи.
- Отпуск или обратный отпуск на выбранных участках. Когда необходимо изменить твердость только в конкретной зоне, индукционный отпуск избегает повторного нагрева всей детали. Смотрите выбор индукционной машины для отпуска для руководства по оборудованию.
3.Выбор частоты и мощности для инструментальной стали
частота определяет глубину нагрева; мощность определяет скорость нагрева. правильная комбинация зависит от размера детали, требуемой глубины поверхностного слоя, геометрия, марки стали, и время цикла.
выбор частоты
более высокие частоты нагревают ближе к поверхности; низкие частоты проникают глубже. Для инструментальной стали, эталонные диапазоны следующие:
| Глубина поверхностного упрочнения | Диапазон частот | Типичное применение для инструментальной стали |
|---|---|---|
| Мелкая (<1.5 мм) | 100–400 кГц | режущие кромки, ножи-резаки, гравировальные инструменты |
| Средняя (1.5–4 мм) | 30–100 кГц | пуансон, формовочные штампы, износостойкие пластины |
| Глубокая (>4 мм или большая секция) | 3–30 кГц | Большие блоки из слитка, Основания пресс-форм, Толстые держатели инструментов |
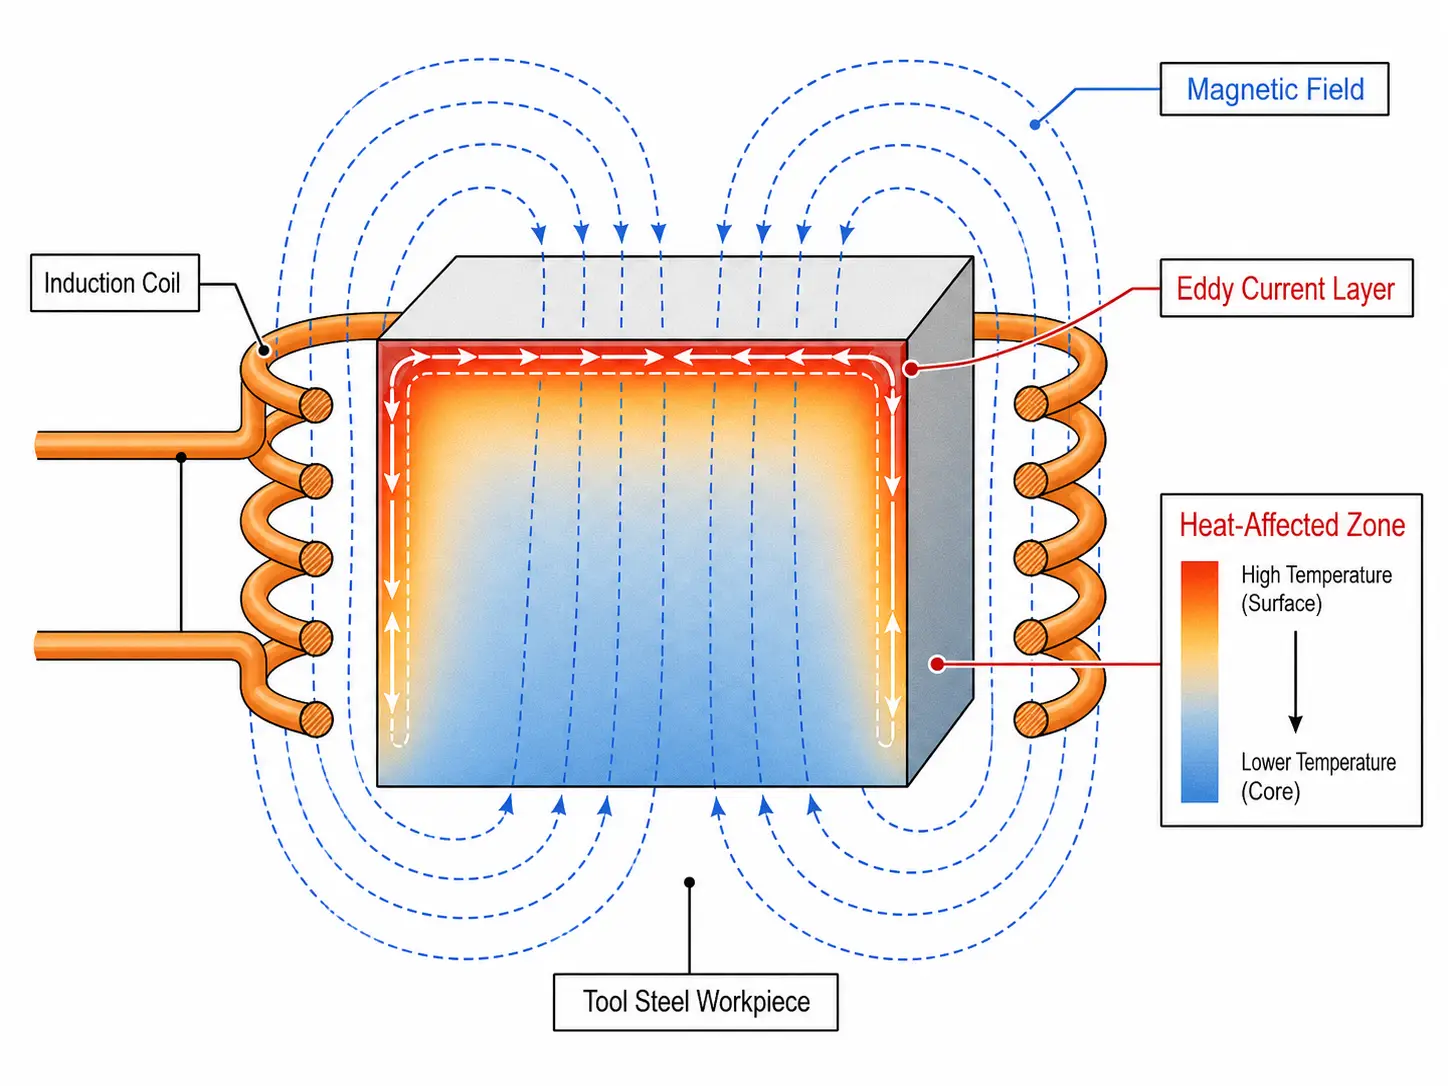
Цель — правильный металлургический результат на нужной глубине без перегрева кромок, углов, или тонких сечений. Ключевые факторы: необходимая глубина нагрева, толщина поперечного сечения, диаметр детали, острота геометрии, связь катушки с деталью, и скоростью производства. Более подробно о физике, см. как частота влияет на индукционный нагрев.
Выбор мощности
Мощность должна быть достаточно высокой, чтобы достичь температуры в пределах цикла. Слишком высокая плотность мощности вызывает перегрев поверхности, термическому шоку, или неравномерный нагрев — особенно на острых углах и тонких кромках.
Детали из инструментальной стали большой толщины требуют значительной мощности. Тонкие кромки или острые углы требуют снижения плотности мощности, Оптимизация индукторов, вращение, сканирование, или замкнутая система обратной связи по температуре. Выбор мощности зависит от геометрии детали, маркой материала, целевая температура, глубины нагрева, рабочего цикла, и производительности. Пробный запуск на реальных деталях — самый надёжный способ подтвердить правильность выбора источника питания. Смотрите сколько мощности для индукционного нагрева для руководства по расчету.
4.Конструкция катушки и особенности обработки деталей
Индукционная катушка является одной из наиболее критических частей системы. Правильно подобранный источник питания дает плохие результаты, если катушка не соответствует геометрии детали и требованиям к нагреву.
Конструкция катушки контролирует распределение тепла, коэффициент сцепления, повторяемость, и стабильность процесса. Детали из инструментальной стали часто имеют кромки, отверстия, плечи, шпоночные пазы, щели, и различную толщину сечений, которые концентрируют тепло в неожиданных местах.
-
Геометрия катушки
Простая круглая катушка подходит для цилиндрических деталей. Сложные компоненты из инструментальной стали требуют катушек специальной формы, катушки с несколькими витками, разделённые катушки, или одновитковые индукторы. Для локального упрочнения, катушка должна направлять энергию на рабочую поверхность, удерживая соседние зоны прохладными. Концентраторы магнитного потока помогают формировать магнитное поле и повышают эффективность на неровных поверхностях.
Основные факторы проектирования катушки: зазор между катушкой и деталью, число витков, размер медной трубки и охлаждение, вращение детали или сканирующее движение, расположение тепловой зоны, эффекты близости к кромкам, и доступ для закалки. Для более глубокого рассмотрения, см. как работают индукционные катушки.
-
Позиционирование деталей
Повторяемый нагрев требует повторяемого позиционирования. Небольшие изменения зазора между катушкой и деталью изменяют скорость нагрева и распределение температуры. Для производства, оснастка, системы вращения, серво-слайды, или загрузка роботом поддерживают стабильность, когда технологическое окно узкое.
Оснастка учитывает тепловое расширение: инструментальная сталь перемещается во время нагрева, и оснастка должна избегать заеданий, меток, или создания холодных зон.
-
Водяное охлаждение
Индукционные катушки и компоненты источника питания требуют надлежащего водяного охлаждения. Плохое охлаждение уменьшает срок службы катушки и вызывает отклонения в процессе. Для руководства по размеру и обслуживанию, см. Системы водяного охлаждения индукционного нагрева.
5.Контроль температуры, Время выдержки, И металлургические результаты
Индукционный нагрев быстрый, но металлургия инструментальной стали по-прежнему зависит от времени и температуры. Необходимый профиль зависит от марки, желаемой твердости, размера сечения, и условий конечного использования.
Многие инструментальные стали требуют точного контроля температуры аустенитизации. Слишком низкая, и сталь не трансформируется правильно. Слишком высокая, и результатом является рост зерен, чрезмерное содержание остаточной аустенита, растворение карбидов, или сниженная прочность. Таблица сортов в Разделе 1 предоставляет целевые диапазоны для шести распространенных сортов.
-
Скорость нагрева и выдержка
Индукция нагревает поверхность или локализованную область до нужной температуры за секунды. Для некоторых применений — поверхностное закаливание режущей кромки — это и есть цель. Для других, требующих более глубокой пронизывающей закалки или равномерного прогрева всей детали, подход меняется: низкая частота, дольше время нагрева, уменьшенная мощность, сканирование, вращение, или многоступенчатый нагрев.
Инструментальные стали с значительным содержанием легирующих элементов требуют достаточного времени при температуре для растворения карбидов и преобразования. Когда приложение критическое, проверяйте процесс с помощью тестирования твердости, обзора микроструктуры, измерения глубины закалки, и контроля размеров.
-
Измерение температуры
Пирометры, тепловые камеры, термопары, и управление мощностью с замкнутым контуром служат для разных применений. Оптические пирометры распространены для индукционного нагрева, но излучательная способность, состояние поверхности, накипи, масло, и геометрия влияют на показания. В производстве, измерение температуры связано с определенной стратегией управления: наращивание мощности, время выдержки, вращения детали, управление рецептом, и пределы брака.
-
Закалка и отпуск
Дизайн закалки имеет такое же значение, как и нагрев. Инструментальные стали сильно различаются: O1 закаливается в масле, A2 и D2 закаливаются на воздухе, H13 требует контролируемого охлаждения. Индукционные системы используют интегрированное распылительное закаливание, погружное закаливание, воздушный поток, полимерное закаливание, масляное закаливание, или приспособления для контролируемого охлаждения. Метод закалки должен соответствовать марке стали, глубине нагрева, геометрию детали, и требуемой твердости.
Отпуск следует за закалкой, чтобы уменьшить хрупкость и установить окончательный баланс твердости и вязкости. Практика следует спецификации марки и условиям конечного использования. Для руководства по оборудованию, см. выбор индукционной машины для отпуска.
6.Распространённые производственные риски и способы их снижения
Большинство проблем с индукционным нагревом инструментальных сталей связано с плохим контролем теплового режима, чрезмерной температурой, неадекватным закаливанием, или непоследовательной подачей детали. Таблица ниже отображает четыре наиболее распространенные риска, их причины и меры предотвращения.
| Риск | Типичные причины | Профилактика |
|---|---|---|
| Трещинообразование | Резкие тепловые градиенты; чрезмерная температура на поверхности; слишком сильная закалка; острые углы, шпоночные пазы, или резкие изменения геометрии | Марки, чувствительные к предварительному нагреву; контролировать скорость нагрева; сопоставлять жесткость закалки с типом стали; закаливайте с последующим отпуском без промедления; делайте закругления острых элементов, где возможно |
| Перегрев / рост зерна | Слишком высокая мощность; несовпадение частоты; плохая обратная связь по температуре; недостаточный контроль времени выдержки | Система температурного контроля с замкнутым контуром; подберите правильную частоту для нужной глубины; оценивайте пробные детали для критически важных применений |
| Неравномерная твердость | Несогласованное соединение катушек; плохая ротация детали; неравномерное закаливание; концентрация тепла, связанная с геометрией | Стабильная оснастка и повторяемое позиционирование; вращение для круглых деталей; контурная катушка или управляемый путь сканирования для сложной геометрии. Смотрите устранение проблем неравномерного нагрева |
| Деформация | Несбалансированная тепловая схема; неравномерные напряжения при закалке; недостаточная фиксация во время охлаждения | Измерение размеров до и после нагрева; фиксация во время нагрева или охлаждения для чувствительных деталей; локализованный нагрев ограничивает деформацию по сравнению с. полной обработкой в печи |
Когда деталь дорогостоящая, связано с безопасностью, или применяться в условиях тяжелой эксплуатации, Пробные детали по сечению и оцените микроструктуру перед установкой производственных параметров.
7.Когда индукционный нагрев подходит для инструментальной стали
Индукционный нагрев хорошо подходит, когда требуется локальный нагрев, быстрый цикл, повторяемые тепловые схемы, или интеграция в автоматическую ячейку. Он особенно эффективен, когда требуется закалка или предварительный нагрев только одной области инструмента — и когда печь нагревает слишком большую массу, создает чрезмерные деформации, или замедляет поток производства.
Индукционный нагрев не является лучшим вариантом, когда вся деталь требует равномерного сквозного нагрева с длительным временем выдержки, когда геометрия детали препятствует эффективному доступу катушки, или когда объем производства не оправдывает специализированное оснастку. В этих случаях, тепловая обработка в печи остается более практичной.
Лучшие результаты достигаются при рассмотрении индукции как полного процесса, а не просто как покупки источника питания. Размер источника питания, частота, конструкция катушки, конструкция закалки, контрольные системы, охлаждение, и методы закрепления детали влияют на конечную деталь. Определите требуемую твердость, глубину, температурный профиль, метод закалки, и критерии инспекции перед выбором оборудования.
Часто задаваемые вопросы
вопрос: Какие инструментальные стали можно нагревать индукцией?
А: Распространенные марки, включая O1, A2, D2, H13, S7, M2, и связанные сплавы. Правильные параметры процесса зависят от марки — см. таблицу марок в разделе 1 для целевых температур и требований к закалке.
вопрос: Подходит ли индукционный нагрев для закалки инструментальной стали?
А: Да, специально для локального упрочнения. Подтвердить процесс с помощью испытания на твердость, измерения глубины закалки, и металлургический контроль, когда применение является критическим. См. раздел 2 для обычных приложений.
вопрос: Как выбрать частоту для индукционного нагрева инструментальной стали?
А: Частота зависит от требуемой глубины нагрева и геометрии детали. Поверхностный случай (<1.5 мм) обычно используется 100–400 кГц; Глубокий случай (>4 мм) используется 3–30 кГц. См. таблицу частот в разделе 3.
вопрос: Может ли индукционный нагрев уменьшить деформацию деталей из инструментальной стали?
А: Да — нагрев только необходимой области вместо всей детали снижает деформацию. Результаты по-прежнему зависят от геометрии, схемы нагрева, метод закалки, и закрепления. См. раздел 6 для мер по предотвращению деформации.
Оцените процесс нагрева вашей инструментальной стали
Поделитесь маркой инструментальной стали, чертежом детали, целевой твердостью, и скоростью производства. Наша инженерная команда может помочь с обзором частоты, мощность, катушки, и требований к закалке для практического решения индукционного нагрева.


